
常见焊条焊丝型号牌号对照一览表(2)
THT-309LMO
THS-309LMO
H03Cr24Ni13Mo2
用于异种钢的焊接或韧性较差的马氏体、铁素体不锈钢的焊接
THT-310
THS-310
H12Cr26Ni21Si
用于高温条件下工作的耐热钢以及1Cr5Mo、1Cr13等不能进行预热及后热处理的焊接
0.035
0.040
330
420
22
适用于低碳钢官及低合金官环缝,全位置立向下焊接。
E4311
0.60
27
底层焊时单面焊双面成形操作容易
THJ426
E4316
0.10
1.25
0.90
0.035
0.040
一
330
420
22
-30C
27
焊接重要的低碳钢及低合金钢结构,焊缝具有良好的力
学性能和抗裂性能,可全位置焊接
THT-307
THS-307
H09Cr21Ni9 Mn 4Mo
不锈钢焊丝
用于防弹钢、覆面不锈钢及碳钢异材的焊接
THT-307Si
THS-307Si
H10Cr21Ni10M n6Si1
用于高锰钢、硬化性耐磨钢及非磁性钢的焊接
THT-308
THS-308
H08Cr21Ni10Si
用于308、301、304等不锈钢结构的焊接
THJ427
E4315
0.10
1.25
0.90
0.035
0.040
一
330
420
22
-30C
27
用途和特点冋THJ426,米用电源为支流反接
THJ501Fe15
E5024
0.12
1.25
0.90
0.035
0.040
一
400
490
17
0C
27
焊接相应强度的碳钢及低合金钢结构,适用于平焊、平 角焊。熔敷效率为150%
特点与用途
C
Mn
Si
S
P
其余
Rel/RP0.2
MPa
Rm
MPa
A
%
AKV
J
J421
E4313
0.10
0.32/
0.30
0.030
0.035
355
440/
22
0C
焊接低碳钢结构,特别适用于薄板小件及短焊缝的间断 焊和盖面焊。可全位置焊接
0.55
570
47
0.32/
0C
焊接低碳钢及镀锌板, 特别适用于薄板的立向下焊及间
THJ422
E4303
0.10
0.25
0.035
0.040
一
330
420
22
0.55
27
结构,如09Mn2等。可全位置焊接
0C
0.32/
适用于海上平台船舶、车辆、工程机械等表面装饰焊缝
THJ422GM
E4303
0.10
0.55
0.25
0.035
0.040
330
420
22
27
的焊接
THJ423
E4301
H31Cr13
用于Cr13马氏体不锈钢耐腐蚀性材料的堆焊
THT-430
THS-430
H10Cr17
用于腐蚀(硝酸)、耐热冋类型不锈钢表面堆焊
THT-2209
THS-2209
H03Cr22Ni8Mo3N
用于含Cr22%双相不绣钢的焊接
碳钢焊条
牌号
型号
GB
熔敷金属化学成分(%)(<)
熔敷金属力学性能(》)
THT-312
THS-312
H15Cr30Ni9
用于异种母材不锈钢覆面、硬化性低合金钢以及焊接困难或易发生气孔情况的焊接
THT-316
THS-316
H08Cr19Ni12Mo2Si
用于磷酸、亚硫酸、醋酸及盐类腐蚀介质结构的焊接
THT-316L
THS-316L
H03Cr19Ni12Mo2Si
用于尿素、合成纤维等结构及不能进行热处理的铬不锈钢及复合钢的焊接
THT-316LSi
THS-316LSi
H03Cr1构的焊接
THT-317
THS-317
H08Cr19Ni14Mo3
用于重要的耐腐蚀化工容器的焊接
THT-317L
THS-317L
H03Cr19Ni14Mo3
用于重要的耐腐蚀化工容器的焊接
THT-321
THT-308L
THS-308L
H03Cr21Ni10Si
用于304L、308L等不锈钢结构的焊接
THT-308LSi
THS-308LSi
H03Cr21Ni10Si1
用于改善填充金属的工艺性、焊接操作性及流动性
THT-309
THS-309
H12Cr24Ni13Si
用于异种钢的焊接,如碳钢、低合金钢与不锈钢的焊接
用于薄板及打底焊接结构
THT50-6
(TIG-J50)
ER50-6
用于管道、平板等需作抛光度准确时的焊接
THT55-B2
ER55-B2
珠光体耐
热钢焊丝
用于工作温度550C以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接
THT55-B2V
ER55-G
用于工作温度550C以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接
THT-309MO
THS-309MO
H12Cr24Ni13Mo2
用于Cr22Ni12Mo2复合钢以及异种钢的焊接
THT-309L
THS-309L
H03Cr24Ni13Si
用于309S、1Cr13、1Cr17、低碳不锈钢、低碳覆面钢以及异种钢的焊接
THT-309LSi
THS-309LSi
H03Cr24Ni13Si1
0.10
0.32/
0.30
0.035
0.040
330
420
22
-20C
通途同THJ422,但其立焊操作性能稍次于THJ422,价
0.55
27
格较THJ422低廉
E4310
0.32/
-30C
、一fl tTl/rT丁山 尸Lt丁7ZrT人AAt丁才/ML人【亠—L ,M=I丄宀
THJ425X
0.20
0.30
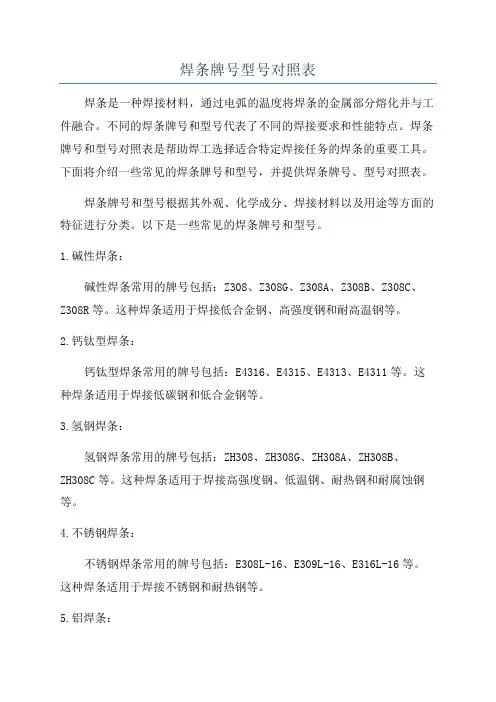
压力容器用钢焊材一览表
号 牌
B G国 中
号 牌
B G国 中
碳钢焊条
-
5E
不锈钢焊条
低合金钢焊条
-
5
33
E
6
1
-
8
1
3
E
6
1
-
7
1
3
E
-
-
-
-
-
-
护 保 气
-
氩弧焊焊丝
牌号
型号
GB
类别
主要用途
THT49-1
ER49-1
碳钢焊丝
用于船舶、石化、核电话等高压管的对接及角焊
THT-10 MnSi
ER50-G
THS-321
H08Cr19Ni10Ti
用于304、321、347型不锈钢以及耐热钢的焊接
THT-347
THS-347
H08Cr20Ni10Nb
用于304、321、347型不锈钢以及耐热钢的焊接
THT-410
H12Cr13
THS-410
用于410、420型不锈钢以及耐蚀耐磨表面的堆焊
THT-420
THS-420
THJ421X
E4313
0.10
0.55
0.30
0.035
0.040
330
420
17
27
断焊
0.30/
0C
适用于船体结构低碳钢和其他相应等级的普通低碳钢
THJ421Fe18
E4324
0.12
0.60
0.35
0.035
0.040
330
420
17
47
的平焊、平角焊
0C
0.32/
焊接较重要的低碳钢结构和强度等级相当的低合金钢
焊丝对照表

请楼主看清,板材焊接与管道焊接方法是不同的,是否需要坡口,是否是氩弧焊(如TIG热丝焊)+手工焊(SMAW),还是直接SMAW(这种通常要求焊透),所以焊接材料不同。
母材牌号规格焊条牌号焊丝牌号焊接方法接头形式焊接位置电流种类焊接电流304 δ=6 A102 SMAW V 2G DC 70~100316L δ=10 A022 SMAW △ 2F DC 110316L Φ60×2 E316L-15 ER316L TIG/SMAW V 5G DC 60~90304L Φ114×6 A002 H00Cr21Ni10 TIG+SMAW V 5G DC 65~85附加:304(18Cr-8Ni) 最普通使用的钢种。
耐蚀性、耐热性、低温强度、机械性能良好。
深冲、折弯等常温加工性能良好。
热处理后不产生硬化。
304L(18Cr-8Ni-LowC)为低碳304钢。
耐蚀性在普通状态下与304相似。
但在焊接后或解除应力后抗晶间腐蚀性良好。
316因添加了Mo,其耐蚀性、耐孔蚀、耐高温强度优良,使用在恶劣环境中。
加工硬化性优秀。
316L低碳316钢,保留316钢的特点,耐晶间腐蚀能力良好常用不锈钢焊丝牌号近似对照来源:我要不锈钢[大中小]添加收藏我要评论(0)2008-5-12 16:53:00中国德国法国日本GB DIN NF JIS1H0Cr14X8Cr14Z8C13~ Y4102H1Cr17X8Cr18Z8C17Y4303H0Cr19Ni12Mo2X5CrNiMo19 11Y316(1)4H00Cr19Ni12Mo2X2CrNiMo19 12Y316L5H00Cr19Ni12Mo2Cu2X2CrNiMO19 12-Y316J1L6H0Cr20Ni14Mo3--Y317 7-~ X2CrNiMo18 16 5Y317L 8-X5CrNiMoNb19 12-9H0Cr20Ni10Nb X5CrNiNb19 9Y347 10H0Cr20Ni10Ti--Y32111H0Cr21Ni10X5CrNi19 9Y308(1)12H00Cr21Ni10X2CrNi19 9Y308L(1)13H1Cr24Ni13X12CrNi22 12Y30914-X2CrNi24 12Y309L15H1CrNi13Mo2--Y309Mo16H0Cr26Ni21X2CrNiNb24 12--17H1Cr26Ni21X12CrNi25 20Y31018-X40CrNi25 21--19-常用不锈钢焊丝牌号近似对照来源:我要不锈钢[大中小]添加收藏我要评论(0)2008-5-12 16:53:00中国德国法国日本GB DIN NF JIS1H0Cr14X8Cr14Z8C13~ Y4102H1Cr17X8Cr18Z8C17Y4303H0Cr19Ni12Mo2X5CrNiMo19 11Y316(1)4H00Cr19Ni12Mo2X2CrNiMo19 12Y316L5H00Cr19Ni12Mo2Cu2X2CrNiMO19 12-Y316J1L6H0Cr20Ni14Mo3--Y3177-~ X2CrNiMo18 16 5Y317L8-X5CrNiMoNb19 12-9H0Cr20Ni10Nb X5CrNiNb19 9Y34710H0Cr20Ni10Ti--Y32111H0Cr21Ni10X5CrNi19 9Y308(1)12H00Cr21Ni10X2CrNi19 9Y308L(1)13H1Cr24Ni13X12CrNi22 12Y30914-X2CrNi24 12Y309L15H1CrNi13Mo2--Y309Mo16H0Cr26Ni21X2CrNiNb24 12--17H1Cr26Ni21X12CrNi25 20Y31018-X40CrNi25 21--19-序号牌号型号序号牌号型号可以用型号和牌号来反映焊丝的主要性能特征及类别。
焊条牌号型号对照表
焊条牌号型号对照表焊条是一种焊接材料,通过电弧的温度将焊条的金属部分熔化并与工件融合。
不同的焊条牌号和型号代表了不同的焊接要求和性能特点。
焊条牌号和型号对照表是帮助焊工选择适合特定焊接任务的焊条的重要工具。
下面将介绍一些常见的焊条牌号和型号,并提供焊条牌号、型号对照表。
焊条牌号和型号根据其外观、化学成分、焊接材料以及用途等方面的特征进行分类。
以下是一些常见的焊条牌号和型号。
1.碱性焊条:碱性焊条常用的牌号包括:Z308、Z308G、Z308A、Z308B、Z308C、Z308R等。
这种焊条适用于焊接低合金钢、高强度钢和耐高温钢等。
2.钙钛型焊条:钙钛型焊条常用的牌号包括:E4316、E4315、E4313、E4311等。
这种焊条适用于焊接低碳钢和低合金钢等。
3.氢钢焊条:氢钢焊条常用的牌号包括:ZH308、ZH308G、ZH308A、ZH308B、ZH308C等。
这种焊条适用于焊接高强度钢、低温钢、耐热钢和耐腐蚀钢等。
4.不锈钢焊条:不锈钢焊条常用的牌号包括:E308L-16、E309L-16、E316L-16等。
这种焊条适用于焊接不锈钢和耐热钢等。
5.铝焊条:铝焊条常用的牌号包括:E4043、E4047、E5356、E1100等。
这种焊条适用于焊接铝合金和铝镁合金等。
以上只是一些常见的焊条牌号和型号,实际上还有很多其他类型的焊条。
为了帮助焊工选择适合的焊条,下面提供一个焊条牌号、型号对照表作为参考:焊条牌号和型号对照表:牌号,型号--------------,-----------------------------Z308,E6013Z308G,E6013Z308A,E6013Z308B,E6013Z308C,E6013Z308R,E6013E4316,E6016E4315,E6016E4313,E6013E4311,E6011ZH308,E7018ZH308G,E7018ZH308A,E7018ZH308B,E7018ZH308C,E7018E308L-16,E308L-16E309L-16,E309L-16E316L-16,E316L-16E4043,ER4043E4047,ER4047E5356,ER5356E1100,ER1100这是一个简单的焊条牌号、型号对照表,提供了一些常见焊条的对应关系。
焊条焊丝选用表

焊条焊丝选用表附录A:表1 常用钢材焊接的焊材选用钢号手工电弧焊埋弧焊CO2气体保护焊焊丝钢号氩弧焊焊丝钢号焊条焊丝钢号焊剂牌号型号牌号Q235A·FQ235B、10、20 E4303 J422HO8AH08MnAHJ431 H08Mn2SiAH08Mn2SiATIG-J5010、20 20R、20g E4316E4315E5016E5015J426J427J506J507HO8AH08MnAHJ431 H08Mn2SiAH08Mn2SiATIG-J5025 E5003E5016E5015J502J506J507HO8AH08MnAHJ431 H08Mn2SiAH08Mn2SiATIG-J5009Mn2V09Mn2VDR09Mn2VDE5515-C1 W707Ni H08Mn2MoVA HJ250 H08Mn2MoVA H08Mn2MoVA 06MnNbDR E5515-C2 W907Ni - - - -16Mn 16MnR 16MnRC E5016E5015J506J507H10MnSiAH10Mn2AHJ431HJ350H08Mn2SiAH08Mn2SiATIG-J5016MnDR 16MnD E5016-GE5015-GJ506RHJ507RHH10MnAH10Mn2HJ431HJ350H08Mn2SiAH08Mn2SiATIG-J5015MnV 15MnVR 15MnVRCE5016E5015E5015-GJ506J507J557H08MnMoAH10MnSiAH10Mn2AHJ431HJ350H08Mn2SiAH08Mn2SiATIG-J5015MnVNR E6016-D1E6015-D1J606J607H08MnMoA HJ350 H08Mn2SiA H08Mn2SiA18MnMoNbR E7015-D2 J707 H08Mn2MoA HJ250G - -12CrMo E5015-B1 R207 H13CrMoA HJ350 - H08CrMoA TIG-R2015CrMo E5015-B2 R307 H13CrMoA HJ250G - H13CrMoA TIG-R3012Cr1MoV E5015-B2-V R317 H8CrMoVA HJ350 - H8CrMoVA TIG-R3112Cr2Mo E6015-B3 R407 - - - TIG-R40 1Cr5Mo E1-5MoV-15 R507 - - - TIG-R50钢号保护焊焊丝钢号焊丝钢号焊条焊丝钢号焊剂牌号型号牌号0Cr19Ni9 E0-19-10-16E0-19-10-15E308A102A107 H0Cr20Ni10 HJ260 -H0Cr20Ni10ER3080Cr19Ni9Ti E0-19-10Nb-16E0-19-10Nb-15E347A132A137 H0Cr20Ni10Ti HJ260 -H0Cr20Ni10TiER34700Cr18Ni1000Cr19Ni11E00-19-10-16 A002 H00Cr21Ni10 HJ260 - H00Cr21Ni100Cr17Ni12Mo2 E0-18-12Mo2-16E0-18-12Mo2-15E316A202A207 H00Cr19Ni12Mo2 HJ260 -H0Cr19Ni12Mo2ER3160Cr18Ni12Mo2TiE00-18-12Mo2-16E0-18-12Mo2Nb-16E316A022A212 H0Cr20Ni14Mo3 HJ260 -H0Cr20Ni14Mo3ER3160Cr19Ni13Mo3 E0-19-13Mo3-16 A242 H0Cr20Ni14Mo3 HJ260 - H0Cr20Ni14Mo3ER3170Cr18Ni12Mo3TiE00-18-12Mo2-16E0-18-12Mo2Nb-16E317A022A212 H0Cr20Ni14Mo3 HJ260 -H0Cr20Ni14Mo3ER31700Cr17Ni14Mo2 E00-18-12Mo2-16E316LA022H00Cr20Ni14Mo3 HJ260 -H00Cr19Ni12Mo2ER316L0Cr13、1Cr132Cr13 E1-13-16E1-13-15G202G207- - - -0Cr17 E0-17-16E0-17-15G306G307- - - -Q235+16Mn E4303 J422HO8AH08MnAHJ431 H08Mn2SiAH08Mn2SiATIG-J5020、20R、20g + 16Mn、16MnR、16MnDR E4316E4315E5016E5015J426J427J506J507HO8AH08MnAHJ431 H08Mn2SiAH08Mn2SiATIG-J5016Mn、16MnR + 18MnMoNbR E5016-GE5015-GJ506RHJ507RHH10MnAH10Mn2HJ431HJ350H08Mn2SiAH08Mn2SiATIG-J5020、20g + 12CrMo、15CrMo E5016E5015J506J507H10MnSiAH10Mn2AHJ431HJ350H08Mn2SiAH08Mn2SiATIG-J5020、20g、16Mn、E5015-B1 R207 H13CrMoA HJ350 - H08CrMoA钢号保护焊焊丝钢号焊丝钢号焊条焊丝钢号焊剂牌号型号牌号16MnR +12Cr1MoV TIG-R2012CrMo、15CrMo + 12Cr1MoV、1Cr5Mo E5015-B1 R207 H13CrMoA HJ350 -H08CrMoATIG-R2012Cr1MoV+1Cr5Mo E5015-B2-V R317 H8CrMoVA HJ350 - H8CrMoVA TIG-R3120、20g、16Mn + 0Cr19Ni9、0Cr19Ni9Ti、00Cr17Ni14Mo2E1-23-13-16E1-23-13 Mo2-16E309A302A312- - -H0Cr25Ni13ER309表2 铝及铝合金焊接焊丝的选用母材牌号焊丝牌号L1 L1L2 SAl-2、L1、L2L3 SAl-2、SA1-3、L2、L3L4 SAl-2、SA1-3、L4L5 SAl-2、SA1-3、L4、L5L6 SAl-2、SA1-3、L5、L6LF2 SAlMg-2、SAlMg-3、SAlMg-5、LF2、LF3LF3 SAlMg-3、SAlMg-5、LF3、LF5LF5 SAlMg-5、LF5、LF6LF6 LF6LF11 SAlMg-5、LF11LF21 SAlMn、SalSi-5、LF21L1~L6 + LF21 SAlMn、SalSi-5、LF21LF2 + LF21 SAlMg-5、LF3LF3 + LF21 SAlMg-5、LF5LF5 + LF21 SAlMg-5、LF6LF6 + LF21 SAlMg-5、LF6L1~L6 + LF2 SAlMg-5、LF3L1~L6 + LF3 SAlMg-5、LF5L1~L6 + LF5 SAlMg-5、LF6L1~L6 + LF6 LF6表3 铜及铜合金焊接的焊材选用序号母材焊丝焊剂类别牌号牌号代号1 紫铜T2 HSCu 201 气剂3012 T3 HSCu201 气剂3013 T4 HSCu201 气剂3014 TU2 HSCu201 气剂3015黄铜H62 HSCuZn-3223 气剂3016 H68 HSCuZn-3 223 气剂3017 HFe59-1-1 HSCuZn-4 224 气剂301。
(完整版)常见焊条焊丝型号牌号对照一览表
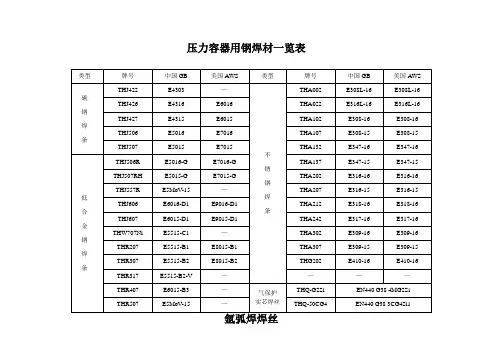
类型
牌号
中国GB
美国AWS
类型
牌号
中国GB
美国AWS
碳
钢
焊
条
THJ422
E4303
—
不
锈
钢
焊
条
THA002
E308L-16
E308L-16
THJ426
E4316
E6016
THA022
E316L-16
E316L-16
THJ427
E4315
E6015
THA102
E308-16
E308-16
47
适用于采油平台船舶及高压容器等重要结构的焊接。
THJ506NiCrCu
E5016-G
(TB)
0.10
1.25
0.60
0.020
0.025
Cu0.20/0.40
Cr0.30/0.80
Ni0.20/0.50
400
500
22
-40℃
60
用于50Kg级耐候钢的焊接
THJ506NH
E5016-G
0.10
0.50/1.30
0.40
0.020
0.030
Cu0.20/0.35
Cu0.20/0.50
420
(例值)
530
(例值)
27
(例值)
-40℃
36
(例值)
主要用于耐候的铁路机车车辆的焊接
THJ506NiCu
E5016-G
(TB)
0.12
1.25
0.70
0.025
0.030
Cu0.20/0.40
Ni0.20/0.50
常见焊条焊丝型号牌号对照一览表
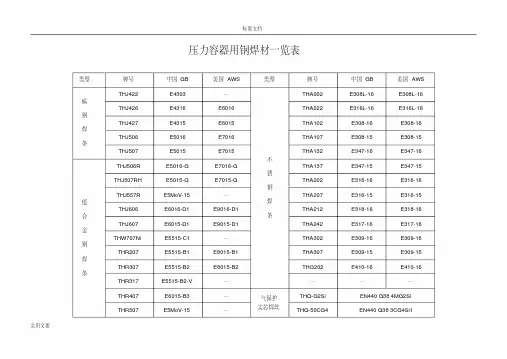
H03Cr24Ni13Si H03Cr24Ni13Si1 H03Cr24Ni13Mo2 H12Cr26Ni21Si
H15Cr30Ni9 H08Cr19Ni12Mo2Si H03Cr19Ni12Mo2Si H03Cr19Ni12Mo2Si1 H08Cr19Ni14Mo3 H03Cr19Ni14Mo3
H08Cr19Ni10Ti H08Cr20Ni10Nb
H12Cr13 H31Cr13 H10Cr17
标准文档
用于 309S、 1Cr13、 1Cr17、低碳不锈钢、低碳覆面钢以及异种钢的焊接 用于 309 型不锈钢以及 304 型不锈钢与碳钢的焊接 用于异种钢的焊接或韧性较差的马氏体、铁素体不锈钢的焊接 用于高温条件下工作的耐热钢以及 1Cr5Mo 、 1Cr13 等不能进行预热及后热处理的焊接 用于异种母材不锈钢覆面、硬化性低合金钢以及焊接困难或易发生气孔情况的焊接 用于磷酸、亚硫酸、醋酸及盐类腐蚀介质结构的焊接 用于尿素、合成纤维等结构及不能进行热处理的铬不锈钢及复合钢的焊接 用于相同类型不锈钢以及复合钢结构的焊接 用于重要的耐腐蚀化工容器的焊接 用于重要的耐腐蚀化工容器的焊接 用于 304、 321、347 型不锈钢以及耐热钢的焊接 用于 304、 321、347 型不锈钢以及耐热钢的焊接 用于 410、 420 型不锈钢以及耐蚀耐磨表面的堆焊 用于 Cr13 马氏体不锈钢耐腐蚀性材料的堆焊 用于腐蚀(硝酸) 、耐热同类型不锈钢表面堆焊
类别 碳钢焊丝 珠光体耐 热钢焊丝
不锈钢焊丝
主 要用途
用于船舶、石化、核电话等高压管的对接及角焊 用于薄板及打底焊接结构 用于管道、平板等需作抛光度准确时的焊接 用于工作温度 550℃以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接 用于工作温度 550℃以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接 用于防弹钢、覆面不锈钢及碳钢异材的焊接 用于高锰钢、硬化性耐磨钢及非磁性钢的焊接 用于 308、 301、304 等不锈钢结构的焊接 用于 304L 、 308L 等不锈钢结构的焊接 用于改善填充金属的工艺性、焊接操作性及流动性 用于异种钢的焊接,如碳钢、低合金钢与不锈钢的焊接 用于 Cr22Ni12Mo2 复合钢以及异种钢的焊接
常见焊条焊丝型号牌号对照一览表

THT-309LSi THS-309LSi THT-309LMo THS-309LMo THT-310 THS-310 THT-312 THS-312 THT-316 THS-316 THT-316L THS-316L THT-316LSi THS-316LSi THT-317 THS-317 THT-317L THS-317L THT-321 THS-321 THT-347 THS-347 THT-410 THS-410 THT-420 THS-420 THT-430 THS-430 THT-2209 THS-2209
0.035
0.040
—
-30℃ 330 420 22 27 0℃ 400 490 17 27 角焊。熔敷效率为 150% 用途用 THJ501Fe15,熔敷效率为 180%左右 27 0℃ 400 490 20 27 -30℃ 400 490 20 27 -30℃ 400 490 20 27 -46℃ 400 490 500/ 20 27 -50℃ 22 640 47 -30℃ 400 490 22 27 -30℃ 400 490 20 47 适用于低温高韧性材料的全位置焊接 0℃ 400 490 17 用途和特点同 THJ426,采用电源为支流反接 焊接相应强度的碳钢及低合金钢结构,适用于平焊、平
用途同 THJ506,可进行全位置焊接,药皮中含有铁粉, 可提高熔敷率。 用途同 THJ506,适用于平焊和平角焊接,药皮中含有 铁粉,可提高熔敷效率 用途同 THJ506,适用于平焊和平角焊缝,焊条熔敷率 为 160%左右 适用于中碳钢及低合金钢结构的全位置焊接, 焊接电源 为支流反接。焊缝具有良好的力学性能和抗裂性能 适用于碳钢或低合金钢及船用 A、B、C、D、E 级钢重 要结构。
焊条、焊丝牌号、型号对照表
焊条牌号编制方法(大西洋牌)(船用焊条除外)一个焊条牌号由六部份组成。
例如CHE507CrNiFe13可分割为:1.(CH) 二个字母,大西洋产品代号。
2.(E)一个字母,焊条种类。
3.(50)二个数字,熔敷金属强度或合金类型。
4.(7)一个数字,药皮类型及电流种类。
5.(CrNi)1~2字母,附加合金元素或焊条特性。
6.(Fe13)字母+二个数字,焊条名义效率。
1.CH:大西洋产品代号2.焊条种类:(见表1)①焊条种类表1②熔敷金属强度及合金类型:表2③药皮类型及电流种类: 表3④附加合金元素或焊条特性:⑴附加合金元素分别用该元素连接在药皮类型后,如Cu、Mo等。
⑵焊条特性: (表4)表4⑤焊条名义效率表5*系指铁粉低氢型熔炼焊剂牌号编制方法一个熔炼焊剂牌号由五部份组成。
例如CHF131可分割为:1.(CH) 二个字母,大西洋产品代号。
2.(F)一个字母,焊剂产品代号。
3.(1)一个数字,这里是焊剂为无锰型。
牌号第一位数字表示熔炼焊剂中氧化锰的含量,其含量见表1。
4.(3)一个数字,这里是焊剂为高硅低氟。
牌号第二位数字表示焊剂中二氧化硅与氟化钙的含量,其含量见表2。
5.(1)一个数字,牌号第三位数字表示同一类型焊剂中的不同牌号,并按0,1,2,.. 9顺序排列。
表1表2烧结焊剂牌号编制方法一个烧结焊剂牌号由四部份组成。
例如CHF131可分割为:1.(CH) 二个字母,大西洋产品代号。
2.(F)一个字母,焊剂产品代号。
3.(5)一个数字,这里是焊剂渣系为铝钛型。
牌号第一位数字表示烧结焊剂的渣系,见表3。
4.(01)二个数字,牌号第二、三位数字表示同一渣系焊剂的不同牌号。
碳钢焊条低合金钢焊条不锈钢焊条堆焊焊条铸铁焊条镍及镍合金焊条气体保护焊、埋弧焊、气焊焊丝碳钢及低合金钢用焊剂不锈钢、有色金属及堆焊用焊剂。
常见焊条焊丝型号牌号对照一览表 (2)
THT-308LSi
THS-308LSi
H03Cr21Ni10Si1
用于改善填充金属的工艺性、焊接操作性及流动性
THT-309
THS-309
H12Cr24Ni13Si
用于异种钢的焊接,如碳钢、低合金钢与不锈钢的焊接
THT-309Mo
THS-309Mo
H12Cr24Ni13Mo2
THJ507-1
E5015-1
0.12
1.60
0.75
0.030
0.030
—
400
490
22
-46℃
27
适用于碳钢或低合金钢及船用A、B、C、D、E级钢重要结构。
低合金钢焊条
牌号
型号
GB
熔敷金属化学成分(%)(≤)
熔敷金属力学性能(≥)
特点与用途
C
Mn
Si
S
P
其余
Rel/RP0.2
MPa
Rm
MPa
A
%
AKV
J
THJ502WCu
E5003-G
(TB)
0.12
0.30/0.90
0.40
0.030
0.030
Cu0.20/0.50
W0.20/0.50
425
(例值)
540
(例值)
27
(例值)
-40℃
35
(例值)
耐候钢专用焊条,用于铁路耐候车辆的焊接
THJ502NiCu
E5003-G
(TB)
0.12
0.30/0.90
THR507
E5MoV-15
—
THQ-50CG4
焊条型号与牌号对照表
1.焊条型号与【2 】商标
焊条型号是国度标准中划定的焊条代号.焊接构造临盆中运用最广的碳钢焊条和低合金钢焊条,响应的国度标准是GB/T5117和GB/T5118.标准划定,碳钢焊条型号由字母E和四位数字构成.如:“E4301”,其寄义如下:
在我国已颁布的碳钢焊条型号中,代表熔敷金属抗拉强度最小值的数字仅有:“43”和“50”系列两种.
焊条商标是焊条临盆行业同一的焊条代号.表4.2.1为焊条用处不同的分类对应商标.焊条商标前的字母表示焊条类别,“×××”代表数字,前两位数字代表焊缝金属抗拉强度等级.末尾数字表示焊条的药皮类型和焊接电流种类(表4.2.2).表4.2.3列举出部
分常用碳钢焊条型号与对应的商标及数字意义.
表4.2.3 部分常用碳钢焊条型号与商标对应表
焊条型号是依据熔敷金属抗拉强度.药皮类型.焊接地位.电流种类及极性划分的,以便供用户选焊条时参考.但同一种焊条型号可能有不同机能的几种焊条商标与之对应.如J427和J427Ni属于同一种焊条型号E4315.。
焊条焊丝型号大类与焊条焊丝牌号大类对照表
焊条焊丝型号大类与焊条焊丝牌号大类对照表 LELE was finally revised on the morning of December 16, 2020焊条型号大类与焊条牌号大类对照表名词解释:焊条型号大类与焊条牌号大类对照表焊条型号大类与焊条牌号大类对照表焊条型号焊条牌号焊条大类(按化学成分分类) 焊条大类(按用途分类)国家标准编号名称代号类别代号字母汉字GB5117-85 碳钢焊条 E 一结构钢焊条J 结GB5118-85 低合金钢焊条 E 一结构钢焊条J 结GB5118-85 低合金钢焊条 E 二钼和铬钼耐热钢焊条R 热GB5118-85 低合金钢焊条 E 三低温钢焊条W 温GB983-85 不锈钢焊条 E 四不锈钢焊条G 铬GB983-85 不锈钢焊条 E 四不锈钢焊条 A 奥GB984-85 堆焊焊条ED 五堆焊焊条 D 堆GB10044-88 铸铁焊条EZ 六铸铁焊条Z 铸七镍及镍合金焊条Ni 镍GB3670-83 铜及铜合金焊条TCu 八铜及铜合金焊条T 铜GB3669-83 铝及铝合金焊条TAl 九铝及铝合金焊条L 铝十特殊用途焊条Ts 特常用母材与焊材选用表/ 焊条型号牌号对照表国标厂标对应埋弧焊丝对应 CO2 焊丝对应氩弧焊丝主要用途E4303 J422 H08A/H08MnA H08Mn2Si H08Mn2SiA Q235-A/10#20# E4316 J426 H08A/H08E/ H08MnA H08Mn2Si H08Mn2SiA 5-D/Q235-C/20G/20g/ 20R/20E4315 J427E5016 J506 H10MnSi H120Mn2 H08Mn2SiA H10MnSi 16Mn16MnRE5015 J507E5515-B1 R207 H13CrMoA H08CrMoA 12CrMo/12CrMoGE5515-B2 R307 15CrMo/15CrMoGE5515-B2-V R317 H08CrMoVA H08CrMoVA 12CrMoV/12CrMoVG E6015-B2 R407E308-16 A102 H0Cr21Ni10 H0Cr21Ni100Cr18Ni9/00Cr19Ni10/00Cr19Ni11TiE308-15 A107E308L-16 A002 00Cr19Ni10/00Cr18Ni10TiE316L-16 A022 焊接尿素及合成纤维设备,铬不锈钢,复合钢,异种钢E347-16 A132 H0Cr21Ni10Ti H0Cr21Ni10Ti0Cr18Ni10Ti 1Cr18Ni9TiE347-15 A137E309-16 A302 焊接相同类型的不锈钢,不锈钢衬里,异种钢,高铬钢E309-15 A307E310-16 A402 焊接高温下工作的同类型耐热不锈钢, Cr5Mo/Cr9Mo/Cr13 钢等E310-15 A407焊条目录[隐藏]焊条的组成焊条的要求焊条型号与牌号1 按用途分类电焊条大类的划分2 按熔渣的酸碱性分类(1)酸性焊条(2)碱性(低氢型)焊条焊条的组成焊条的要求焊条型号与牌号1 按用途分类电焊条大类的划分2 按熔渣的酸碱性分类(1)酸性焊条(2)碱性(低氢型)焊条3 按药皮主要成分分类4 按焊条性能分类焊条(covered electrode)气焊或电焊时熔化填充在焊接工件的接合处的金属条。