
工艺 验 证 报 告
工艺验证报告
工艺名称:
工艺型号:
二〇一六年三月
验证报告审批
实施日期:年月日至年月日
1概述
在生产过程中,相关的规程及人员对规程的理解及操作方面的不足均会对产品质量产生很大的影响。
因此制订一个合理的产品工艺验证方案,对影响产品质量最关键因素进行验证,得出现有设备及所定工艺条件是否确保生产稳定,确保产品质量。
2验证小组部门及成员如下表
3.验证目的:
对影响产品质量最关键因素进行考查验证,得出系统数据。
验证生产工艺的可靠性,即工艺条件是否确保生产稳定,保证产品质量。
4.验证内容
4.1按工艺规程岗位操作规程及取样方法检验方法进行生产取样检验。
4.1.1验证原药材按工艺规程规定工艺条件净选,净选后所得净药材符合生产工艺要求。
4.1.2验证浸润工序中按工艺规程规定工艺条件浸润,浸润后所得药材符合生产工艺要求。
4.1.3 验证切制工序中,片形厚度符合质量要求。
4.1.4 验证干燥工序中,其水分符合生产工艺要求。
4.1.5验证煅制工序中,其酥脆程度符合生产工艺要求。
4.1.6验证包装工序,其包装数量及外观符合规定要求。
4.1.6.1 内包装工序中,对包装后的装量差异以及内包装外观质量热封是否严密进行检查。
4.1.6.2外包装工序中,对外观及数量进行检查。
4.1.7成品:成品应符合成品内控质量要求。
连续验证三批,每批均按本方案进行。
4.4验证记录如下:
第一批
第二批
第三批
4.5验证结果曲线:
第一批1 净选曲线:
2 浸润曲线:
3 切制曲线;
5 炮制曲线:6炒制曲线:
8 外包装曲线:
9 成品曲线:
第二批1 净选曲线:
2 浸润曲线:
3 切制曲线;
5 炮制曲线:6炒制曲线:
8 外包装曲线:
9 成品曲线:
第三批1 净选曲线:
2 浸润曲线:
3 切制曲线;
5 炮制曲线:6炒制曲线:
8 外包装曲线:
9 成品曲线:
5 验证结果
按照生产工艺规程进行生产,经3批验证后发现,各工艺流程均符合产品要求。
6验证总结
本次验证对该生产工艺进行了验证。
经验证:验证项目全部符合要求。
药材在生产过程中,对饮片进行各环节检查,经检测检查合格。
可将该工艺规程纳入工艺规程档案,起草的文件符合要求,文件内容未做修改。
7 再验证建议
再验证周期为一年
8 结论:
将本次验证结果纳入生产工艺规程。
麸炒白术生产工艺验证报告

麸炒白术生产工艺验证报告文件编号:0-2人员情况评价表物料质量及贮存条件检查记录生产设备、厂房及容器具检查记录挑拣岗位检查记录拣选实验记录(批号:)结论:检查人:复核人:拣选实验记录(批号:)结论:检查人:复核人:拣选实验记录(批号:)结论:检查人:复核人:洗药闷润岗位检查记录洗药、闷润实验记录(批号:)结论:检查人:复核人:洗药、闷润实验记录(批号:)结论:检查人:复核人:洗药、闷润实验记录(批号:)结论:检查人:复核人:切制岗位检查记录切制实验记录(批号)结论:检查人:复核人:切制实验记录(批号)结论:检查人:复核人:切制实验记录(批号)结论:检查人:复核人:干燥岗位检查记录干燥实验记录(批号:)结论:检查人:复核人:干燥实验记录(批号:)结论:检查人:复核人:干燥实验记录(批号:)结论:检查人:复核人:炒制岗位检查记录炒制实验记录(批号:)结论检查人:复核人:炒制实验记录(批号:)结论检查人:复核人:炒制实验记录(批号:)结论:检查人:复核人:筛分岗位检查记录筛分实验记录(批号:)结论:检查人:复核人:筛分实验记录(批号:)结论:检查人:复核人:筛分实验记录(批号:)结论:检查人:复核人:最终产品质量检测情况工艺验证结果报告验证证书。
特殊过程确认(工艺验证)报告
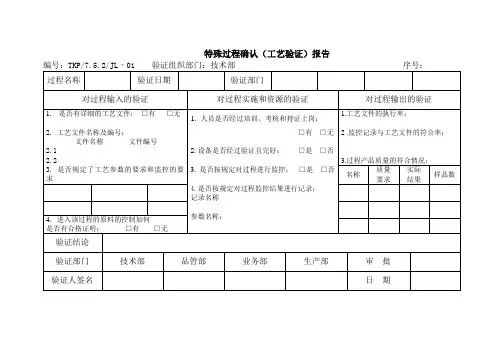
2.设备是否经过验证且完好:□是□否
3.是否按规定对过程进行监控:□是□否
4.是否按规定对过程监控结果进行记录:
记录名称
参数名称:
1.工艺文件的执行率:
2 .监控记录与工艺文件的符合率:
3.过程产品质量的符合情况:
名称
质量
要求
实际
结果
样品数
4.进入该过程的原料的控制如何
是否有合格证明:□有□无
特殊过程确认(工艺验证)报告
编号:TKP/7.5.2/JL–01验证组织部门:技术部序号:
过程名称
验证日期
验证部门
对过程输入的验证
对过程实施和资源的验证
对过程输出的验证
1.是否有详细的工艺文件:□有□无
2. 工艺文件名称及编号:
文件名称 文件编号
2.1
2.2
3.是否规定了工艺参数的要求和监控的要求
1.人员是否经过培训、考核和持证上岗:
验证结论
验证部门
技术部
品管部
业签名
日期
生产工艺验证方案及报告
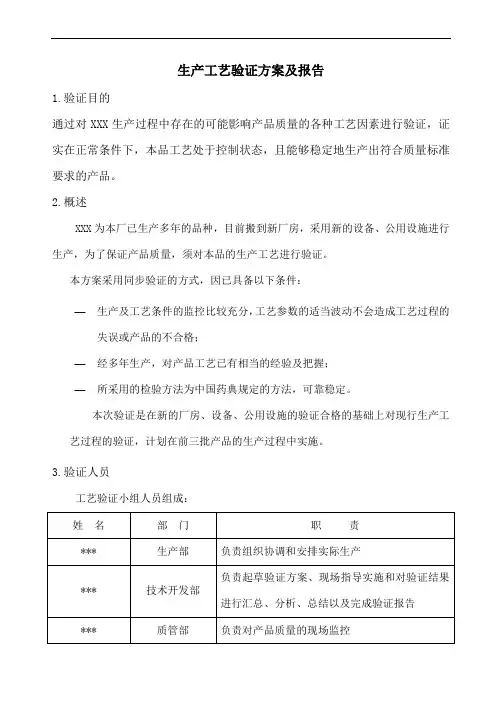
生产工艺验证方案及报告1.验证目的通过对XXX生产过程中存在的可能影响产品质量的各种工艺因素进行验证,证实在正常条件下,本品工艺处于控制状态,且能够稳定地生产出符合质量标准要求的产品。
2.概述XXX为本厂已生产多年的品种,目前搬到新厂房,采用新的设备、公用设施进行生产,为了保证产品质量,须对本品的生产工艺进行验证。
本方案采用同步验证的方式,因已具备以下条件:—生产及工艺条件的监控比较充分,工艺参数的适当波动不会造成工艺过程的失误或产品的不合格;—经多年生产,对产品工艺已有相当的经验及把握;—所采用的检验方法为中国药典规定的方法,可靠稳定。
本次验证是在新的厂房、设备、公用设施的验证合格的基础上对现行生产工艺过程的验证,计划在前三批产品的生产过程中实施。
3.验证人员工艺验证小组人员组成:4.生产工艺流程原、辅料粉碎、过筛配料混合粘合剂制粒干燥整粒崩解剂、润滑剂总混压片塑瓶包装外包装成品入库5.有关文件5.1工艺规程:XXX生产工艺规程5.2 标准操作规程:称量、粉碎、制粒、干燥、整粒、总混、压片等标准操作规程。
5.3 质量标准:原辅材料、包装材料、中间产品、成品的质量标准。
6.验证内容6.1 收料6.1.1 验证场所:清外包间。
6.1.2 验证目的:确认该过程不影响原辅料的质量。
6.1.3 验证方法:按要求检查文件及记录的完整性与合理性。
6.1.4 合格标准:记录完整,进入生产系统的各物料均可追溯其来源,保证其质量。
6.2 粉碎、过筛工序6.2.1 验证场所:磨筛间。
6.2.2 设备:万能粉碎机。
6.2.3 验证目的:确认该过程能够得到细度合格的物料。
6.2.4 验证方法:操作按标准规程进行,粉碎后取样按质量标准规定的筛目分析法进行检查。
6.2.5 验证仪器:标准筛。
6.2.6 合格标准:粉碎后的原料能全部通过30目筛。
6.3 称量、配料工序6.3.1 验证场所:称量、备料间。
6.3.2 验证目的:确认该过程能保证物料的种类、数量准确无误。
注塑工艺验证方案、报告—范文

注塑工艺验证方案、报告—范文1 验证目的对注塑工艺进行验证、确认有效控制,以保证在模具、机器型号不变的一定的生产条件下,生产出符合标准要求的医疗器械产品评价注塑工艺参数改变对注塑产品的外观、集合形状的影响,以确定最佳注塑工艺参数,为编制定机、定模具的注塑工艺卡确定工艺依据。
2 验证要求2.1 验证依据:图纸:外套PQ-CT-02-06 推杆PQ-CT-02-04相关产品标准:YZB/浙xxxx -2008。
2.2 验证项目:注塑压力(%);料筒温度(°C);冷却时间(S)2.3 验证参与部门和人员技术部质保部负责人:注塑车间生产主管:2.4 验证条件3 验证试验验证按图示程序进行:3.1 试验工艺参数设置3.2 试验方法:3.2.1 按〈注塑工艺参数排列表〉将始注温度、始注射压力组成试验参数组开始进行试注射。
3.2.2 根据设备说明书及常规经验进行组合设计升温、升压试验:a) 料筒温度外套加工参数:芯杆加工参数:b) 注射压力:注射压力保持在45-46% c) 保压时间外套:25.5s ,芯杆:25.5s d) 冷却时间外套:21-23s ,芯杆:18-19s3.2.3 试验记录每组试验由车间工艺试验员做试验数据记录,由检验员记录产品成型质量情况,直至产品合格及达到最佳质量状态,即可确定最佳注塑组合工艺参数值。
4 验证结果分析评价:4.1 检验评价巡检员对每组试注塑产品均作外观及几何尺寸的检验,作出该模产品符合规定要求及图纸的情况和检验结论,并在附件3《注塑工艺参数验证排列表》上签注验证评价意见。
4.2 车间试验评价注塑车间工艺试验员依据《注塑工艺参数验证排列表》记录的产品合格情况,择定最佳注塑组合工艺参数,在《注塑工艺参数验证排列表》上签注验证评价意见。
5 验证结果的报告和反馈5.1 试验结束后,注塑车间工艺验证员据《注塑工艺参数验证排列表》将择定的最佳注塑组合工艺参数写入注塑编写《注塑工艺验证试验报告》,交质管部签署验证意见后报送技术部。
工艺验证报告模板.doc
工艺验证报告模板验证文件验证文件名称验证文件编码复方醋酸地塞米松乳膏YZBG-GY- XXX-01 工艺再验证报告XXXXXX有限公司2013 年 XX月6.验证报告起草、审核与批准6.1 验证报告起草签日期起草部门名6.2再验证报告审核签日期审核部门名6.3再验证报告批准签日期批准部门名目录1.验证概述2.验证目的3.验证范围4.再验证依据标准5.机构与职责5.1验证机构5.2验证职责6.验证方式7.验证准备7.1设备设施准备7.2仪器试剂准备7.3原辅物料准备7.4文件与培训8.验证时间与计划9.验证实施9.1产品的工艺流程图9.2 产品的工艺验证:9.2.1 称量备料9.2.1.1目的9.2.1.2文件9.2.1.3检查项目及结果9.2.2配制9.2.2.1目的9.2.2.2文件9.2.2.3评估项目9.2.2.4评估方法9.2.2.5取样方法9.2.2.6配制试验数据9.2.3灌装封尾9.2.3.1目的9.2.3.2文件9.2.3.3评估项目9.2.3.4评估方法9.2.3.5灌装封尾检查数据9.2.4成品抽样检验9.2.4.1目的69.2.4.3评估项目9.2.4.4评估方法9.2.4.5产品检验报告复印件10.偏差与处理 .11.结果与分析11.1验证数据汇总11.2存在问题与措施11.3风险与预防12.验证结论12.1 验证结论12.2 验证评价与建议13.验证周期14.附件15.参考或引用文件1.概述:复方醋酸地塞米松乳膏为我司生产多年的乳膏剂品种,自 2009GMP再认证以来,乳膏剂生产线生产所用关键设备、生产工艺及工艺参数没有改变,为了验证在正常的生产条件和 GMP文件管理体系下能生产出符合预定的规格及质量标准的产品,根据验证管理文件的要求,我们对复方醋酸地塞米松乳膏的生产工艺进行再验证。
2.目的:在现行的 GMP文件管理体系下,生产三批复方醋酸地塞米松乳膏进行工艺再验证 :(1)确认关键工序质量监控点是否符合质量要求;(2)确认该产品质量是否符合预定成品的标准。
探伤工艺验证报告模板范文
探伤工艺验证报告模板范文1. 引言本次探伤工艺验证旨在评估和验证探伤工艺的准确性、可靠性和有效性。
通过此次验证,可以确定探伤工艺是否能够在实际生产中满足相关标准和要求,从而确保产品的质量和安全性。
本报告旨在总结验证过程的实际情况,提供相应的数据和结论。
2. 验证目标和要求- 目标:验证探伤工艺在检测缺陷时的准确性和可靠性。
- 要求:探伤工艺能够准确、可靠地检测出产品的缺陷,并确保误报率和漏报率控制在合理范围内。
3. 验证方法和过程3.1. 样品准备选择一批符合要求的产品作为样品,在实际生产中按照标准流程进行生产,并在生产过程中留出不同的缺陷,作为验证的目标。
3.2. 实验设备本次验证使用X射线探伤设备进行。
设备参数如下:- 电压:100kV- 电流:3mA- 探测器:物理探测器- 灵敏度:0.1mm3.3. 验证过程在实际生产中,按照标准流程依次对样品进行探伤检测。
通过调整设备参数和人工操控,对样品进行全面、细致的检测。
同时记录每个样品的缺陷数量和位置。
3.4. 数据处理和分析将实际探伤结果与样品中真实的缺陷进行比对分析,计算误报率和漏报率。
4. 实验结果4.1. 缺陷检测结果样品经探伤检测后,共检测出缺陷如下:- 缺陷1:位置:左侧第三行,第四个产品;大小:1cm ×1cm;类型:XX- 缺陷2:位置:右侧第二行,第五个产品;大小:0.5cm ×0.5cm;类型:YY4.2. 误报率和漏报率根据实际缺陷和探伤结果,计算得出误报率和漏报率如下:- 误报率:2%- 漏报率:5%5. 结论根据实验结果,本次探伤工艺验证通过了所有的目标和要求,探伤工艺准确、可靠地检测出了样品中的缺陷,并且误报率和漏报率控制在合理范围内。
因此,可以认为该探伤工艺能够在实际生产中满足相关标准和要求,确保产品的质量和安全性。
6. 改进建议根据本次验证过程和结果,对探伤工艺提出以下改进建议:- 进一步优化设备参数,提高检测的准确度和灵敏度。
工艺试验验证报告
审 核
附录1:铆钉试验板
铆钉样板孔使用卷尺检查(卷尺检查日期为:2016.4.6)
序号
物料规格
物料名称
材料
数量(件)
备注
检查结果
附录2:铆钉试验工具
电动铆钉枪(k-DM-02-工具室)经过检定。
附录3:铆钉试验紧固件
附录4:铆钉试验后状态
附录5:铆钉试验人员
附录6:铆钉拉伸试验数据
铆钉
连接样式
2、工具:进行铆钉铆接测试的工具有:电动铆钉枪(k-DM-02-工具室)及配套铆钉头;
3、物料:进行铆钉试验的紧固件、样板合格
4、作业标准:按照《抽芯铆钉铆接特殊过程工艺试验大纲》及《安装作业指导书》文件进行铆接。
5、环境:无。
6、铆接完成后进行拉剪强度测试。
试
验
结
论
通过铆接试验,及对铆接试验样件进行拉伸试验,通过数据分析各类铆钉剪切力满足标准要求。
标准值(单位:N)
试验数据(单位:N)
工艺试验报告
编号
制造单位
技术工程部
工艺试
验分类
一般试验
重要试验
试验项目名称
铆接试验
工艺文件名称
铆接特殊过程工艺试验大纲
产品图号
工艺文件编号
试验组
成员
技术工程部
技术工程部
客车车间
质量管理部
试
验
目
的
通过对抽芯铆钉进行铆接工艺试验,验证其铆接质量及破坏力是否能够满足标准要求。
试
验
条
件
1、操作人员:具备人力部核发的上岗证,并上岗培训
2、工艺装备:铆钉特殊过程所用的工艺装备应状态良好,处于计量合格有效期内。
西咪替丁胶囊生产工艺验证方案及报告
在后续生产中,可进一步优化工艺参数,提高生产效率和产品质量。同时,加强与国内外同行的技术交 流与合作,引进先进的生产技术和设备,提升企业核心竞争力。
06
附录
生产工艺流程图
总结词
详细描述了西咪替丁胶囊的生产工艺流程,包括各个步骤和操作要点。
THANKS
谢谢您的观看
详细描述
西咪替丁胶囊的生产工艺流程包括原料准备、称量、混合、制粒、干燥、整粒、装胶囊和包装等步骤 。在流程图中,每个步骤都有相应的操作说明和注意事项,有助于确保生产过程的准确性和一致性。
验证数据记录表
总结词
详细记录了西咪替丁胶囊生产工艺验证 过程中的各项数据,包括设备运行情况 、工艺参数、产品质量检测等方面的信 息。
符合预期标准。
验证方法
01
对西咪替丁胶囊生产工艺的各个环节进行详细研究 和评估。
02
对生产出的样品进行质量检测和控制,包括理化指 标、微生物限度等方面。
03
对生产过程中的关键工艺参数进行监控和记录,确 保工艺参数的稳定性和一致性。
验证步骤
1. 确定验证范围和验证目标
明确本次验证的范围和目的,为后续验证工作提供指导。
西咪替丁胶囊生产工艺验证 方案及报告
汇报人: 2024-01-09
目录
• 引言 • 生产工艺流程简介 • 验证方案 • 验证结果及分析 • 结论及建议 • 附录
01
引言
目的和背景
目的
本验证方案旨在确保西咪替丁胶囊生产工艺的稳定性和可靠性,确保产品质量 符合预设标准。
背景
随着制药行业对产品质量要求的不断提高,生产工艺验证成为了确保药品安全 、有效的重要环节。西咪替丁胶囊作为一种常见的抑酸药,其生产工艺的稳定 性和可靠性对于保障公众健康具有重要意义。
工艺验证报告
验证报告编号:2305·429-00×××酯工艺验证报告起草人:日期:年月日审核人:日期:年月日批准人:日期:年月日×××生物化学药业有限公司1 概述在2007年7月10日~9月23日,依据《×××酯类工艺验证方案》(验证方案号:1305·429-00),对三批×××酯类的制品生产过程实施了工艺验证,验证工序有中间体I制备、中间体Ⅱ制备、中间体Ⅲ制备、中间体Ⅳ制备、中间体Ⅳ制备、粗品制备、精制(层析分离)、、精制(蒸发干燥)、混合分装和外包装。
对关键工序的关键项目及参数进行了验证考察确认,验证确认结果如下:1.1 验证规程号《×××酯工艺验证方案》(1305·429-00)1.2 验证产品批号与批量:1.3 验证工艺流程图(见附件1)1.4 验证主要原辅材料(见附件2)1.5 验证主要生产设备(见附件3)1.6 验证生产质量控制点(见附件4)2 工序验证结果及数据分析3 偏差分析和评价建议×××酯生产工艺的每道工序,完整地进行了三个连续批次的验证,在验证过程中未发现偏差情况,结果均在允许的可接收标准范围内。
为保证验证状态能得到维持,在正常生产过程中,严格按照经验证工艺控制方法、批量、设备、材料进行生产。
当生产设备、批量、关键原辅料、工艺方法发生变更时,应及时进行再验证。
4 验证总结论:经过正常生产规模的连续三批产品工艺验证,结果符合验证标准,可以投入生产使用。
5 再验证周期:再验证周期为一年半。
6 附件清单:附件1 验证工艺流程图附件2 验证主要原辅材料附件3 验证主要生产设备附件4 验证生产质量控制点附件1 验证生产工艺流程图物料工序检验中间站入库附件2 验证主要原辅材料附件3 验证主要生产设备附件4 验证生产质量控制点。
西洋参(片)工艺验证报告和检验规程
一、封面编号WS-BZ-Y3241-01西洋参〔片〕工艺验证报告验证小组:批准人:日期:年月日二、验证结果评价及建议验证结果评价及建议报告验证报告工程:西洋参〔片〕工艺验证验证方案编号:WS-BZ-Y3241-01 验证操作人:验证日期:年09 月26 日生效日期:年05 月01 日验证审核人:1、是否按规程内容完成,如未按规程进展,理由和批准人。
□是□否2、验证状况记录工程是⑴验证执行人到位状况是⑵验证方案批准状况是否备注记录人⑶执行中验证方案修改状况否⑷验证数据准确状况是⑸验证工程完整状况是3、结果的评价、建议西洋参〔片〕生产工艺的验证完全依照批准的验证方案进展验证,对西洋参〔片〕的净制、润药、切制、枯燥等关键工艺进展了验证。
净制:净制后3 个批次的杂质含量均低于2%,净制损耗小于5%。
润药:西洋参闷润10 小时内不能到达规定。
12-14 小时后到达规定的要求。
3 个批次具有重现性。
建议室温低时闷润时间14 小时,高时12 小时左右。
闷润过程中要翻动,淋水1-2 次。
切制:本次验证使用刨片机对西洋参进展切制。
切制过程不同时间段的片形、异形片率都符合规定。
3 个批次具有重现性。
枯燥:本次验证使用热风循环烘箱在70℃条件下对西洋参〔片〕进展枯燥,1.5 小时内水分含量不符合规定,2-2.5小时之间水分含量均符合规定。
3个批次具有重现性。
建议枯燥温度70℃,枯燥时间为2-2.5 小时。
报告人:年月日4、会签重要试验结果是否完整:□完整□欠缺□不合格试验结果牢靠性:□牢靠□尚需重试评价结果:□合格□不合格会签人:验证小组负责人:年月日三、生产工艺:附西洋参〔片〕生产工艺规程四、验证合格证验证合格证验证工程:西洋参〔片〕工艺验证验证有效期:三年批准人:年月日**市**中药饮片图1 验证合格证形式验证工程申请表编号:RD-YZ-001-01 第 4 页共 19 页验证工程西洋参〔片〕工艺验证方案按该工艺能否连续生产出质量稳定,牢靠,符合成品或中间产目的品质量标准的产品。