
专用双刀立式车床主轴系统结构设计及分析
双 刀架数 控 车床采 用 两个 刀架 同 时加工 .可缩短
表 面 粗 糙 度 值 、 效 率 和 好 的操 作 环 境 所 需 要 的 。 高 双 刀 立 式 车 床 除 了一 般 主 轴 所 要 求 的 条 件 以 外 .
由 于 它 的 轴 线 是 与 水 平 面 垂 直 及 受 力 来 源 有 两 个 方
件 的 加 工特 点 . 出合 理 的轴 段 布 置 及 轴 承布 置 。 于 有 限元 的方 法对 主 轴 一般 受 力情 况进 行 力 学 分析 . 出车床 主轴 设 给 基 得
计 时 首 先应 该 满足 设 计 要 求 对 于双 刀立 式 车 床 主 轴 的设 计 给 出一 般 性 的 思路 关键 词 : 兰 盘 法 双刀立式车床 主 轴 系统 结构 设 计 力 学分 析
工 时 . 高 生 产 效 率 . 大 型 回转 体 类 零 件 的 加 工 中得 提 在
到 广 泛 应 用 法 兰 盘 的 粗 加 工 过 程 中 需 要 大 的 切 削 量 . 对 车 床 的 力 学 性 能 要 求 较 高 … 加 工 法 兰 盘 的 专 用 双 刀 立 式 主 轴 是 车 床 在 加 工 时 直 接 带 动 刀 具 或 工 件 进 行 切 削 和 表 面 形 成 运
中 图分 类 号 : G 1 . T 5 91
文 献标 识 码 : A
文章 编 号 :0 0 4 9 f 1 ) 4 0 4 — 4 1 0 — 9 8 2 10 — 0 6 0 0
Ab ta t h ra g me to e s i d e s se o e il o b e t o v  ̄ c l ah o c i ig o a g si a ay e . sr c :T e ar n e n f h p n l y t m f p ca u l— o l e ia t ef rma h n n f n e n lz d t s d l l f s Ba e n t e me h n c lc a a trsis o e d u l — o lv a c ll t e a d te ma h n n e t r s o i at.r a o a l s d o h c a ia h r c e i c ft o b e t o e ia ah n h c i ig fa u e fd s p rs e s n b e t h c s at s g n a o ta d b a n ra g me ta e p o i e . T e me h n c la ay i r sr s n t e s i d e i a r d o t h f e me tly u n e t g a r n e n r r v d d i h c a ia n l ss f te s o h p n l s c ri u o e wi h i f i i l me t t o n e c n l so st a e i n o t es i d e s o l e e d sg e ur me t rt t t ea d o n t e e n h d a d t o c u in i t s f ah p n l h u d me tt e in r q i h f e me h h d g l h e n s. i f
Th e r liea b u he d sg fs i dl fdo l -to e tc ll te a e p e e td. e g nea d sa o tt e in o p n e o ub e o lv ria ah r r s n e
Ke o d : a g Do b e t o r ia t e S i d e S se y W r s Fl n e u l- o l Ve t l c La h p n l y t m S r c u e De i n M e h n c lAn l ss t u t r sg c a ia ay i
向 . 对 主轴在 径 向固定 和轴 向固定 上要 求较 高 。 这
12 . 主 轴 设 计
数 控 立 式 车 床 的 主 轴 设 计 采 用 当 前 成 熟 的 短 粗 型
动 的 旋 转 轴 其 设 计 内 容 包 括 主 轴 、 承 、 动 件 和 其 轴 转 他 相 关 件 等 。 轴 是 数 控 机 床 的关 键 部 件 . 加 工 质 量 主 对 的 影 响 极 其 明显 本 文 对 加 工 法 兰 盘 的专 用 双 刀 立 式 车床 给 出典型 的主轴 系统 结 构及 对 双刀 立式 车床 的受
力 状 况 进 行 力 学 分 析
结 构 。 将 主 轴 分 为 3个 部 分 , 工 作 部 分 、 动 部 分 即 传 和 径 向 固 定 部 分 …。 传 动 部 分 和 径 向 固 定 部 分 较 灵 活 , 位 置 可 互 换 。 对 法 兰 盘 加 工 的 特 点 , 同 一 台 机 床 上 针 在 要 对 其 进 行 端 面 和 圆 周 面 的 加 工 和 精 加 工 . 主 轴 受 到 的 扭 矩 较 大 如 果 把 传 动 部 分 放 在 最 底 部 . 于 整 个 轴 对 的 力 学 性 能 要 求 较 高 。 因 此 . 工 作 部 分 、 动 部 分 和 将 传
审用 双 刃盂 式车 床 蚕 轴 系统 结构 设 计 及 分 析
口 应富强 口 李 良艺 口 吴灵东 口 汪 意
浙 江 工业 大学 特 种 装 备 制 造 与先 进 加 工 技 术 教 育 部 重点 实 验 室 杭 州 3 0 1 10 4
摘
要 : 加 工 法 兰盘 的 专 用 双 刀 立 式 车 床 主 轴 系统 的 布 置 进 行 分 析 . 据 双 刀 立 式 车床 的 受 力 特 点 . 及 盘 类 零 对 根 以
重型立式车床生产商:重型立式车床典型主轴结构

重型立式车床生产商:重型立式车床典型主轴结构重型立式车床是一种广泛应用的机床,其主要用途是加工大型、重量级工件。
重型立式车床的主轴结构是机床的关键部分,其稳定性、精度和可靠性直接影响到机床的加工效率和加工质量。
在本文中,我们将介绍重型立式车床生产商以及其典型的主轴结构。
重型立式车床生产商目前,重型立式车床的生产商已经成为一个庞大的市场。
其中,西门子、DMG Mori、哈斯、加加林、百特等国际知名品牌是重型立式车床市场的领导者。
国内有浙江东阳数控、哈尔滨一机、南京铁工等知名品牌,在国内市场占据着较大的份额。
这些生产商都拥有自己的研发团队和生产工厂,能够为客户提供各种不同规格的重型立式车床,以满足不同用户的需求。
这些车床主要用于航天、船舶、冶金、石化、电力、机械制造等行业。
重型立式车床典型主轴结构重型立式车床的主轴是直接作用于工件的主要部件。
不同的主轴结构有不同的优势和劣势,其稳定性和精度差异也很大。
我们将介绍重型立式车床市场常见的三种主轴结构及其特点。
1. 液压主轴液压主轴是一种采用油液力传动的主轴。
它具有抗过载能力强、噪音低、转速范围广等优点。
在加工工件大小和重量巨大的情况下,选择该类主轴更为合适。
液压主轴有较好的刚性和排异能力,能够满足加工大型轮毂等较大物体的需求。
2. 电主轴电主轴是一种采用电机作为动力源的主轴。
它具有转速范围广、环保、节能等优点。
电主轴的加工精度通常比液压主轴更高,但其抗过载能力较弱,只适合加工较小型的工件。
3. 听觉主轴听觉主轴是一种采用超音波振动加工材料的主轴。
它具有加工精度高、速度快、不产生大量热精细加工等优点。
听觉主轴操作简单,广泛应用于制造业中。
总结本文介绍了重型立式车床生产商及其典型主轴结构。
不同的主轴结构有不同的适应范围,为客户提供了更多的选择。
我们相信,重型立式车床将能够满足日益增长的市场需求,并为制造业带去更多的创造性和生产效率。
立式加工中心主传动系统设计
数控机床主传动系统
二、主传动系统结构形式
主传动系统采用的结构形式主要决定于主轴转速 高低、传递转矩大小和对运动平稳性的要求。
1、直联传动 主轴与主电机由联轴节直接连接,其优点是
结构紧凑,但主轴转速的变化及转矩的输出和 电动机的输出特性一致,同时主轴部件结构相 对比较复杂,因而使用上受到一定限制。
数控机床主传动系统
□ 目前,主轴的 端部形状已标准化。
数控机床主传动系统
2、主轴的支承 □ 主轴支承的配置形式 机床主轴有前、后两支承及前、中、后三 支承两种形式,以前者多见。
主轴箱长度较长,采用两支承其支承夸距远 在于合理夸距,通过加大轴径来提高刚性和抗 振性无效时,应考虑增设第三支承。
由于制造工艺上的限制,通常难使三支承座 孔完全同轴,通常只有两个支承起主要作用, 另一个(中间或后)支承起辅助作用。辅助支 承通常选用深沟数控机床的机械拆装
模块三 数控机床主传动系统 内容概要
一、主传统系统概述 二、主传动系统结构形式 三、主轴部件结构
数控机床主传动系统
一、主传动系统概述
1、概念 主传动:用来实现机床的主运动,它将主电动
机的原动力变成可供主轴上刀具切削加工的切削 力矩和切削速度。例如:数控车床上主轴带动工 件的旋转运动;立式加工中心上主轴带动铣刀的 旋转运动等。
过大的预紧对轴承刚度提高已不显著,么而会 导致发热高,磨损严重和后果。
数控机床主传动系统
➢ 滚动轴承的间隙调整
主轴支承结构一定要考虑轴承间隙调整结构: ① 装配时能对轴承施加预紧力,控制过盈量; ② 轴承磨损后,为恢复精度和过盈量而再进行调整,确保
滚动轴承能长期、可靠而又稳定地工作。
调整结构原理:使轴承 内外圈轴向相对位移,消 除滚动体与滚道之间的间 隙,并有一定的过盈量, 然后在调整好的位置上固 定下来。最常用的调隙方 法是用螺母调整。
双主轴立式车床方法
双主轴立式车床方法双主轴立式车床主要是指具有两个主轴的立式车床,其中一个主轴可作切削加工,另一个主轴用于夹紧工件,用于切削加工的主轴和夹紧工件的主轴可同步或独立运动,从而实现高效率的加工。
本文将从立式车床的基本原理、主要结构、工作过程和应用领域等方面进行介绍。
一、双主轴立式车床的基本原理双主轴立式车床是在传统的立式车床结构上增加了一个主轴,通过两个主轴的协同工作,可以实现多种加工操作。
其中一个主轴用于切削加工,另一个主轴用于夹紧工件。
两个主轴可以同步运动,也可以独立运动,根据不同的加工需求进行调整。
二、双主轴立式车床的主要结构双主轴立式车床主要包括床身、主轴、刀塔、进给系统、冷却系统和控制系统等部分。
床身是整个车床的基础,用于支撑各个部件的安装。
主轴是用于切削加工的部分,通过刀塔上的刀具进行物料的切削。
刀塔可以通过进给系统进行升降和移动,使得刀具能够在不同位置进行切削。
进给系统用于控制刀具的运动速度和方向。
冷却系统则用于提供冷却液,以降低加工过程中产生的热量。
控制系统则用于控制车床的运行,可以实现自动化操作。
三、双主轴立式车床的工作过程双主轴立式车床的工作过程主要包括工件夹紧、切削加工和工件取出等步骤。
首先,需要将工件夹紧在夹紧工件的主轴上,并进行定位和固定。
然后,启动切削加工主轴,通过刀具对工件进行切削加工。
切削完成后,关闭切削主轴,夹紧工件主轴松开,将工件取出。
整个过程可以根据实际需求进行同步或独立运动。
四、双主轴立式车床的应用领域双主轴立式车床广泛应用于需要同时进行切削和夹紧的加工操作,如多面加工、镗削、钻孔和攻丝等工艺。
它可以提高加工效率,减少加工时间,从而提高生产效益。
此外,双主轴立式车床还可以应对形状复杂、尺寸精度要求高的工件加工,具有广泛的适用性。
综上所述,双主轴立式车床是一种具有两个主轴的车床,通过两个主轴的协同工作,实现高效率的切削加工。
其主要结构包括床身、主轴、刀塔、进给系统、冷却系统和控制系统等部分。
几种重型数控立式车床典型主轴结构
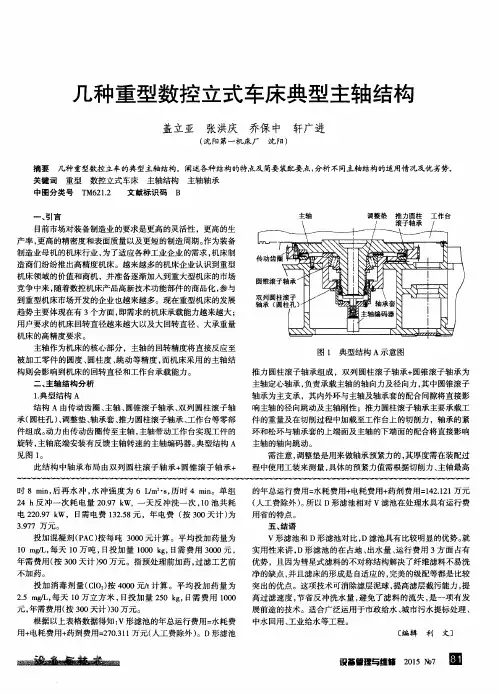
结构 A由传动齿 圈 、 主轴 、 圆锥滚子轴承 、 双列圆柱滚子轴 承( 圆柱孔 ) 、 调整垫 、 轴承套 、 推力 圆柱滚子轴承 、 工作 台等零部 件组成 。 动力 由传动齿圈传至主轴 , 主轴带动工作台实现工件的 旋转 , 主轴底端 安装 有反馈主轴转 速的主轴 编码器 。 典 型结构 A
题 :在高转速或高负载时会引起主轴中心的漂移或工作 台的异
常浮起 , 导致加工过程中精度不符 。
2 . 典 型结 构 B
结 构 B由传动齿 圈 、 过 渡盘 、 轴 承套 、 双列 圆柱滚 子轴 承 ( 圆锥 孔 ) 、 主轴 、 工作台、 圆锥滚 子轴 承 、 锁 紧螺母 、 推 力 圆柱 滚子轴 承等零部件组成 。动力 由传动齿 圈传 至主轴 , 主轴带动
见图 1 。
环和松环与轴承套的上端面及 主轴 的下端面 的配合将直接影响
主轴 的轴 向跳 动 。
需注意 , 调整垫是用来做轴承预紧力的 , 其厚度需在装配过 程 中使用工装来测量 , 具体 的预紧力值需根据切削力、 主轴最高
的年 总运行 费用= 水耗 费用+ 电耗费用+ 药剂费用 = 1 4 2 . 1 2 1 万元 ( 人工费除外 ) 。 所 以 D形滤池相对 V滤池在处理水具有运行费
突出的优点 。这项技术可消除滤层泥球 , 提高滤层截污能力 , 提
投 加消 毒剂量 ( C 1 0 ) 按4 0 0 0元/ t 计算 。平均 投加 药量 为 2 . 5 mg / L , 每天 1 O万 立方米 , 日投加 量 2 5 0 k g , 日需 费用 1 0 0 0
3 . 9 7 7万元 。
投加混 凝剂 ( P A C) 按 每吨 3 0 0 0元计算 。平均投加药量 为
数控立式车床主轴控制装置设计(电气自动化专业毕业论文设计)
毕业设计 (论文)题目数控立式车床主轴控制装置设计专业电气自动化技术专业班级学生姓名指导教师成绩年月日摘要随着科学的发展,机床已经从过去的手动机床发展成自动机床,现在数控机床应用非常广泛。
数控立式车床是主要的数控产品,国内外需求量也非常大。
其高精度的关键部分就体现在主轴的控制上。
本设计是用德国SIEMENS公司的可编程控制器(PLC)S7-200,作为主控制器;德国SIEMENS公司的6RA7075直流调速器、 Z4直流电机组成的直流调速装置,采用直流调速实现高效、准确的机床主轴控制,并给出了电气原理图以及操作说明。
本设计控制简单,实现功能强大,调速范围宽,力矩大,过载能力强。
可以应用于重型立式车床,提高重型立车主轴的控制精度,进而保证其加工精度。
关键词:数控立车;直流调速装置;可编程控制器AbstractWith the development of science, machine tools, manual machine tools have been developed from the past into the automatic machine tools, CNC machine tools are now widely used. CNC vertical lathe CNC products are the major domestic and foreign demand is also very large. A key part of its precision is reflected in the control of the spindle.This design is the German company SIEMENS PLC S7-200, as the main controller; German company SIEMENS 6RA7075 DC converter, Z4 DC motor comprising DC converter, DC speed control for efficient and accurate machine tools of various spindle control, and gives the electrical diagrams and instructions. The design of simple control, to achieve powerful, wide speed range, torque, strong overload capacity. Can be applied to heavy-duty vertical lathes, heavy duty vertical lathe spindle to improve the control precision, and thus guarantee its accuracy.Keywords: CNC Vertical Lathe; DC converter; Programmable Controller目录摘要 (Ⅰ)Abstract (Ⅱ)第一章绪论 (3)1 课题背景 (3)2数控立车主轴控制装置的发展现状 (2)3 课题研究的主要内容 (3)第二章数控立车主轴控制装置硬件设计 (3)2.1 方案选择 (3)1 方案二交流调速 (5)2 方案二直流调速 (4)2.2 方案选择 (5)2.3 可编程序控制器接口设计 (5)1 可编程控制器的选择 (5)2 可编程控制器接口电路的设计及其功能 (6)2.4 数控立车主轴速度控制装置设计 (8)1 主轴电机的选择 (8)2 数控立车主轴控制装置设计 (9)2.5速度环 (12)2.6急停按钮的设计 (13)2.7 直流调速装置的参数设定 (14)1 简易操作控制面板(PUM) (14)2 舒适性操作控制面板(OP1S) (15)第三章数控立车主轴控制软件设计 (18)1 程序流程图 (18)2 程序 (59)第四章主轴操作说明 (21)1 主轴启动前准备工作 (21)2 主轴操作说明 (21)3 元器件目录 (23)结论 (24)参考文献 (25)致谢 (26)第一章绪论1 课题背景数控技术被广泛用于世界各国制造业,以提高制造能力和生产水平,提高对动态多变市场的竞争力和适应力。
车床主轴设计开题报告
车床主轴设计开题报告车床主轴设计开题报告一、引言车床是一种常见的机床设备,用于加工金属材料。
而车床的核心部件就是主轴,它承载着工件的旋转运动。
主轴的设计对车床的性能和加工质量有着重要影响。
本报告将探讨车床主轴设计的相关问题,包括主轴的结构、材料选择、加工工艺等。
二、主轴结构设计主轴结构的设计是车床设计中的关键环节。
主轴通常由轴承、轴颈和轴套等组成。
在设计主轴时,需要考虑以下几个因素。
1. 轴承选择轴承是主轴的核心支撑部件,对主轴的运转稳定性和寿命有着重要影响。
在选择轴承时,需要考虑主轴的转速、载荷和精度要求等因素。
常见的轴承类型有滚动轴承和滑动轴承,根据具体需求进行选择。
2. 轴颈设计轴颈是主轴上的直径较小的部分,承受着工件的切削力和轴向力。
轴颈的设计需要考虑到工件的加工要求和主轴的强度要求。
通常采用圆柱形轴颈,根据具体情况可以考虑加大轴颈直径或者采用强化措施,如表面淬火等。
3. 轴套设计轴套是主轴上的套筒状部件,用于支撑和保护轴颈。
轴套的设计需要考虑到轴颈的直径、材料和润滑方式等因素。
常见的轴套材料有铜合金和聚合物材料,根据具体需求进行选择。
三、主轴材料选择主轴的材料选择直接影响着主轴的强度、刚性和耐磨性。
常见的主轴材料有碳素钢、合金钢和不锈钢等。
在选择主轴材料时,需要考虑到主轴的工作环境、加工要求和成本等因素。
一般情况下,碳素钢具有较好的强度和刚性,适用于一般的车床主轴。
而对于高速车床或者特殊要求的主轴,可以考虑使用合金钢或不锈钢等材料。
四、主轴加工工艺主轴的加工工艺对主轴的质量和性能有着重要影响。
主轴的加工工艺包括车削、磨削和热处理等步骤。
1. 车削车削是主轴加工的基本工艺,用于将原材料加工成主轴的形状和尺寸。
车削过程中需要控制切削参数,如切削速度、进给量和切削深度等,以确保主轴的尺寸精度和表面质量。
2. 磨削磨削是主轴加工的精密工艺,用于提高主轴的尺寸精度和表面质量。
常见的磨削方法有外圆磨削和内圆磨削等。
双主轴立式车床方法
双主轴立式车床方法双主轴立式车床是一种常用的机床设备,具有高效率、精度高、生产能力强等优点。
本文将介绍双主轴立式车床的相关参考内容,包括其工作原理、结构特点、应用领域、优缺点等。
1. 工作原理:双主轴立式车床是通过两个工作轴相对转动来实现工件的加工。
通常,一主轴固定夹持工件,同时另一主轴进行加工,通过工件的旋转和切削工具的移动来完成加工任务。
两个主轴可以同时进行不同的切削操作,从而提高加工效率和生产能力。
2. 结构特点:双主轴立式车床通常具有以下结构特点:(1) 双主轴:双主轴分别装配在车床主轴箱的两侧,可以独立操作,也可以通过同步装置实现同步运转。
(2) 刀塔:通过刀塔切换系统可以实现多种不同切削工具的快速切换和定位。
(3) 自动进给:车床配有自动进给系统,可以实现自动化加工,减少操作人员的劳动强度。
(4) 可编程控制系统:双主轴立式车床通常采用数控技术,通过数控系统来控制车床的操作和加工过程。
3. 应用领域:双主轴立式车床广泛应用于各个工业领域,尤其适用于以下场景:(1) 多重加工:双主轴可以同时进行不同的切削操作,适用于多种复杂工件的加工,提高生产效率。
(2) 高精度加工:由于双主轴独立操作,可以实现更高的加工精度和质量控制。
(3) 大批量生产:双主轴立式车床具有高效率和生产能力强的特点,适用于大批量生产的加工需求。
4. 优缺点:双主轴立式车床有以下优点:(1) 高效率:通过双主轴的同时加工,可以大大提高加工效率和生产能力。
(2) 高精度:由于双主轴独立操作,可以实现更高的加工精度和质量控制。
(3) 多功能:双主轴立式车床可实现多种不同加工操作,适用于各种不同的加工需求。
然而,双主轴立式车床也有一些缺点:(1) 设备成本较高:双主轴立式车床属于大型机床,设备成本较高,需要较大的投资。
(2) 对操作人员要求较高:双主轴立式车床需要熟练的操作人员进行操作和维护,对其技术要求较高。
综上所述,双主轴立式车床是一种高效率、精度高、生产能力强的机床设备,广泛应用于各个领域。
机械机床毕业设计136立式铣床主轴变速系统设计论文
机械机床毕业设计136立式铣床主轴变速系统设计论文一、引言立式铣床是一种常见的加工设备,其主轴变速系统对机床的加工效率和加工质量有着重要的影响。
因此,对主轴变速系统进行设计和优化具有一定的实际意义。
二、系统设计1.系统结构主轴变速系统由变速驱动装置、主轴轴承和变速机构三部分组成。
变速驱动装置负责将电动机的输出转矩传递给主轴,主轴轴承负责支撑和转动主轴,变速机构负责实现主轴的变速调节。
2.变速机构设计变速机构是主轴变速系统的核心部分,其设计需要根据实际需求和技术条件来确定。
在设计过程中,需要考虑变速比的范围、变速调节精度和稳定性等因素。
3.主轴轴承选择主轴轴承的选择与机床的加工要求、转速要求和负载要求有关。
一般选择高精度、高刚度的滚动轴承,以确保主轴的转动稳定性和加工精度。
4.变速驱动装置设计变速驱动装置通常由电动机和传动装置组成。
电动机的选择应根据主轴的转速要求和负载要求来确定;传动装置的设计则需要考虑传动效率和可靠性等因素。
三、系统实现1.变速机构制造和装配根据设计要求,制造和装配变速机构,包括齿轮、皮带、链条等传动元件的加工和组装。
在装配过程中,需要注意各个部件的配合精度和间隙等因素,以确保变速机构的稳定性和可靠性。
2.主轴轴承安装将选定的主轴轴承安装到主轴上,并对其进行调整和校正。
在安装过程中,需要注意主轴轴承的润滑和密封,以延长其使用寿命。
3.变速驱动装置调试将选定的电动机和传动装置安装到变速机构上,并进行调试和优化。
在调试过程中,需要根据实际情况进行参数调整和故障排除,以确保变速驱动装置的正常运行。
四、实验分析可对设计的主轴变速系统进行实验验证。
通过实际加工试验,可以测试变速系统的调节性能和稳定性,并对其进行分析和评价。
根据实验结果,可以对系统进行优化和改进。
五、结论本论文以136立式铣床的主轴变速系统为例,介绍了该系统的设计思路和具体实现方法。
通过对该系统的设计和实验分析,验证了主轴变速系统的可行性和优化效果,为机械机床的设计和生产提供了一定的参考。
车床主轴的功用和结构特点及设计要求
• 锥孔对轴颈的径向圆跳动近轴端为0.005, 离轴端300处为0.01,锥面接触率≥70%,粗 糙度Ra≤0.63μm ,硬度为HRC48~50。
➢ 主轴轴端外锥(短锥)的技术要求 • 用来安装卡盘或花盘的;也是定心表面; • 对锥面的尺寸精度、形状精度、粗糙度、接
触精度都要求高;
工痕迹;
• 4) 采用浮动的加工方法(自定心); • 5) 加工余量很小,一般不超过0.02mm。
➢轴类零件的检验 检验项目
• 1) 表面粗糙度; • 2) 表面硬度; • 3) 尺寸精度; • 4) 相互位置精度; • 5) 表面几何形状精度。
检验顺序 • 几何精度→尺寸精度→位置精度
检验方法
➢外圆表面的车削加工
车削加工的工艺作用
• 1) 粗加工:切除大部分余量;
• 2) 半精加工:修整预备热处理后的 变形;
• 3) 精加工:使磨削前各表面具有一 定的同轴度和合理的磨削余量;精 加工螺纹及各端面等。
车削加工值得考虑的问题 • 1) 生产效率; • 2) 工序精度(复映误差); • 3) 劳动强度。
• 3) 两顶尖孔同轴பைடு நூலகம்:影响同轴度、影响 位置精度
• 4) 顶尖孔锥角和圆度误差:直接反映 到工件的圆度上
• 5) 热处理、切削力、重力等的影响, 会损坏顶尖孔的精度
• 6) 热处理后和磨削加工前,需要消除 误差
研磨方法 • 1) 用铸铁顶尖研磨; • 2) 用油石或橡胶砂轮夹在车床的卡
盘上,用金刚钻研磨; • 3) 用硬质合金顶尖刮研。
提高综合机械性能; • 精加工前局部高频淬火:提高运动表面耐磨性; • 精加工后的定性处理:低温时效和水冷处理。
立式车床进给系统结构设计毕业论文.doc
立式车床进给系统结构设计毕业论文1 绪论1.1课题背景及目的装备工业的技术水平和现代化程度决定着整个国民经济的水平和现代化程度,数控技术及装备是发展高新技术产业和尖端工业(如:信息技术及其产业,生物技术及其产业,航空ˎ航天等国防工业产业)的高能技术和最基本的装备。
制造技术和装备是人类生产活动的最基本的生产资料,而数控技术则是当今先进制造技术和装备最核心的技术。
当今世界各国制造业广泛采用数控技术,以提高制造能力和水平,提高对动态多变市场的适应能力和竞争能力。
此外世界上各工业发达国家还将数控技术及数控装备列为国家的战略物资,不仅采取重大措施来发展自己的数控技术及其产业而且在“高精尖”数控关键技术和装备方面对我国实行封锁和限制政策。
本课题是以加工中心为研究目标,从其主传动系统结构及其电气系统控制系统入手,对其系统结构设计、结构组成分析、分级变速分析、传动件的计算分析和主传动电气控制系统的设计的几个方面进行设计研究。
为优化传动系统结构和改善传动系统的精度及稳定特性提供必要的理论依据通过本课题的研究,使加工中心结构更加紧凑,性能更加优越,生产加工更加精密。
与普通数控机床的工艺装备相比较,加工中心工艺装备的制造精度更高、灵活性好、适用性更强,一般采用电动、气动、液压以及计算机控制,其自动化程度更高。
合理使用加工中心的工艺装备,能提高零件的加工精度。
各种类型加工中心所配置的数控系统虽然各有不同,但各种数控系统的功能,除一些特殊功能不尽相同外,其主要功能基本相同。
总之,大力发展以数控技术为核心的先进制造技术已成为世界各发达国家加速经济发展ˎ提高综合国力和国家地位的重要途径。
1.2数控机床的基本概况1.2.1简述数控机床数控机床是数字控制机床(Computer numerical control machine tools)的简称,是一种装有程序控制系统的自动化机床。
该控制系统能够逻辑地处理具有控制编码或其他符号指令规定的程序,并将其译码,用代码化的数字表示,通过信息载体输入数控装置。