
304不锈钢抛光方法
304不锈钢抛光方法:
1.1机械抛光
机械抛光是靠切削、材料表面塑性变形去掉被抛光后的凸部而得到平滑面的抛光方法,一般使用油石条、羊毛轮、砂纸等,以手工操作为主,特殊零件如回转体表面,可使用转台等辅助工具,表面质量要求高的可采用超精研抛的方法。
超精研抛是采用特制的磨具,在含有磨料的研抛液中,紧压在工件被加工表面上,作高速旋转运动。
利用该技术可以达到Ra0.008 μ m 的表面粗糙度,是各种抛光方法中最高的。
光学镜片模具常采用这种方法。
1.2 化学抛光
化学抛光是让材料在化学介质中表面微观凸出的部分较凹部分优先溶解,从而得到平滑面。
这种方法的主要优点是不需复杂设备,可以抛光形状复杂的工件,可以同时抛光很多工件,效率高。
化学抛光的核心问题是抛光液的配制。
化学抛光得到的表面粗糙度一般为数10 μ m 。
1.3 电解抛光
电解抛光基本原理与化学抛光相同,即靠选择性的溶解材料表面微小凸出部分,使表面光滑。
与化学抛光相比,可以消除阴极反应的影响,效果较好。
电化学抛光过程分为两步:
( 1 )宏观整平溶解产物向电解液中扩散,材料表面几何粗糙下降,Ra >1 μ m 。
( 2 )微光平整阳极极化,表面光亮度提高,Ra <1 μ m 。
1.4 超声波抛光
将工件放入磨料悬浮液中并一起置于超声波场中,依靠超声波的振荡作用,使磨料在工件表面磨削抛光。
超声波加工宏观力小,不会引起工件变形,但工装制作和安装较困难。
超声波加工可以与化学或电化学方法结合。
在溶液腐蚀、电解的基础上,再施加超声波振动搅拌溶液,使工件表面溶解产物脱离,表面附近的腐蚀或电解质均匀;超声波在液体中的空化作用还能够抑制腐蚀过程,利于表面光亮化。
1.5 流体抛光
流体抛光是依靠高速流动的液体及其携带的磨粒冲刷工件表面达到抛光的目的。
常用方法有:磨料喷射加工、液体喷射加工、流体动力研磨等。
流体动力研磨是由液压驱动,使携带磨粒的液体介质高速往复流过工件表面。
介质主要采用在较低压力下流过性好的特殊化合物(聚合物状物质)并掺上磨料制成,磨料可采用碳化硅粉末。
1.6 磁研磨抛光
磁研磨抛光是利用磁性磨料在磁场作用下形成磨料刷,对工件磨削加工。
这种方法加工效率高,质量好,加工条件容易控制,工作条件好。
采用合适的磨料,表面粗糙度可以达到Ra0.1 μ m 。
在塑料模具加工中所说的抛光与其他行业中所要求的表面抛光有很大的不同,严格来说,模具的抛光应该称为镜面加工。
它不仅对抛光本身有很高的要求并且对表面平整度、光滑度以及几何精确度也有很高的标准。
表面抛光一般只要求获得光亮的表面即可。
镜面加工的标准分为四级:AO=Ra0.008 μ m ,A1=Ra0.016 μ m ,A3=Ra0.032 μ m ,A4=Ra0.063 μ m ,由于电解抛光、流体抛光等方法很难精确控制零件的几何精确度,而化学抛光、超声波抛光、磁研磨抛光等方法的表面质量又达不到要求,所以精密模具的镜面加工还是以机械抛光为主。
2.1 机械抛光基本程序:
要想获得高质量的抛光效果,最重要的是要具备有高质量的油石、砂纸和钻石研磨膏等抛光工具和辅助品。
而抛光程序的选择取决于前期加工后的表面状况,如机械加工、电火花加工,磨加工等等。
机械抛光的一般过程如下:
( 1 )粗抛经铣、电火花、磨等工艺后的表面可以选择转速在35 000 — 40 000 rpm 的旋转表面抛光机或超声波研磨机进行抛光。
常用的方法有利用直径Φ 3mm 、WA # 400 的轮子去除白色电火花层。
然后是手工油石研磨,条状油石加煤油作为润滑剂或冷却剂。
一般的使用顺序为#180 ~ #240 ~ #320 ~ #400 ~ #600 ~ #800 ~ #1000 。
许多模具制造商为了节约时间而选择从#400 开始。
( 2 )半精抛半精抛主要使用砂纸和煤油。
砂纸的号数依次为:#400 ~ #600 ~ #800 ~ #1000 ~ #1200 ~ #1500 。
实际上#1500 砂纸只用适于淬硬的模具钢(52HRC 以上),而不适用于预硬钢,因为这样可能会导致预硬钢件表面烧伤。
( 3 )精抛精抛主要使用钻石研磨膏。
若用抛光布轮混合钻石研磨粉或研磨膏进行研磨的话,则通常的研磨顺序是9 μ m (#1800 )~ 6 μ m (#3000 )~3 μ m (#8000 )。
9 μ m 的钻石研磨膏和抛光布轮可用来去除#1200 和#1500 号砂纸留下的发状磨痕。
接着用粘毡和钻石研磨膏进行抛光,顺序为 1 μ m (#14000 )~ 1/2 μ m (#60000 )~1/4 μ m (#100000 )。
精度要求在 1 μ m 以上(包括 1 μ m )的抛光工艺在模具加工车间中一个清洁的抛光室内即可进行。
若进行更加精密的抛光则必需一个绝对洁净的空间。
灰尘、烟雾,头皮屑和口水沫都有可能报废数个小时工作后得到的高精密抛光表面。
2.2 机械抛光中要注意的问题
用砂纸抛光应注意以下几点:
( 1 )用砂纸抛光需要利用软的木棒或竹棒。
在抛光圆面或球面时,使用软木棒可更好的配合圆面和球面的弧度。
而较硬的木条像樱桃木,则更适用于平整表面的抛光。
修整木条的末端使其能与钢件表面形状保持吻合,这样可以避免木条(或竹条)的锐角接触钢件表面而造成较深的划痕。
( 2 )当换用不同型号的砂纸时,抛光方向应变换45 ° ~ 90 °,这样前一种型号砂纸抛光后留下的条纹阴影即可分辨出来。
在换不同型号砂纸之前,必须用100 %纯棉花沾取酒精之类的清洁液对抛光表面进行仔细的擦拭,因为一颗很小的沙砾留在表面都会毁坏接下去的整个抛光工作。
从砂纸抛光换成钻石研磨膏抛光时,这个清洁过程同样重要。
在抛光继续进行之前,所有颗粒和煤油都必须被完全清洁干净。
( 3 )为了避免擦伤和烧伤工件表面,在用#1200 和#1500 砂纸进行抛光时必须特别小心。
因而有必要加载一个轻载荷以及采用两步抛光法对表面进行抛光。
用每一种型号的砂纸进行抛光时都应沿两个不同方向进行两次抛光,两个方向之间每次转动45 ° ~ 90 °。
钻石研磨抛光应注意以下几点:
( 1 )这种抛光必须尽量在较轻的压力下进行特别是抛光预硬钢件和用细研磨膏抛光时。
在用#8000 研磨膏抛光时,常用载荷为100~200g/cm2 ,但要保持此载荷的精准度很难做到。
为了更容易做到这一点,可以在木条上做一个薄且窄的手柄,比如加一铜片;或者在竹条上切去一部分而使其更加柔软。
这样可以帮助控制抛光压力,以确保模具表面压力不会过高。
( 2 )当使用钻石研磨抛光时,不仅是工作表面要求洁净,工作者的双手也必须仔细清洁。
( 3 )每次抛光时间不应过长,时间越短,效果越好。
如果抛光过程进行得过长将会造成“橘皮”和“点蚀”。
( 4 )为获得高质量的抛光效果,容易发热的抛光方法和工具都应避免。
比如:抛光轮抛光,抛光轮产生的热量会很容易造成“橘皮”。
( 5 )当抛光过程停止时,保证工件表面洁净和仔细去除所有研磨剂和润滑剂非常重要,随后应在表面喷淋一层模具防锈涂层。
由于机械抛光主要还是靠人工完成,所以抛光技术目前还是影响抛光质量的主要原因。
除此之外,还与模具材料、抛光前的表面状况、热处理工艺等有关。
优质的钢材是获得良好抛光质量的前提条件,如果钢材
表面硬度不均或特性上有差异,往往会产生抛光困难。
钢材中的各种夹杂物和气孔都不利于抛光。
3.1 不同硬度对抛光工艺的影响
硬度增高使研磨的困难增大,但抛光后的粗糙度减小。
由于硬度的增高,要达到较低的粗糙度所需的抛光时间相应增长。
同时硬度增高,抛光过度的可能性相应减少。
3.2 工件表面状况对抛光工艺的影响
钢材在切削机械加工的破碎过程中,表层会因热量、内应力或其他因素而损坏,切削参数不当会影响抛光效果。
电火花加工后的表面比普通机械加工或热处理后的表面更难研磨,因此电火花加工结束前应采用精规准电火花修整,否则表面会形成硬化薄层。
如果电火花精修规准选择不当,热影响层的深度最大可达0.4mm 。
硬化薄层的硬度比基体硬度高,必须去除。
因此最好增加一道粗磨加工,彻底清除损坏表面层,构成一片平均粗糙的金属面,为抛光加工提供一个良好基础。
不锈钢表面处理
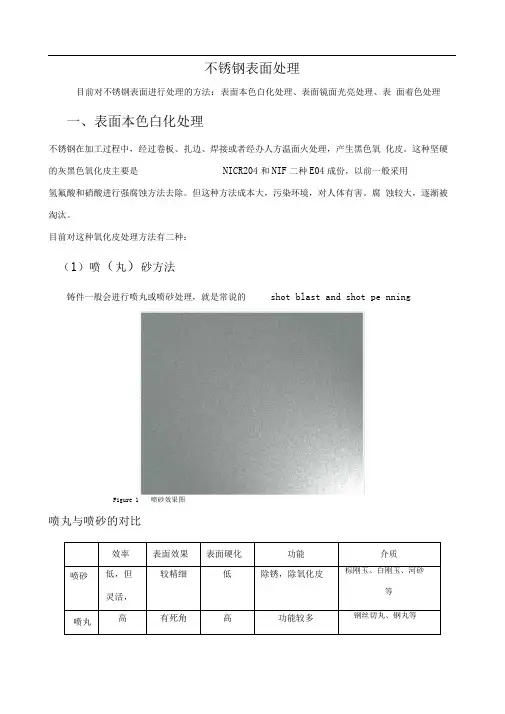
不锈钢表面处理目前对不锈钢表面进行处理的方法:表面本色白化处理、表面镜面光亮处理、表面着色处理一、表面本色白化处理不锈钢在加工过程中,经过卷板、扎边、焊接或者经办人方温面火处理,产生黑色氧化皮。
这种坚硬的灰黑色氧化皮主要是NICR204和NIF二种E04成份,以前一般采用氢氟酸和硝酸进行强腐蚀方法去除。
但这种方法成本大,污染环境,对人体有害。
腐蚀较大,逐渐被淘汰。
目前对这种氧化皮处理方法有二种:(1)喷(丸)砂方法铸件一般会进行喷丸或喷砂处理,就是常说的shot blast and shot pe nningFigure 1 喷砂效果图喷丸与喷砂的对比喷丸不但除锈,除表面氧化皮,还提高表面粗糙度,去除零件机加工毛刺,消除零件内应力,减少热处理后零件变形,提高零件表面耐磨,受压能力等喷砂一般是手工操作来完成,其速度与抛丸相比要慢,而且假如使用的是砂石,在喷砂的过程中砂石与构件的撞击会产生一些砂石粉末,这些粉未会粘附在构件表面,而且喷砂对构件的表面粗糙度低于抛丸。
抛喷丸增强了工件的表面强度,延长工件的返锈时间。
喷砂只能起到表面的修饰作用。
(2)化学法用一种无污染酸洗钝化膏和常温无毒害的带有无机添加剂的清洗液进行浸洗。
从而达到不锈钢本色的白化处理之目的。
基本上看上去是一目光的色泽。
这种方法对大型、复杂产品较适用,值得推广应用。
酸洗钝化方式根据操作方式不同,不锈钢酸洗钝化处理主要有浸渍法、膏剂法、涂刷法、喷淋法、循环法、电化学法等6种方法。
Figure 2 钝化前后效果图钝化机理:金属经氧化性介质处理后,其腐蚀速度比原来未处理前有显著下降的现象称金属的钝化。
其钝化机理主要可用薄膜理论来解释,即认为钝化是由于金属与氧化性介质作用,作用时在金属表面生成一种非常薄的、致密的、覆盖性能良好的、能坚固地附在金属表面上的钝化膜。
这层膜成独立相存在,通常是氧和金属的化合物。
它起着把金属与腐蚀介质完全隔开的作用,防止金属与腐蚀介质直接接触,从而使金属基本停止溶解形成钝态达到防止腐蚀的效果。
304不锈钢最简单检测方法

304不锈钢最简单检测方法
304不锈钢的简单检测方法主要包括以下几种:
1. 观察法:优质的不锈钢材料表面光亮,无明显锈迹和斑点,且含有纹理。
2. 磁铁检测法:由于304不锈钢是非磁性的,所以可以用磁铁来检测。
如
果材料被磁铁吸引,说明它不是304不锈钢。
3. 药水检测法:可以使用不锈钢检测液来进行检测。
根据药水的颜色变化,可以判断材料是否为304不锈钢。
4. 磨擦火花鉴别法:用高速旋转的砂轮机磨擦材料表面,观察产生的火花。
由于摩擦高温作用,各种元素微粒氧化时产生的火花数量、形状分叉等不同,可以鉴别材料化学成分和大致含量。
5. 硬度检测法:304不锈钢具有较高的硬度和韧性,可以通过硬度计进行检测。
6. 化学分析法:通过化学实验的方法,对不锈钢的成分进行分析,确定是否符合304不锈钢的标准。
以上方法仅供参考,建议在专业人士的指导下合理选择并使用上述工具。
304退磁方法
304退磁方法一、什么是304退磁方法?304不锈钢是一种常见的耐腐蚀材料,但在特定条件下也可能发生磁性,这会影响其使用性能。
为了消除304不锈钢的磁性,常采用304退磁方法。
304退磁方法是通过磁场作用使其磁性消失的一种处理方法,能够恢复304不锈钢的原始性能。
二、304退磁方法的原理304不锈钢的磁性主要来自于其晶格结构中的奥氏体相,奥氏体相中存在磁性的铁素体相。
通过退磁处理,可以使304不锈钢中的磁性铁素体相转变为非磁性的非铁素体相,从而消除其磁性。
三、常用的304退磁方法1. 低温磁化-退磁法低温磁化-退磁法是一种常见且有效的304退磁方法。
具体步骤如下:1.将待处理的304不锈钢置于冷却剂中,降低温度至-196℃以下;2.在低温条件下给予304不锈钢一定的磁场,使其达到饱和磁化状态;3.缓慢升温,同时保持磁场不变;4.当温度升至约室温时,逐渐去除磁场;5.304不锈钢经过该处理后,磁性应消失。
2. 冲击退磁法冲击退磁法是通过给予304不锈钢瞬间的冲击磁场,使其磁性消失的一种处理方法。
具体步骤如下:1.运用电磁脉冲设备,产生大幅度且短暂的磁场冲击;2.将304不锈钢放置于冲击磁场中,磁性发生突然变化并消失;3.重复多次冲击,确保磁性完全消失。
3. 高温退火法高温退火法是一种常用的退磁方法,适用于对304不锈钢进行大面积、高强度的退磁。
具体步骤如下:1.将待处理的304不锈钢置于退磁炉中;2.快速加热至一定温度,一般高于800℃;3.保持高温一定时间,使晶体结构发生变化;4.缓慢冷却,确保晶体结构稳定;5.处理后的304不锈钢磁性应消失。
四、304退磁方法的应用范围304退磁方法在各个领域均有广泛的应用,特别是在以下方面:1.医学器械:用于不锈钢手术刀片、扳手等医疗器械的制造,以保证其不对患者产生磁场干扰;2.精密仪器:用于无磁环境下的科学实验和仪器精度要求较高的场合;3.航空航天:用于飞机、卫星等航空航天设备中的不锈钢零部件。
不锈钢304标准

不锈钢304标准不锈钢304是一种常见的不锈钢材料,具有优良的耐腐蚀性能和良好的加工性能,被广泛应用于食品加工、化工、医药、建筑装饰等领域。
不锈钢304的标准是什么?下面将对不锈钢304的标准进行介绍。
首先,不锈钢304的国际标准是ASTM A240/A240M。
这个标准规定了不锈钢304的化学成分、机械性能、加工性能、表面质量等方面的要求。
根据这个标准,不锈钢304的化学成分应包括,碳≤0.08%、硅≤1.00%、锰≤2.00%、磷≤0.045%、硫≤0.030%、铬18.0-20.0%、镍8.0-10.5%。
此外,不锈钢304的抗拉强度≥520MPa,屈服强度≥205MPa,延伸率≥40%,硬度≤201HBW。
其次,不锈钢304的国内标准是GB/T 3280-2015。
这个标准是中国国家标准,对不锈钢304的化学成分、机械性能、加工性能、表面质量等方面做出了详细的规定。
根据这个标准,不锈钢304的化学成分应包括,碳≤0.08%、硅≤1.00%、锰≤2.00%、磷≤0.045%、硫≤0.030%、铬18.0-20.0%、镍8.0-10.5%。
不锈钢304的抗拉强度≥520MPa,屈服强度≥205MPa,延伸率≥40%,硬度≤201HBW。
此外,不锈钢304的标准还包括了生产工艺、检测方法、质量控制等方面的要求。
不锈钢304的生产工艺应符合熔炼、热轧、冷轧、退火、酸洗、拉丝、抛光等工艺要求。
不锈钢304的检测方法应包括化学分析、机械性能测试、表面质量检验等。
质量控制应从原料采购、生产工艺、成品检验等方面进行严格控制,确保不锈钢304的质量符合标准要求。
总的来说,不锈钢304的标准是ASTM A240/A240M和GB/T 3280-2015,这两个标准对不锈钢304的化学成分、机械性能、加工性能、表面质量等方面做出了详细的规定,对于生产和应用不锈钢304具有重要的指导意义。
在生产和使用过程中,应严格按照这些标准的要求进行生产和检验,确保不锈钢304的质量和性能符合要求,从而更好地满足各种工业领域的需求。
不锈钢304发蓝处理

不锈钢304发蓝处理不锈钢304是一种具有广泛应用的材料,其优异的耐腐蚀性和机械性能使其成为众多领域的首选材料。
为了满足特定需求,有时需要对不锈钢304进行处理,其中一种常见的处理方法就是发蓝处理。
本文将详细介绍不锈钢304发蓝处理的原理、方法以及应用领域。
一、原理不锈钢304发蓝处理是通过对不锈钢表面形成一层亚稳态氧化膜,从而改变其表面颜色。
这一膜层的颜色取决于其厚度和光泽度,一般呈现出蓝、紫、黄等色调。
发蓝处理不仅可以为不锈钢304增添美观的外观,还能提高其耐腐蚀性和耐磨损性能。
二、方法1. 发热处理:将不锈钢304制品加热至550-650摄氏度,保持一段时间后,迅速冷却。
这种方法可使不锈钢表面生成一层钝化膜,进而形成蓝色色调。
2. 化学处理:通过在特定的溶液中对不锈钢304进行浸泡处理,使其生成一层亚稳态氧化膜。
这种方法适用于加工复杂形状的不锈钢制品。
三、应用领域1. 高端装饰:不锈钢304经过发蓝处理后,色调柔和、温润,能够营造出独特的装饰效果。
因此,在室内装饰、家具制造以及珠宝设计等领域得到广泛应用。
2. 工艺品制作:不锈钢304发蓝处理后,表面呈现出独特的色泽,具有一定的艺术观赏价值。
因此,不锈钢304发蓝处理常被运用于制作工艺品和艺术品。
3. 高温耐蚀设备:不锈钢304自身具有一定的耐高温性能,经过发蓝处理后,其耐腐蚀性能进一步提升。
因此,在电力、化工、航空航天等领域中的高温耐蚀设备制造中广泛应用。
四、注意事项1. 发蓝处理仅改变不锈钢304表面的颜色,不会影响其基本性能。
在选择发蓝处理前应对具体要求进行充分了解。
2. 发蓝处理后的不锈钢304需要进行合理的包装和储存,以防止表面氧化层受损。
避免与化学物质接触,以免出现不可预料的化学反应。
总结:不锈钢304发蓝处理是一种能够改变不锈钢表面颜色的处理方法,通过形成亚稳态氧化膜,不仅为不锈钢304增加了美观的外观,还提高了其耐腐蚀性和耐磨损性能。
食品级不锈钢304标准

食品级不锈钢304标准食品级不锈钢304是一种广泛用于食品和饮料接触表面的不锈钢材料,其标准包括以下方面:一、成分和化学性能食品级不锈钢304的化学成分应符合GB 9684-2011《不锈钢食具容器卫生标准》的规定,其中铬(Cr)、镍(Ni)和钼(Mo)等元素的含量应在规定范围内。
此外,食品级不锈钢304还应满足耐腐蚀、耐磨损和耐高温等性能要求。
二、表面质量食品级不锈钢304的表面应光滑、平整、无划痕、无毛刺等缺陷,且不易附着污垢和细菌。
表面处理方法应符合GB/T 31604-2015《食品安全国家标准食品接触材料及制品不锈钢制品》的规定,如抛光、拉丝、磨砂等。
三、机械性能食品级不锈钢304的机械性能应符合GB/T 3190-2008《变形铝及铝合金化学成分》的规定,包括抗拉强度、屈服强度、断后伸长率和硬度等指标。
此外,还应具备较好的加工性能和弯曲性能。
四、耐腐蚀性能食品级不锈钢304的耐腐蚀性能应符合GB/T 4396-2008《不锈钢耐腐蚀试验方法》的规定,包括盐雾试验、乙酸试验和二氧化硫试验等方法。
这些试验方法可以模拟不锈钢在实际使用中可能遇到的各种腐蚀条件,以评估其耐腐蚀性能。
五、卫生性能食品级不锈钢304的卫生性能应符合GB 9684-2011《不锈钢食具容器卫生标准》的规定,包括重金属迁移量、脱色试验和感官指标等。
这些指标可以评估食品级不锈钢304在长期使用过程中对食品安全的影响。
六、标识和标签食品级不锈钢304的产品标识和标签应清晰、易读,并符合GB 7718-2011《食品安全国家标准预包装食品标签通则》的规定。
标识应包括产品名称、生产厂家名称、生产日期和保质期等信息,以便消费者了解产品的详细信息和使用注意事项。
综上所述,食品级不锈钢304的标准包括成分和化学性能、表面质量、机械性能、耐腐蚀性能、卫生性能和标识标签等方面。
这些标准旨在确保食品级不锈钢304在使用过程中的安全性和可靠性,保障消费者的健康。
304不锈钢表面的分类
304不锈钢表面的分类
304不锈钢表面根据加工方法和处理方式的不同可以分为以下几种分类:
1. 普通表面:也称为2B表面,是最常见的不锈钢表面处理方式。
经过冷轧后,表面经过酸洗处理,然后再进行表面抛光,形成一种有光泽的表面。
2. 镜面表面:也称为8K表面,是经过多道抛光、研磨和抛光而形成的高亮度表面。
镜面表面具有良好的反射性能,可以用于一些要求高光洁度的场合。
3. 多种彩色表面:不锈钢表面可以通过化学法和物理法进行多种颜色的涂层处理,如金色、黑色、蓝色等,以满足不同的设计需求。
4. 喷砂表面:经过喷砂处理后,不锈钢表面会形成一种磨砂的效果,增加了表面的粗糙度和防滑性能,常用于一些需要防滑或装饰效果的场合。
5. 钛金表面:通过在不锈钢表面涂覆钛合金,形成一种金属质感的表面处理方式。
6. 印花表面:通过对不锈钢表面进行艺术印花,形成各种花纹和图案的表面处理方式。
这些表面处理方式可以根据具体需求进行选择,以满足不同场合的使用要求。
304不锈钢锻件热处理
304不锈钢锻件热处理随着工业技术的不断发展,304不锈钢锻件作为一种重要的工程材料被广泛应用于各个领域。
然而,锻件的加工过程中会产生一些缺陷,如晶粒过大、组织均匀性差等,这些缺陷会降低锻件的力学性能和耐腐蚀性。
为了改善304不锈钢锻件的性能,热处理是一种常用的方法。
热处理是指通过加热和冷却的方式改变材料的组织结构和性能。
对于304不锈钢锻件来说,热处理主要包括固溶处理和时效处理两个步骤。
首先是固溶处理,也称为退火处理。
固溶处理的目的是通过加热使固溶体中的碳、氮等固溶元素溶解,然后通过快速冷却固定这些元素。
固溶处理可以使晶粒再结晶,消除锻件加工过程中产生的应力,提高锻件的塑性和韧性。
固溶处理温度通常设置在800℃左右,保持一定时间后快速冷却。
接下来是时效处理,也称为加工硬化处理。
时效处理的目的是通过加热使固溶体中的析出物达到最佳状态,进一步提高锻件的硬度和强度。
时效处理温度通常在500℃到700℃之间,保持一定的时间,然后进行空气冷却。
在进行热处理之前,需要对304不锈钢锻件进行预处理,包括去除锻件表面的氧化皮和油污,并进行除磁处理。
预处理的目的是为了保证热处理的效果和锻件的品质。
热处理后的304不锈钢锻件具有更好的力学性能和耐腐蚀性。
通过固溶处理,锻件的晶粒得到细化,组织变得均匀,提高了锻件的塑性和韧性;通过时效处理,锻件的硬度和强度得到提高,提高了锻件的耐磨性和抗拉伸性能。
热处理还可以消除锻件加工过程中产生的应力,提高锻件的稳定性和可靠性。
需要注意的是,在进行热处理时需要控制好温度和时间,避免过高的温度和过长的时间导致锻件的过度软化和析出物的过度生长,从而影响锻件的性能。
此外,热处理后的锻件还需要进行表面处理,如抛光、喷砂等,以提高锻件的表面质量和美观度。
304不锈钢锻件的热处理是提高锻件性能的重要工艺之一。
通过合理的热处理工艺,可以改善锻件的组织结构和性能,提高其力学性能和耐腐蚀性,从而满足各种工程应用的需求。
不锈钢304酸洗钝化配方
不锈钢304酸洗钝化配方一、引言不锈钢304是一种常用的不锈钢材料,具有良好的抗腐蚀性能和机械性能。
然而,在一些特殊应用环境下,不锈钢304可能会出现表面氧化、腐蚀或污染等问题。
为了解决这些问题,可以采用酸洗钝化的方法进行处理。
本文将介绍不锈钢304酸洗钝化的配方及其工艺流程。
二、酸洗钝化配方1. 酸洗液配方:- 硝酸:300 g/L- 硫酸:50 g/L- 氢氟酸:20 g/L- 水:适量2. 钝化剂配方:- 铬酸:200 g/L- 硫酸:20 g/L- 水:适量三、工艺流程1. 表面预处理:将不锈钢304表面的油污、灰尘等杂质清洗干净,可以使用碱洗液进行清洗。
2. 酸洗处理:- 将酸洗液配制好,并搅拌均匀。
- 将不锈钢304浸入酸洗液中,注意控制酸液的温度和浸泡时间。
一般情况下,酸液温度控制在40-60℃,浸泡时间为10-30分钟。
- 酸洗后,用清水彻底冲洗不锈钢304,并将其表面水分抹干。
3. 钝化处理:- 将钝化剂配制好,并搅拌均匀。
- 将酸洗后的不锈钢304浸入钝化液中,注意控制钝化液的温度和浸泡时间。
一般情况下,钝化液温度控制在20-40℃,浸泡时间为5-15分钟。
- 钝化后,用清水彻底冲洗不锈钢304,并将其表面水分抹干。
四、注意事项1. 在酸洗和钝化过程中,应戴上防酸碱手套、护目镜等个人防护装备,避免对人体造成伤害。
2. 酸洗液和钝化液配制时,应按照一定的比例进行调配,避免过量使用或浪费。
3. 在酸洗和钝化过程中,要控制好液体的温度和浸泡时间,避免对不锈钢304产生过度腐蚀或不足的效果。
4. 酸洗和钝化后,应及时用清水冲洗不锈钢304,以去除残留的酸液和钝化液,防止二次腐蚀的发生。
五、结论不锈钢304酸洗钝化是一种常用的表面处理方法,可以有效提高不锈钢304的耐腐蚀性能和美观度。
通过合理配制酸洗液和钝化液,控制好处理过程中的温度和浸泡时间,可以获得良好的处理效果。
然而,在实际应用中,还需要根据具体情况进行调整和优化,以满足不同的要求和需求。
不锈钢304发蓝处理
不锈钢304发蓝处理不锈钢304是一种常见的不锈钢材料,具有优异的耐腐蚀性能和高温强度,被广泛应用于食品加工、化工设备、建筑装饰等领域。
然而,有时候我们需要对不锈钢304进行一些特殊处理,比如发蓝处理,以使其具有更加美观和独特的外观。
本文将探讨不锈钢304发蓝处理的相关内容。
首先,不锈钢304发蓝处理是一种一种氧化处理方法,通过在不锈钢表面形成一层薄膜,改变其颜色并增强表面硬度。
这种方法不仅可以提高不锈钢的装饰性,还可以提高其耐磨性和耐腐蚀性,延长使用寿命。
发蓝处理后的不锈钢304表面通常呈现出一种深邃的蓝色,具有一定的艺术感和时尚感,适用于装饰、工艺品制作等领域。
其次,不锈钢304发蓝处理的方法主要有化学发蓝和热处理发蓝两种。
化学发蓝是通过在不锈钢表面涂覆化学溶液或浸泡在特定溶液中,利用化学反应形成氧化膜实现发蓝的目的。
而热处理发蓝则是通过将不锈钢304加热到一定温度,使其表面氧化产生颜色变化。
两种方法各有特点,选择适合的方法需要根据具体的要求和工艺要求来确定。
不锈钢304发蓝处理不仅可以改变不锈钢的颜色,还可以提高其装饰性能和抗腐蚀性能,从而扩大其应用范围。
在实际应用中,我们可以根据需要选择不同的发蓝处理方法,并结合其他表面处理方法,如抛光、酸洗等,以达到更好的效果。
总的来说,不锈钢304发蓝处理是一种常用的不锈钢表面处理方法,具有一定的装饰性和实用性,适用于各种工业和民用领域。
通过选择合适的处理方法和工艺参数,可以实现不同颜色和效果的发蓝处理,满足不同客户的需求。
希望本文对不锈钢304发蓝处理有所帮助,感谢阅读。