
五金件烤漆工艺流程概述
烤漆的工艺流程

烤漆的工艺流程
烤漆是一种常见的表面处理工艺,它可以提高产品的外观质量,增强产品的耐腐蚀性能,延长产品的使用寿命。
下面将介绍烤漆的
工艺流程。
首先,准备工作。
在进行烤漆之前,需要对待处理的物体进行
清洁和打磨。
清洁工作是为了去除表面的油污和杂质,打磨工作则
是为了增加表面的粗糙度,以便漆膜附着更牢固。
同时,还需要对
烤漆设备进行检查和调试,确保设备正常运行。
其次,底漆涂装。
底漆的作用是增加表面的附着力和防腐蚀性能。
在涂装过程中,需要控制涂布厚度和均匀度,避免出现漏涂和
积液现象。
底漆涂装完成后,需要进行烘干,以确保底漆的固化和
附着。
然后,中涂和面漆涂装。
中涂的作用是增加表面的平整度和光
泽度,面漆的作用是增加表面的颜色和装饰效果。
在涂装过程中,
需要控制涂布厚度和均匀度,避免出现漏涂和起痕现象。
中涂和面
漆涂装完成后,也需要进行烘干,以确保涂膜的固化和附着。
最后,烘烤固化。
烘烤是整个烤漆工艺流程中最关键的一步,它直接影响着漆膜的质量和性能。
在烘烤过程中,需要控制烤漆设备的温度和时间,确保漆膜能够完全固化。
同时,还需要控制烤漆车间的通风和温湿度,以确保烤漆环境的质量。
通过以上的工艺流程,可以实现对产品表面的高质量涂装,提高产品的外观质量和使用性能。
同时,也需要注意在实际操作中,严格按照工艺要求进行操作,确保烤漆工艺的稳定性和一致性。
烤漆工艺流程(参考模板)
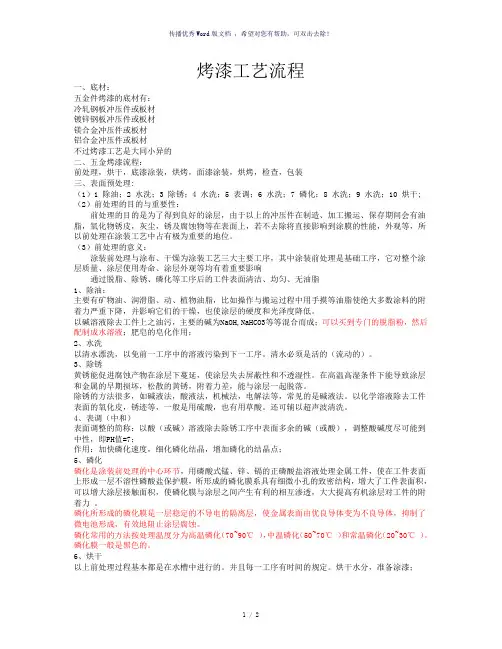
烤漆工艺流程一、底材:五金件烤漆的底材有:冷轧钢板冲压件或板材镀锌钢板冲压件或板材镁合金冲压件或板材铝合金冲压件或板材不过烤漆工艺是大同小异的二、五金烤漆流程:前处理,烘干,底漆涂装,烘烤,面漆涂装,烘烤,检查,包装三、表面预处理:(1)1 除油;2 水洗;3 除锈;4 水洗;5 表调;6 水洗;7 磷化;8 水洗;9 水洗;10 烘干; (2)前处理的目的与重要性:前处理的目的是为了得到良好的涂层,由于以上的冲压件在制造、加工搬运、保存期间会有油脂,氧化物锈皮,灰尘,锈及腐蚀物等在表面上,若不去除将直接影响到涂膜的性能,外观等,所以前处理在涂装工艺中占有极为重要的地位。
(3)前处理的意义:涂装前处理与涂布、干燥为涂装工艺三大主要工序,其中涂装前处理是基础工序,它对整个涂层质量、涂层使用寿命、涂层外观等均有着重要影响通过脱脂、除锈、磷化等工序后的工件表面清洁、均匀、无油脂1、除油:主要有矿物油、润滑脂、动、植物油脂,比如操作与搬运过程中用手摸等油脂使绝大多数涂料的附着力严重下降,并影响它们的干燥,也使涂层的硬度和光泽度降低。
以碱溶液除去工件上之油污,主要的碱为NaOH,NaHCO3等等混合而成;可以买到专门的脱脂粉,然后配制成水溶液;肥皂的皂化作用;2、水洗以清水漂洗,以免前一工序中的溶液污染到下一工序。
清水必须是活的(流动的)。
3、除锈黄锈能促进腐蚀产物在涂层下蔓延,使涂层失去屏蔽性和不透湿性。
在高温高湿条件下能导致涂层和金属的早期损坏,松散的黄锈,附着力差,能与涂层一起脱落。
除锈的方法很多,如碱液法,酸液法,机械法,电解法等,常见的是碱液法。
以化学溶液除去工件表面的氧化皮,锈迹等,一般是用硫酸,也有用草酸。
还可辅以超声波清洗。
4、表调(中和)表面调整的简称:以酸(或碱)溶液除去除锈工序中表面多余的碱(或酸),调整酸碱度尽可能到中性,即PH值=7;作用:加快磷化速度,细化磷化结晶,增加磷化的结晶点;5、磷化磷化是涂装前处理的中心环节,用磷酸式锰、锌、镉的正磷酸盐溶液处理金属工件,使在工件表面上形成一层不溶性磷酸盐保护膜,所形成的磷化膜系具有细微小孔的致密结构,增大了工件表面积,可以增大涂层接触面积,使磷化膜与涂层之间产生有利的相互渗透,大大提高有机涂层对工件的附着力。
烤漆工艺流程(终)
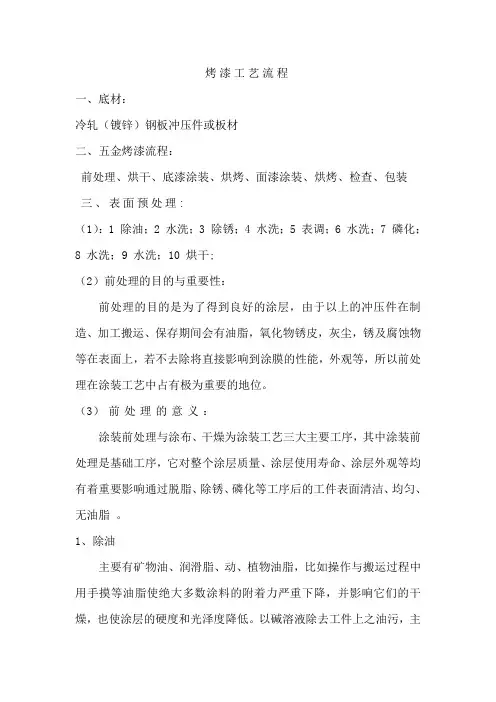
烤漆工艺流程一、底材:冷轧(镀锌)钢板冲压件或板材二、五金烤漆流程:前处理、烘干、底漆涂装、烘烤、面漆涂装、烘烤、检查、包装三、表面预处理:(1):1 除油;2 水洗;3 除锈;4 水洗;5 表调;6 水洗;7 磷化;8 水洗;9 水洗;10 烘干;(2)前处理的目的与重要性:前处理的目的是为了得到良好的涂层,由于以上的冲压件在制造、加工搬运、保存期间会有油脂,氧化物锈皮,灰尘,锈及腐蚀物等在表面上,若不去除将直接影响到涂膜的性能,外观等,所以前处理在涂装工艺中占有极为重要的地位。
(3)前处理的意义:涂装前处理与涂布、干燥为涂装工艺三大主要工序,其中涂装前处理是基础工序,它对整个涂层质量、涂层使用寿命、涂层外观等均有着重要影响通过脱脂、除锈、磷化等工序后的工件表面清洁、均匀、无油脂。
1、除油主要有矿物油、润滑脂、动、植物油脂,比如操作与搬运过程中用手摸等油脂使绝大多数涂料的附着力严重下降,并影响它们的干燥,也使涂层的硬度和光泽度降低。
以碱溶液除去工件上之油污,主要的NaOH,NaHCO3等等混合而成;可以买到专门的脱脂粉,然后配制成水溶液;肥皂的皂化作用;2、水洗以清水漂洗,以免前一工序中的溶液污染到下一工序。
清水必须是活的(流动的)。
3、除锈黄锈能促进腐蚀产物在涂层下蔓延,使涂层失去屏蔽性和不透湿性。
在高温高湿条件下能导致涂层和金属的早期损坏,松散的黄锈,附着力差,能与涂层一起脱落。
除锈的方法很多,如碱液法,酸液法,机械法,电解法等,常见的是碱液法。
以化学溶液除去工件表面的氧化皮,锈迹等,一般是用硫酸,也有用草酸。
还可辅以超声波清洗。
4、表调(中和)表面调整的简称:以酸(或碱)溶液除去除锈工序中表面多余的碱(或酸),调整酸碱度尽可能到中性,即PH 值=7;作用:加快磷化速度,细化磷化结晶,增加磷化的结晶点;5、磷化:磷化是涂装前处理的中心环节,用磷酸式锰、锌、镉的正磷酸盐溶液处理金属工件,使在工件表面上形成一层不溶性磷酸盐保护膜,所形成的磷化膜系具有细微小孔的致密结构,增大了工件表面积,可以增大涂层接触面积,使磷化膜与涂层之间产生有利的相互渗透,大大提高有机涂层对工件的附着力。
烤漆工艺介绍ppt课件
塑件自动喷涂
ROTALY自动喷涂
二.烤漆各工序说明
9.喷涂面漆 具有保护和装饰的能力.面漆与底漆的配套性很重要.一般情况下,底漆与面漆采用同一 家涂料供货商.如有特殊情况,必须进行涂料配套性试验后方可用于生产.
二.烤漆各工序说明
5.烘烤(静置) 烘烤目的是使涂膜经过一定温度,一定时间的烘烤后即可进行下一道工序.静置的目的 是为了使涂料充分流平,以提高涂装后整体外观的平整度及丰满度.目前涂装制造中每 道涂层之间有经过烘烤之工序;每道涂层之间有不需烘烤,只需静置一定时间即可进行 下一作业之工序.也有直接用紫外线照射达到干燥目的之工序.选择何种干燥方式都必 须从涂料本镁身合的金特底性漆,烘被烤涂区材料性质等因素来考虑塑,以件找底到漆适静合置的区涂装作业流程.
ROTALY自动喷涂
塑件自动喷涂
二.烤漆各工序说明
不同材料所选用的底漆亦不相同.这要取决于涂料的组成,涂料的性质等因素. 涂料基本组成 1. 成膜物质 1).油料(干性油,半干性油) 用碘值来衡量油料的不饱和程度和干燥速度.所谓碘值,就是在标准条件下,1000g油所能 吸收碘的克数.碘值在100g以下的油叫不干性油.碘值在100~140g之间的叫半干性油, 大于140g的叫干性油. 2).树脂:有天然树脂,合成树脂. 2. 颜料 1).着色颜料:在油漆中主要起遮盖和装饰作用.可改善漆膜的物理和化学性能. 2).体质颜料:又称填充颜料,是一种没有遮盖能力和着色能力的粉末,可降低油漆的成本, 增加漆膜的厚度,提高漆膜的力学性能. 3).防锈颜料:可阻止金属的腐蚀. 3. 溶剂 1).真溶剂:具有溶解油漆作用的有机溶剂. 2).助溶剂:与真溶剂配合使用才具有一定溶解油漆能力而自身不具备溶解油漆能力的有 机溶剂. 4. 助剂 催干剂,增韧剂,润滑剂防霉剂,稳定剂和助流平剂等.
五金喷漆工艺流程

五金喷漆工艺流程一、准备工作在进行五金喷漆之前,首先需要做好准备工作。
这包括准备所需的喷漆设备和材料,如喷枪、喷漆颜料、稀释剂、面罩等。
同时,还需要准备好喷漆区域,确保环境清洁无尘,以免影响喷漆效果。
二、表面处理在进行五金喷漆之前,需要对待喷漆的五金制品进行表面处理。
首先,要将五金制品进行清洁,去除表面的尘垢和油污。
接下来,对于有锈蚀的部分,需要进行除锈处理,以确保表面光滑平整。
如果有凹陷或磨损的地方,还需要进行修补,使表面达到最佳状态。
三、底漆涂装底漆涂装是五金喷漆的重要环节。
首先,要选择适合的底漆颜色,并按照要求进行稀释。
然后,使用喷枪将底漆均匀地涂抹在五金制品表面上。
在涂装过程中要注意喷漆的均匀性和厚度的控制,以确保底漆涂装效果的质量。
四、砂光处理底漆涂装完成后,需要进行砂光处理。
砂光处理可以去除底漆表面的粗糙度,使表面更加光滑。
砂光处理可以使用砂纸或砂光机进行,要根据五金制品的材质和需要的效果选择合适的砂粒大小和砂光方式。
五、面漆涂装砂光处理完成后,就可以进行面漆涂装了。
面漆涂装是五金喷漆的最后一道工序,也是决定五金制品外观效果的重要环节。
在进行面漆涂装之前,要先选择合适的面漆颜色,并按照要求进行稀释。
然后,使用喷枪将面漆均匀地喷涂在五金制品上,确保涂装的均匀性和厚度的控制。
六、烘干面漆涂装完成后,需要将五金制品进行烘干,以使喷漆更加牢固。
烘干的方式可以是自然晾干或者使用专业的烘干设备。
在烘干过程中要注意控制温度和时间,以避免过度烘干或不充分烘干造成的质量问题。
七、检查和修饰烘干完成后,需要对五金制品进行检查和修饰。
首先,要检查喷漆的质量,包括颜色是否均匀、涂层是否光滑等。
如果有需要,可以进行修饰,如润色、打磨等。
修饰完成后,再次检查喷漆质量,确保达到要求。
八、包装和出货最后一步是将喷漆完成的五金制品进行包装和出货。
包装可以根据产品的要求进行,以保护喷漆表面不受损坏。
在出货之前,还需要对包装的五金制品进行最后一次检查,确保质量符合要求。
烤漆的工艺流程

烤漆的工艺流程烤漆工艺流程是指将物体表面进行喷涂烘烤处理的一种工艺。
这种工艺可以应用于各种材料和产品上,如金属制品、塑料制品、木制品等。
首先,准备工作是至关重要的。
在开始烤漆之前,需要将物体表面进行清洗和打磨,以确保表面光滑、干净、无尘。
清洗可以使用水、溶剂或者其他清洗剂,而打磨可以使用砂纸、打磨液或者其他打磨工具。
接下来是涂装工艺。
在进行涂装之前,需要准备好适当的漆料和喷涂设备。
选择合适的漆料非常重要,因为不同的漆料有着不同的性能和用途。
喷涂设备可以是喷枪、喷雾器或者其他类型的喷涂工具。
在进行喷涂时,需要注意保持适当的喷涂距离和均匀的喷涂厚度。
喷涂距离会影响到漆膜的厚度和均匀性,而喷涂厚度会影响到漆膜的硬度和耐久性。
为了确保漆膜的质量,需要对涂层进行合适的厚度控制。
完成涂装后,物体需要进行烘烤处理。
烘烤是通过加热使漆料固化和干燥。
烘烤的时间和温度需要根据漆料的性质和厚度来确定。
一般来说,烘烤温度应该在漆料的建议温度范围内,而烘烤时间则应该足够长,以确保漆膜完全干燥和固化。
在烘烤过程中,需要保持良好的通风和空气流动,以避免漆料的残留和挥发物的积聚。
此外,还需要定期检查烘烤设备和温度控制系统,以确保其正常运行。
最后,烘烤完成后,需要对物体进行检查和修整。
检查可以包括检查漆膜的平整度、颜色是否一致、表面是否有缺陷等。
如果发现问题,需要进行修整,可能需要进行再次喷涂和烘烤处理。
总之,烤漆工艺流程是一个复杂的过程,需要注意各个环节的细节和操作方法。
只有保持良好的操作规范和质量控制,才能确保烤漆的质量和效果。
同时,还需要关注环境保护和安全问题,使用环保的漆料和设备,以减少对环境和人体健康的影响。
烤漆 工艺流程
烤漆工艺流程烤漆工艺流程是一种常见的表面处理技术,用于增强产品的美观度和耐久性。
下面将介绍烤漆工艺的流程,并详细描述每个步骤的操作。
1. 准备工作:首先需要确保工作环境干净整洁,工具和材料齐全。
将需要涂漆的物品放在工作台上,并用适当的清洁剂将表面彻底清洁。
2. 打磨处理:使用砂纸或钢丝球等工具将物品的表面进行打磨处理,以便使漆面更好地附着在物品表面。
打磨处理还可以去除物品表面的划痕或凹凸不平的部分。
3. 上底漆:在物品的表面上均匀地喷涂一层底漆。
底漆的作用是增加漆膜的附着力和保护底层物体不受外界环境的侵蚀。
底漆通常需要经过一定的干燥时间,以确保下一层涂层的附着力。
4. 打磨底漆:经过一定时间的干燥后,使用细砂纸将底漆表面进行打磨处理,以便使其更加平滑均匀。
5. 上色漆:根据需要选择合适的色彩,使用喷枪将漆涂抹在物品表面。
注意要均匀涂抹,避免出现色差或滴漆的问题。
在喷涂时要保持适当的距离和角度,以确保漆面均匀和美观。
6. 干燥:上色后,将物品放置在通风良好的地方进行干燥。
干燥的时间根据环境温度和湿度而定,通常需要数小时至数天。
7. 打磨润滑:在漆面干燥后,使用细砂纸进行打磨润滑处理。
这个步骤的目的是去除漆面的毛边或其他不光滑的瑕疵,并使漆面更加平滑。
8. 上面漆:对于需要更高光度的效果,可以在上色漆干燥后涂上一层面漆。
面漆通常会经过多层涂布和干燥的过程,以达到所需的效果。
9. 修整和检查:在漆面完全干燥之后,检查物品表面是否有气泡、颗粒或其他瑕疵。
如有需要,进行修整处理,并重新涂上上色漆或面漆。
10. 包装和保护:最后,对已完成的物品进行包装和保护,以防止在搬运和存储过程中被损坏。
可以使用泡沫或塑料膜包装,并确保物品处在一定的安全和稳定状态下。
以上就是烤漆工艺的流程,每个步骤都是必不可少的,它们相互关联并共同确保最终的涂漆效果。
正确操作和控制每个步骤将确保涂层的质量和耐久性,从而提高产品的质量和价值。
金属工件烤漆工艺标准
金属工件烤漆工艺标准为了提高金属材质标识标牌、灯箱等的产品质量,公司充分认识到金属件在油漆喷漆前处理的重要性,油漆喷漆前处理不仅仅是通过适当的处理使工件表面能够喷漆,而且也极大地影响油漆涂层的性能,如增强涂层的附着力,提高涂层的耐蚀性。
行业有一句格言式的说法:“好的油漆涂装前处理可以使普通的涂料得到良好的涂层,没有好的油漆涂装前处理,即使有优质的涂料也得不到优质的涂层。
”油漆涂装前处理指的是手工除锈、脱脂除油(碱液法)、化学除锈(酸液法)、水洗、打磨等。
一、喷漆、烤漆工艺流程1、手工除锈;2、脱脂除油(碱液法);3、水洗(流动的水);4、酸洗(酸洗除锈);5、水洗(流动的水);6、刮腻子;7、打磨(水砂纸打磨);8、视检(眼睛检查是否有不平整、洞孔等瑕疵);9、补刮腻子;10、再打磨(水砂纸带水打磨);11、水洗(流动的水);12、喷漆房烘干;12、喷底漆(专用喷枪);13、底漆喷漆后检验;14、不平整处打磨(水砂纸带水打磨)15、水洗(流动的水);16、进入烤房烘干(或自然风干);17、喷面漆;18、烤漆(温度40°~60°)19、检验成品;20、清洗喷枪。
二、前处理工艺标准1、手工除锈一般的金属工件,表面一般都会有一定的锈迹,所以必须用电动除锈刷(或手工铁砂纸)打磨表层的锈迹,直至表面无明显锈迹。
2、脱脂除油(碱液法)在金属表面进行刮腻子,喷底漆之前必须是洁净的,因此规定用专用的脱脂粉配置的碱液进行浸润,一般要求浸润30分钟以上,并经常进行搅拌。
3、水洗(流动的水)4、酸洗(酸洗除锈)酸洗液的配置:用草酸配置的溶液对工件进行清洗,以完全去除工件表面的锈迹为准。
若工件表面无明显锈迹,可以省去此道工序。
5、水洗(流动的水)用流动的清水进行清洗。
以免酸洗工序中的溶液污染到下一工序。
清水必须是活的(流动的)。
6、刮腻子用专用的汽车腻子膏配合固化剂在工件表面和接缝处进行刮腻子处理,以使工件表面平整,接缝弥合。
不锈钢烤漆工艺流程
不锈钢烤漆工艺流程
《不锈钢烤漆工艺流程》
不锈钢烤漆是一种常用的表面处理工艺,可以提高不锈钢产品的耐腐蚀性和美观度。
下面是不锈钢烤漆工艺的详细流程:
1. 表面处理:首先需要对不锈钢产品的表面进行处理,包括去除油污、锈斑和其他杂质,以确保烤漆效果更好。
通常使用化学清洗、喷砂或机械打磨等方法进行处理。
2. 底漆涂装:在表面处理完成后,需要进行底漆的涂装。
底漆的主要作用是增加涂层的附着力,提高不锈钢产品的防腐蚀性能。
底漆涂装完成后,需要进行烤炉固化处理,以确保底漆的附着力和耐腐蚀性。
3. 中涂处理:在底漆固化处理完成后,需要进行中涂处理。
中涂的主要作用是增加不锈钢产品的耐磨性和耐化学品性能。
中涂处理完成后,同样需要进行烤炉固化处理。
4.。
烤漆工艺流程
烤漆工艺流程烤漆工艺流程是指通过涂装和烘干等工艺将涂料涂抹在物体表面,使其干燥固化,形成一层坚固耐用的漆膜。
下面是一个烤漆工艺流程的简单描述,包括准备工作、涂装和烘干三个步骤。
准备工作:1. 物体清洗:首先要将物体表面的尘土、油渍等异物清除干净,以确保漆膜能够附着在物体表面。
2. 修复和处理:如果物体表面有明显的划痕、坑洞等缺陷,需要进行修复。
修复包括填补坑洞、磨平划痕等操作。
3. 底漆处理:底漆是为了增加漆膜附着力和提升颜色的亮度而施加的一层漆膜。
底漆的选择和涂装方式会影响最终的漆膜效果。
涂装:1. 涂装设备准备:涂装设备包括喷枪、喷枪桶等。
在进行涂装之前,需要对涂装设备进行清洗和调试,以确保设备的正常运行。
2. 涂装操作:涂装操作需要掌握合适的喷漆技巧和喷漆速度,以避免过量或者不均匀的喷涂。
涂装时要注意保持一定的距离和角度,确保涂料均匀地附着在物体表面上。
3. 涂装次数和间隔:为了达到理想的漆膜效果,通常需要进行多次涂装。
每次涂装之间需要有一定的干燥时间,以确保漆膜的固化程度。
烘干:1. 自然干燥:一般的涂料会在空气中自然干燥,但时间较长。
在自然干燥的过程中,要注意避免物体表面受到污染或者受到外界环境的影响。
2. 人工烘干:为了缩短干燥时间,可以采用人工烘干的方法。
烘干设备包括烤箱、风干室等。
不同类型的涂料需要不同的烘干温度和时间。
3. 检查和修复:烘干之后,需要检查漆膜的质量,如果有缺陷,如起皮、起泡等,需要进行修复,以达到预期的效果。
总结:烤漆工艺流程包括准备工作、涂装和烘干三个步骤,其中每个步骤都有其重要性。
在进行烤漆工艺时,要根据物体的材质和要求,选择合适的涂料和涂装方式,以获得最佳的漆膜效果。