
42CrMo钢锻件热处理工艺
42CrMo钢锻件热处理工艺
42CrMo钢锻件,锻后要求进行调质处理。因其截面尺寸相差悬殊,水淬开裂
倾向较大,油淬后大截面部位的淬火硬度又偏低,金相组织与力学性能不合格的
情况时有发生, 直接影响了曲轴疲劳强度及整机使用寿命。
1、淬火工艺
2、淬火880℃,水冷、油冷
3、调质硬度
调质以后的硬度大概在HRC32-36之间,
150C回火--55HRC 200C回火--53HRC [5][6] 300C回火--51HRC
400C回火--43HRC 500C回火--34HRC 550C回火--32HRC 600C回火
--28HRC 650C回火--24HRC
4、具有高强度和高屈服点,综合力学性能比40Cr要好。冷变形塑性和切削性
均属中等,过热敏感性小,但有回火脆性倾向及白点敏感性。一般在调质状
态下使用
5、采用水溶性淬火介质淬火工艺。为保证淬火液的正常使用,须对淬火液温度
进行严格的控制。淬火介质的逆溶点为70℃,最佳使用温度为(30~60)℃。
将淬火液温度必须始终控制在工艺要求的范围内(见图4)。
6、
工艺的确定及生产应用
根据有关资料,我们用正交试验方法对连杆热处理工艺参数进行了优选,确定
出比较适宜的介质浓度为8—20浓度为12%(可根据工件的大小、厚薄调整浓度
在8~12),并在此基础上,经过补充试验确结果表明,连杆与曲轴的淬火硬度
均达到或超过了45HRC,与原来用油淬工艺相比,淬火硬度提高(5~10)HRC。金
相检查表明,回火后的组织状态较油淬有明显的改善,故在强度相同的情况下,
冲击韧度比油淬有了大幅度提高,由原来用油淬的80~100J/cm2提高到平均
120J/cm2以上,力学性能与硬度的一次交检合格率分别达到100%和95%。不
仅淬火效果好,产品合格率高,而且淬火时无烟气,改善了生产环境。 对解决
42CrMo等合金钢锻件“水淬开裂,油淬不硬” 问题效果显著,并且,使用浓度
低,粘度小,淬火时带出量少,消耗费用仅为油淬的50%一60%,可大大减少生
产费用及不良品的损失费用。
7、42CrMo钢的调质处理主要事项
① 工件从加热炉转移到冷却槽速度缓慢,工件入水的温度已降到低于Ar3
临界点,产生部分分解,工件得到不完全淬火组织,达不到硬度要求。
所以小零件冷却液要讲究速度,大工件予冷要掌握时间。
② ②工件装炉量要合理,以1~2层为宜,工件相互重叠造成加热不均匀,
导致硬度不匀。
③ 工件入水排列应保持一定距离,过密使工件近处蒸气膜破裂受阻,造成
工件接近面硬度偏低。
④ 开炉淬火,不能一口气淬完,应视炉温下降程度,中途闭炉重新升温,
以便前后工件淬后硬度一致。
⑤ 要注意冷却液的温度,冷却液不能有油污、泥浆等杂质,不然,会出现
硬度不足或不均匀现象。
⑥ 未经加工毛坯调质,硬度不会均匀,如要得到好的调质质量,毛坯应粗
车,棒料要锻打。
⑦ 严把质量关,淬火后硬度偏低1~3个单位,可以调整回火温度来达到硬
度要求。但淬火后工件硬度过低,有的甚至只有HRC25~35,必须重新淬
火,绝不能只施以中温或低温回火以达到图纸要求完事,不然,失去了
调质的意义,并有可能产生严重的后果。
8、铬(Cr):在钢中铁和碳形成碳化物,并能部分溶入固溶体中,并有改善高
温性能的作用,能增加钢的机械性能和耐磨性,可增大钢的淬火度和淬火后
的变形能力。同时又可增加钢的硬度、弹性、抗磁力和抗强力,增加钢的耐
蚀性和耐热性等。
9、钼(Mo):提高淬透性,减小回火脆性。锰钼钢具有较高的低温冲击韧度和
抗蠕变能力。可增加钢的强度又不致降低钢的可塑性和韧性,同时又能使钢
在高温下具有足够的强度,能改善钢的冷脆性和耐磨性等。
42CrMo调质处理与淬火处理

42CrMo的调质处理:
42CrMo钢属于超高强度钢,具有高强度和韧性,淬透性也较好,无明显的回火脆性,调质处理后有较高的疲劳极限和抗多次冲击能力,低温冲击韧性良好。
该钢适宜制造要求一定强度和韧性的大、中型塑料模具。
强度、淬透性高,韧性好,淬火时变形小,高温时有高的蠕变强度和持久强度。
用于制造要求较35CrMo钢强度更高和调质截面更大的锻件,如机车牵引用的大齿轮、增压器传动齿轮、压力容器齿轮、后轴、受载荷极大的连杆及弹簧夹,也可用于2000m以下石油深井钻杆接头与打捞工具,并且可以用于折弯机的模具等。
调质调质的主要目的是得到回火索氏体组织,得到强度、塑性、韧性都比较好的综合机械性能。
不仅仅是硬度。
通常指淬火+高温回火,以获得回火索氏体的热处理工艺。
方法就是先淬火。
淬火温度:亚共析钢为Ac3+30~50℃;过共析钢为Ac1+30~50℃;合金钢可比碳钢稍稍提高一点。
淬火后在500~650℃进行回火即可。
调质的主要目的是得到强度、塑性、韧性都比较好的综合机械性能。
42CrMo钢的调质处理:常规把工件加热到840~860度,保温一段时间,然后取出后淬油冷却.
500度回火,HRC40.
550度回火,HRC38.
600度回火,HRC35.
650度回火,HRC31。
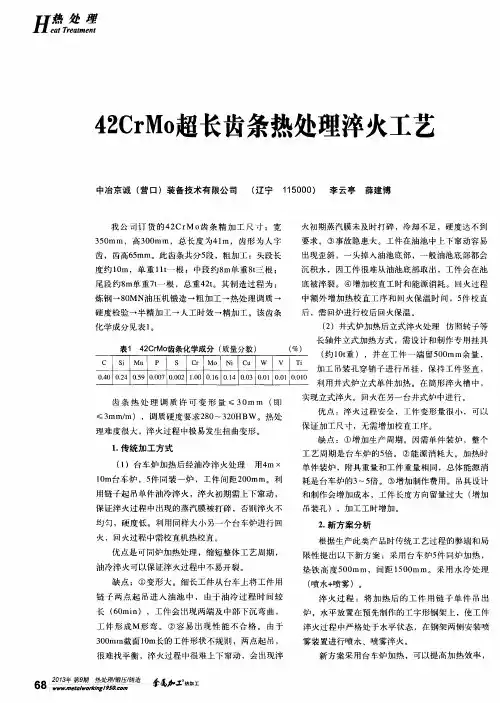
42CrMo超长齿条热处理淬火工艺
6 b 8 2 0 3 年第 期 热 处 理 锻 压 劈造 争磊 - . r 热 加 工 m e i o t w O  ̄ J . g i e s O . c o m : , ’ 『 句 ’
H氅
节 省 工 艺 周 期 ,适 合 批 量 生 产 。 整 个 淬 火 过 程 在 2 0 0 mmI字 钢 的水 平 支 撑架 上 进 行 ,防 止 了淬火 过 程 中 由于 长 时 间链 子 两 点 起 吊而 弓 I 起 的 变形 ,且 淬
0 . 4 0 0 . 2 4 O . 5 9 0 . 0 0 7【 0 . 0 0 2 1 . 0 0 O . 1 6 0 . 1 4 0 . 0 3 0 . 0 1 O . O 1 0 . 0 l O
_ _
( 约1 0 t 重 ) ,并 在 工 件 一 端 留5 0 0 mm余 量 , 加 工 吊装孔 穿 销 子 进行 吊挂 ,保 持 工件 竖 直 , 利 用 井 式 炉立 式 单 件加 热 。在 筒 形 淬火 槽 中 ,
H氅
4 2 C r M o 超长齿条热处理淬火工艺
中冶京诚 ( 营 口)装备技术有 限公司 ( 辽宁 1 1 5 0 0 0 ) 李云亭 薛建 博
我 公司订 货的4 2 C r Mo 齿 条 精 加 工 尺 寸 :宽 3 5 0 mm,高 3 0 0 mm,总 长 度 为 4 1 m ,齿形 为 人 字 齿 ,齿 高6 5 mm。此 齿 条共 分5 段 ,粗加 工 :头 段长 度约 1 0 m ,单 重 1 l t 一 根 ; 中段 约 8 m单 重 8 t 三根 ; 尾段约8 m单 重 7 t 一 根 ,总 重4 2 t 。其 制 造 过 程 为 : 炼钢- - * 8 0 MN 油 压 机 锻造 一粗 加 工 一 热处 理 调 质 一 硬 度检 验 一半 精 加 工 一人 工 时效 一精加 工 。 该齿 条
42crmo4热处理

42crmo4热处理42CrMo4是一种常用的合金结构钢,具有优异的机械性能和热处理性能。
本文将从热处理的角度对42CrMo4进行详细介绍。
热处理是对金属材料进行加热和冷却处理,以改变其组织结构和性能的过程。
对于42CrMo4钢,热处理是其制造和加工过程中至关重要的一步,可以显著改善其机械性能和使用寿命。
42CrMo4钢的热处理过程一般包括加热、保温和冷却三个阶段。
首先,将42CrMo4钢加热到适当的温度,通常为950℃至1050℃之间。
加热温度的选择取决于所需的材料性能和工艺要求。
接下来,钢材需要在保温温度下停留一段时间,以确保材料内部的温度均匀分布,通常保温时间为1至2小时。
在保温结束后,42CrMo4钢需要进行冷却处理,以使其组织结构发生变化。
常用的冷却方法有水淬和油淬两种。
其中,水淬能够获得更高的硬度和强度,但可能导致钢材产生内应力和变形;油淬则可以减少内应力和变形,但硬度和强度相对较低。
因此,在选择冷却方法时需要综合考虑材料性能和工艺要求。
通过热处理,42CrMo4钢的组织结构和性能可以得到显著改善。
经过适当的热处理,钢材内部的晶粒得到细化,晶界得到清晰化,从而提高了材料的强度和韧性。
此外,热处理还可以消除材料内部的应力,提高材料的抗拉强度和耐疲劳性能,延长材料的使用寿命。
需要注意的是,在进行42CrMo4钢的热处理过程中,需要控制好加热温度、保温时间和冷却方法等参数,以确保得到理想的材料性能。
同时,还需要注意热处理过程中的安全措施,避免发生事故。
热处理是42CrMo4钢制造和加工过程中不可或缺的一步。
通过适当的热处理工艺,可以显著改善材料的机械性能和使用寿命。
对于42CrMo4钢的热处理,我们需要掌握好加热温度、保温时间和冷却方法等参数,以确保得到理想的材料性能。
通过不断优化热处理工艺,可以进一步提高42CrMo4钢的性能,满足不同领域的工程需求。
42crmo高温回火组织

42crmo高温回火组织42CrMo是一种常用的高强度合金结构钢,常用于制造高强度、高硬度的机械零件。
高温回火是42CrMo钢进行热处理的一种工艺,可以改善其力学性能和组织结构,提高其耐热性和耐疲劳性能。
高温回火是指在高温下进行回火处理,通过控制回火温度和时间,使42CrMo钢的组织发生相应的变化。
高温回火可以消除钢材中的残余应力,并恢复其原始的力学性能。
同时,高温回火还可以改善钢材的韧性和塑性,提高其抗拉强度和抗压强度。
在高温回火过程中,42CrMo钢的组织会发生一系列的变化。
首先,在高温下,钢材中的碳和合金元素会发生扩散,形成一些新的相。
其次,随着回火温度的升高,钢材中的铁素体晶粒会逐渐长大,同时产生一些新的析出相。
最后,在回火的过程中,钢材中的马氏体也会发生转变,从而影响钢材的力学性能。
高温回火对42CrMo钢的组织结构有着显著的影响。
在高温回火的过程中,钢材中的马氏体会发生分解,形成一些新的相,如贝氏体、铁素体和碳化物等。
这些相的形成会改变钢材的晶粒结构和力学性能。
高温回火可以使42CrMo钢的晶粒尺寸变大,晶界变得清晰,从而提高钢材的强度和塑性。
高温回火还能够改善42CrMo钢的耐热性和耐疲劳性能。
经过高温回火处理后的钢材,其组织结构更加稳定,晶界清晰,抗氧化性能和耐疲劳性能得到显著提高。
这使得42CrMo钢在高温下具有更好的耐热性和耐久性,能够满足一些特殊工况下的使用要求。
需要注意的是,在进行高温回火处理时,需要严格控制回火温度和时间,以免导致钢材的过热或过回火。
过热会导致钢材的晶粒长大过快,从而影响其力学性能。
过回火则会使钢材的晶粒重新变细,从而降低其强度和塑性。
因此,在进行高温回火处理时,需要根据具体情况选择合适的回火温度和时间,以保证钢材的性能要求。
42CrMo钢的高温回火对其力学性能和组织结构有着显著的影响。
高温回火可以改善钢材的韧性和塑性,提高其抗拉强度和抗压强度。
同时,高温回火还可以改善钢材的耐热性和耐疲劳性能,提高其在高温环境下的使用寿命。
42CrMo钢平衡轴锻件的锻造余热淬火

Q u e n c h i n g r f o mf o r g i n g h e a t o f r 4 2 C r Mo s t e e l b a l a n c e ・ s h a tf f o r g i n g
3 . 1 平衡轴锻后淬火热处理质量检验方法 对锻热淬火、 回火后的产品去除表面氧化脱碳层 后, 分别采用 H R 一 巧O A型洛氏硬度计和 H B 一 3 ( 0 刃型布
2 生产工序流程及余热淬火工艺
根据锻热淬火的特点, 将该锻件的生产工艺流 程和热处理工艺进行了修改。 2 . 1 生产工艺流程 下料一中频加热、滚锻*成型、切边*热校正 、余热淬火、抽检硬度、 回火一1 0 %硬度检查* 金相和力学性能检查、喷丸。1 0 0 %探伤*刷漆。 2 . 2 平衡轴锻造余热淬火热处理工艺的特点 通过正交试验, 优选出的平衡轴锻件锻造余热 淬火热处理工艺如图4 。因锻造温度和锻造后淬火
C H E NX i 一 y u a n( C h o n g q i n g H 一 s e n i c M a c h i n e 叮&E l e c i r t c lE a q u i p m e n t C o m p a n y , C h o n g q i n g4 《 X X ! 3 9 , C h i n a ) 中图分类号: T G 1 4 2 . 4 1 ; T G 1 5 6 . 9 3 文献标识码: B 文章编号: 0 2 5 4 石 0 5 1 ( 2 0 0 8 ) 0 3 拥9 4 刁 3 图 1 所示为某公司生产的斯太尔重型汽车总成中 的4 2 C r M 。 钢平衡轴锻件, 其生产工艺流程为: 下料- + - 中频加热*滚锻*成型、切边*热校正*调质*喷丸 *探伤*刷漆。为了满足该产品的使用性能, 要求该 锻件经调质处理后达到: 硬度2 7一 4H 3 R C ; 表面( 距 离表面1 一 4 m m ) 的金相组织级别为 1 一 2 级, 心部( 距 离表面) 0m 2 m ) 的金相组织级别为 1 一 5级; 距离表 面1 5 m m处的抗拉强度, b 为9 )一 X ( 1 0 5 O M P a 。 4 2 C r M 。 钢平衡轴锻件进行了锻造余热淬火试验及批 量生产, 取得了满意的成果。
42CrMo材料大型芯轴调质热处理工艺研究

O3 - 8
O3 . 0
06 .5
09 000 .1 . 0 .2 00 5
表3 4 C Mo 2 r 材料临界温度
Ac1 70 3 Ac 3 7 0 8 ^ 3l 0
( ℃)
R
o
4C M 材料大型芯轴调质 2r o 热处理工艺研究
第 一重型机 械集 团公 司轧辊 电站事业 部 ( 龙江 黑 1 1 4 ) 阮大鹏 1 60  ̄ B 雨 0- J, t
4 Cr 材料 因其综合 力学性能好 ,生 产成本 2 Mo 相对低 ,广泛 用于 国内外工业产 品,但很少用作力 学性能要求高的大型锻件 。
J I — k l .1 l 、 、 … \ O9 \ NO9 R 5 O | 。l J
为炼钢一水压机锻造一粗加工一调质热处理一力学 性能试验 一精加 工。芯轴调质前粗加工 图样如 图1 所示 。在芯轴一端 6 5 2 mm处 套取3 件 2 mm× 0 10 m试样 ,其力学性能要求如表1 2m 所示 。
1 03
14 O
时 间 / i a rn
1
图2
10m 锻 件油冷 曲线 30 m
1 4 C Mo .2 r 芯轴 调质热处理工艺
4 Cr 材料化学成分标准及芯轴实际化学成 2 Mo
图1 芯轴粗加工图 表 1芯轴力学性能要求
b 5 K v H BW
分 见表 2 ,临界 温 度 见表 3 。
、 O5 \ . R\ 心部
lI l 1 l
赠 40 0
30 0 20 0 lO O O I
Ⅱ4
\
42crmo正常淬火组织
42crmo正常淬火组织42CrMo是一种中碳、高铬、钼合金钢,主要用于制造需要高强度和韧性的重要机械零件。
这种钢材的淬火组织对其性能有着重要影响。
一、42C r M o的化学成分42C r M o的化学成分如下:碳:0.37-0.45%硅:≤0.40%锰:≤0.50%硫:≤0.035%磷:≤0.035%铬:0.80-1.10%钼:0.15-0.25%二、42C r M o的热处理工艺42C r M o的热处理主要包括淬火和回火两个步骤。
1.淬火:将钢材加热到A c3以上30-50℃,保温一段时间后,快速冷却至M s以下某一温度,以获得马氏体或贝氏体组织的过程。
2.回火:将淬火后的钢材重新加热到一定温度,保温一段时间后,缓慢冷却到室温的过程。
三、42C r M o正常淬火组织42C r M o正常淬火组织主要是马氏体和少量残余奥氏体。
1.马氏体:是淬火过程中形成的不稳定的过饱和固溶体。
其特点是硬度高、强度高、韧性差。
马氏体的形状、大小、分布以及含碳量都会影响钢材的性能。
2.残余奥氏体:是在淬火过程中未能完全转变成马氏体的部分。
其特点是硬度低、塑性好。
适量的残余奥氏体可以提高钢材的韧性,但过多则会导致钢材的硬度和强度降低。
四、影响42C r M o正常淬火组织的因素1.加热温度:如果加热温度过高,会使得奥氏体晶粒粗大,导致淬火后的马氏体组织粗大,使钢材的性能下降;如果加热温度过低,会使淬火不充分,导致马氏体组织不够细小,同样会影响钢材的性能。
2.冷却速度:如果冷却速度过快,会导致马氏体组织过于细小,使得钢材的韧性下降;如果冷却速度过慢,会使马氏体组织过于粗大,使得钢材的硬度和强度降低。
3.含碳量:含碳量越高,马氏体组织越硬,但是韧性和塑性较差。
五、总结42C r M o正常淬火组织主要为马氏体和少量残余奥氏体。
通过控制加热温度、冷却速度和含碳量等因素,可以调整淬火组织,从而优化钢材的性能。
42crmo钢材热处理后硬度
42crmo钢材热处理后硬度随着科技的不断发展,42CrMo钢材作为一种重要的结构材料,被广泛应用于各个领域。
而热处理是提高42CrMo钢材性能的重要工艺之一。
本文将对42CrMo钢材热处理后硬度进行详细的介绍和分析。
热处理是指通过加热和冷却等操作,改变材料内部的组织和性能。
对于42CrMo钢材而言,合适的热处理可以提高其硬度,增强其机械强度和耐磨性,从而满足不同工程所需的性能要求。
首先,42CrMo钢材热处理的第一步是加热。
加热温度是影响材料组织和性能的关键参数之一。
一般情况下,42CrMo钢材的加热温度范围为850℃-880℃,在这个温度范围内进行保温一定时间,以确保材料的均匀加热。
其次,42CrMo钢材的热处理过程存在着两种常用的工艺方法,即正火和淬火。
正火是指将加热至恒温保温一段时间后,将材料缓慢冷却至室温的处理方式。
而淬火则是将材料迅速冷却至室温或较低温度的处理方式。
不同的热处理方法会导致42CrMo钢材的组织和性能有所不同。
最后,通过对42CrMo钢材进行适当的回火处理,可以进一步调控材料的硬度。
回火是指将淬火后的材料加热至一定温度下保温一段时间,然后缓慢冷却至室温的工艺。
回火处理可以减轻淬火时产生的应力,并使材料获得一定的延展性和塑性。
需要注意的是,热处理过程中的任何一步操作都需要严格控制,以确保处理效果的稳定性和可靠性。
同时,对于不同工程的需求,还需要根据具体情况进行热处理参数的调整,以达到最佳的材料性能。
综上所述,42CrMo钢材热处理后的硬度是通过加热、淬火和回火等工艺方法来实现的。
科学合理的热处理工艺可以显著改善材料的性能,提高其硬度和使用寿命。
在实际应用中,我们需要根据具体要求选择适当的热处理工艺参数,并通过严格的质量控制来保证处理效果的稳定和可靠。
42CrMo调质处理与淬火处理
高频淬火高频淬火多数用于工业金属零件表面淬火,是使工件表面产生一定的感应电流,迅速加热零件表面,然后迅速淬火的一种金属热处理方法。
感应加热设备,即对工件进行感应加热,以进行表面淬火的设备。
感应加热的原理:工件放到感应器内,感应器一般是输入中频或高频交流电 (1000-300000Hz或更高)的空心铜管。
产生交变磁场在工件中产生出同频率的感应电流,这种感应电流在工件的分布是不均匀的,在表面强,而在内部很弱,到心部接近于0,利用这个集肤效应,可使工件表面迅速加热,在几秒钟内表面温度上升到800-1000ºC,而心部温度升高很小感应加热频率的选择:根据热处理技术要求及加热深度的要求选择频率,频率越高加热的深度越浅。
高频(10KHZ以上)加热的深度为0.5-2.5mm, 一般用于中小型零件的加热,如小模数齿轮及中小轴类零件等。
中频(1~10KHZ)加热深度为2-10mm,一般用于直径大的轴类和大中模数的齿轮加热。
工频(50HZ)加热淬硬层深度为10-20mm,一般用于较大尺寸零件的透热,大直径零件(直径Ø300mm以上,如轧辊等)的表面淬火。
感应加热淬火表层淬硬层的深度,取决于交流电的频率,一般是频率高加热深度浅,淬硬层深度也就浅。
频率f与加热深度δ的关系,有如下经验公式:δ=20/√f(20°C);δ=500/√f(800°C)。
式中:f为频率,单位为Hz;δ为加热深度,单位为毫米(mm)。
感应加热表面淬火具有表面质量好,脆性小,淬火表面不易氧化脱碳,变形小等优点,所以感应加热设备在金属表面热处理中得到了广泛应用。
感应加热设备是产生特定频率感应电流,进行感应加热及表面淬火处理的设备。
感应加热表面淬火的应用应用承受扭转、弯曲等交变负荷作用的工件,要求表面层承受比心部更高的应力或耐磨性,需对工件表面提出强化要求,适于含碳量We=0.40~0.50%钢材。
42crmo钢材热处理后硬度
42crmo钢材热处理后硬度42CrMo钢材是一种高强度、高韧性的合金结构钢,广泛应用于各种大型机械零件的制造。
其合金元素含量较高,具有良好的综合力学性能和耐磨性。
在实际应用中,42CrMo钢材的热处理工艺对其性能有着至关重要的影响。
42CrMo钢材的热处理原理主要是通过加热、保温和冷却三个阶段,改变钢材的组织结构和性能。
在加热阶段,钢材中的铁素体逐渐转变为奥氏体。
保温阶段,奥氏体均匀化,碳原子充分扩散,形成细小的碳化物颗粒。
在冷却阶段,奥氏体转变为铁素体,碳化物颗粒析出,从而提高钢材的硬度和强度。
42CrMo钢材经过热处理后的硬度有显著提高。
一般来说,热处理硬度可以达到280-320HBW。
这与热处理工艺参数如加热温度、保温时间、冷却速度等密切相关。
合理调整热处理工艺参数,可以进一步提高42CrMo钢材的硬度和强度。
热处理工艺对42CrMo钢材性能的影响主要表现在以下几个方面:1.强度:热处理后,42CrMo钢材的强度得到显著提高,从而提高了零件的使用寿命和可靠性。
2.韧性:适当的热处理可以改善42CrMo钢材的韧性,降低断裂风险。
3.耐磨性:热处理后,42CrMo钢材中的碳化物颗粒析出,提高了耐磨性。
4.尺寸稳定性:热处理可以提高42CrMo钢材的尺寸稳定性,减小零件在长时间使用过程中的变形和磨损。
42CrMo钢材在不同热处理状态下的应用领域也有所不同:1.调质处理后的42CrMo钢材具有较高的综合性能,广泛应用于重型机械、工程机械、汽车零部件等领域。
2.表面硬化处理后的42CrMo钢材具有良好的耐磨性和抗疲劳性能,适用于高端轴承、齿轮等零部件的制造。
3.预硬化处理后的42CrMo钢材适用于塑胶模具、五金制品等领域,具有较高的硬度和韧性。
总之,42CrMo钢材的热处理对其性能和应用领域具有重要的影响。
合理的热处理工艺可以充分发挥钢材的潜力,提高零件的使用寿命和可靠性。