
标准导柱导套规格表参考
HASCO常用模具标准件
HASCO常用模具标准件
模具部件名称代号与规格说明
导柱Z00/A/B*C A管位+有托的长度;B导柱直径;C导柱长度
导套Z11/A/B A内径;B长度;用在没有面板的模具
管钉Z20/A*B A直径;B高度
顶针Z40;Z41/A*B A直径;B长度,Z40的规格较贵,Z41便宜常用
波仔螺丝Z36;Z37/A*B A直径;B长度
杯头螺丝Z30;Z31;Z32/A*B A螺纹直径;B除去杯头的长度
平头螺丝Z33/A*B A螺纹直径;B总长
密封圈Z98/A*B A内径;B高度
弹簧Z60/A*B A内径;B自由状态下长度
有托顶针Z44/A/B A小头直径;B总高度
司筒Z45/A*B A内径大小(司筒针直径);B总长
锁模片Z73/A/B/C A高度;B宽度;C厚度
定位环K100/A*B A直径;B高度
定位环K500/A*B A大头直径;B高度;未加工
喉咀Z81/A/B A与模具外接水接头的直径;B与内模接水接头的直径;B是英制
A直径英制单位 如R3/8, A内模与运水相接的
喉塞Z94/A(英制) Z94/A*
导套Z10/A*B A内径;B长度;用在有面板的模具,导套上有管位管住面板
中托斯Z12/A*B A内径;B总长
中托边Z012/A*B A直径;B长度
(中托斯)石墨导套Z13W/A*B内径,B管位加长方向长度
扣机Z170
扣机Z171
扣机Z174这种扣机的功能是实现两次顶出 加长喉咀Z90/A*B A直径;B总长
感应器Z140/1
感应器连接线Z1401/8*1/5000
对锁Z07/A/B*C A杯头螺丝沉头高度;B对锁小端得宽度;C对锁小端的长度
对锁Z17/A/B A宽度;B缺口宽度;与Z07对插的宽度一样
垃圾钉Z55/A*B A直径;B宽度
行位固定器Z189/10
销钉Z25/A*B A直径;B长度
塞打螺丝Z38/A*B A中间直径;B中间长度
常用公差表

常用公差表
2.垂直度公差 矩形、圆形凹模板的直角面,凸、凹模(或凸凹模)固定板安装孔的轴线与其基准面,模板上模柄(压入式模柄)安装孔的轴线与其基准面,一般均应有垂直度要求,可按下表的垂直度公差选取。而上、下模板的导柱、导套安装孔的轴线与其基准面的垂直度公差,应按如下规定:安装滑动式导柱、导套时取为0.01:100;安装滚动式导柱、导套时取为0.005:100。
基本尺寸 >25~40 >40~63 >63~100 >100~160 >1公差等级
公差值 0.010 0.012 0.015 0.020 0
注:1.基本尺寸是指被测零件的短边长度。
2.垂直度公差是指以长边为基准,短边对长边垂直度的最大允许值。
3.圆跳动公差 各种模柄的圆跳动公差可按下表选取。与模板固定的导套圆柱面的径向圆跳动公差,可根据模具精度要求选取4级或5级,在冷冲模国家标准中,其圆跳动公差值已直接标注在导套零件图上。
基本尺寸 >18~30 >30~50 >50~120 >120~250
公差等级 8
公差值 0.025 0.030 0.040 0.050
4.同轴度公差 阶梯式的圆截面凸模、凹模、凸凹模的工作直径与安装直径(采用过渡配合压入固定板内),阶梯式导柱的工作直径与安装(采用过盈配合压入模板内),均应有同轴度要求,其同轴度公差可按下表选取。
基本尺寸 >6~10 >10~18 >18~30 >30~50 >50~120
公差等级 8
公差值 0.015 0.020 0.025 0.030 0.040
注:基本尺寸是指被测零件的直径。
5.圆柱度公差 导柱与导套配合的圆柱面,其圆柱度公差一般可按6级精度选取。在冷冲模国家标准中,其圆柱度公差值已直接标注在导柱、导套零件图上。
导套导柱标准尺寸
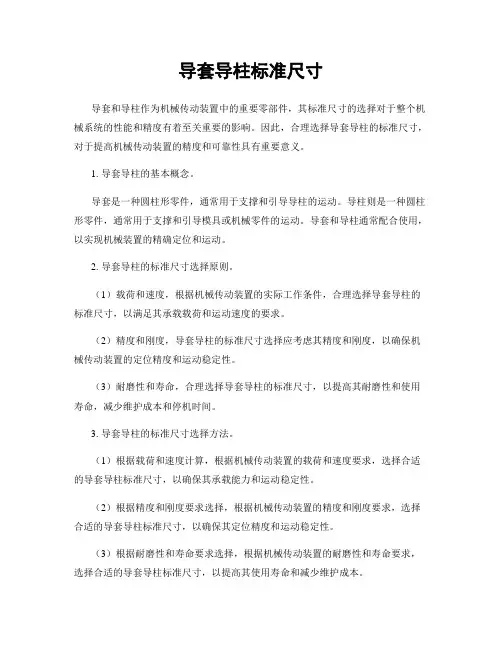
导套导柱标准尺寸
导套和导柱作为机械传动装置中的重要零部件,其标准尺寸的选择对于整个机械系统的性能和精度有着至关重要的影响。因此,合理选择导套导柱的标准尺寸,对于提高机械传动装置的精度和可靠性具有重要意义。
1. 导套导柱的基本概念。
导套是一种圆柱形零件,通常用于支撑和引导导柱的运动。导柱则是一种圆柱形零件,通常用于支撑和引导模具或机械零件的运动。导套和导柱通常配合使用,以实现机械装置的精确定位和运动。
2. 导套导柱的标准尺寸选择原则。
(1)载荷和速度,根据机械传动装置的实际工作条件,合理选择导套导柱的标准尺寸,以满足其承载载荷和运动速度的要求。
(2)精度和刚度,导套导柱的标准尺寸选择应考虑其精度和刚度,以确保机械传动装置的定位精度和运动稳定性。
(3)耐磨性和寿命,合理选择导套导柱的标准尺寸,以提高其耐磨性和使用寿命,减少维护成本和停机时间。
3. 导套导柱的标准尺寸选择方法。
(1)根据载荷和速度计算,根据机械传动装置的载荷和速度要求,选择合适的导套导柱标准尺寸,以确保其承载能力和运动稳定性。
(2)根据精度和刚度要求选择,根据机械传动装置的精度和刚度要求,选择合适的导套导柱标准尺寸,以确保其定位精度和运动稳定性。
(3)根据耐磨性和寿命要求选择,根据机械传动装置的耐磨性和寿命要求,选择合适的导套导柱标准尺寸,以提高其使用寿命和减少维护成本。 4. 导套导柱的标准尺寸选择注意事项。
(1)尺寸匹配,导套和导柱的尺寸应匹配合理,以确保其配合间隙和运动精度。
(2)材料选择,导套和导柱的材料应符合工作环境的要求,以提高其耐磨性和使用寿命。
(3)润滑和保养,导套和导柱的润滑和保养工作应按照要求进行,以确保其正常运转和使用寿命。
5. 结语。
合理选择导套导柱的标准尺寸对于提高机械传动装置的精度和可靠性具有重要意义。在实际应用中,应根据实际工作条件和要求,选择合适的导套导柱标准尺寸,并注意尺寸匹配、材料选择、润滑和保养等方面的注意事项,以确保机械传动装置的正常运转和使用寿命。
hasco导柱导套标准

hasco导柱导套标准
Hasco是一家全球领先的标准件制造商,为模具行业提供各种标准件和系统解决方案。导柱和导套是模具中常见的标准件,Hasco也制定了相应的导柱导套标准。下面将详细介绍Hasco导柱导套标准,以及其在模具行业中的应用。
Hasco导柱标准的制定主要基于以下几个方面:材料、外形尺寸、公差要求和表面处理。首先是材料方面,Hasco导柱主要采用优质的高速钢(HSS)或合金钢制造,以确保其耐磨性和抗腐蚀性能。其次是外形尺寸,Hasco导柱的外径、长度和螺纹尺寸等都按照标准进行设计,以保证其与其他模具标准件的互换性。公差要求方面,Hasco导柱的公差通常在0.01毫米至0.05毫米之间,以确保导柱与导套之间的配合精度。最后是表面处理,在制造过程中,Hasco导柱通常进行硬化或镀铬等表面处理,以提高其表面硬度和防锈性能。
Hasco导套标准的制定也包括上述几个方面,但还增加了一些特殊的要求。首先是材料方面,Hasco导套主要采用高强度的合金钢或耐磨合金钢制造,以确保其耐磨性和抗拉伸性能。其次是外形尺寸,Hasco导套的内径、外径和长度等都按照标准进行设计,以保证其与导柱的互换性。公差要求方面,Hasco导套的公差通常在0.01毫米至0.05毫米之间,与导柱的公差相匹配,以确保精准的配合度。此外,Hasco导套还增加了一个防抽离部件,用于防止导套在模具使用过程中产生脱落或旋转。
在模具行业中,Hasco导柱导套标准的应用非常广泛。导柱导套作为模具中的连接部件,主要用于支撑模具结构和定位模具配件,以确保模具的精度和稳定性。其主要应用领域包括塑料注塑模具、压铸模具、冲压模具等。在塑料注塑模具中,导柱导套常用于定位模具的移动部件,如模板、滑块等,以确保模具在注塑过程中的准确性和稳定性。在压铸模具中,导柱导套通常用于定位模具的合模部件,如模板、模架等,以确保铸件的尺寸精度和表面质量。在冲压模具中,导柱导套常用于定位模具的上下模板,以确保冲压工件的精度和一致性。
冲压模具导柱导套标准

冲压模具导柱导套标准
冲压模具是在冲压加工中常用的一种工具,而导柱导套则是冲压模具中的重要组成部分。导柱导套的标准化对于冲压模具的精度和稳定性有着重要的影响。本文将就冲压模具导柱导套的标准进行详细介绍,以便广大冲压模具制造者和使用者更好地了解和应用相关标准。
首先,冲压模具导柱导套的标准主要包括尺寸标准、材料标准和加工工艺标准。在尺寸标准方面,导柱导套的直径、长度、公差等尺寸应符合国家标准或行业标准的规定,以确保其与模具配合的精度和可靠性。在材料标准方面,导柱导套的材料应选择具有良好的耐磨性、耐腐蚀性和热稳定性的材料,如合金钢、硬质合金等。在加工工艺标准方面,导柱导套的表面粗糙度、硬度、涂层等工艺参数应符合相关标准的要求,以保证其在使用过程中的稳定性和耐磨性。
其次,冲压模具导柱导套的标准化对于提高冲压模具的生产效率和产品质量具有重要意义。标准化的导柱导套可以实现模具的通用化和标准化,减少模具的制造成本和周期,提高模具的使用效率和寿命。同时,标准化的导柱导套还可以减少模具的调试和维护工作,降低生产过程中的故障率和停机时间,提高产品的加工精度和一致性。
最后,冲压模具导柱导套的标准化也对于促进冲压模具行业的技术创新和产业升级具有积极作用。通过制定和执行相关的导柱导套标准,可以推动模具行业向智能化、数字化、柔性化方向发展,提高模具的设计、制造和使用水平,推动模具行业的技术创新和产业升级。
综上所述,冲压模具导柱导套的标准化对于提高冲压模具的精度和稳定性、提高生产效率和产品质量、促进模具行业的技术创新和产业升级具有重要意义。希望广大冲压模具制造者和使用者能够重视并遵守相关的导柱导套标准,共同推动冲压模具行业的健康发展。
导套的加工

3.导套的加工
导套和导柱一样,都是模具中应用最广泛的导向零件,其常见的标准结构形状如图8—6所示。构成它们的主要表面是内外圆柱面。因此,可根据它们的结构形状、尺寸和材料要求,选用适当尺寸的圆钢作为毛坯。
图8—6导套的标准结构
(一)导套的技术要求
(1)导套加工后其工作部位圆柱度公差应满足要求。
(2)导套加工后应进行渗碳处理,其渗碳后的淬火硬度为58—62
HRC,渗碳层要均匀。
(3)导套与固定模座配合部位直径的同轴度公差,不应超过工作部分直径公差的1/2。
(二)导套的加工工艺过程
(1)备料,切断 将圆钢切断,长度范围内留端面切削余量4mm(两端),在圆柱直径上应留3~4 mm的车削余量。 (2)车削 车削端面留2—3 mm余量,钻导套孔留2mm车、磨削余量,车削外圆刀留磨削余量,镗孔、镗油槽。
(3)车削 车削另一端至尺寸要求,车削外圆至尺寸。
(4)检验 检验前几道工序尺寸。
(5)热处理 按热处理工艺进行,保证渗碳层深度0.8-1.2mm,硬度58、62 HRC。
(6)磨削 磨削内孔留0.01 mm研磨余量,磨削外圆至尺寸。
冲压模具导柱导套标准 2
冲压模具导柱导套标准
一、导套的定义和作用
导套是冲压模具中的一个重要组成部分,主要用于引导导柱的运动和定位。它通过在导柱和模板之间形成一定的间隙,保持导柱的运动平稳并减少摩擦阻力,提高模具的工作精度和寿命。
二、导套的分类
根据不同的标准和用途,导套可以分为以下几类: 1. 普通导套:用于一般的冲压模具,材质通常为低碳钢或合金钢。 2. 高硬度导套:用于冲压材料较硬的模具,材质通常为高速钢或硬质合金。 3. 自润滑导套:表面涂覆一层含有固体润滑剂的涂层,可降低摩擦系数和磨损,提高模具使用寿命。 4. 紧密耦合导套:导套与导柱之间采用螺纹结构,可实现导套与导柱的紧密耦合,提高导向精度和稳定性。
三、导套的主要标准
1. 外径尺寸:导套的外径尺寸应符合模具的设计要求,保证导套与孔配合良好,不产生过度间隙或过紧现象。
2. 内径尺寸:导套的内径尺寸应与导柱配合,确保导柱的运动自由且不产生明显的摩擦。
3. 长度尺寸:导套的长度应根据模具的结构确定,通常为导柱长度加上适当的冗余长度,以方便维修和更换导套。
4. 材料硬度:导套的材料硬度应根据冲压材料的硬度和模具工作条件进行选择,以确保导套的耐磨性和寿命。
5. 表面光洁度:导套的表面光洁度应满足模具的要求,以便保证导柱的润滑和运动平稳。
四、导套的选用与安装注意事项
1. 根据模具的要求选择合适的导套类型和材料,确保导套与模具的配合精度和可靠性。
2. 安装导套时,要保证导套的安装面与模板的安装面平行,避免产生倾斜或偏移,影响导柱的运动。 3. 在安装过程中,要注意导套的定位孔与模板的定位柱的配合,确保导套的位置准确,避免产生倾斜或偏移。
4. 导套安装后,要进行必要的润滑和清洁工作,以保证导柱的顺畅运动和导套的使用寿命。
5. 定期检查导套的磨损情况,如有必要及时更换,以避免因导套磨损而导致模具的工作精度下降和工作效率降低。
五、导套维护与保养
1. 建立导套的使用档案,记录导套的使用寿命、更换情况和维修记录,及时制定维护计划和更换周期。
冲压模具导柱导套标准 3
冲压模具导柱导套标准
冲压模具是现代工业生产中常用的模具,它的使用范围广泛,可以用来制造各种类型的金属制品,如汽车零部件、家电配件、轻工业产品等。在模具生产中,导柱导套是必不可少的配件之一,作为模具建造中的最基础标准,导柱导套与模具的精准配合关系着模具零件的准确度、排列效果以及最终产品的质量。因此,制定冲压模具导柱导套标准,是保障生产质量的关键。
冲压模具导柱导套标准包括以下方面:
1.导柱的直径和长度:导柱的直径和长度应符合标准,以确保导柱的精准性和可靠性。
2.导套的内径和外径:导套的内径应与导柱的直径相匹配,并具有良好的耐磨性和高度精度,以保证导柱和导套的准确配合。导套的外径应适应所选的孔径。
3.导柱导套的配合精度:导柱和导套的配合精度应符合标准要求,以确保模具的精度和稳定性。
4.材料的选择:导柱导套的材料应耐磨、耐腐蚀、硬度高,应严格按照标准要求选择最优材料,以确保模具使用寿命。
5.表面处理:导柱导套的表面处理应符合标准,一般包括热处理、表面涂层等,以增强材料的耐用性,减少零件损坏。
6.安装和拆卸:导柱导套的安装和拆卸应符合标准,为模具工作的有效性和安全性提供基础。
7.检测标准:导柱导套应被检测,以确保其精度和合法性,其中包括分别检测导柱和导套的尺寸、形状和表面质量。
针对不同类型的冲压模具,导柱导套的尺寸、造型和材料等都会有所不同。在选择导柱导套的标准时,需要考虑具体的实际应用情况。总的来说,制定冲压模具导柱导套标准可以提高模具的精度、稳定性和寿命,对加强生产管理和提高生产效率大有裨益。
在国内,多数冲压模具的设计制作还停留在传统水平上,仍缺乏标准化和规范化的管理模式,大量模具产品存在设计不合理、精度差、使用寿命短等问题。面对这种情况,我们需要加强对冲压模具导柱导套标准的推广和实践,引导企业采用最新技术、科学工艺和自主知识产权材料,进一步提升模具的精度和品质水平,实现工业生产的转型升级。
模具常用公差配合标准
文件编号
版本号
页码模具常用公差配合标准
1.钢板模导柱、导套安装孔加工公差
PPZ型导柱安装孔径公差值
导柱安装孔径孔径公差导套安装孔径孔径公差
φ20~25+0.014
-0.015φ31~46-0.008
-0.042
φ28+0.019
-0.010φ54~70-0.010
-0.051A0
1/3
注:PPZ型导柱、导套与安装孔为过盈配合,配合公差为H7/p6.
2.铸造模导柱、导套安装孔加工公差φ50+0.029
-0.007
MGPZ型导柱安装孔径公差值
+0.021
0φ50+0.025
0
φ40~50+0.025
0φ60~80+0.030
0
制定: 日期: 批准 : 日期: PPZ型导套安装孔径公差值
注:MGPZ型导柱与安装孔为过盈配合,
配合公差为H7/p6.注:PCGB型导套与安装孔为过渡配合,
配合公差为H7/js6.φ60~80+0.030
0φ85~110+0.035
0
φ100+0.035
0φ120~150+0.040
0PCGB型导套安装孔径公差值
导柱安装孔径孔径公差导套安装孔径孔径公差
φ25~30φ32+0.019
-0.017
φ38~45+0.024
-0.012
文件编号
版本号
页码
注:圆柱销与安装孔为过渡配合,配合公差为H7/m6.+0.018
0φ20
+0.021
0A0
2/3模具常用公差配合标准
+0.018
0
φ20~25+0.013
0φ20~25+0.021
0
φ22~25+0.013
0φ22~25+0.013
0
φ32+0.016
0φ32+0.016
0
φ6
+0.012
0φ8
+0.015
0φ12
+0.018
0φ16φ13~16+0.011
0φ13~163.卸料导柱安装孔加工公差
SSGPH带肩型卸料导柱安装孔径公差值SSGPN直杆型卸料导柱安装孔径公差值
导柱安装孔径孔径公差导柱安装孔径孔径公差
4.卸料导套安装孔加工公差
φ12~18+0.011
0φ12~18+0.011
0注:SSGPH型卸料导柱与安装孔为过渡配
合,配合公差为H6/m5.注:SSGPN型卸料导柱与安装孔为过盈配
导柱导套
三、模具导套的机械加工实例
例 图3-40所示为一冷冲模具的导套,材料为20钢,淬火、低温回火58-62HRC。
1.结构工艺性分析
该零件是典型的套类零件,主要加工方法为钻、镗、车、磨。
2.技术要求分析
(1)主要表面及其加工方案
主要表面为内圆柱面Ø32H7 Ra0. 2um,外圆柱面Ø45r6 Ra0. 4um,其加工方案:内圆柱面:钻—粗镗(扩)—半粗镗—粗磨—精磨;对于外圆柱面:粗车—半精车—粗磨—精磨。
(2)定位基准
根据基准选择的原则选用内、外圆柱面互为基准。
(3)热处理
如导套材料为20钢渗碳,则热处理为渗碳,淬火、低温回火;如导套材料为T10A钢,则热处理为淬火低温回火。
(4)技术关键及其采取的措施
1主要表面为内圆柱面,尺寸公差等级高,表面粗糙度值Ra值小。采取的措施:划分加工阶段,工艺路线采用:钻—粗镗(扩)—半精镗(铰)—粗磨—精磨—研磨;选择精密机床;控制切削用量;充分冷却。
2由于外圆柱面的尺寸公差等级高,表面粗糙度值Ra值小,故
采取的措施是:在加工阶段划分、机床选用、切削用量的控制方面的要求与内圆柱面加工相同。此外,工艺路线为:粗车—半精车—粗磨—精磨。
3外圆柱Ø45r6对内孔Ø32H7径向跳动要求高,采取的措施之一:以非配合外圆柱面定位夹紧,一次装夹磨削内孔Ø32H7、外圆柱Ø45r6,即“一刀下”的方法。但此方法调整机床频繁,辅助时间长,生产效率低,仅适用于单件生产。
采取的措施之二:利用内圆柱面采用锥度心轴限位,以心轴两端中心孔定位磨削外圆柱面。此方法操作简便,生产效率高,质量稳定可靠,但需要制造专用机床夹具,因此,适用图3-40 冷冲模导套
于成批生产。
3.机械加工顺序安排
车端面-车外圆-钻孔-镗孔-磨孔。其中内孔的精加工应在外圆表面的精加工之前进行。