
连杆零件铣45槽夹具设计
1 桂林理工大学 机械制造装备课程设计书
题 目:连杆零件连杆铣45槽夹具设计 系 名: 专 业: 班 级: 姓 名: 指导老师 2
目录 摘要„„„„„„„„„„„„„„„„„„„„„„„„„„3 中文摘要„„„„„„„„„„„„„„„„„„„„„„„„3 英文摘要„„„„„„„„„„„„„„„„„„„„„„„„3 第一章 概述„„„„„„„„„„„„„„„„„„„„„„ 4 1.1 夹具的特点„„„„„„„„„„„„„„„„„„„ 4 1.2 夹具的发展趋势„„„„„„„„„„„„„„„„„ 7 1.3 夹具的设计步骤„„„„„„„„„„„„„„„„„ 8 第二章 夹具的具体结构设计„„„„„„„„„„„„„„„ 10 2.1 工件分析„„„„„„„„„„„„„„„„„„„„ 11 2.2 工件的定位方案的设计„„„„„„„„„„„„„„ 12 2.3 工件的夹紧方案的设计„„„„„„„„„„„„„„ 15 2.4 刀具的对刀方案设计„„„„„„„„„„„„„„„ 16 2.5 夹具的安装方式及夹具体的结构型式„„„„„„„„ 16 2.6液压系统的设计与计算„„„„„„„„„„„„„„ 19 第三章夹具的相关计算和精度校验„„„„„„„„„„„„23 3.1定位销的尺寸计算„„„„„„„„„„„„„„„„ 23 3.2夹紧力的计算„„„„„„„„„„„„„„„„„„ 26 3.3加工误差的分析„„„„„„„„„„„„„„„„„ 27 第四章 夹具的安装„„„„„„„„„„„„„„„„„„„29 4.1 夹具的安装顺序„„„„„„„„„„„„„„„„„29 4.2 夹具在操作时的注意事项„„„„„„„„„„„„„30 结束语„„„„„„„„„„„„„„„„„„„„„„„„ 31 参考文献„„„„„„„„„„„„„„„„„„„„„„„ 32 3
摘 要 随着机械加工工业的飞速发展,对提高加工效率和改善劳动强度的要求已经越来越高,对于各式各样的结构复杂的工件,普通的机床夹具已经不能满足其加工要求。因此结合现状,为了适应某一工件的某一工序加工的要求而专门设计制造的专用夹具便应运而生,本次设计为连杆铣槽专用夹具。它针对连杆的结构特点,采用了“一面两孔”的定位方案,以支承板、圆柱销、削边销为定位元件。使工件安装方便,且能保证加工精度。压紧装置以杠杆原理为核心,双压板压紧工件,同时采用联动机构,左侧压板压紧之后右侧自动压紧。引用液压系统为夹紧动力源,降低了工人的劳动强度。采用三个工件平行加工方案,使加工三个工件的机动时间合为一个,提高了工作效率。 关键词:定位、夹紧、液压 4
Abstract
With the machinery of the rapid development of processing industries, to enhance efficiency and improve the processing of labor intensity has been increasing demand for a wide range of complex structure of the workpiece, ordinary machine fixture has been unable to meet its processing requirements. So with the status quo, in order to meet a certain part of a process of processing the request of the specialized design and manufacture of special fixture will come into being, such as connecting rod mill slot dedicated fixture. It is aimed at connecting rod of the structural features and adopted the "one-two" targeted programmes to ensure that the workpiece be processed on the location accuracy, more convenient installation of the workpiece, assisted by a short working hours. At the same time adding a higher degree of automation of hydraulic clamping system, reducing the labor intensity of the workers. Three parts used in parallel processing programmes, to enable the processing of the three parts of a mobile time and improve work efficiency. In short, with the fixture for the use and further improvement can effectively shorten the process time to meet the evolving needs of production. Key words: positioning, clamping, hydraulic 5
第一章 概述 1.1夹具的特点 机床夹具通常是指装夹工件用的装置:至于装夹各种刀具用的装置,则一般称为“辅助工具”。辅助工具有时也广义地包括在机床夹具的范围内。按照机床夹具的应用范围,一般可分为通用夹具,专用夹具和可调整式夹具等。
通用夹具是在普通机床上一般都附有通用夹具,如车床上的卡盘,铣床上的回转工作台,分度头,顶尖座等。它们都标准化了,具有一定的通用性,可以用来安装一定形状尺寸范围内的各种工件而不需要进行特殊的调整。但是,在实际生产中,通用夹具常常不能够满足各种零件加工的需要;或者因为生产率低而必须把通用夹具进行适当的改进;或者由于工件的形状,加工的要求等的不同须专门设计制造一种专用夹具,以解决生产实际的需要。
专用夹具是为了适应某一工件的某一工序加工的要求而专门设计制造的,其功用主要有下列几个方面:
1.保证工件被加工表面的位置精度,例如与其他表面间的距离精度,平行度,同轴度等。对于外行比较复杂,位置精度要求比较高的工件,使用通用夹具进行加工往往难以达到精度要求。
2.缩短了工序时间,从而提高了劳动生产率。进行某一工序所需要的时间,其中主要包括加工工件所需要的机动时间和装卸工件等所需要的辅助时间两部分。采用专用夹具后,安装工件和转换工位的工作都可以大为简化,不再需要画线和找正,缩短了工序的辅助时间并且节省了画线这个工序,从而提高了劳动生产率.在生产中由于采用了多工件平行加工的夹具,使同时加工的几个工件的机动时间将与加工一个工件的机动时间相同。采用回转式多工位连续加工夹具,可以在进行切削加工某个工件的同时,进行其它工件的装卸工作,从而使辅助时间与机动时间相重合。总之,随着专用夹具的采用和进一步改善,可以有效地缩短工序时间,满足生产不断发展的需要。
3.采用专用夹具还能扩大机床的工艺范围。例如在普通车床上附加镗6
模夹具后,便可以代替镗床工作;装上专用夹具后可以车削成型表面等,以充分发挥通用机床的作用。
4.减轻劳动强度,保障安全生产。根据生产需要,采用一些气动,液压或其它机械化,自动化程度较高的专用夹具,对于减轻工人的劳动强度,保障生产安全和产品的稳质高产都有很大作用。加工大型工件时,例如加工车床床身上,下两面上的螺孔,需要把床身工件翻转几次进行加工,劳动强度大而且不安全。采用电动回转式钻床家具后,就能够达到提高生产效率,减轻劳动强度,保障生产安全的目的。
专用夹具在生产上起着很大的作用,那么是不是在任何场合都要设计和采用呢!这个问题就是具体问题具体的分析。上面说的关于专用夹具在生产中的作用,只是事物的一个方面。另一方面,由于夹具的设计,制造和所用的材料等须消耗一定的费用,增加了产品的成本。因之,在什么情况下采用什么样的夹具才是经济合算的,这是一个大问题,特别对于重大的,设计制造工作量大的专用夹具需与工人师傅等三结合共同研究解决。事物总是一分为二的,专用夹具也存在缺点,即专用夹具的专用性和产品多样性的矛盾。由于专用夹具只适用于一个工件加工的某一个工序,因而随着产品品种的不断增多,夹具数量也不断上升,造成存放和管理上的困难;而当某产品不再进行生产时,原来的夹具一般都无法重新利用,造成浪费.同时,专用夹具的设计生产时间周期长,与生产的迅速发展也有矛盾。但是在当前成批生产的机械工厂中,多数还是采用通用机床加上专用夹具进行工件的机械加工。
可调整夹具是为了扩大夹具的使用范围,弥补专用夹具只适用与一个工件的某一特定工序的缺点,正在逐步推广使用可调整式的夹具。可调整式夹具一般可分为标准化夹具,成组夹具和组合夹具等。
1.标准化夹具:标准化夹具就是利用本厂已规格化了的部分或全部标准零件装配成的专用夹具。专用夹具中的大件,如夹具体,以及定位元件,夹紧件和机械夹紧用的气缸部件等,经过标准化,尺寸规格化后有利于工厂成批准备配件,成批加工,这样可使夹具的设计,制造工作加快,节省费用。另外,当产品更改,夹具不再使用时可以拆开,把标准零件保存起来,备以后使用。
2.成组夹具:多品种,小批量生产的机械加工车间中,往往可以采用成组加工法。采用成组加工法,是把多种产品的零件按加工所用的机床和刀具,夹具等工艺装备的共性分组,同一组的零件能在同一台机床上用共同
汽车连杆夹具设计(参考)

12
(3)绘制夹具总图 在绘制夹具草图的基 础上绘制夹具总图,标注尺寸和技术要求, 例如图1a中心孔中心线平行度要求为0.05mm, 而图1e中夹具钻套孔中心线平行度应达到 0.01mm。 (4)绘制零件图 对零件进行编号。
13
3、夹具设计中的几个重要问题 1)夹具设计的经济性分析 . 在零件的加工过程中,对于某一工序而 言,是否要使用夹具,使用什么类型的夹具, 以及在确定使用专用夹具的情况下应设计什 么样规格的夹具,这些问题在夹具设计前必 须加以认真的考虑。除了从保证加工质量的 角度考虑外,还应作经济性分析,以确保所 设计的夹具在经济上合理。
133夹具设计中的几个重要问题1夹具设计的经济性分析在零件的加工过程中对于某一工序而言是否要使用夹具使用什么类型的夹具以及在确定使用专用夹具的情况下应设计什么样规格的夹具这些问题在夹具设计前必须加以认真的考虑
汽车连杆夹具设计
1、夹具设计的基本要求 夹具设计的基本要求可以概括为以下五方面: 1)保证工件的加工精度。这是夹具设计最基本的要 求,其关键是正确地确定定位方案、夹紧方案、刀具导 向方式及合理制定夹具的技术要求,必要时要进行误差 分析与计算。 2)夹具总体方案应与生产纲领相适应。在大批量生 产时,应尽量采用各种快速、高效结构,以缩短辅助时 间,提高生产率:在中、小批量生产中,在满足夹具功 能的前提下,尽量使夹具结构简单、容易制造,以降低 制造成本。
9
10
4)确定其他装置和夹具体。为了保证加工 中工艺系统的刚度和减小加工中工件的变形, 应在靠近工件的加工部位增加辅助支承。夹具 体的设计应通盘考虑,使上述各部分通过夹具 体能有机地联系起来,形成一个完整的夹具。 此外,还应考虑夹具与机床的连接。因为是在 立式钻床上加工,本例夹具安装在工作台上可 直接用钻套找正并用压板固定,故只需在夹具 体上留出压板压紧的位置即可。又考虑到夹具 的刚度和安装的稳定性,夹具体底面设计成周 边接触的形式,参考图1e。
连杆零件的机械加工工艺及夹具设计
毕业设计论文论文题目:潍坊LW-7连杆零件加工工艺规程及专用夹具设计系部专业班级学生姓名学号指导教师20**年5月08日毕业设计选题、审题表毕业设计(论文)任务书目录摘要 (I)绪言 (1)第1章连杆的结构特点及技术条件分析 (2)1.1连杆的结构特点 (2)1.2 连杆的技术要求 (2)第2章连杆的材料和毛坯 (3)2.1连杆的材料选择 (4)2.2毛坯加工方法选择 (4)第3章机械加工工艺过程分析 (5)3.1 工艺过程的安排 (6)3.2 定为基准的选择 (6)3.3 毛坯余量的选择 (7)3.4 初拟加工工艺路线 (7)第4章加工设备及刀、夹、量具的选择 (9)第5章工序设计计算5.1 小头孔工序尺寸的计算 (12)5.1.1 工序余量的计算 (12)5.1.3 时间定额的计算 (13)5.2 大小头两端面的加工 (15)5.2.1 工序余量的计算 (15)5.2.2机床功率的校核 (15)5.3 钻铰连杆盖上螺栓孔并倒角 (16)5.3.1 工序余量的计算 (16)5.3.2床功率的校核 (16)5.3.3时间定额的计算 (17)5.4 大头孔定位误差分析及工余尺寸计算 (19)5.4.1 定位误差分析计算 (19)5.4.2 工序余量的计算 (20)5.4.3 校核粗镗孔时机床功率 (21)5.5铣对口台阶面 (21)5.6 铣15mm槽,铣5×8mm槽 (22)第6章夹具设计 (23)6.1 粗铣大小两端面的设计 (23)6.2 钻扩铰小头夹具的设计 (24)结论 (28)参考文献 (29)致谢 (29)摘要连杆是柴油机的主要传动件之一,本文主要论述了连杆的加工工艺及其夹具设计。
连杆的尺寸精度、形状精度以及位置精度的要求都很高,而连杆的刚性比较差,容易产生变形,因此在安排工艺过程时,就需要把各主要表面的粗精加工工序分开。
逐步减少加工余量、切削力及内应力的作用,并修正加工后的变形,就能最后达到零件的技术要求。
拨叉[831006] 铣45°斜面夹具设计
目录一.绪论 (4)二.零件的分析 (5)2.1 零件的作用 (5)2.2 拨叉的工艺分析 (5)2.3 拨叉的工艺 (5)三.工艺规程设计 (7)3.1 确定毛坯的制造形式 (7)3.2 加工工艺过程 (7)3.3 基准的选择 (7)3.4 工艺路线的拟定 (8)四.工序参数选择计算 (12)4.1 毛坯的确定 (12)4.2 拨叉的偏差计算 (13)4.3 确定切削用量及工时 (15)五.铣45度斜面夹具设计 (17)5.1 定位基准的选择 (17)5.2 制定夹具方案 (17)5.3 定位元件的选择及计算 (18)5.4 定位误差分析 (19)5.5 铣削力与夹紧力计算 (20)5.6 定向键与对刀装置选择 (21)六.总结 (24)七.参考文献 (25)一绪论机械制造加工工艺与机床夹具设计是在学完了大学的全部基础课、技术基础课以及全部专业课之后进行的一次理论联系实际的综合运用,进而使对机械有了进一步的认识,为以后的工作打下基础。
它是主要是对零件的加工工艺和对零件的某几个工序加工进行专用夹具的设计,从零件的工艺来说,它主要是分析零件在进行加工时应注意什么问题,采用什么方法和工艺路线加工才能更好的保证精度,提高劳动生产率。
就专用夹具而言,好的夹具设计可以提高产品生产率、精度、降低成本等,还可以扩大机床的使用范围,从而使产品在保证精度的前提下提高效率、降低成本。
在本设计中,就针对拨叉A的加工工艺进行分析,制定和比较加工工艺路线,选择较好的加工工艺路线进行加工。
并对拨叉叉口两侧面、孔和槽进行专用夹具的设计,在这过程中,制定多套夹具方案分别对各夹具55的定位误差和精度进行分析计算,选择其一进行下一步的设计,以完成本次设计。
通过这次设计,培养了编制机械加工工艺规程和机床夹具设计的能力,这也是在进行毕业之前对所学课程进行的最后一次深入的综合性复习,也是一次理论联系实际的训练。
因此,它在我们的大学生活中占有十分重要的地位。
连杆孔加工工艺与夹具设计
摘要各种钻床所使用的是夹具,通常称为钻具或钻套.使用钻具的工序,一般用钻头,绞刀,和丝锥等刀具来进行加工.在大多数情况下,加工工程的特点是刀具和机床主轴一起做旋转运动和送给运动,而工件和钻具则固定不动,因此,工件被加工孔是与旋转轴线同心的,其位置分布可以是同轴线的一些表面,也可以是不同轴线的互相平行或成任意角度的平面.针对我们所要加工的工件为一个孔,因此要选择使用钻床进行加工.本章的重点就是设计在钻床上所使用的夹具.使用夹具安装工件时,首先要使工件在夹具中占有正确的位置,既工件的定位.通过工件的定位,使得每一个被加工的工件重复放置到夹具中都能准确占据由定位元件的同一个位置,对一批工件来说,每个放置到夹具中都能占据同一位置.夹具设计主要分为:1,工件的定位方法及其定位元件2,定位误差的分析和计算3,夹紧机构的分析与夹紧力的计算关键词:定位方法,定位元件,定位误差,夹紧力目录第1章毕业设计--------------------------------------------------------------------------1 1.1零件分析---------------------------------------------------------------------------------1 1.2定位基准的选择以及主要标准件的选择------------------------------------------2 1.3夹具设计-------------------------------------------------------------------------------8 1.3.1钻床夹具的特点----------------------------------------------------------------------8 1.3.2工件的定位方法及其定位元件----------------------------------------------------11 1.3.3定位误差的分析与计算-------------------------------------------------------------13 1.3.4夹紧机构的分析与夹紧力的计算-------------------------------------------------14 1.3.5夹具装配图--------------------------------------------------------------------------18第2章综合训练--------------------------------------------------------------------------20 2.1夹具设计AutoCAD三维造型---------------------------------------------------------20 2.1.1夹具体及定位元件的造型----------------------------------------------------------20 2.1.2夹紧元件三维实体造型-------------------------------------------------------------29 2.1.3夹具体三维实体造型及实体造型装配图----------------------------------------31 致谢--------------------------------------------------------------------------------------------33 参考文献-------------------------------------------------------------------------------------34连杆孔加工工艺与夹具设计第1章课程设计1.1零件分析一、整体零件分析:如图1-1所示的连杆零件,材料为QT40-17,毛坯为精铸件,要在其右侧钻M8的通孔,要求设计大批量生产时(10000件/年)所需的钻夹具图1-1 连杆零件图零件分析:此零件为一连杆,它的各个尺寸如上图所示,总的长度方向上的尺寸为100mm,高度方向总尺寸为32mm,宽度方向为30 mm,本次主要是对连杆右端φ8 mm孔的加工进行设计,孔通常都采用钻床进行加工,所以本次设计的主要任务是在其它各个部位都已加工好的前提条件下,运用钻床夹具的有关知识来设计加工左孔的夹具。
铣45°斜面铣床夹具
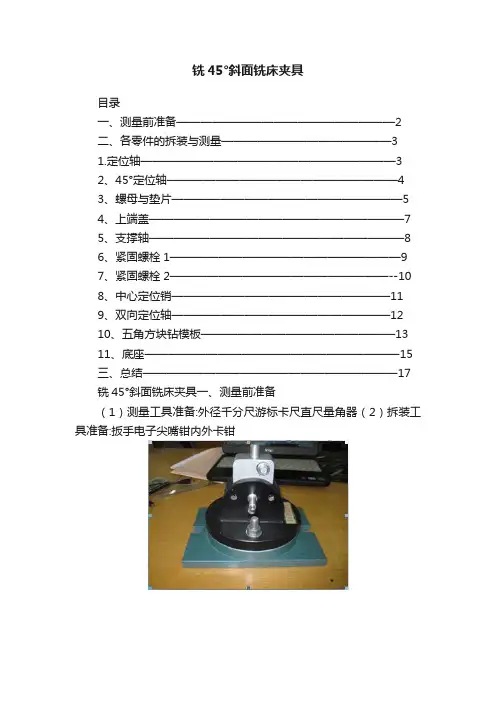
铣45°斜面铣床夹具目录一、测量前准备——————————————————2二、各零件的拆装与测量——————————————31.定位轴—————————————————————32、45°定位轴———————————————————43、螺母与垫片———————————————————54、上端盖—————————————————————75、支撑轴—————————————————————86、紧固螺栓1———————————————————97、紧固螺栓2——————————————————--108、中心定位销——————————————————119、双向定位轴——————————————————1210、五角方块钻模板————————————————1311、底座—————————————————————15三、总结—————————————————————17铣45°斜面铣床夹具一、测量前准备(1)测量工具准备:外径千分尺游标卡尺直尺量角器(2)拆装工具准备:扳手电子尖嘴钳内外卡钳各零件的拆装与测量1.定位轴定位轴的拆装与测量(1)定位轴的拆装:手工定位轴的测量:非标准件定位轴用游标卡尺测量小径为1mm,大径为14mm 长度为92mm。
2、45°定位轴45°定位轴的拆装与测量(1)45°定位轴的拆装:手工(2)45°定位轴的测量:测量工具:直尺,游标卡尺长度:93mm直径:10mm3、螺母与垫片螺母与垫片的拆装与测量(1)螺母与垫片的拆装:扳手(2)螺母与垫片的测量:标准件螺母M10用游标卡尺测量内径为10-螺距,螺距可以用螺纹样规或游标卡尺测量,标准螺距为 1.25mm,这样用卡尺测得的螺母内径为8.75mm。
根据标准件速查手册第一版可得数据螺母与垫片的拆装与测量(2)定位轴的拆装:手工定位轴的测量:非标准件定位轴用游标卡尺测量小径为10cm,大径为14cm根据测量可知,数据为 M10 GB/T901(3)螺母与垫片的作用:六角螺母与螺栓,螺钉配合使用,起连接紧固机件的作用.垫片的作用是,增大螺母的面积,同时也可以防止因为拧螺丝中的转动和压紧过程而损坏被紧固件(4)螺母与垫片的位置:扇形板的外侧4、上端盖上端盖的拆装与测量(1)上端盖的拆装:扳手(2)上端盖的测量:地板圆的半径:80mm底板高度:18mm两支撑板外侧距离:64mm两支撑板内侧距离:36mm支撑板上端圆的半径:49mm端盖的高度:87mm支撑板下中心孔高度:20mm 直径:12mm支撑板下中心孔高度:42mm 直径:12mm两侧45°小孔的高度:42mm 直径:10mm 中心距:54mm 5、支撑轴支撑轴的拆装与测量(1)支撑板的拆装:扳手(2)支撑板的测量:长度62mm ,直径12mm。
连杆零件钻孔夹具的设计

,’
图 1 连 杆 零 件 的 工 作 图 , 需 要 设 计 用 于 为
摇 臂钻床上 加工 1 H  ̄ 2 H 两 的钻床 67 1 6 7 L 夹 具 。由于工件 的结 构不规整 ,呈 阶梯状 , 中1 H 处 刚 性 相 对 较 弱 ,而 加 工 两 孔 的 精 度 67 及 表 面 粗 糙 度 较 高 , 且 2 H 为 深 孔 , 其 工 67 艺过程 可分 为钻 、铣 削、扩孔 、粗铰 、精铰 五 个 工 步 , 钻 削 尤 为 重 要 , 需 设 计 一 套 夹 具 来保证工件的加工精度 。 根据 图1 知: 所 a 待 加 工 孔 中2 H 和 已 加 工 过 的 孔 ) 67 1H 的 距 离 尺 寸 为 9 ±0 5m 28 8 .m:
l ; 否 ^ l
…
l
鼍 … ^ …
1 夹 具 体 2 活 动V 块 3 钻模 板 、 、 形 、 4 、钻 模 套 5 、压 板 块 6 紧 固 螺 钉 7 螺 、 、 钉 8 调 节 板 9 、 、定 位 销 1 、底 板 O
1 、衬 套 1 l 、弹 簧 2
的定位销4 ,衬套 5 和活 动V 形块 6 ,在 工件 的
平 面 B 下 ,设 置 调 节 板 块 作 支 承 3 之 。
2 2 确定夹 紧方式和设计夹 紧机构 ( . 图2
( b) )
象 。根据 所 引导刀具 的种类和 工件孔 加工 精 度 要 求 来 选 取 钻 模 套 的 公 差 带 , 钻 孔 和 扩 孔 时选用F ,粗铰 时选用G ,精铰时选用G 。 7 7 6 d 由于 标 准 钻 头 的最 大 尺 寸都 是 所 加 工 ) 孔 的基本 尺寸 ,故钻 头的钻模 套 内径 就必 须 按 孔 的基 本 尺 寸 取 公 差 带 为 F 。 7 e 衬套的基本尺寸按标准选 ,它 是压 入 ) 底 板 内 ,其 外 圆 与 钻 模 板 的 配 合 取H / 6 7N 。 两 待加 工孔的 中心相距 ( 距 17 7 ) 相 9 . 5 较 远 ,钻 孔精 度 高 ,故采 用 固定 式 的 钻 模 板 ,并选 用较 厚的材料 ,钻模 板通过 支架 与 夹 具体连 接在 一起 ,它们之 间采用 圆锥销 定 位 和 螺 钉 加 以 固定 。 f 设 计 夹具 体 ,完 成 夹 具 总 图 ) 上 述 各 种 元 件 的 结 构 和 布 置 ,基 本 上 决 定 了夹 具体和夹具整体 结构 的形式 ,如 图3 所 示 ,夹具形成框式结构 ,刚性 比较好。
连杆铣直角凹槽夹具的设计
r o d mi l l i n g i f g h t a n g l e g r o o v e f i x t u r e i s d e s i g n e d, p r o c e s s i n g e ic f i e n c y i s e f f e c t i v e l y i mp r o v e d, p a r t s a r e e n s u r e d c o mp l e t e l y i n —
和菱形销 1 7 ; 采用杠杆联动夹紧机构 , 快捷方便地安 装 和拆卸 工件 , 并 且 一次 装 夹 可 实 现 同时 6件 加 工 。 操作过程是把 6个工件依次在“ 一面两销” 上定位 ,
然 后拧 紧螺母 , 通 过活节 螺栓 1 1 带 动 浮动杠 杆 1 3使
两副压板 1 0均匀地 同时夹 紧 2个工件 , 该夹具可 同 时加工 6个 工 件 , 为 多 件 加 工铣 床 夹 具 , 生产率高。
1 引 言
连 杆铣 直角 凹槽 的铣 削 在机 械 制 造 业 中 经 常遇
2 . 1 夹具 工作 原理
如 图 2所示 本 夹具 用 于 立 式铣 床 上 成 批 加 工连 杆 凹槽 。
到, 一般情况可通过卧式、 立式铣 床上直接铣削以及
通 过通 用夹 具装 夹配 合完成 , 但 操作麻 烦 、 速度 慢 、 工 人 劳动 强度 大 、 成 本 高 。所 以在 大批量 生 产此类 产 品 时采用 专用 夹具 可改 变上述 情况 , 因此 设计 连杆 直 角 凹槽夹 具可 大大 提高 生产 效率 。
图 1 连杆零 件图
为对刀 方便 , 该夹 具设 置有 对 刀块 4 , 使 对 刀 更快 、 更
连杆零件的机械加工工艺规程和专用夹具设计
连杆零件的机械加工工艺规程和专用夹具设计一、前言连杆是发动机中重要的零件之一,其作用是将活塞的上下运动转化为曲轴的旋转运动。
因此,连杆的质量和加工精度直接影响发动机的性能和寿命。
本文将介绍连杆零件的机械加工工艺规程和专用夹具设计。
二、工艺流程1. 材料准备选用高强度合金钢作为连杆零件的材料。
在进行机械加工之前,需要对原材料进行热处理,以提高其硬度和强度。
2. 粗加工(1)锯切将原材料锯成长度略大于实际尺寸的毛坯。
(2)车削采用车床进行粗加工,先将毛坯两端面加工成平行面,然后进行外圆柱面、内孔等基本形状的车削。
(3)铣削采用立式铣床进行粗加工,主要是对连杆头部进行铣削,并开出油孔等结构。
3. 精密加工(1)磨削采用平面磨床和圆柱磨床对外圆柱面、内孔和连杆头等进行精密加工。
(2)钻孔采用钻床对油孔等细小结构进行加工。
(3)拉削采用拉床对轴向槽、键槽等进行加工。
4. 热处理将加工好的连杆零件进行热处理,以提高其硬度和强度。
通常采用淬火和回火的方式进行处理。
5. 组装将经过热处理的连杆零件组装到曲轴上,并进行调整,以确保其与其他零件的配合精度和运动平稳性。
三、专用夹具设计为了保证连杆零件在机械加工过程中的精度和稳定性,需要设计专用夹具。
下面介绍一种常见的夹具设计方案:1. 夹具整体结构该夹具主要由夹紧块、支撑块、定位块、压板等组成。
其中,夹紧块负责固定毛坯,支撑块负责支撑毛坯,在车削时起到了很好的辅助作用;定位块则是为了确保毛坯在夹具中的位置准确;压板则是为了防止毛坯在车削时发生移动。
2. 夹具夹紧方式该夹具采用机械夹紧的方式,通过螺旋压板来实现对毛坯的夹紧。
在进行车削等加工时,需要根据不同工序进行调整,以确保毛坯的稳定性和精度。
3. 夹具使用注意事项在使用该夹具时,需要注意以下几点:(1)夹具的各个部位需要经常清洗和润滑,以保证其正常运作。
(2)在进行车削等加工时,需要根据不同工序进行调整,并且要保证毛坯与夹具之间的接触面积充分。
连杆加工工艺及夹具设计带CAD
连杆加工工艺及夹具设计目录摘要第一章汽车连杆加工工艺1.1 连杆旳构造特点1.2 连杆旳主要技术要求1.2.1 大、小头孔旳尺寸精度、形状精度1.2.2 大、小头孔轴心线在两个相互垂直方向旳平行度1.2.3 大、小头孔中心距1.2.4 连杆大头孔两端面对大头孔中心线旳垂直度1.2.5 大、小头孔两端面旳技术要求1.2.6 螺栓孔旳技术要求1.2.7 有关结合面旳技术要求1.3连杆旳材料和毛坯1.4连杆旳机械加工工艺过程1.5 连杆旳机械加工工艺过程分析1.5.1 工艺过程旳安排1.5.2 定位基准旳选择1.5.3 拟定合理旳夹紧措施1.5.4 连杆两端面旳加工1.5.5 连杆大、小头孔旳加工1.5.6 连杆螺栓孔旳加工1.5.7 连杆体与连杆盖旳铣动工序1.5.8 大头侧面旳加工1.6 连杆加工工艺设计应考虑旳问题1.6.1工序安排1.6.2定位基准1.6.3夹具使用1.7 切削用量旳选择原则1.7.1 粗加工时切削用量旳选择原则1.7.2 精加工时切削用量旳选择原则1.8 拟定各工序旳加工余量、计算工序尺寸及公差1.8.1 拟定加工余量1.8.2 拟定工序尺寸及其公差1.9 计算工艺尺寸链1.9.1 连杆盖旳卡瓦槽旳计算1.9.2 连杆体旳卡瓦槽旳计算1.10 工时定额旳计算1.10.1 铣连杆大小头平面1.10.2 粗磨大小头平面1.10.3 加工小头孔1.10.4 铣大头两侧面1.10.5、扩大头孔1.10.6 铣开连杆体和盖1.10.7 加工连杆体1.10.8 铣、磨连杆盖结合面1.10.9 铣、钻、镗连杆总成体1.10.10 粗镗大头孔1.10.11 大头孔两端倒角1.10.12精磨大小头两平面1.10.13 半精镗大头孔及精镗小头孔1.10.14精镗大头孔1.10.16 小头孔两端倒角1.10.17 镗小头孔衬套1.10.18 珩磨大头孔1.11 连杆旳检验1.11.1 观察外表缺陷及目测表面粗糙度1.11.2 连杆大头孔圆柱度旳检验1.11.3 连杆体、连杆上盖对大头孔中心线旳对称度旳检验1.11.4 连杆大小头孔平行度旳检验1.11.5 连杆螺钉孔与结合面垂直度旳检验第二章夹具设计2.1 铣剖分面夹具设计2.1.1问题旳指出2.1.2 夹具设计1) 定位基准旳选择2) 夹紧方案3) 夹详细设计4) 切削力及夹紧力旳计算5) 定位误差分析2.2 扩大头孔夹具2.2.1 问题旳指出2.2.2 夹具设计1) 定位基准旳选择2) 夹紧方案3) 夹详细设计4) 切削力及夹紧力旳计算5) 定位误差分析结束语:参照文件:附件图纸摘要连杆是柴油机旳主要传动件之一,本文主要论述了连杆旳加工工艺及其夹具设计。
夹具设计任务书 连杆铣槽专用夹具
东北林业大学《汽车制造工艺及装备》课程设计任务书课题名称: 连杆铣槽专用夹具设计专业:班级:姓名:2013年 11月1设计内容根据连杆加上工艺过程中铣槽工序(图1)的需要,设计一套专用夹具。
工件在其上第一工位加工完毕后,旋转90°进行第二次装夹,完成第二工位的加工。
该夹具应保证零件加工精度,并具有定位准确、装卸工件迅速、效率高及操作方便等优点。
图1 连杆铣槽工序图2 连杆毛坯及生产纲领材料:35Mn2毛坯:模锻热处理:调质HB217-325生产纲领10000件/年3 夹具设计方法及步骤(1)明确设计任务与收集资料首先了解生产纲领,研究加工对象的零件图、分析其技术要求,分析连杆制造工艺流程,分析工序图(技术要求,加工方法,定位基准等)。
(2)拟定夹具结构方案绘制草图初步确定夹具结构。
设计定位装置→夹紧装置→对刀装置→夹具体→连接装置及在机床上的安装方式→绘制草图。
(3)进行分析计算主要进行夹紧力计算。
必要时进行定位误差分析。
夹具公差取工件的精度的三分之一。
夹紧装置确定后可与步骤(2)同时进行分析计算。
(4)审查方案与改进设计小组讨论草图,确定方案后提交指导教师审查,必要时进行修改。
(5)绘制夹具总图主视图按夹具面向操作者用1:1绘制。
工件轮廓以双点划线绘出。
结构应正确合理(夹具的工作原理、定位装置和夹紧装置等),并标注最大的外形尺寸和与装配有关的尺寸、位置公差、配合代号及其它技术要求。
制图正确、规范。
(6 )绘制夹具零件图夹具中的非标准件均应绘制零件图并按总图要求标注尺寸、公差、表面粗糙度和技术要求。
制图正确、规范。
4 其他说明每1组设计1套,即上交1张装配图;每1人或2人设计一个或若干零件,并上交相应的零件图纸。
分组及设计尺寸如表1所示。
表1 每组零件有关尺寸表。