
管件的分类及图片对照
管件的分类
1、接头类
刚性接头挠性接头内丝接头外丝接头内外丝接头单丝接头双丝接头丝扣接头平面游任阳丝游任阴丝游任
内外牙游任仪表接头止阀接头压力表接头燃气表接头卡套式接头扩口式接头焊接接头承口接头快速接头气动快速接头液压快速接头
异径直通管道减震器有边接头异径有边接头直接头翻边接头管束活接头半管接头
旋转接头吹扫接头管道修补器补偿器
哈夫节光面接头关节接头防盗接头可曲挠橡
胶接头传力接头鞍型接头卡箍胶管接头格
林接头外接头卫生级接头
2、弯头类
沟槽式弯头卡套式弯头对焊弯头承插弯头可曲挠橡胶弯头内牙弯头外牙弯头内外牙弯头带边弯头
带座弯头异径弯头无缝弯头法兰弯头双
承弯头卫生级弯头45°弯头180°
3、三通类
正三通异径三通斜三通 Y三通瓶型三通机械三通
鞍形三通沟槽式三通对焊三通承插三通卡套三通
内牙三通暖气专用三通内外牙三通螺纹三通外牙三通消音三通顺水三通带边三通
锻制三通无缝三通卫生级三通
4、四通类
正四通斜四通机械四通等径四通异径四通平面四通立体四通沟槽四通对焊四通
丝扣四通承插四通无缝四通卫生级四通
5、异径管类
同心异径管偏心异径管沟槽式异径管卫生级异径管焊接异
径管内螺束节螺纹异径管外螺束节高压异径
管双承异径管
6、法兰类
沟槽式法兰平插法兰平焊法兰对焊法兰
高径法兰
盲板法兰带颈法兰承插焊法兰卫生级法兰
7、弯管类
过桥弯管压力表弯管急弯弯管 U型弯管
S型弯管
8、管帽类
六角管帽圆管帽对焊管帽封头圆封头椭圆封头
锥型封头无直边封头堵头丝堵快装
堵头闷盖盲片
9、管配件
六角卜申修补棒管卡
分水器管座
.密封垫片种类及其适用范围
各类机器设备尤其是各类压力容器、管道和阀门等广泛使用垫片密封结构。
最简单的垫片为平垫片,整个垫片为同一材料组成,作机械设备一般接合面的静密封,如减速箱的密封等。
理想的垫片结构应表层为塑性层,而内层为弹性体,塑性表面层保证密封而相互紧贴甚至嵌合,而内层允许补偿密封面的少许分离并在密封而上经常保持一定大小的压缩应力。
许多组合垫片的出现都是基于这一思路或稍有改型,但原理是一样的。
例如聚四氟乙烯(PTFE)具有塑性好,有优异的抗化学腐蚀性和较宽的工作温度范围(-190~250℃),广泛用于静密封平垫,但由于某种原因回弹性较差以及冷流倾向,限制了单纯的使用,采用组合结构可以克服这一弊端,一方面可以保护垫片免遭流体介质的腐蚀或者避免食品、医药工业产品接触污染,另一方面改善了单纯用PTFE带来的回弹差及冷流问题。
石棉橡胶密封制品
我国石棉资源丰富,石棉经机械或化学处理可使其松解,充分松解的石棉纤维,抗拉强度较高表面积较大,吸附性能良好,不能燃烧,耐热性能好,最高安全使用温度为500~550℃,这个温度范围基本能满足工业工的需要,而且石棉价廉,其缺点是石棉粉尘对环境污染,对人体有危害,要注意环境保护。
石棉橡胶密封制品可分成以下3类:
①垫片类—使用在管道法兰和容器法兰上的板状和片状密封制品;
②垫圈类—使用在泵、阀、釜上的模压成型、密封制品;
③盘根类—使用在泵、阀、釜上的绳状和绒状密封制品。
石棉橡胶板是用石棉、橡胶、配合剂经辊压而成的管法兰、高压容器法兰及各种接触面所用的密封材料。
耐油石棉橡胶板是以石棉、耐油橡胶和配合剂为主要原料经辊压而成的管法兰、高压容器法兰及各种接触面所用的密封材料。
增强石棉橡胶板是由石棉橡胶板和一层或多层镀锌钢丝网(或不绣钢丝网)组成的。
一般分耐油增强板和高压增强板两。
钢丝网的层数与制品的厚度有关,一般地说凡制品厚度每增加1mm就应增加一层钢丝网、钢丝网应夹在石棉橡胶相应的二等分、三等分处,以增加拉伸强度,使之能耐高温和高压。
在温度和压力高的场合宜采用薄垫片。
薄垫片能起到金属垫片的作用,也可以说能起到“平面与平面”直接密封的作用,这时密封面的粗糙度和平整度应该很高。
增强石棉橡胶板厚度一般不超过3mm。
随着石油、化工、航空和国防等的发展。
高温高压和超高温高压设备、管理及高速、小体积、大功率发展机的出现,一般石棉橡胶板已不能满足需要,应具有耐高温、耐高压、耐油类、不燃、弹性好、能适应温度、压力的的较大波动等特征,并应具有较长的使用寿命和优良的密封性能。
因此,只有增强石棉橡胶板和下述的石棉钢片,缠绕式垫片等才能满足
各种法兰参考标准
•石油化工钢制管法兰 SH 3406 — 1996 •美国 ASME 标准管法兰 ASME B16 . 47 — 1996 •压力容器法兰
•机械行业标准法兰
铸铁法兰
•铜合金及复合法兰。
管件知识大全
管件种类很多,归纳有以下几种主要类型:1.变直径管件,指管端或管上某一部分直径减小;2.变壁厚的管件,指沿管子长度方向使壁厚发生变化;3.改变断面的管件,根据要求,将圆形断面变为方形、椭圆形、多边形等等;4.弯曲管件,我们接触比较多的,就是将直管变为不同曲率半径的弯管,如弯头、弯管等等;5.带凸缘和圆缘的管件,前者指管子端部向内侧或外侧凸,后者指在管的圆周方向形成隆起的或凹槽的管件;6.带卷边和封底类的管件,增加管端总强度向管的外侧或内侧卷边或将管件端部封住的管件;7.扩径管件,按照要求将管件端部或某部位扩大形成各种形状的管件;管件的加工方法也有很多种。
很多还属于机械加工类的范畴,用的最多的是冲压法、锻压法、滚轮加工法、滚轧法、鼓胀法、拉伸法、弯曲法、和组合加工法。
管件加工是机加工和金属压力加工的有机结合。
现举例说明如下:锻压法:用型锻机将管子端部或一部分予以冲伸,使外径减少,常用型锻机有旋转式、连杆式、滚轮式。
冲压法:在冲床上用带锥度的芯子将管端扩到要求的尺寸和形状。
滚轮法:在管内放置芯子,外周用滚轮推压,用于圆缘加工。
滚轧法:一般不用芯轴,适合于厚壁管内侧圆缘。
弯曲成形法:有三种方法较为常用,一种方法叫伸展法,另一种方法叫冲压法,第三种是大家较为熟悉的滚轮法,有3-4个辊,两个固定辊,一个调整辊,调整固定辊距,成品管件就是弯曲的。
这种方法应用的较广,若生产螺旋管,曲率还可增大。
鼓胀法:一种是在管内放置橡胶,上方用冲子压缩,使管子凸出成形;另一种方法是液压鼓胀成形,在管子中部充入液体,靠液体压力把管子鼓成所需要的形状,像我们常用的波纹管的生产大部分用的是这种方法。
总之管件用途广泛,种类繁多。
日本生产方法都是特许的,有的管件生产方法和工艺都申报了专利,管件专利很多,大多是组合加工。
我国的管件加工差距很大,举个例子:自行车用的三通四通,在国外早在四五年就采用鼓胀成形的管头,而我国的厂家到现在可能还在用焊接的方法。
管件分类、标识及代号
管件分类、标识及代号
《管件分类、标识及代号》
前言:
大家好呀!今天我们要一起来了解一下管件的分类、标识和代号哦。
这可是很重要的知识呢,能让我们更好地认识和使用各种管件呀。
范围:
这里所说的管件呢,包括了好多好多类型哦,比如弯头、三通、四通等等。
标准来源:
这些关于管件的知识都是从专门的标准里面来的哟,是经过很多很多专业人士研究和确定的呢。
术语和定义:
让我来给大家讲讲一些术语吧。
比如说“管件”就是用来连接管子的零件呀,还有“分类”就是把不同的管件分成不同的类别。
要求:
管件要质量好好的,不能有裂缝呀、瑕疵呀之类的。
而且尺寸也要符合标准才行呢。
试验方法:
我们可以用一些特别的方法来检查管件是不是合格,比如看看它能不能承受一定的压力呀。
检验规则:
每一个管件都要经过仔细的检验呢,只有合格的才能被我们使用呀。
结论:
哇,原来管件有这么多知识呀!我们一定要记住这些分类、标识和代号,这样才能在需要的时候选到合适的管件哦。
以后我们看到管件就不会陌生啦,还可以很厉害地说出它们的名字和特点呢!
以上就是关于管件分类、标识及代号的介绍啦,希望大家都能学到新知识哦!。
管道及配件基础知识
第四章管道及配件化工厂的各种管路通称为化工管道。
无论数量、尺寸与型式如何,一般管路都由管子、管件、阀门、支吊架、仪表装置以及其它附件所组成.其作用是按生产工艺要求把有关的化工机器和设备以及仪表装置等连接起来,以输送各种介质。
化工管道的种类繁多,其建设投资往往占化工厂全部建设投资的30%以上,但目前还没有统一的分类方法,习惯上按如下方法分类。
1.按管道在生产中的功能分类(1)物料管道用来输送原料、半成品、成品或废料的管道.这是生产中的主要管道。
(2)辅助管道即用来输送辅助介质的管道。
如加热用的蒸汽管路,冷却用的冷水管道,清洗物料用的清水管路和吹除用的压缩空气管路等等。
2.按管道的设计压力P(MPa)分类(1)真空管道一般指P<0的管道;(2)低压管道一般指0≤P≤1.6的管道;(3)中压管道一般指1。
6<P≤10的管道;(4)高压管道一般指10<P≤100的管道;(5)超高压管道一般指P〉100的管道。
3.按管道的工作温度分类(1)低温管道一般指工作温度低于–20℃的管路;(2)常温管道一般指工作温度为–20—200℃的管路;(3)高温管道一般指工作温度高于200℃的管路.4.按管道的材质分类(1)金属管道金属管道的种类很多,主要有碳钢管道、铸铁管道、不锈钢管道和有色金属管道等;(2)非金属管道常用的非金属管道有塑料管道、陶瓷管道、玻璃管道、石墨管道等;(3)衬里管道常用的衬里管道有衬橡胶管道、衬铅管道和衬玻璃管道等。
第一节化工管路的标准化1。
公称直径管子和管路附件的公称直径是为了设计、制造、安装和修理的方便而规定的一种标准直径。
一般情况下,公称直径的数值既不是管子的内径,又不是管子的外径,而是与管子的内径相接近的整数。
表示,其后附加公称直径的数值.例如:公称直径为100毫公称直径用符号DN100表示。
米,用DN2。
公称压力表示,公称压力是为了设计、制造和使用的方便而规定的一种标准压力,用PN2.5表示。
管件知识大全

管件种类很多,归纳有以下几种主要类型:1.变直径管件,指管端或管上某一部分直径减小;2.变壁厚的管件,指沿管子长度方向使壁厚发生变化;3.改变断面的管件,根据要求,将圆形断面变为方形、椭圆形、多边形等等;4.弯曲管件,我们接触比较多的,就是将直管变为不同曲率半径的弯管,如弯头、弯管等等;5.带凸缘和圆缘的管件,前者指管子端部向内侧或外侧凸,后者指在管的圆周方向形成隆起的或凹槽的管件;6.带卷边和封底类的管件,增加管端总强度向管的外侧或内侧卷边或将管件端部封住的管件;7.扩径管件,按照要求将管件端部或某部位扩大形成各种形状的管件;管件的加工方法也有很多种。
很多还属于机械加工类的范畴,用的最多的是冲压法、锻压法、滚轮加工法、滚轧法、鼓胀法、拉伸法、弯曲法、和组合加工法。
管件加工是机加工和金属压力加工的有机结合。
现举例说明如下:锻压法:用型锻机将管子端部或一部分予以冲伸,使外径减少,常用型锻机有旋转式、连杆式、滚轮式。
冲压法:在冲床上用带锥度的芯子将管端扩到要求的尺寸和形状。
滚轮法:在管内放置芯子,外周用滚轮推压,用于圆缘加工。
滚轧法:一般不用芯轴,适合于厚壁管内侧圆缘。
弯曲成形法:有三种方法较为常用,一种方法叫伸展法,另一种方法叫冲压法,第三种是大家较为熟悉的滚轮法,有3-4个辊,两个固定辊,一个调整辊,调整固定辊距,成品管件就是弯曲的。
这种方法应用的较广,若生产螺旋管,曲率还可增大。
鼓胀法:一种是在管内放置橡胶,上方用冲子压缩,使管子凸出成形;另一种方法是液压鼓胀成形,在管子中部充入液体,靠液体压力把管子鼓成所需要的形状,像我们常用的波纹管的生产大部分用的是这种方法。
总之管件用途广泛,种类繁多。
日本生产方法都是特许的,有的管件生产方法和工艺都申报了专利,管件专利很多,大多是组合加工。
我国的管件加工差距很大,举个例子:自行车用的三通四通,在国外早在四五年就采用鼓胀成形的管头,而我国的厂家到现在可能还在用焊接的方法。
管道和管件
通常不锈钢管都有三种特性:焊接性、耐腐蚀性、抛光性 能。
附:不锈钢特点
不锈钢特点:耐空气、蒸汽、水等弱腐蚀介质和酸、碱、 盐等化学浸蚀性介质腐蚀的钢。又称不锈耐酸钢。实际 应用中,常将耐弱腐蚀介质腐蚀的钢称为不锈钢,而将 耐化学介质腐蚀的钢称为耐酸钢。不锈钢的耐蚀性取决 于钢中所含的合金元素。铬是使不锈钢获得耐蚀性的基 本元素,当钢中含铬量达到 1.2%左右时,铬与腐蚀介质 中的氧作用,在钢表面形成一层很薄的氧化膜(自钝化 膜),可阻止钢的基体进一步腐蚀。除铬外,常用的合 金元素还有镍、钼、钛、铌、铜、氮等,以满足各种用 途对不锈钢组织和性能的要求。
1 水煤气输送钢管(镀锌或非镀锌)、铸铁管等管材,管 径宜以公称直径DN表示; 2 无缝钢管、焊接钢管(直缝或螺旋缝)、铜管、不锈钢 管等管材,管径宜以D×δ(外径×壁厚)表示; 3 钢筋混凝土(或混凝土)管、陶土管、耐酸陶瓷管、缸 瓦管等管材,管径宜以内径d表示; 4 塑料管材,管径宜按产品标准的方法表示:当设计均用 公称直径 DN 表示管径时,应有公称直径 DN 与相应产品规格 对照表。
球阀的优点
1.流体阻力小,其阻力系数与同长度的管段相等。
2.结构简单、体积小、重量轻。
3.紧密可靠,目前球阀的密封面材料广泛使用塑料、密封
性好,在真空系统中也已广泛使用。
4.操作方便,开闭迅速,从全开到全关只要旋转90°,便
于远距离的控制。
球阀的优点
5.维修方便,球阀结构简单,密封圈一般都是活动的,
球阀的分类
球阀按结构形式可分:浮动球球阀、固定球球阀、弹性球 球阀。 按通道位置:直通式、三通式、直角式。后两种球阀用于 分配介质与改变介质的流向。 按功能:旁通阀、空气阀、泄压阀、排污阀。
压力管道分类
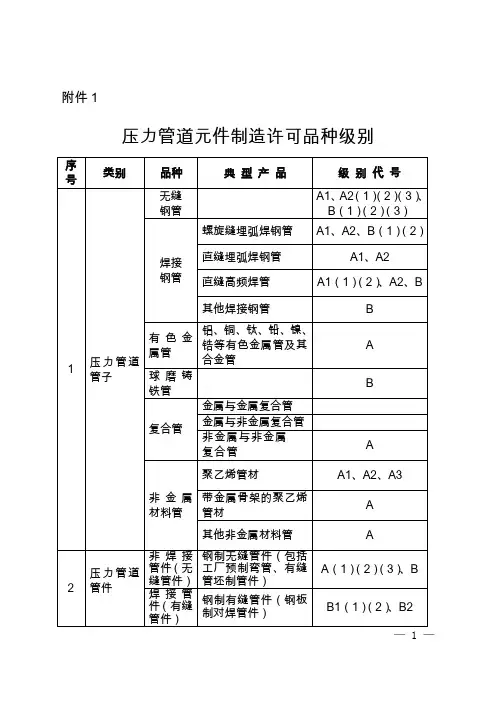
附件1
压力管道元件制造许可品种级别
— 1 —
— 2 —
注:1.具体产品限制范围见备注或型式试验证书。
2.金属与金属复合管、金属与非金属复合管、金属与金属复合管件、金属与非金属复合管件、特种阀门、非金属法兰在《压力管道元件制造许可规则》(TSG D2001-2006)中无相应的许可项目和许可条件,暂不实施许可。
3.级别代号参照《压力管道元件制造许可规则》。
— 3 —
附件2
气瓶制造许可品种级别
注:具体产品限制范围见备注或型式试验证书。
— 4 —
附件3
气瓶阀门制造许可品种分项
注:具体产品限制范围见备注或型式试验证书。
抄送:特设局。
— 5 —。
管件基础知识6.14
二.管件的使用、用途
二.管件的使用、用途
9.支墩设计
1、管线用的弯头、三通处应按设计使用压力考虑开启瞬间产生的压力水锤 ,按设计要求设置固定台;
2、埋地管线管件接点处如因地下构筑物,如有其它管道等,没有位置做固 定台,应使用防滑脱管件;(根据管径及水压大小弯头度数大小来计算管件两 端多少支自锚管限制住).
2、安装承口和胶圈要保持干净见安装示意图: 型管清理承口
的工作面
3. 正确把胶圈装入承口凹槽(DN800以下把胶圈捏成8字型DN800以上胶 圈捏成三等分或梅花形容易安装)(见下图);
a.管件的安装规范
胶圈捏成梅花型容易装入
胶圈
润滑油涂处
3.管件的安装规范
承口 承口
底部不能粘油
4、插口端涂油位置(见下图);
从倒角处开始涂为正确涂油法
3.管件的安装规范
b、安装常识:
第一支管下沟槽按设计要求承口方向应朝水流方向,对正中 心线定位,小于DN300mm的管下管时人工抬入用绳子导滑至沟底 ,>400mm的管用设备提升吊人沟底,与前一支管装配应找水平, DN150以下管用绳索叉杆将插口推入承口,>200以上管用钢丝绳 和导链拉入承口(注意装配外涂PU管(外喷绝缘与环氧陶瓷管) ,绳索应套胶管或多股尼龙绳,包括钩头、导链用橡胶保护,以 免外壁碰伤) 。
10.自锚接口介绍
(2) Xanchor
二.管件的使用、用途
10.自锚接口介绍
(3) SIA自锚接口
二.管件的使用、用途
规格范围:DN350~DN1200; 工作压力:2.5MPa; 偏转角度:1°~1.5°。
3.管件的安装规范 a.管件的安装规范
1、用钢丝刷、25mm油灰平铲、毛刷、抹布清理T型承口工作面槽内杂物 ,检查另一支管插口倒角情况(承插口尺寸);
管子的分类
冷热水管道系统 室内燃气管道系统 太阳能空调配管系统
图 7 铝 塑 管
(2)钢塑复合管(SP管) 衬塑复合钢管 同时具有钢管和塑料管材的优越性:
• 耐腐蚀、不结垢; • 塑料衬层导热系数低,保温节能; • 外观豪华,装饰性强,流水阻力小;
• 安装方便,连接安全可靠,无渗漏;
• 耐热抗老化性能好,作为热水管可达80℃。 涂塑复合钢管
小直径铝管可以代替铜管来输送有压流体
2、非金属管
(1)陶瓷管
耐除了氢氟酸以外的酸碱腐蚀 机械强度低,承压能力弱,不耐温度巨变 用于输送温度和压力都不高的腐蚀性流体 (2)水泥管 一般水泥管的直径大 埋在地下,用于下水道 的排污管 图 5 水 泥 管
2、非金属管 (3)玻璃管 透明、光滑、流动阻力小、耐酸 易碎 用于液位计、实验室管路等 (4)塑料管 抗腐蚀性强、质量轻、易于加工 强度低、耐压和耐热性较差 图 6 PVC
三、按管子的材质分类 1、金属管 (1)有缝钢管 是用低碳钢焊接而成的钢管。分镀锌管和黑铁管(不镀锌管)两种 易于加工制造,价格低。 因为有焊缝而不适宜在0.8MPa(表压)以上的压力条件下使用。 主要用于输送水、蒸汽、煤气、腐蚀性低的液体和压缩空气
(1)有缝钢管 图 1 镀 锌 管 写出图1镀锌管上的蓝色字体的意义。 GB/T3091-2008表示该管子是按照国标T3091-2008 生产的,3/4表示该管子的公称直径是3/4英寸,即 DN20mm的管子。
二、按被输送介质的压力分类
1.真空管路
管路内的绝对压力小于一个大气压。
2.常压管路
3.低压管路 4.中压管路
工作压力小于0.1MPa(表压)
工作压力为0.1—1.6MPa(表压) 工作压力为1.6—10MPa(表压)
工业管道直管、管件、阀门分类
工业管道直管、管件、阀门分类工业管道系统是一个复杂的网络,其中包括各种不同类型的直管、管件和阀门。
以下是这些组件的一些基本分类:
直管:
铸铁管:常用于化工管路中,但因其性脆及连接紧密性较差,只适用于输送低压介质,不宜输送高温高压蒸汽及有毒、易爆性物质。
有缝钢管:分为普通水煤气管(耐压0.1~1.0MPa)和加厚管(耐压1.0~0.5MPa),一般用于输送水、煤气、取暖蒸汽、压缩空气、油等压力流体。
无缝钢管:优点在于质量均匀且强度较高,其材质有碳钢、优质钢、低合金钢、不锈钢、耐热钢等。
非金属管:包括橡胶管、塑料管、石棉水泥管、石墨管、玻璃钢管等。
管件:
管接头:用于连接两根公称直径相同的管子。
大小头(异径管):用于连接两根公称直径不同的管子。
补心(内外螺纹管接头):其作用与大小头相同。
丝堵(管塞、外方堵头):用于堵塞管路,常与管接头、弯头、
三通等内螺纹管件配合用。
外接头(双头外螺丝):用于连接两根公称直径相同的内螺纹管件和阀门。
阀门:阀门是控制流体流动的关键部件,根据用途和结构有多种类型,如截止阀、闸阀、球阀、安全阀、减压阀等。
以上只是工业管道系统中一些常见的直管、管件和阀门的分类。
实际上,由于应用场景和需求的多样性,这些组件的种类和规格非常繁多。
在选择和使用这些组件时,需要根据具体的工作条件、流体性质和安全要求等因素进行综合考虑。
管件知识大全
管件种类很多,归纳有以下几种主要类型:1.变直径管件,指管端或管上某一部分直径减小;2.变壁厚的管件,指沿管子长度方向使壁厚发生变化;3.改变断面的管件,根据要求,将圆形断面变为方形、椭圆形、多边形等等;4.弯曲管件,我们接触比较多的,就是将直管变为不同曲率半径的弯管,如弯头、弯管等等;5.带凸缘和圆缘的管件,前者指管子端部向内侧或外侧凸,后者指在管的圆周方向形成隆起的或凹槽的管件;6.带卷边和封底类的管件,增加管端总强度向管的外侧或内侧卷边或将管件端部封住的管件;7.扩径管件,按照要求将管件端部或某部位扩大形成各种形状的管件;管件的加工方法也有很多种。
很多还属于机械加工类的范畴,用的最多的是冲压法、锻压法、滚轮加工法、滚轧法、鼓胀法、拉伸法、弯曲法、和组合加工法。
管件加工是机加工和金属压力加工的有机结合。
现举例说明如下:锻压法:用型锻机将管子端部或一部分予以冲伸,使外径减少,常用型锻机有旋转式、连杆式、滚轮式。
冲压法:在冲床上用带锥度的芯子将管端扩到要求的尺寸和形状。
滚轮法:在管内放置芯子,外周用滚轮推压,用于圆缘加工。
滚轧法:一般不用芯轴,适合于厚壁管内侧圆缘。
弯曲成形法:有三种方法较为常用,一种方法叫伸展法,另一种方法叫冲压法,第三种是大家较为熟悉的滚轮法,有3-4个辊,两个固定辊,一个调整辊,调整固定辊距,成品管件就是弯曲的。
这种方法应用的较广,若生产螺旋管,曲率还可增大。
鼓胀法:一种是在管内放置橡胶,上方用冲子压缩,使管子凸出成形;另一种方法是液压鼓胀成形,在管子中部充入液体,靠液体压力把管子鼓成所需要的形状,像我们常用的波纹管的生产大部分用的是这种方法。
总之管件用途广泛,种类繁多。
日本生产方法都是特许的,有的管件生产方法和工艺都申报了专利,管件专利很多,大多是组合加工。
我国的管件加工差距很大,举个例子:自行车用的三通四通,在国外早在四五年就采用鼓胀成形的管头,而我国的厂家到现在可能还在用焊接的方法。