
数控编程中的工艺分析
•
防民之口,甚于防川。国语。2022年3 月23日 星期三 10时21 分19秒 22:21:1 923 March 2022
•
与人交往的时候,多听少说。这就是 ,上帝 为什么 给我们 一个嘴 巴两个 耳朵的 原因。 。下午1 0时21 分19秒 下午10 时21分2 2:21:19 22.3.23
•
君子心胸开朗,思想上坦率洁净,外 貌动作 也显得 十分舒 畅安定 。小人 心里欲 念太多 ,心理 负担很 重,就 常忧虑 、担心 ,外貌 、动作 也显得 忐忑不 安,常 是坐不 定,站 不稳的 样子。 。22.3.2 322:21: 1922:2 1Mar-2 223-Ma r-22
•
开始努力吧!在这个过程中你必须放 弃很多 东西, 但你要 明白它 们都不 是你最 终想要 的,你 要相信 在你成 功以后 ,总有 一天它 们会再 回来, 而且比 现在更 美好! 。22:21: 1922:2 1:1922: 21Wed nesday, March 23, 2022
第2章 数控编程中的工艺分析
本章导读
学习目标:
了解数控编程中工艺分析的主要内容; 掌握数控机床的合理选用方法; 掌握数控加工零件的工艺性分析方法; 能正确选择加工方法与确定加工方案; 掌握工序与工步的划分方法; 掌握零件的装卡方法与夹具的选择原则; 掌握加工路线的确定方法; 能够根据被加工零件的要求,合理地选择刀具; 能够根据工艺条件,选择切削用量;——查刀具手册 理解对刀点与换刀点的概念; 掌握数控加工工艺文件的编制方法。
•
我知道什么是劳动:劳动是世界上一切 欢乐和 一切美 好事情 的源泉 。
•
企业不景气,问题不在员工,而在老 板的管 理方法 不当。 。2022 年3月23 日星期 三下午 10时21 分19秒 22:21:1 922.3.2 3
•
一个公司要发展迅速得力于聘用好的 人才, 尤其是 需要聪 明的人 才。。2 022年3 月下午 10时21 分22.3. 2322:2 1March 23, 2022
2.1 数控加工工艺分析的主要内容
2、编制数控加工工艺时主要考虑的因素
(1)对零件图的工艺审查——看 通过对零件图的阅读,了解零件的加工尺寸精度、表
面粗糙度、形位公差等技术指标,找出加工难点(如零件 的刚性,材料的切削性能,窄槽、薄壁、不容易测量等工 艺窄口)。同时还要考虑用通用量具的可测性,设计基准 是否合理,零件的热处理、表面处理等技术措施对精加工 的影响。
•
任何一个行业,一个市场,都是先来 的有肉 吃,后 来的汤 都没的 喝。。2 2.3.232 2.3.23 Wednes day, March 23, 2022
•
年轻人欠缺经验,但请不要忘记:年 轻是你 最大的 本钱。 不要怕 犯错, 也不要 畏惧挑 战,你 应该坚 持到底 ,在出 人头地 的过程 中努力 再努力 。。22: 21:1922 :21:192 2:213/ 23/2022 10:21:19 PM
•
想赢个三回两回,三五,有点智商就 行;想做 个百老 店,想 一辈子 赢,没 有德商 绝对不 行。
•
我们这个世界,从不会给一个伤心的 落伍者 颁发奖 牌。。2 2.3.232 2.3.232 2:21:19 22:21:1 9March 23, 2022
•
没有承受困难的能力,就没有希望了 。
•
在漫长的人生旅途中,有时要苦苦撑 持暗无 天日的 境遇; 有时却 风光绝 项,无 人能比 。。202 2年3月 23日下 午10时 21分22 .3.2322 .3.23
•
逆风的方向,更适合飞翔。。22.3.232 2.3.232 2:2122: 21:192 2:21:19 Mar-22
•
一个成功的决策,等于90%的信息加 上10%的 直觉。 。2022 年3月2 3日星 期三10 时21分1 9秒We dnesda y, March 23, 2022
•
幸运之神会光顾世界上的每一个人, 但如果 她发现 这个人 并没有 准备好 要迎接 她时, 她就会 从大门 里走进 来,然 后从窗 子里飞 出去。 。22.3.2 32022 年3月23 日星期 三10时 21分19 秒22.3. 23
谢谢各位!
2.1 数控加工工艺分析的主要内容
1、工艺分析的主要内容
数控编程前,首先要对被加工零件进行工艺分析与设计。主要内容 包括: (1)选择对象
根据被加工零件选择所使用的加工设备;或根据现有设备选择适宜 的加工零件。 (2)分析图纸、明确任务
根据零件的几何特征及技术要求,划分工序、安排加工顺序、及与
传统加工工序的衔接。
2.1 数控加工工艺分析的主要内容
1、工艺分析的主要内容
(3)加工工序的设计 选取零件的定位基准,工步的划分、装卡与定位方案的确定、选取
刀具、确定切削参数等。 (4)选取对刀点和换刀点,确定刀具补偿等。 (5)分配数控加工中的容差。 (6)处理数控机床上的部分工艺指令。
总之,数控加工工艺内容繁多,本章仅对编程中所涉 及的工艺知识进行学习。
பைடு நூலகம்
2.1 数控加工工艺分析的主要内容
识图的重点内容包括:
●零件特征 车(轴、盘、套);铣(箱体、异形);多轴加工
●几何特征 平面、轮廓、孔系、沟槽、型腔、曲面、螺纹等。
●技术特征 ——尺寸精度,数控精加工可达IT7~IT8;
形状与位置精度; 表面粗糙度; 技术要求:如热处理、未注技术条件; 设计基准等。 ●材料特征 ——材料:金属、非金属; 坯料方式:锻造、铸造、型材; 坯料尺寸大小。
第2章数控编程中的工艺分析和数控机床编程及加工
OpenSoftCNC软件介绍
在运行加工程序之前,必须通过参数设置对机床和刀具 进行调整,使其与加工要求相符,这样才能正确地进行加工 或模拟加工。
OpenSoftCNC软件系统的参数主要有以下内容: ①基本设置 设置可修改的基本参数。 ②刀具设置 设置刀具编号、类型和刀具补偿等参数。 ③轴参设置 设置和查看坐标轴参数。 ④工件坐标设置 设置G54—G59等工件坐标系的原点坐 标。 ⑤PLC设置 用于查看PLC缓冲区配置、PLC程序梯形图及 PLC程序指令流程。
2.1 数控加工工艺分析的主要内容
1、工艺分析的主要内容
( 3 ) 加工工序的设计 选取零件的定位基准,工步的划分、装卡与定位方案的确定、选取
刀具、确定切削参数等。 ( 4 ) 选取对刀点和换刀点,确定刀具补偿等。 ( 5 ) 分配数控加工中的容差。 ( 6 ) 处理数控机床上的部分工艺指令。
总之,数控加工工艺内容繁多,本章仅对编程中所涉 及的工艺知识进行学习。
2.1 数控加工工艺分析的主要内容
2、编制数控加工工艺时主要考虑的因素
(1)对零件图的工艺审查——看 通过对零件图的阅读,了解零件的加工尺寸精度、表
面粗糙度、形位公差等技术指标,找出加工难点(如零件 的刚性,材料的切削性能,窄槽、薄壁、不容易测量等工 艺窄口)。同时还要考虑用通用量具的可测性,设计基准 是否合理,零件的热处理、表面处理等技术措施对精加工 的影响。
机械工程实验教学中心
2.1 数控加工工艺分析的主要内容
识图的重点内容包括:
● 零件特征 车(轴、盘、套);铣(箱体、异形);多轴加工
●几何特征 平面、轮廓、孔系、沟槽、型腔、曲面、螺纹等。
●技术特征 ——尺寸精度,数控精加工可达IT7~IT8;
数控车床零件的工艺分析及编程典型实例
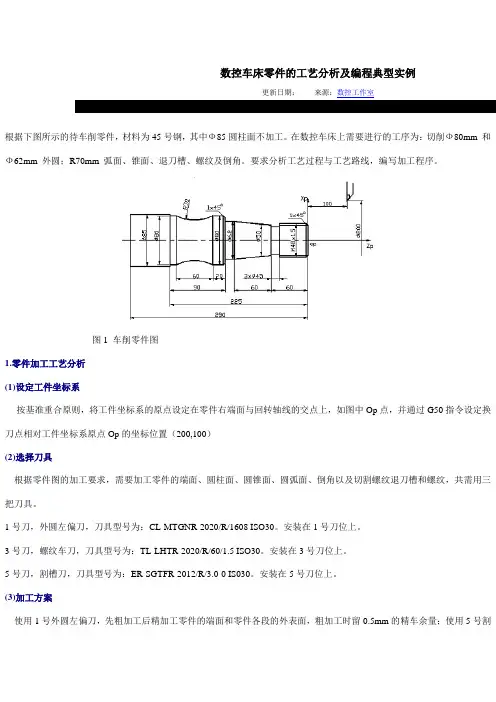
数控车床零件的工艺分析及编程典型实例更新日期:来源:数控工作室根据下图所示的待车削零件,材料为45号钢,其中Ф85圆柱面不加工。
在数控车床上需要进行的工序为:切削Ф80mm 和Ф62mm 外圆;R70mm 弧面、锥面、退刀槽、螺纹及倒角。
要求分析工艺过程与工艺路线,编写加工程序。
图1 车削零件图1.零件加工工艺分析(1)设定工件坐标系按基准重合原则,将工件坐标系的原点设定在零件右端面与回转轴线的交点上,如图中Op点,并通过G50指令设定换刀点相对工件坐标系原点Op的坐标位置(200,100)(2)选择刀具根据零件图的加工要求,需要加工零件的端面、圆柱面、圆锥面、圆弧面、倒角以及切割螺纹退刀槽和螺纹,共需用三把刀具。
1号刀,外圆左偏刀,刀具型号为:CL-MTGNR-2020/R/1608 ISO30。
安装在1号刀位上。
3号刀,螺纹车刀,刀具型号为:TL-LHTR-2020/R/60/1.5 ISO30。
安装在3号刀位上。
5号刀,割槽刀,刀具型号为:ER-SGTFR-2012/R/3.0-0 IS030。
安装在5号刀位上。
(3)加工方案使用1号外圆左偏刀,先粗加工后精加工零件的端面和零件各段的外表面,粗加工时留0.5mm的精车余量;使用5号割槽刀切割螺纹退刀槽;然后使用3号螺纹车刀加工螺纹。
(4)确定切削用量切削深度:粗加工设定切削深度为3mm,精加工为0.5mm。
主轴转速:根据45号钢的切削性能,加工端面和各段外表面时设定切削速度为90m/min;车螺纹时设定主轴转速为250r/min。
进给速度:粗加工时设定进给速度为200mm/min,精加工时设定进给速度为50mm/min。
车削螺纹时设定进给速度为1.5mm/r。
2.编程与操作(1)编制程序(2)程序输入数控系统将程序在数控车床MDI方式下直接输入数控系统,或通过计算机通信接口将程序输入数控机床的数控系统。
然后在CRT 屏幕上模拟切削加工,检验程序的正确性。
数控编程技术作业综合题目及答案(1)

第2章数控编程中的工艺分析五、综合题2、根据图2.2、图2.3所示零件的技术要求,分别填写零件的数控加工工艺卡片。
图2.3 典型铣削零件第3章数控编程中的数学处理三、计算题1、计算图3.1、图3.2所示零件的各基点坐标,并将结果填入表中。
图3.1 基点坐标计算1图3.2 基点坐标计算22、加工图3.3所示零件轮廓,材料毛坯尺为80×63×6mm,工件坐标系设定在零件的左下角,按图中所给条件,计算出X3、X4、X5和Y1、Y5的坐标值,若采用直径为8mm的立铣刀进行轮廓加工,计算刀位点轨迹各基点的坐标值。
R 34解:Y1=19×tan30°=10.97X3=(57-45)×tan40°=10.069X4=X5-(57-22-34×sin45°)=54.08X5=75-(34-34×sin45°)=65.042图3.3 典型轮廓铣削零件第5章常用准备功能指令的编程方法SS五、编程题1、根据图5.1所示零件的轮廓尺寸,分别在G90、G91方式,用G00、G01指令按刀具轨迹(虚线为快速移动轨迹)写出加工程序,并填入程序单中。
2、仔细阅读下列程序,根据程序单,在图5.2的坐标网格中画出刀具运行的轨迹和零件轮廓。
图5.2 坐标网格3、根据图5.3所示零件的轮廓尺寸,在G90方式,用G00、G01、G02/G03指令按刀具轨迹(虚线为快速移动轨迹)写出加工程序,并填入程序单中。
若用91方式编程,程序需做那些改动。
图5.3 试题3的零件轮廓4指令写出刀具运行轨迹的NC 程序,填入程序清单。
图5.4 题4的零件轮廓第6章 刀具补偿指令及其编程方法五、编程题1、刀具起点在(-40,0),法向切入(-20,0)点,切一个40 mm 的整圆工件,并法向切出返回点(-40,0),刀具轨迹如图1所示。
利用刀具半径补偿指令,编写零件的轮廓加工程序。
数控编程加工工艺实例分析
数控编程加工工艺实例分析文/罗谷清数控机床是一种技术密集度及自动化程度很高的机电一体化加工设备,是综合应用计算机、自动控制、自动检测及精密机械等高新技术的产物,它严格按照加工程序,自动地对被加工工件进行加工。
随着数控机床的发展与普及,现代化企业对于懂得数控加工技术、能进行数控加工编程的技术人才的需求量必将不断增加。
数控车床是目前使用最广泛的数控机床之一。
数控编程是指从零件图样到获得数控加工程序的全部工作过程。
编制数控加工程序是使用数控机床的一项重要技术工作,理想的数控程序不仅应该保证加工出符合零件图样要求的合格零件,还应该使数控机床的功能得到合理的应用与充分的发挥,使数控机床能安全、可靠、高效地工作。
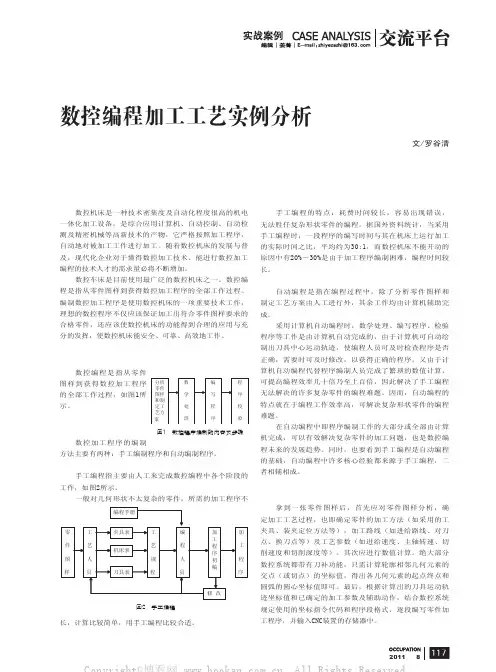
一、数控程序编制的内容及步骤数控编程是指从零件图样到获得数控加工程序的全部工作过程,如图1所示。
二、编程方法数控加工程序的编制方法主要有两种:手工编制程序和自动编制程序。
1.手工编程手工编程指主要由人工来完成数控编程中各个阶段的工作,如图2所示。
一般对几何形状不太复杂的零件,所需的加工程序不长,计算比较简单,用手工编程比较合适。
手工编程的特点:耗费时间较长,容易出现错误,无法胜任复杂形状零件的编程。
据国外资料统计,当采用手工编程时,一段程序的编写时间与其在机床上运行加工的实际时间之比,平均约为30:1,而数控机床不能开动的原因中有20%~30%是由于加工程序编制困难,编程时间较长。
2.计算机自动编程自动编程是指在编程过程中,除了分析零件图样和制定工艺方案由人工进行外,其余工作均由计算机辅助完成。
采用计算机自动编程时,数学处理、编写程序、检验程序等工作是由计算机自动完成的,由于计算机可自动绘制出刀具中心运动轨迹,使编程人员可及时检查程序是否正确,需要时可及时修改,以获得正确的程序。
又由于计算机自动编程代替程序编制人员完成了繁琐的数值计算,可提高编程效率几十倍乃至上百倍,因此解决了手工编程无法解决的许多复杂零件的编程难题。
轴套零件的数控工艺分析与编程

轴套零件的数控工艺分析与编程轴套是一种常见的机械零件,广泛应用于各种机械设备中。
数控工艺分析与编程是指通过数控编程的方式对轴套的加工工艺进行分析,并编写相应的数控程序,以实现对轴套的高效、精确加工。
下面将详细介绍轴套零件的数控工艺分析与编程过程。
一、数控工艺分析数控工艺分析是指分析轴套零件的加工特点和要求,并确定相应的加工工艺路线和具体的加工参数。
具体分析如下:1.轴套的加工特点和要求:轴套通常由高强度的金属材料制成,具有高精度、高强度和耐磨损的特点。
在进行数控加工时,需要注意减小误差、提高加工精度和表面质量。
2.加工工艺路线:根据轴套的结构、尺寸和加工要求,确定加工工艺路线。
一般来说,轴套的加工工艺路线包括粗加工、精加工和表面处理等步骤。
-粗加工:主要包括车削、铣削、钻削等工艺,用于将原材料加工成近似形状的轴套毛坯。
-精加工:主要包括车削、钻削、拉削等工艺,用于将毛坯进一步加工成精确形状和尺寸的轴套。
-表面处理:主要包括抛光、热处理等工艺,用于提高轴套的表面质量和硬度。
3.加工参数确定:根据轴套的材料和加工要求,确定各工艺步骤对应的切削速度、进给速度、切削深度和切削用液等加工参数。
二、数控编程数控编程是指根据数控设备的编程语言和指令集,编写相应的数控程序,实现对轴套的自动化加工。
具体编程步骤如下:1.绘制零件图纸:根据轴套的几何形状和尺寸要求,绘制轴套的详细图纸。
图纸应包括轴套的三维模型、尺寸和加工要求等信息。
2.分析加工特点:根据轴套的加工特点和要求,对加工工艺进行分析,并确定加工工艺路线和加工参数。
3.编写数控程序:根据加工工艺路线和加工参数,编写数控程序。
数控程序是指通过一系列的数控指令,控制数控机床进行轴套的加工。
4.调试和优化:将编写好的数控程序输入数控机床,并进行调试和优化,确保加工过程的准确性和稳定性。
5.加工监控和质量检验:在整个加工过程中,需要进行对加工状态的监控和质量检验,确保轴套的加工质量符合要求。
数控加工工艺的分析与处理
数控加工工艺的分析与处理随着科技的不断进步,数控加工技术在制造业中得到了广泛应用。
数控加工工艺的分析与处理是保证数控加工过程顺利进行的关键环节。
本文将从数控加工工艺的基本原理、分析方法与处理措施三个方面进行探讨。
一、数控加工工艺的基本原理数控加工是利用计算机控制数控机床进行精密切削或造型加工的一种加工方法。
其基本原理是将图纸上的几何尺寸、形状和位置要求转化为数学模型,并通过计算机编程的方式将这些模型转化为数控指令,进而控制数控机床的运动轨迹、切削参数等,实现零件的加工。
数控加工工艺的前提是要了解工件的设计要求和材料特性。
通过分析工件的几何形状、尺寸、表面质量要求以及材料的硬度、可加工性等参数,确定适合的数控加工方案。
在具体加工过程中,还需要根据工件的形状复杂程度、加工精度要求等因素,合理选择数控机床、刀具和切削参数等。
二、数控加工工艺的分析方法1.几何形状分析:对于复杂形状的工件,需要进行多视图的几何形状分析,确定加工的主要特征面、特征线和特征点。
2.加工工艺分析:根据工件的几何形状、尺寸和表面质量要求,结合加工设备和材料,分析出适合的加工工艺路线,并绘制出对应的加工工艺卡。
3.切削力与热量分析:分析切削力和热量对加工过程的影响,根据材料的可加工性和切削力的大小,选择合适的切削参数和冷却液。
4.程序分析:通过工艺分析,确定数控加工的主要工序和加工路径,在制定程序时,遵循合理、简洁、安全、高效的原则。
三、数控加工工艺的处理措施1.加工设备优化:根据工件的加工要求,选择合适的数控机床及其附件,提高加工效率和精度。
2.刀具选择与刀具磨损处理:根据工件材料和切削要求,选择合适的刀具,并进行定期检查和更换,及时处理刀具磨损问题。
3.切削参数调整:根据工艺分析结果,合理调整切削速度、切削深度和进给速度等切削参数,以保证加工质量。
4.刀具路径优化:通过选择合理的切削路径和切削顺序,减少进刀次数和加工时间,提高加工效率。
轴类零件的数控工艺分析与编程(毕业论文)
轴类零件的数控工艺分析与编程(毕业论文)随着数控技术的不断发展,越来越多的企业开始采用数控机床进行生产加工。
而轴类零件作为数控加工中的重要部分,其数控工艺分析与编程也变得越来越重要。
本文将围绕轴类零件的数控工艺分析与编程进行研究。
一、数控工艺分析1. 原材料选用轴类零件通常采用高强度、高硬度的合金钢材料进行加工。
在进行数控工艺分析时,需对材料的力学性能进行分析,好的材料具有良好的机械强度、韧性和可加工性。
2. 工艺流程确定在进行数控工艺分析时,需根据轴类零件的形状、尺寸和要求来确定工艺流程。
也就是说,需要先对零件进行设计,绘出图纸,然后确定数控机床的加工工艺流程,包括采用何种加工方式、加工顺序和工艺参数等。
3. 工艺参数确定在进行数控工艺分析时,还需要确定一系列工艺参数,如切削刃具的选择、切割深度、切削速度、进给量等。
这些参数对加工质量和成本都有着至关重要的影响,因此需进行合理的分析和选择。
4. 数控编程在确定好各项工艺参数后,还需要进行数控编程,根据加工流程和工艺参数进行编程。
编程时需要注意刀具半径、进给速度等参数的设置,保证加工精度和速度。
二、数控编程1. 学习基本指令在进行数控编程时,需要学习基本指令,包括G代码、M代码、T代码等。
这些代码主要用于控制数控机床的运动和操作。
例如,G代码用于控制切削动作和进给运动,M代码用于控制辅助动作和机床开关,T代码则用于选择刀具。
2. 编程语言选择数控编程采用不同的编程语言,常见的有G代码、M代码和ISO代码等。
其中,G代码是数控编程的基础,适用于大多数零件的加工。
而ISO代码则比较复杂,适用于高精度、复杂零件的加工。
3. 编程流程数控编程需要按照一定的流程进行,通常包括以下几个步骤:(1)绘制零件的图形和尺寸,确定加工工艺流程和工艺参数。
(2)选择合适的编程语言,并编写程序,根据加工流程和工艺参数进行编码。
(3)编写程序前,需要进行模拟,检查编写的程序是否符合要求。
数控加工零件的工艺分析与数控铣削加工工艺
数控加工零件的工艺分析与数控铣削加工工艺数控加工是指利用计算机数控系统,通过编写程序控制机床工作来加工零件的一种加工方式。
在工业生产中,数控加工因其高精度、高效率、高灵活性等优点而被广泛应用。
其中数控铣削是一种常见的数控加工方式,本文将从工艺分析、数控铣削加工工艺等方面进行探讨。
一、数控加工零件的工艺分析工艺分析是数控加工的一项前置工作,它的目的是确定加工工艺,选择合适的加工设备和刀具,制定加工程序等,从而保证加工质量和效率。
具体而言,工艺分析主要包括以下几个方面:1. 零件的材质和形状:不同材质的加工性能不同,加工时需要选择相应的切削参数和刀具;而零件的形状和结构也会影响加工难度和精度,需要对其进行全面分析和评估。
2. 加工精度和表面质量要求:根据零件的要求,确定加工精度和表面质量目标,制定相应的切削参数和工艺措施。
3. 工序分析:对零件进行逐个工序分析,确定加工顺序、加工方向、加工路径和刀具选择等重要内容,同时把握好每个工序的加工质量和效率。
4. 刀具选择:根据加工材料、零件形状和要求,选择合适的刀具和刀具尺寸,保证零件的加工质量和加工效率。
5. 加工程序制定:通过数控编程软件,编写机床加工程序,包括各种切削参数、刀具路径、指令参数等信息,为数控加工提供参考。
二、数控铣削加工工艺数控铣削是一种高速旋转的刀具在工件表面上进行切削的加工方式,它广泛应用于金属、塑料等材料制件的加工中。
数控铣削在工件制作中具有大量价值和应用,且数控铣削加工工艺也是半自动化和自动化制造中的重要工艺之一。
要把好铣削的关,需要具备以下几点:1. 刀具选择:刀具的选择是影响加工效率和加工质量的重要因素之一。
首先需要考虑切削材料,选择高速钢、硬质合金、陶瓷等材质的刀具;其次要考虑刀具尺寸和形状,根据零件的要求选择合适的刀具。
2. 切削参数:切削参数包括切削速度、进给量和切削深度等,这些参数的选定与零件材料、刀具材料、刀具尺寸和表面质量等因素密切相关。
数控编程中的工艺分析
数控编程中的工艺分析作者:潘新征赵建兴来源:《中国机械》2013年第07期摘要:数控加工工艺是数控编程与加工的基础,本文通过具体工作中的实践来说明数控加工工艺的特点和重要性。
关键词:数控工艺编程加工1. 数控加工工艺的概念:数控加工工艺源于传统的加工工艺,将传统的加工工艺、计算机数控技术、计算机辅助设计和辅助制造技术有机地结合在一起,它的一个典型特征是将普通加工工艺完全融入数控加工工艺中。
2. 数控加工工艺的基本特征:工艺规程是操作者在加工时的指导性文件。
在普通机床上加工零件时,工艺规程实际上只是工艺过程卡,机床的切削用量、走刀路线、工序的工步等往往是由操作者自行选定。
在数控机床上加工零件是要把被加工的全部工艺过程、工艺参数和位移数据编制成程序。
因此,数控加工程序与普通机床工艺规程有很大差别,涉及的内容也较广。
这就要求数控编程人员对数控机床的性能、特点、运动方式、刀具系统、切削规范以及工件的装夹方法都要非常熟悉。
同时,数控加工具有工序内容复杂、工步的安排更为详尽等特点。
3. 数控加工工艺的重要性:工艺方案的好坏不仅会影响机床效率的发挥,而且将直接影响到零件的加工质量。
普通加工工艺是数控加工工艺的基础和技术保障,数控加工工艺是数控编程的基础和核心,只有将数控加工工艺合理、科学地融入数控编程中,编程员才能编制出高质量和高水平的数控程序。
数控编程也是逐步完善数控工艺的过程。
编程员接到一个零件或产品的数控编程任务,主要的工作包括根据零件或产品的设计图纸及相关技术文件进行数控加工工艺可行性分析,确定完成零件数控加工的加工方法;选择数控机床的类型和规格;确定加工坐标系、选择夹具及其辅助工具、选择刀具和刀具装夹系统,规划数控加工方案和工艺路线,划分加工区域、设计数控加工工序内容,编写数控程序,进行数控程序调试和实际加工验证,最后对所有的数控工艺文件进行完善、固化并存档等方面的内容。
4. 数控加工工艺应用实例:我们以往数控加工时采用的是根据数控编程人员手写的简单编程清单从程序数据库中调用数控加工程序,此法在工艺传统而又成熟的CRT模具时常用,但如今面临着大量复杂的外协工件时,就有些效率低且不够系统、规范了,吊钩模具是一种比较常见的模具类型,我们就从此开始进行数控加工工艺的尝试,建立了详细的数控加工工序卡(如下图所示)。
数控加工工艺分析的一般步骤与方法
3)确定进给量
进给速度是数控机床切削用量中的重要参数,主要根 据零件的加工精度和表面粗糙度要求以及刀具与零件的材料 性质来选取。当加工精度和表面粗糙度要求高时进给量应选 择得小些。最大进给量受机床刚度和进给系统的性能影响, 并与数控系统脉冲当量的大小有关。
1)以零件的装夹定位方式划分工序 一般加工零件外形时以内形定位,加工零件内形时以外
形定位。可根据定位方式的不同来划分工序
2)按所用刀具划分工序 为了减少换刀次数,压缩空行程运行的时间,减少不必
要的定位误差,可以按照使用相同刀具来集中加工工序的方 法进行零件的加工工序划分。
数控车削加工工艺
3)按粗、精加工划分工序 一般情况下先进行粗加工,再进行精加工。通常在一次
0
50 100 零件批量
零件生产批量与总加工费用的关系
数控车削加工工艺
2.数控加工零件的工艺性分析
数控加工工艺分析主要从数控加工的可能性和方便性方 面分析: (1)零件图上尺寸数据的给出,应符合程序编制方便的原则
1)零件图上尺寸标注方法应该适应数控加工编程的特点 2)构成零件轮廓几何元素的条件要充分
(2)零件各加工部位的结构工艺性应符合数控加工的特点
1)零件的内腔和外形最好采用统一的几何类型和尺寸。这 样可以减少使用刀具的规格和加工中换刀的次数,使得 编程方便,生产效益提高。
2)应该采用统一的定位基准
数控车削加工工艺
3.加工方法的选择与加工方案的确定
(1)加工方法的选择
加工方法的选择要同时保证加工精度和表面粗糙度的要 求。由于获得同一级精度与表面粗糙度的加工方法有多种, 因而在进行选择时,要结合零件的形状、尺寸的大小和热处 理等具体要求来考虑。例如对于IT7级精度的孔,采用车削、 镗削、铰削、磨削等加工方法,均可达到精度要求。