
成形铣刀设计(1)概论
157
图3—19铲齿成形铣刀的结构 第五节 铲齿成形铣刀设计
一、铲齿成形铣刀的基本类型
铲齿成形铣刀是用于铣削工件成形表面的专用刀具。它的刃形是根据工件廓形设计计算的,它具有较高的生产率,并能保证工件形状和尺寸的互换性,因此得到广泛使用。成形铣刀按齿背形状可分为铲齿与尖齿两种。
1.尖齿成形铣刀:尖齿成形铣刀齿数多,具有合理的后角,因而切削轻快、平稳,加工表面质量好,铣刀寿命高。但尖齿成形铣刀需要专用靠模或在数控工具磨床上来重磨后面、刃磨工艺复杂。因此,刃形简单的成形铣刀一般做成尖齿形。
2.铲齿成形铣刀:齿背由径向铲削形成,使其具有成形刃后角。该刀具沿前刀面重磨后能保证刃形不变,故在生产中一般采用铲齿结构,只有在大批量生产中才采用尖齿结构。本章只讨论铲齿成形铣刀的设计方法。
二、铲齿成形铣刀结构参数的确定
(一)容屑槽底形式
铲齿成形铣刀容屑槽底有两种形式:一种是平底形式,如图3—19所示;另一种是中间凸起的加强形式,如表3—76所示。根据工件廓形最大高度hw来选择容屑槽底的形式,当hw较小和刀齿强度足够的情况下,可采用平底形式,否则,应采用加强形式。加强式槽底的形状可根据工件廓形确定。工件廓形为单面倾斜时,用I型或Ⅱ型、Ⅲ型、Ⅴ型;工件廓形对称时,用Ⅳ型。
157
表4—76 加强型容屑槽形状及画法
类 型 说 明
1. 过曲线刀刃的两极限点作直线(点划线)
2. 距刀刃为H1=K+r作刀刃等距曲线(点划线)
3. 作与刀刃两极限点直连线(点划线)平行并与等距曲线相切(Ⅰ型)或相交(Ⅱ型)的直线,即为铣刀槽底
4. H≥h+K+r
5. β由作图得出
1. 作与齿顶为h+r且平行铣刀轴线的直线
2. 距刀刃为作刀刃H1=K+r等距曲线(点划线)
3. 过等距曲线(点划线)与端面交点(Ⅲ型为铣刀齿形高度较大的那个端面的交点)作逼近但低于等距曲线(点划线)的倾斜线,与水平直线相交即得铣刀槽底
4. H≥h+K+r
5. β由作图得出
1. 作与齿顶为H1=K+r+(1~4)mm,且平行于铣刀轴线的直线
2. 其他作
(二)齿形高度h和宽度B
如图3—19所示,成形铣刀齿形高度可取为
h=hw+(1~2)mm
式中 hw—工件的廓形高度。
157
铣刀宽度B一般比工件廓形最大宽度Bw大1~5mm ,并应采用标准系列尺寸。
(三)铣刀的孔径
用铣刀切削时,要求其刀杆直径足够大,以保证在铣削力作用下有足够的强度和刚度。因此,铣刀孔径应按强度或刚度条件计算决定。在一般情况下,可根据铣削宽度和切削条件选取。表3—77是根据生产经验推荐的数值。
表3—77 成形铣刀内孔直径
(四)铣刀的外径
在保证铣刀孔径足够大和铣刀刀体强度足够的条件下,应选较小的铣刀外径,以减小扭矩和减少高速钢的消耗。
设计铣刀时,可首先用下式估算外径,待确定了铣刀的其他有关参数后,再校验铣刀刀体强度。
d0=(2~2.2)d + 2. 2h+(2~6)mm (3—5—1)
对于加强形式的容屑槽,铣刀外径可小些
d0=(1.6~2)d+2h+(2~6)mm (3—5—2)
表3—78给出了铣刀直径的推荐值,它是按式(3—5—1)与式(3—5—2)计算的,并圆整为5的整数倍。
表3—78 成形铣刀外径
孔 径
d 铣 刀 齿 形 高 度 h
5 6 8 10 12 15 18 20 22 25 28 30 32 35
13 45 55 70 — — —
— — 45 50 55 70
16 50 55 70 90 — — — —
45 45 50 55 60 65 70 90
22 65 65 70 90 110 — — — — —
55 55 60 65 70 75 80 90 100 115
27 70 75 80 90 110 135 — — — — — —
65 65 70 75 80 85 90 95 100 115 125 135
32 85 90 95 100 110 135 160 — — — — — — —
75 75 80 85 90 95 100 105 110 115 125 135 145 160
40 105 110 110 115 125 135 160 — — — — — — —
90 95 100 105 110 115 120 125 130 135 140 145 150 160
注:表中上栏为平底形容屑槽的铣刀外径,下栏为加强式容屑槽的铣刀外径。 铣 削 宽 度 铣 刀 孔 径
一般切削 重切削
<6 13 13
>6~12 16 22
>12~25 22 27
>25~40 27 32
>40~60 32 40
>60~100 40 50
157
(五) 铣刀的齿数
在保证刀齿强度和足够的重磨次数的条件下,应尽力取齿数多些,以便增加铣削的平稳性。齿数Zk与铣刀直径之间有如下关系。
Zk=лd/t (3—5—3)
式中 t—铣刀的圆周齿距。粗加工时,可取
t=(1.8~2.4)H (3—5—4)
精加工时,可取
t=(1.3一1.8)H (3—5—5)
式中 H—容屑槽高度,由图4—19可看出
H=h+K+r
式中: K—刀齿铲削量 r—容屑槽底半径,一般为1~3mm
由于齿数Zk未确定时K与r都不能确定,因此可按下式初步估算H
H=h+0. 06d0+(1~3)mm (3—5—6)
将式(3—5—6)代入式(3—5—5)或式(3—5—4),再代入式(3—5—3),可求出Zk ,也可根据生产经验按铣刀外径的大小预选铣刀齿数,在设计计算出铣刀的其他结构参数后,再校验所选齿数是否合理。表是根据生产经验推荐的铲齿成形铣刀的齿数。此表适用于平底式容屑槽的不铲磨铣刀。对于加强式容屑槽,齿数可适当增加,对铲磨铣刀,齿数可适当减少。
表3—79铲齿成形铁刀齿数
铣刀外径d。(mm) 40 40~45 50~55 60~75 80~105 110~120 130~140 150~230
铣刀齿数Zk 18 16 14 12 11 10 9 8
为了测量方便,一般宜将齿数取为偶数。但在铣刀齿数较少的情况下,若增加或减少一个刀齿,将对刀齿强度及可磨次数产生较大影响。在这种情况下,可取齿数为奇数
(六)铣刀的后角及铲削量
铲齿成形铣刀通常给出进给方向的后角αf,一般可取α f =10°~15°,初步选定α f
以后,需验算铣刀切削刃上某些点的主剖面后角αox(图3—20)
tgaox=tgafx sinκrx ≈tg a f sinκrx (3—5—7)
由式(6-7)可知κrx愈小,aox愈小,应保证aox不小于20~30。实际计算表明,当κrx
K=πd0tgα f / Zk (mm) (3—5—8)
对于精度要求高的成形铣刀,其齿背除铲削外,尚需进行铲磨。铲磨的铣刀其齿背
157
图4—20成形铣刀的后角
图3—21 齿背的双重铲磨 必须做成双重铲齿的形式,即在铲齿时,齿背的AB段用铲削量为K的凸轮进行铲削(图3—21a),而将BC段用较大的铲削量K,进行铲削,这样可将BC段多铲去一些,以免砂轮将B点以前磨光后,在B点以后形成凸台。
双重铲齿的铣刀齿背亦可做成图3—21b所示的形式。常将前者称为I型,后者称为II型。当采用I型铲齿形式时,K1可按下式计算
K1=(1 .3~1 .5)K (3—5—9)
计算出K与K1后,应按附录表2所列的铲床凸轮的升距(即铲削量)选取相近的数值。
当采用II型铲齿形式时,可按该表II型选取KZ 。
(七)容屑槽尺寸(见图3—19 )
1、容屑槽底半径r r可按下式计算
r=π[d0-2(h+K)]/2AZk (3—5—10)
式中 A—系数,一般铲磨齿背的成形铣刀,或齿廓高度h较大的成形铣刀,可取 A=4
不铲磨齿背的或h较小的,可取A=6。
计算出的r应圆整为0. 5mm的整数倍。
2、容屑槽角θ θ值应按加工容屑槽所用的角度铣刀的系列选取,一般取为220、250、300等。当铣刀齿数少时选大值。少数情况下,可取θ为450, 如梳形螺纹铣刀即是。
3、容屑槽深度H 选取的H应保证铲齿时铲刀或砂轮不致碰到容屑槽底。对平底式容屑槽且不需铲磨的成形铣刀
H=h+K+r (3—5—11)
157
对于需铲磨的成形铣刀
I型齿背(见图4—21a):H=h+r+(K+K1)/2 (3—5—12)
II型齿背(见图4—21b):H=h+K+K2+r (3—5—13)
对于加强式容屑槽,槽底的画法及容屑槽深度可按表3—76决定。
(八)分屑槽
当铣刀宽度B<20mm时,切削刃上不需做分屑槽。当B>20mm时,可按表3—80推荐的尺寸和数目在切削刃上做出分屑槽。分屑槽亦需铲削。由于相邻刀齿的分屑槽需交错排列,因此,应取铣刀齿数为偶数,铲削时,隔一齿铲削一次,而铲削量为2K,如表3—80所示。
表3—80 成形铣刀分屑槽尺寸和数目
铣刀宽度
B(mm) 分屑槽距
p(mm) 至端面距离p1 分屑槽数 铣刀宽度
B(mm) 分屑槽距
p(mm) 至端面距离p1 分屑槽数
20 8 4 2 50 20 10 2
22 9 4 2 55 22 11 2
24 10 4 2 60 24 12 2
25 10 5 2 65 19 8 3
28 11 6 2 70 20 10 3
30 12 6 2 75 21 12 3
32 13 6 2 80 24 12 3
34 14 6 2 85 19 9 4
35 14 7 2 90 20 10 4
36 14 8 2 95 21 11 4
38 15 8 2 100 22 12 4
40 16 8 2 105 24 12 4
45 18 9 2 110 24 12 4
(九)校验铣刀刀齿和刀体强度
初定成形铣刀的各参数后,需校验刀体、刀齿强度是否足够。如果校验结果不符合要求,应重新假设和计算,直到满意为止。
1、校验刀齿强度 对于平底式容屑槽铣刀,可按下式计算齿根宽度c。(见图3—19)
管头加工硬质合金成形铣刀
栏目主持 王天谌
管头加工硬质合金成形铣刀
大连冰山集Igl ̄,'N重型机器有限公司 (116100) 尹冬梅 王丽杰 卜庆亮
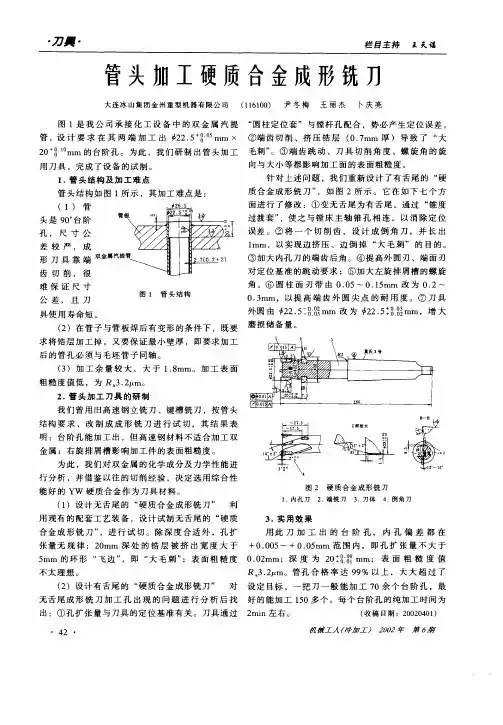
图1是我公司承接化工设备中的双金属汽提
管,设计要求在其两端加工出4'22.5 0 05mm×
20 o加mm的台阶孔。为此,我们研制出管头加工
用刀具,完成了设备的试制。 1.管头结构及加工难点
管头结构如图1所示,其加工难点是: (1)管
头是90。台阶 孔,尺寸公 差较严,成 形刀具靠端双金属
齿切削,很
难保证尺寸 公差,且刀
具使用寿命短。 图1管头结构
(2)在管子与管板焊后有变形的条件下,既要
求将锆层加工掉,又要保证最小壁厚,即要求加工 后的管孔必须与毛坯管子同轴。
(3)加工余量较大,大于1.8mm。加工表面
粗糙度值低,为R 3.2p.m。
2.管头/JUT刀具的研制
我们曾用旧高速钢立铣刀、键槽铣刀,按管头
结构要求,改制成成形铣刀进行试切,其结果表
明:台阶孔能加工出,但高速钢材料不适合加工双
金属;右旋排屑槽影响加工件的表面粗糙度。 为此,我们对双金属的化学成分及力学性能进
行分析,并借鉴以往的切削经验,决定选用综合性
能好的Yw硬质合金作为刀具材料。 (1)设计无舌尾的“硬质合金成形铣刀” 利
用现有的配套工艺装备,设计试制无舌尾的“硬质
合金成形铣刀”,进行试切。除深度合适外,孔扩
张量无规律;20mm深处的锆层被挤出宽度大于 5mm的环形“飞边”,即“大毛刺”;表面粗糙度
不太理想。
(2)设计有舌尾的“硬质合金成形铣刀” 对 无舌尾成形铣刀加工孔出现的问题进行分析后找
出:①孔扩张量与刀具的定位基准有关。刀具通过
・42 ・ “圆柱定位套”与镗杆孔配合,势必产生定位误差。 ②端齿切削、挤压锆层(0.7mm厚)导致了“大
毛刺”。③端齿跳动、刀具切削角度、螺旋角的旋 向与大小等都影响加工面的表面粗糙度。
针对上述问题,我们重新设计了有舌尾的“硬 质合金成形铣刀”,如图2所示。它在如下七个方
成形车刀设计

1 1 绪论
1。1 刀具的发展
切削加工是现代制造业应用最广泛的加工技术之一。据统计,国外切削加工在整个制造加工中所占比例约为80%~85%,而在国内这一比例则高达90%.
刀具是切削加工中不可缺少的重要工具,无论是普通机床,还是先进的数控机床(NC)、加工中心(MC)和柔性制造系统(FMC),都必须依靠刀具才能完成切削加工。刀具的发展对提高生产率和加工质量具有直接影响.材料、结构和几何形状是决定刀具切削性能的三要素,其中刀具材料的性能起着关键性作用。国际生产工程学会(CIRP)在一项研究报告中指出:“由于刀具材料的改进,允许的切削速度每隔l0年几乎提高一倍"。刀具材料已从20世纪初的高速钢、硬质合金发展到现在的高性能陶瓷、超硬材料等,耐热温度已由500~600℃提高到1200℃以上,允许切削速度已超过1000m/min,使切削加工生产率在不到100年时间内提高了100多倍。因此可以说,刀具材料的发展历程实际上反映了切削加工技术的发展史。
1。2 设计目的
金属切削刀具课程设计是学生在学完“金属切削原理及刀具”等有关课程的基础上进行的重要的实践性教学环节,其目的是使学生巩固和深化课堂理论教学内容,锻炼和培养学生综合运用所学知识和理论的能力,是对学生进行独立分析、解决问题能力的强化训练。
通过金属切削刀具课程设计,具体应使学生做到:
(1) 掌握金属切削刀具的设计和计算的基本方法;
(2) 学会运用各种设计资料、手册和国家标难;
(3) 学会绘制符合标准要求的刀具工作图,能标注出必要的技术条 2 件。
拉刀的设计
被加工零件如图2.所示,工件材料为:硬铝LY12;硬度HBS115 ;强度σb = 490Mpa;工件长度L=40mm。
3.1 选定刀具类型、材料的依据
(1)选择刀具类型
对每种工件进行工艺设计和工艺装备设计时,必须考虑选用合适的刀具类型.事实上,对同一个工件,常可用多种不同的刀具加工出来。
成形车刀以及矩形花键拉刀设计说明书..

中北大学课程设计说明书
第 1 页 共 18 页 成形车刀以及矩形花键拉刀设计说明书
(一)成形车刀的设计
1.1前言
成形车刀又称为样板刀,它是加工回转体成形表面的专用刀具,它的切削刃形状是根据工件廓形设计的.成型车刀主要用于大量生产,在半自动或自动车床上加工内,外回转体的成型表面.
成型车刀的种类很多,按照刀具本身的结构和形状分为:平体成形车刀,棱体成形车刀和圆体成形车刀三种.它的优点和缺点:稳定的加工质量,生产率较高,刀具的可重磨次数多,使用期限长,但是它的设计,计算和制造比较麻烦,制造成本高.目前多在纺织机械厂,汽车厂,拖拉机厂,轴承厂等工厂中使用.
被加工零件如图1.所示,工件材料为:灰铸铁HT250;硬度HBS120 ;强度σb = 240Mpa。
矩形花键拉刀工件材料为:灰铸铁HT250;硬度HBS120 ;强度σb = 240Mpa;工件长度L=20mm。
1.2成形车刀的设计
(1)原始数据:被加工零件如图(1)所示。
图(1)
(2)设计要求:按照要求完成一把成型车刀,并且能够用该刀具加工出图示的工件。
(3)工件材料为:灰铸铁HT250;硬度HBS120 ;强度σb =240MPa。
(4)选择前角及后角 中北大学课程设计说明书
第 2 页 共 18 页 由表(2-4)《金属切削刀具设计简明手册》得:f=10°,f=13°。
(5刀具廓形及附加刀刃计算
根据设计要求取 r=20°。
a=3mm,b=1.5mm,c=5mm,d=0.5mm
如图(2)所示:以0—0线(过9—10段切削刃)为基准,计算出1—12各点处的计算半径r。
(注:为了避免尺寸偏差值对计算准确性的影响,故常采用计算尺寸---计算长度和计算角度来计算)
图( 2 )
jxr=基本半径2半径公差
j1r=j2r=9mm;
mmmmrj475.12)41.0225(4j3r;
mmrj5.01512)43240(227 j5 r;
装配式不铲齿成形精铣刀转位夹紧结构的设计
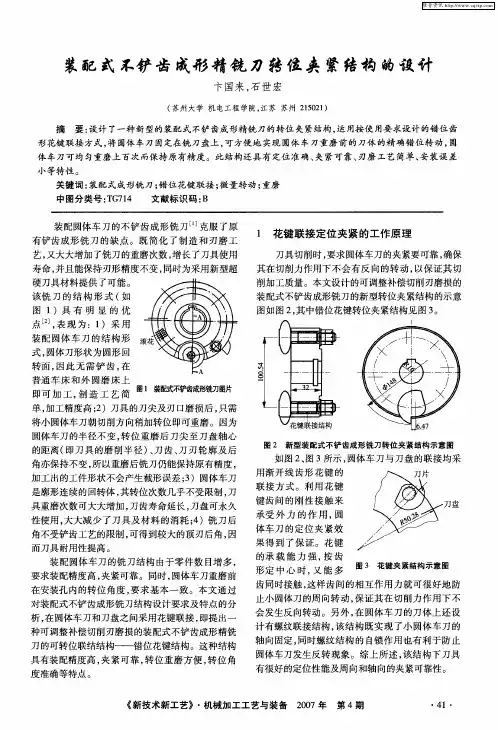
装配式不铲齿成形精铣刀转位夹紧结构的设计 卞国来,石世宏 (苏州大学机电工程学院,江苏苏州215021) 摘要:设计了一种新型的装配式不铲齿成形精铣刀的转位夹紧结构,运用按使用要求设计的错位齿 形花键联接方式,将圆体车刀固定在铣刀盘上,可方便地实现圆体车刀重磨前的刀体的精确错位转动,圆 体车刀可均匀重磨上百次而保持原有精度。此结构还具有定位准确、夹紧可靠、刃磨工艺简单、安装误差 小等特性。 关键词:装配式成形铣刀;错位花键联接;微量转动;重磨 中图分类号:TG714 文献标识码:B 装配圆体车刀的不铲齿成形铣刀…克服了原 有铲齿成形铣刀的缺点。既简化了制造和刃磨工 艺,又大大增加了铣刀的重磨次数,增长了刀具使用 寿命,并且能保持刃形精度不变,同时为采用新型超 硬刀具材料提供了可能。 该铣刀的结构形式(如 图1)具有明显的优 点 J,表现为:1)采用 装配圆体车刀的结构形 式,圆体刀形状为圆形回 转面,因此无需铲齿,在 普通车床和外圆磨床上 即可加工,制造工艺简 单,加工精度高;2)刀具的刀尖及刃口磨损后,只需 将小圆体车刀朝切削方向稍加转位即可重磨。因为 圆体车刀的半径不变,转位重磨后刀尖至刀盘轴心 的距离(即刀具的磨削半径)、刀齿、刀刃轮廓及后 角亦保持不变,所以重磨后铣刀仍能保持原有精度, 加工出的工件形状不会产生截形误差;3)圆体车刀 是廓形连续的回转体,其转位次数几乎不受限制,刀 具重磨次数可大大增加,刀齿寿命延长,刀盘可永久 性使用,大大减少了刀具及材料的消耗;4)铣刀后 角不受铲齿工艺的限制,可得到较大的顶刃后角,因 而刀具耐用性提高。 装配圆体车刀的铣刀结构由于零件数目增多, 要求装配精度高,夹紧可靠。同时,圆体车刀重磨前 在安装孔内的转位角度,要求基本一致。本文通过 对装配式不铲齿成形铣刀结构设计要求及特点的分 析,在圆体车刀和刀盘之间采用花键联接,即提出一 种可调整补偿切削刃磨损的装配式不铲齿成形精铣 刀的可转位联结结构——错位花键结构。这种结构 具有装配精度高,夹紧可靠,转位重磨方便,转位角 度准确等特点。 1 花键联接定位夹紧的工作原理 刀具切削时,要求圆体车刀的夹紧要可靠,确保 其在切削力作用下不会有反向的转动,以保证其切 削加工质量。本文设计的可调整补偿切削刃磨损的 装配式不铲齿成形铣刀的新型转位夹紧结构的示意 图如图2,其中错位花键转位夹紧结构见图3。 r一 ,寸l 8l — L仁 花键联接结构 图2新型装配式不铲齿成形铣刀转位夹紧结构示意图 如图2、图3所示,圆体车刀与刀盘的联接均采 用渐开线齿形花键的 联接方式。利用花键 键齿间的刚性接触来 承受外力的作用,圆 体车刀的定位夹紧效 果得到了保证。花键 的承载能力强,按齿 形定中心时,又能多 刀盘 图3花键夹紧结构示意图 齿同时接触,这样齿间的相互作用力就可很好地防 止小圆体刀的周向转动,保证其在切削力作用下不 会发生反向转动。另外,在圆体车刀的刀体上还设 计有螺纹联接结构,该结构既实现了小圆体车刀的 轴向固定,同时螺纹结构的自锁作用也有利于防止 圆体车刀发生反转现象。综上所述,该结构下刀具 有很好的定位性能及周向和轴向的夹紧可靠性。 《新技术新工艺》・机械加工工艺与装备2007年第4期 ・41.
圆形成形刀具设计方案

圆形成形刀具设计方案
圆形成形刀具设计方案
一、设计目标
本设计方案的目标是设计一种圆形成形刀具,用于在金属加工过程中进行圆形成形操作,具有高精度、高效率、易使用等特点。
二、设计原理
圆形成形刀具的设计原理是利用刀具的切削作用,将金属材料按照设计要求进行圆形成形。
三、设计要求
1. 刀具的材料要求具有良好的切削性能和耐磨性能;
2. 刀具的设计要求符合人体工程学,易于操作;
3. 刀具的设计要具有高精度和高效率的特点。
四、设计方案
1. 刀具材料选择:选用硬质合金材料,具有良好的切削性能和耐磨性能。
2. 刀具形状设计:刀具的形状采用圆形设计,便于进行圆形成形操作。
3. 刀具刃口设计:刀具的刃口采用尖锐的设计,以增加切削效果。
4. 刀具手柄设计:刀具的手柄采用人体工程学设计,符合人体手部力学特点,易于操作。 5. 刀具定位设计:刀具的定位设计采用精确的定位方案,以确保圆形成形操作的精度。
6. 刀具尺寸设计:刀具的尺寸设计要根据具体应用需求进行合理确定,保证切削效果和使用便捷性。
五、设计流程
1. 确定设计目标;
2. 确定设计原理;
3. 分析设计要求;
4. 选择合适的刀具材料;
5. 进行刀具形状设计;
6. 进行刀具刃口设计;
7. 进行刀具手柄设计;
8. 进行刀具定位设计;
9. 进行刀具尺寸设计;
10. 进行刀具制造和试用;
11. 对刀具进行测试和改进。
六、设计优势
1. 刀具材料选用硬质合金,具有良好的切削性能和耐磨性能,增加刀具寿命;
2. 刀具形状采用圆形设计,使刀具易于进行圆形成形操作;
3. 刀具刃口采用尖锐的设计,增加切削效果;
4. 刀具手柄采用人体工程学设计,易于操作;
5. 刀具定位设计精确,确保切削精度;
6. 刀具尺寸设计合理,保证切削效果和使用便捷性。
七、设计结果
通过以上设计方案,可设计出一种圆形成形刀具,具有良好的切削性能、耐磨性能、高精度、高效率和易使用等特点,可广泛应用于金属加工领域。
连杆齿形加工用铣刀的设计及应用

科学之友 Friend of Science Amateu rs 2013年08月
连杆齿形加工用铣刀的设计及应用
刘艳,王超,杨尚刚,杜冬锋
(淄博柴油机总公司,山东淄博255077)
摘要:以下对公司某机型连杆分开面齿形进行分析,设计了专用于连杆齿形加工的成
形铣刀,并对成形铣刀的应用作简要叙述。
关键词:连杆齿;工艺;成形铣刀 中图分类号:TK426 文献标识码:A 文章编号:1000--8136(2013)16一O049一O1
在船用柴油机的运动机件中,连杆是主要的传力机构之一,
它由连杆体、连杆盖、连杆螺栓、大小端轴瓦等组成连杆组。
连杆体与连杆盖的分开面常被设计为斜切口多齿定位方式。多
齿定位方式比较可靠,尺寸紧凑,但此时必须保证连杆体和连
杆盖互相配对的齿槽加工精确,不然,如果中间有几个齿脱空, 就会大大影响结合的刚度,引起连杆大头失圆。设计专用于连
杆齿形加工用的成形铣刀,不仅能够解决复杂型线加工的难点,
保证齿槽的加工精度,提高连杆体与连杆盖的结合面的表面光
洁度,还可以提高生产效率,扩大公司生产能力。
1 连杆齿形加工的工艺分析
连杆斜切口分开面与
轴线的夹角40。,连杆分开面 齿形见图1.
第一,连杆分开面的齿
形为直齿,可以选用刀具旋
转,连杆体和连杆盖作直线
进给的方式进行铣削。
第二,连杆齿形的轮廓
比较复杂,采用通用刀具很 难保证加工要求,可以将刀 图1连杆分开面齿形
具制作成与连杆的齿形相吻合的成形铣刀。
第三,连杆体与连杆盖齿的贴合面积要求不小于80%,尺
寸精度与形状公差要求较高,连杆体与连杆盖相互啮合的齿用
同一把刀加工,可以保证产品的质量。
2连杆齿形加工用铣刀的设计
2.1 刀具材料 连杆体与连杆盖的材料为45锻件,刀具选用具有较好的综
合性能,磨加工性好的W18Cr4V通用型高速钢。 2-2刀具结构尺寸设计 2.2.1刀具的结构参数
我们采用整体式圆柱成形铣刀。
铣刀的几何参数及作用【详解】
1、铣刀的各部分名称
基面:通过切削刀上任意一点并与该点切削速度垂直的平面。
切削平面:通过切削刃并与基面垂直的平面。
前刀面:切屑流出的平面。
后刀面:与加工表面相对的面
2、圆柱铣刀的主要几何角度及作用
(1)、前角γ0:前刀面与基面之间的夹角。 作用是使刀刃锋利,切削时金属变形减小, 切屑容易排出,从而使切削省力。
(2)、后角α0:后刀面与切削平面之间的夹角。其主要作用是减少后刀面与切削平面之间的磨擦,减小工件的表面粗糙度。
(3)、旋角0:螺旋齿刀刃上的切线与铣刀轴线之间的夹角。作用是使刀齿逐步地切入和切离工件,提高切削平稳性。同时,对于圆柱铣刀,还有使切屑从端面顺利流出的作用。
3、端铣刀的主要几何角度及作用
端铣刀多一个副切削刃,因此除了前角,后角外还有:
(1)、主偏角Kr:主切削刃与已加工表面的夹角。其变化影响主切削刃参加切削的长度,改变切屑的宽度和厚度。
(2)、副偏角Krˊ:副切削刃与已加工表面的夹角。作用是减少副切削刃和已加工表面的磨擦,并影响副切削刃对已加工表面的修光作用。
(3)、刃倾角λs:主切削刃与基面之间的夹角。主要起到斜刃切割的作用。
4、成形铣刀
成形铣刀是用于加工成形表面的专用铣刀,它的刀刃廓形需要根据被加工工件廓形进行设计计算,可在通用铣床上加工形状复杂的表面,能保证形状基本一致,且效率高,在成批生产
和大量生产中被广泛应用。
(1)、成形铣刀可分为尖齿和铲齿两种
尖齿成形铣刀的铣削和重磨需要专用靠模,制造和刃磨都较困难。铲齿成形铣刀齿背是在铲齿车床上铲削和铲磨而成,重磨时只磨前刀面,因为前刀面是平面,所以刃磨比较方便,目前成形铣刀主要采用铲齿齿背结构。铲齿齿背应满足两个条件:①重磨后切削刃形状不变;②获得所需后角。
(2)、齿背曲线及方程
通过铣刀切削刃上任意点作垂直于铣刀轴线的端剖面,它与齿背表面的交线称为铣刀的齿背曲线。
齿背曲线主要应满足两个条件:一是铣刀每次重磨后的后角基本不变;另一是制造简单。
齿板成形铣刀的设计
1引言 齿板成形铣刀的设计
陈风鹰
广州铁道车辆厂
我厂每月需加工铁道用B6型冷冻车齿板20O0
块,由于缺少专用刀具,过去只能采用刨削工艺加
工,齿板的齿深和齿距均由操作者手工操作控制,齿
形加工精度难以保证,废品率高,加工效率低(刨削
一块齿板平均工时为45分钟),为此,我们提出用铣
削代替刨削的工艺方案,并设计了专用齿板成形铣
刀。
2铣刀设计
(1)刀具齿形
齿板齿形为直齿齿形(见图1)。初始设计时
齿形10:1 ±
收稿日期:2001年9月 圈I 工具技术
我们将铣刀设计为直齿成形铣刀。该铣刀每次可加
工一块齿板,效率虽有提高,但加工时振动较大,加
工精度不高。为此,我们改进设计了螺旋齿成形铣
刀。该铣刀的螺旋形刀齿分布于刀具圆柱形外表面
上,较好解决了铣削振动问题,铣削平稳性显著提
高,每次可铣削两块齿板,并可获得较高加工精度。
图2所示为铣刀切削刃(无剐切削刃)的几何角度。
Pm—R
圈2
图2中,基面P 为通过切削刃上选定点并包含
轴线的平面;切削平面P 为加工表面在选定点的切
平面;主剖面P。为垂直于轴线端剖面的平面;法剖
面P 为垂直于主切削刃的平面;进给剖面P 为垂
直于基面的平面。
(2)前角
被加工齿板材料为Q235钢,铣削时冲击较大,
为保证铣刀切削刃具有较高强度,铣刀宜采用小前
角;同时考虑刀具材料为高速钢(W18Cr4,热处理硬
度62—6.SHHC),其前角应比硬质合金刀具稍大,故
冲孔件,模具使用效果良好。
4结论
采用新型板料无毛刺冲裁模具可冲制出无毛刺
的冲孔件,从而可省去板料冲裁后的打磨、去毛刺等
后续操作,可节省清理毛刺所需人力、工时以及相应
设备、物料及能源消耗。由于该冲裁模具可在普通
冲床上使用,可达到无毛刺精密冲裁的主要技术指
标和加工效果,并具有冲孔尺寸精度和形位精度高、 光洁剪切面尺寸长等特点,因此非常适合在生产中
推广应用。
参考文献
1李建华.模锻件的无毛刺冲连皮.锻压技术,2001(1) 2李建华 无毛刺冲裁反顶机构设计 锻压技术,200 ̄(2) 3杜虹冲耐无毛蒯工件的新方法机槭工程师,200O(6)
成形铣刀的计算机辅助设计
第10期 2007年10月 机械设计与制造 Machinery Design&Manufacture —.45—.
文章编号:1001—3997(2007)10—0045—02
成形铣刀的计 算机辅助设计
张敬超1 黄以平 郑友益2 张鹰峰
( 桂林电子科技大学。桂林541004)( 河南理工大学。焦作454000)
CAD of the fOrm milling cutter
ZHANG Jing-chao ,HUANG Yi—ping ,ZHENG You-yi2,ZHANG Yin feng
( Guilin University of electronic technology,Guilin 541004,China)
( Henan polytechnic University,Jiaozuo 454000,China)
寸 舢’ j 【摘 要】介绍成形铣刀的计算机辅助设计方法。从成形铣刀的计算程序与绘图程序入手,以f
I Vlisp语言为工具,开发出基于AutoCAD平台的成形铣刀绘制程序,用户应用此程序,可以迅速获得
:}成形铣刀的工作图,所用的研究方法与编制的程序,可应用到其他的刀具设计中。
j 关键词:成形铣刀;计算机辅助设计;VLISP £
:} 【Abstract】IntroducesⅡmethod ofcad in profile cutter.It begin with the Form milling cutter pro-
j gram and mapping program,the mapping program of complex cutter based on the AutoCAD platform is£
:I developed by the means ofVlisp language,user can obtain the working drawing quickly by using this pr0一
矩形花键铣刀的设计
四、铣刀的设计
前 言
铣刀是一种应用很广泛的多齿多刃回转刀具。铣削加工时,铣刀饶起轴线转动,而工件做进给运动。
铣削加工与刨削加工相比较,铣削时同时参加工作的切削刃总长度较长,且无空行程,而使用的的切削也叫高,故加工生产效率也一般较高,表面的粗糙度也较小。铣刀的种类很多
矩形花键通常采用铣切或滚切成形,再经磨花键达到设计图纸要求。铣切加工一般采用专门设计的T形槽铣刀,这种铣刀适合大批量专业化生产,但对中、小批量非专业化生产不太适合。为解决这个问题,我们试用三面刃铣刀及片铣刀,获得了满意的结果。
(一) 齿形的设计计算
1.前角为零时,工件法剖面截形就是铣刀的齿形。
2.前脚大于零时 铣刀有了前角以后,其刀齿在径向截面的齿形和前刀面上的齿形,就与工件法剖面的截形不同了。设γf为铣刀外圆处的纵向前角,当γf较大时,铣刀径向截面和前刀面上的齿形需进行修正计算。
下图所示的是工件齿形和铣刀齿形得关系,其中(b)为给定的工件齿形;(c)为铣刀径向截面应具有的齿形,即铲刀应具有的齿形;(d)为铣刀前刀面的齿形,即样板应具有的齿形。
图8
(二)结构参数的选择及计算
设计步骤
1.铣刀齿形高度h
设被切工件成形部分高度为hw,则成形铣刀齿形高度应为:
h=hw+(1-2)mm
2.铣刀宽度B
设被切工件阔形宽度为Bw,则铣刀宽度B可取为稍大于B。
3.容屑槽底形式
铲齿成形铣刀容屑槽底形式通常有两种,即平地形式和中间有凸起或槽底倾斜的加强形式。在铲削深度较小和刀齿强度足够的情况下,应采用平底形式。在铣削深度较大时,宜采用加强形式。
4.铣刀的孔径d
铣刀的孔径d应根据铣削宽度和工作条件选取,可以按刚度,强度条件计算,也可根据生产经验选取。 5.铣刀的外径do
对于平底形式的容屑槽,铣刀外径可按下面公式计算:do=d+2m+2H
式中:d-铣刀孔径