
激光焊接温度场数值模拟讲解
第24卷第2期
2OO
焊接学报
v01.24April
No.220O3
3年4月TRANSAC’n0NS0FTHECHINA碍砸LDINGINSnTUrnON
激光焊接温度场数值模拟
薛忠明,顾
兰,
张彦华
(北京航空航天大学机械工程及自动化学院。北京100083)
摘要:深入分析了激光焊接小孔传热模型的特点,在此基础上选取合适的热源形式,研究了移动线热源和高斯分布热源作用下,准稳态与瞬态激光焊接温度场。利用MAT-LAB软件及ANsYS有限元分析程序对激光焊接温度场分别进行了计算及模拟,并且将两种分析结果进行了比较。最后还将有限元的模拟值与实测值进行了对比分析,进一步验证了小孔模型与高斯热源在激光焊接温度场模拟中的适用性。关键词:激光焊接;温度场;有限元;ANsYs
中围分类号:1嘶6
O
文献标识码:A文章编号:0253—360x(2003)01—79—04薛忠明
序言
实测值进行了对比分析,验证了小孔模型与高斯热源在激光焊接温度场模拟中的适用性(板厚≤4mm)。
激光焊接是利用高能量密度的激光束作为热源的一种高效精密的焊接方法。激光焊接具有高能量密度、可聚焦、深穿透、高效率、高精度、适应性强等优点,广泛应用于航空航天、汽车、微电子、轻工业、医疗及核工业等要求高精度和高质量的焊接领域。
1
激光焊接中的小孔传热模型
当激光功率密度达到106W,/cm2时,激光能量
由于激光焊接是一巾陕速而不均匀的热循环过
程,焊缝附近出现很大的温度梯度,因此在焊后的结构中也会出现不同程度的残余应力和变形,这些都成为影响焊接结构质量和使用性能的重要因素。准确地认
识焊接热过程,对焊接结构力学分析、显微组织分析以及最终的焊接质量控制具有重要意义。
20世纪70年代以来,国外很多学者对激光焊接机理进行了深入的研究,提出了蒸汽小孔模型。考虑熔池形状以及熔池中金属的流动和热流分布,考虑电子密度、离子化程度、等离子体对入射激光的吸收系数和激光焊接工艺参数对熔深的影响,建立了不同的能量吸收模型”。。这些研究偏向于应用物理和量子力学的研究领域,在实际工程分析中存在一定的局限性。在国内,有关激光焊接机理以及激光焊接温度场与力学场的数值模拟方面的研究正在引起重视。
作者深入分析了激光焊接小孔传热模型,在此基础上选取合适的热源形式,研究了移动线热源和高斯分布热源作用下,准稳态与瞬态激光焊接温度场。利用MAllAB软件及ANSYs有限元程序对激光焊接温度场分别进行了计算及模拟,并且将两种分析结果进行了比较。最后还将有限元的模拟值与
收稿日期:2002—07—12
向工件输入的速率远大于传导、对流、辐射散热的速率,材料表面产生汽化而形成小孔,激光能量是通过小孔而进行转换和传递的。
激光焊接中熔池与小孔的几何特征如图l所示。焊件表面被加热、熔化、蒸发,在蒸汽压力的作用下形成小孔,当小孔产生的蒸汽压力与熔池中液体金属的静应力达到平衡时,小孔是稳定存在的‘“。
固1Hg.1
激光焊接熔池与小孔几何特征囤
G岫etr萱cf嘲ur嚣0fmolten
andkeyh0Iein
pool
J∞erweⅫ咂g
激光焊接中,小孔与工件作相对运动,运动过程
中的动量扩散和热量扩散的相对程度由佩克莱特准
万方数据
80
焊接学报
第24卷
数(Pecletnumber)表示
Pe=等,
(1)
式中:蜥为焊接速度;z。。为小孔半径;口0为材料的热
扩散率,n。=&伽,k为工件材料的导热系数;p为密
度;c为比热。
激光焊接中形成的小孔半径k可由下式计算
k:a(等)粼,
㈤
式中:6为焊缝的半宽;蜥为焊接速度;',为欧拉常
数,y,;O.5772;K.为固态金属的热扩散率,取值同口。;k为液俸金属的导热系数;%.为固态金属的导热系数;t为材料的沸点;气为材料的熔点;%为周围环境温度。
研究表明,对于通常的激光焊接规范,P.值小于O.2,小孔可近似为柱面。从传热学角度。这是一个移动的小圆柱面热源问题。由于小孔的直径(小
于O.4mm)相对于工件尺寸很小,所以还可以倚化
为移动线热源问题。由于小孔的形成。激光能量是沿轴分布在整个厚度上。又因为工件的厚度较小
(一般≤4一),所以可以认为在板厚方向没有温
差,热量在面上传播,温度场分布是二维的。
2激光焊接热源模型
激光器输出的聚焦激光光斑的功率密度分布近似为高斯分布,考虑热输入为体热源生热,且该高斯热源在板厚方向均匀穿透。高斯热源的功率密度分布为
水,y)=摹唧{-业掣1,(3)
式中:d为热流集中程度系数,对应于。取l,2,3的值时,高斯热源的能量分布百分比分别为63.2%,86.4%,95.02%;r.为热流分布的特征半径;P为有效功率,取入射激光功率Po的40%一60%。激光焊接高斯热源的功率密度分布如图2所示。3
激光焊接温度场模拟
3.1
移动线热源条件下准稳态遵度场计算模型
对于无限扩展板上作用匀速直线运动线状热源(速度为蜥,厚度方向的热功率为∥^)时,距移动热源r处的温度r(坐标x为热源移动方向)的理论计算式‘31为
万
方数据圈2激光焊接热—膏斯分布圈
晰2
蛐m鲥h旺蚰0fb哪删ml瓣州曲堰
卜%2赤e-tf咖K(括+詈),(4)
式中:h为板的厚度;K为第二类、零阶修正贝塞尔函数;传热系数d=2<%+a。)/q旃,a。为对流换热系数;a。为辐射换热系数;^为热导率。
使用式(4),代人材料特征参数,就可以计算出准稳态激光焊的温度场分布。
在温度场的理论计算中,采用激光入射功率Po=2000w,焊接速度蜥=25mn/8,坐标系随热源移动,*轴表示工件的运动方向,y轴与之垂直,都以毫米为单位。图3给出了由Ma山lb计算出的理想的低碳钢板激光焊接温度场分布。3.2激光焊接温度场有限元分析3.2.1控制方程
非线性瞬态二维热传导问题的控制方程为
甲警=未(x期+茜(×期+_’(5)甲面2磊l”瓦J+面I。面J+V,
¨J
式中:Q为内热源强度。3.2.2初始条件与边界条件
初始条件:当‘=0时,工件具有均匀的初始温度,一般为周围环境温度。
r=%。
(6)边界条件:首先考虑热源作用的高斯热流分布。另外,表面对流与辐射的换热边界条件为
^芝=a(r一%),
(7)
式中:a为总换热系数。
在ANsYS有限元分析模型中,选取soHd70作
为瞬态热分析单元。实际采用该单元所进行的分析
为三维分析。只是在激光焊接时施加厚度方向均布的高斯体热源,整个焊件的温度场都可用表面二维温度场分布近似表示。焊缝中心线和热影响区由于
会出现温度梯度极高的区域,所以器采用加密网格。
第2期薛患明,等:激光焊接温度场数值模拟8l
圈4激光焊接噩度塌模拟有限元舟格划分啦.4nnIk咖删m哺for岫岬帆鲥ddmuh岫hl姗卅哦llng
4结果分析
考虑材料导热系数与比热等热物理参数的温度万 方数据相关性,研究非线性瞬态条件下,激光焊接的温度场分布m“。同样采用激光入射功率P0=2000w,焊接速度蜥=25mIn/s,人焦量取O.5m。工件材料为低碳钢,材料规格为100∞×50m×4m。瞬态有限元模拟结果如图5所示。圈5工件在不同时刻的蕾度场分布朋FIg.5脚n岫弛删b删∞0f硼州呻慨n棚m慨缸平板中心点的热循环曲线如图6所示,它清楚地表示了焊缝中心点的冷却速度以及所能达到的峰值温度。对比以上两种模型的结果可以看出有限元模拟的乎板中心点峰值温度与移动线热源模型的峰值温度都远大于材料的熔点,约为2450℃。从I=15s开始到接近焊接结束时,瞬态有限元分析的激光焊接温度场基本处于准稳定状态,而且熔池与热影响区的形状及尺寸大小与采用移动线热
源模型计算的结果极为相似。
焊接学报第24卷
2500
2000
1500
10∞
■§■
500
048
1216202428
32
36柏
Timef/8
图6平板中心点的热循环曲线
№.6
1km岫留dea州e
0f
plak啪ter
在工件表面依次取坐标点A(25,5)、B(50,3)、圈7平板中的模拟与测量点
ng’7
Shul州仰帅d娃pe血I蚰tpolnb
In
plate
#==。1
、
C
《
I
^
j、
\
J
、一
11
]
|
,]
-k
皇
娜咖哪伽詈姗暑瑚协
|
,
●
./
O
4
8
12
16
20
24
2832
36
40
啊口t‘/01
B
圈8模拟值与实测位的比较
万
方数据示。可以看出,两者基本吻合,从而验证了温度场模拟的准确性。
5结
论
封激光焊接温度场进行了移动线热源条件下准
稳态温度场计算,对高斯分布热源作用下的激光焊接温度场进行了二维瞬态有限元分析。对比以上两种模型的结果可以看出,有限元模拟的平板中心点峰值温度与利用移动线热源模型计算的峰值温度都远大予材料的熔点。另外,瞬态有限元分析中焊接温度场存在一段较长时间的准稳定状态,且由两模型获得的熔池与热影响区的形状和尺寸大小极为相似。
通过平板上A、B、c三点的热循环曲线的模拟值与实测值相比较,验证了小孔模型和高斯热源在激光焊接温度场模拟中的适用性(板厚≤4mm)。
参考文献
[1]朱企业.激光精密加工(M].北京:机械工业出版社,1990【2]
keJ
Y,Ko
s
H.F啪D
F,“of.M∽h虮ismdkeyhdefo邢a—
don舡dmb订竹in咖ti删8ry‰wdding[J].J伽md
ofPhysics
D:^p口icdPhysics.2002,35(13):1570—1576.
[3]拉达伊D.焊接热效应[D].北京:机械工业出版杜,1嘶.
[4】徐九华,罗玉梅,张靖周.激光焊接传热过程的数值计算[J]
东南大学学报,1999,29(11):62—67.
[5]
基于ANSYS的焊接温度场和应力的数值模拟研究

基于ANSYS的焊接温度场和应力的数值模拟研究
一、本文概述
随着现代工业技术的飞速发展,焊接作为一种重要的连接工艺,在航空、汽车、船舶、石油化工等领域的应用日益广泛。然而,焊接过程中产生的温度场和应力场对焊接结构的性能有着至关重要的影响。为了深入理解焊接过程中的热-力行为,预测焊接结构的变形和残余应力,进而优化焊接工艺参数和提高产品质量,本文旨在利用ANSYS有限元分析软件,对焊接过程中的温度场和应力场进行数值模拟研究。
本文首先简要介绍了焊接数值模拟的意义和现状,包括焊接数值模拟的重要性、国内外研究现状和存在的问题等。随后,详细阐述了ANSYS软件在焊接数值模拟中的应用,包括其基本原理、分析流程、模型建立、参数设置等方面。在此基础上,本文以某典型焊接结构为例,详细阐述了焊接温度场和应力场的数值模拟过程,包括模型的建立、边界条件的设定、求解参数的选择、结果的后处理等。对模拟结果进行了详细的分析和讨论,验证了数值模拟方法的准确性和可靠性,为实际工程应用提供了有益的参考。
本文的研究不仅有助于深入理解焊接过程中的热-力行为,为优化焊接工艺参数和提高产品质量提供理论支持,同时也为ANSYS软件在焊接数值模拟领域的应用推广和进一步发展奠定了基础。
二、焊接理论基础
焊接是一种通过加热、加压或两者并用,使两块或多块金属在原子层面结合形成永久性连接的工艺过程。焊接过程涉及复杂的物理和化学变化,包括金属的熔化、凝固、相变以及应力和变形的产生等。因此,深入了解焊接过程的理论基础对于准确模拟焊接过程中的温度场和应力分布至关重要。
焊接过程中,热源将能量传递给工件,导致工件局部快速升温并熔化。熔池形成后,随着热源的移动,熔池中的液态金属逐渐凝固形成焊缝。焊接热源的类型和移动速度、工件的材质和厚度等因素都会影响焊接过程的温度场分布。为了准确模拟这一过程,需要了解各种热源模型(如移动热源模型、体积热源模型等)及其适用范围,并选择合适的模型进行数值模拟。
焊接过程的数值模拟与优化

焊接过程的数值模拟与优化
一、 引言
焊接是一种常用的工业加工方法,可用于连接和修复金属、塑料、玻璃等各种材料。然而,由于焊接过程中涉及到高温、气体、化学反应等多种复杂因素,使得焊接工艺参数的选择与优化具有一定的难度。因此,为了提高焊接效率和质量,数值模拟和优化技术近些年来得到了广泛的应用。
二、 数值模拟技术
数值模拟技术是利用计算机运算模拟实际物理过程的一种方法。在焊接过程中,数值模拟技术主要用于预测温度场、扭矩场、应力场、位移场等物理参量,以便优化焊接工艺参数以达到最佳的焊接效果。
1. 焊接过程模拟
在焊接过程模拟中,主要涉及到热传递方程、能量守恒方程、动量守恒方程等基本模型。通过数值求解这些模型,可以得到焊接过程中的温度场、熔池形状、焊缝形状等重要的参量。
2. 焊接残余应力模拟
焊接残余应力是指焊接后焊件内部残留的应力状态。焊接残余应力模拟主要涉及到材料本构关系、应力平衡方程等模型。通过数值求解这些模型,可以得到焊接后的残余应力分布,进一步判断焊接件的稳定性和持久性等。
三、 优化技术
对于焊接加工过程而言,焊接质量和性能的优化是关键。因此,针对焊接工艺参数进行优化是必不可少的。
1. 优化算法
在焊接优化过程中,优化算法的选择对结果影响非常大。常见的优化算法包括模拟退火、遗传算法、粒子群算法等。这些算法可以根据不同的目标函数进行参数优化,以获得最优的焊接参数设置。
2. 优化目标
焊接优化的目标参数有很多,通常包括焊接强度、裂纹敏感性、金属熔池尺寸、焊接速度、温度均匀性等方面。这些目标量可以通过实验或数值模拟得到,然后通过优化算法进行校准。
四、 实例
以氩弧焊为例,通过焊接数值模拟和优化技术,得出最佳的焊接参数设置。
1. 模型建立 在ANSYS软件中,建立了氩弧焊的热传递和流体模型,计算焊接过程中的热传递和气体流动。
2. 优化参数
通过实验和数值模拟,优化了电流、电压、焊接速度和气体流量等参数,以获得最佳的焊接效果。
基于SYSWELD的激光复合焊焊接变形数值模拟

基于SYSWELD的激光复合焊焊接变形数值模拟
0 序 言
地铁作为一种重要的交通工具,在城市生活中起着越来越重要的作用,它不仅不阻碍地面交通,而且还具有绿色无污染、准时、运载能力强等优点.牵引梁作为地铁底架重要组成部分,由于焊缝多且长,因此在焊接过程中,容易形成应力集中,从而使焊接结构变形,不利于地铁车辆的运行安全,成为制约地铁发展的一个关键因素[1].
由于牵引梁属于大型构件,通过试验的方法来研究焊接变形不仅耗时,而且成本高昂,因此采用数值模拟的方法逐步发展起来. 日本学者Ogaiva等人[2]最先提出了固有应变法,它不同于热弹塑性法,固有应变法专注于焊后结果而不考虑焊接过程中复杂的瞬态过程,从而大大缩短了计算量,是现在大型构件焊接变形模拟的主要方法[3-5]. 文中采用有限元软件SYSWELD,通过固有应变法对某型号地铁牵引梁在不同约束条件下的焊接变形进行了模拟计算,并与实测结果相比较,验证了焊接变形模拟的可靠性,通过优化约束条件,减小了焊接变形.
河流和陆上融化的冰川给北冰洋带来的源源不断的淡水加剧了这一区域的脆弱性,因为淡水更难中和二氧化碳酸化效应。有研究者指出,北欧的海洋酸化范围非常广,其表层的海水酸化最快,深层的海水则更慢一些。科学家表示,流入北冰洋地区的大型河流因其流量大会形成巨大的集水区域。由于淡水和海水的混合较慢,因此在一些地方产生了淡水覆盖在海水上层的情况。淡水降低了能够缓和PH值变化的离子的浓度。海洋冰川相当于是北冰洋面的一个盖子,所以冰的融化将加速海水吸收二氧化碳。
1)链路的稳定性评估.考虑到道路的宽度是可以忽略的,所以拓扑的变化很多时候是由于速度以及方向的变化所引起的,严重影响了链路的稳定性.本文利用相对位移的变化量来衡量节点间链路的稳定性.节点周期性的广播信标数据包,使得节点间的距离很容易利用以下公式得到
1 热源模型建立 牵引梁材料为304不锈钢,为使模拟结果更准确,在对牵引梁整体进行模拟计算前,需要对构件的T形接头和对接接头进行热源校核.
热源模型的建立
焊接热源的作用模式
对于高能束焊接,由于产生较大的焊缝深宽比,说明焊接热源的热流沿焊件厚度方向施加了很大的影响,必须按某种恰当的体积分布热源来处理。具体采用双椭球体分布热源。
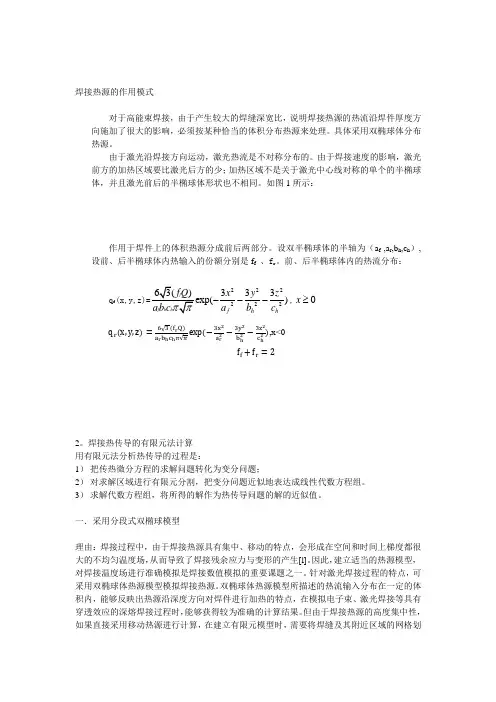
由于激光沿焊接方向运动,激光热流是不对称分布的。由于焊接速度的影响,激光前方的加热区域要比激光后方的少;加热区域不是关于激光中心线对称的单个的半椭球体,并且激光前后的半椭球体形状也不相同。如图1所示:
作用于焊件上的体积热源分成前后两部分。设双半椭球体的半轴为(af ,ar,bh,ch),设前、后半椭球体内热输入的份额分别是ff 、fr。前、后半椭球体内的热流分布:
qf(x,y,z)=22222263()333exp()ffhhfhhfQxyzabcabc,0x
qr(x,y,z)=6√3 (frQ)arbhchπ√𝜋exp (−3x2ar2−3y2bh2−3z2ch2),x<0
ff+fr=2
2。焊接热传导的有限元法计算
用有限元法分析热传导的过程是:
1) 把传热微分方程的求解问题转化为变分问题;
2) 对求解区域进行有限元分割,把变分问题近似地表达成线性代数方程组。
3) 求解代数方程组,将所得的解作为热传导问题的解的近似值。
一.采用分段式双椭球模型
理由:焊接过程中,由于焊接热源具有集中、移动的特点,会形成在空间和时间上梯度都很大的不均匀温度场,从而导致了焊接残余应力与变形的产生[l]。因此,建立适当的热源模型,对焊接温度场进行准确模拟是焊接数值模拟的重要课题之一。针对激光焊接过程的特点,可采用双椭球体热源模型模拟焊接热源。双椭球体热源模型所描述的热流输入分布在一定的体积内,能够反映出热源沿深度方向对焊件进行加热的特点,在模拟电子束、激光焊接等具有穿透效应的深熔焊接过程时,能够获得较为准确的计算结果。但由于焊接热源的高度集中性,如果直接采用移动热源进行计算,在建立有限元模型时,需要将焊缝及其附近区域的网格划分得很细,计算中也需要很多时间步进行迭代运算,这使得计算效率极为低下,从而对于一些实际复杂构件的焊接过程进行模拟实际上是不可行的。为解决这一问题,将分段化思想应用于双椭球体热源模型上,在移动双椭球体热源模型基础上提出了分段移动双椭球体热源
激光焊接传热过程的数值计算

第
29卷增刊1999年
11月 东 南 大 学 学 报
JOURNALOFSOUTHEASTUNIVERSITY Vol1
29Sup.
Nov.1999
激光焊接传热过程的数值计算3
徐九华 罗玉梅 张靖周
(南京航空航天大学
,南京
210016)
摘 要 以伴随有小孔效应产生的高能量密度束焊接过程为研究对象
,建立了运动
热源作用下二维小孔焊接中流体流动及传热过程的数学模型
,提出采用位置预置
———修正的方法对焊接熔池的固、液相交界面位置进行准确捕捉
,并对这一小孔焊接
模式进行了较为全面的参数化分析
,揭示了材料热物理性能、小孔直径、焊接速度等
因素对焊接热过程的影响
.
关键词 传热
;温度场
;数值模拟
;激光焊接
分类号
O551.3;O241.8
Ξ国家自然科学基金资助项目(
59575069)
.
收稿日期
:1999-06-14. 第一作者
:男
,1964年生
,博士
,副教授
.当功率密度超过
109
W/m2
的激光束流照射到金属材料表面时
,材料将瞬时汽化并在束流
压力和蒸汽压力的共同作用下形成一个细长的柱形小孔
,小孔中的汽化金属被电离并将射入
的能量完全吸收
,然后将热量传递给周围材料使其熔化
,在小孔周围形成熔池
.这种现象常出
现在激光束焊过程中
.这类焊接能获得极小的熔化区和热影响区并能净化焊缝
,从而减少焊缝
中存在的诸如内应力、裂纹、气孔等缺陷
.因此
,激光焊接在高精度、高质量焊接领域中引起了
人们的广泛关注
.
大量的实验研究表明
,在激光焊接中
,所形成的小孔深度大于其直径一个数量级
,并且熔
化金属液主要沿小孔周向流动
.因此
,在早期的理论研究中
,这类问题被模化为具有移动热源
的二维导热问题
,仅考虑了热扩散作用[1
,2
]
;随后相变和流动效应被引入到一系列研究之
中[3~5
]
.本文是在已有的研究基础上
,借助于曲线坐标系
,运用有限控制容积积分法对激光小
孔焊接热过程进行数值计算
,并对这一热过程进行全面的参数化分析
,深入剖析了材料热物理
性能、焊接主要过程参数对焊接热过程的综合影响
D500钢激光焊接数值模拟

D500钢激光焊接数值模拟
许新猴;李先芬;赵小强;周伟
【期刊名称】《焊管》
【年(卷),期】2015(000)006
【摘 要】基于ANSYS有限元分析软件,以5 mm厚D500钢为研究对象,采用均匀分布的柱体热源与椭球热源组合的方法,建立激光焊接热源模型,对D500钢激光焊接温度场及应力场进行模拟计算,并与试验所得焊缝形状及焊后残余应力进行比较分析。结果表明,数值模拟结果与试验结果比较吻合,证明该热源模型具有一定的适用性。
【总页数】5页(P16-19,25)
【作 者】许新猴;李先芬;赵小强;周伟
【作者单位】合肥工业大学 材料科学与工程学院,合肥 230009;合肥工业大学 材料科学与工程学院,合肥 230009;合肥工业大学 材料科学与工程学院,合肥
230009;合肥工业大学 材料科学与工程学院,合肥 230009; 新加坡南洋理工大学
机械与宇航工程学院,新加坡 639798
【正文语种】中 文
【中图分类】TG456.7
【相关文献】
1.基于ANSYS的D500钢激光焊接温度场数值模拟 [J], 许新猴;赵小强;翟文刚;康泽军;李先芬;周伟 2.奥氏体不锈钢激光焊接温度场数值模拟 [J], 郑旺旺
3.钛/钢异种金属激光焊接接头微观组织及数值模拟研究 [J], 杨胜;李军兆;刘一搏;孙清洁
4.304不锈钢激光焊接工艺及数值模拟 [J], 张强勇;赵先锐;刘桂香;陈勇;朱征宇;倪站站
5.激光焊接1Cr17铁素体不锈钢温度场数值模拟 [J], 赵庆宇;秦坤;万焱
因版权原因,仅展示原文概要,查看原文内容请购买
激光粉末床熔融WC-12Co硬质合金温度场模拟
第 2 期第 50-59 页材料工程Vol.52Feb. 2024Journal of Materials EngineeringNo.2pp.50-59第 52 卷2024 年 2 月
激光粉末床熔融WC-12Co硬质
合金温度场模拟
Temperature field simulation on WC-12Co
cemented carbide formed by laser
powder bed fusion
牛玉玲1,李晓峰1*,赵宇霞1,张利2,刘斌1,白培康1
(1 中北大学 材料科学与工程学院,太原 030051;2 中北大学 机械工程学院,太原 030051)NIU Yuling1,LI Xiaofeng1*,ZHAO Yuxia1,ZHANG Li2,LIU Bin1,BAI Peikang1
(1 School of Materials Science and Engineering,North University ofChina,Taiyuan 030051,China;2 School of Mechanical Engineering,
North University of China,Taiyuan 030051,China)
摘要:结合有限元软件ANSYS建立三维有限元热模型,利用APDL命令及生死单元方法实现对高斯热源的施加和WC-12Co硬质合金打印过程的模拟,得到WC-12Co硬质合金在激光粉末床熔融(LPBF)成形过程中的温度场分布,研究不
同工艺参数(激光功率、扫描速度)对温度场分布及熔池特征的影响。结果表明:WC-12Co硬质合金在LPBF过程成形时,利用有限元能够有效模拟其成形过程。位于热源前部的等温线比尾部更为密集,温度梯度更大;而扫描路径终端边缘处熔池中心的温度最高。随着激光功率的增大和扫描速度的减小,熔池宽度、深度和长度均相应增大。通过相关实验分析不同工艺参数对晶粒尺寸的影响,发现晶粒尺寸随扫描速度的增加而减小,随激光功率的增加而增大;但过高的激光功率会引起一定的热裂纹现象发生。关键词:激光粉末床熔融;WC-12Co;有限元;温度场;熔池尺寸doi: 10.11868/j.issn.1001-4381.2022.000947
焊接数值模拟方法
万⽅数据
研究与设计王中辉等:焊接数值模拟⽅法第7期
此,在综合考虑⼘述各种影响因素的基础上。运⽤⾦属凝圊的有关理论,需做⼀些合理的假设或近似,才可能建⽴⼀个准确的预测焊缝凝固组织的元胞⾃动机模型【m。
4结论
数值模拟技术在焊接领域已经得到⼴泛应⽤,各有特点,应在不同场合发挥其优点。焊接数值模拟技术的发展使焊接技术正在发⽣着由经验到科学、由定性到定量的飞跃。焊接数值模拟技术及进⼀步发展的虚拟制造技术必将⼴泛地应⽤到焊接技术的研究及⽣产中,促进了国民经济建设,推动⽣产制造的科学化、现代化、⾃动化进程。
参考⽂献:
【lJ李刚,上官林建.相场模犁原理及其在晶粒长⼤模拟中的研究进展【J】.电焊机,2006,36(9):33-36.
【2】许丹}j娇,叶平,叶惺拽淡⼤型有限元分析软件ANSY呵:g煤矿机械,2005(4):1-3.
【31朱加雷,焦向东,俞建荣.基于ANSYS的TIG焊接电弧数值模拟研究fJ】.电焊机,2009,39(6):26-29.
[4]刘兴龙.曲仕尧,邹增⼤.基于ANSYS的焊接过程有限元模拟【J1.电焊机,2007,37(7):4l—44.
【5】罗⾦华。梁晓燕,王春明.中厚板多道焊温度场和应⼒场三维数值模拟『J1.电焊机,2006,36(8):32-35.
【6】陈⽟喜,朱锦洪,⽯红信.基于ANSYS的铝合⾦薄板焊接
温度场三维有限元模拟闭.热加⼯⼯艺,2009,38(9):88-90.【7】冯兆龙,姚润钢,王明林.低相变点焊条焊接接头残余应⼒场的数值模拟【J1.电焊机,2007,37(9):52-55.
[8】朱援祥。王勤,赵学荣.基于ANSYS平台的焊接残余应⼒模拟【J】.武汉理⼯⼤学学报,2004,26(2):69-71.
【9】华鹏,孙俊⽣.有限兀软件SYSWELD在焊接数值模拟中的作⽤『J“【J东机械,2005(1):2-5.
【IO]杨天冰,郭瑞杰.X70管道环焊缝接头残余应⼒数值模拟【JJ.电焊机,2008。38(11):9-14.
温度场和流场的模拟
温度场和流场的模拟
天津职业技术师范⼤学Tianjin University of Technology and Education
毕业论⽂
专业:材料成型及控制⼯程
班级学号:材料0912 - 09
学⽣姓名:蔡⾔锋
指导教师:⾼莹讲师
⼆〇⼀四年六⽉
天津职业技术师范⼤学本科⽣毕业设计
TIG焊电弧温度场和流场的模拟Analog TIG welding arc temperature field and flow field
专业班级:材料成型及控制⼯程--材料0912
学⽣姓名:蔡⾔锋
指导教师:⾼莹讲师
学院:机械⼯程学院
2014 年6 ⽉
摘要
钨极氩弧焊(TIG焊)是近代⼯业⽣产中应⽤⽐较⼴泛的⼀种焊接⽅法,这种焊接⽅法具有热影响区⼩、焊缝美观、易于控制
等众多优点。所以对TIG焊焊接技术进⾏数值模拟,能够更好的了解和控制整个焊接的过程,所模拟TIG焊电弧的温度场和流
场具有重要的意义。
数值模拟技术应⽤⼴泛,本⽂就是采⽤有限元分析软件FLUENT,创建了符合实际的TIG焊⾃然燃烧电弧的有限元模型。根据
流体⼒学质量守恒、动量守恒和能量守恒⽅程,选取合理的边界条件,得到了TIG焊电弧的温度场流场分布的变化规律图。通
过FLUENT的后处理结果能够对TIG焊电弧内部的⼀些温度场、流场等情况进⾏形象的表述。
基于⾃然燃烧的TIG焊接电弧的数值分析,有助于进⼀步理解焊接过程的物理实质,合理地选择焊接⼯艺和⼯艺参数,并为冶
⾦分析提供进⼀步的理论依据。为今后的理论研究和⼯业⽣产奠定基础。
关键词:TIG 焊;FLUENT 软件;数值模拟;电弧
Abstract
GTAW (TIG welding ) is a modern industrial production, used widely as a welding method, this method has a small weld
heat-affected zone , weld appearance, easy to control , and many other advantages. So for TIG welding techniques to
激光深熔焊接运动熔池的动力学行为数值分析
激光深熔焊接运动熔池的动力学行为数值分析
张建斌;张健;樊丁;黄健康
【摘 要】针对连续激光深熔焊接,考虑表面张力、气化压力、浮力和液固之间内部作用力,以及熔池内层流、辐射和气液界面传热传质等因素,建立连续激光深熔焊接激光热源随熔深变化的自适应模型和小孔填充模型,并对熔池的深度、温度分布、流场分布以及相同焊速、不同功率下小孔的动态演变过程进行分析.结果表明:运动熔池形成过程中,焊速为0.08 m/s,功率分别为1 600、2 000、2 400W,焊接时间t<7.2 ms时,小孔深度随时间成线性增长,当焊接时间t>7.2 ms时,小孔深度值发生高频振荡,但深度平均值趋于稳定;随着激光光束的移动,熔池金属绕过小孔,从小孔前部熔池流向后部形成环流,凝固形成“鱼鳞状凝固线”.
【期刊名称】《兰州理工大学学报》
【年(卷),期】2015(041)002
【总页数】5页(P22-26)
【关键词】激光小孔;VOF;气化压力;动态演变
【作 者】张建斌;张健;樊丁;黄健康
【作者单位】兰州理工大学省部共建有色金属先进加工与再利用国家重点实验室,甘肃兰州730050;兰州理工大学有色金属合金及加工教育部重点实验室,甘肃兰州730050;兰州理工大学省部共建有色金属先进加工与再利用国家重点实验室,甘肃兰州730050;兰州理工大学省部共建有色金属先进加工与再利用国家重点实验室,甘肃兰州730050;兰州理工大学有色金属合金及加工教育部重点实验室,甘肃兰州730050;兰州理工大学省部共建有色金属先进加工与再利用国家重点实验室,甘肃兰州730050;兰州理工大学有色金属合金及加工教育部重点实验室,甘肃兰州730050
【正文语种】中 文
【中图分类】TG456.7
连续激光深熔焊接其本质是存在小孔效应的焊接过程,其动态演变过程(形成、维持、闭合)对焊缝深度以及焊接质量有着决定性的影响.熔池中出现小孔时,小孔与熔池相互影响,小孔形状和尺寸的改变直接影响到熔池中流体流动和传热过程;而熔池液态金属流场与温度场[1]也反过来影响小孔的形状与尺寸.目前对激光深熔焊接小孔行为、熔池流动的观察以及实验[2],国内外研究人员多采用高速CCD摄像、X射线[3]、可听声监测等试验手段来研究小孔和熔池的耦合行为,但这些实验手段并不能获得全面有效的小孔及熔池内部的流场、压力场及温度场数据.因此,建立合适的综合数学模型,通过数值模拟的手段获得小孔壁面和熔池内部的能量、密度、温度、压强、速度等物理量分布以及小孔实时形貌,对于探讨激光焊接的本质以及有关物理现象具有重要的科学意义.