
基于FANUC数控系统的模拟主轴的参数设置与调试
第l3卷第1期 2014年2月 常州信息职业技术学院学报 Journal of Changzhou Vocational College of Information Technology V01.13 No.1 Feb.2014
基于FANUC数控系统的模拟主轴的
参数设置与调试
唐静
(常州信息职业技术学院机电工程学院江苏常州213164)
摘要:基于FANUC数控系统的模拟主轴控制在中低档的数控机床中广泛使用。介绍了数控机床中模拟主轴控制系统的组 成,阐述了模拟主轴控制系统CNC调试、变频器调试、主轴试运行的方法和步骤,并提出了调试过程中相关的注意 点,为广大数控技术人员提供一定的参考和借鉴。 关键词:FANUC;模拟主轴:变频器 中图分类号:TG 659 文献标志码:A 文章编号:1672-2434(2014)01・0021413
Parameter Se llg and Debugging of Analog
Spindle Based on FANUC CNC Control System
TANG Jing
(School of Mechanical and Electrical Engineering,Changzhou College of Information Technology,Changzhou 213164,China)
Allla ̄'t:The analog spindle control based on FANUC CNC is widely used in the low and middle range ofCNC machine tools.This pa— per introduces the component ofanalog spindle control system ofCNC machine tools,states the methods and steps ofCNC de’ bugging,frequency converter debugging and the operation of analog spindle,which may provide a reference for CNC techni- cians. ey神:FANUC;analog spindle;frequency converter
0 引言
主轴是机床上带动工件或刀具运动的轴,主轴 控制的效果将直接影响零件的加工精度。模拟主轴
控制是指数控系统输出模拟电压控制主轴,主轴由 调速器控制的主轴电机驱动(常用的调速器是变频
器、主轴电机是三相异步电动机),可以实现数控机 床主轴的启停、正反转以及调速控制。基于
FANUC数控系统的主轴控制主要有模拟主轴控制
和串行主轴控制两种类型。模拟主轴系统的结构如 图1所示。串行主轴控制是指数控系统输出串行数
据控制主轴,主轴通常由伺服驱动器控制的伺服电 机驱动。模拟主轴控制经济实用、调试方便,在中低
档的数控机床中广泛使用 ]。
一厂■■■二_=二L 数 ~ I=:: =::厂 控 系 统
图1模拟主轴系统结构示意图
1模拟主轴系统的组成
基于FANUC数控系统的模拟主轴控制系统的
收稿日期:2013—10-25 作者简介:唐
静(1981一),女,讲师,硕士,主要研究方向:数控技术、机电一体化 22 常州信息职业技术学院学报
电气原理图如图2所示。其中,FANUC 0i-C数控系 统的JA40接口输出0~10 V模拟电压;三菱E700 变频器的2、5端子接收JA40接口输出的模拟电压 信号,STF、STR端子接收JD1A接口输出的转向信 号;主轴编码器PG的反馈信号输入JA7A接口。
图2模拟主轴控制电气原理图
2模拟主轴的调试
从系统组成的角度,数控机床模拟主轴的调试
包括CNC中有关主轴的参数与信号的调试,以及变
频器本身的参数与信号的调试。调试的目的是保证
数控系统能够根据指令发出正确的模拟电压信号,
经过变频器调速后驱动主轴正确运行。
2.1 CNC调试
CNC调试时,主要是根据不同的控制要求,设
置一些参数,将控制要求反映到主轴转速的模拟量
输出上,使之与控制要求一一对应。以基于
FANUC数控系统的某数控车床的模拟主轴控制为
例,CNC的转速指令输出极限(模拟量)为l0 V,档
位1~3对应的最高转速分别为1 000 r/min、2 000
r/min、4 000 r/min,CNC上设定的主轴参数如表1所
示。设置CNC参数时,注意要先打开“参数写入” 功能,所有参数的设置完成后,要关闭“参数写入”
功能。
表1 CNC相关主轴参数 速之间存在较大的误差。l2 这类偏差包括零点漂移
和增益偏差,零点漂移是指编程指令转速为0时, CNC输出的模拟量电压≠0 V;增益偏差是指编程 指令转速为最大值时,CNC输出的模拟量电压≠10
v。在表1的参数设定完毕后,可以通过参数3731 和3730进行调整。调整的方法和步骤是:①测量 CNC输出的模拟量电压。进入MDI方式,输入 M03S0指令,用万用表测得变频器2、5端子上的电
压为一0.15 V;再输入M03¥4000指令,测得2、5端 子上的电压为1O V,将数据记录在表2中;②计算
参数3731和3730的调整值。根据公式,计算调整
值No.3731=一 ×2 =98;No.3730= lUU
而= u一 ×1000=985;③设定参数3731和
3730。将3731和3730的调整值98,985分别输入 CNC系统并使之生效;④验证CNC输出的模拟量 电压。重复步骤①的操作,分别测量0转速和最高 转速时的模拟量电压,测得的数据如表2所示,调整 成功。在测量模拟量电压时,需要注意2、5端子的 正负极性,万用表的表笔是红对2,黑对5。另外,
CNC参数设置完成后,注意做好数据备份工作,以 便不时之需。
表2增益偏差与零点漂移设置前后的实验数据
参数3731和3730调整前的 5
参数3731和3730调整后的 5 —0.15 V l0 V
0 V lO V
当主轴采用模拟量输出时,由于温度、元器件特 2・2 变频器调试
性的变化,可能会导致实际主轴转速和编程指令转 变频器调试时,
需要将CNC输人的模拟量转换 第l3卷第1期 唐静:基于FANUC数控系统的模拟主轴的参数设置与调试
为主轴电动机的实际转速。变频器需要进行速度控
制系统的速度和电流等调节器参数、电流、功率、上
下限频率、加减速时间等的设定与调整,从而使得主
轴的实际输出转速与来自CNC的模拟量保持一一 对应的关系。以三菱E700变频器为例,变频器主要
参数的设定如表3所示。对于其他品牌的通用变频 器,设置内容大体相同。
表3变频器相关参数
3模拟主轴的运行
完成上述调试后,首先进入FANUC 0i-C数控 系统MDI方式,在程序界面输入“M03S1000;”指令,
主轴电动机以1 000 r/rain的转速正转;输人 “M04S1000;”指令,主轴电动机以1 000 r/min的转速
反转;输人“M05;”指令,主轴电动机停止运行。然 后进入手动方式,按下操作面板区的“主轴正转”、
“主轴反转”和“主轴停止”按钮,主轴均能正确动
作。值得注意的是,FANUC数控系统进行主轴运 行调试时,必须先在MDI方式下运行,通过s指令
给定CNC一个转速后,才能在手动方式下运行。
4 结束语
随着我国机械制造业的快速发展,数控加工技 术已经日趋成熟,但是数控机床调试与维修方面的
人才比较缺乏。主轴控制系统的调试是数控机床调 试中的重点,当出现输入s指令和主轴实际转速不
一致、零件加工误差偏大等情况时,都需要进行主轴
调试。本文主要阐述了模拟主轴控制系统的硬件组 成和调试方法,在调试过程中可以多总结、多积累经
验,进一步提高调试与维修技能。
参考文献: [1] 罗庚合.基于变频调速的模拟主轴调试与故障分析 [J].装备制造,2013(1):67-71. [2] 龚仲华.FANUC.0iC数控系统完全实用手册[M].北 京:人民邮电出版社,2009:4-l8. [3] 宋健.数控机床模拟主轴控制系统设计与分析[J].制 造业自动化,2010(3):166 168.
FANUC系统参数设定
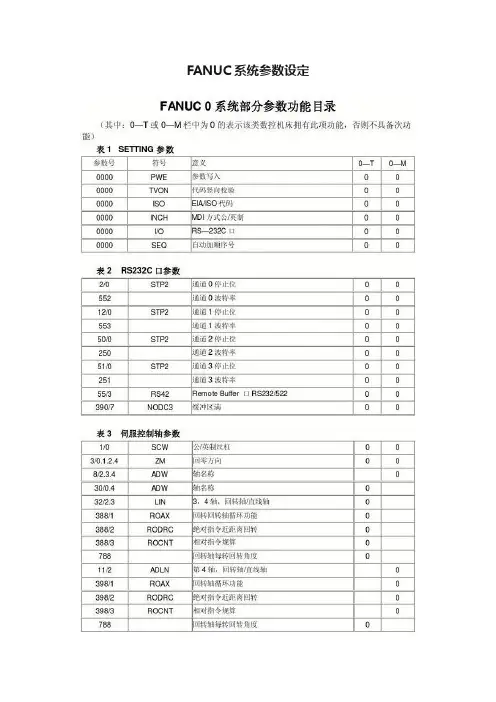
FANUC系统参数设定
发那克900以后参数
发那克900以后参数意义
900 #5 公英制转换; 1,公制
#4 主轴模拟/串行输出; 1,用离合器
#3 手摇轮; 1,用
901 #7 复合固定循环; 1,有
#5 倒方角C,倒圆角R; 1,有
902 #6 用户宏程序A; 1,有
#5 丝杠螺距误差补偿; 1,有
#2 恒速切削控制; 1,有
903 #7 背景编辑; 1,有
#3 偏置量测定直接输入B; 1,有
#1 实际主轴转速输出; 1,有
904 #2 中文显示; 1,中文(P23 #3设1)
906 #7 外部刀具补偿; 0,有
#6 自动刀具补偿; 0,有
#5 刀具形状损失补偿; 1,有
#0 菜单编程; 0,有
907 #6 刀尖补偿; 1;有
#4 加工时间加工品数; 1,有
909 #1 外部信息; 1,有 #0 图形显示; 1,有
911 #3 时间功能; 1,有
932 #7 MDI—B; 1,有
#6 表面恒速; 1,有
#3 用户宏程序B; 1,有
#2 用户宏程序A; 1,有(#2、#3不能同时选择)934 #4 特殊G代码输入; 1,有
935 #5 出现600号参数; 1,有
#2 加工复循环; 1,有
#1 工件坐标系; 1,有
#0 刀具寿命管理; 1,有
FANUC-0M系统的传输速率修改方法
具体步骤:
1、模式选择MDI状态按下“DGNOS PARAM”键;
2、按上、下翻页键查找PWE参数(可写入参数)将其原有值0改为1;
3、在参数中找到552,将其值改为11,则传输速率变为19200;
4、再将PWE改为0。
注意:操作完第2项步骤会出现#100P/S ALARM报警,不用理会,继续执行以下步骤即可。
楼主,你是不懂机床还是拷贝错误:
在参数中找到552,将其值改为11,则传输速率变为19200;
11是9600波特率
10是4800波特率
FANUC数控系统参数设定及修改

FANUC数控系统参数设定及修改
(1)打开参数写保护开关
①将NC置于MDI方式或急停状态。
② 用以下步骤使参数处于可写状态。按SETTING功能键一次或多次后,再按软键[SETTING],可显示SETTING画面的第一页; 将光标移至“参数写入”处,将其设为1。
图5-1-4 打开参数写保护开关
打开写参数的权限后,系统会出现100号报警,并自动切换到报警页面。可以设定参数3111#7(NPA)为1,这样出现报警时系统页面不会切换到报警页面。通常,发生报警时必须让操作者知道,因此上述参数应设为0。同时按下RESET+CAN键,可消除100号报警。
图5-1-5 100号报警画面
(2)进入参数设定界面
按MDI键盘上的”SYSTEM”功能键多次或按下”SYSTEM”功能键后,再按软键“参数”,进入参数界面。
图5-1-6 参数画面
(3)输入参数号,点击[号搜索]软键,根据参数号查找参数。
(4)参数修改
图5-1-7 修改参数
将光标移动至待修改的参数,输入要设定的数据,然后按[输入]软键,即可完成参数的设定。
5.参数备份与恢复
参数备份的步骤如下:(1)系统置于MDI或急停状态下;(2)在CNC设定画面将20号参数设为4;(3)插入存储卡;(4)机床操作面板上选择“编辑”模式;(5)顺序按下“SYSTEM”键,显示参数画面;(6)在参数画面,顺序按下软键“操作”、“F输出”、“全部”、“执行”,输出CNC参数,输出文件名为“CNC-PARA.TXT”。
参数恢复的步骤如下:(1)系统置于MDI或急停状态下;(2)在CNC设定画面将20号参数设为4;(3)插入存储卡;(4)将参数写保护开关打开;(5)机床操作面板上选择“编辑”模式;(6)顺序按下“SYSTEM”键,显示参数画面;(7)在参数画面,顺序按下软键“操作”、“F输入”、“执行”,输入CNC参数;(8)切断CNC电源再通电。
FANUC系统参数分析和调整

FANUC系统参数分析和调整
FANUC系统参数是指用于调整和配置FANUC控制器操作的一组参数。这些参数可以影响机床的性能和工作方式。通过系统参数的分析和调整,可以优化机床的运行和加工效果。下面将就FANUC系统参数的分析和调整进行详细介绍。
其次,进行FANUC系统参数的分析和调整时,需要有一套科学的方法和步骤。首先,需要根据实际需要,确定需要分析和调整的系统参数范围。然后,通过参数手册或操作界面,获取相应的参数数值。接下来,需要分析当前的参数设置对机床性能和加工效果的影响。可以通过实际加工试验、工件测量以及观察机床运行情况等方式进行分析。如果发现参数设置存在问题,可以根据实际需求进行适当的调整。在调整参数时,需要注意参数范围的合理性和相应的参数之间的关系。最后,需要对调整后的参数进行测试和验证,确保参数设置的有效性和可靠性。
最后,掌握FANUC系统参数的分析和调整需要进行长期的学习和实践。FANUC系统参数较为复杂,需要具备一定的机床操作和维护经验。此外,还需要了解FANUC系统的工作原理和机床运行的相关知识。可以通过参加培训班、阅读相关文献以及与经验丰富的技术人员交流等方式进行学习。通过实际操作和实践,逐步提高对FANUC系统参数分析和调整的能力。
总之,FANUC系统参数的分析和调整是机床操作和维护中的重要工作。正确的参数设置可以优化机床的性能和加工效果,提高生产效率。通过系统参数的科学分析和合理调整,可以使机床正常运行,并满足实际加工需求。但是,需要注意参数设置的合理性和相应的参数之间的关系,以及进行长期的学习和实践。这样,才能真正掌握FANUC系统参数分析和调整的技巧,提高机床操作和维护的水平。
FANUC系统参数分析和调整讲解
FANUC系统参数分析和调整讲解
首先,我们需要了解FANUC系统参数的种类。FANUC系统参数主要分为系统参数和用户参数两类。系统参数是数控系统的基本参数,包括各轴的速度、加减速度、插补误差容限等。这些参数在机床出厂时已经设置好,一般情况下不需要修改。而用户参数则是根据具体机床和加工要求进行设置的,包括编程方式、插补方式、快速移动倍率等。
在调整FANUC系统参数之前,我们首先需要进行系统参数分析。系统参数分析主要包括以下几个方面。
首先是速度参数分析。速度参数对机床的加工效率和加工质量影响很大。首先,我们需要分析速度参数是否合理。速度过快容易引起机床振动,速度过慢会影响加工效率。其次,我们要分析加减速度参数是否合理,过大或过小的加减速度都会影响机床的稳定性。
其次是插补误差容限分析。插补误差容限是数控系统对加工路径的容忍度,它决定了机床加工精度的上限。我们需要根据加工要求和机床精度来分析和调整插补误差容限参数,使其符合要求。
第三是快速移动倍率分析。快速移动倍率是机床在快速定位时的倍率,它决定了机床快速移动的速度。过大的快速移动倍率会引起机床冲击,过小会影响加工效率。
另外,我们还需要进行用户参数的分析和调整。用户参数是根据具体机床和加工要求进行设定的,因此需要根据具体情况进行分析和调整。
例如,编程方式参数。编程方式参数包括ISO编程方式和自动对称编程方式等。不同编程方式适用于不同工件的编程,我们需要根据具体工件要求来选择合适的编程方式。 还有插补方式参数。插补方式参数包括线性插补方式、圆弧插补方式等。我们需要根据具体工件的加工要求来选择合适的插补方式。
最后是快速移动方式参数。快速移动方式参数包括梯形快速移动方式、S型快速移动方式等。不同的快速移动方式对机床的冲击和振动程度不同,我们需要根据机床结构和工件要求来选择合适的快速移动方式。
总之,FANUC系统参数分析和调整是数控机床加工过程中非常重要的一环。通过合理地分析和调整FANUC系统参数,可以提高机床的加工效率和加工质量,并使其更加稳定可靠。
Fanuc系统机床调试说明

Fanuc系统机床调试说明
FANUC-0IMD系统机床调试注意事项
2009年7月版本2
一、主机调整
1.伺服初始化
(1) 准备:a:按下急停,设PWE = 1
b:按「SYSTEM」→「△」→「SV-PRM」出现伺服设定屏幕。
(2) 设初始化设定位为:00000000
(3) 电机代码:根据不同的电机型号进行设定。
电机型号:A8/3000i A12/3000i A22/3000i A30/3000i
电机代码:177 193 197 203
电机型号:A40/3000i AC8/2000i AC12/2000i AC22/2000i
电机代码:207 176 191 196 (4) AMR:00000000
(5) CMR:2
(6) Feed Gear(N/M):根据机床实际情况设定。
直线轴:(不带光栅尺,丝杠和电机直连)
螺距10mm 12mm 16mm 20mm
N/M 1/100 3/250 2/125 1/50
旋转轴:(不带光栅尺)
转台齿轮比: 1/60 1/90 1/180 1/120
N/M 3/500 1/250 1/500 3/1000
(7) Driection Set:111 或 –111(根据机床实际情况设定)
(8) Velocity pulse No. :8192 (不带光栅)
(9) Position pulse No. :12500
(10) Ref. Counter:根据不同的螺距进行设定
螺距:10mm 12mm 16mm 20mm
参考计数器 10000 12000 16000 20000 (11) 设定完毕,切断总电源。
(12) 然后再通电,初始化设定位自动变成:00001010 2.FSSB 设定
(1) 参数 No.1902 设为 00000000
(2) 参数 No.1023:X:1
Y:2
Z:3
B:4
(3) 在伺服初始化画面,初始化伺服参数(如1所述).
FANUC数控系统主轴参数

1 / 3 FANUC数控系统主轴参数
以 FANUC-Oi(M 型) 数控系统为例 , 介绍主轴齿轮换档参数的合理应用。
1 齿轮换档方式 A
如图 1 所示 , 主轴的 3 个档位所对应的主轴电动机最高限定速度是相同的。例如XH756 卧式加工中心 , 主轴低档的齿轮传动比为 11:108, 中档的齿轮传动比为 11:36, 高档的齿轮传动比为 11:12; 机械设计要求主轴低档时的转速范围是 O-458r/min, 中档的转速范围是 459-1375r/min, 高档的转速范围是 1376-4125r/min, 主轴电动机的最低速度限定为 150r/min。主轴电动机给定电压为 1OV 时 , 对应的主轴电动机速度为 6000r/min。通过计算可知各个档位的主轴电动机最高转速相同,均为 4500r/min。此时参数应设定如下 :
参数 N0.3736( 主轴速度上限 ,Vmax=4095 ×主轴电动机速度上限/指令电压 10V 的主轴电动机速度 ) 设定为 4095 × 4500/6000=3071。
参数 N0.3735( 主轴速度下限 ,Vmax=4095 ×主轴电动机速度下限 / 指令电压为 10V 的主轴电动机速度 )
设定为4095 × 150/6000=102。
参数 N0.3741( 指令电压 1OV 时对应的主轴速度 A, 低档 ) 设定为 6000 × 11/108=611。
参数 N0.3742( 指令电压 10V 时对应的主轴速度 B, 中档 ) 设定为 6000 × 11/12=1833 。
参数 N0.3743( 指令电压 10V 时对应的主轴速度 C, 高档 ) 设定为 6000 × 11/12=5500 。
按照以上参数设定 , 该机床速度范围合理覆盖 , 并在 PMC 程序中自动判别 , 合理选择档位。
2016年度精品--FANUC系统数控机床调试参数
2016年度精品--FANUC系统数控机床调试参数
FANUC数控机床调试参数
系统第一次通电,必须把参数写保护打开(设定画面第一项PWE=1),否则参数无法写入。在MDI方式下,按软键盘上的SYSTEM,在参数画面下将参数3190#6(CH2)设成1,断电重启,画面上的文字转换成中文。
注:无特殊情况下,第一次通电最好不要进行全清。
一、FSSB设定
先把参数8130和1010的值设为3,表示3个轴;参数1023设成1;2;3,参数1902#0=0(当参数1902#1 ASE=1时,表示当选择FSSB自动设定方式时,自动设定完成)。进入SYSTEM,按显示器下的键,画面进入伺服设定,初始化位设为0,将在表5中查得的电机代码输入(0i-Mate系列的Z轴电机代码要比X、Y两轴的代码大1)。进入伺服调整画面,按照调试手册P15的图中设定X、Y、Z的各项,断电重启。如果启动后不出现调试手册中P16表1的报警,则FSSB设定完成,否则重新设定FSSB(线路正常情况下)。如果出现466号报警,将参数2165设为25、25、45(0i-Mate);45、45、45(0i-MC),复位即可消除此报警。
二、主轴设定
在参数4133中输入主轴电机代码(表6中查得电机代码),把4019#7设定为1进行自动初始化。断电重启,设定参数3736为4095,3741号参数为电机的最高转速(即主轴电机的额定转速)。
注:参数4020与3741的值必须一致,否则主轴的转速将与倍率开关的档位不对应
三、各种功能对应的参数设定 0i-Mate系列按照调试手册中P25-P26的AI先行控制中的参数设定;0i-MC系列按P26-P27的AI轮廓控制中的参数设定。其中参数1432为4000~10000、1620为150、1621为80。
四、其它参数的设定
当以上的参数设好之后,如无出现报警现象,将下面参数输入。 参数如下:
FANUC数控系统参数设定总结
FANUC数控系统参数设定总结
首先,FANUC数控系统参数设定包括机床参数设定和程序参数设定两部分。机床参数设定是指根据机床的性能、结构、精度等特点,进行相关参数的设置,以便系统能够正常运行和精确控制。程序参数设定是指根据加工工艺的要求,设置加工程序相关的参数,以实现对工件加工过程的控制。
在机床参数设定方面,需要设置的参数包括机床类型、坐标方向、轴向指令限制、进给量、加工速度等。机床类型参数主要是告诉系统所使用的机床类型,以便程序能够正确地进行解释和控制。坐标方向参数是指机床坐标轴的方向,根据机床的实际情况进行设置。轴向指令限制参数是指对坐标轴运动指令的限制条件,如坐标轴的最大速度、最大加速度等。进给量参数是指设定机床进给轴的运动量,可以是绝对值或相对值。加工速度参数是指设置机床在进给轴运动过程中的速度,以实现加工效率的最大化。
在程序参数设定方面,需要设置的参数包括刀具半径补偿、切削参数、进给速度、进给倍率等。刀具半径补偿参数是指设定刀具在切削过程中的半径补偿量,以确保切削尺寸的准确性。切削参数是指设定切削过程中的切削速度、进给量、进给深度等相关参数,以满足加工工艺要求。进给速度参数是指设定刀具在切削过程中的进给速度,以实现加工效率的提高。进给倍率参数是指设定刀具在切削过程中的进给倍率,该参数可以根据不同的加工情况进行调整,以达到更好的加工效果。
最后,FANUC数控系统参数设定需要根据具体的加工工艺和机床特点进行调整和优化。合理的参数设定能够提高机床的加工精度和加工效率,最大化利用机床的性能,缩短加工周期,降低生产成本。 综上所述,FANUC数控系统参数设定是机床操作过程中的重要环节,对加工效果和加工效率有着重要的影响。在进行参数设定时,需要根据机床的实际情况、加工工艺要求进行合理的设置,以实现机床的最佳性能。同时,不同的加工工艺和机床特点可能需要不同的参数设定,需要根据实际情况进行调整和优化。只有通过合理的参数设定,才能使机床运行稳定、精确控制,从而满足加工需求,提高加工效率。
最新fanuc 0i-md系统伺服主轴调试要点v1.1说课讲解
MD伺服主轴调试要点
版 本:V1.0V1.1
备 注:本版本在V1.0上修改,替换原V1.0版本
适用于FANUC 0I-MD系统
调试之前必须确认系统与主轴放大器、主轴放大器与主轴电机编码器、放大器与主轴外置编码器之间连线是否正确,连接顺序如下:
JA41-JA7B 系统主轴放大器
JYA2-主轴电机上编码器 主轴放大器JYA2主轴电机编码器
JYA3-主轴外置编码器 主轴放大器JYA3主轴外置编码器(该插口适用与a位置编码器,型号为T302)
对于放大器上JYA4插口也适用于a位置编码器,但是其型号为T320,请注意
主轴电机上U必须对于放大器上的U、主轴电机上V必须对于放大器上的V、主轴电机上W必须对于放大器上的W,如果对应异常,在主轴进行控制时候将发生主轴快速旋转并发生9031电机锁住报警。
也就是说在主轴调试之前必须检查主轴电机相序是否正常!!!
下面进入调试:
在调试未完成前要保持紧急停止按钮按下,以免发生意外
1.进入参数画面,没有设置下面参数时候,主轴相关参数是灰色的不能进行设定,此时设置参数8131#5=0
3701#1=0
3701#2=0
3716#0=1
3717 设置1
8133#5=0
设置好上面参数断总电(指放大器与系统都要断电),等待一段时间后对放大器及系统上电
2.此时系统会有报警SP1982 (S1)串行主轴放大器错误 、 SP1999 主轴控制参数错误报警,这是由于放大器型号未设定产生的。
可以进参数画面检查伺服主轴功能是否启动成功,可以发现4000号以后参数已经激活,但是数据都是0,这是由于未进行电机初始化,下面设定参数进行电机初时话:
4019 设置为10000000
4133 设置电机代码
a22/7000 电机代码 320
a30/6000 电机代码 322
此时参数设置后必须断总电(指放大器与系统都要断电),等待一段时间后
数控机床主轴系统调试
1 数控机床主轴系统调试
数控机床主轴控制系统根据机床性能一般有变频控制与串行控制两种方式,如经济型数控机床主轴控制通常采用变频调速控制;数控铣、加工中心主轴控制通常采用交流主轴驱动器来实现主轴串行控制。在生产实践中,各厂家在数控机床主轴控制配置上采取的策略都是满足使用要求情况下尽量降低配置。主轴采用通用变频器调速时只能进行简单的速度控制,它是利用数控系统输出模拟量电压作为变频器速度控制信号,通过数控系统PMC程序为变频器提供正反转信号,从而控制电机实现正反转。串行主轴控制指的是在主轴控制系统中采用交流主轴驱动器来实现主轴控制的方式,如FANUC——0iC/D系统一般配置专用的FANUC交流伺服驱动器及伺服电机实现主轴串行控制。串行主轴不仅能较好地实现速度控制,而且可通过CNC实现主轴定向准停、定位和Cs轴等位置控制功能。对比这两种主轴控制方式可见,串行主轴控制方式较通用变频器主轴控制方式功能强大、配置高。由于交流主轴驱动器及配套的专用电机成本较高,因此造成了数控机床整机成本也相对较高。生产实际中,很多经济型数控机床主轴都采用通用变频器调速或专用变频器调速方式,以降低成本。本文主要介绍主轴采用通用变频器调速方式时的调试方法。
1.数控机床主轴通用变频调速控制
数控机床主轴采用通用变频调速控制方式时,典型的硬件配置为数控装置、通用变频器及普通三相异步电动机。在主轴调试时,首先应正确完成变频器与电机及数控装置的硬件接线;其次是完成主轴控制PMC梯形图程序的设计及输入。主轴的速度控制通过数控系统的模拟量输出电压实现,正反转控制通过PMC程序来实现。
1.1变频调速控制硬件接线图
本文以配备FANUC——0imateMD系统的亚龙559数控装调实训设备为例来进行介绍。其主轴采用通用变频器调速控制,选用的变频器型号为欧姆龙G3JZ,其硬件接线如图1所示。变频器的U、V、W端子直接接三相异步电动机。L1、L2、L3端子经交流接触器KM、低压断路器QF4接入电源。S1、S2端子分别通过中间继电器KA5、KA6的常开触点接至公共端子SC,KA5、KA6常开触点不能同时闭合,它们分别控制电机正、反转。A1、AC端子接至数控系统的JA40接口,接收来自数控系统的模拟量信号以控制主轴的转速,模拟量一般为0V——10V的电压信号。 2 图1 变频器硬件接线图