
连续挤压与连续铸挤
八大金属材料成形工艺
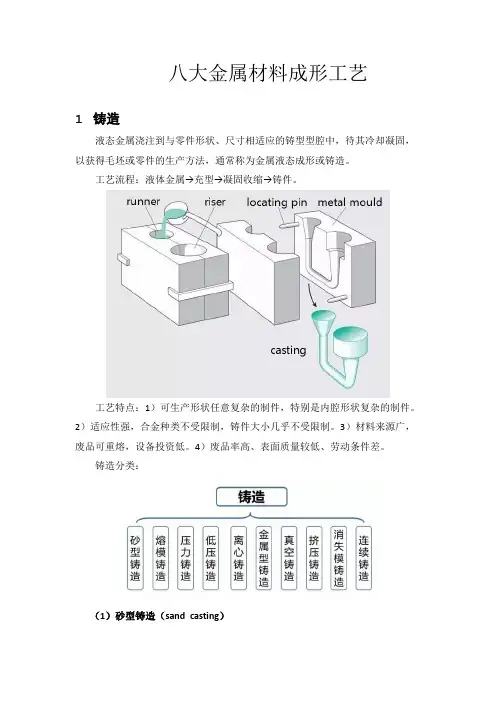
八大金属材料成形工艺1铸造液态金属浇注到与零件形状、尺寸相适应的铸型型腔中,待其冷却凝固,以获得毛坯或零件的生产方法,通常称为金属液态成形或铸造。
工艺流程:液体金属→充型→凝固收缩→铸件。
工艺特点:1)可生产形状任意复杂的制件,特别是内腔形状复杂的制件。
2)适应性强,合金种类不受限制,铸件大小几乎不受限制。
3)材料来源广,废品可重熔,设备投资低。
4)废品率高、表面质量较低、劳动条件差。
铸造分类:(1)砂型铸造(sand casting)砂型铸造:在砂型中生产铸件的铸造方法。
钢、铁和大多数有色合金铸件都可用砂型铸造方法获得。
工艺流程:技术特点:1)适合于制成形状复杂,特别是具有复杂内腔的毛坯;2)适应性广,成本低;3)对于某些塑性很差的材料,如铸铁等,砂型铸造是制造其零件或,毛坯的唯一的成形工艺。
应用:汽车的发动机气缸体、气缸盖、曲轴等铸件。
(2)熔模铸造(investmentcasting)熔模铸造:通常是指在易熔材料制成模样,在模样表面包覆若干层耐火材料制成型壳,再将模样熔化排出型壳,从而获得无分型面的铸型,经高温焙烧后即可填砂浇注的铸造方案。
常称为“失蜡铸造”。
工艺流程:优点:1)尺寸精度和几何精度高;2)表面粗糙度高;3)能够铸造外型复杂的铸件,且铸造的合金不受限制。
缺点:工序繁杂,费用较高。
应用:适用于生产形状复杂、精度要求高、或很难进行其它加工的小型零件,如涡轮发动机的叶片等。
(3)压力铸造(die casting)压铸:是利用高压将金属液高速压入一精密金属模具型腔内,金属液在压力作用下冷却凝固而形成铸件。
工艺流程:优点:1)压铸时金属液体承受压力高,流速快2)产品质量好,尺寸稳定,互换性好;3)生产效率高,压铸模使用次数多;4)适合大批大量生产,经济效益好。
缺点:1)铸件容易产生细小的气孔和缩松。
2)压铸件塑性低,不宜在冲击载荷及有震动的情况下工作;3)高熔点合金压铸时,铸型寿命低,影响压铸生产的扩大。
挤压模具维修技术

5.起皮:在制品表面上产生一种附着的薄层金 属,有脱落现象,多出现在软合金制品的前端。 形成机理: ①铸锭表层金属参与挤压流动沿前端弹性区流 出,形成制品起皮; ②挤压筒内有残留物和使金属易于流动的因素 都容易使制品“起皮”的形成。 产生原因: ①铝合金在挤压时,挤压筒内壁粘有原合金层 未清理干净;
耐磨性 模具在工作中要承受相当大的压应力和摩擦 力,要求模具仍能保持其形状尺寸不变,持久 耐用。 强度和韧性 模具在工作中承受负荷以及冲击、震动等复 杂应力。要求模具应具有足够高的强度和一定 的韧性。强度太高,模具易开裂;强度太低, 模具容易塌陷。因此,要求强度和韧性有一个 最佳配合,否则,会造成模具的早期失效。 还要考虑模具的高温强度、热疲劳、导热 性及耐磨性。
产生原因: 温度、速度控制不好,温度高,速度快; 挤压过程中没有及时调整速度,当金属 流出模孔后速度应该变快,当挤压到后 期时速度应迅速变慢。 消除方法:裂纹破坏了金属组织的连续 性,按技术条件要求不允许存在,是绝 对废品。
2.划伤:在制品的表面有粗糙的纵向或横向的 划痕、划沟、小沟等称为划伤,是制品表面常 见的缺陷。 形成机理:制品从模孔流出的过程中,与工具 或制品本身相互接触而使之表面损坏。 产生原因: 模子工作带出口部位不平整粘有金属屑,模 子后面的支撑垫模孔不光滑刮伤制品; 模子工作区有凸凹缺陷,模孔空刀过小,多 孔模挤压时产品互相缠绕; 整套工具装配不正;
产生原因 ①模具设计的分流比小,焊合腔深度或截面积 不够,使金属供流不足,焊合室内不能形成足够 大的静水压力; ②挤压温度低、速度过快,金属焊合质量差; 铸棒有严重的夹杂、气泡等缺陷; ④挤压比过小。
消除方法: ①合理地设计模子,加大焊合室深度和截面积, 使金属在焊合室形成足够大的静水压力(P≥10PS); 焊 合 室 深 度 H 焊 > tmax( 型 材 最 大 厚 度 ) , H 焊 =(810)tmin或0.2倍的外接圆直径;一般取决于挤压 筒直径: H焊(0.10.15)D挤压筒直径(这是经验公式,具 体可查表); ② 采用高温、慢速挤压; ③ 防止挤压筒、垫片、模具、铸锭抹油; 加大挤压比,要求挤压比λ ≥20。
金属挤压加工技术探讨

弯曲 、 铆 合和成 形等 工艺 。 通过对 金属坯 件 挤压 、 精密气、 水( 雾) 冷在 线 淬火 挤 压 、 半 施 加强 大 的压力 使金属 发生 塑性 变形 和断 固态 挤 压 、 高速 挤压 、 冷挤 压 、 高 效 反 向挤 等 温挤压 、 特种 拉伸 一 辊矫、 形 变热 处理 裂 来加 工成 零件 。机械 压力 机工 作时 由 电 压、 动机 通过 三 角皮 带驱 动大皮 带 轮 ( 通常 兼 等新技 术新 T 艺 , 对 于扩大 铝型 材的 品种 ,
民经济 的各 个领 域 获得 了广 泛的 应 用。连 续挤 压技 术 又对 生产提 供 了新 的技 术手段 和 发展 空 间。 关键 词 : 金属 ; 挤压; 轻 型材 料 中图分 类号 : U 2 1 文献 标识 码 : A
从 而产 热 应力 , 影 响其 表 面 质量 1金属 挤压过 程控制 向挤 压方 法及 其工艺 之外 ,出 现了许 多强 受压 , 1 . 1压力 机 是 一种 结构 精 巧的 通用 性 化挤压 过程 的新 工艺和新 方法 , 并获得了 此外 , 金属 在冷却 过程 叶 1 可能 发生相 变 , 相 叮 能使 材料 粒 内 压力机 。具 有用 途广 泛 ,生产 效率 高 等特 实 际应 用 。像舌 型模挤 压 、平面组 合模 挤 变过 程导致 的体积 变化 r 叠加 的应力 超过 金属 点, 压 力机 可广 泛应用 于切 断 、 冲孔 、 落料 、 压、 变 断面 挤压 、 水 冷模 挤压 、 扁挤 压 、 宽展 部产 生组织 应力 ,
强度 时 , 就会 破坏产 品 的完整性 , 在材 料 的 内部 或表 面产生微 观 和宏 观 裂纹 ,导 敛产
品形 状变形 。为 _ r 避免金 属 冷却过 稃 巾 产 生 尺 寸变形 , 必须 选择 适 I { 的冷 却速度 , 作 飞 轮) , 经 过 齿轮 副和 离合 器带 动 曲柄 滑 提 高挤 压速 度 和总 的生产 效率 ,提高 产品 并 按一 定的冷却 规范进 行冷却 块 机构 , 使 滑块 和凸模 直线下 行 。 品质 , 发 掘 铝型 材 的潜 力 , 减 少挤 压 力 , 节 3 . 3材 料的流 动性 所谓流 动性是 指金属 充满 腔体及模 具 1 - 2挤压 金 属 型材 产 品的 流程 非常 重 能节 资 ,降 低成本 等方 面 ,都 有积 极 的意 型腔 的能力 。 若合 金的流 动性不佳 , 金 属则 要, 做 为企业 金属 材挤 压 , 对 产品 的精度 要 义 。 2 . 2连续 挤 压 时塑性 变 形过 程 包括 挤 无 法 完全 充满模 腔。 挤压 制品 的组织 性能 、 求 较高 , 所 以好 的制度 流程尤 为重要 。 金属 外 形尺 寸 和形 状 精度 、 成材率 、 挤 压过 程实 际是 从产 品设计 开始 的 ,因为 压 型 腔 变形 区和 挤 压 模 腔 变 形 区两 个 过 表 面 质量 、 挤 压生产 效率 等 , 均 产 品 的设计 是基 于给定 的使 用要 求 ,使 用 程 ,其 中挤 压型 腔变形 区是 指轮槽 和挡 料 挤 压模 具 的正 确设 计 、
金属材料八大成形工艺
金属材料八大成形工艺
(6)金属型铸造(gravity die casting) 金属型铸造:指液态金属在重力作用下充填金属铸型并在型中 冷却凝固而获得铸件的一种成型方法。 应用:金属型铸造既适用于大批量生产形状复杂的铝合金、镁 合金等非铁合金铸件,也适合于生产钢铁金属的铸件、铸锭等。
金属材料八大成形工艺
金属材料八大成形工艺
(3)挤压 挤压:坯料在三向不均匀压应力作用下,从模具的孔口或 缝隙挤出使之横截面积减小长度增加,成为所需制品的加 工方法叫挤压,坯料的这种加工叫挤压成型Байду номын сангаас 应用:主要用于制造长杆、深孔、薄壁、异型断面零件。
金属材料八大成形工艺
(4)拉拔 拉拔:用外力作用于被拉金属的前端,将金属坯料从小于 坯料断面的模孔中拉出,以获得相应的形状和尺寸的制品 的一种塑性加工方法。 应用:拉拔是金属管材、棒材、型材及线材的主要加工方 法。
金属材料八大成形工艺
(10)连续铸造(continual casting) 连续铸造:是一种先进的铸造方法,其原理是将熔融的金属, 不断浇入一种叫做结晶器的特殊金属型中,凝固(结壳)了的 铸件连续不断地从结晶器的另一端拉出,它可获得任意长或特 定的长度的铸件。 应用:用连续铸造法可以浇注钢、铁、铜合金、铝合金、镁合 金等断面形状不变的长铸件,如铸锭、板坯、棒坯、管子等。
金属材料八大成形工艺
(4)低压铸造(low pressure casting) 低压铸造:是指使液体金属在较低压力(0.02~0.06MPa)作用下 充填铸型,并在压力下结晶以形成铸件的方法.。 应用:以传统产品为主(气缸头、轮毂、气缸架等)。
金属材料八大成形工艺
(5)离心铸造(centrifugal casting) 离心铸造:是将金属液浇入旋转的铸型中,在离心力作用下填 充铸型而凝固成形的一种铸造方法。 应用:离心铸造最早用于生产铸管,国内外在冶金、矿山、交 通、排灌机械、航空、国防、汽车等行业中均采用离心铸造工 艺,来生产钢、铁及非铁碳合金铸件。其中尤以离心铸铁管、 内燃机缸套和轴套等铸件的生产最为普遍。
铝加工基本知识

铝加工 - 加工铝的方法铝加工,用塑性加工方法将铝坯锭加工成材,主要方法有轧制、挤压、拉伸和锻造等。
铝加工在20世纪初开始以工业方式进行生产,30年代以前,基本上沿用铜加工的生产设备,产品主要用于飞机制造。
60年代后,铝材生产发展很快,每年大约增长4~8%,产品广泛应用于航空、建筑、运输、电气、化工、包装和日用品工业等部门。
产量仅次于钢铁,居金属材料第二位。
中国于50年代中期建成较大型的铝加工厂,形成了生产体系,产品已系列化,品种有七个合金系,可生产板材、带材、箔材、管材、棒材、型材、线材和锻件(自由锻件、模锻件)八类产品。
发展从经济增长的宏观层面、行业演变的中观视角、企业发展的微观行为,我们都发现目前铝产业从初级电解铝的冶炼步入精深加工都将成为一种必然的趋势。
铝加工产品一般以“铝价+加工费”的方式定价,在下游需求总量与结构增量出现快速增长时,具备技术优势、渠道优势、成本优势、区位优势的公司,其加工费率不仅可以得到保障,还存在提升的可能,若叠加产能扩张因素,业绩的增长将是快速而显著的。
近年来,中国铝型材行业迅速成长,已经完全发展成为一个竞争激烈的行业。
截至2010年末,中国规模以上的铝型材企业有824家,经过快速发展阶段和激烈的市场竞争的锤炼,基本格局初步形成。
目前,我国铝箔行业生产企业众多,产业集中度较低,没有一家企业占有显著的市场份额,也没有一家企业能够对整个产业的发展产生决定性影响。
2010年,全国铝箔产量约为200万吨,从事铝箔生产的企业约250多家,平均产量约0.8万吨,平均规模偏小,小企业较多,在低附加值产品领域存在过度竞争的状况。
随着中国金属门窗、建筑幕墙、交通运输业、化工业、电力设备业、国防军工等行业的快速发展,对铝型材的需求将会不断增长,同时,新产品、新工艺、新用途的铝型材将不断出现,从而推动技术进步和行业持续健康发展,2011-2015年铝型材行业仍会呈现良好的发展态势。
随着中国铝型材行业持快速增长,铝型材行业的销售收入也将逐年增加。
铸造-冷挤压成形铜包铝线工艺及微观组织
第17卷第4期2010年8月塑性工程学报JOURNAL OF PLAST ICITY ENGINEERINGVol 17 No 4Aug 2010doi:10 3969/j issn 1007 2012 2010 04 005铸造 冷挤压成形铜包铝线工艺及微观组织(燕山大学,亚稳材料制备技术与科学国家重点实验室,机械工程学院,秦皇岛 066004)张春祥1 骆俊廷3(河北农业大学海洋学院,秦皇岛 066004) 王守玉2摘 要:采用铸造 冷挤压工艺制备铜包铝复合线材。
通过对制品的微观组织进行分析表明,在锥形变形区,界面处铝晶粒均开始得到细化,而中心晶粒直径较大,基本保持原态,组织极不均匀,区域分界非常明显;铜铝边界上铜的晶粒也明显得到细化,铜的中心晶粒直径较大,但两区域形态均为等轴形晶粒,变形体外表面铜的微观组织最为细小,但晶粒形状不很规则。
制品全挤出后,铜铝晶粒基本得到完全细化,而且非常细小均匀,铝芯平均直径小于5 m,铜皮平均晶粒直径在10 m 左右。
界面相晶粒尺寸非常细小均匀,与铜铝两相结合良好。
关键词:铜包铝线;铸造 冷挤压;微观组织中图分类号:T G376 3 文献标识码:A 文章编号:1007 2012(2010)04 0023 04Fabrication technology and microstructure of aluminum/copperclad composites formed by casting cold extrusionZH AN G Chun x iang 1 L U O Jun ting 3(State K ey L abo rato ry of M etastable M ater ials Science and T echno log y,Colleg e of M echanical Eng ineer ing,Y anshan U niversity,Q inhuangdao 066004 China)WA N G Shou yu 2(O cean Colleg e of H ebei Ag ricultur al U niv ersity ,Q inhuangdao 066004 China)Abstract:A luminum/co pper clad co mpo site was fabricated by casting cold ext rusion for ming techno lo gy and micro structure of pr oducts w as obser ved and analy zed.T he results show that aluminum g rains at the inter face are refined in co ne shaped defor mation zo ne,but the gr ains in the center maintain the or ig inal state and g rain size is non unifor m.A clear boundary is pr esented betw een the r efined ar ea and center ar ea.In contrast,co pper g ra ins in the radial pr ofiles has been signif icantly r efined.I n the center area of the co pper,the g r ains size is bigg er than that at bo undary.On the surface of the deformable body the g rain size is the sma llest,but with irr egular gr ain mor pho log y.A fter the product is entirely ex truded,all the copper and aluminum g rains are r ef ined w ith small and unifor m mo rpholog y.In the center ar ea,the av erag e diameter o f aluminum g rains is less than 5 m,and the co pper g rain on t he sur face is about 10 m.At the inter face the g rain size is ver y small,w ith a go od combination of co pper and a luminum.Key words:aluminum/copper clad composite;casting co ld ex tr usio n;microstr ucture骆俊廷 E mail:ljt ly k@y ahoo com cn作者简介:骆俊廷,男,1976年生,燕山大学机械工程学院,副教授,博士,主要研究方向为精密塑性成形工艺、纳米材料的塑性与塑性加工技术收稿日期:2010 04 08;修订日期:2010 04 12引 言铜包铝线是以铝为芯体,在其上包覆一层铜,实现铜、铝界面固相结合的一种复合材料[1 2]。
挤压工艺
L定 — 制品定尺长度; L头 — 切头切尾长度,见表6-1; L试 — 取试样长度; L速 — 多孔模挤压时的流速差,双孔模 取300mm,4孔模取500mm,6孔 模取1000~1500mm; L余— 工艺余量,一般取500~800mm。
表6-1挤压型、棒材切头尾长度(mm)
在实际中,为计算方便,将上述各种 余量都归纳为定尺余量,单孔模挤压取 1000~1400mm;双孔取1300~1700mm; 4孔取1600~2000mm;6孔取 2000~2500mm。 一次挤压出的定尺个数,应根据定尺的 具体长度要求、能够压出制品的最大长 度等来确定。为提高生产效率和成品率, 应尽可能压出最长的尺寸,同时也要考 虑后部工序的能力和操作方便。
卧式挤压机:D锭=D筒 -(4~20)mm d锭= d针 +(4~15)mm 立式挤压机:D锭=D筒 -(2~5)mm d锭=d针 +(3~5)mm 式中 D锭—锭坯外径; d锭—空心锭内孔直径; D筒—挤压筒直径; d针—穿孔针直径。 通常,筒大,间隙大;热膨胀系数大的 合金,间隙大。
• 6.3.2.2锭坯长度 L锭 确定 锭坯的最大长度应满足以下条件: a 在挤压筒长度允许的最大值范围内; b 满足制品表面质量的要求; c 能够挤得动。 (1)定尺制品的压出长度 (6-1) 式中 L出 — 制品压出长度;
(8)工具温度 工具温度低, λ 小一些。 (9)成品率 从提高成品率讲,希望 λ 大一些。 (10)制品表面质量 从提高制品表面质量讲,希望 λ 大一 些。一般尽量不小于20。 (11)金属的挤压性能 从金属的可挤压性讲,希望 λ 不要太 大,以防“闷车”。
(12)制品组织性能 从制品组织性能来讲,希望 λ 大一些。 一般 λ >8。 型材: λ=10~45; 棒、排材: λ=10~25 锻件用坯料: λ >5; 二次挤压用坯料不限。 (13)生产效率 从挤压速度方面来讲,希望 λ 小一些。
铸造工艺-特点及其应用
铸造(casting)铸造是将金属熔炼成符合一定要求的液体并浇进铸型里,经冷却凝固、清整处理后得到有预定形状、尺寸和性能的铸件的工艺过程。
铸造毛坯因近乎成形,而达到免机械加工或少量加工的目的降低了成本并在一定程度上减少了时间.铸造是现代制造工业的基础工艺之一。
把金属材料做成所需制品的工艺方法很多,如铸造、锻造、挤压、轧制、拉延、冲压、切削、粉末冶金等等。
其中,铸造是最基本、最常用的工艺。
铸造种类很多,按造型方法习惯上分为:①普通砂型铸造,包括湿砂型、干砂型和化学硬化砂型3类。
②特种铸造,按造型材料又可分为以天然矿产砂石为主要造型材料的特种铸造(如熔模铸造、泥型铸造、铸造车间壳型铸造、负压铸造、实型铸造、陶瓷型铸造等)和以金属为主要铸型材料的特种铸造(如金属型铸造、压力铸造、连续铸造、低压铸造、离心铸造等)两类。
铸造可按铸件的材料分为:黑色金属铸造(包括铸铁、铸钢)和有色金属铸造(包括铝合金、铜合金、锌合金、镁合金等)铸造有可按铸型的材料分为:砂型铸造和金属型铸造。
按照金属液的浇注工艺可分为:1、重力铸造:指金属液在地球重力作用下注入铸型的工艺,也称浇铸。
广义的重力铸造包括砂型浇铸、金属型浇铸、熔模铸造、消失模铸造,泥模铸造等;窄义的重力铸造专指金属型浇铸。
2、压力铸造是指金属液在其他外力(不含重力)作用下注入铸型的工艺,按照压力的大小,又分为高压铸造(压铸)和低压铸造。
补充知识:1、精密铸造是相对于传统的铸造工艺而言的一种铸造方法。
它能获得相对准确地形状和较高的铸造精度。
较普遍的做法是:首先做出所需毛坯(可留余量非常小或者不留余量)的电极,然后用电极腐蚀模具体,形成空腔。
再用浇铸的方法铸蜡,获得原始的蜡模。
在蜡模上一层层刷上耐高温的液体砂料。
待获得足够的厚度之后晾干,再加温,使内部的蜡模溶化掉,获得与所需毛坯一致的型腔。
再在型腔里浇铸铁水,固化之后将外壳剥掉,就能获得精密制造的成品2、选择铸造方式时应考虑:a.优先采用砂型铸造b.铸造方法应和生产批量相适c.造型方法应适合工厂条件d.要兼顾铸件的精度要求和成3、金属材料的力学性能主要指:强度、刚度、硬度、塑性、韧性等。
铸造工艺与轧制工艺
铸造工艺与轧制工艺全文共四篇示例,供读者参考第一篇示例:铸造工艺与轧制工艺是金属加工领域中非常重要的两种工艺,它们在机械制造、航空航天、汽车工业等领域都有着广泛的应用。
铸造工艺是将金属熔化后倒入模具中进行成型,而轧制工艺则是通过连续的挤压和拉伸加工,将金属坯料逐步加工成所需的形状和尺寸。
本文将分别介绍这两种工艺的原理、应用及特点。
铸造工艺是一种常见的金属加工方式,其原理是将金属或合金加热至液态状态,然后倒入预先制作好的模具中,待冷却凝固后即可得到所需形状的零件。
铸造工艺可以分为压力铸造、重力铸造、砂型铸造等不同方法,其中最常见的是砂型铸造。
砂型铸造是将石英砂或其他材料制成模具,然后将熔化的金属倒入模具中,待金属冷却后拆除模具即可得到成品。
铸造工艺适用于各种金属和合金,可制造出各种形状和尺寸的零件。
铸造工艺在工业生产中应用广泛,特别是在大型铸件的制造中。
例如汽车引擎的缸体、船舶的螺旋桨、工程机械的挖掘机臂等都是采用铸造工艺制造的。
铸造工艺的优点是可以制造复杂形状的零件,成本较低,但缺点是表面粗糙,需要二次加工。
轧制工艺是另一种常用的金属加工方式,其原理是将金属坯料通过辊轧机连续挤压和拉伸,使其逐步变薄并得到所需的形状和尺寸。
轧制工艺可以分为热轧和冷轧两种方式,热轧是在高温状态下进行加工,冷轧则是在常温下进行。
冷轧工艺可以得到更高的表面质量和尺寸精度,适用于生产高精度的零件。
轧制工艺在制造行业中有着广泛的应用,特别是在汽车工业、建筑行业和能源领域中。
例如汽车车身板、建筑结构材料、输电线缆等都是通过轧制工艺生产的。
轧制工艺的优点是可以得到高质量的表面和尺寸精度,但成本较高,生产效率较低。
总的来说,铸造工艺和轧制工艺都是金属加工领域中非常重要的工艺方式,它们各自有着自己的优点和适用范围。
在实际生产中,根据具体的零件形状和要求,可以选择合适的工艺方式进行加工,以确保产品质量和生产效率。
希望本文可以帮助读者更加深入了解铸造工艺和轧制工艺,并在实际生产中做出更好的选择。
【国家自然科学基金】_挤压铸造_基金支持热词逐年推荐_【万方软件创新助手】_20140730
推荐指数 2 2 2 2 2 2 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1
2010年 序号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41
科研热词 推荐指数 挤压铸造 10 数值模拟 4 金属基复合材料 3 微观组织 3 力学性能 3 fdm/fem 3 al-zn-mg-cu合金 3 裂纹 2 空心轴 2 热震 2 温度场 2 氧化 2 导电性能 2 失效机理 2 半固态 2 预热技术 1 镁合金 1 铸造缺陷 1 铸造旧砂 1 近液相线铸造 1 过盈量 1 薄壁盘类件 1 自孕育法 1 组织性能 1 组织分析 1 管材 1 等强度分析 1 离散元法 1 碳纤维 1 真空吸渗挤压 1 浇注落差 1 浇注系统 1 流变 1 比压 1 振动再生 1 挤压组合凹模 1 挤压成形 1 挤压 1 抗拉强度 1 性能 1 开裂 1 喷射沉积 1 参数优化 1 半固态流变挤压铸造 1 区域控制 1 分数步长法 1 分层半径 1 典型缺陷 1 充型过程 1 伸长率 1 伪半固态触变挤压铸造成形 1 伪半固态触变挤压铸造 1
பைடு நூலகம்
科研热词 推荐指数 挤压铸造 6 半固态 3 镁合金 2 铝合金 2 微观组织 2 力学性能 2 制备 2 保温模具 2 镁基复合材料 1 钢基复合材料 1 连杆 1 织构 1 组织与力学性能 1 组织 1 管材 1 熔体处理 1 温度测量 1 流变挤压 1 流变压铸 1 活塞 1 比压 1 有限元 1 晶粒细化 1 数值模拟 1 挤压比 1 挤压 1 抗蠕变性能 1 成形 1 异步轧制 1 双细化剂 1 压室 1 半固态挤压铸造 1 凝固组织 1 凝固特性 1 凝固技术 1 充型及凝固 1 体积分数 1 优化 1 za合金 1 squeezing casting, a12 o3p/steel 1 composites, fabr sicp 1 procast 1 plco模型 1 mg-9gd-1y-0.5zr镁合金 1 lspsf 1 lao 1 az91镁合金 1 az80镁合金 1 az31 1 al2o3p/钢基复合材料 1 al-zn-mg-cu合金 1 a1203 1