
autoform中文详细介绍
文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. -model > geometry generation 图形 1 Prepare 准备 1.1 Tool setup 指定单动双动类形 1.2 Define object Part 设选定元素为Part(凸模部分) Binder设选定元素为Binder(压料面) Flange 设选定元素为Flange翻边 Delete 删除选定元素 Display part显示Part元素 Display Binder显示Binder(压料面) Display Flange显示Flange翻边元素 Display Delete显示删除元素 Reset 重设元素 1.3 Part bondary Part容差和接触距离,不需更改 1.4 Outer trim 外部修剪,不需更改 1.5 Inner trim 内部修剪,不需更改 1.6 Symmetry /double 对称 文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. 1.7 Apply 应用,必须 2 fillet 倒角 2.1check radius 检查半径 check 检查 ok 合格 2.2global fillet radius 全局倒角半径 2.3display 显示 fillet geometry 倒角形状 edged geometry 未倒角形状 2.4 add line 增加倒角线 3 tip 方向 3.1total tipping of part average normal 平均垂直 ;min draw depth 最小拉延深度 最小拔模角;screen axes 屏幕轴;set draw dir 设拉延; refererence 参考;reset 重设;import 输入;export 输出 3.2 increamental tipping/moving of part about x-axis ; y-axis; z-axis定义轴方向 by degrees ; 按角度 rotate + - 正(负)向旋转 3.3 limit 限制 degree safe 安全 marginal 中性 4 mod P 修改产品 4.1 display显示 modified geometry修改形状 unmodified geometry未修改形状 4.2 addhole 增加一个孔 文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. 4.3 all hole增加所有孔 4.4add overcrown 增加冠状形 4.5add detal 增加加强筋 5 bndry 边界填充 5.1 fill parameter 填充参数 boundary fill roll radius边界 add boundary fill 添加边界填充 add double fill 添加双边界填充 6 binder 生成压边圈 6.1 drawing depth 拉延深度 mininum 最小medium 中等uniform 平均 6.2 profile orientation 图形方向 automatic 自动 0 or 90deg 0度或90度 angle 角度 6.3 surface profile 曲面形状 max bndry slope 最大边界斜面 angle diff 角度区别 flexibility 柔度 6.4 binder position 压边圈位置 shift 平移 trim with binder 用压边圈修剪 offset 偏置 part on binder 零件法兰在压边圈上 integrate binder face 作用压边面 boundary free (fixed ) 边界自由 (固定) 文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. 6.5 auto 自动生成 6.6 import 从文件输入 6.7 manual 人工生成压料面 6.8 delete 删除 7 addndm 7.1 parameters 参数 7.2 add prf 增加切面 7.3 del prf 删除切面 7.4 lines 控制线 cb 线 bar 线 po 线 7.5directions 方向 2 Model input generater 第一次启动时显示模拟类型窗口 Simulation type 模拟类型 Increamental 增量法onestep 一步法 Tool setup 单动 双动 sheet thickness 板料厚度 geometry refers to 数模表面指向 die side 凹模侧 punch side 凸模侧 no offset 无偏置 第二次启动时显示 输入生成器窗口 2.1 title 标题 文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. comment 注释 2.2 tools 工具 tool name name 名字 above 在上模 below 在下模 geometry 定义工具形状 reference tool geometry定义工具形状参考 current geometry 当前模型 select objects 选择目标 pick faces 选择曲面 position 位置 blank contact 由板料接触位置定义 offset 偏置数 inwards 向里outwards向外 working direction 运动方向 dx dy dz x分量 y分量 z分量 move 起始位置 columns none 无 tool center 工具中心 blank cntr 板料中心 user def 用户自定义 stiffness 硬度 add tool 增加工具 2.3 blank 定义板料 outline 外形线 文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. input 勾画 import 从文件输入 rectangle 长方形 copy from 从曲线中选择 denpendent 依据曲线 position 位置 properties 特性 thickness 厚度 material 材料 roll angle 轧制方向 add symmetry 增加对称 add weld 增加熔接 add hole增加孔 edit 编辑 2.4 lube 摩擦系数 2.5 process 过程 定义重力方向 定义接近过程 定义拉延过程 控制选项 计算控制选项 accuracy 精度 文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. mesh 网格划分 refinement zone 精化区域 time steps 时间步长 bending effects 折弯效果 think sheet /springback in late restart 厚料或回弹 restart/post output 重启动输出 increamental lesson 1 双动拉延 lesson 2 单动拉延 lesson 3拉延筋和板料裁剪 lesson 4拉延筋生成器 lesson 5冲压方向和切边 lesson 6 参数优化 lesson 7常半径自动倒角 lesson 8 多工位和重启动文件 lesson 9侧冲工具 lesson 10压料板的使用和回弹 lesson 11液压成形 lesson 12无压边成形 onestep lesson 1 使用向导的单 part模拟 lesson 2单 part(两步法) 文档收集于互联网,已重新整理排版.word版本可编辑,有帮助欢迎下载支持. 1文档来源为:从网络收集整理.word版本可编辑. lesson 3 part + binder (两步法) lesson 4 全工具(一步法) lesson 5全工具(两步法) lesson 6 优化 lesson 7 双件成型 TRIM lesson 1 优化板料外形 lesson 2优化切边轮廓 DIEDESIGN lesson 1 基本功能 lesson 2 一个简单的模具 lesson 3 图形方向 lesson 4 一个深拉延的例子 lesson 5 生成压边圈的自动和人工方式 lesson 6 定义拉延方向 lesson 7修改产品和模具形状 lesson 8 带有内压边和补充的模具 lesson 9双件成形 lesson 10 双件成形和展开 lesson 11 带翻边的零件
AUTOFORM分析拉延成型
常见缺陷及解决办法1.拉延开裂开裂是拉延工序中最为常见的缺陷之一,其表现为出现破裂或裂纹,产品部分如果出现破裂或者裂纹将被视为不合格产品,所以必须予以解决。
产生开裂的原因大致有:(1)产品工艺性不好,如R角过小、型面变化剧烈、产品深度较深以及材质成形性能差等。
(2)工艺补充、压边圈的设计不合理。
(3)拉延筋设计不合理,不能很好的控制材料流动。
(4)压边力过大。
(5)模具型面表面粗糙度达不到要求,摩擦阻力大。
(6)模具加工精度差,凸凹模间隙小,板料流动性差。
目前,主要通过改善产品工艺性、设计合理的坯料形状、增加刺破刀、加大R角、合理设计工艺补充及压料面、调整拉延筋阻力及压边力和模面镜面处理等方式来解决拉延开裂问题。
2.起皱起皱是拉延工序中另一个常见的缺陷,也是很难解决的板件缺陷。
板件发生起皱时,会影响到模具的寿命以及板件的焊接,板件发生叠料时还会使模具不能压合到底,从而成形不出设计的产品形状,同时,由于叠料部位不能进行防锈处理,容易导致板件生锈而影响到板件的使用寿命,给整车安全造成隐患。
目前主要从产品设计及工艺设计上来解决起皱问题,归纳起来有以下几点:(1)产品设计时尽量避免型面高低落差大、型面截面大小变化剧烈,在不影响板件装配的情况下,在有可能起皱的部位加吸皱包。
(2)工艺上可以考虑增加整形工序。
(3)分模线调整。
随着分模线的调整,往往会伴随着开裂缺陷的产生,目前主要通过使用CAE软件来分析确定合理的分模线位置。
(4)在工艺补充面上增加吸料筋、工艺台阶等,将多余的料消化掉。
(5)合理设计拉延筋,以确保各个方向进料均匀为目标。
(6)当开裂与起皱同时存在,且起皱不被允许时,一般先解决起皱再解决开裂。
AutoForm模拟分析算法AutoForm模拟分析算法主要有两种:隐式算法和一步成形法。
1.隐式算法静态隐式算法是解决金属成形问题的一种方法。
在静态隐式算法中,在每一增量步内都需要对静态平衡方程迭代求解。
01820_autoform操作教程ppt学习教案
2024/1/24
22
PART 04
材料参数设置与模拟分析
REPORTING
2024/1/24
23
材料参数输入与编辑
01
打开autoform软件,选 择“材料”模块,进入 材料参数设置界面。
2024/1/24
02
在材料库中选择需要设 置的材料类型,如钢材 、铝材等。
03
根据所选材料类型,输 入相应的材料参数,如 弹性模量、泊松比、屈 服强度等。
2024/1/24
优化建议包括采用高强度、耐磨材料制造模具,提高模具硬 度和耐磨性;优化冷却系统设计,提高冷却效率和均匀性; 采用先进的加工技术和设备,提高模具制造精度和效率。
30
PART 06
成型工艺参数设置与优化
REPORTING
2024/1/24
31
成型工艺参数类型与设置方法
压力参数
包括压边力、拉深力、反压力等。
冷却时间不足,可能导致产品变形;冷却时间 过长,可能影响生产效率。
37
工艺参数优化方法与建议
优化方法
通过正交试验等方法,确定各工艺参数对成型质量的 影响程度。
利用回归分析等方法,建立工艺参数与成型质量的数 学模型。
2024/1/24
38
工艺参数优化方法与建议
• 根据模型预测结果,调整工艺参数组合,实现成型质量的 优化。
28
分模面设计与优化方法
分模面设计是模具设计的关键步骤, 需根据产品形状和工艺要求,选择合 适的分模面位置和形状。
优化方法包括采用先进的CAD/CAE技 术进行模拟分析,优化分模面设计, 减少飞边、毛刺等缺陷,提高产品质 量和生产效率。
2024/1/24
Autoform - 教程

薄板冲压成型仿真软件— Autoform功用解析Jason Hu YunBin•前言目前,在薄板冲压成型仿真领域,Autoform软件的市场占有率为全球第一。
全球 90% 以上的汽车制造商在使用 AutoForm。
全球前 20 家最大的汽车制造商 100% 在使用AutoForm。
全球超过 100 家模具制造商与薄板冲压件制造商均在使用AutoForm。
在德国, AutoForm 市场占有率为 90% 以上。
在全球, AutoForm 市场占有率为 80% 以上。
在国内,AutoForm目前拥有众多的行业用户,如上海大众汽车有限公司、一汽模具制造有限公司、东风汽车模具有限公司、成飞集成科技股份有限公司及天津汽车模具有限公司等。
Autoform自面世至今不过十来年,其进入中国市场也不过短短三、四年时间,却获得了业界的一片喝彩与赞誉,缘由何在?Autoform是一款CAE仿真软件,我们知道,CAE是计算机辅助工程(Computer Aided Engineer)的简称。
对工程应用实际的辅助功能全面,操作简便,提高工程方案的可靠性,缩短方案制定周期等方面都具有强大的辅助功能,能实实在在的提高工作效率,使应用者对自己的工作方案在实施前就做到心中有底,有效减少实际工作中的不确定性,这些无疑都是评价一款CAE软件是否优秀的重要标准。
Autoform的出现,冲击和改变了许多传统的CAE仿真理念。
其界面简单,操作简便,无需用户具备有限元知识,消除了一般工程技术人员对CAE 仿真分析的神秘感,促进了CAE分析的工业应用。
由于在众多有限元技术上的突破,使得AutoForm在计算速度上具有很大的优势,也推翻了动态显式算法计算效率优于静态隐式算法的传统观念。
其在接触处理算法上的突破,使得应用者从此无需再将大量宝贵的时间耗费在单元网格处理之中。
其功能强大的模面设计模块,使得应用者无需再将大量时间耗费在繁冗的CAD数据处理之中,而将精力专注于方案本身。
AUTOFORM界面说明2

冲床类型 重力方向
料厚 数模表面指向
指定坯料外形尺寸 确定外形坯料尺寸,确定
方式
材料输入列表
增加焊接件
坯料在那块板之上, 一般在压料板之上
按位SHIFT可以选两 点再更改点的坐标
设置冲头,下模,压边圈 定义模板相对毛坯相对位置,
默认也可以了
起始位置(走位) 定义中心位置 (工具,板料)
硬度
设置冲头,下模,压边圈 定义模板相对毛坯相对位置,
默认也可以了 此部分针对导入数模
起始位置(走位) 定义中心位置(工具,板料) 一般选择,无或工具中心
硬度
指定摩擦系数在各模板的值
摩擦系数值
冲压过程(重力,上模接触压 料板,拉伸过程) 义重力定位销 全选定义为定位销
输出结果 选项
开始运算
增加拉延筋
拉延筋放置位置 手动增加拉延筋
从模型中抽取
可设置多条拉延筋
拉延系数,天汽取0.6
编辑拉延筋的位置
设置可变多点拉延系数,天 汽取0.6
冲压过程(重力,上模接触压 料板,拉伸过程)
模板是否激活
模板固定
运动速度
显示全部
运动时间的分隔方式
模板在CLOSSING过 程接触压边圈的时间
冲压过程(重力,上模接触压 料板,拉伸过程)
默认为此项压强方式
运动时间的分隔方式 模板在CLOSSING过 程接触压边圈的时间
给定压边圈的压力
选择分释方式
三大冲压仿真软件AutoForm DynaForm PAM-STAMP综合对比
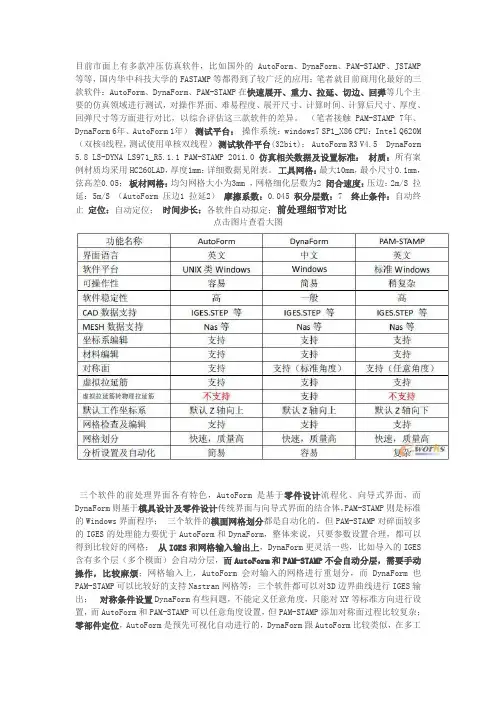
目前市面上有多款冲压仿真软件,比如国外的AutoForm、DynaForm、PAM-STAMP、JSTAMP 等等,国内华中科技大学的FASTAMP等都得到了较广泛的应用;笔者就目前商用化最好的三款软件:AutoForm、DynaForm、PAM-STAMP在快速展开、重力、拉延、切边、回弹等几个主要的仿真领域进行测试,对操作界面、难易程度、展开尺寸、计算时间、计算后尺寸、厚度、回弹尺寸等方面进行对比,以综合评估这三款软件的差异。
(笔者接触PAM-STAMP 7年、DynaForm 6年、AutoForm 1年)测试平台:操作系统:windows7 SP1_X86 CPU:Intel Q620M (双核4线程,测试使用单核双线程)测试软件平台(32bit): AutoForm R3 V4.5 DynaForm 5.8 LS-DYNA LS971_R5.1.1 PAM-STAMP 2011.0 仿真相关数据及设置标准:材质:所有案例材质均采用HC260LAD,厚度1mm:详细数据见附表。
工具网格:最大10mm,最小尺寸0.1mm,弦高差0.05;板材网格:均匀网格大小为3mm ,网格细化层数为2 闭合速度:压边:2m/S 拉延:5m/S (AutoForm 压边1 拉延2)摩擦系数:0.045 积分层数:7 终止条件:自动终止定位:自动定位;时间步长:各软件自动拟定;前处理细节对比点击图片查看大图三个软件的前处理界面各有特色,AutoForm是基于零件设计流程化、向导式界面,而DynaForm则基于模具设计及零件设计传统界面与向导式界面的结合体,PAM-STAMP则是标准的Windows界面程序;三个软件的模面网格划分都是自动化的,但PAM-STAMP对碎面较多的IGES的处理能力要优于AutoForm和DynaForm,整体来说,只要参数设置合理,都可以得到比较好的网格;从IGES和网格输入输出上,DynaForm更灵活一些,比如导入的IGES 含有多个层(多个模面)会自动分层,而AutoForm和PAM-STAMP不会自动分层,需要手动操作,比较麻烦;网格输入上,AutoForm会对输入的网格进行重划分,而DynaForm也PAM-STAMP可以比较好的支持Nastran网格等;三个软件都可以对3D边界曲线进行IGES输出;对称条件设置DynaForm有些问题,不能定义任意角度,只能对XY等标准方向进行设置,而AutoForm和PAM-STAMP可以任意角度设置,但PAM-STAMP添加对称面过程比较复杂;零部件定位,AutoForm是预先可视化自动进行的,DynaForm跟AutoForm比较类似,在多工序或者多工步的时候,只能预先设置位置,不能在第二步自动的接触定位;PAM-STAMP可以多工步自动定位,但是不是实时的(求解器自动定位)但功能上可以实现多工步模具的自动定位,(比如,计算完一步后,第二步的模具自动落在板料上,而不是从开始定义的位置进行移动)工序工步设置过程,AutoForm比较简单,自动化程序较高(基于单一曲面片,适合于零件设计分析流程,而模具设计流程则需要单独处理一下),DynaForm的自动设置自5.7版本之后也日趋完善(零件设计分析流程和模具设计分析流程兼顾),PAM-STAMP自动设置过程比较繁琐,要求设置人员对软件的手动设置过程比较了解,因为有很多地方只能手动设置或自定义宏命令(这个也很繁琐);计算终止条件,三个软件都可以实现用时间、距离、厚度等多种条件的计算终止设置,其中PAM-STAMP可以用多个条件进行控制且比较灵活,而AutoForm和DynaForm只能使用一个;但PAM-STAMP的料厚终止探测不是很好,经常提前终止,AutoForm和DynaForm要好一些;求解器细节对比点击图片查看大图求解器对CAE软件的应用者来说,是一个黑盒子,PAM-STAMP在求解器再计算过程中可以随时点击菜单输出结果,AutoForm、DynaForm则只能预先定义,不能随时输出;在计算完成后,如果需要上模还要往下压一段距离,AutoForm和DynaForm只能重新设置参数,重新计算,而PAM-STAMP可以在现有计算结果之上进行计算,无需重新分析;后处理鞋机对比点击图片查看大图后处理,对于大部分结果的输出,3个软件都可以做到,比如厚度、应力应变、设备吨位预测等差别不大;从操作上讲PAM-STAMP更简易一些,AutoForm和DynaForm类似;整体功能表一览(冲压相关)点击图片查看大图从目前最新版本看,在冲压领域,三个软件都可以做到全工位的和完整工序的分析;3个软件本地化做的最好的是DynaForm,软件和帮助都已经汉化,AutoForm和PAM-STAMP 都是英文的,目前还没有官方汉化版本;从易用性上讲,AutoForm和DynaForm相差不大,而PAM-STAMP对人的要求相对较高;三个软件都可以进行回弹补偿,但是PAM-STAMP 的曲面补偿是第三方软件完成的,要想得到最终的曲面还得买其他的软件,而AutoForm和DynaForm则不需要;下面会重点对比测试零件展开、重力、拉延、切边、回弹等五个常用的功能进行综合测试,使用相同的材质和工艺参数条件,然后对比起结果的差异,本次测试的仅代表软件的计算结果,不代表与实际的物理现实的差距,仅用于软件研究和测试;测试1:坯料快速展开(反求)三个软件都有对零部件的反求模块,也就是AutoForm 的ONESTEP,DynaForm的MSTEP,PAM-STAMP的inverse模块;用于对零部件的快速展平,以优化落料或料带设计;下面对3个软件的功能进行综合测试:测试数据为:NumiSheet 2008 BM2_00_SRAIL_REFERENCE_GEOMETRY.igs点击图片查看大图总结:三个软件都有快速反求模块,用于坯料的快速展开,其中DynaForm的速度和功能比AutoForm和PAM-STAMP丰富一些,DynaForm能够自动输出轮廓边线,其他2个软件需要手动输出,不过都比较方便,耽误不了多少时间;展开的边线3个软件相差不大,PAM-STAMP和DynaForm更接近一些,这个与求解器的类型有关,这里不得不说一些DynaForm用的的求解器MSTEP为华中科技大学开发的,是国内为数不多的CAE领域的软件是搭配在DynaForm中,值的称赞!下表为AutoForm、DynaForm、PAM-STAMP 展开计算结果:点击图片查看大图三个软件的结果基本一致,其中红色线为AutoForm的结果,蓝色重合部分为DynaForm 和PAM-STAMP的结果(2个重合了);快速展开还可以定义约束点等功能,在AutoForm、DynaForm、PAM-STAMP等中可以进行类似的操作,本次测试就不再一一详述;AutoForm 和DynaForm还有对展开坯料的料带布局、材料利用率、价格计算等辅助功能,而PAM-STAMP就没有类似的功能了;总之,相对而言,AutoForm和DynaForm的在坯料快速展开这个方面,要比PAM-STAMP功能更好一些,尤其是DynaForm是中文版的,国人开发的MSTEP求解器也很给力,所以可应用性比较好,目前DynaForm还支持分步展开,这个也是3个软件中独有的;测试2:重力测试测试题目DynaForm自带的fender 例子,DynaForm和PAM-STAMP使用同样的网格(nas),AutoForm使用默认网格(AF 输入nas网格后,使用和原网格大小差不多的设置条件);点击图片查看大图AutoForm不支持直接利用第三方网格,导入的模面NAS网格文件会直接变成三角网格,对于板料仅是抓取了输入数据的边线,所有的板材网格都是AutoForm自己生成的;在计算速度上,AutoForm最快,这个也是业界公认的,PAM-STAMP和DynaForm计算时间基本一致。
AutoForm中英文对照表
221 222 223 224 225 226 227 228 229 230 231 232 233 234 235 236 237 238 239 240 241 242 243 244 245 246 247 248 249 250 251 252
137 G 138 geom 几何 139 geometric error tolerance
24 ask before overwrite 覆盖前询问 119 file format 文件格式 25 auto 自动生成 120 file name 文件名
26 automatic 自动 27 average normal 名词 平均垂直 28 B 29 Backdraft 拨模负角 30 Bead bottom width 拉延筋宽度
113 export mesh 输出网络 114 export results 输出结果 115 F 116 Faces adn Edges 以面和线
框显示 117 Failure 最大失效
23 ask before 关闭/退出前询问.......... 118 file 文件
180 lube 摩擦系数 181 M 182 Major Strain 主应变 183 manual 人工生成压料面 184 map results 映射结果 185 marginal 中性 186 material 材料 187 material generator 材料生
147 Groove width 凹模宽度
148 Guide pins 钣件定位 149 H 150 help 帮助 151 Hidden 消隐 152 history 历史 153 I 154 icon bar 图标栏 155 impact 冲击线 157 Increamental 增量法
2024年autoform培训教程
材料属性设置与仿真参数配置
材料属性设置
在autoform的材料库中选 择合适的塑料材料,设置 其密度、弹性模量、泊松 比等物理属性。
2024/2/28
仿真参数配置
根据塑料件的成型工艺和 仿真需求,设置合适的仿 真参数,如温度、压力、 时间等。
边界条件与约束
定义塑料件的边界条件和 约束,如固定支撑、对称 边界等,以确保仿真的准 确性和可靠性。
autoform实战案例和 最佳实践:通过实战 案例和最佳实践,让 学员更好地掌握 autoform的应用和技 巧。
2024/2/28
5
02 autoform软件基础
2024/2/28
6
软件安装与启动
2024/2/28
安装步骤
下载autoform安装包,解压后运 行安装程序,按照提示完成安装 过程。
高级材料模型
提供多种高级材料模型,如弹塑性、超弹性、粘塑性等,以更精确 地模拟材料的力学行为。
接触与摩擦模拟
能够精确模拟成形过程中工具与工件之间的接触和摩擦行为,提高仿 真的准确性。
2024/2/28
23
多物理场耦合分析
1
热力耦合分析
支持热力耦合仿真,考虑温度对材料性能和成形 过程的影响,提供更准确的预测结果。
autoform使用方法和 技巧:详细讲解 autoform的使用方法 和技巧,包括如何定 义表单元素、如何设 置表单布局、如何进 行表单验证等。
autoform高级功能和 应用:介绍autoform 的高级功能和应用, 包括自定义表单元素 、动态表单、表单联 动等。
autoform与后端数据 交互:讲解autoform 如何与后端数据进行 交互,包括数据请求 、数据响应、数据处 理等。
Autoform入门操作流程详解
Die
Drawbead
图13
Blank
板料、工具体、拉延筋 设置后效果图如图14。
Binder
法向
Punch
图14
E.过程设置:
1)Gravity重力设置: Gravity是计算由重力引起板材产生的形变, 此时的模具是静止的。 点击gravity按钮,出现图15对话框。 ①工具体运动设置: 板料放置在压边圈上,工具体设置为不动。 ②定位销设置: 压边圈型面起伏较大时,为防止拉延过程中 板料初始定位不稳定,可以使用板料定位销 限制材料乱跑动。 点击Input按钮,定义8支定位销。
说明: 输出的计算结果越多,计算所花的时间就 越长,占用的内存空间就越多。所以应该 根据实际情况选择所需要的输出结果类型。
计算结果输出
重计算文件输出
此选项建议采用默 认设置。
图19
3)Results选项(图20):
后处理结果输出: 如厚度、变薄量、FLD、起皱趋势、 应力应变等信息。 默认此选项即Biblioteka ,一些常用选项足以 判定产品成形性。
工具体运动设置
定位销设置
图15
2)Closing合模设置:
Closing是上模开始运动直到上模与压边圈 完全闭合的过程。这一过程只有上模向下运 动,下模与压边圈都是静止的。所以模具运 动的距离为上模到压边圈的高度值。 点击closing按钮,出现图16对话框。 ①合模方式: 默认Binder wrap,若压边圈型面有形状, 则点选Closing选项。 ②工具体运动设置: 板料放置在压边圈上,上模v=1向下运动, 下模工具体不动。 ③定位销设置: 可点击Copy按钮,复制Gravity设置参数。 ④运动停止方式: 默认During time方式,“Time:500”中 的500为上模与压边圈的距离,即上模向 下运动500后,停止合模过程。
autoform培训教程
autoform培训教程Autoform是一款非常强大工程仿真软件,可用于各种机械加工、成形和材料成型应用。
Autoform的操作界面优雅、易于使用,深受机械工程师和模具制造工艺师的喜爱。
为帮助机械工程师和模具制造工艺师轻松地掌握Autoform的应用技巧,Autoform培训教程应运而生。
Autoform培训教程是由Autoform公司授权的一套在线自学教材。
它包括了丰富的教学资料和视频教程,从Autoform 基础概念的介绍到高级应用技巧的讲解,逐步深入地帮助学习者了解Autoform的强大功能和应用领域。
下面我们来详细了解一下Autoform培训教程的内容。
教学大纲Autoform培训教程的教学大纲从“基础篇”到“高级篇”共分为七个部分。
每个部分的教学大纲都包括了课程重点、学习目标、学习难点和难点解决方法、教学流程等内容,直观清晰,易于掌握。
具体大纲如下:1.基础篇•Autoform概述•Autoform安装•Autoform基础操作•逐步掌握Autoform的基本配置和安装,了解Autoform的基本操作和界面元素。
2.成形篇•Autoform成形基础知识•Autoform成形模拟步骤•成形分析和结果解析•深入学习Autoform的成形分析,了解成形过程中的各种参数和情况,以及如何对成形结果进行分析和解释。
3.冷裁剪篇•Autoform冷裁剪基础知识•Autoform冷裁剪模拟步骤•冷裁剪分析和结果解析•详细学习Autoform的冷裁剪分析和操作,掌握冷裁剪中的各种参数和情况,以及如何对运算结果进行分析和解释。
4.热成形篇•热成形理论基础•热成形模拟步骤•热成形分析和结果解析•了解热成形中的理论基础和参数设置,掌握如何进行热成形模拟和结果分析。
5.汽车车身结构篇•车身结构设计和构造•Autoform结果分析和优化•了解Autoform在汽车车身结构设计和构造中的应用,掌握如何对Autoform运算结果进行分析和优化。
AUTOFORM软件设置PPT课件
第7页/共16页
图八
AUTOFORM软件使用手册 3、润滑条件(lube) 如图九:外板件,内板件0.2.
图九
第8页/共16页
AUTOFORM软件使用手册
4、仿真过程设置(process)
如图十所示,gravity—表示板料在重力作用下的变形,选择重力方向 Downwards,相关模具令Binder、Punch为Stationary。
2、设置工具(Tool)
Above—工具在坯料上方 Below—工具在坯料下方 Cam—斜楔
工具工作方向,工具为cam 时,可以点击COPY选择线 为工作方向
移动距离,binder移动距离为 行程,凹模需移动足够距离 以免与坯料发生初始干涉
Die punch 采用默认值, binder选择Tool cntr
孔洞
模型边界
图三
第3页/共16页
AUTOFORM软件使用手册 进入Mod(modify)页面,选择fill all holes,
点击APPLY完成孔洞的填补。见图4
图四
第4页/共16页
AUTOFORM软件使用手册
四、仿真参数输入(Input Generator)
在主菜单的Model 中选择Input Generator(CTRL+I),出现图五窗口,要 求选择仿真类型。Incremental—用增量法计算(精度高、时间较长),One step—一步法计算(精度低、计算速度很快);模具的工作位置Tool Setup选第三 个(1、压形;2、双动;3、单动;4、修边);板料厚度按实际给;Geometray refer to根据实际数模的料厚方向来选择。点击OK。出现图六界面,Title不用管。