
磨削加工技术的现状
先进磨 削技术 和 高性 能磨床 , 阐述 了国 内近 几年磨 削技术 的发展 状 况。 并
关键 词 : 削 高速磨 削 超 高速磨 削 磨 削技术 磨
中图分 类号: H1 1 . T 6 +1 文 献标识 码 : A Ac u l fg id n r c s t ai o r ig p o e s t y n
满 活力 的技 术领 域 , 工 业 化 国家 的制 造 业 中 占据 了 在
重 要 的地位 。
加工等诸多方面具有明显的优势 。随着 时代 的发展 、
技 术 的进步 , 人们 对 产 品的 质量 要 求 越 来 越 高 , 因此 , 隶 属精 密超 精密 加工 的高 速超 高速磨 削 技术普 遍 受 到 人 们 的重视 , 并得 到迅 速发 展 q。 高 速超 高速磨 削 技术 在欧 洲 、 国、 美 日本 等一 些工 业 发达 国家起 步早 、 发展 快 , 誉 为 “ 代磨 削 技 术 最 被 现 高 峰” 国际生 产 工 程 协 会 ( I P 将 其 确 定 为 面 向 。 CR ) 2 世 纪 中 心 研 究 方 向 , 进 行 了 一 些 著 名 合 作 研 1 并
Absr c t a t:Th mpot n o iin o rn i g p o e s i h c i e b idng i d s ̄ wa u ei ra tp sto fg i gn r c s n t e ma h n u l i n u t ss mma ie rz d,t e s p r- h u e i o iy o h ih—s e d a d u ta i h s e rn n e h oo y wa o o e rt ft e h g p e n l -h g pe d gi di g tc n lg sprp s d,t h o e ia sso r he t e r tc lba i f
1 磨 削技 术 现 状
磨 削加 工作 为一 种 精 密 的加 工 方 法 , 常 作 为 机 通 械 加工 的最后 一道 工 序 , 而 最 终 保证 工 件 所 要 求 的 从
ls d c d ffrin c u t e u h a uo e Ame c n a a ee s mme p- ed me t e at e a eo eg o nr ss c sE rp , o i i r a a d J p n w r u d u t o si d . h c
t e h g - p e n l a h g p e r d n s e p u d d, e p e e ts u t n o r d n lo e h ih s e d a d u t - ih s e d g i ig wa x o n e t r s n i a i fgi i g a v r r n h t o n l
究 。
磨 削是 指 用砂 轮或 砂带 表面 的细 小磨 粒去 除材 料
的加 工工 艺方 法 , 一 种 应 用 广 泛 的 高效 精 密 的终 加 是
工 工 艺方 法 。虽然 高速 超高 速磨 削并 没有 规定 严格 的 界 限 , 般来 讲 , 照砂 轮线速 度 的 高低 将其 进 行分 一 按
t e wo l s a ay e h rd wa n l z d,t e a v n e rn i g tc n lg n g h d a c d g d n e h o o a d hih-p ro ma c rn n c i e n i y e r n e gi di g ma h n s i f
磨削是一种具有悠久历史 的加工技术 , 但磨削速
度却始终处于较低速的水平 。随着信息时代的到来和 科 学技 术 的不 断发 展 , 以及 高 强 度 、 硬 度 、 耐 磨 性 高 高
等 新 型材料 的出现 , 削速度 大 幅加快 , 削质 量显 著 磨 磨 提 高 , 于其独 特 的优 势 , 削技 术逐 渐成 为 了一个 充 基 磨
S ONG o,ZHAO n h a Ta He g u
( c ol f ca ia E gne n ,Lann hh aU i ri ,uh n 13 0 , H S h o o h ncl n ier g ioigS iu nv sy F su 0 1 C N) Me i e t 1
综
述 scR0 pi en eIpS a
磨 削 加 工 技 术 的现 状
宋 涛 赵 恒华
( 宁石油化工大学机械工程学院 , 辽 辽宁 抚顺 130 ) 10 1
摘 要: 综述 了磨 削加 工在 机械 制造 业 中的重 要地 位 , 出 了高 速超 高 速磨 削 技 术 的优 越 性 , 明 了实 现 高 提 阐 速超 高速 磨 削的理 论依 据 , 分析 了磨 削加 工 的国 内外 现状 , 述 了欧洲 、 国 、 概 美 日本 等 国 近十 年 内的
有关超高速磨削技术在机械制造领域中的应用分析
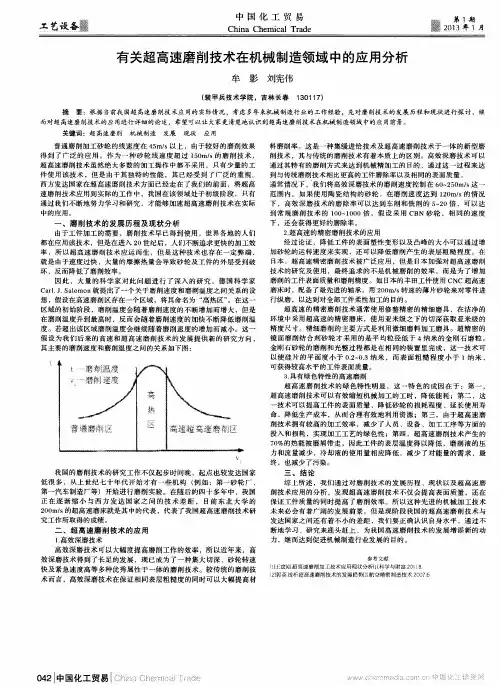
料 磨削率 。这 是一种 集缓 进 给技 术及 超高 速磨 削技 术于 一体 的新 型磨 削 技术 ,其 与传统 的磨 削技 术有 着本 质上 的 区别 。高效 深磨 技术 可 以 通 过其特 有 的磨 削方式 来达 到机 械精 加工 的 目的 ,通过 这一 过程 来达
到 与传统 磨削技 术相 比更高 的工件磨 除率 以及 相 同的表面质 量 。 通 常情 况下 ,我们将 高效 深磨 技术 的磨 削速度 控制 在 6 0 ~ 2 5 0 m/ s 这 一
壬艺设备
中国 化 工 贸易
Ch i n a Ch e mi c a l Tr a d e
第 1期
2 0 1 3年 1月
有关超高速磨削技术在机械制造领域 中的应用分析
牟 影 刘宪伟
1 3 01 1 7 ) ( 装 甲兵技 术学 院 ,吉 林长春
摘 要 :根据 当前我 国超 高速磨 削技术应 用的实际情 况,考虑 多年来机械 制造行 业的工作经验 ,先对磨削技术的发展 历程和现状进行探讨 ,继 而对超 高速磨 削技术的应用进行 详细的论述 ,希望可以让大家更清楚地认识到超 高速磨削技 术在机械制造领域 中的应用前景。
簪
‘
的工 件表面 质量 。 3 . 具有绿 色特性 的高速 磨削 超高 速磨 削技 术 的绿 色特 性 明显 ,这 一 特 色 的成 因 在于 :第 一 , 超 高速磨 削技术 可 以有效 缩短 机械 / J U T . 的 工时 ,降低 能 耗 ;第二 ,这 技 术可 以提 高工件 的表 面质 量 ,降低 砂轮 的 损耗程 度 、延 长使 用寿 命 ,降低 生产 成本 ,从而 合理 有效 地 利用 资源 ;第 三 ,由于 超高 速磨
、
《磨削加工》课件

磨削加工的原理
总结词
磨削加工通过磨料和磨具的高速 旋转或往复运动,利用摩擦和切 削作用去除工件材料。
详细描述
在磨削加工过程中,磨料和磨具 的高速旋转或往复运动产生摩擦 和切削作用,将工件表面材料去 除,从而实现工件的加工。
磨削加工的应用领域
总结词
磨削加工广泛应用于机械制造、航空航天、汽车、能源等领域。
方法具有加工效率高、加工质量好的优点,是现代机械加工领域的重要技术之一。
03
磨削加工的主要技术参数
磨削速度
总结词
磨削速度是砂轮线速度,它直接影响磨削效率和磨削质量。
详细描述
磨削速度越高,单位时间内参与磨削的磨粒数越多,磨削效 率越高。但过高的磨削速度会导致工件表面温度升高,产生 烧伤和裂纹。因此,需要根据工件材料和砂轮特性选择合适 的磨削速度。
高效深切磨削
总结词
一种快速去除材料的磨削加工方法
详细描述
高效深切磨削是一种追求高效率的磨削方法,通过加大切深和切宽来快速去除材料。这种方法适用于 大型零件的粗加工和半精加工,具有加工效率高、加工成本低的优势。
超硬材料磨削
总结词
使用超硬材料作为磨料的磨削加工方法
详细描述
超硬材料磨削是指使用超硬材料(如碳化硅、金刚石等)作为磨料进行磨削加工的方法 。由于超硬材料的硬度极高,因此可以实现对硬质合金、陶瓷等高硬度材料的加工。该
磨削深度
总结词
磨削深度是砂轮表面与工件表面的距离 ,它决定了磨削层的厚度。
VS
详细描述
磨削深度对磨削效率和表面粗糙度有较大 影响。增加磨削深度可以提高磨削效率, 但过大的磨削深度会导致工件表面粗糙度 增加。因此,需要根据工件材料、砂轮特 性以及表面质量要求来选择合适的磨削深 度。
论磨削加工技术与发展
魔 加工 求 洲 技 与
陈 华光
[ 摘要】 通过生产加工过程 中的实例 , 引出对磨削加工技术现状的 了解, 介绍磨削技术加工过程及其特点,
论述 磨 N ̄ -新技 术的特 点和 应 用以及 发展 趋 势 。 T - -
关键词 : 磨削
高效
程中所消耗的能量几乎全部转变为磨削热。磨削力和磨削热都影响着磨削精度。
-一
!一
、 , 1
图 5
在磨削过程中, 参加磨削的磨粒逐渐变得圆钝 , 其磨削能力不断下降 , 进而这些磨钝 的磨粒承受 的磨削力 F
就会随之增大。当 F 超过磨粒本身强度极限时 , 磨粒破碎 , 破碎后的磨粒会形成若干新的锋锐棱角继续参与磨
高速
砂带磨削
1 概 论
随着研究人员对磨削加工过程 的研究 , 开发出新 的、 改进的磨料、 结合剂和各种磨削液后 , 使得磨削加工技 术有了很大的发展。 各种新研制、 开发出的高效 、 高精度磨削加工艺的出现也使磨削加工技术也在先进制造技术
中占了一席之地。长久以来, 在机械切削加工中, 对轴类、 盘类零件 的加工最常见的是车削加工。如图 1 所示 :
移而形 成磨 屑 。
图 4 磨 削加 工切 削过程 的 3个阶段
一
3 一 0
维普资讯
论磨削加工技术与发展——陈华光
根据条件不同, 磨粒的切削过程的 3 个阶段可以全部存在 , 也可以部分存在。
在磨削过程中, 磨粒受到工件材料变形的阻力 F 1以及磨粒与工件表面间的摩擦力 F , 2 形成磨削力 ; 磨削过
削 ; F超过磨粒见结合剂的结合强度时 , 当 磨钝 的磨粒层便会脱离 , 出一层新的锋锐棱角参与磨削 , 露 这就是砂
磨削加工中的磨削精度

磨削加工中的磨削精度是指在磨削过程中所能达到的精度程度。
磨削加工是一种高精度的加工方法,可以制造出高精度零件,能够满足不同的制造需求。
磨削加工由于其高精度,广泛应用于航空、汽车、机床、电子、仪器仪表等领域,并成为制造业中不可或缺的工艺。
我国在磨削技术方面有着悠久的历史,早在汉代就已经出现了磨轮,磨削技术的发展可以追溯到数千年前。
随着工业的迅速发展,磨削技术也不断地得到提高、完善。
从最初的手工磨削,到机械化磨削,再到电脑化磨削,每一步的发展都提高了磨削加工的精度。
在实际的磨削加工中,要提高磨削精度,需要从多个方面入手。
首先,选择合适的磨削机床非常重要,不同类型的机床适用于不同的磨削任务。
其次,磨削工具的选择也是决定磨削精度的一个重要因素。
以磨削刃磨为例,磨削刃磨是指在磨削过程中利用磨削工具对刃口进行磨削,这要求磨削工具具有高精度、高效率、高耐磨性等特点。
此外,还需要注意磨削工具的材质选择,不同的材质对磨削效果会有很大的影响。
除了选择合适的磨削机床和磨削工具,磨削精度还与磨削的过程参数密切相关。
磨削的过程参数包括切削速度、进给速度、磨削深度、磨削力、冷却液等方面,这些参数的优化能够显著影响磨削加工质量。
例如在切削速度选择方面,通常情况下磨削速度越高,磨削效率越高,但是同时也会增加磨削热量,导致磨削过程变形和表面质量下降,因此需要根据实际情况,选择适当的切削速度。
此外,正确调整磨削加工中的磨削参数也是提高磨削精度的关键。
在实际工作中,可以采用计算机模拟的方法对磨削过程进行模拟和优化,这可以帮助工程师更好地了解磨削过程中的物理和化学机制,同时可以帮助工程师查找和解决磨削中可能遇到的问题。
总之,对零部件的质量和性能有着重要的影响,提高磨削精度是制造高精度零部件和产品的关键。
在磨削加工中要选择适当的机床和磨削工具,同时优化磨削过程参数和磨削参数的调整,这些都可以帮助工程师提高磨削精度,生产出更好质量的产品,使制造业在市场中更具竞争力。
超高速加工技术
(2)汽车制造。
1
2
3
4
钻孔 表面倒棱 内侧倒棱 铰孔
高速钻孔 表面和内侧倒棱
专用机床 5轴×4工序 = 20轴(3万件/月)
刚性(零件、孔数、孔径、孔型固 定不变)
高速加工中心 1台1轴1工序(3万件/月)
柔性(零件、孔数、孔径、 孔型可变)
图12 汽车轮毂螺栓孔高速加工实例(日产公司)
(3)模具制造。
b)高速模具加工的过程
图14 两种模具加工过程比较
生产剃须刀的石墨电极
生产球形柄用的铜电极
图15 高速切削加工电火花加工用工具电极
(4)难加工材料领域。硬金属材料(HRC55~62),可 代替磨削,精度可达IT5~IT6级,粗糙度可达0.2~1um。
(5)超精密微细切削加工领域。
粗铣整体铝板; •精铣去口; •钻680个直径为3mm的小孔。 时间为32min。
在机床的主轴上,定子安装在主轴单元的壳体中,采用水冷 或油冷。精度高、振动小、噪声低、结构紧凑。
高速加工技术的发展与应用
图5 HSM600U型数控五轴高速加工中心
生产厂家:瑞士Mikron 主轴转速:最高42000 rpm
主轴功率:13 KW 进给速度:最高40 m / min
定位精度:0.008 mm
重复定位精度:0.005mm
图6 HSM 系列高速五轴联动小型立式加工中心
图7 HSM800 图9 HSM400
• Bremen大学在高效深磨的研究方面取得了世界公 认的高水平成果,并积极在铝合金、钛合金、铬镍 合金等难加工材料方面进行高效深磨的研究。
近年来,我国在高速、超高速加工的各关键领域 (如大功率高速主轴单元、高加减速直线进给电机、 陶瓷滚动轴承等方面)也进行了较多的研究并有相应 的研究成果。
国内外数控工具磨削软件的发展状况

件N U MR O T O p l u s; 另一 类 是 由工 具 磨 床 制 造 商 自主
开发 的 软 件 , 如A N C A公 司的 T o o l R o o m, WA L T E R公 司的 以 “ 所 见 即所得 ” 为 宗 旨开发 的 H e l i t r o n i c T o o l
关键 词 : 数控 工具 磨 削软 件 中 图分 类号 : T P 3 1 1 发展 现状 刀具 制造 企业 文献 标 识码 : A
Th e d e v e l o p me n t s t a t u s o f CNC t o o l g r i n d i n g s o f t wa r e a t h o me a n d a b r o a d Z H A N G H o n g j u n ∞ ,L I J i a n g u a n g ①, Z HA N G T i e p 0 n s
国 内外 数 控 工 具 磨 削 软 件 的发 展 状 况
张 洪军① ② 李建广① 张天微①
( ① 哈尔滨 工 业大 学机 电工 程 学院 , 黑龙 江 哈 尔滨 1 5 1 0 0 1 ; ② 齐齐 哈 尔大 学机 电工程 学院 , 黑龙 江 齐齐 哈 尔 1 6 1 0 0 6 ) 摘 要: 对数 控 工具磨 削 软件 进行 了研 究 , 分析 了国 内外数控 工 具磨 床所 采 用的磨 削 软件 的发 展现 状和 技术
高、 软件 编 程灵 活 、 合 适 的功 率 和可视 化效 果一 直 都是 导 。经 营基 于 战略 , 研发 基 于战 术 。一个 体 系的建 立 , 要 确定 其纲 领 。应 当 由决 策 层 出台 《 产 品 经 营 的 战 略 指 南》 这一纲领性文件 , 以便 从 科 学 的 角 度 规 范 和指 导 产 品的 营研 工 作 ( 比如确 定 营 研 的 战 略 思 想 、 产 品 经 营 的现实 意 义 、 前 瞻设 想 、 服务 领域 、 产 品构 成 、 水平
简述磨削加工
磨削加工1. 磨削加工的概述磨削加工是一种通过研磨工具对工件表面进行切削的加工方法。
它通过切削工具与工件之间的相对运动,在切削、研磨和磨痕的共同作用下,将工件表面不平整层次的高点消除,从而得到平整、光滑的表面。
2. 磨削加工的原理磨削加工的原理是力学切削。
在磨削过程中,磨粒对工件表面的切削作用类似于多个微小切削刃对工件表面的切削作用,因此磨削可以看成是由许多微小切削刃共同作用的切削过程。
3. 磨削加工的分类磨削加工根据磨粒的尺寸和磨粒与工件之间的相对运动情况可以分为不同的类型,主要包括:3.1 粗磨粗磨是指在切削速度较低、磨粒尺寸较大的条件下进行的磨削加工,主要目的是迅速去除工件表面的大量金属,使其达到一定的粗糙度,为后续磨削过程提供条件。
3.2 精磨精磨是指在切削速度适中、磨粒尺寸适当的条件下进行的磨削加工,主要目的是进一步消除工件表面的细小凹坑和凸起,提高工件表面的精度和光洁度。
3.3 超精磨超精磨是指在切削速度较高、磨粒尺寸小的条件下进行的磨削加工,主要用于加工高精度、高光洁度的工件,以提高工件表面的质量。
4. 磨削加工的过程磨削加工通常包括以下几个基本工序:4.1 磨削前准备在进行磨削加工之前,需要对磨削工具进行选择和准备,包括选用合适的磨粒、绑定磨料和磨具、选择适当的磨削液等。
4.2 磨削磨削是磨削加工的核心过程,主要包括以下几个步骤:固定工件,调整磨削参数,启动磨削机床,进行磨削操作。
4.3 表面质量检测在磨削加工完成后,需要对工件表面的质量进行检测。
常用的表面质量检测方法有视觉检测、触觉检测和测量仪器检测等。
4.4 后续处理在完成磨削加工后,还需要进行一些后续处理工序,例如清洗工件、除去残留物和保护处理等,以确保工件表面的质量和性能满足要求。
5. 磨削加工的优点和局限性磨削加工具有以下优点:•可加工具有复杂形状的工件•可加工高硬度材料•可获得高精度的加工结果•可提高工件表面的质量和光洁度然而,磨削加工也存在一些局限性:•生产效率低,加工速度较慢•工艺过程较为复杂,需要一定的技术和经验•磨具和磨料的消耗较大,成本较高6. 磨削加工的应用领域磨削加工在各个制造行业中都得到广泛应用,特别是对高精度、高光洁度的工件加工需求较高的领域,例如:•汽车制造业:发动机缸体、曲轴等零部件的加工•刀具制造业:高精度刀具的生产加工•航空航天业:航空发动机叶片、轴承等零部件的加工•电子制造业:半导体芯片、磁头等精密元件的加工7. 磨削加工的未来发展趋势随着制造技术和加工要求的不断提高,磨削加工也在不断发展和改进。
超精密研磨技术的现状及发展趋势
第2 5卷 第 4期 20 0 7年 8月
轻 I 机 械
Li tI u ty M a h ne y gh nd s r c i r
Vo _ 5 No. 【2 4
Au . 0 7 g 2 0
[ 述 ・ 论] 综 专
超滴窗碲唐竣 蛔现
中 图分 类 号 : TG5 0 8
文献标志码 : A
文 章 编 号 :0 52 9 (0 7 0— 0 90 1 0—8 52 0 )40 0 —4
0 引 言
2 研磨 技术 的发 展
研 磨是 一种 重要 的精 密 和超精 密 加工方 法 。其定
研磨 加 工 不仅 向更 高 的 加 工精 度 发 展 , 且 其 加 而 工质 量也 在不 断提 高 , 且几 乎可 以 加工 任何 固态 材料 。 许 多人 从 事研 磨 加工 技 术 , 究 的宗 旨是 进一 步 提 高 研 研磨 加工 效率 、 加工 精 度 , 降低 加工 成本 口 。 ]
原子 到数层 原子 乃 至数 十层 原子 几种状 态 的复 合 。
图 1 研 磨 加 工 的 模 型
图 1所示 的 是磨 粒研 磨 加工 的模 型 [ 。单 个 磨粒 4 ] 的磨 削模 型 , 以 用磨 粒 对 工件 的机 械作 用 的动 作来 可
描述 , 即按摩 擦一 犁一 耕 切削 的动 作顺 序进 行 。 加工 中 在 的化学 反应 结果 对材 料 的去 除及 减小 加工 变质层 可 能 是 有利 的[ 。 ]
羼超
方 海 生 , 涤 新 邓 乾 发 袁 巨龙 胡 , ,
( . 江工 业 大学 超 精 密加 工研 究 中心 ,浙 江 杭 州 3 0 1 ; 1浙 1 0 4 2 浙 江机 电职 业技 术学 院 ,浙 江 杭 州 3 0 5 ) . 1 0 3
磨削技术
白刚玉
铬刚玉 锆刚玉 单晶刚玉 微晶刚玉
WA
PA ZA SA MA
2200~ 2300
2000~ 2200 ~1965 2200~ 2400 2000~ 2300
氧化 物系
第一章•磨料
6.磨料简介
序列 磨料名称 代号 显微硬度 2820~ 3320 3280~ 3480 4400~ 5400 特性 黑色,有光泽,硬 度比钢玉高,性脆 而锋利,导电和导 热性好 绿色,硬度和脆性 比黑碳化硅高,导 电和导热性好 适用范围 磨削铸铁、黄铜、铝、 耐火材料及非金属材料
2. 磨削加工范围广 各种表面:内外圆表面、圆锥面、平面、齿面、螺旋面 各种材料:普通塑性材料、铸件等脆材、淬硬钢、硬质 合金、宝石等高硬度难切削材料。
磨削加工技术
3. 缺陷磨削速度高、耗能多,切削效率低,磨削温度高, 工件表面易产生烧伤、残余应力等。
4. 砂轮有一定的自锐性。
磨削技术是先进制造技术中的重要领域,是现代制 造业中实现精密超精密加工最有效,应用最广的制造技 术。有资料表明,磨削加工占机械总加工量的30%-40%, 在机械、航空航天、国防、石油化工、机床、交通运输 、建筑、农业机械、微加工、芯片制造业多产业部门得 到广泛的应用。例如:金刚石和立方氮化硼(CBN)具 有非常高的硬度,可以加工各种高硬度材料,在光学玻 璃、陶瓷、半导体材料等硬脆材料在高科技产业广泛应 用的今天,磨削加工成为非常重要的加工手段
磨料
碳化硅
黑碳化硅
氮化硼
立方氮化硅 天然超硬磨— —金刚石 人造超硬磨料 立方氮化硼
单晶
人造金刚石 聚晶
超硬磨料
第一章•磨料
白刚玉磨料
碳化硅磨料
立方氮化硼
金刚石微粉
ELID磨削_硬脆材料精密和超精密加工的新技术
EL ID磨削硬脆材料精密和超精密加工的新技术张飞虎 朱 波 栾殿荣 袁哲俊( 哈尔滨工业大学机械工程系 哈尔滨 150001 )文 摘 金属基超硬磨料砂轮在线电解修整(E lectrolytic In2process Dressing,简称E L ID)磨削技术是国外近年发展起来的一种硬脆材料精密和超精密加工新技术。
本文介绍了E L ID磨削技术的基本原理、工艺特点和国内外研究应用情况。
应用E L ID磨削技术,可对工程陶瓷等硬脆材料实现高效率磨削和精密镜面磨削。
关键词 精密和超精密加工,磨削,砂轮,修整EL ID Grinding A New Technology for Precision andUltraprecision Machining of Hard and Brittle MaterialsZhang Feihu Zhu Bo Luan Dianrong Yuan Zhejun( Department of Mechanical Engineering,Harbin Institute of Technology Harbin 150001 )Abstract EL ID grinding which applies metal bonded grinding wheel with superhard abrasives and electrolytic in2process dressing is a newly developed technology for precision and ultraprecision machining of hard and brittle ma2 terials.In this paper the basic principle,characteristics,research and application of EL ID grinding are introduced.By EL ID,efficient grinding and mirror surface grinding of ceramics and other hard and brittle materials can be realized.K ey w ords Precision and ultraprecision machining,Grinding,Grinding wheel,Dressing1 引言金刚石、CBN超硬磨料具有硬度高、耐磨性好等优良的切削性能,自美国GE公司1957年和1969年批量生产人造金刚石、CBN磨料以来,除少数做成刀具外,大部分都用于制造磨具。