
智尊宝纺自动打板智能操作说明
智尊宝纺自动打板智能操作说明
第一部分 智尊笔变出的功能 (空状态下左键双击即变智尊笔)
1. 任意直线:智尊笔在空白处点击第一点后在另一处点击第
二点,右键结束(两点决定一条直线)。 2. 自动识别直线: ①水平直线:智尊笔空白处点击后
拉出一条接近横向位置的线条,输入长度,回车确定后便自动变水平直线(横向); ②竖向直线:智尊笔空白处点击后拉出一条接近竖向位置的线条,输入长度,回车确定后便自动变竖向直线;③正斜直线(45度):智尊笔空白处点击后拉出一条接近45度位置的线条,输入长度,回车确定后便自动变正斜直线(45度);
3. 定义直线: ①画任意方向定长直线:智尊笔空白处点击后,拉出想要的方向,在输入长度时在数字前加“L”(即先击“L”再输入数字。如L8),回车确认。 ②画定长、角度直线: 智尊笔空白处点击后,拉出想要的方向,输入 “L长度,角度”(如
“L28,30”:表示画出的线条长度为28,角度为30),回车确认。 ③画坐标直线:智尊笔点击第一点后,输入第二点的坐标值
(X,Y值),回车确认,右键结束。
4. 曲线:智尊笔连续点击点1、点2、点3…(至少有3个不同
位置的点),右键结束(三点或三点以上决定一条曲线)。 5. 矩形:智尊笔左键双击后会出现画矩形图标,在空白处
左键点击后斜角拉出,输入长宽数值,回车确定(输入数值时须先横后竖,中间用逗号“,”隔开)。
6. 平行线:用智尊笔框选线条后会出现平行图标,左键点击
后拉出平行线。 7. 垂线:用智尊笔框选线条后在线上右击,会出现垂线图标,
再在做垂线位置点击后拉出。 8. 角度线:在垂线功能状态下击Tab键,选择起始点,输入角度
后回车确定,再输入长度回车确定。
9. 延长或缩短(及指定线条长度):用智尊笔框选线条后左键单击线条端点,输入延长或缩短的长度[延长为正数(如:8),缩短为负数(如:-8),指定延长或缩短后线条总长则在数字前加L(如:L8)],然后回车确认。
10.断开:用智尊笔框选一条线条后,把笔放到红线交叉点上,
左击从交叉点处断开;或者结合定长点捕捉、比率点捕捉,输入定长值或比率值,从定长点或比率点处断开。
11.修剪:用智尊笔框选多条相交的线,放在红线上会出现剪刀
图标,左键点击便可剪掉多余的线(必须框选两条相交线条变红色才能修剪,修剪时从两条红线交叉处剪掉)。
12.拼合修正:用智尊笔框选2条以上要拼合修正的线条,把
笔放红线右击。 13.相似线:用智尊笔框选线条后空白处右击,左键点击端点1
的对应点,再点击端点2的对应点。 14.延伸至:用智尊笔框选墙壁线,放在要延伸线上会出现延
伸图标,左键单击延伸线,线条便会自动延伸至墙壁线。 15.角连接:用智尊笔框选两条不相交线条(平行线除外),鼠
标左键单击其中一条线。(或鼠标空状态击V键框选两条不相交的线条) 16.挖省:用智尊笔框选省打开线,左键点击省中心线,输入省
宽数值,回车确定。 17.省转分割线:用智尊笔框选省,左键点击分割线,会出现
省转分割线图标,再点击参与转移的相关线条,右击确认。(①从分割线点击到省的一边为止。②参与转移的线条:有的线条必须在转省前先断开或多画一条。③省尖必须指到分割线才能转省)
18.角平分线:用智尊笔框选一个角的两条夹角线,左键点击
角端点,拉出角平分线,左键确定或输入长度,回车确认。 19.加圆角:用智尊笔框选一个角的两条夹角线,右击角端点,
拉出圆角,左键确定或输入长度,回车确认。 20.圆形:智尊笔击2次Tab键变为画圆功能,点第一点(圆心),
移动笔点第二点(或输入半径数值),回车确认。 21.圆规:智尊笔击2次Tab键(或鼠标空状态击C键),再
击PageDown键变为圆规功能,点击第一点(圆心),移动光标点击第二点(或输入半径数值),逆时针移动鼠标画出所需要圆弧。
22.双圆规:智尊笔击两次Tab键后再左键双击,变成双圆规
的功能,点击第1圆心和第2圆心,输入第1半径,逗号隔开,再输入第2半径后(不必回车)移动鼠标,摆好方向,左击确定。 23.等分线:智尊笔击两次Ctrl键后,连续点击第一组要等分
的线条后右击,再连续点击要等分的第二组线条后右击(点击每组线时,第1条线红点在不同的位置,出现的等分效果不一样),输入等分数目,回车确定。
24.掰省:用智尊笔框选省打开线,左键点击省中心线,在空白
处点击一下,选择参与旋转的线条(最后一条靠近固定端点击),右击结束,输入省宽数值,回车确定。
25.三点式圆弧:智尊笔击2次Tab键,再击2次PageDown
键变为三点式圆弧功能,点第一点、点第二点,再点圆弧的最终点。(或者点第一点后,按住Ctrl键,点圆弧最终点)。
26.任意点:智尊笔击Tab键(或鼠标空状态击D键),然
后在需要作任意点的地方点击。 27.定长点:智尊笔击Tab键,再击PageDown键,输入定长值,
选择定长的对象,右击结束,选择定长基准点。 28.等分点:智尊笔击Tab键,再按2次PageDown键,选择要
等分的线条,右击结束,选择起点和止点(或再次右键默认整根线条等分),输入等分数目,回车确定。
29.坐标直线:智尊笔空白处点击后输入坐标数值(例@-12,8),回车确认,再右键结束,则生成坐标直线。 30.插入部件:智尊笔击三次Tab键(或鼠标空状态下按Ctrl
+B),鼠标左键单击屏幕便可插入部件。
第二部分 空状态变出的功能
1. 智尊笔:鼠标空状态左键双击或击F键变智尊笔。 2. 圆形:鼠标空状态击C键(或智尊笔状态下击两次Tab键)会出现画圆的图标,在空白处左键点一下确定圆心,向外拉出后输入半径,按回车确认。 3. 圆规:鼠标空状态击C键(或智尊笔状态下击两次
Tab键), 再击PageDown键变为圆规功能,点第一点(圆心),移动光标点第二点(或输入半径数值),逆时针移动鼠标画出所需要圆弧。 4. 读入省(定义省):鼠标空状态击I键,连续选择省道两条边线,右键结束(仅限在结构图操作)。 5. 直线拉曲线:鼠标空状态左键快速双击直线,再点击直线后移动鼠标,根据数值提示,自由拉弯,拉至合适位置左击确定。 6. 修改曲线:鼠标空状态左键快速双击曲线,点击关键点后拉动即可修改曲线。 线上双击增加关键点,对准关键点右击删除关键点,按Tab键可修改切矢(即修改靠近端点线条的走向)。 7. 点移动:鼠标空状态双击端点激活“点移动”功能,选取移动点,摆好方向,输入相对坐标值后回车确定。也可以把移动点摆向X向或Y向,只输入一个数值后回车确定。 8. 拉伸功能:鼠标空状态双击端点激活“点移动”功能,在需要拉伸部分之外点第一点,移动鼠标包住拉伸部分,再点击第二点(同样在拉伸部分之外)。在被框选的对象内点击后向一个方向拉出,输入数据后回车确定。(输入坐标值为斜向拉伸) 9. 多条相交线断开:鼠标空状态按X键,框选相关线条后右击确认,则所有线条的交点全部断开。 10. 移动:鼠标空状态框选对象,双击空白处,点击移动基准点(可以是移动对象上的点,也可以是移动对象外的点),再点
击停靠点。打开“复制模式”(屏幕下方),可复制一份供移动用。(注意:别点击到移动对象上的直线,那是“直立”的功能) 11. 直立:鼠标空状态框选对象,在空白处左键双击(即变为“移动”功能),再左键单击选中对象中的直线(或裁片的纱向)。 12. 水平:鼠标空状态框选对象,在空白处左键双击(即变为“移动”功能),再右击选中对象中的直线(或裁片的纱向)。 13. 对齐:鼠标空状态框选对象后左键双击(即变为“移动”功能),再击一次Tab键,选择对齐第一点,选择目标第一点;再
选择对齐第二点,选择目标第二点。打开“复制模式”(屏幕下方),可复制一份供对齐用。(或鼠标空状态击U键,框选对象后右击确认,选择两个对齐点和两个目标点)。 14. 镜像:鼠标空状态框选对象后左键双击(即变为“移动”功能),再击两次Tab键,选择对称轴第一点和第二点(点击第1点后按住Shift键,可控制对称轴为X向或Y向)。打开“复制模
式”(屏幕下方),可复制一份供镜像用。(或鼠标空状态击W键,框选对象后右击确认,选择两个基准点)。 15. 旋转:鼠标空状态框选对象后左键双击(即变为“移动”功能),再击三次Tab键,选择旋转基准点和停靠点,或输入旋转
角度。打开“复制模式”(屏幕下方),可复制一份供旋转用。(或鼠标空状态击R键,框选对象后选择旋转基准点和停靠点)。 16. 放缩:鼠标空状态框选对象后左键双击(即变为“移动”功能),再击四次Tab键,框选对象后选择放缩基准点和停靠点;。
打开“复制模式”(屏幕下方),可复制一份供放缩用。(或鼠标空状态击S键,选择放缩基准点和停靠点)。可作为缩水工
智尊宝纺08感恩版和18感恩版(一)

智尊宝纺08感恩版和18感恩版(一)2008年8月,智尊宝纺推出了正版免费CAD软件——“智尊宝纺服装CAD十年感恩版”,版本号为v9.74。
这是全国乃至全球首家推出的正版免费软件,当年在服装业界激起了极大的反响,受到广大服装制版技术人员的欢迎。
智尊宝纺为服装业的CAD普及应用做出了巨大的贡献,同时也间接带动了服装企业的技术提升。
时隔十年后今天,目前全国仍有极大数量的服装企业和服装院校在使用08感恩版,十年前的版本应用到今天还这么受欢迎,小宝我很是高兴,说明智尊宝纺的技术含量非常具有前瞻性和稳定性。
说到前瞻性,小宝想到一件事。
有人曾经问过:为什么智尊宝纺会在2008年发放正版免费软件?难道智尊宝纺早在2008年前就预测到2009年的经济危机?的确,在2009年经济危机时刻,智尊宝纺用自己的实际行动——08感恩版的大力推广,为服装业献出了自己的微薄之力。
2019年3月,在当今转型时代,智尊宝纺又发布了感恩2018版,这次的感恩内容不仅仅局限于纸样设计系统,还新纳入了款式设计系统和工艺单设计系统。
好多朋友来问,18感恩版和08感恩版的区别是什么?08感恩版都已经挺好用的了,18感恩版需要云端注册,是不是有必要再用18感恩版?在讲述具体区别之前,我们先来聊聊服装CAD应用的不同等级。
以目前市面上的CAD产品以及应用等级,我们可以把服装CAD纸样设计系统的应用分类为五代产品。
●一代产品。
主要是为了解决手工放缝、放码繁琐的问题,出现了一代CAD。
应用方式是以手工制版,然后通过数字化仪将手工图纸输入至电脑,再通过CAD进行样片处理、放缝、推码后输出。
比如早期的欧美品牌的CAD就是属于一代产品。
●二代产品。
平面的手工制版完全被电脑制版所取代,实现了无纸化操作。
用鼠标、键盘代替了手工的笔和尺,制版效率得以提升。
随着时间的推移,二代产品越来越完善,软件功能越来越细化、越来越专业化,使用户使用时更方便,更好用。
值得一提的是,一些优秀的CAD软件还提供给用户工具智能联想的操作,可以实现全屏无工具的操作模式。
至尊宝纺快捷键

智尊宝纺打板快捷键文件新建——ctrl+N :双击提示栏打开——ctrl+O:右键单击界面关闭——ctrl+F4保存——ctrl+S另存为——ctrl+shift+S导入——DXF ctrl+I导出——DXF shift+I打印——Ait+ctrl+P绘图智尊笔——空状态→双击空白或F任意点——D或∧→tab等分点——Ait++D或D→pagedown→p定长点——shift+D或D→paged own平行线——∧框选线条→放在线上单击→移动垂线——∧框选线条→线上右键吸附曲线——空状态→双击线条(tab吸附)角度线——∧→ctrl或∧框选基准线→右键单击→tab 等分线——∧→ctrl→ctrl编辑撤消——ctrl+Z全部选中——ctrl+A全部不选中——ctrl+U移动——空状态→框选移动对象→双击空出旋转——R或移动→TAb→tab→tab镜像——W或移动→tab→tab对齐——U或移动→tab断开——X或∧→框选对象→放在断开出拼合修正——∧→单击或框选对象→放在线条右键单击拼接——shift+O延长——∧→框选要延长的线条→单击延长端延伸至——∧→框墙壁→∧放在延长线的变化端→单击角连接——V或∧→单击两条角度线条→放在连接端→单击加圆角——∧框选对象→右键单击尖→移动相似——∧→单击基准线→右见单击空白处拉伸——空状态→双击线条端点→单击拉伸区域点移动——空状态→双击线条端点→修改线条——空状态→双击线条直立——移动状态→框选对象→单击直立对象水平同上样片处理样片取出——G或样片处理状态下双击空白处样板换净边——N样片分割——样片处理状态下→单击分割样板→单击分割边样片合并——样片处理状态下→单击移动边→右键→单击固定边→右键面积拼合——Alt+O样片对称展开——样片处理状态下→双击对称轴样片对称展开同上缝边——样片处理→选中样片样片→右键空白处段差——样片处理→单击端点→切角——样片处理→双击净边(书上错)修剪切角——样片处理→选中净边→单击另一条→左键确定缝净转换——H挖省——∧框选省打开线→单击省中心线掰省——同上→单击空档处省转分割线——∧→框选带移省→单击分割线定义省——I褶生成——P裥——J或右键单击褶→裥样片展开移动——SHIft+p或样片处理→单击展开线→右键样片等份割移动——Ait+p或样片处理→左键单击线1右键→左键线2右键两侧展开——样片处理→单击基准内线→左键选展开线→右键单侧展开——样片处理→单击基准内线→单击不动线→单击展开线→右键标注自由纱向——L 框选纱向→单击任意点正斜纱向——同上→tab垂直纱向——L 框选垂直边→单击任意点→tab 平行纱向——同上TAB改变刀口插入——L→单击插入刀口的线条刀口编辑——L→右键单击刀口净边扣——L框选扣的依附边→单击线条压线——L框选压线的净边→右键单击此线孔——L输入半径回车→单击样片→单击孔位波浪褶——L框选加褶的净边→右键空白处区域填充——L框选区域线条右键→单击填充点文字标注——L→双击空白处检查多点距测量——M→多点测量点距测量——M→单击测量起点和终点测量线条长度——M框选线条→左键单击空白处两点间线条长——M框选线条→左键单击被测两点测量角度——M框选线条1左键单击线2拼合检查——M框选第一组线条右键→框选第二组线条右键接角对合检查——Shift+V或M→TAB对位检查——M→双击空白处连动对合检查——M→tab→tab自动打板显示所有号——A显示指定号——space+A脚本编辑——space+J操作查询——Q点对齐——空白→双击摸板登陆——shift+M摸板调用——CTRL+M视区尺寸表——space+S颜色——Ait+C线宽——AIT+L线型——ctrl+L;space+1-5 点造型——space+D系统设置——ctrl+J放大——Z或space+N缩小——space+M全画面——space+,实际尺寸——space+.全部旋转——CTRL+R旋转恢复——ait+R裁片显示——space+O所有样片到管理器——AIT+W 选中样片到管理器——AIT+E 当前物料到视区——shift+E 基码到视区——ctrl+E所有到视区——ctrl+W时装图——space+K。
智尊宝纺打板分析
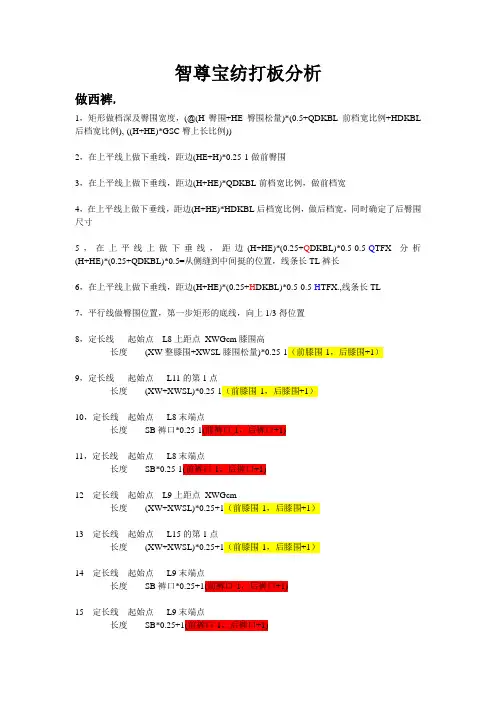
智尊宝纺打板分析做西裤,1,矩形做档深及臀围宽度,(@(H臀围+HE臀围松量)*(0.5+QDKBL前档宽比例+HDKBL 后档宽比例),-((H+HE)*GSC臀上长比例))2,在上平线上做下垂线,距边(HE+H)*0.25-1做前臀围3,在上平线上做下垂线,距边(H+HE)*QDKBL前档宽比例,做前档宽4,在上平线上做下垂线,距边(H+HE)*HDKBL后档宽比例,做后档宽,同时确定了后臀围尺寸5,在上平线上做下垂线,距边(H+HE)*(0.25+Q DKBL)*0.5-0.5-Q TFX分析(H+HE)*(0.25+QDKBL)*0.5=从侧缝到中间挺的位置,线条长TL裤长6,在上平线上做下垂线,距边(H+HE)*(0.25+H DKBL)*0.5-0.5-H TFX.,线条长TL7,平行线做臀围位置,第一步矩形的底线,向上1/3得位置8,定长线起始点L8上距点XWGcm膝围高长度(XW整膝围+XWSL膝围松量)*0.25-1(前膝围-1,后膝围+1)9,定长线起始点L11的第1点长度(XW+XWSL)*0.25-1(前膝围-1,后膝围+1)10,定长线起始点L8末端点长度SB裤口*0.25-1(前裤口-1,后裤口+1)11,定长线起始点L8末端点长度SB*0.25-1(前裤口-1,后裤口+1)12 定长线起始点L9上距点XWGcm长度(XW+XWSL)*0.25+1(前膝围-1,后膝围+1)13 定长线起始点L15的第1点长度(XW+XWSL)*0.25+1(前膝围-1,后膝围+1)14 定长线起始点L9末端点长度SB裤口*0.25+1(前裤口-1,后裤口+1)15 定长线起始点L9末端点长度SB*0.25+1(前裤口-1,后裤口+1)16 平行线基准线L3----------第一步矩形底线,偏移量-QDXJL前档下降量17 平行线基准线L3----------第一步矩形底线偏移量-HDXJL后档下降量18 延伸至墙壁L20------延长到后档下降量平行线延长线条L6-------前档宽线19 直线端点1 L19与L6的第1交点端点2 L10与L5的第1交点----------做前档弯线20 直线端点1 L6末端点端点2 L10与L7的第1交点----------做后档弯线21 角度线基准线L10起始点L22与L10的第1交点角度90+HDQJ后档倾角终止点吸附于L1----------上平线22 延长延长线条L23延长QQL起翘量--------后腰档缝位置的起翘量23 直线端点1 L23末端点L24端点2 投影L1上(W腰围+WE腰松量)*0.25+HYSL后腰省量cm cm做后腰口上平线,投影到上平线。
智尊宝纺快捷键-2
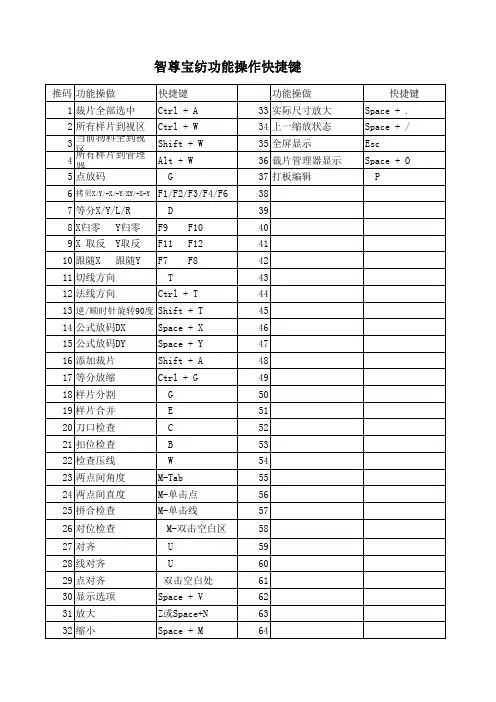
功能操做 33 实际尺寸放大 34 上一缩放状态 35 全屏显示 36 裁片管理器显示 37 打板编辑 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 53 54 55 56 57 58 59 60 61 62 63 64
快捷键 Space + . Space + / Esc Space + O
G
19 样片合并
E
20 刀口检查
C
21 扣位检查
B
22 检查压线
W
23 两点间角度
M-Tab
24 两点间直度
M-单击点
25 拼合检查
M-单击线
26 对位检查
M-双击空白区
27 对齐
U
28 线对齐U源自29 点对齐双击空白处
30 显示选项
Space + V
31 放大
Z或Space+N
32 缩小
Space + M
智尊宝纺功能操作快捷键
推码 功能操做
快捷键
1 裁片全部选中 Ctrl + A
2 所有样片到视区
3 4
当前物料全到视 区所有样片到管理 器
5 点放码
Ctrl + W Shift + W Alt + W
G
6 拷贝X/Y/-X/-Y/XY/-X-Y F1/F2/F3/F4/F6
7 等分X/Y/L/R
D
8 X归零 Y归零 F9 F10
9 X 取反 Y取反 F11 F12
10 跟随X 跟随Y F7 F8
11 切线方向
T
12 法线方向
Ctrl + T
服装制版机操作方法

服装制版机操作方法
服装制版机是用来制作服装纸样的机器,操作方法如下:
1. 准备工作:将要制作的服装样片、面料放在制版机上。
将制版纸固定在制版机工作台上。
2. 调整机器和面料:根据需求调整制版机的参数和功能。
根据样片的尺寸和形状,将面料平整地放置在制版机上,确保面料与样片完全贴合。
3. 开始制版:按下制版机的启动按钮,机器将自动进行切割、缝合等操作。
根据需要,可以调整机器的速度和刀具的深度,以适应不同的面料和样子要求。
4. 观察和调整:在制版过程中,密切观察制版机的工作情况和结果。
如果需要,可以随时停止机器,调整和修复面料、纸样等。
5. 完成制版:制版完成后,取下制版纸和处理好的面料。
6. 清洁和维护:结束制版后,清洁制版机和工作台,保持机器干净和正常运行。
以上就是一般服装制版机的操作方法,不同的制版机型号和品牌可能会有些许差异,具体操作以制造商提供的说明书为准。
另外,操作制版机需要一定的专业知
识和经验,建议在专业人士指导下进行操作。
智尊宝纺服装CAD排料说明

回到待排裁片区
裁片旋转
旋转裁片
选中功能,选择待旋转裁片,弹出对话框,选择旋转方式和角
度,确定;并把裁片放置在新的位置
裁片翻转
以 X 方向为轴将 选中功能,选择待翻转裁片,拖动鼠标放置裁片
X 方向
裁片翻转
第6页共9页
裁片翻转 Y 方向
裁片微调距离微调
裁片微调旋转微调
裁片 靠布边 裁片贴紧自动贴紧 裁片贴紧拉线贴紧
纵向初始 / 纵向间距 漫花设置 / 段花设置 / 横向初始 / 横向间距 / 横向循环 /
纵向初始 / 纵向间距 / 纵向循环 疵点设置 / 疵点序号 / 横向初始 / 纵向初始 / 横向边长 /
纵向边长
1.5 开始自动排料或交互排料
选中“自动排料”,开始自动排料 或选中“交互排料”中的有关功能,进行手动排料
取消
撤消上一步操作
操作说明 选中功能即可实现操作。
重复
恢复前一步撤消的 选中功能即可实现操作。 操作
3. 裁片设置
功能名称 图标
功能简介
操作说明
调入裁片
调入裁片至待排料 详见〈6.1 排料流程〉
区
添加裁片
添加裁片至待排料 同调入裁片
区
第5页共9页
清除
自动更新裁 片
删除待排料区中的 选中功能即可实现操作 所有裁片 更新当前排料裁片 选中功能即可实现操作
智尊宝纺服装CAD排料说明
一.排料流程
1.1 新建
排料系统
戚贵平编辑整理自网络
选中“新建”,开始一新的排料
1.2 进行裁片设置
选中“调入裁片”: z 在弹出的打开文件对话框中,选择待排料文件(如图);确定
z 每一纸样文件的所有裁片预显 z 可选择
至尊宝纺六合版2.0与感恩版9.7的对比
图标造型变更,自动打板,打板,推码,排料变为如下图标造型网络六合版会有网络锁服务管理的选项,正常使用时,网络锁服务管理界面如下,会显示打板,推码,排料的总站点数和当前的站点数等信息新装软件第一次使用时,任意打开打板,推码,排料时,会提示输入加密锁的激活码增加功能:打版:号型尺寸表默认显示变为最大化界面显示,等分部位,导入或保存尺寸表挪到了界面的上面,尺寸表中,型名可以自由设定●智尊笔模式工具条增加复制模式,移动,查看,点对齐的功能条●自动打板显示所有号型、激活号型:画图时显示多号型,此时只能修改基本码,若想只显示基本码按快捷键A ,再次A 会显示多号型,空格+A 生成多号型,若此时只显示某个号即可对其进行修改。
显示多号型和生成多号型时其他号型的颜色是不同的;自动打板分3种显示状态:1.仅基本码生成并显示:用于常规制图2.基本码生成并显示,多号型也同时动态显示:制图或演示时能看见其它号型的一同变化;有错误能及时发现3.多号型都生成并显示,也能编辑修改:由1->2:A由1、2->3:空格+A由3->1:A由3->2:空格+A● 脚本编辑器中增加:历史记录和查找历史记录和以前的一样,查询可以按照“功能”或者“线条”进行查找,但不能同时选择“功能”和“线条”复合查询;● “模板调用”可以添加变量如果现在的文件中没有要添加模板的变量参数,在调用模板时可以“添加变量”或者选择其他现有的变量,解决了同一个文件调入两个不同的模板。
打板系统设置增加“启动反走样处理”选项(曲线线条的外观改变)线条虽然在屏幕上看起来漂亮了;但打印出来的线条与原线条一样。
●绘图仪型号中“普通切割机”变为“智尊宝纺笔式切割机”,“智尊宝纺笔式切割机”在打印中心对应的是“普通切割机”,增加”宝地喷墨绘图仪”选项导出推码文件的DXF带rul文件,此时类型需要选择“格柏”,并勾选“AAMA方式”,“导出放码表”增加导出“裁片命名规则”,可防止同名不同物料的裁片同名;增加“Dfx导入再导出”选项,导入 dxf后只做曲线修改、点移动、拉伸等小修改,各个码是联动的,并可以在推码中打开修改推码值;导入后经过修改后的DXF文件再导出dxf给其他软件,勾上不会增加点;自己做的文件导出dxf请不要勾选此选项●移动屏幕:按住空格键不放光标变为手掌,再按下鼠标左键光标变为拳头并进入移动屏幕状态,这时LOGO标记和灰色箭头(新版本)会隐藏;●生成样片时,增加自动加缝边,对称片,样片多面料等功能自动加缝边可以在生成样片时自动添加等量缝边;样片多面料可同时设置该样片为多种面料●虚拟修改功能:在修改线条状态下,右击弹出菜单选中“虚拟修改”(操作线的镜像线)或按“Ctrl”快捷键直接进入,左键点击其他线条上任意位置(以该点的切线作为对称轴)或者左键点击任意两点或者右键点击该线条上任意点作为对称轴(以该点的法线作为对称轴)。
至尊宝纺自动打版软件快捷键
至尊宝纺自动打版快捷键显示所有号 A 全选CTRL + A显示指定号SPACE+A激活号型ALT+A变量表 B 部件插入CTRL + B蓝色SPACE+B后续变量表SHIFT+B部件定义ALT+B 圆 C 复制CTRL + C复制模式SPACE+C颜色ALT+C自由点 D 读板CTRL + D点造型SPACE+D定长点SHIFT+D等分点ALT+D样片处理 E 基码取下CTRL + E层基码下SHIFT+E选中取消ALT+E 智尊笔 F 曲线板调入CTRL + F曲线开关SPACE+F曲线板登陆SHIFT+F样片取出G 绿色SPACE+G缝净转换H 缝份显示SPACE+H导出DXF SHIFT+I读入省I 导入DXFCTRL + I裥J 系统选项CTRL + J脚本编辑器SPACE+J效果图SPACE+K标注L 线型显示CTRL + L显示长度SPACE + L锁定长度SHIFT+L线宽显示ALT+L 测量M 模板调入CTRL + M缩小SPACE + M模板登录SHIFT+M换净边N 新建CTRL + N放大SPACE + N拼合修正O 打开CTRL + O裁片管理器SPACE + O拼接SHIFT+O面积拼合ALT+O 褶P 打印CTRL + P粉色SPACE + P剪开移动SHIFT+P等分割移动ALT+P 查询对象Q 青色SPACE + Q旋转R 旋转90CTRL + R红色SPACE + R旋转恢复ALT+R 放缩S 保存CTRL + S规格表SPACE + S一片袖SHIFT+S水平平铺CTRL + T纵向平铺ALT+T 对齐U 全不选CTRL + U角连接V 粘贴CTRL + V接角对合SHIFT+V镜像W 全部取下CTRL + W白色SPACE + W层内取下SHIFT+W全部送回ALT+W断开X 剪切CTRL + X重复CTRL + Y黄色SPACE + Y框选放大Z 取消CTRL + Z显示复原SPACE + ZSHIFT 相对起始点水平/竖直方向CTRL 相对起始点延线方向全画面SPACE +,打印设置SHIFT+CTRL+P打印到绘图仪Alt+CTRL+P打印预览 CTRL+ F2切换多文档窗口CTRL+ Tab关闭当前文档CTRL+ F4关闭全部文档SHIFT+CTRL+F4退出ALT+ F4另存为SHIFT+CTRL+S 实际尺寸SPACE +.端点捕捉F1 垂点捕捉F7上一画面SPACE +/中点捕捉F2 切点捕捉F8线型更换SPACE+1~5交点捕捉F3 定长捕捉F9独立点捕捉F4 比率捕捉F10刷新F5 相对捕捉F11吸附捕捉F6 投影捕捉F12Logo 处下拉菜单:系统设置选项/工具条/最近文件/退出/版本信息/推码编辑。
智尊宝纺排料知识讲解
排料系统一.排料流程1.1 新建选中“新建”,开始一新的排料1.2 进行裁片设置选中“调入裁片”:●在弹出的打开文件对话框中,选择待排料文件(如图);确定●每一纸样文件的所有裁片预显●可选择1.不同物料层2.不同号型3.不同纸样文件之全部或部分裁片进入排料●自动弹出裁片件数对话框。
设置裁片件数;确定设置每一号型参加排料的裁片件数1.3 进行布料设置选中“布料设置”:●在布料切换区中选中有关布料层进行设置;亦可右键调入已有布料库中的布料(已设置好的布料也可以在此保存放入布料库中)布料切换区●布料保存入布料库●从布料库中调用布料●布料的删除●在布料属性表中设置布料的有关属性(见下页布料属性表)布料确认;进入排料阶段1.4 取下裁片到排料区选中“取下所有裁片”,将裁片管理器中的待排裁片全部取下布料属性表●输入布料基本信息◆布料名◆布料注解◆布料幅宽/ 布料长度/ 预设用料(厘米)◆X/Y向缩水率(%)◆Y向留边量(毫米)◆纱向限制/ 纱向角度(度)◆单双幅(双击切换)◆条格设置(双击打开“是”开关)/ 横向初始/ 横向间距/ 纵向初始/ 纵向间距◆漫花设置/ 段花设置/ 横向初始/ 横向间距/ 横向循环/ 纵向初始/ 纵向间距/ 纵向循环1.5 开始自动排料或交互排料选中“自动排料”,开始自动排料或选中“交互排料”中的有关功能,进行手动排料●在排料区上点击鼠标右键,弹出交互排料各项功能的下拉框;可选择下拉菜单或图标进行操作●上述功能详见〈6.3功能简介中的交互排料功能介绍〉1.6 条格排料关键点显示对格点设置条格排料状态1.7 查看各种排料信息裁片信息裁片属性表●显示选中的裁片基本信息1.裁片名称/ 号型/ 物料层/ 片数2.颜色(双击弹出颜色设置对话框)3.是否对称片●显示排料信息1.是否允许翻转(双击)2.旋转限制/ 纱向限制3.分割4.间隔(毫米)5.条格排料信息(双击)布料信息(详见〈6.1.3布料设置〉)竖直、水平边线显示1.8 保存选中“保存”,将排料图存档1.9 打印输出排料图(详见〈7.3五种纸样形式的输出方式〉)选中“打印”,输出各种比例排料图1.10 退出选中“退出”或点击右上角“╳”,退出排料系统二. 界面介绍:●窗口(见下页排料窗口图)⏹菜单⏹图标⏹待排裁片区⏹布料切换区⏹排料区⏹查看布料/裁片信息区:详见〈6.1排料流程〉⏹提示栏:显示有关操作步骤及排料信息光标状态栏:显示光标坐标位置三.功能简介1. 文件功能名称图标功能简介操作说明新建建立新的排料文件选中功能,建立新的文件打开打开已有排料文件选中功能,弹出对话框,选择欲打开的文件名,确定关闭关闭当前窗口选中功能,关闭当前文件窗口保存保存当前排料文件选中功能,弹出保存对话框,选择或输入文件名,保存另存为用新的名字保存当前排料文件选中功能,弹出另存为对话框,选择或输入文件名,保存菜单图标提示栏图标布料切换区待排裁片区排料区光标状态栏查看布料/裁片信息区调入临时文件调出事先存在的文件选中功能,弹出对话框,选择或输入文件名,即可打印打印当前屏幕上的排料图详见〈7.2打印输出功能〉打印设置设置打印机详见〈7.2打印输出功能〉打印预览预览当前屏幕上排料图的打印效果详见〈7.2打印输出功能〉退出退出排料程序选中功能,退出排料程序2. 编辑功能名称图标功能简介操作说明取消撤消上一步操作选中功能即可实现操作。
服装CAD设计应用教学课件第四章智尊宝纺服装 CAD 概述
一、服装CAD简介
(一)服装 CAD 系统的组成
服装 CAD 系统由硬件系统和软件系统两部分组成。 1.服装 CAD 硬件系统 服装 CAD 硬件系统是软件系统的载体(图 4-1),具体如下: (1)数字化读入设备。数字化读入设备包括专用扫描仪和数字化纸样读入仪(数字化 仪)。专用扫描仪用来扫描款式效果图或面料。数字化纸样读入仪用来读取手工绘制 的纸样。 (2)计算机。服装 CAD 系统对计算机的配置要求一般。例如,PIV 主板,30 40 G 硬盘,128 M内存足矣;显示器可稍好些,17 in(1 in=2.54 cm)以上的纯平显示器 为好,可保证图样效果,也可保护眼睛。 (3)输出设备。输出设备包括打印机、绘图仪和自动裁床。打印款式效果图用一般彩 色打印机就可,打印纸样则需要 90 cm 以上幅宽的绘图仪或自动裁床。
三、常用工具及快捷键
(一)工具栏上的工具
(14)拉伸 。 功能:拉伸选择区域,常用于修改样片的长度或围度等。 操作方法:分别选择拉伸框的第一点、对角线点,使拉伸对象位于拉伸框内;选择基准 点;选择停靠点, 或输入拉伸参数(相对于基准点的相对坐标),按 Enter 键确定。 (15)移动 。 功能:移动选中对象。 操作方法:选择参与操作的对象,右击结束选择;确定基准点;选择停靠点,或输入移 动参数,按 Enter键确定。 (16)旋转 (R) 。 功能:旋转选中的对象。 操作方法:选择参与操作的对象,右击结束选择;确定基准点;选择停靠点;或输入旋 转参数,按 Enter键确定。
二、智尊宝纺服装CAD系统简介
(二)推码系统
1.系统流程 推码系统的工作流程为:利用裁片管理器调入裁片—输入推码系统—保存输出(打印
机图)。 2.系统功能