
齿轮倒角机
齿轮倒角机安全操作规程
一、操作者应熟悉本机的性能、结构等,并要遵守安全操作制度。
二、工作前应严格按照润滑规定进行注油,每班次要求在刀杆支座加注2-3次润滑油。
三、检查安全装置、电器装里,各操作手柄是否安全可靠灵活,空运转5min左右,确认完好后方准使用。
四、机床开动后,操作者应经常注意各部运转情况音响、温升及润滑等如有异常立即停车,排除故障。
五、正确调整调整刀具,使铁刀的顶端距工件齿根0.1-0.2mm,并拉紧固定,合理选择切削用量,试切一齿认为合格可继续工作,并经常检查刀具紧固及磨损情况。
六、加工大螺旋角的斜齿园柱齿轮时,齿形定位板和分齿撑杆应按被加工工件的螺旋角大小和旋向配制。
七、遇到突然情况停车时,应先退刀再停车,禁止用钝刀切削。
八、当继续加工未完成的工件时,确定无误后再进行工作。
九、工作后,必须检查清扫设备,做好日常保养工作,将各种手柄(开关)置于空档(零位),切断电源,达到整齐、清洁、润滑、安全。
十、关闭机床电源。
齿轮倒角的种类

齿轮倒角的种类
齿轮是一种常见的机械传动元件,它通过齿与齿之间的啮合将动力传递给其他部件。在实际应用中,常常需要对齿轮进行倒角处理,以提高其使用寿命和工作效率。本文将介绍齿轮倒角的种类及其特点。
一、内倒角
内倒角是指齿轮内部两个相邻齿之间的角部分被削去的一种倒角方式。内倒角可以有效地减少齿轮的应力集中,使其受力更加均匀,从而提高其使用寿命。内倒角的大小一般为齿宽的1/3到1/2。
二、外倒角
外倒角是指齿轮外部齿顶和齿根处的角被削去的一种倒角方式。外倒角可以减少齿轮与其他部件之间的摩擦,降低噪声和振动,从而提高齿轮的工作效率。外倒角的大小一般为齿宽的1/3到1/2。
三、全倒角
全倒角是指齿轮内部和外部的齿顶和齿根处的角均被削去的一种倒角方式。全倒角可以使齿轮的受力更加均匀,同时减少与其他部件之间的摩擦和噪声,提高齿轮的使用寿命和工作效率。全倒角的大小一般为齿宽的1/3到1/2。
四、半倒角
半倒角是指齿轮内部或外部的齿顶或齿根处的角被削去的一种倒角方式。半倒角可以在保证齿轮受力均匀的前提下,降低制造成本和加工难度。半倒角的大小一般为齿宽的1/6到1/3。
五、斜倒角
斜倒角是指齿轮内部或外部的齿顶或齿根处的角被削去后,倒角面与齿轮轴线呈一定角度的一种倒角方式。斜倒角可以减小齿轮与其他部件之间的接触面积,从而降低噪声和振动,提高齿轮的工作效率。斜倒角的大小一般为齿宽的1/6到1/3。
六、圆弧倒角
圆弧倒角是指齿轮内部或外部的齿顶或齿根处的角被削去后,倒角面呈圆弧形的一种倒角方式。圆弧倒角可以保证齿轮与其他部件之间的接触更加光滑,从而减少摩擦和磨损,提高齿轮的使用寿命和工作效率。圆弧倒角的大小一般为齿宽的1/6到1/3。
齿轮倒角是一种常见的机械加工技术,可以提高齿轮的使用寿命和工作效率,降低噪声和振动。不同的倒角方式适用于不同的应用场合,制造者应根据具体情况选择适当的倒角方式。
齿轮倒角计算公式大全
齿轮倒角计算公式大全
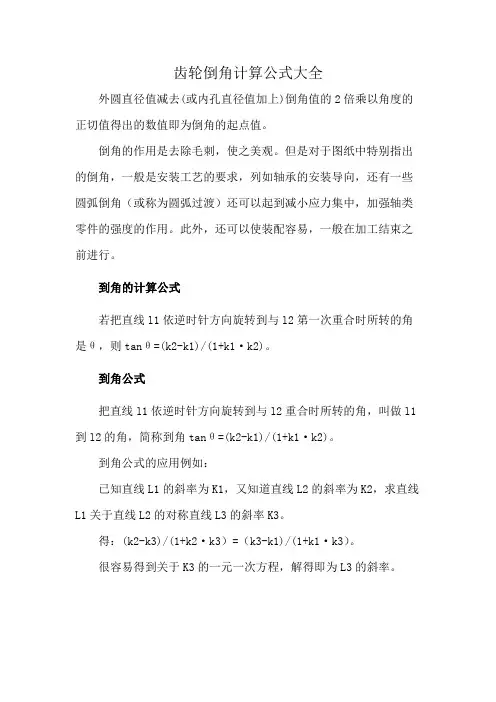
外圆直径值减去(或内孔直径值加上)倒角值的2倍乘以角度的正切值得出的数值即为倒角的起点值。
倒角的作用是去除毛刺,使之美观。但是对于图纸中特别指出的倒角,一般是安装工艺的要求,列如轴承的安装导向,还有一些圆弧倒角(或称为圆弧过渡)还可以起到减小应力集中,加强轴类零件的强度的作用。此外,还可以使装配容易,一般在加工结束之前进行。
到角的计算公式
若把直线l1依逆时针方向旋转到与l2第一次重合时所转的角是θ,则tanθ=(k2-k1)/(1+k1·k2)。
到角公式
把直线l1依逆时针方向旋转到与l2重合时所转的角,叫做l1到l2的角,简称到角tanθ=(k2-k1)/(1+k1·k2)。
到角公式的应用例如:
已知直线L1的斜率为K1,又知道直线L2的斜率为K2,求直线L1关于直线L2的对称直线L3的斜率K3。
得:(k2-k3)/(1+k2·k3)=(k3-k1)/(1+k1·k3)。
很容易得到关于K3的一元一次方程,解得即为L3的斜率。
齿轮机床安全操作规程

齿轮机床安全操作规程
适用机型:
1、锥齿轮刨齿机:Y236(526),Y2363(5A26)。
2、弧齿锥齿轮铣齿机:Y2250,Y2280(528C),528。
3、滚齿机:Y31(5A301),YZ3120,YZ3120/11,Y3150(Y35)。Y3150E,YM3150E,Y37(532),Y38(5д32),J38,Y38A,Y381,Y3180,Y3180E,Y3180H,J310,Y31125,Y31125,YM31125E,J315,Y320(5342),9157,OF16,OF10,RA200。
4、剃齿机:Y4232c(5714),Y4232,Y4236,Y4245(5715),Y42125A,SYKES,ZSA550。
5、珩齿机:Y4650。
6、插齿机:Y52(5A12),Y5135,Y54(514),J54,Y54A,Y58(5A150),X218,Y5150,5M14,OH6,VR2B,OH4。
7、花键轴铣床:J63K,Y631K,YB6012A,YZ6012,YB6016,5618,5618A,5350,YB6012。 8、齿轮倒角机:YJ9332,YB9332,9155,Y9250,Y9380,5582。
9、齿轮检查机:Y94(5725M),Y9550,Y9932。
10、其他齿轮机床:CHZ6804,DCZ7509,QD014。
一、认真执行《金属切削机床通用操作规程》有关规定。
二、认真执行下述有关齿轮机床通用规定:
1、工作前检查分度、滚切挂轮,要保持有适当的啮合间隙,齿面清洁,润滑良好,坚固牢靠。
2、不准机动对刀或上刀,对刀或上刀须手动进行。
3、认真执行下述有关齿轮机床的特殊规定:
(一)锥齿轮刨齿机:
1、刨刀装夹时须用对刀板检查刨刀的安装高度和长度是否合适。防止两刨刀擦过相碰。
倒棱的种类、加工及作用

美国不论是通用汽车公司还是博格华纳、GE、BUCYRUS、AIIison
Transmissions、TEREX、CAT等公司生产的齿轮,无论是闭式还是开式的齿轮传动,均对齿轮进行倒棱。虽然美国尚无统一的齿轮倒棱国家标准,但各个公司对齿轮倒棱有着相同的共识——齿轮必须倒棱,并且按各自公司的有关标准进行实施,国外对这一技术的应用十分重视,足以表明齿轮倒棱的重要性和必要性。
倒棱的实质和种类
倒棱实质上是小倒角,也就是在齿轮的齿形加工后所有裸露的尖角,再倒一个小倒角,为了与齿轮两端的大倒角(也即图1所示的齿端倒角)相区别,故称为倒棱。倒棱又分为以下两种:齿顶倒棱和齿廓倒棱,如图1所示。
图1倒棱及倒角示意图
倒棱的作用
1.降低齿轮啮合时的噪声 倒棱是沿轮齿端面的倒角,防止由于小的磕碰造成齿面凸起而产生噪声和损伤啮合齿面的一项重要措施。
2.提高啮合精度,减少啮合冲击
一对齿轮在啮合的过程中,一开始进入啮合时,由于加工和轮齿的变形,极易引起啮合冲击,所以使振动增大。
3.减小扒齿,延长齿轮使用寿命
大、小齿轮在运转时,如果不采用齿顶倒棱,则往往会出现小齿轮的齿顶扒大齿轮的齿根。这是因为大小齿轮齿顶的外圆一般比齿根要硬,而且此处的滑动速度较大,再加上安装时调整不当,所以在运转后往往出现大小齿轮的齿顶互相扒对方轮齿的齿根,极易划出沟痕类似于胶合,有时将小齿轮的齿顶齿面也划出同样的沟痕,对齿轮的寿命产生严重的影响。
4.减少热处理时的应力集中
倒棱后消除齿顶及齿廓的尖角有以下好处:
(1)在齿轮的感应淬火中,中频尤其是高频加热在尖角处有产生过热的倾向。因此,齿轮轮齿必须在淬火前进行倒棱,以便在热处理过程中得到最佳的淬火效果。
(2)对硬齿面齿轮,渗碳前做适度的热前倒角(最好是圆角),在热处理渗碳过程中可避免防止轮齿尖角处氧化脱碳。
(3)减少淬火时的应力集中,以减少和消除热处理过程引起的淬火裂纹或开裂,这对于预防淬火开裂具有重要作用。
齿轮双头倒角计算公式

齿轮双头倒角计算公式
齿轮是一种常见的机械传动装置,它通过齿轮的啮合来传递动力和运动。在齿轮的制造过程中,倒角是一项重要的工艺,它可以提高齿轮的强度和耐磨性。而齿轮的双头倒角则是一种特殊的倒角形式,它需要特定的计算公式来确定其尺寸和角度。
齿轮双头倒角的计算公式主要包括两个方面,倒角的尺寸和倒角的角度。在实际的工程设计中,这两个方面都非常重要,它们决定了齿轮的性能和使用寿命。
首先,我们来看倒角的尺寸计算公式。在齿轮的制造中,倒角的尺寸通常是按照齿轮的模数和齿轮的宽度来确定的。一般来说,倒角的尺寸可以通过以下公式来计算:
倒角尺寸 = 0.2 模数 + 0.1 齿轮宽度。
其中,模数是齿轮的基本参数之一,它表示了齿轮齿数和齿轮直径的比值。齿轮宽度则是齿轮的另一个重要参数,它决定了齿轮的承载能力和传动效率。通过这个公式,我们可以很容易地计算出齿轮双头倒角的尺寸,从而确定倒角刀具的选择和加工工艺。
除了倒角的尺寸,倒角的角度也是齿轮制造中需要考虑的重要因素。通常情况下,齿轮双头倒角的角度可以通过以下公式来计算:
倒角角度 = arctan(倒角尺寸 / 齿轮直径)。
在这个公式中,倒角尺寸是倒角的尺寸,齿轮直径则是齿轮的另一个基本参数。通过这个公式,我们可以根据倒角尺寸和齿轮直径来确定倒角的角度,从而保证倒角的质量和精度。
需要注意的是,以上的计算公式只是一种简化的计算方法,在实际的工程设计中可能还需要考虑更多的因素,比如倒角刀具的形状和尺寸、加工工艺的选择等。因此,在实际应用中,我们还需要结合具体的工程要求和加工条件来确定最终的倒角尺寸和角度。
总的来说,齿轮双头倒角是齿轮制造中的一项重要工艺,它可以提高齿轮的强度和耐磨性。在实际的工程设计中,我们可以通过倒角尺寸和倒角角度的计算公式来确定倒角的尺寸和角度,从而保证倒角的质量和精度。当然,在实际应用中还需要考虑更多的因素,比如倒角刀具的选择和加工工艺的确定,只有综合考虑这些因素,才能保证齿轮双头倒角的质量和效率。
设备统一分类及编号目录

……………………………………………………………最新资料推荐…………………………………………………
最新精品资料整理推荐,更新于二〇二一年一月二十三日2021年1月23日星期六20:12:03 设 备 统 一 分 类 及 编 号 目 录
0 金 属 切 削 机 床。
1
车
床 0 台式车床 (仪表车床)
2
钻
床
及
镗
床 0. 钻攻两用机床.. (攻丝机)
3
研
磨
机床 0. 数控磨床.
1 自动与半自动车床 1. 立式钻床 台式钻床. 1. 外圆磨床.
2. 落地车床 2. 单轴半自动钻床. 2. 内圆磨床.
3. 转塔车床 3. 多轴半自动钻床. 3. 粗 磨 床.
4. 定心截断车床 4. 坐标镗床. 4. 专用磨床.
5. 立式车床 (马鞍车床) 5. 摇臂钻床. 5. 导轨磨床.
6. 卧式车床 6. 镗 床. (数控镗床) 6. 工具磨床.
7. 多刀车床 7. 金钢石镗床. 7. 平面磨床.
8. 专用车床 转子外园车床 8. 卧式、中心钻床. 8. 研磨抛光机.
9. 其他车床. (数控车床) 9. 其他钻镗床. 9. 其他研磨机床.
0 金 属 切 削 机 床
4
联合及
组
合
机床 0.
5
齿轮
加工
及
齿轮齿顶倒角大小
齿轮齿顶倒角大小
齿轮齿顶倒角是指在齿轮齿顶的端面上加工一个倒角形状的加工工艺。这个倒角的大小对齿轮齿顶的强度和传动性能有着重要的影响。本文将从齿轮齿顶倒角的定义、作用、加工方法和倒角大小的选择几个方面进行详细介绍。
一、齿轮齿顶倒角的定义
齿轮齿顶倒角是指在齿轮齿顶的端面上加工一个具有一定角度和半径的倒角形状。这个倒角的作用是为了减小齿轮齿顶的应力集中,提高齿顶的强度和耐磨性,减小齿轮啮合时的冲击和噪声。
二、齿轮齿顶倒角的作用
齿轮齿顶倒角的作用主要有以下几个方面:
1. 提高齿顶的强度:倒角可以减小齿顶的应力集中,使齿顶的强度得到提高,从而增加齿轮的承载能力和使用寿命。
2. 减小齿轮的噪声:倒角可以减小齿轮啮合时的冲击和噪声,提高齿轮的运转平稳性和静音性。
3. 提高齿轮的传动效率:倒角可以减小齿顶之间的摩擦和磨损,减小齿轮传动的能量损失,提高齿轮的传动效率。
4. 降低齿轮的磨损:倒角可以减小齿顶的接触应力和摩擦力,减小齿轮的磨损和表面疲劳。
三、齿轮齿顶倒角的加工方法 齿轮齿顶倒角的加工方法主要有以下几种:
1. 铣削法:利用铣刀在齿轮齿顶的端面上进行倒角加工。这种方法适用于大型齿轮的倒角加工,加工效率高,但加工精度较低。
2. 切削法:利用刀具在齿轮齿顶的端面上进行倒角加工。这种方法适用于小型齿轮的倒角加工,加工精度较高,但加工效率较低。
3. 磨削法:利用砂轮或磨具在齿轮齿顶的端面上进行倒角加工。这种方法适用于高精度齿轮的倒角加工,加工精度和效率都比较高。
齿轮齿顶倒角的大小选择应根据具体的齿轮参数和使用条件来确定。一般来说,倒角的大小应尽量小,但不能小到无法加工和使用。倒角的大小一般为齿顶高度的5%~15%,具体数值可根据实际情况进行选择。
五、总结
齿轮齿顶倒角是一种常用的齿轮加工工艺,它可以提高齿轮齿顶的强度和耐磨性,减小齿轮的噪声和磨损,提高齿轮的传动效率。倒角的加工方法有铣削法、切削法和磨削法,大小的选择应根据具体情况确定。通过合理的倒角设计和加工,可以提高齿轮的使用寿命和传动性能,满足不同工况下的使用要求。
机械设备安装工程定额说明 (2)
页眉内容
1页脚内容 机械设备安装工程
册说明
一、《内蒙古自治区安装工程预算定额》第一册机械设备安装工程(以下简称本定额)适用于新建、扩建及技术改造项目的机械设备安装工程。
二、本定额若用于旧设备安装时,旧设备的拆除费用,按相应安装定额的50%计算。
三、本定额主要依据的标准、规范有:
1、《机械设备安装工程施工及验收通用规范》GB 50231-98。
2、《金属切削机床安装工程施工及验收规范》GB 50271-98。
3、《锻压设备安装工程施工及验收规范》GB 50272-98。
4、《铸造设备安装工程施工及验收规范》GB 50277-98。
5、《压缩机、风机、泵安装工程施工及验收规范》GB 50275-98。
6、《制冷设备、空气分离设备安装工程施工及验收规范》GB 50274-98。
7、《起重设备安装工程施工及验收规范》GB 50278-98。
8、《连续输送设备安装工程施工及验收规范》GB 50270-98。
9、《电力建设施工及验收技术规范》(汽轮机组篇)D1 5011-92。
10、《电力建设施工及验收技术规范》(锅炉机组篇)D1/T 5047-95。
11、《化工机器安装工程施工及验收规范》(通用规定)HGJ 20203-2000.。
12、《化工机器安装工程施工及验收规范》(对置式压缩机)HGJ 204-83。
13、《化工机器安装工程施工及验收规范》(离心式压缩机)HGJ 205-92。
14、《化工机器安装工程施工及验收规范》(中小型活塞式压缩机)HGJ 206-92。
15、《化工机器安装工程施工及验收规范》(化工泵用)HGJ 207-83。
16、《机械产品目录》(1996年)。
17、《全国统一施工机械台班费用定额》(2001年)。
重庆机床6种重点新产品通过验收
加工【{l心外,还增加了电工设备一 项,也就是已经初具规模的绕线机、 绕线模产业。 从1999年开始,该公司已生产可 变径绕线模118套,卧式绕线机12台, 立式绕线机16台,绝缘件加工中心2台 及各种辅机1 6 0余套,分别服务于西 变、沈变、特变电工、A B B、西门予 等数十家国内外知名企业。 规划 规划强调了公司未来五年,坚持 “精密、高效、成套、自动化”的产品发 展方向,坚持“做精、做大、做强,创 建名牌企业”的发展战略。 规划要求公司主要经营指标年增幅 保持在i0% ̄15%,人均年收入平均增 幅不低于主要经营指标增幅的5O%。至 “十一五”期末,公司实现经营收入7~ 8亿元。规划提出,在八大系列产品基 础上,以实现数控纵切自动机床、数控 滚齿机床、加工中心产销大批量化为突 破口,实现数控产品产销规模化。到 “十一五”期末,公司产值数控化率达 到5 O%以上 过验收 重庆机床(集团)有限责任公司 研制的YKS3120/YKS3132六轴四联动数 控高速滚齿机、Y4232CNC数控剃齿机、 YS3116CNC7七轴四联动数控高速干切自 动滚齿机、YKC3180两轴数控硬齿面滚齿 机、YKB3180数控滚齿机和YKW9325数控 多功能齿轮倒角机6种数控机床,日前通 过了重庆市科委组织的市级重点新产品 验收。 YKS3120/YKS3132六轴四联动数控 高速滚齿机具有电子齿轮箱加无隙高速 高精度齿轮分度副、高强度的立柱钢板 焊接结构、高速高精度的主轴传动系统 及支承系统、刀杆自动快速夹紧机 构、高承载力及高可靠的滚刀箱旋转 定位机构、高热稳定性整体结构,体 现了模块化设计思想,能满足不同用 户个性化需要。 YS3116CNC7七轴四联动数控高速干 切自动滚齿机除具有六轴四联动数控高 速滚齿机的一切功能外,还具有高速干 切的高刚性机床结构、排屑系统、智能 化控制系统、先进的工件自动上下料系 统及工件自动夹具系统,可实现七轴数 字控制及四轴联动自动干式切削,不需 要切削油,实现了绿色环保加工,加工 效率是湿式切削的2~3倍,单件成本仅 为传统滚齿加工的60% 该产品处于国 内领先水平并达到国际先进水平,属于 国内首创。 YKC3 1 80两轴数控硬齿面滚齿机采 用公司核心技术——球面蜗轮副加阻尼 机构的传动及支承结构,满足了淬硬 齿加工对设备的要求,创新性极强, 填补了国内数控硬齿面滚齿机的空白。 YKB3180数控滚齿机操作和维修方 便。能充分发挥高效性能。两款由800 弋、 7
CCMT2010制齿装备创新成果精粹
CCMT2010制齿装备创新成果精粹
马云
【摘 要】@@ CCMT2010全面展示了我国现代先进制造技术——机床行业高新技术产品,特别是中高档数控机床的最新发展成果,高速、高效、精密、复合、柔性、绿色制造是众多展品共有的技术特征.国内重庆机床工具集团、秦川机床工具集团、天津一机床、南京二机床、宜昌长机科技、营口冠华机床、湖南中大创远、天津市精诚机床等国内著名齿轮加工机床制造商,以及近年来挤入齿轮加工机床制造行列的齐重数控公司、哈量集团等共展出了67台数控机床加工机床(及辅机),展品体现了我国数控齿轮加工机床行业的最新成果,展品基本上足最新或首次推出,许多展品足国民经济众多行业和部门进行产业和产品结构调整急需的装备,更多产品为用户提供了多种选择.
【期刊名称】《世界制造技术与装备市场》
【年(卷),期】2010(000)005
【总页数】5页(P37-41)
【作 者】马云
【作者单位】陕西秦川机床工具集团有限公司,721009
【正文语种】中 文
CCMT2010全面展示了我国现代先进制造技术——机床行业高新技术产品,特别是中高档数控机床的最新发展成果,高速、高效、精密、复合、柔性、绿色制造是众多展品共有的技术特征。国内重庆机床工具集团、秦川机床工具集团、天津一机床、南京二机床、宜昌长机科技、营口冠华机床、湖南中大创远、天津市精诚机床等国内著名齿轮加工机床制造商,以及近年来挤入齿轮加工机床制造行列的齐重数控公司、哈量集团等共展出了67台数控机床加工机床 (及辅机),展品体现了我国数控齿轮加工机床行业的最新成果,展品基本上是最新或首次推出,许多展品是国民经济众多行业和部门进行产业和产品结构调整急需的装备,更多产品为用户提供了多种选择。
陕西秦川发展股份有限公司参展的配置有秦川数控系统QCCNC6801(自主知识产权)数控成形砂轮磨齿机—YK7332A;齐重数控装备股份有限公司参展的大规格数控成形砂轮磨齿机—YK73400L;哈尔滨量具刃具集团有限公司参展的数控螺旋锥齿轮磨齿机—G2000G(铣齿机H2000C);重庆机床工具集团有限公司参展的五轴数控铣齿机 (也可以铣内齿)—YKX39320(N)、六轴四联动数控高速干切滚齿机YE3120CNC7;宜昌长机科技大型数控铣齿机—YK84350;重庆大学与四川普世宁江公司联合开发国内首台的 “高精度零编程数控滚齿机床” 六轴四联动全数控滚齿机—YK3610,台湾陆联数控成形砂轮磨齿机—LFG-8040,天津一机床YK22160数控弧齿锥齿轮铣齿机等均可称为本届数控机床展的典型代表。