
批生产指令单
批生产指令单
指令号:
____________车间:
依据《一次性吸痰管生产工艺规程》进行生产。
产品名称或代码: 型 号: 包装规格:
产品批号: 批生产量: 生产日期:
原材料名称 编号 生产批号 单位 数 量 辅料名称 编 号 单位 数 量 备注
指令下达人: 生产部经理签字:
指令下达日期: 审核日期:
制定人 审核人 批准人
日期 日期 日期
生产指令单
生产指令单生产:生产(produce),指人类从事创造社会财富的活动和过程,包括物质财富、精神财富的创造和人自身的生育,亦称社会生产。
狭义生产仅指创造物质财富的活动和过程。
也指动物的繁衍后代。
基本含义:概念生产是指人们创造物质财富的过程。
《经济学》中的生产:将投入转化为产出的活动,或是将生产要素进行组合以制造产品的活动。
生产要素主要有:(1)劳动。
包括各种不同工作性质的人,如电工、秘书、医生等所提供的劳务。
(2)土地。
包括地上和地下的一切自然资源,如矿藏和树木等。
(3)资本。
指在生产过程中被生产出来的,并被用于进一步的生成的物品,即是所有人造的投入。
如机器、工具等(都是人们造出来,又被用于进一步的生产)。
生产管理学中定义:生产是一切社会组织将它的输入转化为输出的过程。
含义从抽象意义上说,生产是在特定的技术条件下,通过将人的劳动作用与劳动对象和劳动资料,生产人们所需要的各种物品或服务的过程。
在这一过程中,人们会运用整个人类在改造自然和利用自然的过程中积累起来的各种经验、知识和操作技巧来改造自然物质。
这里的生产具有一般的技术属性,反映了人与自然的相互关系,是作为人类生存的永恒的自然条件而存在的。
生产区分为:①满足人们衣、食、住、行等必需的物质资料生产;②使人类自身世代延续的人自身的生产,即种族的繁衍;③满足人们必需的文化生活的精神生产(见物质生产与精神生产)。
马克思和恩格斯在《德意志意识形态》第1卷第1章中,将这三种生产分别称为“自己生命的生产”,“他人生命的生产”,“思想、观念、意识的生产”。
动物不进行物质资料的生产,它仅仅利用外部自然界,单纯地以自己的存在来改变自然界;也没有精神生产。
人类则必须通过劳动改变自然界,创造自己生活所需要的物质资料。
只有人类才进行物质和精神生产。
种族的繁衍作为自然行为是人和动物共有的,但人类的繁衍有一定的社会生活的组织形式。
类型生产类型是指根据生产过程的不同特点划分的类别。
生产制造指令单

优先等级客户名称
产品编号
产品规格
生产数量
品名规格单机用量备件备注制造方法说明
经办签名生产经理
生产主管生产计划员
生产部门
**车间负责生产班组/机台预计生产日期
预计完工日期通知部门
通知时间其它要求使用材料标准
材料编号单位标准用量质量要求
工艺要求
包装要求
产品颜色交货日期
编号: 下发日期:
□正常生产 □急件插单 □量产产品 □试模送样产品名称 生产管理工具——生产计划与控制管理
生产制造指令单
说明:生产指令单是生产任务下发的一个形式,它是生产相关信息的载体,主要包括:要生产的物品、生产的工位或机台、生产用时、工期要求、要生产工件的数量物料使用等。
一般由生产部配合技术人员制定生产指令单,发布到各个工位,由一线员工在作业时执行生产指令单。
经办签名
版权所有:
北京未名潮管理顾问有限公司。
生产指令单-运动鞋行业

鞋图:
WORK 00 00 00 01/02 00 00 00 00 01/02 00 00 02 00 00 00 00 00 00 00 00 00 00 00 00 00 00 00
00
00
领用部门 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课 裁断课
裁断课 裁断课 裁断课
裁断课 裁断课 裁断课 裁断课 裁断课
裁断课
针车课
针车课 裁断课 裁断课
裁断课
裁断课
裁断课 裁断课
裁断课 裁断课 成型课
成型课
成型课 针车课
抽条作业
规 格:60*36mm
规 格:24*17mm 规 格:65*15mm 底加工外发 底加工外发 底加工外发
指示卡: 交期: 型体: 鞋型:
高频压凹沟(2片)
白/桃红 3501胶底(底色/隔色)
白
3MM EVA垫(硬度:50-55)2 片
白
10MM EVA垫(硬度:50-55)2 片
白
NKIE/030 2250米/粒
小计
生产数合计
单位
4308 43.08 4308 4308
359
耗用率
4351 标准量
预补
码
0.0412
177.49
码
0.0040
白色
3 MM PE发泡54"
白色 白色
210D尼龙布上单面自粘54"
210D尼龙布上防脱纱 直裁 12MM
水清色 12 MM CFF泡棉54"
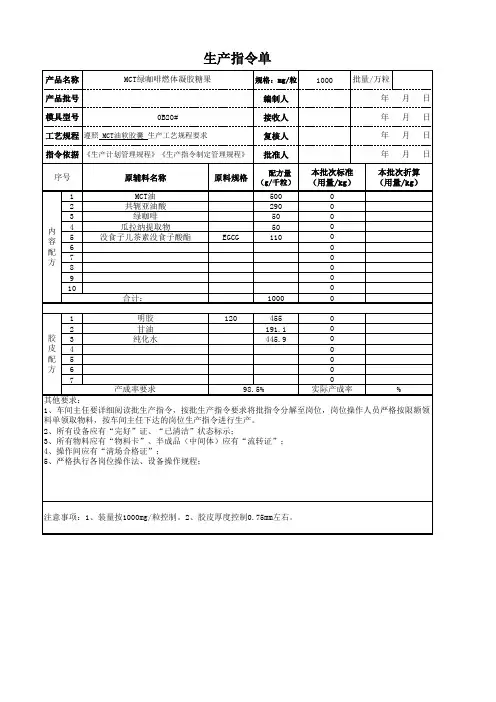
软胶囊生产指令单模板
10
原辅料名称 MCT油
共轭亚油酸 绿咖啡
瓜拉纳提取物 没食子儿茶素没食子酸酯
合计:
原料规格 EGCG
配方量 (g/千粒)
500 290 50 50 110
1000
本批次标准 (用量/kg)
0 0 0 0 0 0 0 0 0 0 0
本批次折算 (用量/kg)
1
明胶
120
455
0
2
甘油
191.1
0
胶3
生产指令单
产品名称
MCT绿咖啡燃体凝胶糖果
规格:mg/粒 1000 批量/万粒
产品批号
编制人
年月日
模具型号
0B20#
接收人
年月日
工艺规程 遵照 MCT油软胶囊 生产工艺规程要求
复核人
年月日
指令依据 《生产计划管理规程》《生产指令制定管理规程》 批准人
年月日
序号
1
2
3
内 容 配 方
4 5 6 7 8
9
4、操作间应有“清场合格证”;
5、严格执行各岗位操作法、设备操作规程;
注意事项:1、装量按1000mg/粒控制。2、胶皮厚度控制0.75mm左右。
纯化水
445.9
0
皮4
0
配5
0
方6
0
7
0
Байду номын сангаас
产成率要求
98.5%
实际产成率
%
其他要求:
1、车间主任要详细阅读批生产指令,按批生产指令要求将批指令分解至岗位,岗位操作人员严格按限额领
料单领取物料,按车间主任下达的岗位生产指令进行生产。
2、所有设备应有“完好”证、“已清洁”状态标示;
生产指令单模板

生产指令单模板生产指令单模板
[公司名称]
[生产指令单编号]
[日期]
产品名称:
产品编号:
订单数量:
交货日期:
材料清单:
- 原材料名称:
- 数量:
- 批次号:
- 供应商:
工艺流程:
1. 准备工作:
- 准备所需的工具和设备
- 检查设备的正常运行状态
- 根据工艺流程准备所需的材料
2. 加工步骤:
1) [步骤1]
- 操作员:
- 操作说明:
- 检查点:
2) [步骤2]
- 操作员:
- 操作说明:
- 检查点:
3) [步骤3]
- 操作员:
- 操作说明:
- 检查点:
3. 检验和包装:
- 进行产品的检验,确保质量符合要求
- 进行产品的包装,确保产品在运输过程中不受损备注:
签字:
日期:
注意事项:
- 操作时需注意安全,遵守公司的相关规定
- 监控设备的正常运行状态,发现异常及时报告维修- 保持工作区域的整洁和卫生
- 遵守操作流程和质量要求。
批生产指令下达及领发料程序

批生产指令下达及领发料程序
1、目的:建立批生产指令发表程序,确保生产有序进行。
2、范围:车间生产的所有产品。
3、责任者:生技部、车间主任、QA、仓库。
4、程序
4.1车间主任根据月生产计划开具产品的批产指令单,包括产品名称、规格、批号、批量、有效期(或负责期)、生产开始日期、结束日期。
4.2将指令单交仓库,仓库填上物料的批号或检验单号交车间主任。
4.3由车间主任将此单交QA负责人,逐项审核并签名。
主要审核处方、用量是否准确,各物料是否经检验,有否降格使用的原辅料,是否符合先进先出的原则等。
4.4经审核后的指令单交生技部,由主管审核,经主管生产副总经理批准后交回车间,车间将指令单并按指令填写各工序所需领用物料的领料单归入批生产记录。
4.5车间填写领料单到仓库领料,领发料时双方应根据领料单逐项清点物料,核对品种、数量及检验单。
并在指令单和领料单上签字,仓库发料员应在有关台帐及货位卡上进行登记,使帐物卡标志一致。
4.6仓库发料和车间退料均应保证物料外包装无尘、包装严密,否则对方可拒收。
附:
配制指令单
批生产指令。
GMP认证全套文件资料70- 批生产指令
REC-SJ-1003-01
产品名称:
产品代号:
页数:
起草人及日期:
审核人及日期:
批准人及日期:
颁布部门:
颁布日期:
生效日期:
分发部门:
从年月日起,制剂车间生产万粒(片、袋)。规格为:,批号为:。请车间按和生产指令组织生产。
包装规格如下:
批包装指令下达后方可进行包装。
原 辅 料 定 额 量
备
注
序号
材料名称
单位
定额量
生产厂家
批号
每万粒(片、袋)用量
1
2
3
4
5
6
7
89Leabharlann 101112
备注
批包装指令附件:
年 月 日包装材料清单
产品名称
规格
产品代号
批号
批 次 量
颁 发 人
序号
材料代号
单位
定额量
生产厂家
批号
每万粒(片、袋)
用 量
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
批生产指令(包装指令)管理规程
生产指令(包装指令)管理规程1 目的建立生产指令的流转程序,确保生产指令的发布准确无误。
2 范围一个批次产品生产的全过程。
3 职责生产部部长、车间主任、生产部工艺员、操作员、质量管理部部长。
4 内容4.1 生产指令的项目4.1.1 批生产指令(批包装指令)4.1.2 批生产记录(批包装记录)4.1.3 生产指令编号:按品种由四位数字组成,前两位表示月份,后两位表示流水号。
如0903为9月份第3次投产。
4.2 生产指令的流转程序4.2.1 生产指令全套文件按文件管理的要求,经批准生效后,复制一份作为基准文件存放于生产部。
4.2.2 生产部工艺员根据生产计划规定的品种和批次,用产品基准批生产指令文件(批包装指令文件)复制一份并填写批生产指令(批包装指令),签字。
4.2.3 填写后的批生产指令(批包装指令)送交生产部部长审核无误后签字。
4.2.4 生产部工艺员根据批生产指令(批包装指令)在空白批记录上标记批号后连同指令下发至各生产车间,填写“批记录发放登记表”,内容包括:日期、文件名称、文件编号、数量、收发双方签名。
4.2.5 各工序操作员在生产中及时填写批生产(包装)记录,经QA员复核签字,填写应符合《批记录管理规程》的要求。
4.2.6 生产结束后,车间主任对各工序批生产(包装)记录进行审核,确认无误后签字;生产部工艺员将所有指令、记录收集、清点、检查,确无差错后,交生产部部长审核签字。
4.2.7 上述经审核的批生产(包装)指令及批生产(包装)记录交QA室,由QA主任和质量保证部部长进行审核,按《成品审核、放行管理规程》决定产品是否放行。
4.2.8 批生产(包装)指令及批生产(包装)记录按批号汇总成册,建立批档案,保存至有效期后一年,保存到期后按《档案管理规程》进行销毁,填写销毁记录。
生产指令单
生产订单号:客户白德生客户名称缅甸柚木g041 8,纸箱内环生产日期要求每小时生产一次成品捆扎完成时间1个月,包装工要求每小时生产一个成品,每件产品包装一个月,一个月,一个月类型,数量生产批准质量确认388部门项目生产时间完成时间工时消耗操作员实际生产数量不良产品类型,数量生产签署质量确认81部门项目生产时间,完成时间,工作时间,操作人员实际生产数量,不良品类型、数量、生产批准、质量确认、80个部门、项目生产时间、完成时间、工作时间、操作人员实际生产数量、缺陷产品类型、数量、生产批准、质量确认、f、质量确认16 swl-p-120713025订单号(订单数量(m)7月7月12日12日25日,产品说明书4-3厚度(mm)宽度(mm)成品编号(带标识零件m4909-1 m4909-2 NW(kg/体积)GW(kg/箱)生产机械需求(kg)异常情况描述,生产设备需求(体积)异常情况描述分析情况描述分析和异常情况描述分析生产设备需求分析(案例)异常情况描述分析表:沈兆芬审核员:黄伟审核员:生产订单号:客户帕特森客户名称缅甸柚木I015 10000交货期要求交货期产品编号wp19471.5 22底色br-15压花编号r43滚筒编号内圈尺寸od=33100包装规格纸箱规格其他要求部门产品吸风时间完成时间消耗工时操作工实际生产数量不良产品类型,批生产批准质量确认483部门生产时间、完成时间、时间消耗、工时、实际生产数量、不良品类型、数量生产批准、质量确认100部门项目生产时间、完成时间、消耗工时、操作人员实际生产数量,不良产品类型、数量生产、质量确认20 swl-p-120905019订单号(订单号9月15日,产品规格3-3厚度(mm)宽度(mm)成品编号(标注零件4909-1 m4909-2净重(kg/卷)GW(kg/纸箱生产机需求(kg)异常说明,生产机械需求(数量)异常情况分析产品描述、生产机械需求(数量)异常分析、情况描述及生产机械需求分析(箱)异常情况描述与分析:沈兆芬审核员:黄伟批准:生产指令是计划部到达现场指导现场生产安排的报告。
生产记录生产指令单
生产指令单产品名称(产地等级)生产批号包装瓶规格ml理论产量g装量g实际收率范围% ~ % 损耗率范围 % ~ %生产周期自年月日起至年月日止制单人制单日期年月日批准人批准日期年月日原辅料灵芝子实体kg包装瓶只炮制方法子实体清洗去柄、去杂润药切片(丝、丁)烘干精选包装初选清洗生产记录表物料编号:品名:生产批号:批号:生产日期:生产许可QA:接收量:kg 接收人:操作记录:操作人:复核人:完成量:kg 移交人:损耗量:kg QA:润药生产记录品名:生产批号:产量:生产日期:生产许可QA:接收人:抽真空时间进蒸汽时间工时完成量(湿重):kg操作人:复核人:移交人:损耗量:kg QA:切片生产记录表品名:生产批号:生产日期:生产许可QA:接收量:kg 接收人:速度/mm/min 切制片厚/mm 切制时间/h 工时/h 完成量:kg 损耗量:kg操作人:复核人:移交人:QA:烘干生产记录表品名:生产批号:生产日期:生产许可QA:接收人:温度/℃饮片厚度/mm 干燥时间/h 工时/h 完成量:kg操作人复核人:移交人:损耗量:kg QA:精选岗位记录批包装记录表编号 名称 产品批号包装规格生产准备(签字/日期) 操作人 复核人领用量 发放人 领用人核对人生产许可(签字/日期)QA :包装材 料名称 编号 单位 用量 理论用量 领用量 领用人 使用量 退库量 损耗量 物料平衡计算⎪⎪⎭⎫ ⎝⎛⨯++%领用量损耗量退库量使用量100操作人: 复核人 QA :工时温度:湿度:完成量: 损耗量:生产操作负责人: 日期: 年 月 日品名: 生产批号:生产日期: 生产许可QA : 接收人:接收数量:片一、二级品(3-5cm )数量 用时: 片三级品(3cm 以下)数量 用时: 丝(3cm 以下)数量 用时: 丁(0.5-1cm )数量 用时: 下脚料数量和处理办法 物料平衡:操作人 复核人:成品合箱记录表合箱日期品种合箱批号数量剩余零头批号零头数量操作人复核人产品递交单产品名称:规格:批号:数量:递交人:日期:接收人:日期:。