
加工中心结构资料讲解
数控机床的机械结构概述ppt(52张)
数控机床的机械结构概述(ppt52页)
数控机床结构与装调工艺
具有适应无人化、柔性化加工的特殊部件
数控机床结构与装调工艺
广泛采用高效、无间隙传动装置和新技术、新产品
数控机床进行的是高速、高精度加工,再简化机械结构 的同时,对于机械传动装置和元件也提出了更高的要求。高 效、无间隙传动装置和元件在数控机床上去得了广泛的应用。 如:滚珠丝杠副、塑料滑动导轨、静压导轨、直线滚动导轨 等高效执行部件,不仅可以减少进给系统的摩擦阻力,提高 传动效率;而且还可以使运动平稳和获得较高的定位精度。
数控机床的机械结构概述(ppt52页)
数控机床的机械结构概述(ppt52页)
数控机床结构与装调工艺
对机械结构、零部件的要求高
高速、高效、高精度的加工要求,无人化管理以及工艺复 合化、功能集成化,一方面可以大大的提高生产率,同时,也 必然会使机床的开机时间,工作负载随之增加,机床必须在高 负荷下,长时间可靠工作。因此,对组成机床的各种零部件和 控制系统的可靠性要求很高。
数控机床的机械结构概述(ppt52页)
数控机床的机械结构概述(ppt52页)
数控机床结构与装调工艺
三、数控机床对机械结构的基本要求
具有较高的静、动刚度和良好抗震性
机床的刚度反映了机床机构抵抗变形的能力。机床 变形产生的误差,通常很难通过调整和补偿的方法予以 彻底的解决。为了满足数控机床高效、高精度、高可靠 性以及自动化的要求,与普通机床相比,数控机床应具 有更高的静刚度。此外,为了充分发挥机床的效率,加 大切削用量,还必须提高机床的抗震性,避免切削时产 生的共振和颤振。而提高机构的动刚度是提高机床抗震 性的基本途径。
加工中心的组成及操作

加工中心的组成及操作
3.1.2 数控系统操作面板的组成及操作方法 VP1050加工中心的数控系统操作面板即CRT/MDI面板
由一个显示屏(CRT)和各类控制键组成,其结构如图3.2所示。
图3.2 数控系统操作面板
加工中心的组成及操作
1.显示屏 显示屏可显示刀具实际位置、加工程序、坐标 系、刀具参数、机床参数、报警信息等。显示屏显示的内 容随不同的主功能、子功能状态而异。 2.各类控制键
加工中心的组成及操作
②用G54~G59设定工件坐标系。用G54~G59设定工件坐标系 与用G92设定不同,G92是在程序中设定工件坐标系相对机床 坐标系的偏置值。G54~G59是通过偏置画面内参数设定工件 坐标系偏置值。如图3.11所示,第一工件坐标系用G54设定, 其设置方法如下: (a)在机床CNC操作面板上,按3次“OFSET”键,使屏幕显示 出工作坐标系偏置画面; (b)将光标移到G54处;
图3.9 CRT画面显示
加工中心的组成及操作
(2)程序的执行。将光标置于程序的开头(也可由中途操 作),按START或操作面板的CYCLE START键则可开始执行程序。 执行到程序结束(M02/M30)或%。则所制作的程序自动消失。
(3)刀号输入/修改。加工中心在使用过程中,由于误操 作或其它方面的原因使机床刀库刀号与显示刀号不符,此时需 修改刀号,以避免发生撞刀事故。
加工中心的组成及操作
2.MDI操作 MDI(Manual Data Input)即手动数据输入。该功能允许
手动输入一个命令或程序段指令,并象自动加工那样,马上启 动运行。使用该功能可改变当前指令模态,也可实现指令动作。
(1)程序制作。将模式选择钮设定在MDI位置。按 “PRGRM”键则CRT画面显示如图3.9所示。
加工中心主轴轴承的卸荷结构
加工中心主轴轴承的卸荷结构1.引言1.1 概述概述:加工中心是现代制造业中常见的一种高精度、多功能的机床设备。
在加工中心中,主轴轴承是其中至关重要的组成部分。
主轴轴承的质量和设计直接影响到加工中心的运行效率、稳定性和加工精度。
本文将重点讨论加工中心主轴轴承的卸荷结构设计,即如何在设计中实现对主轴轴承的科学和合理的卸荷,从而提高加工中心的运行稳定性和加工质量。
首先,文章将回顾加工中心主轴轴承的重要性,介绍主轴轴承的工作原理和其在加工中心中的作用。
接下来,文章将详细探讨加工中心主轴轴承的卸荷结构设计。
这将包括对主轴轴承卸荷过程中的各种力的分析和计算,以确保主轴轴承在工作过程中能够始终处于合理的受力状态。
同时,文章还将介绍常见的主轴轴承卸荷结构设计方法,如气静压卸荷、弹性元件卸荷等,并对它们的优缺点进行比较和评估。
最后,文章将对加工中心主轴轴承卸荷结构的设计进行总结,并展望未来的发展方向。
在未来,随着技术的进步和需求的不断演变,加工中心主轴轴承的卸荷结构设计将继续进行创新和改进,以满足越来越高的加工要求。
通过本文的研究,读者将能够深入了解加工中心主轴轴承的重要性和卸荷结构设计的原理与方法,并为加工中心的工程实践提供参考和指导。
1.2 文章结构本文主要探讨加工中心主轴轴承的卸荷结构,并对其设计进行分析和探讨。
文章分为引言、正文和结论三部分。
引言部分将从概述、文章结构和目的三个方面介绍文章的主题和研究背景。
首先,文章将概述加工中心主轴轴承在加工过程中的重要性,以引起读者对该主题的关注。
接着,将介绍文章的整体结构,包括各个章节的内容安排和主要思路。
最后,说明本文的研究目的,即通过研究加工中心主轴轴承的卸荷结构设计,探讨其优化方案,提高加工中心的运行效率和轴承寿命。
正文部分将详细讨论加工中心主轴轴承的重要性和卸荷结构设计。
首先,将阐述加工中心主轴轴承在加工中的重要作用,包括支撑主轴的负荷、提供稳定的转轴和减少磨损等方面。
2--数控铣床和加工中心的组成与结构特点
• 图1.2数控铣床的组成 • 1-X向导轨防护 2-Y轴伺服驱动 3-Z向导轨防护 4-立柱 5-冷却水箱 6-底座 7-Y向导轨
防护 8-工作台 9-十字滑台 10-X轴伺服驱动 11-操纵台 12-主轴箱 13-主轴总成 14Z轴伺服驱动
• (1)铣床主体 铣床主体是数控铣床的机械部 件,包括床身、主轴箱、工作台、进给机构等。
作台,便于加工零件的不同侧面。目前单纯的数控卧式铣床现在 已比较少。 • 3.数控龙门铣床 • 对于大尺寸的数控铣床,一般采用对称的双立柱结构龙门铣床, 保证机床的整体刚性和强度,数控龙门铣床有工作台移动和龙门 架移动两种形式,它适用于加工整体结构件零件、大型箱体零件 和大型模具等。
• 加工中心的分类 • 加工中心品种繁多,形态各异,分类方法有多种。按照
• 3.加工中心的主要结构特点 • (1)具有刀库和自动换刀装置,加工中心是由
数控系统控制机床自动更换刀具。 • (2)加工中心一般带有自动分度回转工作台或
可自动转角度的主轴箱,从而使工件在一次装 夹后,自动完成多个平面或多个角度位置的多 工序加工。 • (3)有的加工中心具有自适应控制功能,在加 工过程中能随着加工条件的变化而自动调整最 佳切削参数,自动改变机床主轴转速、进给量 和刀具相对工件的运动轨迹及其他辅助功能, 从而可得到更好的加工质量。
• (2)控制部分(CNC装置) 控制部分是数控铣 床的控制核心,实际上是一台机床专用计算机, 由印刷电路板、各种电器元件、监视器、键盘 等组成。
• (3)驱动装置 驱动装置是数控铣床执行机构 的驱动部件,包括主轴电动机、进给伺服电动 机等。
• (4)辅助装置 辅助装置是指数控铣床的一些 配套部件,包括液压和气动装置、冷却和润滑 系统、排屑装置等。
请简述数控立式加工中心的工作原理
请简述数控立式加工中心的工作原理数控立式加工中心是一种高效、精确的加工设备,它采用计算机数控技术,实现对工件进行立式加工。
下面将从工作原理、组成结构和加工过程三个方面进行详细介绍。
一、工作原理数控立式加工中心的工作原理主要包括计算机控制系统、驱动系统和工作台三个方面。
计算机控制系统负责接收和处理加工程序,将其转换为机床运动指令。
驱动系统根据指令控制各个轴向的运动,实现工件在空间中的定位和加工工艺。
工作台则固定工件,使其能够在加工过程中保持稳定。
二、组成结构数控立式加工中心的组成结构主要包括机床主体、工作台、主轴和刀库。
机床主体是整个设备的支撑部分,包括床身、立柱和横梁。
工作台则是用于固定工件的平台,可以根据需要进行旋转、倾斜等运动。
主轴是加工中心的核心部件,负责驱动刀具进行切削加工。
刀库则用于存放不同类型的刀具,方便根据加工需要进行更换。
三、加工过程数控立式加工中心的加工过程主要包括工件装夹、刀具选择、工艺参数设置、加工程序编写和加工过程监控等步骤。
首先,将待加工的工件装夹在工作台上,并进行固定。
然后,根据工件的形状和加工要求选择合适的刀具,并将其安装在主轴上。
接下来,根据加工要求设置合适的切削速度、进给速度和切削深度等工艺参数。
然后,根据工艺要求编写加工程序,并将其输入到计算机控制系统中。
最后,启动机床,监控加工过程,确保加工精度和工件质量。
数控立式加工中心通过计算机控制系统、驱动系统和工作台等组成部分,实现对工件的立式加工。
其工作原理是通过计算机控制系统接收和处理加工程序,驱动系统控制各个轴向的运动,工作台固定工件,并通过主轴驱动刀具进行切削加工。
加工过程包括工件装夹、刀具选择、工艺参数设置、加工程序编写和加工过程监控等步骤。
数控立式加工中心的应用广泛,可以用于各种金属、塑料等材料的加工,具有高效、精确的特点,为工业生产提供了重要的支持。
加工中心刀柄结构说明
Balance & Concentricity/动平衡和同心度
It is also possible for a tool / tool holder system to be concentric but not balanced. A tool holder with a set screw is an example of this. Even if the tool holder holds the tool perfectly concentric, the weight of the screw itself would not be balanced. This tool holder will cause vibration when spun.
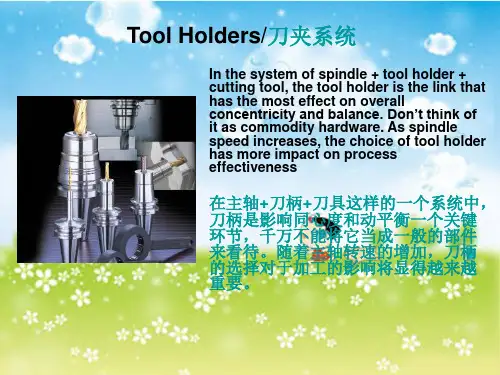
在主轴+刀柄+刀具这样的一个系统中, 刀柄是影响同心度和动平衡一个关键 环节,刀柄 的选择对于加工的影响将显得越来越 重要。
Two Face Contact & HSK holders/两面接触HSK刀柄
•Centrifugal force from fast spindle speeds can cause the tool holder to retract when the spindle and holder touch only along the taper.
动平衡的测量需要将刀具和刀柄整体进行。在主轴旋转时 好的动平衡刀柄和刀具结合不会产生任何的离心力。但是实际 上完全的动平衡是不存在的。在主轴旋转时动不平衡将产生周 期性的震动。如果动不平衡量很小,那么这种震动也会很微弱。
卧式牧野加工中心培训技巧资料[1]资料讲解
牧野加工中心培训教材一、编程1、程序格式O0001(OP20 FOR L3000-1002114C); 程序号/注释G91 G30 X0 Y0 Z0T01 M6N1 G90 G54 G00 X0 Y0 M03 S1000;N2 G01 X0 Y-50. F100;N3 ……加工程序部分N4 ……N5 M05M30 程序结束1.1 程序编号:O□□□□ (----------)□□□□: 程序号,要求在四位数字内(----------):用于程序的注释,说明等,也可以不要1.2 程序在内存区的分类O0001~O7999 用户区O8000~O8999 用户区(程序可以通过设定参数进行保护)O9000~O9999 机床制造厂家区(程序可以通过设定参数进行保护)1.3 程序段号N□□□□ ()□□□□:程序段顺序号可以是1-99999或1-99991.4 程序段N1 G1 G54 X10. Y100. ;移动指令段结尾符号EOB1.5 G代码G□□□□:G代码,号码范围0-991.6 M功能M □□□□□□:M代码,代码范围0-9991.7 进给速度F和主轴转速SF □□□□□F100=F100.□□□□□:切削进给速度,最多5位,数字后可以不要小数点S □□□□□:主轴转速,最多5位,数字后可以不要小数点2、字母在程序中的作用字母功能解释O 程序号设定程序号N 程序段号设定程序顺序号G 准备功能选择移动方式(直线,圆弧,等)X,Y,Z 尺寸字符轴移动指令A,B,C,U,V,W 附加轴移动指令R 圆弧半径I,J,K 圆弧中心坐标(矢量)F 进给设定进给量S 主轴转速设定主轴转速T 刀具功能设定刀具号M 辅助功能开/关控制功能(如:M00,M01,M02,M03,M04,M05,M06…) H,D 刀具偏置号设定刀具偏置号P,X 延时设定延时时间(如:G04 P1000或G04X1.0 G04 X1000)P 程序号指令设定子程序号(如子程序调用:M98P1000)L 重复设定子程序或固定循环重复次数(如: M98 P1000 L2,省略L代表L1)P,W,R Q 参数固定循环使用的参数(如:攻牙G98/(G99) G84 X_ Y_ R_ Z_ P_ F_)3、常用G代码解释G代码组功能G0001 定位或快速移动G01 直线插补G02 圆弧插补/螺旋线插补CWG03 圆弧插补/螺旋线插补CCWG04 00 停留时间或延时时间,如:G04 X1000(或G04 X1.0)G04 P1000表示停留1秒钟G09 准确停止或精确停止检查(检查是否在目标范围内)G10 可编程数据输入G17 02 选择XPYP 平面XP:X 轴或其平行轴G18 选择ZPXP 平面YP:Y 轴或其平行轴G19 选择YPZP 平面ZP:Z 轴或其平行轴G20 06 英寸输入G21 毫米输入G28 00 返回参考点检测格式:G91/(G90) G28 X__ Y__ Z__经过中间点X__ Y__ Z__返回参考点(绝对值/增量值指令)G29 从参考点返回G91/(G90) G29 X__ Y__ Z__从起始点经过参考点返回到目标点X__ Y__ Z__的指令(绝对值/增量值指令)G30 返回第2,3,4 参考点G91/(G90) G30 P2 X__ Y__ Z__;返回第2 参考点(P2 可以省略。
数控机床结构结构图
冷却润滑技术(冷却
轨
数控机床导轨的类型与特点 滚动导轨
静压导轨
数控机床自动排 屑装置
平面链式排屑装置 刮板式排屑装置 螺旋式排屑装置 磁性排屑器
摩擦阻力小
位置检测装置
位置检测装置的要求(4点) 数字式与模拟式
的要求与类型
位置检测装置的分类()
增量式与绝对式
数控机床
直接测量与间接测量
数 控 机
位置检测 装置
概述
加工中心特点
加工精度高
适应性强 生产效率高 经济效益好 劳动强度低,工作条件好
1.基础部件
有利于生产管理的现代化 2.主轴组件
加工中心的 基本构成
3.控制系统
4.伺服系统
5.自动换刀装置 6.自动托盘更换系统
7.辅助系统
加 工 中
加工中心 的分类
按加工范围分类
车削、钻削、镗铣、磨削、电火花
按加工中心的布局方式分类
极间介质的消电离 绝缘作用
电火花加
数 工概述
工作液介 质的作用
压缩放电通道的作用 高压作用
冷却作用 消电离作用
控
脉冲电源
数控电切削加 间隙自动调整装置
电
工设备组成
机床本体 工作液及其循环系统
加
数控系统
数控电火花成型机床
工 机 床
数控电火花 成型机床
数控电切削加工设备类型 数控线切割机床
机床的结构形式
数控工
机床热变形控制与补偿
机床的主要构成
1.床身 2.砂轮架座 3.砂轮主轴部件 4.纵向工作台 5.操纵台 6.液压系统 7.冷却和吸雾系统 8.机床密封罩
具磨床
主要技术参数 机床的运动及机床坐标系的建立
立式加工中心简介
5.技术参数
项目
XH716
工作台台面尺寸(宽X长) 590*1450 mm 工作台T型槽(槽数X数量X间距) 18*5*125 mm 工作台最大承重 1350 kg X/Y/Z向行程 1270/610/760 mm X/Y/Z导轨形式 滑轨 X/Y/Z快速移动速度 20 m/min 切削进给速度范围 1~8000 mm 主轴中心线至主柱导轨面距离 635 mm 主轴端面至工作台面距离 150~910 mm 主轴锥孔 ISO50 主轴电机功率 11/15 kw 主轴转速范围 20~6000 rpm 主轴最大输出扭距 95.4 N.m 刀库容量/形式 16/斗笠式24/圆盘式(选配) 刀具最大重量 15 kg 刀具最大直径/长度 147 / 350 mm 换刀时间(刀对刀) 8s 定位精度 +0.010 mm 重复定位精度 +0.005 mm 机床总功率 35 kw 机床外形尺寸(长X宽X高) 3200X2650X3320 mm
3.分类
依据导轨分类 依据立式加工中心各轴导轨的形式可分硬轨及线轨。 硬轨适合重切削,线轨运动更灵敏。 依据转速分类 立式加工中心主轴转速6000-15000rpm为低速型, 18000rpm以上为高速型。 依据结构分类 依据立式加工中心的床身结构可分为C型及龙门型。
4.区别
卧式 卧式加工中心指主轴为水平状态的加工中心,通常都带 有自动分度的回转工作台,它一般具有3~5个运动坐 标,常见的是三个直线运动坐标加一个回转运动坐标, 工件在一次装卡后,完成除安装面和顶面以外的其余四 个表面的加工,它最适合加上箱体类零件。与立式加工 中心相比较,卧式加工中心加工时排屑容易,对加工有 利,但结构复杂.价格较高。
JCS-018型立式加工中心
3.伺服进给系统
伺服进给系统
4.主要部件结构
(1)主轴部件
图3-70 主轴结构 1—刀柄 2—主轴 3—拉钉 4—钢球 5—碟形弹簧 6—拉杆 7—螺旋弹簧 8—活塞 9、10—行程开关
使用弹性卡爪的刀具自动夹紧机构
图3-71 使用弹性卡爪的刀具自动夹紧机构 1—主轴 2—刀柄 3—拉钉 4—弹性卡爪 5—碟形弹簧 6—拉杆
主轴部件模型
(2)换刀过程示意图
刀库结构
换刀过程
机械手臂和手爪
1、2—弹簧3—锁紧销4—销 5—活动销 6—固定爪 7—锥销
四、数控编程技术
数控编程的主要内容包括:
加 零件图 工
工
数 学
编 写 程
制
备 控
程 首 数控机床 序件
艺
处
序
制 校试
分 析
理
清 单
介 验切 质
图纸工艺分析
这一步与普通机床加工零 件时的工艺分析相同,即 在对图纸进行工艺分析的 基础上,选定机床、刀具 与夹具;确定零件加工的 工艺线路、工步顺序及切 削用量等工艺参数等。
将程序单上的内容 ,经转换记录在控 制介质上,作为数 控系统的输入信息 ,若程序较简单, 也可直接通过键盘 输入。
零件图纸
图纸工艺分析
计算运动轨迹
修
程序编制改Leabharlann 制备控制介质校验和试切
错误
程序的校验和试切
所制备的控制介质, 必须经过进一步的校验 和试切削,证明是正确 无误,才能用于正式加 工。如有错误,应分析 错误产生的原因,进行 相应的修改。
零件图纸
图纸工艺分析
计算运动轨迹