
节能型隧道窑焙烧技术
节能型隧道窑焙烧技术
一、所属行业建筑材料
二、技术名称节能型隧道窑焙烧技术
三、技术类型节能降耗
四、适用领域烧结墙体材料行业
五、技术内容
1、基本原理
此项技术主要以工业废渣煤矸石或粉煤灰为原料制造砖瓦,使用了宽断面隧道窑专利技术、变频技术、“超热焙烧”技术、“快速焙烧”技术和方法;建立快速焙烧制度的方法和“超热焙烧”技术,建立一套测定坯体在常温,1100?升温过程中弹性模量、热传导系数、膨胀系数和抗折强度等参数的实验仪器和方法;创立一套数据处理和计算抗热冲击值的方法,以及由抗热冲击值计算升温速度的方法。
使实际焙烧过程按照设定的程序进行,实现制品焙烧周期由45,55小时降低为16,24小时,充分利用置换出来的热量,使热工过程节能效率达40%,热利用率达67%。
此项新技术及装备是在实验室基础上提出原料的快速焙烧制度,利用“超热焙烧”技术及其他辅助系统,实现指定原料的快速焙烧,并有效利用焙烧余热。
其最终形式表现为应用该项技术装备的节能型隧道窑。
2、工艺流程图
(1)窑顶结构形式:从下到上依次为轻质耐火混凝土板,硅酸铝保温材料,高温密封涂层和支持轻质耐火混凝土板的主梁和农梁。
这种结构保证了窑顶耐热、保温、密封的性能。
(2)窑墙结构形式:从里到外依次为粘土质耐火砖、轻质保温砖、硅酸铝保温材料、红砖外墙。
窑墙每隔一定距离设有膨胀缝,保证了窑体的自由伸缩。
(3)轻型窑车的结构形式:采用了轻质衬砌材料,降低窑车的蓄热量;窑车之间采用了双重密封槽盒,两侧与窑体采用了砂封,杜绝了窑车面上与车下的气体流动。
(4)密封形式:采用双砂封。
即将轻型窑车的C型槽钢嵌入窑墙内壁,C型槽钢下部作为一砂村槽,窑车上的T型钢板插入C型槽钢内,形成另一个砂封槽。
这种双砂封形式大大减少了热空气窜如窑车底部,密封效果良好。
3、技术评价情况
本工艺在研究、开发、推广过程中,创立了“快速焙烧”理论,缩短焙烧周期,降低了焙烧能耗。
主要研究内容如下:
(1)建立一套测定影响原料快速焙烧性能参数的实验仪器与方法;
(2)创立一套快速焙烧制度的计算方法,确定各原料的快速焙烧制度。
在推广以及产业化中创造了“超热焙烧”技术,使高含能工业废料制砖成为可能,同时使多余能量获得了充分利用,节约了能源,是解决高含能原料快速焙烧的关键技术。
国内外实践表明,采用煤矸石、粉煤灰制砖是大量消耗这种工业废料最彻底、最稳定的途径之一。
该项技术及装备的应用,促进了传统砖瓦产业改变生产工艺和产品结构,对于节约能源、保护耕地、保护环境和自然资源、改善建筑物功能、促进建筑和建材工业的技术进步具有重要意义。
4、技术专利和知识产权情况
本项目属国内自主研究开发的技术,获中国建材协会科技进步奖,不存在知识产权的纠纷。
六、技术适用条件
该项目技术不仅对于含热值工业废料有指导作用,而且同样对于无热值砖瓦原料有指导意义,快速焙烧制度可以精确确定合适的燃料投放点和数量,达到节能的目的。
该技术有待于进一步完善实验方法和计算方法,更有待于在实践中完善和探索实现余热利用和快速焙烧的有效措施。
在技术上,对于少数燃点很低的高值煤矸石原料,还不能有效利用这部分能源,使窑炉余热利用和制品快速焙烧、节能、降耗向前迈进一大步。
七、主要技术经济指标
使用该成果之前使用该成果之后
能耗 550Kcal/Kg 320Kcal/Kg
焙烧周期 45,55hr 18,24hr
八、投资与效益
以建设一条经济规模为年产6000万块煤矸石或粉煤灰砖生产线为例:
1、节省投资
通常每条煤矸石或粉煤灰生产线,隧道窑及其厂房投资占总投资的三分之一,约1O00万元。
采用该项目技术,焙烧周期由原传统的45,55小时降为16,24小时,即降低了2/5,相应窑炉及厂房的长度和投资也降低到原来的2/5,每条生产线可节约建设投资400万元。
2、节约能源
焙烧所需热量320Kcal/Kg,干燥所需热量200Kcal/Kg及工厂采暖等所需热量约150Kcal/Kg均来自于余热,合能原料中近67%的热量得到充分利用。
利用余热
5.25×10¹⁰Kcal/年,折标煤7500吨,年,价值约220万元,年。
3、降低能耗
对于燃料消耗,传统焙烧能耗为550Kcal/Kg,采用该项目技术后,能耗
320Kcal/Kg,焙烧节
10能率:40%,即节约能耗3.3×l0Kcal/年,折标煤4716吨/年,价值约135
万元,年。
企业的投资回收期将减少1年时间。
九、技术应用情况
该项目建立起来的快速焙烧制度和超热焙烧技术,已能对大部分原料的快速焙烧起到指导作用。
经过多条生产线隧道窑“实践—改进—完善”,其可靠性和实用性更高,该技术在国内外砖瓦生产线上有很多成功的应用。
通过国际招投标,该技术已应用到马来西亚德源有限公司烧结砖生产线上,同时改变原生产工艺中的自然干燥为人工干燥,提高了产品质量,有效利用了余热。
十、已成功应用该技术的主要用户
已应用该项目技术的生产线
石家庄市新型建筑材料工程公司年产28000万块粉煤灰空心砖生产线
石家庄冀能环保新材料有限公司年产12000万块粉煤灰烧结砖生产线
山东兖州洁美新型墙材有限公司
山东省田庄煤矿矸石空心砖厂
山东裕隆新型墙材有限公司
淄博矿物局埠村煤矿矸石空心砖厂
济宁矿业集团科美新型建材有限公司年产6000万块煤矸石生产线
抚顺华强煤矸石烧结砖有限责任公司年产6000万块空心砖生产。
十一、推广应用的建议
该技术是工业废弃物资源利用、节能降耗,保护环境,技术本身已成熟可靠,综合效益明显。
以一条年产6000万块砖(煤矸石或粉煤灰)生产线为例:投资约为1800,2000万元,节约占地进3万平方米、年利用工业废弃物煤矸石12万吨或粉煤灰7.2万吨。
备受周期比使用此项技术之前缩短2/5,减少窑炉及厂房长度,节约建设资金约400万元,提高了热效率,降低了能耗,可节约用煤量约4700吨标煤/年,利用煤矸石或粉煤灰的残留碳,减少用煤
量约7500吨标煤/年,两项合计年节约用煤1.22万吨左右,经济效益,环境效益和社会效益明
显。
此项技术在技术改造(仅更新隧道窑)或新建生产线都可应用。
隧道窑的结构和工作原理

隧道窑的结构和工作原理1. 隧道窑的简介说到隧道窑,大家可能会想,“这是什么东东?”其实,隧道窑是一种超牛的工业炉,主要用于陶瓷、砖块、瓦片等材料的烧制。
它的结构就像一条漫长的隧道,里面有各种各样的设备和技术,让我们一起走进这个神秘的世界吧!2. 隧道窑的结构2.1 窑体隧道窑的主体就像一根长长的管子,真是“见缝插针”的艺术!它一般由耐火砖构成,能够承受高温,简直就像是高温的“铁血战士”。
窑体内部有多条通道,用于进出不同的产品。
这样一来,就能一次性烧制大量的东西,效率杠杠的,真是“多一事不如少一事”的好选择。
2.2 热交换系统然后就是热交换系统了,听起来高大上,其实就是把热气循环利用的聪明办法。
这个系统可以让窑内的热量得到最大化的利用,简直就像“过期不候”的节能达人,省钱又环保。
大家知道,烧砖烧瓦可是个耗能大户,能省一分钱就是一分钱啊!2.3 进料和出料系统别忘了进料和出料系统,这可是“流动性”的重要保证。
它们负责把未烧制的材料送进去,以及把烧好的成品搬出来。
想象一下,一个个瓷砖像赶集一样,纷纷走出隧道窑,真是“人山人海”,热闹非凡!3. 隧道窑的工作原理3.1 烧制过程说到工作原理,隧道窑的烧制过程简直像个大舞台,产品们在这里上演一场精彩的“火焰秀”。
首先,未烧制的材料被送入窑内,随着温度逐渐升高,它们就像变魔术一样,发生一系列化学变化。
刚开始的时候,温度可能在600℃左右,慢慢地,直到1300℃,那种高温简直是“热火朝天”!3.2 冷却过程烧制完后,接下来就是冷却过程了。
这时候,窑内的温度开始下降,就像“凉风习习”的秋天,产品们终于可以松一口气。
冷却的过程也很重要,太快可能会导致产品裂开,这可是“功亏一篑”的事情啊!所以,隧道窑一般采用渐进式冷却,让每一个产品都能安安全全地“顺风归家”。
4. 小结总的来说,隧道窑不仅仅是一座简单的窑炉,它就像是一台高效的生产机器,运转起来那叫一个顺畅。
它的设计和工作原理融合了许多现代科技,既节能又环保,真是“聪明绝顶”。
隧道窑焙烧风闸的应用与调节

2021.15瓦世界砖瓦隧道窑所设置的风闸,起着火的前行与向烘干窑供热的作用。
在考量焙烧师傅的操作技巧上,隧道窑风闸的调节,更是衡量一个窑师傅在焙烧中掌握窑内火情变化的根本所在。
隧道窑的风闸如果调节不好,在焙烧窑里就会出现各种各样的问题,比如上火快底火慢、底火快上火黑头、偏火、坯垛断面火速不均衡前进等等。
下面笔者就依个人经验介绍一下风闸的调节与应用。
隧道窑风闸任何一项操作不到位都会影响隧道窑的热工制度。
隧道窑的风闸一般设计为7到11对不等,无论几对闸,在实际操作中我们只要遵循一个原则:风闸最低开启数量、风闸开启的高度、风闸离焙烧带的距离、风闸所开启的闸型。
下面笔者从这几个方面入手谈一下风闸的调节。
先从隧道窑的点火说起。
春天第一次点火生产时,因为焙烧窑、烘干窑的窑体都是凉的,所以我们在调节应用风闸时要注意:开始不要大风量、不要多用闸、不要离点火灶头太近。
因为离得太近了,容易造成高温聚集于第一个风闸段,向烘干窑送的热风量多了,直接造成大灶起火太猛而烧倒灶头,另外还会造成往烘干窑送热过急使烘干窑急剧升温而发生倒坯、裂坯现象,更不利于烟热预热砖坯的效果与速度。
春天第一次点火生产,因为焙烧窑体、烘干窑体没有温度,焙烧窑内的砖坯即使肉眼看上去不湿也有很多自然水分,送热过急了,会造成窑体的水分急剧外溢,而砖坯也是凉的,在升温过急的情况下,会造成预热前段(进窑端)因为离灶火远、温度低而形成大量的水蒸气遇冷造成冷凝结露滴水现象附于砖坯表面,随着坯车的运行,更会造成坯体表面的水分因离起火灶越来越近而急剧升温,使窑内产生大量的水蒸气,因为坯体的自然含水率,坯体内部的水分往外挤,旋,直接会造成砖坯烧成后的哑音、裂纹、表面泛白而影响烧成质量,发生倒塌现象。
点火时需要多大风量、一般来说,烧时风量的40%~50%,变频器开到48hz,那么,你就开到了。
建议先开到20hz 闸也依次类推,平时用6~8对闸,3~4对闸,多了不好,初次点火窑体又凉,里不再赘述。
隧道窑的工作原理及特点

隧道窑的工作原理及特点嘿呀!今天咱们就来好好聊聊隧道窑的工作原理及特点!首先呢,咱们得搞清楚啥是隧道窑!哎呀呀,简单来说,隧道窑就像一条长长的通道,专门用来烧制各种东西的。
那它的工作原理是啥呢?哇!这可得好好说道说道。
隧道窑呀,是连续式生产的窑炉呢。
物料从窑的一端进入,然后慢慢地通过整个窑体,最后从另一端出来,就完成了烧制过程。
在隧道窑的内部呀,有不同的温度区域。
刚进去的时候,温度相对较低,这叫预热区。
物料在这先被慢慢加热,做好准备。
然后呢,就到了高温区,哎呀呀,这里温度可高啦,物料就在这里发生各种化学反应,完成烧制的关键步骤。
最后呢,是冷却区,物料在这逐渐降温,最终达到合适的温度出炉。
隧道窑的工作原理是不是挺神奇的?那它有啥特点呢?其一,它的生产效率高呀!哇,因为是连续式生产,不像有些窑炉得断断续续的,所以能在短时间内烧制出大量的产品,这可太棒啦!其二,温度控制精准呢!通过各种先进的设备和技术,可以精确地控制窑内不同区域的温度,保证烧制的质量稳定,哎呀呀,这对于产品质量来说太重要啦!其三,能源利用率高呀!隧道窑能够有效地回收利用余热,节省能源,降低成本,这可真是个大优点!其四,自动化程度高哟!可以减少人工操作,降低劳动强度,提高生产的安全性。
其五,产品质量稳定哟!由于温度控制精准,生产过程连续稳定,所以生产出来的产品质量都差不多,不会出现太大的差异。
哎呀呀,隧道窑的工作原理和特点是不是很有意思?它在陶瓷、耐火材料、砖瓦等行业都发挥着重要的作用呢!总之呀,隧道窑凭借着它独特的工作原理和显著的特点,成为了现代工业生产中不可或缺的一部分!哇!相信在未来,随着技术的不断进步,隧道窑还会不断地改进和完善,为我们的生产生活带来更多的便利和惊喜呢!。
烧结砖隧道窑设计说明书

贵州省忠庄监狱砖厂100.4米隧道窑设计说明书设计:校核:审定:设总:贵州省建筑材料科学研究设计院二○○○年九月目录一、概述二、基本结构及工作原理1.基本结构2.隧道窑主要结构名称3.工作原理4.热工制度5.隧道窑操作注意事项6.主要技术性能三、施工要求1.总则2.施工程序3.技术要求4.施工检查及验收程序四、烘窑1.目的2.烘窑制度一、概述隧道窑是烧结砖瓦厂先进的连续式焙烧设备,与其它焙烧设备相比,具有热利用率高、装卸砖坯和成品易于实现机械化、产量高、劳动强度低、工作环境好等特点。
本隧道窑是我院针对贵州省忠庄监狱砖厂建设规模、原料性能及工艺要求而设计的一次码烧隧道窑,码坯层数14层。
成型砖坯码装窑车后,经干燥窑干燥,入隧道窑干坯含水率应小于8%。
本窑以煤为燃料,对煤质无特殊要求。
并可在砖坯中掺入粉煤灰、炉渣或煤矸石为内燃料,以节约用煤。
本窑可用于焙烧以粘土、页岩、煤矸石为原料的实心砖及空心砖。
在施工和点火之前,施工人员和操作人员应仔细阅读本说明书,熟悉热工系统原理,严格按照设计要求进行施工和操作,以保证施工质量和隧道窑正常运转。
二、基本结构及工作原理1.基本结构本窑为双孔(工作道)隧道窑。
窑全长100.4米,采用2510×3140窑车,单工作道容车数40辆。
窑工作道断面宽度3米,有效高度(从窑车面算起)1.833米。
窑拱采用三心拱结构,中部60度拱半径2200,两侧60度拱半径800。
外窑墙为斜窑墙,斜度1:0.38。
全窑沿窑长度分为三个热工带,预热带长39.2米,16个车位,焙烧带长27.9米,11个车位,冷却带长33.3米,13个车位。
使用时可根据实际情况适当调整各带比例。
本窑每工作道设哈风闸8对,交错排列;余热闸2对,对称排列;余热空腔6个;投煤孔39排,117个;车底平衡风机1台;加砂管10对;进车端窑门1扇。
2.隧道窑主要结构名称隧道窑主要结构名称详见隧道窑施工图。
3.工作原理本窑为一次码烧隧道窑。
国家重点行业清洁生产技术导向目录(第三批)

23
超级电容器应用技术
可替代铅酸电池,为电动车辆提供动力电源
超级电容器是采用电化学技术,提高电容器的比能量(Wh/kg)和比功率(W/kg)制成的高功率电化学电源,有牵引型和启动型两类。牵引型电容器比能量10wh/kg,比功率600w/kg,循环寿命大于50000次,充放电效率大于95%。启动型电容器比能量3wh/kg,比功率1500w/kg,循环寿命大于20万次,充放电效率大于99%。
对煤种的适应性强,可烧灰分35%的劣质煤,降低一次风量的供应,一次风量占燃烧空气量小于7%;NOx减少30%以上。
12
少空气快速干燥技术
陶瓷、电瓷、耐火材料、木材、墙体材料生产企业
采用低温高湿方法,使湿坯体在低温段由于坯体表面蒸气压的不断增大,阻碍外扩散的进行,吸收的热量用于提升坯体内部温度,提高内扩散速度,使预热阶段缩短。等速干燥阶段借助强制排水的方法,进一步提高干燥的效率,达到快速干燥目的。
此项技术可解决石英尾砂占地和随风飞沙造成的环境污染问题。
14
水泥生产粉磨系统技术
水泥原料、熟料、矿渣、钢渣、铁矿石等物料粉磨工艺
采用“辊压机浮动压辊轴承座的摆动机构”和“辊压机折页式复合结构的夹板”专利技术,设计粉磨系统,可大幅降低粉磨电耗,节约能源,改善产品性能。
水泥产量大幅度提高,单位电耗下降约20%。
此技术回收废酸并返回酸洗工序循环使用,降低了生产成本,减少了环境污染。废酸回收后的副产品氧化铁(F2O3)是生产磁性材料的原料,可作为产品销售,也可返回烧结厂使用。
3
焦化废水A/O生物脱氮技术
焦化企业及其它需要处理高浓度COD、氨氮废水的企业
隧道窑冷却带余热的充分利用可以节能
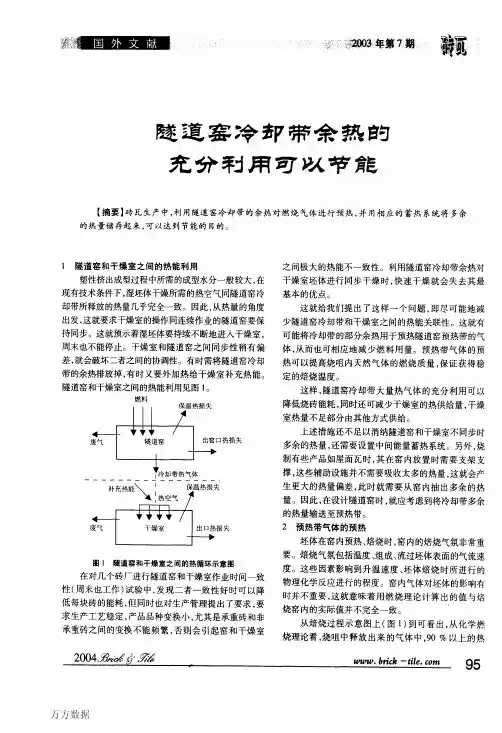
图5冷空气流经冷却带进入预热带、焙烧带 从图5可以看出,在安装有烧咀的焙烧带,假若空 气因素入=1.4,由手焙烧带存有氧气,天然气通过烧 咀会在焙烧带燃烧,这也就相应地需要大量的冷气体 (入=5)流经冷却带,气体流经冷却带时即进行了热交
换,气体被预热。窑炉正常运作过程中,窑内热烟气量 等于流经瓦坯、坯架(窑车)的气体量。所以,预热带 内空气/砖的比率通常为1,此时,瓦坯的预热由来自 于冷却带的逆向热烟气来完成,其缺点是热交换能力 差,通常采用加长预热带的方法来弥补热交换的不足, 即使如此,窑内断面温差仍会很大。若在隧道窑上安 装上热循环系统,则所有缺点将会被克服,而且还可以 提高焙烧带的最高温度和热效率,降低砖的成本。
我们还应在隧道窑与干燥室之间建立余热蓄热系 统,将干燥室暂时用不完的热能储存起来。可以用填 满砖的热蓄热器作为蓄热中介(见图2)。蓄热系统必
96 型:!型生=堕丝:竺竺
须具有以下功能:从隧道窑冷却带抽取多余余热(干 燥室用不了的热能)并储存起来,而在窑余热不够干 燥室用时,再将贮存的热能输送到干燥室。这里有一 个“热能调节器”,其可以根据干燥室热能的需求情况 调节蓄热还是释放热能,调节器热气体流向是可逆向 的,即可流入热气体将热储存起来,也可以将贮存的热 气体释放出来供干燥室用(见图3)。
QV天V
万方数据
鼹葳
2003年第7期
气体来源于直接所供给的空气,这里,燃料的作用是加 热空气,使空气达到所需的温度。当然供给烧咀的空 气不能是0℃,而是从300 cc升至1200℃,因此,必须 首先将供给烧咀的空气提前预热至300 qC。
通过燃烧理论计算也可以发现提前预热空气可以 节约能耗。德国砖瓦研究所对4个厂进行了能耗测 试,这4个厂对空气进行了预热。
隧道窑操作说明书
隧道窑操作说明书75⽶⽇⽤瓷轻型装配式环保节能⽓烧隧道窑操作说明书第⼀章窑炉设计说明⼀、⼀般说明㈠⽤途本系列新型节能隧道窑主要⽤于⽇⽤陶瓷⾏业的盘、蝶、杯、碗类制品的烧成。
㈡⼯作原理本系列隧道窑是连续性⼯作的陶瓷烧成热⼯设备,配备全套⾃动控制。
燃料、助燃空⽓和雾化空⽓(以液体燃料⼯作时),通过各⾃的管路系统,受调节阀门控制,以所需的压⼒、流量进⼊烧嘴内均匀混合燃烧,⾼速喷⼊窑道内并在那⾥进⼀步进⾏充分燃烧。
窑道内⾼温燃烧产物与制品直接接触从⽽⾼效地加热制品,然后以与制品前进相反的⽅向⾃烧成带向窑头流动,并继续加热低温区的坯体,最终在窑头集中经由排烟管路系统排出窑外。
坯体分层装载于窑车上,由液压顶车机推动窑道内的窑车运⾏,将坯体匀速、平稳地⾃窑头向窑尾输送。
在坯体前进过程中经历⾃低温预热到⾼温烧成各个温度带,不断与燃烧产物直接进⾏热交换⽽受到加热升温,伴随着⽔份蒸发、结构⽔脱离、氧化物分解、新的晶相形成和玻璃相熔化等⼀系列复杂的物理化学反应,烧制成为陶瓷制品进⼊急冷带、冷却带。
然后受合理直接冷却、缓慢冷却⼀整套冷却⼯作系统,安全、有效地冷却产品出窑。
在配有⾃动、进出窑机衔接的情况下,上述整个过程完全脱离⼈⼯操作⽽⾃动完成。
㈢燃料本系列窑仅适⽤于洁净⽓体燃料和液体燃料。
在为⽤户提供窑炉时,是以其中某种燃料为特定条件设计、制造的。
当以后燃料供应条件发⽣变化时,需改换燃料供应管路、阀门及燃料系统,可供选择互换的燃料有:㈣特点本系列隧道窑经⼴泛吸收⼋⼗年代末国外先进的设计制造技术,结合中国具体国情进⾏优化设计制造。
具有如下⼀些特点:1、采⽤明焰裸烧⼯艺,燃烧产物与被烧制品直接接触,热交换效率⾼,制品受热均匀,可以实现低温快烧。
2、耐⽕保温材料全部采⽤⾼热阻、低蓄热的轻质隔热材料,因⽽,升温降温速度快,保温性能极好;窑外表⾯温度低,散热⼩。
以上两⼤特点使得本系列隧道窑能耗接近了理论烧成能耗。
3、⼯作系统灵活,调整余地⼤,通过调节控制各温度点,可以灵活地改变烧成曲线,实现⼀条窑烧制不同产品之⽬的。
瓷辊道窑炉的节能和燃烧效能提高方案
瓷辊道窑炉的节能和燃烧效能提高方案随着我国社会经济的发展,城市市政建设越来越受到重视。
混凝土路面砖作为市政基础建设的重要组成部分,其技术质量水平的高低直接影响到城市大街小巷的观瞻,因此路面砖的技术质量水平状况越来越受到各地的关注和重视。
市场的需求量也越来越大,所以给各地面砖生产厂家提高生产能力,降低生产成本,有效提高窑炉的生产效益,降低窑炉燃料的损耗是各面砖厂目前急需要解决的问题。
一.窑炉烧结合理温度与坯料关系温度制度以温度曲线表示,它表明在烧成过程中温度随时间的变化关系。
温度曲线一般分为四个阶段,即由预热升温、最高焙烧温度、保温时间和冷却曲线所组成。
温度曲线应根据制品在焙烧过程中的物理化学反应特性、原料质量、泥料成分、窑炉结构和窑内温度分布的均匀性等各方面因素等综合确定。
A.预热带缓慢升温砖坯慢速脱水。
根据砖坯的干燥情况,确定隧道窑第一个车位的温度。
因为隧道干燥窑的热风入口温度控制在105℃~120℃,因此,第一个车位的温度应严格控制,不超过100℃~105℃,而以后5~6个车位的温度就要缓慢升温。
砖坯在300℃以前的低温阶段的升温速度是关键,在此温度范围内主要是排除坯体内的残余水分。
如果在此阶段升温过快,坯体内的水分急剧蒸发,产生过热蒸汽的压力,会造成坯体开裂,一般为表面裂纹,严重时会造成坯体爆裂,甚至发生砖坯塌车事故。
按窑炉窑内温度的划分,低于600℃属于预热带,当坯体水分排出后,在500℃前可以较快升温,一般升温速度可以控制在80℃/h左右,但在573℃时,由于β-石英转化为α-石英,同时产生0.8%的体积膨胀,所以此阶段要特别注意缓慢升温,以防止制品产生裂纹。
B.焙烧温度和保温。
烧结砖的最高烧成温度一般定为1020℃左右。
但是,在较低温度下,较长时间的保温也可以完成对烧成的要求。
最高焙烧温度适当低些,高温车位多些,保温时间长些,使燃烧的热量能够得到充分的利用,制品烧成比较均匀。
焙烧温度较高时,容易发生砖坯软化,特别是砖垛下层的制品可能变形和熔结。
隧道窑的烘调方法
煤矸石烧结砖隧道窑的烘调方法徐厚林,黄冈市华窑中扬窑炉有限责任公司法人,高级工程师,曾在专业刊物上发表过多篇论文;刘自贵,黄冈市华窑中扬窑炉有限责任公司第三项目部经理,已调试过多座隧道窑,拥有丰富的调窑方法)新建煤矸石烧结砖隧道窑的烘烤调试与其它烧结砖窑炉烘烤调试有不同特点。
笔者根据诸多生产厂家的调查与亲身经验体会是,在烘窑过程中过火速度快,温度控制难度较大,稍不谨慎,会导致不可想象的后果。
窑炉是生产厂家的热工心脏设备,很多生产厂家在烘窑调试过程中,将煤矸石烧结砖窑炉的调试方案同粘土、页岩、粉煤灰烧结砖窑炉的方案等同处理,一是造成了烘窑时间上的差异;三是出现问题后处理不当,造成烘调不必要的额外损失。
鉴于此首先我们必须认识它的严重性,然后选择合理的烘调方案,使窑炉这个独立的热工设备能正常运行。
下面就有关笔者的粗浅认识提供给生产厂家。
首先分析烘调过程中不当后果的严重性:烘窑的主要任务是排除窑体内的水分,调试是达到窑炉在日常生产过程中能适应生产产品的焙烧性能。
窑炉在生产时,我们必须认清动态与静态的关系,生产时是动态,停窑不生产时是静态。
窑炉关键一点就是要在烘调过程中处理把握动态时的反映,随时注重处理方式;如果烘窑制度与调试方案不合理时,将会产生诸多不利的连锁反应,如:窑体开裂、热工紊乱、窑体漏气,造成气密性差,窑炉使用寿命缩短,窑体结构变形,有时造成局部倒塌,或压力温度无法控制,调节性差等一系列不良反映,容易导致整条生产线瘫痪。
为了使窑炉达到正常工作状态,必须做好以下几方面的工作。
⒈烘窑前的全面检查在检查过程中分步骤进行,首先检查静止部分,然后检查动态及动力控制部分。
窑体内的隐蔽工程检查施工记录是否达到设计图纸及有关国家规定的窑炉施工规范所达到的各项标准。
a检查窑体内外各部位的几何尺寸,运动部分与静态部分的配合位置是否吻合。
c 各膨胀缝和结构缝是否有残余留物,全面清扫风道与烟道内的施工杂物。
d砂封槽是否有变形现象,接头是否严实,加砂管是否畅通,砂封槽内应装填不大于3mm的耐温细砂,装填高度一般以低于砂封板顶面25mm为佳。
隧道窑综述
基本知识隧道窑是现代化的连续式烧成的热工设备,广泛用于陶瓷产品的焙烧生产,在磨料等冶金行业中也有应用。
隧道窑始于1765年,当时只能烧陶瓷的釉上彩,到了1810年,有可以用来烧砖或陶器的,但是,都不够理想。
从1906年起,才用来烧瓷胎。
最初著名的隧道窑,是福基伦式,到了1910年以后,就渐渐有了许多改进的方式,其中苏联列宁格勒地方设计的最新式隧道窑,较为先进。
隧道窑一般是一条长的直线形隧道,其两侧及顶部有固定的墙壁及拱顶,底部铺设的轨道上运行着窑车。
燃烧设备设在隧道窑的中部两侧,构成了固定的高温带--烧成带,燃烧产生的高温烟气在隧道窑前端烟囱或引风机的作用下,沿着隧道向窑头方向流动,同时逐步地预热进入窑内的制品,这一段构成了隧道窑的预热带。
在隧道窑的窑尾鼓入冷风,冷却隧道窑内后一段的制品,鼓入的冷风流经制品而被加热后,再抽出送入干燥器作为干燥生坯的热源,这一段便构成了隧道窑的冷却带。
在台车上放置装入陶瓷制品的匣钵,连续地由预热带的入口慢慢地推入(常用机械推入),而载有烧成品的台车,就由冷却带的出口渐次被推出来(约1小时左右,推出一车)。
隧道窑与间歇式的旧式倒焰窑相比较,具有一系列的优点。
1、生产连续化,周期短,产量大,质量高。
2、利用逆流原理工作,因此热利用率高,燃料经济,因为热量的保持和余热的利用都很良好,所以燃料很节省,较倒焰窑可以节省燃料50-60%左右。
3、烧成时间减短,比较普通大窑由装窑到出空需要3-5天,而隧道窑约有20小时左右就可以完成。
4、节省劳力。
不但烧火时操作简便,而且装窑和出窑的操作都在窑外进行,也很便利,改善了操作人员的劳动条件,减轻了劳动强度。
5、提高质量。
预热带、烧成带、冷却带三部分的温度,常常保持一定的范围,容易掌握其烧成规律,因此质量也较好,破损率也少。
6、窑和窑具都耐久。
因为窑内不受急冷急热的影响,所以窑体使用寿命长,一般5-7年才修理一次。
但是,隧道窑建造所需材料和设备较多,因此一次投资较大。