
端子切面分析报告
端子材料厚度(S)
0.20±0.05
0.2mm
支撑角度
≦35°
0.544°
a、b端末端距离
压接翼与底部C的距离 (d)
毛刺高度(e)
≦1.25S(0.25mm) d>0
e≤S(0.2mm)
0.038mm 0.119mm 0.015mm
毛刺宽度(f)
f≦0.5S(0.1mm)
0.088mm
底板厚度(g)
端子压接的卷曲部分a、 b有相接
端子压接的卷曲部分a、 b未碰到端子内壁 横断面上端子压接部位 无裂纹
判定 OK OK OK OK OK OK OK
OK
OK OK OK
判定 备注
合格■ 参考QC/T29106-2014标准
不合格□
检验人:XX
审核:
意见:
表单编号:QR-PG-052/A1 批准:
报告类别: 客户
样板检查□ XX
端子制造商
TE
送检人
XX
端子截面影像:
深圳市XXXX有限公司
端子切面分析报告
首件检查□
出货检查■
刀模评估□
其它□
产品名称
XX
产品编号
xxx
端子型号
XX
端子厚度
0.2mmLeabharlann 测试人XX测试日期
2019.01.014
端子尺寸 测量结果
端子外观 检查结果
管理项目
测量标准
测量结果
g>0.5S(0.1mm)
0.128mm
1.导体中所有单线的断面应呈不规则多边形,导体 与端子相接部位应包住全部导体;
所有单线的断面呈不规 则多边形,导体与端子相 接部位已包住全部导 体,但因芯线内有防弹 丝,导致空洞,可接收
2.端子压接的卷曲部分a、b必须相接; 3.端子压接的卷曲部分a、b不能碰到端子内壁; 4.横断面上端子压接部位不应出现裂纹h.
端子线产品检验报告
端子线产品检验报告一、引言本次检验报告旨在对端子线产品进行质量把控,确保产品符合相应的质量标准和规定要求。
通过检验分析,可以了解产品的性能、可靠性以及符合安全标准的程度,为企业的质量控制和改进提供科学依据。
二、检验目的本次检验旨在:1. 检验端子线产品的外观质量是否合格;2. 检验产品的电性能指标是否符合要求;3. 检验产品的可靠性以及环境适应性。
三、检验内容1. 外观检验:检查产品外观是否存在损伤、变形等情况;2. 电性能指标检验:包括电阻、绝缘电阻、耐压等检验;3. 可靠性及环境适应性检验:包括耐热、耐寒、耐湿、耐油等环境适应性的检验。
四、检验方法1. 外观检验采用目视检查的方法,对产品外观进行全面观察;2. 电性能指标检验采用仪器测量的方式,对电阻、绝缘电阻、耐压等参数进行测量;3. 可靠性及环境适应性检验采用实验室设备模拟不同的环境条件,进行实际的测试与验证。
五、检验结果与分析1. 外观检验经过目视检查,端子线产品无明显的损伤、变形等问题,外观质量合格。
2. 电性能指标检验对端子线产品进行电性能指标检测后,得出以下结果:- 电阻:平均电阻为XX欧姆,符合产品规定的电阻范围;- 绝缘电阻:平均绝缘电阻为XX兆欧姆,符合产品规定的绝缘电阻范围;- 耐压:产品在XX V的电压下无击穿现象,符合产品规定的耐压要求。
3. 可靠性及环境适应性检验经过耐热、耐寒、耐湿、耐油等环境适应性检验,端子线产品表现良好,无明显质量问题。
六、检验结论根据上述检验结果与分析,端子线产品经过本次检验符合相关的质量标准和规定要求,产品质量合格。
七、改进建议根据本次检验的过程和结果,我们对端子线产品的生产、质量控制提出以下建议:1. 持续加强产品外观质量的把控,确保产品无明显的损伤、变形等问题;2. 进一步提升产品的电性能指标,如电阻、绝缘电阻等,在标准允许范围内尽可能达到更好的指标;3. 持续优化产品的可靠性和环境适应性,加强对不同环境条件下的测试与验证,提高产品的稳定性和可靠性。
端子机调机流程
1、目的为了明确调机各步骤的先后顺序,减少调整次数,特制定本流程。
2、适用范围本流程适用于公司内部所有采用半自动或自动端子机的调试。
3、职责无4、名词定义(压接端子的解析)(图4-1)4.1喇叭口:压接后在芯线压接框的边缘形成喇叭口,成为芯线漏斗。
此漏斗减少了芯线压线框锋利边缘割断或割伤芯线的可能性。
芯线压线框喇叭口的厚度一般应为端子材料厚度的1到2倍左右。
(请查阅具体端子的规格要求)。
4.2弯曲试验:弯曲试验是测试绝缘外皮压接质量的一种方法。
我们把导线来回弯曲若干次,然后评估绝缘外皮和芯线束的移动情况。
作为一项规则,绝缘外皮的压接要承受住电线朝向任何方向的若干次60至90度弯曲。
压接细导线时要小心,不得割破绝缘外皮压接处后面的绝缘层。
4.3导体刷(线芯):导体刷是穿过芯线压线框、面向端子接点区的芯线束。
由于存在从压线框凸出出来的芯线束,机械压接力可以全部作用于芯线上。
导体刷不应当延伸到端子接插区域。
4.4线芯压接:芯线压接是对套在芯线上的端子压线框的压缩。
该操作建立起一个低电阻、高电流承载能力的电气通路4.5芯线压接高度:芯线压接高度是从所形成的压接顶面到底部径向表面的距离。
该高度不包括挤出处高度(见图4-1)。
压接高度测量采用一种快速的、非破坏性的测量方法,用于测量环抱住芯线的端子压线框是否正确压接到芯线上。
该测量结果是过程控制中的重要指标。
制定压接高度规范时,通常要针对不同股数、涂层、端子材料和电镀的导线,兼顾压接的电气和机械性能。
虽然可以针对不同股数、和端子电镀来制定不同的最佳压接高度,但一般只规定一种压接高度。
4.6切尾长度(尾巴):端子从承载带上分离后,端子头不是平的而是凸出一部分,叫做切尾。
作为一项规则,切尾长度应为端子材料厚度的 1.0到 1.5倍(请查阅具体端子的规格要求)。
切尾太长,会使端子(因插入不到位)而露在连接器塑壳外边,或无法满足电气间距要求。
通常,可设置一个工具,使切尾平齐于一个材料的厚度。
端子断线不良8D报告

Completion Date:
Superintendent:
D7. PREVENT RECURRENCE (系統預防對策):
将不良图片做成<<质量通知单>>,并订于<制造规格>后,对作业员进 行岗前倡导,供后续每批生产作业员了解客户反映状况,制程生产作 重点确认.
2019-12-07
程刚祥
客户:群光 品名: 095-0xxxxx-B04
缺陷:端子脱落
供应商: 制 作; 日 期: 2019-12-07
报告大纲
成立团队 现象描述 原因分析 改善对策
D1: ESTABLISH TEAMS (組成小組)
专案小組
部门
Convenor(召集人)
制造课
Team
Members (小組成員)
品保课 业务
工程部
成員
田务。
梁小利
机台量产出现异常时分析改善处理,人员作业安排/培训/督 导。
程刚祥 宋汉婷
杨华 郭金香 刘智海
郑金春
对品质日常工作策划/安排/落实进行监督分析确认,标准推动 品质执行,及品质人员督导与培训.
客端反饋資料匯整,客戶抱怨事項處理,内部品质推动,品 质检讨会召开,标准培训及异常分析评估/确认执行稽核.
3、HOUSING这端也按照USB头一样摇到根部,重点检查是否异常。
2019-12-07
程刚祥
佐
证
资
料
before
改善后
after
Validation and system prevention (效果验证及系统预防)
D6.IMPLEMENT CORRECTIVE ACTIONS: (執行改善對策並驗證有效性) 按改善对策执行,并对这款产品进行连续三批追踪确认.
汽车线束端子接插件应用介绍-PPT

Micro Timer Multilock
MQS
AMP MCP9.5 AMP MCP6.3
AMP MCP2.8 AMP MCP1.5 MCON1.2 MQS
up to 90 A up to 50 A
端子压接典型位置和术语
•Bellmouth:钟形口(喇叭口) •Front:前部(钟形口) •Rear:后部(钟形口) •Contact Body:触点本体 •Cut off Tab:切断突起 •Locking Lance:锁定针 •Wire Crimp:导体压接区 •Insulation Crimp:绝缘压接区 •Conductor End:导体端部 •Insulation End:绝缘体端部 •Cable:线缆
Contact Current Carrying Capacity 端子载 流能力
Maxi Power Timer
Standard Power Timer
Positiv Lock
Round contacts DIA 2,5 mm FASTIN FASTON
Sensor Flat contact Junior Power Timer
在压接端子与导线之间提供不可分离的, 长时间可靠的电气和机械连接 Ease of manufacturing of the connection
压接应便于生产加工
page 3
Crimp Types 端子压接类型
Advantages 优势: • Optimum design of Crimp Barrel for desired wire size range and material thickness by calculation. 通过计算即可得出适合特定线径范围和料厚的压接结构 • Fits for several wire sizes only by adjusting Crimp Height .仅调整压接高度即可用于不同线径压接 • Terminal manufacturing at low cost by sequential stamping dies 通过连续冲压生产实现低成本 • Ease of termination, fully automated possible 压接自动化 • Stable electrical connection, even under hazardous Environment. 苛刻环境下性能稳定
切片分析
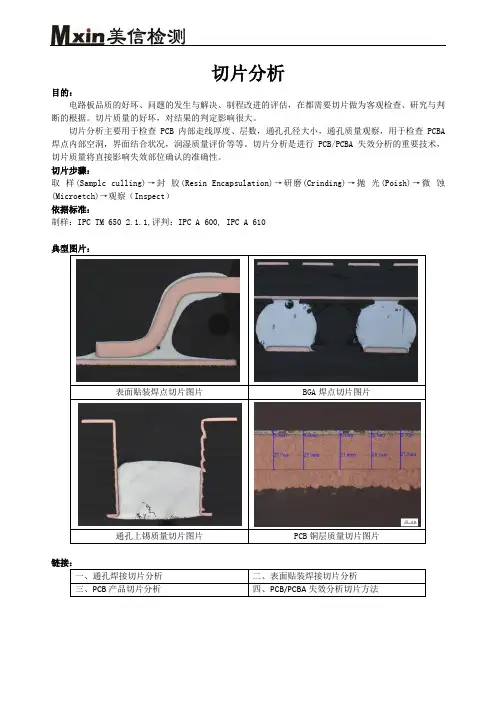
切片分析目的:电路板品质的好坏、问题的发生与解决、制程改进的评估,在都需要切片做为客观检查、研究与判断的根据。
切片质量的好坏,对结果的判定影响很大。
切片分析主要用于检查PCB内部走线厚度、层数,通孔孔径大小,通孔质量观察,用于检查PCBA 焊点内部空洞,界面结合状况,润湿质量评价等等。
切片分析是进行PCB/PCBA失效分析的重要技术,切片质量将直接影响失效部位确认的准确性。
切片步骤:取样(Samplc culling)→封胶(Resin Encapsulation)→研磨(Crinding)→抛光(Poish)→微蚀(Microetch)→观察(Inspect)依据标准:制样:IPC TM 650 2.1.1,评判:IPC A 600, IPC A 610典型图片:表面贴装焊点切片图片BGA焊点切片图片通孔上锡质量切片图片PCB铜层质量切片图片链接:一、通孔焊接切片分析二、表面贴装焊接切片分析三、PCB产品切片分析四、PCB/PCBA失效分析切片方法链接一:通孔焊接切片分析通孔切片分析典型图片:R21200X200X50X50X20X信号脚接地脚20X链接二:表面贴装焊接切片分析● 实例1:BGA 焊点切片观察空洞、裂纹及未焊接现象BGA 焊点照片BGA 焊点失效照片CPU 焊点照片● 实例2:PTH/芯片引脚上锡量检查PTH 焊点切片图片外L 型引脚切片图片翼型引脚切片图片● 实例3:电容失效切片观察电容切片图片● 实例4:LED 邦定点切片表面形貌LED邦定点切片图片Bonding 点未键合链接三:PCB产品切片分析典型图片50X 100X 200X 200X通孔切片图片绿油基材绿油层厚度切片测试图片(200X)板面铜箔厚度切片测试图片(200X )链接四:PCB/PCBA 失效分析切片方法典型图片:通孔上锡不良焊点焊接不良LED 焊点失效切片图片基 材铜 层Bonding 线开裂发光层开裂爆板切片图片。
端子压接作业不良现象及原因分析
端子压接作业不良现象及原因分析端子压接作业是线束加工中一个重要的工序,在整个行业内,在这个工序出现加工不良的情况是比较高的。
只有提升端子压接作业的良品率,才能够大幅提升线束加工的产能,提升线束加工的效率和质量。
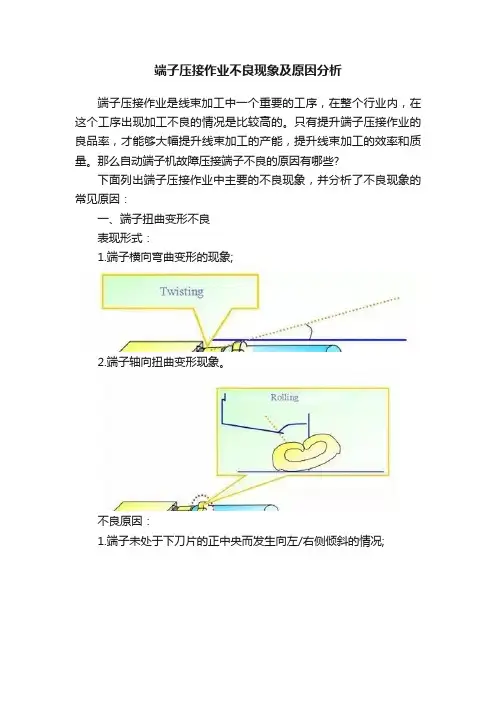
那么自动端子机故障压接端子不良的原因有哪些?下面列出端子压接作业中主要的不良现象,并分析了不良现象的常见原因:一、端子扭曲变形不良表现形式:1.端子横向弯曲变形的现象;2.端子轴向扭曲变形现象。
不良原因:1.端子未处于下刀片的正中央而发生向左/右侧倾斜的情况;2.模具的端子移送器输送端子到打端位置时,移送器的弹簧张力太弱或太强情况下不能把端子传送到扁顶头l的正位置,发生未到达或超过的情况;3.打端时刀片(Crimper/Anvil)磨损的情况会出现不良;4.端子弯曲的不良是由于压接器和下刀片的中心错位导致.除此以外还会导致刀片磨损,使压着痕过深;5.因位置调节丝的磨损导致端子送不到位引起的不良。
二、线材线束未组装到位不良表现形式:1.深打:压芯区域压到线皮;2.深打:芯线长度过长导致端子变形;3.浅打:外皮或芯线没有压到指定的区域;不良原因:1.芯线剥皮长度过长或过短;2.压接是线材位置放置有误。
三、喇叭口不良表现形式:不良原因:1.端子和压接器的位置错误喇叭口未形成或形成太大;2.扁顶头部比 STRIP Guide Plate 更向后,进端子偏移传送时不良现象发生;四、切断口不良表现形式:不良原因:1.端子的切断部没有处在正位置,更突出或更向里的情况下出现的不良现象.切断口不良表现在切断口太长或太短、切断面斜、划手,切断面弯曲。
切断口太长时导致插盒子不到位、挂盒子。
太短时导致伤端子;2.端子切断时切断部会出现粗糙的不良现象原因:① 切断面被磨损的情况② 绝缘扁顶头末端磨损的情况③ 切断面和扁顶头有缝隙的情况五、端子仰 &端子钩不良表现形式:1.端子勾是指打端时端子前端向上弯曲的现象;2.端子仰是指打端时端子前端向下弯曲的现象。
PCB电路板切片报告
合格
(C)内层铜厚Inner lager copper thickness 内层各层铜厚
代号 Sample
2
3
4
5
6
1
2
无内层
3
要求值: 最小值:
单位(unit):μ m
判定
7
8
(D)绝缘层厚度 Dielectric thickness 放大倍数 Magnification:100X
(内层各层厚度)
代号 Sample
L1-L1
L2-L2
L3-L3
L4-L4
L5-L5 L6L-L6 L7-L7
1
2
无需测量
3
要求值:
厚度
L8-L8 CS S/M SS S/M
检测人: 日期:
审核: 日期:
最终判定:√ 合格
不合格
周期: 厂编号:
PCB电路板切片报告
MICROSECTION REPORT
客户编号:
编号: 切片工序:
板种类:
客户名称:
送样日期:
检测类型: 常规 □品质分析 □来料 □客户样品 (A)孔内铜厚copper thickness in plated through hole
接收部门:
放大倍数 Magnification:100X
放大倍数 Magnification:100X
单位(unit):μ m
代号 Sample 1
测量数据Measurement
2
3
4
5
平均值 要求厚 6 Average 度
判定
L1 36.5 35 37.5 35 36.5 35.5 36 35
L10 41.5 41 40.5 42 41 40.5 41.0833
压接标准
压接质量手册章节目录1压接技术介绍2目的3范围4定义5相关材料6压接步骤7测量8压接过程控制9故障处理10线规图压接技术介绍压接技术可取代焊接技术,提供端子和导线之间的低成本、高品质连接。
具体采用手动压接工具还是全自动化的压接系统,要视施工场合、导线连接数量和导线尺寸范围而定。
我们可以采用必要的手动压接工具、压接机和模具、剥线压接机,或全自动导线处理系统进行压接操作。
不过,要想获得高质量的连接,无论采用何种工具设备,其设置都很重要。
如今,许多原始设备制造商均采用统计过程控制 (SPC) 来不断提高端子压接质量。
端子压接是个复杂的过程,要确保质量始终如一,就要了解不同的具体情况和压接技术涉及要素之间的相互作用关系。
倘若未全面了解压接流程和影响压接的各个因素,则可能无法获得预期的压接效果。
压接过程中的三个关键要素是:端子、电线和工具。
端子在大多数应用场合,要让连接器制造商为每种线径、每种芯线股数、每种绝缘外皮直径(UL 型)以及具体军用规格设计出各种专用的端子,这种做法在经济上是不现实的。
大多数端子用于配合多种导线尺寸、芯线股数、以及多个绝缘层直径范围。
端子应能合格地连接其设计范围内的所有电线。
电线同一尺寸的电线,其芯线股数和绝缘类型或许大不相同。
例如,同样是线号为AWG 18的电线,19股芯线比16股芯线所用材料多出18%,其绝缘层直径可小到1.78毫米(0.070英寸),大到超过4.57毫米(0.180英寸)。
芯线材料可以采用铜、镀锡铜、厚涂层铜芯线、薄涂层铜芯线。
不同场合亦使用不同硬度的导线。
模具施工场合需要什么样的工具呢?是需要手动剥皮工具(进行少量剥皮操作)还是需要自动剥皮机进行大量的剥皮操作呢?针对施工场合和压接工作量,是使用手工工具、压接机和模具组合,还是使用全自动导线处理设备呢?使用不同的压接工具,需要我们在不同程度上调整操作方式。
端子、电线、工具和压接工具的类型这些因素均会影响端子的压接质量。
端子线材出货检验报告
端子线材出货检验报告一、引言本次检验报告是针对公司出货的端子线材进行质量检验,并提供相应的检验结果和评估。
本次检验的目的是确保该批端子线材的质量符合相关标准和要求,以保证其可靠性和安全性。
二、检验目标本次检验的主要目标是对端子线材的外观质量、电气性能和其他相关性能进行检测,评估其是否达到客户的要求和市场上的质量标准。
三、检验方法1.外观检验:对端子线材的外观质量进行检查,包括线材表面是否平整光滑、包装是否完好无损等。
2.尺寸检验:对端子线材的尺寸进行测量,包括线材直径、长度、粗细度等。
3.电气性能检验:对端子线材的电气性能进行测试,包括导通测试、绝缘测试、额定电流测试等。
4.其他相关性能检验:对端子线材的其他相关性能进行测试,如耐温性能、耐磨性能等。
四、检验结果和评估经过上述检验方法的操作,对该批端子线材进行了全面的检测。
以下是具体的检验结果和评估:1.外观质量检验结果:该批端子线材的外观质量良好,线材表面平整光滑,无明显的划痕或污渍。
包装完好,没有发现破损或翻边现象。
2.尺寸检验结果:经测量,该批端子线材的直径、长度和粗细度均符合标准要求,各项尺寸均在允许范围内。
3.电气性能检验结果:在导通测试中,所有端子线材均能正常导通。
绝缘测试中,所有端子线材的绝缘电阻都达到或超过了标准要求。
额定电流测试中,按照标称额定电流进行测试,所有端子线材均能正常工作。
4.其他相关性能检验结果:经过耐温性能和耐磨性能测试,该批端子线材的性能都满足要求,能够在正常工作环境下稳定运行。
根据以上检验结果,可以得出结论:该批端子线材的质量一致,且符合相关标准和要求,可以通过合格认定。
客户可以放心使用,并推荐该产品给其他用户。
五、总结和建议本次检验结果表明,该批端子线材的质量优秀,各项指标均符合要求。
在后续的生产出货过程中,建议公司继续严格把控每个环节的质量,确保产品的稳定性和可靠性。
并建议公司加大对员工的培训力度,提高其质量意识和工作技能,以进一步提升产品的质量水平。
五金端子冲压模具设计要点说明
五金端子冲压模具设计要点说明一、端子模具设计注意事项。
端子模具的成熟产品,一般有两个特点:产量大,更新期快。
基于产品的特点,在设计端子模具时应就这两个方面对模具结构和思路作整合,把个人的感想说一下。
1、端子模具在设计排样的时候,尽可能节省材料,一般情况下,料条的pitch产品或客户已确定,不能改变,所以在材料宽度上考虑,可以单料双排,双料双插以提高材料的利用率。
2、模具设计时尽可能在同一工步作多个工序,尽量的减短模具长度,消除加工精度产生的累积误差。
3、对于折曲角度、尺寸要求严的,尽可能有调整工步,调整时只需要在冲床上调整而不用拆卸模具。
总的来说,就是要提高冲床速度和尺寸稳定性,降低单个产品的成本,端子产品的单个产品的利润比较低,是靠高产量来提高整体利润。
二、端子模具的系带变形调整在设计和组立及修模端子模具时,系带变形是一个很重要的内容。
系带变形包括:系带弯刀、系带扭曲、及系带蛇形三种。
其实系带蛇形就是弯刀和扭曲的综合。
英文是cabriole,twist and snake。
弯刀(cabriole)的调整有三种,一种是不让它出现,在它出现的地方强压。
二是在出现后马上反响强压,三是料条快出模具时强压调整,让它变形抵消弯刀。
1、是否是由于排样是单载体所致,如是的话,可在偏向的那侧加一挡料块,也可先用加强压料板的压力来一试。
2、检查和调整一下送料机。
3、检查一下弯曲部分公母模的R角是否大小一样,两边受力是否均衡(如果是U型弯曲的话)。
4、总之造成此现象的原因主要是“力”的问题在端子模中,尤其是汽车方面端子模中,多次折弯也是引发系带变形的主要原因,局部强压、调整机构、合理的折弯工步及结构都是不可少的。
三、IC端子模具IC导线架是半导体及信息产品的关键性金属组件,随着半导体及信息产业的蓬勃发展,其市场需求甚巨且呈快速成长。
IC导线架冲压模具是精度水准最高的模具代表,不仅要有高级的模具设计技术,而且应具备高精密的加工设备(光学投影磨床及线割放电加工机是不可缺少的工具)。