
全尺寸检测报告
OF
Shot1Shot 2Shot 3Shot1Shot 2Shot 3OKNG
16.606.6406.6206.6406.6406.6406.620OK
2Ф11.50####################################OK
3Ф19.00####################################OK
40.0120.0090.0120.0080.0090.012OK
50.0040.0090.0100.0080.0060.009OK
60.0190.0210.0190.0180.0190.024OK
70.0090.0080.0120.0090.0080.012OK
8Ф2.75OKOKOKOKOKOKOK
90.500.5200.5120.5080.5140.5080.514OK
10Ф45.60####################################OK
110.0460.0520.0480.0490.0460.054OK
12Ф4.004.0094.0064.0094.0144.0094.018OK
130.0640.0620.0580.0520.0440.048OK
14Ф3.003.0003.0203.0203.0003.0203.020OK
1540.00####################################OK
16Ф9.499.5009.5209.5209.5209.5009.520OK
17Ф2.75OKOKOKOKOKOKOK
1870.50####################################OK
191.001.0201.0201.0201.0001.0001.020OK
20Ф5.205.0805.0805.0805.0705.0805.080NG
213.003.1403.1203.1203.1203.1203.120OK
2228.00####################################OK
231.501.4801.5101.5201.4901.4801.510OK
2439°####################################OK
252.902.8802.9002.8602.8802.8902.920OK
2619.00####################################OK
MANU
FACT
FULL CHECK REPORT
全尺寸检测报告
MeasureEquipment测量仪器Engineering
Comments工程反馈The Symbol " □ " Is Key Feature.标有符号" □ " 的为关键特性。The Symbol " △ " Is ImportantFeature.标有符号" △ "的为重要特性。Normal(NOR)普通特性尺寸(NOR)Item Class:特性类别:Range范围(mm)Judgment判断Mean平均值Checked By检查员Approved By审核Specification 规格Actual Data测量数据Cavity1/模穴1Cavity2/模穴2
Part Name 产品名
称:
Material原料:Page页数:
FORM NO.: FM-XX-012 REV.:01保存期限:验收后2年
Ite
m序号HLOC
位置
NOR.中值
(mm)
CMMTGItemClass特性类别SGDCRGPGPMAG
B
此证明由供应商提供的模具产出的零件,编号Sample Inspection Complet Time(样板
检测初始时间):
符合生产的全尺寸要求
Approved:Date:Storage Condition(样板储存条件):
批核:日期:
THIS IS TO CERTIFY THIS PART WITH PART NO.
Sample Submision Time(提交样板的时
间):
Sample Inspection Initial Time(样板
检测初始时间):
MOLD/DIE/TOOLING,IS APPROVED FOR PRODUCTION USE
高度尺通/止规数显卡尺针规千分尺电子秤
其他
塞规三次元牙规圆角规投影仪角度规
Height GaugeGo /No Go GaugeDigimatic CaliperPinGaugeMicrometerBalance
Gap GaugeCoordinate Measure MachineScrew Thread GaugeRadiusGaugeProjectorAngle Gauge
2.85-2.952.888CMM
18.9-19.118.910H
27.8-28.227.953DC
1.35-1.631.498CMM
38.5-39.5°38.737CMM
1-1.11.013H
5.2-5.35.078DC
2.8-3.23.110DC
9.44-9.549.513DC
2.7-2.78OKPG
70.4-70.670.488CMM
0.055CMM
2.95-3.053.013DC
39.85-40.1540.009CMM
45.55-45.6545.600CMM
0.049CMM
4-4.0184.011CMM
0.010CMM
2.7-2.78OKPG
0.4-0.60.509CMM
0.010CMM
0.008CMM
0.020CMM
CMM11.5-11.611.564CMM19-19.01319.011CMM6.6-6.76.633
Weight重量:
Issue Date发布日
期:
Project No.项目名称:Drawing No.图纸编号:Doc. No.文件编
号
Mold No.模具编号:No. of Cavity 模穴数:2Vendor供应商:
汽车零部件企业新产品自制零件送外检验流程
汽车零部件企业新产品自制零件送外检验流程1 目的规范新产品自制零件送外检符合性确认流程,确保样件质量。
2 适用范围适用于根据相关项目的通知要求,公司内部承制单位(变速箱一厂、变速箱二厂、技术中心、机具公司)生产的需提交品质部验收的新产品样件(第一次样机零件)。
3 职责3.1 承制单位负责对零件编号并按产品图进行全尺寸检验;负责提供相应的检具,负责对不合格品的返修;3.2 品质管理部负责根据技术通知要求对新品自制零件进行符合性检查验收,根据验收结果出具质量证明文件;3.3 技术中心负责将相关图纸资料发放到承制单位和品质管理部;3.4 生产制造部负责协调送检过程的相关事宜。
4 工作程序4.1 承制单位交验4.1.1 承制单位首先对自制零件进行编号(齿轮需标识起测点)和全尺寸(包含尺寸、形位公差、相关角度、粗糙度等产品图上所有项目)检验,如实填写检验结果,保证与零件号相对应;4.1.2 对检验结果中不合格项目由承制单位技术人员在检验记录进行签字确认(若能返修合格的必须先进行返修);4.1.3零件提交品质部检验时,需提交《合格证》、《全尺寸检测报告》、《齿轮计量曲线》等并填写《请验单》,交品质部外检室请验;4.1.4 零件由承制单位直接交外检室验收;4.2 品质管理部验收4.2.1 品质部外检室接到请验单,首先检查承制单位交验的零件实物是否与请验单一致、是否符合4.1.1—4.1.3条的规定。
若不一致或不符合,退回承制单位;4.2.2 外检室对照产品图、相关通知和标准随机抽取1—3件产品进行符合性检查。
若符合性检查结果与承制单位检验结果差异较大,所有零件退回承制单位重新检验;4.2.3 外检室符合性检查与承制单位检验结果相符,由外检室出具《质量证明文件》;4.2.4 品质管理部技术人员和技术中心主管工程师负责对检验过程跟踪和检验结果的判定,签署处理意见,对需要升级处理的按照流程升级处理;4.3 合格零件的交付4.3.1品质部外检室出具《质量证明文件》的合格零件或技术中心、品质部同意使用的零件由各承制单位送技术中心。
FAI报告-测试指标

备注
新产品开发,开会已 安排,无需申请
/
ZQY/SJ 00 0000-01 2011122701 2015030504 2015030704 已提供 2015030502 2015030501 KR-DT210 ZLJH01 BXDT-ZXJ-2011001 已提供 CD-06002-1 已提供 已提供 已提供 已提供 已提供 已提供
检查科
已完成,见记录
47
QY040001050
齿轮箱总成
出厂台架试验报告
项目组
10-WT-DBJN1059
检查科
已完成,见记录
44
QY040301450
输出端盖
检查科
已完成,见记录
45
3.自检记录 QY050101550 销 4.材料化学成分及低倍报告 5.金相检验报告 6.硬度检测报告 1.全尺寸检测报告(含外观、三坐 标) 2.外部接口尺寸报告
检查科
已完成,见记录
46
QY050101450
衬套
3.自检记录 4.材料化学成分报告 5.硬度检测报告
体系编号:
First Article Inspection 首件检验
1.全尺寸检测报告(含外观、三坐 标)
43
QY040101450
输入后端盖
2.外部接口尺寸报告 3.自检记录 1.全尺寸检测报告(含外观、三坐 标) 2.外部接口尺寸报告 3.自检记录 1.全尺寸检测报告(含外观、三坐 标) 2.外部接口尺寸报告
检查科
已完成,见记录
37
QY040101350
输入密封座
检查科
已完成,见记录
38
QY040301350
输出密封座检查科已完成见记录39QY040401150
制造业英语常用语

制造业英语常用语一、部门总经理办公室General manager’s office模具部Tooling department项目部Project department品质部Quality department计划部Plan department制造部Manufacture departmentKeypad产品部Keypad departmentIMD 产品部IMD department五金部Metal stamping department设计科Design section冲压车间Stamping workshop电镀车间Plating workshop物控科Production material control section 计划科Plan section仓务科Warehouse section商务科Business section品质规划科quality plan sectionIQC科IQC sectionIPQC科IPQC sectionOQC科OQC section检测中心measurement center项目规划科Project plan section项目XX科Project section XX试模科Mold test section成本科Cost section设备科Facility section采购科Purchase section综合办General affairs office编程科Programming section模具工程科Tooling engineering section模具装配车间Mold assembly workshop文控中心Document control center (DCC) 注塑车间Injection workshop喷涂车间Spray painting workshop装配车间Assembly workshop总经理General manager (GM)经理managerXX部门经理Manager of XX department 原料库Raw material warehouse半成品库Semi-finished product warehouse 成品库Finished product warehouse科长section chief 主任chief部门主管department head主管, 线长supervisor组长Foreman, forelady秘书secretary文员clerk操作员operator助理assistant职员staff二、产品超声波焊接ultrasonic welding 塑胶件Plastic parts塑材Raw parts喷涂件Painted parts装配件Assembly parts零件Component原料Raw material油漆Paint稀释剂Thinner油墨Ink物料编号part number三、模具注塑模具injection mold冲压模具Stamping tool模架mold base定模座板Fixed clamp plateA板A plateB板B plate支承板support plate方铁spacer plate回位销Return pin导柱Guide pin动模座板Moving clamp plate 顶针ejector pin单腔模具single cavity mold 多腔模具multi-cavity mold浇口gate合模力clamping force锁模力locking force开裂crack循环时间cycle time老化aging螺杆screw镶件Insert主流道sprue分流道runner浇口gate直浇口direct gate点浇口pin-point gate侧浇口edge gate潜伏浇口submarine gate浇口套sprue bush流道板runner plate排气槽vent分型线(面)parting line定模Fixed mold动模movable mold型腔cavity凹模cavity plate,凸模core plate斜销angle pin滑块行位slide拉料杆sprue puller定位环locating ring脱模斜度draft滑动型芯slide core螺纹型芯threaded core热流道模具hot-runner mold熔合纹weld line三板式模具three plate mold脱模ejection脱模剂release agent注射能力shot capacity注射速率injection rate注射压力injection pressure保压时间holding time闭模时间closing time电加工设备Electron Discharge Machining数控加工中心CNC machine center万能铁床Universal milling machine平面磨床Surface grinding machine万能摇臂钻床Universal radial movable driller 立式钻床V ertical driller倒角chamfer键Key键槽keyway间距pitch快速成型模Rapid prototype tool (RPT)四、品管SPC statistic process control品质保证Quality Assurance(QA)品质控制Quality control(QC)来料检验IQC Incoming quality control巡检IPQC In-process quality control校对calibration环境试验Environmental test光泽gloss拉伸强度tensile strength盐雾实验salt spray test翘曲warp比重specific gravity疲劳fatigue撕裂强度tear strength缩痕sink mark耐久性durability抽样sampling样品数量sample sizeAQL Acceptable Quality level批量lot size抽样计划sampling plan抗拉强度Tensile Strength抗折强度Flexural Strength硬度Rigidity色差Color Difference涂镀层厚度Coating Thickness导电性能Electric Conductivity粘度viscosity附着力adhesion耐磨Abrasion resistance尺寸Dimension(喷涂)外观问题Cosmetic issue不合格品Non-conforming product限度样板Limit sample五、生产注塑机injection machine冲床Punch machine嵌件注塑Insert molding双色注塑Double injection molding薄壁注塑Thin wall molding膜内注塑IMD molding ( In-mold decoration) 移印Tampo printing丝印Silk screen printing热熔Heat staking超声熔接Ultrasonic welding (USW)尼龙nylon黄铜brass青铜bronze紫(纯)铜copper料斗hopper麻点pit配料compounding涂层coating飞边flash缺料Short mold烧焦Burn mark缩水Sink mark气泡Bubbles破裂Crack熔合线Welding line流痕Flow mark银条Silver streak黑条Black streak表面光泽不良Lusterless表面剥离Pelling翘曲变形Deformation脏污Stain mark油污Oil mark蓝黑点Blue-black mark顶白Pin mark拉伤Scratch限度样品Limit sample最佳样品Golden sample预热preheating再生料recycle material机械手Robot机器人Servo robot试生产Trial run; Pilot run (PR) 量产mass production切料头Degate产能Capacity能力Capability参数Parameter二次加工Secondary process六. 物控保质期shelf lifeABC分类法ABC Classification 装配Assembly平均库存A verage Inventory批号Batch Number批量生产Mass Production 提货单Bill of Lading物料清单Bill of Material采购员Buyer检查点Check Point有效日期Date A vailable修改日期Date Changed结束日期Date Closed截止日期Date Due生产日期Date in Produced库存调整日期Date Inventory Adjust作废日期D ate Obsolete收到日期Date Received交付日期Date Released需求日期Date Required需求管理Demand Management需求Demand工程变更生效日期Engineering Change Effect Date呆滞材料分析Excess Material Analysis完全跟踪Full Pegging在制品库存In Process Inventory投入/产出控制Input/ Output Control检验标识Inspection ID库存周转率Inventory Carry Rate准时制生产Just-in-time (JIT)看板Kanban人工工时Labor Hour最后运输日期Last Shipment Date提前期Lead Time负荷Loading仓位代码Location Code仓位状况Location Status批量标识Lot ID批量编号Lot Number批量Lot Size机器能力Machine Capacity机器加载Machine Loading制造周期时间Manufacturing Cycle Time制造资源计划Manufacturing Resource Planning (MRP II) 物料成本Material Cost物料发送和接收Material Issues and Receipts物料需求计划Material Requirements Planning (MRP)现有库存量On-hand Balance订单输入Order Entry零件批次Part Lot零件编号Part Number (P/N)零件Part领料单Picking List领料/提货Picking产品控制Product Control产品线Production Line采购订单跟踪Purchase Order Tracking需求量Quantity Demand毛需求量Quantity Gross安全库存量Safety Stock在制品Work in Process零库存Zero Inventories七.QS-9000中的术语APQP Advanced Product Quality Planning and Control Plan,产品质量先期策划和控制计划PPAP Production Part Approval Process,生产件批准程序FMEA Potential Failure Mode and Effects Analysis,潜在失效模式及后果分析MSA Measure System Analysis,测量系统分析SPC Statistical Process Control,统计过程控制审核Audit能力Capability能力指数Capability Indices控制计划Control Plans纠正措施Corrective Action文件Documentation作业指导书Standard operation procedure (SOP); Work instruction不合格品Nonconformance不合格Nonconformity每百万零件不合格数Defective Parts Per Million, DPPM 预防措施Preventive Action程序Procedures过程流程图Process Flow Diagram, Process Flow Chart 质量手册Quality Manual质量计划Quality Plan质量策划Quality Planning质量记录Quality Records原始数据Raw Data反应计划Reaction Plan返修Repair返工Rework现场Site分承包方Subcontractors产品product质量quality质量要求quality requirement顾客满意customer satisfaction质量管理体系quality management system 质量方针quality policy质量目标quality objective质量管理quality management质量控制quality control质量保证quality assurance组织organization顾客customer供方supplier过程process服务service设计与开发design and development:特性characteristic可追溯性trace ability合格conformity缺陷defect纠正correction让步concession放行release报废scrap规范specification检验inspection试验test验证verification评审review测量measurement普通原因Common Cause均值Mean极差Range稳定性Stability计量型数据V ariables Data变差V ariation重复性Repeatability再现性Reproducibility稳定性Stability线性Linearity分辨率Resolution过程更改Process change质量功能展开QFD外观项目Appearance Item初始过程能力Preliminary Process Capability 材料清单Bill of Material设计确认Design V alidation设计验证Design V erification八.常用缩略词语OEM Original Equipment Manufacturer ANOV A方差分析法Analysis of V arianceDFMEA设计失效模式及后果分析Design Failure Mode and Effects AnalysisDOE 试验设计Design of ExperimentGR&R 量具的重复性和再现性Gage Repeatability and ReproducibilityPFMEA过程失效模式及后果分析Process Failure Mode and Effect AnalysisQSR 质量体系要求Quality System RequirementQFD 质量功能展开Quality Function DeploymentBOM 物料清单Bill of MaterialCpk 稳定过程的能力指数Capability for stable process LCL 下控制限Lower Control LimitUCL 上控制限Upper Control LimitLSL 工程规范下限Lower Specification LimitX(—)--R图均值一极差图A verage-Range Chart防错(POKA-YOKE)Mistake ProofingETA预计到达Estimate to be arrivePO 定单Purchase orderM/C 机器machineRFQ 报价需求Request for quotationMFI 熔融流动指数Melt flow indexFAI 全尺寸检测报告First article inspectionCOC 材质证明Certificate of complianceALT 加速老化试验Accelerated life testCRR 承认书Component review reportOT 加班Over timeCAP 矫正计划Corrective action planR&D 研发Research and DevelopmentASAP 尽快As soon as possibleECN工程更改通知Engineering change noticeDCN 设计更改通知Design change noticeOTD 准时交货On time delivery九.通用词语确保ensure构想construct会签con-sign功能Function机构organization外观appearance适用apply to作业流程Operation flow附件attachment商务人员business personnel汇总summarize指定相关人员designated personnel新产品开发说明会new product development explanation meeting拟定Prepare委托entrust认证qualify电子档Soft copy3D文件3D database移转Transfer执行ConductXXX申请单XXX Application form 客户要求Customer requirement启动Kick off评估Evaluation作业员Operator批准, 承认Approval合同评审Contract review可靠性Reliability相关的Relevant程序Procedure制程Process流程图Flow chart产品Product生产Production资材Logistics责任Responsibility跟进Follow-up交付Delivery汇总Summarize外协加工subcontract指定相关人员designated personnel 编号number附件attachment产品名称Description周期循环时间Cycle time模具号Mold No,数量quantity ( Qt’y )备注remarkSAP号SAP No.客户Customer表单Form初步的Preliminary版本V ersion根本原因Root cause(喷漆)夹具Fixture(设备)小夹具Jig设备Equipment设施Facility送,提交(样品)Submit责任部门,责任人Responsible by (大的)目标Objective(小的,具体的)目标Target格式Format上岗证Qualification card需求Requirement现场On site查检表Checklist试产pilot增值税V A T---value-added tax。
初物检测报告
合格□
不合格■
签字: 要求分供方改进项目: 需回复□
年
月
日
月 日前
SQE意见
设计部门 领导意见
签字: 购买部
年
月
日 物流部
科技质量部
发
送
注:本表一式4份、购买部2份、技术中心1份(传涉及工艺人员阅),科质部1份。
第 1 页,共 1 页
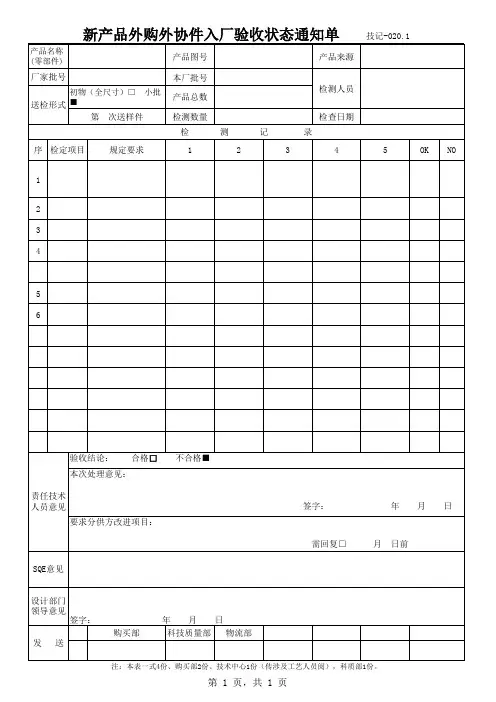
新产品外购外协件入厂验收状态通知单
产品名称 (零部件)
技记-020.1
产品图号 本厂批号 产品总数 检测数量 检 测 2 记 3 录
产品来源
厂家批号
初物(全尺寸)□ 小批 送检形式 ■ 第 次送样件
检测人员 检查日期
序 检定项目 1 2 3 4
规定要求
1
4Hale Waihona Puke 5OKNO
5 6
验收结论: 本次处理意见: 责任技术 人员意见
PPAP生产件批准管理程序

PPAP生产件批准管理程序
文件编号:1、目的
本程序规定了生产件批准(PPAP)的一般要求,通过对生产件的批准过程,确保公司对顾客的所有要求正确理解,并有能力按规定的生产节拍提供满足顾客要求的产品。
2、范围
适用于集团下属公司范围内所有汽车行业产品及过程。
3、定义
生产件:在生产现场使用正式生产工装、工艺过程、材料、操作者、环境和过程参数制造出来的零部件。
用于批准的生产件必须取自于1-8小时的量产、且生产数量至少为300件连续生产的零部件或由顾客相关部门批准的数量。
4、职责
4.1技术部门负责本程序的控制。
负责产品及工艺设计策划及样件制作过程管理。
4.2质量管理部门提供:负责产品质量校验、试验、性能报告;负责测量系统分析报告;实验室及PSW保证书资料提交。
4.3 各责任部门负责按APQP策划要求准备、提供相应的资料。
采购部门负责供应商PPAP资料提交过程监控,推荐使用本程序规定的方法及资料格式。
5、工作流程及描述
5.1产品和过程批准流程图
5.2工作要点简述
附录:PPAP提交等级表
注:S==公司必须向指定的顾客产品批准部门提交,并在适当的场所,包括制造场所,保留一份记录或文件项目的复印件。
R==公司必须在适当的场所,包括制造场所保存,顾客代表有要求时应易于得到。
*==公司必须在适当的场所保存,并在有要求时向顾客提交。
6、支持性文件
《项目管理程序》
7、记录
8。
结构件FAI 尺寸管理规范[模板]
结构件FAI尺寸管理规范1. 概述规范公司所有结构件FAI尺寸管理。
2. 目的规范结构件对正式签样之前FAI 尺寸的具体要求和操作规范,推动FAI 在生产过程的合理应用。
有效监控结构件的品质状况,在满足产品功能前提下,有良好的可制造性3. 术语4.内容4.1 结构件FAI 尺寸定义、尺寸转化及测量要求。
4.1.1 1FAI 尺寸定义FAI 尺寸报告基于项目工程师提供的2D 图纸规格制作,包含但不限于CPK 尺寸、重点尺寸、一般尺寸、参考尺寸、形位尺寸、注释、公差等信息。
未标注公差的FAI 尺寸请参考标题栏中重点尺寸、一般尺寸公差带要求4.1.2 FAI 尺寸测量要求4.1.2.1 在提供FAI 尺寸报告前,需明确FAI 尺寸报告中每个尺寸的测量方式、基准以及检具需求,同时符合易测量及合理公差规则,如下情况需要由专案QE与客户沟通并达成一致4.1.2.2 不易测量的尺寸如圆弧或倒角延伸的尖点为尺寸的一起点的或测量时需破坏产品等4.1.2.3 公差超出了工艺本身能达到的要求4.1.2.4 测量面有拔模角时,需在图纸上标注双方认可的标识(项目需注明测量头部及底部)4.1.2.5 有特定检测治具需求时4.1.2.6其余测量不准或不易测量尺寸,不建议设置为CPK 尺寸,双方检讨修改4.1.2.7 测量工具及方法请参考支持文件《重点尺寸量测方案》4.1.2.8更改FAI 尺寸测量方式、测量基准及检具时,涉及尺寸需重测,并更新到FAI 尺寸报告4.1.3成品尺寸与素材尺寸转化4.1.3.1针对有外观工艺需求的产品,外观工艺处理效果及区域请按照客户外观工艺图纸,2D 图纸中标识需要单独管控素材尺寸的尺寸4.1.3.2针对有外观工艺需求的产品,产品按照不同工艺剥皮后的素材尺寸进行开模,具体工艺所对应的的膜厚请按本公司内部验证实际膜厚数据4.1.3.3 工艺变更所导致的产品尺寸规格变更由项目、QE、模房共同决策是否重新开模、重置模仁,或者接受新的尺寸规格4.1.3.4 若图纸为成品尺寸图,则承认书中附成品尺寸报告和素材尺寸报告;图纸为素材尺寸图,则承认书中附素材尺寸报告;4.2 FAI 尺寸测量样品取样及尺寸报告要求4.2.1 注塑件取样及尺寸报告要求4.2.1.1 FAI 尺寸检测样品要求,适用如下:4.2.1.1.1图纸为素材尺寸图时,提供素材FAI 尺寸报告4.2.1.1.2素材取样方式:开机启动生产,加工、成型工艺稳定并在我司可执行,成型件质量达到我司内部要求以及客户技术要求,成型机台连续稳定运行30模后才能取样,连续取样3pcs/穴4.2.1.1.3图纸为成品尺寸图时,提供成品FAI 尺寸报告、素材FAI 尺寸报告4.2.1.1.4素材取样方式:开机启动生产,加工、成型工艺稳定并在我司可执行,成型件质量达到我司内部要求以及客户技术要求,成型机台连续稳定运行30模后才能取样,连续取样3pcs/穴4.2.1.1.5成品取样方式:处理工艺稳定并在我司可执行,成品外观质量达到我司内部要求以及客户技术要求,随机抽样3pcs/穴4.2.1.2 FAI 尺寸报告测量频次: FOT、DVT、PVT、MP试制段要求做FAI,PVT/MP/后仍不满足要求的情况下,由项目与QE协商增加验证,直到双方均承认FAI尺寸报告规格4.2.2机加件取样及尺寸报告要求4.2.2.1 FAI 尺寸检测样品要求:开机启动生产,加工、成型工艺稳定并在我司可执行,成品外观质量达到我司内部要求以及客户技术要求,机加件取样须在每次生产稳定5件后才能取样,连续取样3pcs4.2.2.2 FAI 尺寸报告测量频次:FOT、DVT、PVT、MP试制段要求做FAI,PVT/MP/后仍不满足要求的情况下,由项目与QE协商增加验证,直到双方均承认FAI尺寸报告规格4.3 FAI 尺寸测量样品的标识FAI 测量所需样品,应根据模具不同穴号按组进行标识,如:第一穴取样组的标识为:1-1,1-2,1-3, 第二穴取样组的标识为:2-1,2-2,2-3,依次类推,并在测量产品上标识出来。
OTS样件认可流程梳理
七、OTS文文件清 单
⑴. 《OTS认可报告》 ⑵. 《全尺寸检测报告》 ⑶. 《材质实验报告》 ⑷. 《性能试验报告》 ⑸. 《外观批准报告》(如适用)
注意事项
• 1.全尺寸报告
1.1内容必须是图纸上的每一个尺寸 1.2包含每一个构成单元; 1.3全尺寸报告需要检验员复检,结合检验员的时间需要排定具体的计划; 1.4固化尺寸测量方式;
PPAP是证明供应商能够一直稳定的按照节拍的生产符合设计、工程、 质量要求的能力,这是有区别的。
注意事项
• 6.设计变更件的OTS认可;
6.1原则上,所有的产品变更,都需要进行OTS认可; 6.2原则上,认可范围是变更影响的因素,都要进行再次确认;
备注:我们设计变更的OTS认可基本上没有进行控制,以后的设计变更希望各个负责人注意。
四、OTS样件认可流程
4.2. 供应商制定计划
4.2.1. 供应商制定技术要求计划
①. 《A表》产品开发与控制计划;②《B表》零部件构成,尺寸寸检测计 划;③《C表》模具、检具、夹具开发计划;④《D表》产品实验计划
四、OTS样件认可流程
4.3. 计划核准,样件制造
4.3.1. 计划评审核准;开发工工程师负责组织供应商的各项计划的评审及核 准。
• 7.核心件的OTS认可;
7.1核心产品的OTS认可工作,分阶段进行。
8.DV产品的质量认可;
8.1虽然不是OTS认可,但是全尺寸测量和实验项目的确认不能缺少;
4.5.3. 供应商提交所有按技术要求填写的文文件及OTS样件,由产品工工程师负 责接收组织评审。
四、OTS样件认可流程
4.6. OTS认可
4.6.1. OTS认可;供应商提供完全符合标准要求的OTS样件及 资料料,由产品工工程师组织评审,评审通过后出具认可报告。
5401712-D0001检查基准书
序号重要度1一般重要重要重要重要重要4重要5重要6重要7一般8一般审核(日期)标记处数标记处数签 字日期更改文件号标准化(日期)编制(日期)校对(日期)检查项目检验标识零(部)件名称右后轮罩外板产品标识包装质量外观轮廓更改文件号签 字型面全检按相关规定按相关规定PPAP前全检、PPAP后按GB2828抽样(AQL:2.5)抽检:1次/季度50以下抽检1件50-100抽检2件100-500抽检3件500以上抽检4件零(部)件图号50401712-D0001全检游标卡尺供应商每批提供的材质报告DC06 ,料厚0.7±0.07mm,拉伸处最大减薄0.21mm测量在公差范围内,LS为±0.3,FS为±0.5测量公差范围±0.7内抽样方案判定标准检查手段无开裂,暗纹,变形,毛刺供应商每批提供的全尺寸检测报告2孔径及孔位等尺寸3材料目视,手感核查检测报告LH1、LH2:Ø10AH:Φ7 IAH:Φ5*10 CAH1,CAH2,CAH4~CHA6:Φ8.3 ,CAH3:7*12 CAH7,CHA8:9*9按图纸或技术协议按相关要求按相关要求材质报告千分尺1:优先使用检具、封样件;2:三坐标测量仪1:优先使用检具、封样件;2:三坐标测量仪目测目测目测日 期+0.20+0.30+0.30+0.20+0.2+0.20审核(日期)标记处数标记处数签 字编制(日期)校对(日期)标准化(日期)更改文件号签 字日 期更改文件号。
尺寸管理办法
确保公司所要求之产品物料尺寸能得到有效的评估、检测和监控,预防尺寸异常。
2、适用范围适用于所有手机物料对尺寸的管理作业。
3、角色职责研发:负责提供产品的2D、3D图纸及规格(公差)于供应商;制订产品关键尺寸;制定关键工艺;负责对产品图纸、样品的封样与受控和分发工作。
采购部:跟进产品产能;及模具使用寿命报废的确认。
PQE:负责跟进试产状况,收集SQE的报告,并在试产报告说明。
SQE:以研发所提供的图纸为依据,负责监控供应商来料尺寸符合图纸要求;协助供应商完成对尺寸的评估;不定时突查供应商制程;负责在量产前制定出IQC来料检验指导书,对检验员工作的指导,以及不合格物料的处理分析和跟进。
IQC:根据IQC来料检验指导书为依据,负责对物料的来料检验判定。
4、供应商制程评诂的作业内容:4.1 产品试产阶段:研发应提供产品的2D、3D图纸到供应商。
并要求供应商提供产品的模具全尺寸报告,确认开发出来的模具与图纸尺寸要求一致,符合要求。
如发现产品模具尺寸与图纸尺寸不相符时,由研发主导,要求供应商修改产品模具。
同时,研发需初步制订产品关键尺寸。
4.2 产品第一次小批试产时的要求:4.2.1供应商必须提供1~2pcs产品的FAI,首件样品,的产品全尺寸检测报告、模具全尺寸报告,需分发到该项目的品质管理部的SQE。
4.2.2当试产数量超过500pcs时,供应商应抽取32pcs制作Cpk;并抽取1~2pcs产品做 FAI报告,报告应提供到品质管理部。
4.2.3研发、工程、品质,根据产品试产阶段表现的问题点,修正相关的产品关键尺寸,使每次试产有缺失需要管控的尺寸得到不断的完善和补充。
4.3产品量产前的要求:4.3.1 研发根据产品的结构特点,必须在图纸上确定产品关键尺寸及公差要求;并发放受控图纸于供应商、工程、品质管理部。
4.3.2供应商必须提供产品样品的FAI,产品全尺寸,的测量报告;关键尺寸的CpK报告;模具全尺寸报告;模具寿命确认报告;以及制程直通率报告到研发、工程、品质管理部。
零件检测报告(两篇)
引言:概述:该零件是一种在机械制造和工业生产中广泛应用的关键元件。
它的质量和性能对于机器设备的正常运行和产品的质量至关重要。
因此,我们对该零件进行了一系列的检测和分析,以确保其符合相关行业标准和产品质量要求。
正文:材料分析:1. 材料组成分析:通过元素分析仪器对该零件的材料进行了定性和定量分析,结果表明其主要成分为XX和YY。
2. 材料性能测试:对该材料进行了拉伸、弯曲和硬度等性能测试,结果显示其具有良好的强度、韧性和硬度,符合产品设计和使用的要求。
3. 材料显微结构分析:利用金相显微镜对该材料的组织结构进行了观察和分析,结果表明该材料具有均匀细小的晶粒和良好的结晶形态,无明显的缺陷和夹杂物。
尺寸和几何形状测量:1. 全尺寸测量:利用三坐标测量仪对该零件的全尺寸进行了测量,结果显示所有尺寸均在允许范围内,符合产品设计要求。
2. 几何形状测量:通过光学投影测量仪对该零件的平面度、圆度、直线度等几何形状进行了测量,结果显示其几何形状精度符合产品要求,并达到了高精度要求。
物理性能测试:1. 密度测试:利用密度计对该零件的密度进行了测量,结果与材料组成分析的结果一致,给出了该零件材料的真实密度。
2. 硬度测试:使用巴氏硬度计对该零件进行了硬度测试,结果显示其硬度值稳定,符合产品的使用要求。
3. 磁性测试:利用磁力计对该零件进行了磁性测试,结果表明该零件无明显的磁性,符合产品设计的非磁性要求。
表面质量评估:1. 表面粗糙度测量:采用表面粗糙度仪对该零件的表面粗糙度进行了测量,结果表明其表面平整度良好,满足产品外观和功能的要求。
2. 表面缺陷检测:利用红外无损检测仪对该零件的表面进行了缺陷检测,结果显示无明显的裂纹、气孔和划痕等表面缺陷。
可靠性测试:1. 耐腐蚀性测试:将该零件置于腐蚀介质中,经过一定时间的测试,结果显示该零件具有良好的耐腐蚀性能。
2. 疲劳寿命测试:通过对该零件进行连续循环荷载实验,结果显示其在预定的荷载范围内具有较长的疲劳寿命。