
品质异常处理单1
本文档来源于网络搜集整理上传,希望可以让更多的人阅读!
本文档来源于网络搜集整理上传,希望可以让更多的人阅读!
XX五金塑胶厂
品 质 异 常 处 理 单
□客户抱怨 □制程品质异常 表格
编号:
异 常 名 称
异常发生
地点
异常发生时间 发文者
主 管 确
认
异常内容:
临时措施:
签认:
原因分析:
承辩:
改善对策: 品管主管:
生产主管:
相
关
部
门
意
见
核准:
本文档来源于网络搜集整理上传,希望可以让更多的人阅读!
本文档来源于网络搜集整理上传,希望可以让更多的人阅读!
分发
部门
□品管课 □采购 □行政课 □仓库 □客 户
效果
确认
□改善效果良好,可以结案。
□改善效果不佳,仍需追踪。
承辩
复核
传递路线:填表人 (生产车间)签认 品管课 会签 核准 分发
跟催
异常处理单(8D报告)

曹翊
2016/11/11
8-D 效果追踪(Effectiveness Verification)
负责人
日期 (Due Date)
后续交货跟踪情况Impoved shipments follow up
第一批
1st
第二批
第三批
shipment
2nd shipment
3rd shipment
抱怨改善状况Effect of improvement
核准 (Approved by):
黄庆
2-D 相关责任单位(Relative Dept) :
审核 (Reviewed by):
毕永强
承办 (Prepared
by):
禹明超
制造部、品质部
3-D 原因分析( Root Cause)
1,外观不良:①,外观出现压伤、变形、缺料、裂痕、脏污、批锋不良,产品在成型过程中由 于作业不规范,对产品外观及环境不够重视,致使不良品流入。②孔径异常,产品在成型过程中 由于模具磨损致使孔径出现披锋,作业员没能及时反馈,造成不良品流入。 2,检测:品质部在检验过程中未按正常检验标准进行作业,致使不良流入。
调查(Prepared by): 禹明超
以永久对策平行展开到贵司所有产品,把永久对策以文件形式规定下来,便于后续产品的质量管 控
毕永强
2016/11/11
7-D 标准修订(Standard recension) 对作业指导书HSM-SOP-0001~0030文件进行修订,让作业程序更详细化
责任人
日期
(Followed by) (Due Date)
异常时积极和客户勾通,不可擅自决定,未经客人同意的异常产品不可出货。
品质异常单处理作业办法

3.2.8 品质异常责任
3完品质异常,经QC验证合格,免除责任,所耗费的 材料成本及人工费用自行负担. 3.2.8.2 生产部门因品质异常为其它部门代为加工或挑选的费用,可核算工时和成本转嫁给责任单位. 3.2.8.3 因外购件或外协件发生的品质异常责任,需生产部门加工或挑选后,可将处理成本转嫁给采购, 由采购从供应商的货款中扣除.
3.2.11 质量异常永久对策的效果验证:
3.2.11.1 责任单位拟定的永久对策实施后,经QE确认,不良现象没有重发或品质不良限度为可接受范围 判定为有效.否则,视为无效. 3.2.11.2 无效的对临对策由责任部门重新拟定.
3.2.12品质异常结案:
以QE验证为永久对策有效的品质异常联络单,可以结案(由品质部保管,作为培训案例)
FM-ISO-001-A
3.2.9 品质异常物料稽核:
3.2.9.1质量异常物料稽核范围包括仓库库存物料、在线物料(包括各车间生产的半成品或成品)、待收 物料,由QE指导QC负责实施稽查并作好相关标识. 3.2.9.2 若该部分物料仍存在与品质异常同类现象,仍由责任单位负责处理. 3.2.9.3 因品质异常稽查出来的物料,外观不良部分由品质部主管填写处理意见,因结构或功能性不良 的部分由工程部主管填写处理意见 3.2.9.4 品质异常物料的稽核应在一个工作日内完成,异常物料的处理应在物料上线投产线完成
3.2.5.1 工程部或品质部分析人依据质量异常的分析结果,提出相应的临时对策。 3.2.5.2工程若暂时无法分析出质量异常发生原因但有可行的临时对策,可在先提出临时对策交 QE确认后在二个工作日内补交原因分析.
3.2.6 质量异常临时对策有效性的确认:
3.2.6.1 提出临时对策后,如能保证正常生产且不影乡出货,则可判定临时对策有效。 FM-ISO-001-A
品质异常处理单
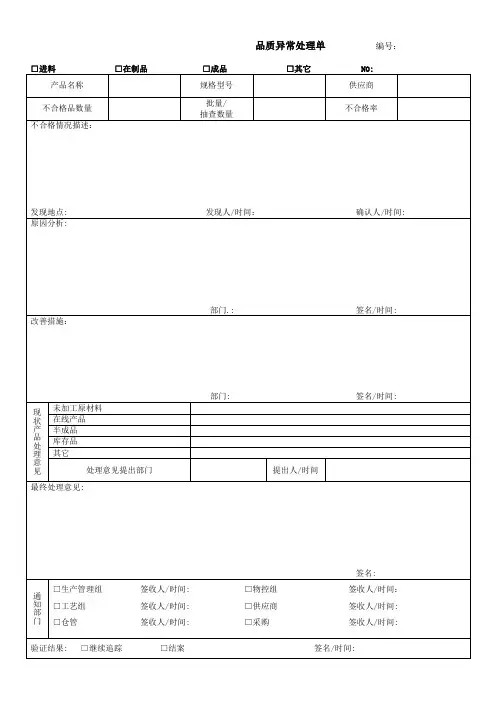
最终处理意见:
签名:
通知部门
□生产管理组 签收人/时间: □物控组 签收人/时间:
□工艺组 签收人/时间: □供应商 签收人/时间:
□仓管 签收人/时间: □采购 签收人/时间:
验证结果: □继续追踪 □结案 签名/时间:
品质异常处理单编号:
□进料 □在制品□成品 □其它 NO:
产品名称
规格型号
供应商
不合格品数量
批量/
抽查数量
不合格率
不合格情况描述:
发现地点: 发现人/时间: 确认人/时间:
原因分析:
部门.: 签名/时间:
改善措施:
部门: 签名/时间:
现状产品处理意见
未加工原材料
它
处理意见提出部门
来料品质异常单

异常来源: 采购单号 供应厂商 机型规格 抽检数 异常情况描述: 不良率 抽检员 □电子件 □塑胶件 □辅料 □其他 采购日期 来料日期 来料数量 抽检时间 采购数量
最终处理结果:
PMC部意见: 业务部意见: 厂长意见: 总经理意见: 1.本批货问题的成因: 2
签名: 签名: 签名: 签名:
年 年 年 年
月 月 月 月
日 日 日 日
4.供应商确认(签名.盖章):说明:此报告发出后如加工商未在3个工作 日内回复,则列入当月的(每月供货商表现监察报告)中,当不符合我司 标准时暂时停止业务合作! 改善效果确认:
品质组长:
PMC主管:
审核:
来料品质异常报告
异常来源: 采购单号 供应厂商 机型规格 抽检数 异常情况描述: 最终处理结果: PMC部意见: 业务部意见: 厂长意见: 总经理意见: 1.本批货问题的成因: 2.本批货的纠正措施: 加工商 3.以后供货时如何预防: 4.供应商确认(签名.盖章):说明:此报告发出后如加工商未在3个工作 日内回复,则列入当月的(每月供货商表现监察报告)中,当不符合我司 标准时暂时停止业务合作! 改善效果确认: 品质组长: PMC主管: 审核: 签名: 签名: 签名: 签名: 年 年 年 年 月 月 月 月 日 日 日 日 不良率 抽检员 □电子件 □塑胶件 □辅料 □其他 采购日期 来料日期 来料数量 抽检时间 采购数量
客诉品质异常处理单样板
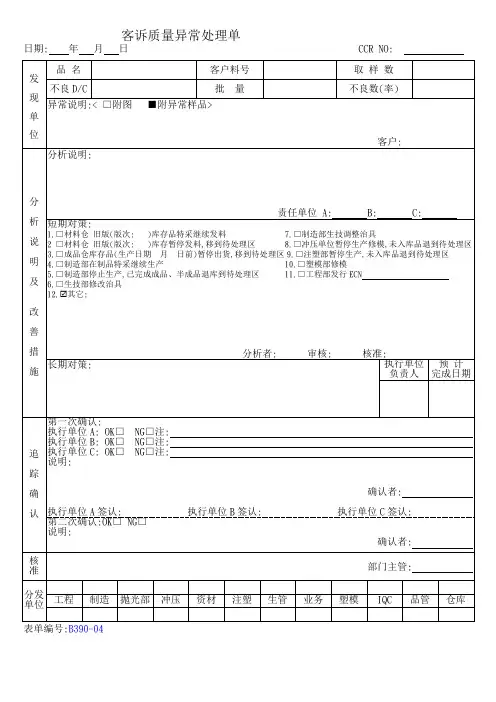
4.□制造部在制品特采继续生产10.□塑模部修模
5.□制造部停止生产,已完成成品、半成品退库到待处理区11.□工程部发行ECN
6.□生技部修改治具
12.其它:
分析者:审核:
完成日期
追
踪
确
认
第一次确认:
执行单位A:OK□NG□注:
执行单位B:OK□NG□注:
执行单位C:OK□NG□注:
说明:
确认者:
执行单位A签认:执行单位B签认:执行单位C签认:
第二次确认:OK□NG□
说明:
确认者:
核
准
部门主管:
分发单位
工程
制造
抛光部
冲压
资材
注塑
生管
业务
塑模
IQC
品管
仓库
表单编号:B390-04
客诉质量异常处理单
日期:年月日CCR NO:
发
现
单
位
品名
客户料号
取样数
不良D/C
批量
不良数(率)
异常说明:<□附图■附异常样品>
客户:
分
析
说
明
及
改
善
措
施
分析说明:
责任单位A:B:C:
短期对策:
1.□材料仓旧版(版次: )库存品特采继续发料7.□制造部生技调整治具
2□材料仓旧版(版次: )库存暂停发料,移到待处理区8.□冲压单位暂停生产修模,未入库品退到待处理区
品质异常联络单

产品编号
1371459-00
产品总数量
1000
抽检总数
100
产品名称
固定支架
不良数量
20
不良比例
20%
异常批次
20240701001
发现日期
2024/7/6
品管
李XX
发现单位
□ 生产一部 □ 生产二部 □ 生产三部 ☑ 生产四部 □ 生产五部
异常描述
品质主管确认
日期
责任单位
☑ 生产一部 □ 生产二部 □ 生产三部 □ 生产四部 □ 生产五部
2、责任单位72内回复发生原因以及改善方案,特殊情况或者必要时通知QE,由QE召集相关部门检讨处理,异常处理完成后,次表单交品质部文员归档。
表单编号: 版本:A0
责任部门确认
签名
日期
异常处理
品质部处理建议
签名
日期
工程部处理建议
签名
日期
业务部处理建议
签名
日期
生产部处理建议
签名
日期
最终处理建议
签名
日期
责任单位分析改善
发生原因ቤተ መጻሕፍቲ ባይዱ
签名
检讨日期
改善方案
签名
完成日期
品管确认
已制不良是否处理
改善方案是否有效
备 注
1、此表单由品管填写→品质主管确认→品质部填写处理意见/划分责任单位→责任单位确认,并给出处理建议→工程处理建议→业务处理建议→最终处理建议→责任单位检讨发生原因→制定改善方案→品管确认已制品是否按建议处理/改善方案是否有效。
品质异常处理单
由
生
产
部
或
供
应
商
填
写
不合格原因分析:
操作不当□原材料问题□设备故障□工艺问题□工装问题□
图纸问题□量检具问题□刀具问题□铸件问题□包装问题□
进一步描述:__
__
__
改善对策:
预计完成日期:年月日之前责任人:主管审核:
改善效果跟踪:(由品管部填写)
确认人:日期:
品质异常处理单
类别:进料在制品成品客户投诉单号:
品名
规格
图号
版本
送检总数
检验数量
不合格数量
日期
责任车间
责任人
生产流程单号(优先)或订单号
不合格描述:(由品管部填写)
要求三天内回复检验员:主管审核:
不合格的处置:
□返工□特采□全检□拒收□报废□其它
涉及库存:数量PCS,按处理
评审组:生产部主管:品管部主管:
品质异常扣款联络函范文
怎样写一份品质异常处理单先声明以下不是我个人处理质量事件的风格但是因为面对这类无谓要求不能不给予帮助无奈回应以免受到伤害因为胶袋做薄了一点点:品质异常处理单内容如下异常说明:因为气温转热而热涨冷缩,导致胶袋冷缩薄了临时对策:调整室内温度,以免过度热涨冷缩决定和查证根本原因:因为夏季气温转热,今年特别酷热.长期有效措施:机器和人员注意气温变化调整设备和室温.计划及实施长期改善措施:依四季变化调整设备和室温.终止再发对策:重新计算塑料磅重,增加厚度,重新报价.谨供参考有问题继续讨论品质异常处理单如何填写?1、首先,应该写明原因。
2、比如原材料黏性不足、加热时间不足等。
3、然后写纠正措施,就是应急的方案。
4、比如说,库存品全数返工(如全检,重新压合)。
5、最后写预防措施,就是长期的避免问题再发的方案。
6、比如说,增加关键参数的点检表,每天、小时专人负责点检。
品质异常一般处理流程:1、判断异常的严重程度(要用数据说话)。
2、及时反馈品质组长及生产拉长并一起分析异常原因(不良率高时应立即开出停线通知单。
3、查出异常原因后将异常反馈给相关的部门。
(1)来料原因反馈上工序改善。
(2)人为操作因素反馈生产部改善。
(3)机器原因反馈设备部。
(4)工艺原因反馈工程部。
(5)测量误差反馈计量工程师。
(6)原因不明的反馈工程部。
4、各相关部门提出改善措施,IPQC督促执行。
5、跟踪其改善效果,改善OK,此异常则结案,改善没有效果则继续反馈。
入库检验品质异常反馈处理单
确认/日期 纠正/预防措施: 具体措施 责任人 完成日期 备注
制定/日期 追踪验证:
确认/日期
验证人/日期 备注: 1.本单适用于成品电池片入库检验过程中发现的所有异常,包括各种标签信息异常,成品包装是否合格, 有无破损,抽检电池片外观质量及效率是否符合出货标准,散片合并过程中的各种异常等 2.反馈人为品质部电池车间成品电池片入库检验QA稽查人员。
RSFR8-003A
入库检验品质异常反馈/处理单
NO:
产品名称 网版型号 规格/等级 报检人员 检验人员 报检部门 报检班次 报检批号 报检批量 不良数量/样品数量: 判定要求 缺陷等级 检验方案品质部确认/日期
处理人/日期 异常、缺陷原因分析及相关部门意见:
品质部确认/日期
002品质异常处理报告单
东莞伟峰纸品印刷有限公司
品质常处理报告单
客户名称
产品名称
工程单号
材料名称
订单数量
不良数量
损失金额
不良现象描述:
品管签名:月日
责任部门原因分析:
责任人签名:月日
纠正与预防措施:
部门主管签名:月日
品质部意见:
品质主管:月日
责任人姓名
所属部门
处理结果
总经理意见:
总经理签名:月日
说明:
1.此单发出后,责任部门必须在一个工作日内将原因分析和纠正与预防措施填写完全,呈交品质部。
2.若未在规定的时间内呈交,延误交货时间,一切责任由由责任部门负全责。