
圆管快速夹紧装置设计与开发
夹具的设计方案

夹具的设计方案
夹具的设计方案
夹具是用来固定和夹持工件的装置,用于在加工过程中保持工件的位置稳定,确保加工质量和效率。夹具的设计方案需要根据具体的加工工艺和工件特点进行综合考虑,以便满足加工要求。以下是一个夹具的设计方案,包括夹具的整体结构、夹持方式和夹取方式。
一、夹具的整体结构
夹具的整体结构应该具有足够的刚性和稳定性,以确保夹持过程中不发生变形和振动。夹具的整体结构可以采用钢板焊接结构,具有较高的强度和刚性。夹具的上下两个夹持面采用可调节的夹持架,以适应不同尺寸和形状的工件。
二、夹持方式
夹具的夹持方式可以根据不同的工件形状和加工要求选择。一种常见的夹持方式是使用螺杆和螺母组成的夹紧装置,通过旋转螺杆来实现夹持和松开工件。这种夹持方式简单且可靠,适用于大多数工件。另一种夹持方式是使用气动夹紧装置,通过气动缸驱动夹持爪来实现夹持和松开工件。这种夹持方式适用于需要频繁夹取和松开工件的场合,具有高效和方便的特点。
三、夹取方式
夹具的夹取方式也需要根据具体的工件形状和加工要求来选择。常见的夹取方式包括平板夹取、V型夹取和自定心夹取。平板夹取适用于平面工件,可以通过夹持面上的平板或钳口夹紧工件。V型夹取适用于带有倒角或倾斜面的工件,可以通过夹持面上的V槽来固定工件。自定心夹取适用于要求工件精度较高的场合,可以通过夹持面上的定心销来确保工件的位置和方向。
综上所述,夹具的设计方案需要综合考虑夹具的整体结构、夹持方式和夹取方式,以满足工件的加工要求。在设计过程中,还需要考虑操作的方便性和安全性,选择合适的材料和加工工艺,确保夹具的质量和效率。同时,夹具的设计方案还需要根据具体的加工工艺和工件特点进行调整和改进,以适应不同的生产需求。
夹紧原理与典型的夹紧
夹紧原理与典型的夹紧
夹紧原理是一种通过施加外力,使得夹紧件紧密固定在工件上的装配方法。夹紧原理在工业生产中广泛应用,可以确保工件的稳定性和精确性。夹紧件通过对工件表面施加压力,阻止工件在加工过程中产生位移和振动,从而保证加工质量。夹紧原理的实现依赖于夹紧装置的设计和操作。
典型的夹紧装置包括机械夹紧装置、液压夹紧装置和气动夹紧装置等。机械夹紧装置是一种通过手动或机械操作产生压力的夹紧装置。常见的机械夹紧装置有螺旋压紧装置、弹簧压紧装置和卡簧压紧装置等。液压夹紧装置是一种通过液体压力产生大力的夹紧装置。液压夹紧装置通常由液压缸、油管和油泵等组成,通过操纵油泵向液压缸供油,从而产生大的夹紧力。气动夹紧装置则是一种通过空气压力产生夹紧力的夹紧装置。气动夹紧装置通常由气压缸、气管和气泵等组成,通过操纵气泵向气压缸供气,从而产生夹紧力。
夹紧原理的应用非常广泛。在金属加工中,夹紧原理常用于夹紧工件以进行铣削、钻孔、螺纹等加工。在车床加工中,夹紧原理常用于夹紧工件以进行车削和镗削等加工。在装配过程中,夹紧原理常用于夹紧两个或多个零件以进行连接。夹紧原理还应用于制造行业、汽车行业、航空航天行业等各个领域。
典型的夹紧方法有自紧夹紧和外紧夹紧。自紧夹紧是指夹紧件自身通过力的作用从而保持在工件上的夹紧方式。自紧夹紧可以采用机械夹紧装置、液压夹紧装置或气动夹紧装置等实现。自紧夹紧在应用中具有结构简单、操作方便、夹紧力大等优点。外紧夹紧则是指通过外部力的作用将夹紧件压紧在工件上的夹紧方式。外紧夹紧可以采用螺栓、螺母、螺钉、弹簧夹子等实现。外紧夹紧在应用中具有安装和拆卸方便、适用于各种形状的工件等优点。
夹紧原理的选择应根据工件的形状、尺寸、材质和加工要求等因素进行。在选择夹紧装置时,需要考虑夹紧力是否足够、夹紧装置的可靠性和稳定性、夹紧件与工件的接触面形状和加工表面的保护等因素。在使用夹紧装置时,需要注意操作规范、定期维护和检查夹紧装置的状态。
毕业设计基于液压夹紧的专用夹具设计

一、题目及专题:
1、题目 基于液压夹紧的专用夹具设计
2、专题 ——支架零件的工艺工装设计
二、课题来源及选题依据
课题来源为无锡某机械有限公司。该课题主要是为了培养学生开发、设计和创新机械产品的能力,要求学生能够结合常规机床与零件加工工艺,针对实际使用过程中存在的金属加工中所需要的三维造型、机床的驱动及工件夹紧问题,综合所学的机械三维造型、机械理论设计与方法、机械加工工艺及装备、液压与气动传动等知识,对高效、快速夹紧装置进行改进设计,从而实现金属加工机床驱动与夹紧的半自动控制。
在设计液压系统装置时,在满足产品工作要求的情况下,应尽可能多的采用标准件,提高其互换性要求,以减少产品的设计生产成本。
三、本设计(论文或其他)应达到的要求:
① 该部件工作时,能运转正常;
② 熟悉有关标准、规格、手册和资料的应用;
③ 拟定零件的机械加工工艺方案,并进行多方案对比分析,进行优化设计;
④ 对现代加工机床所需的快速夹紧系统具有初步分析能力和改进设计的能力;
⑤ 理论联系实际的工作方法和独立工作能力深化和提高;
⑥ 设计绘制零件工作图若干;
⑦编制设计说明书1份。
四、接受任务学生:
机械97 班 姓名
五、开始及完成日期:
自2012年11月12日 至2013年5月25日
六、设计(论文)指导(或顾问):
指导教师 签名
签名
签名
教研室主任
〔学科组组长研究所所长〕 签名
系主任 签名
2012年11月12日
摘 要
本文是对支架零件的加工工艺规程进行设计,并针对其中某一道工序进行基于液压的专用夹具设计,并进行了另一工序的普通夹具设计。支架零件作为叉架类零件,其主要加工表面是平面及孔。按照机械加工工艺要求,遵循先面后孔的原则,并将孔与平面的加工明确划分成粗加工和精加工阶段以保证加工精度。基准选择以支架大外圆端面作为粗基准,以支架大外圆端面与两个工艺孔作为精基准,确定了其加工的工艺路线和加工中所需要的各种工艺参数。并按要求对其中一道工序进行了基于液压夹紧的专用夹具设计,在设计中计算了此道工序所受的切削力及切削力矩,进而确定了液压缸的负载,选定整个液压系统的压力,从而确定了液压缸的各参数,绘制了液压夹紧的专用夹具总图。整个加工过程均选用万能机床。
塑料圆管旋转切割技术

塑料圆管旋转切割技术
塑料圆管旋转切割技术是一种常见的加工方法,适用于各种塑料圆管的切割需求。本文将对塑料圆管旋转切割技术进行详细介绍,并探讨其应用和优势。
一、塑料圆管旋转切割技术的原理
塑料圆管旋转切割技术是利用旋转切割工具对塑料圆管进行切割的方法。切割工具通常是带有锋利刀片的切割刀具,通过高速旋转切割刀片,将塑料圆管切割成所需的长度或形状。
1. 准备工作:选择合适的切割刀具和切割机器,根据塑料圆管的尺寸和要求,调整刀具的位置和切割机器的参数。
2. 固定塑料圆管:将塑料圆管固定在切割机器的夹紧装置上,确保圆管稳固不会晃动。
3. 启动切割机器:按下启动按钮,切割机器开始旋转切割刀具。
4. 进行切割:将切割刀具缓慢地移动到塑料圆管上,让刀片与圆管接触,然后逐渐加大切割力度,使刀片顺利切割圆管。
5. 完成切割:当刀片切割到圆管的所需位置时,停止切割机器的旋转,取出切割好的塑料圆管。
三、塑料圆管旋转切割技术的应用领域
塑料圆管旋转切割技术在许多领域有着广泛的应用。以下列举几个常见的应用领域:
1. 建筑材料:塑料圆管常用于建筑领域,如排水管道、电线管道等。使用旋转切割技术可以准确、快速地切割塑料圆管,满足建筑工程的需求。
2. 化工管道:在化工领域,塑料圆管常用于输送各种液体或气体。通过旋转切割技术,可以将塑料圆管切割成所需长度,方便安装和使用。
3. 医疗设备:塑料圆管在医疗领域有着广泛的应用,如输液管、吸引管等。采用旋转切割技术可以实现高精度的切割,保证医疗设备的质量和安全性。
4. 管道连接件:塑料圆管连接件通常需要根据实际需要进行切割,以适应各种形状和长度的连接需求。旋转切割技术可以灵活、高效地切割连接件,提高生产效率。
四、塑料圆管旋转切割技术的优势
1. 精确度高:塑料圆管旋转切割技术能够实现高精度的切割,保证切割后的圆管尺寸准确。
2. 切割速度快:采用旋转切割技术,可以快速完成对塑料圆管的切割,提高生产效率。
弯管机设计
数控弯管机
1、数控弯管机工作原理图
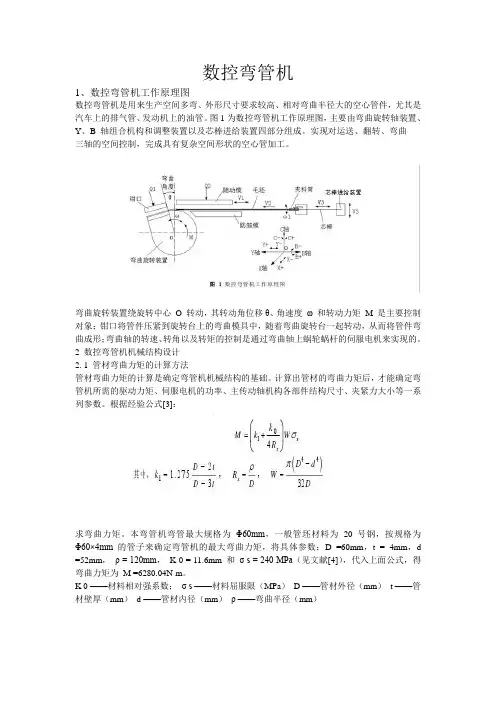
数控弯管机是用来生产空间多弯、外形尺寸要求较高、相对弯曲半径大的空心管件,尤其是汽车上的排气管、发动机上的油管。图1为数控弯管机工作原理图,主要由弯曲旋转轴装置、Y、B 轴组合机构和调整装置以及芯棒进给装置四部分组成。实现对运送、翻转、弯曲
三轴的空间控制,完成具有复杂空间形状的空心管加工。
弯曲旋转装置绕旋转中心 O 转动,其转动角位移θ、角速度 ω 和转动力矩 M 是主要控制对象;钳口将管件压紧到旋转台上的弯曲模具中,随着弯曲旋转台一起转动,从而将管件弯曲成形;弯曲轴的转速、转角以及转矩的控制是通过弯曲轴上蜗轮蜗杆的伺服电机来实现的。
2 数控弯管机机械结构设计
2. 1 管材弯曲力矩的计算方法
管材弯曲力矩的计算是确定弯管机机械结构的基础。计算出管材的弯曲力矩后,才能确定弯管机所需的驱动力矩、伺服电机的功率、主传动轴机构各部件结构尺寸、夹紧力大小等一系列参数。根据经验公式[3]:
求弯曲力矩。本弯管机弯管最大规格为 Φ60mm,一般管坯材料为 20 号钢,按规格为Φ60×4mm 的管子来确定弯管机的最大弯曲力矩,将具体参数:D =60mm,t = 4mm,d
=52mm, ρ = 120mm, K 0 = 11.6mm 和 σ s = 240 MPa(见文献[4]),代入上面公式,得弯曲力矩为 M =6280.04N·m。
K 0 ——材料相对强系数; σ s ——材料屈服限(MPa) D ——管材外径(mm) t ——管材壁厚(mm) d ——管材内径(mm) ρ ——弯曲半径(mm) 2.2 弯曲轴及弯曲臂设计
弯曲轴是弯管机中重要的部件,由于弯曲力很大,弯曲轴承受很大的扭矩,轴的材料选择合金钢,同时用热处理或化学处理的办法提高其耐磨性和抗疲劳强度[5]。轴的结构形式和尺寸是根据轴上零件的安装、定位以及轴的制造工艺等要求确定的。弯管机工作过程中,弯曲轴带动弯曲臂及弯曲臂上的一些辅助机构,通过弯曲臂上的钳口夹紧工件,钳口由液压缸实现夹紧。弯曲臂的外形尺寸是根据弯曲臂上的夹模座及夹模座导轨来确定的,如图 2 所示。
机械毕业设计947简易管子除锈机设计

1 设计项目 计算与说明 结果
1.1金属管子的应用
第1章 概述
1.1金属管子的应用
随着国民经济的发展,钢材的应用越来越广泛,涉及到各个方面,各个行业。钢管是一种中空的长条钢材,大量用作输送流体的管道,如石油、天燃气、水、煤气、蒸气等,另外,在搞弯、抗扭强度相同时,重量较轻,所以也广泛用于制造机械零件和工程结构。也常用作生产各种常规武器、枪管、炮弹等。
钢管的分类:钢管分无缝钢管和焊接钢管(有缝管)两大类。按断面形状又可分为圆管和异形管,广泛应用的是圆形钢管,但也有一些方形、矩形、半圆形、六角形、等边三角形、八角形等异形钢管。
无缝钢管:无缝钢管是用钢锭或实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。无缝钢管的规格用外径*壁厚毫米数表示。无缝钢管分热轧和冷轧(拨)无缝钢管两类。热轧无缝钢管分一般钢管,低、中压锅炉钢管,高压锅炉钢管、合金钢管、不锈钢管、石油裂化管、地质钢管和其它钢管等。冷轧(拨)无缝钢管除分一般 钢管、低中压锅炉钢管、高压锅炉钢管、合金钢管、不锈钢管、石油裂化管、其它钢管外,还包括碳素薄壁钢管、合金薄壁钢管、不锈薄壁钢管、异型钢管。
低中压锅炉用无缝钢管:用于制造各种低中压锅炉、过热蒸汽管、沸水管、水冷壁管及机车锅炉用过热蒸汽管、大烟管、小烟管和拱砖管等。用优质碳素结 构钢热轧或冷轧(拨)无缝钢管。主要用10、20号钢制造,除保证化学成分和机械性能外要做水压试验,卷边、扩口、压扁等试验。热轧以热轧状态交货、冷轧 (拨)以
2 设计项目 计算与说明 结果
1.2金属管子除锈机的作用及原理 热处理状态交货。
高压锅炉钢管:主要用来制造高压及其以上压力的蒸汽锅炉管道等用的优质碳素结构钢、合金结构钢和不锈耐热钢无缝钢管、这些锅炉管经常处于高温和高
压下工作、管子在高温烟气和水蒸汽的作用下还会发生氧化和腐蚀,因此要求钢管有高的持久强度、高的抗氧化性能,并具有良好的组织稳定性,采用钢号有:优质 碳素结构钢钢号有20G、20MnG、25MnG;合金结构钢钢号15MoG、20MoG、12CrMoG、15CrMoG、12Cr2MoG、 12CrMoVG、12Cr3MoVSiTiB等;有锈耐热钢常用1Cr18Ni9、1Cr18Ni11Nb高压锅炉管除保证化学成分和机械性能外,要逐 根做水压试验,要作扩口、压扁试验。钢管以热处理状态交货。此外,对成品钢管显微组织、晶粒度、脱碳层也有一定要求在机械制造业的实际生产中,经常会用到一些金属管子,而管子生锈便成了不可避免的问题,生锈的管子会使在生产中面临很多问题,比如管子的焊接、安装,甚至会影响到设备的工作,使得其工作效率降低,增大能耗,影响产品生产质量,甚至带来生产安全隐患。所以在管子使用之前对其表面进行除锈工作是很有必要的。
便捷式相贯线切割机设计
便捷式相贯线切割机设计
作者:陈财炜 原梓皓 林权
来源:《机电信息》2020年第17期
摘要:目前市场上相贯线切割,不是采用价格昂贵的数控相贯线切割机,就是采用样板靠模等落后、复杂的操作工艺,为此,研发了一套主要由力封闭盘型凸轮机构、齿轮传动机构、环抱式管材专用夹具、浮动连接误差补偿装置、步进电机及电控部分构成的相贯线切割机。该切割机不用样板或靠模,无需复杂编程,通过不同规格的盘型凸轮,实现不同尺寸的管材相贯线切割;采用浮动传动结合模块化设计,不仅能实现产品的自动化加工,还可以设置加工误差补偿,切割操作简单,性价比高,可替代数控切割机,市场应用前景广阔,尤其适用于中小型企业批量生产切割精度要求不高的相贯线切割。
关键词:便捷式;正交相贯线;切割机;凸轮;自动化
0 引言
两种以上圆管相连接在机械制图中被称为相贯管件,管件连接处所形成的曲线叫做相贯线,市场上现有的数控相贯线切割机可以方便快捷地切割相贯线[1-4],但其价格昂贵,导致许多中小型企业仍通过手工划线、放样、靠模等方式进行相贯线的切割,不仅造成工人的劳动强度大,而且对工人的技术水平和操作熟练度有严格要求。传统相贯线切割方式的生产速率低,产品加工质量得不到保障,废品率较高[5-7]。因此,亟需设计一款低成本、高性价比的便携式相贯线切割机,供中小型企业生产使用,以降低工人的劳动强度,减少企业加工圆管相贯线的成本。
1 便捷式相贯线切割机设计
通过对国内外各种相贯线切割机进行研究,本课题将产品定位于介于半自动相贯线切割机与数控相贯线切割机之间,适用于中小型企业批量生产切割精度要求不高的相贯线切割。切割机具体设计过程如下:
1.1 机架设计
便捷式相贯线切割机机架支撑采用可升降平台+大滚轮支撑结构方式,模型机架结构如图1所示。机架支撑均采用标准件,以降低成本,简化安装,由于两根相对的滚轮定位轴的轴距是固定的,因此不同直径待加工管材的轴向定位方式是相同的。当同一批待加工管材直径在小范围内变动时,可以通过更换不同规格的支撑大滚轮,实现微调管材中心位置;当待加工管材直径变化较大时,可以通过更换平台支撑杆来微调管材中心位置。由于定位轴以及定位滑块的作用,可以保证每次调整平台位置后,不同直径的圆管轴向中心线是重合的,进一步提升了多次加工的产品的一致性。
穴盘育苗精密播种装置的研究设计
.《机电技术》2010年第3期 机电研究及设计制造
穴盘育苗精密播种装置的研究设计宰
林景斌
(福建省农业机械化研究所,福建福州3500O5)
摘 要:本文介绍一种穴盘育苗精密播种装置的设计方案,详细介绍了该装置的组成、真空吸种点胶针头的布置
方式及其运动轨迹,同时介绍了振动种子盘的设计思路和方法
关键词:精密播种装置;穴盘育苗;振动;四连杆;行程可调气缸;吸种针头
中图分类号:¥223.2 5 文献标识码:A文章编号:1672—48O1(20lO)04—034—03
机械自动化穴盘育苗以其高效率、低成本、 给设备,应有隔振垫。
省工省力;便于工厂化管理、规模化生产;成苗 振动种盘的设计方案应具备以下技术特点:
快、不伤根系、能获高产、适合远距离运输等优 (1)振动源采用结构简单、安装方便的振动电
点而逐渐成为现代化育苗的生产方式。穴盘育苗 磁铁较为合适;
生产线主要有对基质进行混合的搅拌机、基质填 (2)种盘容器具有一定刚度和形状,盛种部位
充穴盘的装土机、种子供应给穴盘的精密播种机、 设计成“v”形使种子自动集中,采用悬臂结构:
对种子孔穴进行覆盖的覆土机、对基质浇水淋湿 (3)弹性元件采用弹簧钢片,电磁铁吸力释放
的洒水机等设备组成,其中精密播种机是最为关 后,确保种盘回位;
键设备。本文介绍设计精密播种机中的播种装置 (4)种子振动均匀度,即种盘具有可微调水平
系统时的设计思路,并确定具体的结构参数。 之功能;
1 总体布置
为了提高设备的生产效率、适应包括交错盘
格在内的各种育苗穴盘,本精密播种机采用双播
种装置系统,每播种装置含有双排吸种针头,播
种过程承载穴盘的输送线为不停顿的连续运行,
穴盘每个盘格最多可播4粒种子;二套振动种盘
布置为背靠背固定于同一机架上,相互独立,互
不干涉形式,二套播种装置系统与之相对应。
2设计思路
精密播种装置的功能就是将种子定量、准确
地供给育苗穴盘,主要有三部分组成:具有振动
机械毕业设计1532旋转式管端成型机结构设计正文
引言
随着现在国家经济发展,空调已经进入了人们家庭,而空调系统作为影响生活舒适性的主要总成之一,为生活提供制冷、取暖、除霜、除雾、空气过滤和湿度控制功能。现在国内是空调设备仍属于专用设备,其技术和方法也很单一,并却有些设备和技术仍需采用国外的。
管端成型作为空调设备不可缺少的重要环节之一,国内专门制造用于管端成型的通用机床比较少,大多数都是专用机床,生产效率比较高,但是灵活性小,对于不同管件的加工具有一定的局限性。目前国内胀管法主要分为机械成型,管端偏心回转成型,利用NC工作机的管端成型,无模成型四种方法。基于经济性和结构考虑,本课题研究的管端成型机采用机械胀管的方法,并且机械胀管法比较普遍,容易实现工作要求,原理简单易操作。本机是一种可以适应不同管件成型加工的通用机床,并且在不需要进行大批量生产的情况下,代替了小批量单件生产时的手工管端成型,而且可以节省时间和生产消耗,提高单件的生产效率,及时满足产品零部件的需要。管端成型机用于空调热交换器铝管的端部成型处理,即通过冲压或旋压的方式将铝管或铜管的端部扩口或缩口,加工成所需的管端形状,后用于空调器热交换器或汽车空调热交换器的管端连接。
该机用于将铝管或铜管管端加工成杯状、喇叭状,适用于批量生产,可以完成直径为9.42X1.2、9X1.2、12.6X1.2、15.8X1.2、19.1X1.2mm铝管或铜管的胀形加工,而且也可满足其它材料管件的胀形加工。目前,国内专门制造用于管端成型的通用机床比较少,大多数都是专用机床,生产效率比较高,但是灵活性小,对于不同管件的加工具有一定的局限性。因此,有必要设计这样一种可以适应不同管件胀形加工的通用机床,并且在不需要进行大批量生产的情况下,代替了小批量单件生产时的手工胀管,而且可以节省时间和生产消耗,提高单件的生产效率,及时满足产品零部件的需要。由于本机的工作循环周期较短,运动方向变化频繁,使本机所承受的交变应力较明显,因此对于本机工作部分的强度要求较高。因此本课题设计的这一产品具有较高的使用价值和普遍性。 1、管端成型机总体结构方案拟定
便携式油茶果实采收机构设计
2012年第5期 总第243期 中国农机化 Chinese Agricultural Mechanization No.5,2012 Total No.243 便携式油茶果实采收机构设计 饶洪辉 (江西农业大学工学院,南昌市,330045) 摘要:针对油茶机械采收的难题,设计了一种便携式油茶果实采收机构,包括快速定位机构、夹紧机构和收集机构。试 验结果表明,该机构能较好的采收油茶果实,且不损伤油茶枝叶,为油茶果实采收提供了便利。 关键词:油茶果实,采收,机构 中图分类号:¥776 文献标识码:A doi:10.3969/j.issn.1006—7205.2012.05.020 饶洪辉.便携式油茶果实采收机构设计【JJ.中国农机化,2012,(5):72~73 RAO Hong-hui.Mechanical design of portal Camellia Oleifera harvesting【J1.Chinese Agricultural Mechanization,2012,(5): 72 ~73 0 引言 油茶是我国特有的木本油料,与油棕、油橄榄、 椰子被誉为世界四大木本油料植物ll1 作为世界上最大 的油茶产地.我国现有油茶林面积3.67Mhm2.占我 国木本食用油料树种栽培面积的80%以上.年产茶籽 约6xlO ̄.年产茶油200kt 油茶籽油中油酸含量高 达80%.脂肪酸组成与橄榄油相似.被誉为“东方橄 榄油”,长期食用有利于防治高血压、血管硬化等疾 病 .因此油茶的发展前景大有可为。然而如此大量的 油茶果实采收目前基本靠人工采收.遇到高大的油茶 树.人们不得不爬上树上或用钩子辅助来采收.非常 费时费力。 虽然国内外已经有人对果实的采收设计了一些 采收装置[3--4].但对于油茶果实的便携式装置还未曾报 道 为了便于对位置较高的油茶果采收.本文设计 了一套便携式油茶果实采收机构 该机构不仅携带 方便,采摘灵活,而且操作简单、收集容易、成本 低廉.特别适合广大山区油茶树株密林高等情况下 的采收 1 便携式油茶果实设计原理 1.1 机构组成 便携式油茶果采收机构由夹紧切割机构、复位机 构、动力牵引机构和收集机构四部分组成,见图1。 其中动力牵引机构由钢丝牵拉一个五杆机构f牵拉杆 4、短连杆5、连接杆6、短连杆7和长连杆1)组成; 夹紧切割机构动刀片和定刀片组成:复位机构则靠动 刀片及连接杆的重力张开:收集机构由空心钢管和塑 料袋组成。 2