
弹簧疲劳断裂案例分析
弹簧疲劳断裂案例分析
一·引言
现代工业社会的不断进步,人类生活质量不断提高,对工业产品各项功能的“安全性”、“环保型”、“舒适性”程度要求越来越高。弹簧作为工业产品中不可缺少的基础元件,弹簧的性能直接关系到工业产品整体的质量水平的高低。关于弹簧的问题中,经常碰到和最终要解决的问题是“弹簧疲劳断裂及应力松弛”。这是弹簧工作过程中失效的两种主要形式。弹簧工作中后者更为普遍。应力松弛及弹性衰减的现象意味着弹簧弹性功能的部分丧失,甚至全部丧失。由此可见,提高弹簧疲劳寿命研究应力松弛和弹性衰退的规律及影响因素,对研制新的弹簧材料及抗应力处理技术,对不断提高企业和行业竞争力,对国民经济的发展,不断提高我国弹簧产品及弹性材料研制的科学技术水平,都有重大意义。
二·弹簧的疲劳断裂
通常疲劳断口是由疲劳源、裂纹扩展区、最后瞬时断裂区三部分组成。疲劳源有时非常清楚,有时则不清晰。裂纹扩展区和最后瞬时断裂区则是主要组成部分。
裂纹扩展区的特征:表面比较平滑,是裂纹缓慢扩展、裂纹面相互接触及摩擦造成的结果。它是一种脆性的断裂特征,裂纹扩展方向与最大拉应力方向垂直。通常可以用肉眼发现断口上呈现海滩状、贝壳状或年轮状的花样。可以根据裂纹扩展方向与海滩状条纹相垂直的现象及其曲率半径最小的特征来确定弹簧断裂的疲劳源。
瞬时断裂区特征:疲劳裂纹不断扩展到一定程度后,有效的承载面积不断减少,相应的工作应力逐渐增大,当该应力超过了弹簧的断裂应力时,弹簧就会瞬时断裂。其特征是断口比较粗糙、凹凸不平。
疲劳断裂的微观特征:疲劳裂纹大多数在晶粒边界、相界、夹杂物和脆性碳化物之间开始生成,然后逐渐向内扩展。疲劳断口的微观特征主要表现在裂纹扩展区上。扩展区的主要微观特征是疲劳条带。疲劳条带有以下特征:①条带的形态是起伏或涟波状;②每一条带代表一次循环载荷;③由条带可以断定裂纹前沿线在前进时的位置;④条带有脆性和塑性的。
三·案例分析
(1)轿车气门弹簧断裂
①事故描述:气门弹簧是汽车发动机的重要零部件,它不仅控制发动机气门的开闭,还是极为重要的安全部件,故各汽车厂商对发动机气门弹簧的质量都极为重视,内燃机气门弹簧技术条件JB/T 10591-2007要求其台架疲劳试验2300万次不断裂。某型号轿车在出厂后行驶199km时出现发动机异响、怠速抖动现象,经
检查后发现一只气门弹簧断裂。
图为弹簧断口电子显微镜下照片
②原因分析:通过观察可知,断裂源处对应的弹簧表面有一条长轴长为0.82mm、短轴长为0.43mm的近似椭圆的凹坑。由下图可以发现:
弹簧断痕表面的凹坑中不但没有喷丸迹象,而且存在明显的刮擦痕迹,说明该凹坑并非油淬火回火弹簧钢丝表面存在的凹坑缺陷遗传至此,而是在弹簧制好剐蹭产生的。同时图中也告诉我们断裂源处弹簧表面有一层覆盖物,该覆盖物起源于凹坑一侧,由此可断定该覆盖物为凹坑位置的金属材料转移至此。由此可以推断,偶然因素使弹簧受外力冲击刮蹭,形成了上述的凹坑,并在冲击刮擦凹坑底部时产生集中应力。气门弹簧在服役期间承受交变应力,最大拉应力位于弹簧次表层,而凹坑底部的应力集中和最大拉应力相互叠加作用,造成气门弹簧服役早起在剪切力的作用下,凹坑下面形成疲劳断裂源,并迅速扩展,从而引起早起疲劳断裂。
由于该断裂的原因是使用不当,所以我们以人为该断裂直接从裂纹扩展阶段开始。教材中解释过,疲劳裂纹的起始阶段占整个疲劳断裂过程的百分之九十的时间,所以气门弹簧的疲劳寿命只剩下了百分之十左右了。这也不难解释气门弹簧在使用了很短一段时间就会断裂了。此时影响裂纹扩展的主要因素是应力强度因子K:
K=βS√𝜋𝑎
由公式我们可以因为β是无纲量,所以K的值由a来决定。随着裂纹的逐渐扩展K值不断增大。当K=Kmax时弹簧就会发生断裂。 ③预防措施:通过对弹簧的化学成分分析,其化学成分符合国家标准要求。
但是在后期加工处理工艺上存在漏洞,缺少喷丸这一工艺环节。教材中告诉我们喷丸可以有效去除残余应力从而缓解疲劳损伤,延长弹簧的使用寿命。因为,如果生产厂家能在加工过程中,增加喷丸这一工艺环节则可以有效延长气门弹簧的使用寿命。但是在这个案例中,由于刮擦导致的弹簧表面出现的凹痕则是导致疲劳断裂的主要原因,所以喷丸工艺只能适当的缓解这一问题。要从根本解决案例中的疲劳断裂问题,可以通过无损检测的手段来提前挑出有缺陷的零部件,从而提高产品的安全性,减小经济损失。其中目视法则是最经济的无损检测方法,若想在此基础上提高检测的准确性,磁粉检测和超声波检测也可以被采纳。
④维护维修:此类问题属于人为无意识导致的裂纹损伤,所以发动机不出现异常很难发现其中的裂纹,而当发动机真的发生故障时,一般弹簧已经断裂而无法修复,所以没有一个有效的办法在弹簧没有断裂前进行修复。
(2)转k2转向架弹簧断裂分析
①事故描述:转k2弹簧的工艺流程为:原材料入厂检验→下料→制扁→加热卷制→淬火→回火→一次工艺压缩→端面磨削→喷丸处理→磁粉探伤→二次工艺压缩→终检→浸漆→干燥→存放→交验。在弹簧制造过程中,由于各种原因,在生产制造过程中一些弹簧由于失效而报废,在送检和抽查过程中发生早期断裂,特别严重的是在装车之后发生断裂。2005年9月,11家生产转K2弹簧的厂家,其中4家的弹簧在质检过程中折断,弹簧疲劳试验次数为300万次,4家疲劳试验折断的次数分别为68万次,79万次,229万次,249万次。
②原因分析:与上一个案例情况不同,在这个案例中弹簧失效并不是因为人为造成的表面缺陷,在检测之前我们可以大致猜测是因为加工过程工艺出现漏洞,导致弹簧无法通过标准检测。而从教材中我们得知残余应力对构件的疲劳性能影响很大,同时热处理这道工艺流程会引入残余应力,所以我们应该着重检查热处理过程中存在的问题。根据文献介绍的资料:弹簧热处理工艺为850°C±10°C,10号机械油冷却,回火工艺为515°C×65min。通过对断裂弹簧横向金相试样显微组织观测发现,该弹簧有较深的全脱碳+半脱碳层,其深度有0.45mm。心部金相组织为回火屈氏体,属于正常热处理组织。
全脱碳和半脱碳 心部组织 之后我们开始分析断口结构。断口可以明显被分为三个区域:白亮区,木纹状断裂区和其他部分的快速断裂区。白亮区可以断定为是疲劳区,其源区位于弹簧内圈表面,下压时位于最大应力点上。源区可见到由表面向内扩展的显微裂纹,疲劳裂纹就始于微裂纹处。扩展区平坦,可见到明显的疲劳沟线。而木纹状断裂区可以明显发现有夹杂物。这说明木纹断裂区域与杂物有关。由加工过程及断口分析可以得知,弹簧断裂的成因并非单一工序造成,加工过程中的各主要环节均有不同程度的影响。弹簧热处理时的淬火加热时间过长,造成表面脱碳严重;未完全清除原材料表面存在的缺陷,由于弹簧的最大应力发生在弹簧的表层,弹簧的表面质量对疲劳强度影响很大,弹簧材料在轧制、拉拔和卷制过程中造成的缺陷往往是造成弹簧疲劳断裂的主要原因。所以我们可以得出结论弹簧断裂的原因是材料自身的影响(夹杂物过多),弹簧表面存在较深的脱碳层。
③预防措施:1)弹簧材料:在加工之前首先对原材料进行复审,检验合格之后在进行加工,经表面质检无缺陷后方可进行下料作业。2)制造方法:在弹簧卷制及热处理过程中,应尽量采用控制气氛炉,以实现少无氧化加热。3)另外还可以在工艺环节中添加喷丸处理,这一过程可以减少有害的残余拉应力,也可以将残余拉应力转化为有利的参与压应力,从而提高弹簧的疲劳强度。4)在抛丸处理后清理弹簧中夹杂的钢丸,避免造成弹簧接触疲劳断裂。5)对于弹簧表面问题我们可以通过无损检测的方法提前检测出不合格产品,比如超声波检测法或者涡流检测法。
④维护维修:对于已经出现疲劳损伤的构件,我并没有找到一个有效的方法来从根源上对弹簧进行修复,但是我们可以通过其他手段来延长弹簧的疲劳寿命。由于弹簧属于钢材料零件,所以我们可以通过修复退火来延长其疲劳寿命,据资料显示在550°C下进行修复,最多可延长其疲劳寿命到两倍。在退火过程中,储存在弹簧中的应变能会释放出来作为驱动力,使结构的微观状态向更稳定状态转变。特别是碳化物的转变,延缓了碳化物界面裂纹的产生。当然退火修复的效果也与疲劳损伤程度有关。随着损伤程度的增加,形成微裂纹的条件和数量的增加,微裂纹是不可愈合的,修复效果自然就会下降。除此之外,我们还可以通过中温热静等压方法提高表面硬度和等静残余应压力,延缓微裂纹的萌生或使已经生成的微裂纹闭合。减少裂纹尖端的有效驱动力,减缓微裂纹的扩展速率。从而增加疲劳寿命。
FMEA经典案例
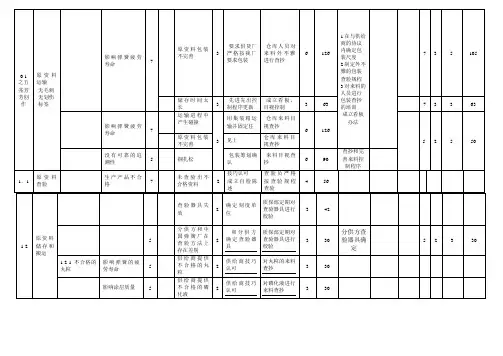
0.1之五兆芳芳创作 原资料运输
-无毛刺
-无划伤
-标签 影响弹簧疲劳寿命 7 原资料包装不完善 3 -要求供货厂严格按我厂要求包装 -仓库人员对来料外不雅进行查抄 6 126 1在与供给商的协议内确定包装尺度
2制定外不雅的包装查验规程
3对来料的人员进行包装查抄的培训
成立看板办法 7 3 5 105
储存时间太长 3 -先进先出控制程序更新 -成立看板,目视控制 3 63 7 3 3 63
影响弹簧疲劳寿命 7 运输进程中产生碰撞
3 用集装箱运输并固定住 -仓库来料目视查抄 6 126
5 2 5 50 原资料包装不完善 见上 仓库来料目视查抄
没有可靠的追溯性 5 捆扎松 -包装筹划确认 -来料目视查抄 6 90 查抄和完善来料控制程序
1.1 原资料查验 生产产品不合格 7 未查验出不合格资料 2 技巧认可
成立自检陈述 查验员严格按查验规程查验 4 56
1.2 原资料储存和搬运 查验器具失效 2 确定刻度单位 质保部定期对查验器具进行校验 3 42
5 分供方和中国弹簧厂在查验方法上存在差别 2 和分供方确定查验器具 质保部定期对查验器具进行校验 3 30 分供方查验器具确定 5 2 3 30
1.2-1 不合格的丸粒 影响弹簧的疲劳寿命 5 供给商提供不合格的丸粒 2 供给商技巧认可 对丸粒的来料查抄 3 30
影响涂层质量 5 供给商提供不合格的磷化液 2 供给商技巧认可 对磷化液进行来料查抄 3 30 影响涂层质量 5 供给商提供的粉末不合适标准 2 供给商技巧认可 对粉末进行来料查抄 3 30
影响弹簧疲劳寿命 7 原资料存放时间太长 2 按照FI/FO发放原资料 -仓库办理员严格按“先进先出”的要求发放资料
-首件查抄 2 28
改用软绳吊装资料 7 2 2 28
气门弹簧疲劳断裂失效分析

第33卷 第6期 V0】.33 No.6 金 属 制 品 Steel Wire Products 2007年12月 December2007
气门弹簧疲劳断裂失效分析
武怀强 (广州市奥赛钢线科技有限公司511450) 摘要对03.6 mm SAE9254V气门弹簧在疲劳试验过程中的断口进行扫描电镜和显微组织观察,发现疲劳裂纹 均起源于弹簧的外表面,分析认为引起弹簧疲劳破坏的主要原因是存在非金属夹杂物、钢丝表面裂纹和折叠。 关键词SAE9254V气门弹簧;疲劳试验;断裂;失效分析 中图分类号TG115
Fatigue Fracture Failure Analysis of Valve Spring
Wu Huaiqiang (Aosai Steel Wire Science and Technology Co.,Ltd.of Guangzhou City 511450) Abstract To observe the SEM microstructure of the fracture of wire diameter 3.6 him SAE9254V valve spring which breaks in the course of fatigue test,it is discovered that the fatigue crackle source all stem from outer surface of spring.It is thought by analysis that the main causes bringing spring fatigue fracture are non—metal inclusion,crackle and laps on the stee1 wire surface. Keywords SAE9254V valve spring;fatigue test;fracture;failure analysis 进口SAE9254V超纯净气门弹簧钢热轧线材主 要用于生产汽车发动机用油淬火一回火气门弹簧钢 丝,其化学成分: (C):0.51%~0。59%, (Si): 1.20%~1。60%, (Mn):0.60%~0.80%, (Cr)=0.60%~0.80%, (S)≤0.020%, (Cu)≤O.1%, (Ni)≤0.1%, (P)≤0.025%。 这类钢丝产品具有高强度、高韧性、高屈强比、高疲 劳性能及良好的抗应力松弛性等优点,对其进行断 裂失效分析有助于工艺路线的制定。
制冷压缩机自力调节阀弹簧断裂失效分析

538 化工机械 2013正
图6 断裂弹簧的微观组织
3弹簧断裂原因分析
3.1 压缩弹簧的受力特点分析
弹簧的疲劳破坏过程往往是由裂纹的成核、
形成、扩展直至发生突然脆断几个过程组成。大
量的实验证明,在循环载荷的作用下螺旋弹簧其
破坏断口形状是沿螺旋弹簧内径表面与弹簧轴线
呈45。方向由内向外断裂,裂纹源多数起源于弹
簧内径表面处,断裂截面呈45。并有放射状花样
从裂纹源向外扩展,断口呈脆断无明显塑性变形。
这种断裂特征与弹簧的受力特点及材料种类具有
密切关系。
分析弹簧工作状态下任一横截面的受力可
知,在压缩载荷P的作用下,其任一截面主要受
扭矩 和横剪力P 的作用 (图7),两种内力在
弹簧截面上均产生切应力。两种切应力合成后在
螺旋弹簧截面上形成的分布规律如图8所示,且
在弹簧内表面处叠加成最大切应力。
图7 弹簧结构及受力分析 最大剪应力
中l 心l 线: 一・一-一
最小剪应力
图8 弹簧截面应力分布规律
分析弹簧的应力状态(图9),弹簧内表面处
最大主应力与弹簧中心线成45。方向,而弹簧开
裂扩展的方向正是与最大主拉应力方向垂直,呈
螺旋方向。弹簧材料均为含碳量较高,其强度高,
塑性差,断裂状态属于正断型,沿最大拉应力方向
开裂,而不是沿截面最大切应力方向的切断型。
因此对于承受压缩载荷的自力调节阀圆柱螺旋弹
簧,在轴向载荷作用下弹簧钢丝的任意横截面内,
存在两种剪应力——弯曲剪应力和扭转剪应力。
两者相加,在弹簧的外圆为高应力区,而在弹簧内
圈的钢丝表面上的剪应力最大,断裂往往从内圈
钢丝表面上开始。这与本次PCV一8055阀的5个
断口形貌的起裂位置均位于内表面处与其受力特
点是吻合的。
图9 弹簧应力状态分析
3.2组织状态对弹簧安全性的影响
由于弹簧微观组织中存在的少量铁素体致使
弹簧材料的疲劳强度会显著降低。同时在对弹簧
进行取样时发现弹簧表面硬度较心部硬度低,说
明弹簧表面可能存在一定的脱碳现象。若弹簧表
挂架弹簧断裂失效分析
挂架弹簧断裂失效分析
挂架弹簧在吊装、运输和悬挂等方面广泛应用,但在实际使用过程中,由于一些因素的影响,挂架弹簧可能会发生断裂失效,给生产和生活带来安全隐患。本文将从挂架弹簧失效的原因、表现及预防措施等方面进行分析。
首先,挂架弹簧的断裂失效原因主要有以下几个方面:
1.疲劳:挂架弹簧在长期使用过程中受到千百次的往复应力作用,很可能发生疲劳断裂。疲劳是弹簧断裂失效的主要原因之一。
2.过载:挂架弹簧的设计使用载荷与实际使用载荷不符,导致挂架弹簧超载,长期使用后断裂失效。
3.材料问题:挂架弹簧材料不合格,化学成分不符合标准,也可能导致挂架弹簧断裂失效。
其次,挂架弹簧的失效表现主要有以下四个方面:
1. 挂架弹簧松动:当挂架弹簧松动后,会导致其加载能力降低,甚至导致其失效。
2. 挂架弹簧形变:因为挂架弹簧的负载特性并不是线性的,所以常常会发现随着负载加大,挂架弹簧的形变程度增加。当挂架弹簧形变到极限时,会导致断裂失效。
3. 挂架弹簧裂纹:由于疲劳、材料问题等原因,挂架弹簧可能会出现不可见的裂纹,随着使用次数的增加,裂纹逐渐扩大,最终导致断裂失效。
4. 挂架弹簧变形或扭曲:挂架弹簧在使用过程中会经受各种应力作用,例如扭矩、剪切等。当这些应力超出挂架弹簧的承受极限时,就会导致弹簧变形或扭曲,最终导致断裂失效。
最后,为了预防挂架弹簧的断裂失效,必须要采取以下预防措施:
1. 选用合格材料:挂架弹簧制造时必须选用优质材料,必须符合国家标准和用户要求。厂家必须要对材料进行必要的化学成分分析、热处理、表面处理和物理测试,确保弹簧的物性符合要求。
2. 合理延长使用寿命:为了延长挂架弹簧的使用寿命,必须合理规划使用条件、合理设置载荷以及合理布局、移动以及拆卸过程。
3. 定期检查维修:弹簧在使用中一旦出现变形、松动、裂纹等现象,必须进行及时检修或更换,特别是一些生产现场和高层建筑等高危区域,更需定期检查,确保使用安全。
弹簧疲劳断裂或失效的原因分析
弹簧疲劳断裂或失效的原因分析
一、分解弹簧永久变形及其影响因素
弹簧的永久变形是弹簧失效的主要原因之一,弹簧的永久变形,会使弹簧的变形或负荷超出公差范围,而影响机器设备的正常工作。
检查弹簧永久变形的方法:
1、快速高温强压处理检查弹簧永久变形。是把弹簧压缩到一定高度或全部并紧,然后放在开水中或温箱保持10~60分钟,再拿出来卸载,检查其自由高度和给定工作高度下的工作载荷。
2、长时间的室温强压处理检查弹簧永久变形:是在室温下,将弹簧压缩或压并若干天,然后卸载,检查其自由高度和给定工作高度下的工作载荷。
二、弹簧断裂及其影响因素
弹簧的断裂破坏也是弹簧的主要失效形式之一,弹簧断裂形式可分为;疲劳断裂,环境破坏(氢脆或应力腐蚀断裂)及过载断裂。
1、弹簧的疲劳断裂:弹簧的疲劳断裂属于设计错误,材料缺陷,制造不当及工作环境恶劣等因素。疲劳裂纹往往起源于弹簧的高应力区,如拉伸弹簧的钩环、压缩弹簧的内表面、压缩弹簧(两端面加工的压缩弹簧)的两端面。
受力状态对疲劳寿命的影响
(a)恒定载荷状态下工作的弹簧比恒定位移条件下工作的弹簧,其疲劳寿命短得多。 (b)受单向载荷的弹簧比受双向载荷的弹簧的疲劳寿命要长得多。
(c)载荷振幅较大的弹簧比载荷振幅较少的弹簧的疲劳寿命要短得多。
2、腐蚀疲劳和摩擦疲劳
腐蚀疲劳:在腐蚀条件下,弹簧材料的疲劳强度显著降低,弹簧的疲劳寿命也大大缩短。
摩擦疲劳:由于摩擦磨损产生细微的裂纹而导致破坏的现象叫摩擦疲劳。
3、弹簧过载断裂
弹簧的外加载荷超过弹簧危险截面所有承受的极限应力时,弹簧将发生断裂,这种断裂称为过载断裂。
过载断裂的形式:
(a)强裂弯曲引起的断裂;
(b)冲击载荷引起的断裂;
(c)偏心载荷引起的断裂
三、后处理的缺陷原因及防止措施
缺陷一:脱碳
对弹簧性能影响:疲劳寿命低
缺陷产生原因:
1、空气炉加热淬火未保护气
2、盐浴脱氧不彻底 防止措施:
热疲劳断裂的主要因素和裂纹特征
热疲劳断裂的主要因素和裂纹特征
断裂失效分析(4)
钟培道
(北京航空材料研究院,北京100095)
5.3 疲劳断裂失效分析
疲劳断裂失效分析的内容包括:分析判断零件的断裂失效是否属于疲劳断裂与疲劳断裂的类别;引起疲劳断裂的载荷类型与大小以及疲劳断裂的起源等。疲劳断裂失效分析的目的则是找出引起疲劳断裂的确切原因,从而为防止同类疲劳断裂失效再次出现所要采取的措施提供依据。
5.3.1 疲劳断裂的宏观分析
典型的疲劳断口按照断裂过程的先后有三个明显的特征区,即疲劳源区、扩展区和瞬断区,见图12。
图12 疲劳断口的宏观特征
在一般情况下,通过宏观分析即可大致判明该断口是否属于疲劳断裂、断裂源区的位置、裂纹的扩展方向以及载荷的类型。
(1)疲劳断裂源区的宏观特征及位置的判别
宏观上所说的疲劳源区包括裂纹的萌生与第一阶段扩展区。疲劳源区一般位于零件的表面或亚表面的应力集中处,由于疲劳源区暴露于空气与介质中的时间最长,裂纹扩展速率较慢,经过反复张开与闭合的磨损,同时在不同高度起始的裂纹在扩展中相遇,汇合形成辐射状台阶或条纹。因此,疲劳源区一般具有如下宏观特征:①氧化或腐蚀较重,颜色较深;②断面平坦、光滑、细密,有些断口可见到闪光的小刻面;③有向外辐射的放射台阶或放射状条纹;④在源区虽看不到疲劳弧线,但有向外发射疲劳弧线的中心。
有时疲劳源区不只一个,在存在多个源区的情况下,需要找出疲劳断裂的主源区。
(2)疲劳断裂扩展区的宏观特征
河南电网高压断路器操作弹簧断裂分析
维普资讯 学术论坛 2007 NO Science and Technology Consul而而 I冬{3 材}:}l{-的I}:金腻必杂物 100× 5 5fII簧1}1的裂纹500× 4 弹簧材料的 棚维纵 50o× l刳6 i/l折 裂纹顶端 发 I 链叹?50× 农2 LW8—35断路 艄能神磕外观参数 弹簧编号 弹簧类型 自由长度 有效长度 中径 钢丝直径 有效瞳数 外簧 300 ̄m 270r ̄ 49mm l0唧 24 试品2 内簧 260姗 220 mm 26m brim] 40 农3弹簧材料化学成分(%) C Si Mn Mo Cu S P 外簧检测值 O.57 1.73 O.73 <0.025 0.15 0.006 0.014 内簧检测值 O.61 1.72 0.78 <O.025 O.11 0.014 0.015 6OSi2Mn O.56~ 1.5O~ 0.60-- 不大于 不大于 不大于 GB 1222-84 O.6唾 2.00 0.9o 0.25 0 035 0.035 在缺陷(如裂纹、划伤、过多的非金属夹 杂等)时,特别容易引起裂纹的低能量快速 扩展而产生脆断。 弹簧表面的脱碳层深度为0.4mm,虽然 未超出GB/T 1222—1984标准中规定不大 干0.44mm的要求,但已接近规定值的上 限。腕碳层加深将严重降低弹簧的疲劳寿命 已为大量案例所证实。 弹簧的断裂为沿晶脆性断裂,这点除和 粗大马氏体组织有关外,还和晶界弱化(回 火脆)紧密相关,通常弹簧的回火温度在第 一类回火脆温度区间,倘若材料中的有害夹 杂很多时,表现尤为明显,当然所检测的断 簧是否存在这种情况尚待做更多的工作。 因此,弹簧表面存在严重的折叠裂纹是 造成弹簧脆断失效的最主要原因;弹簧材料 中存在较多的非金属夹杂物、较为严重的表 面脱碳,以及热处理质量不佳(粗针状马氏 体,硬度偏高)加速了弹簧的断裂。 1.2试品2——LW8-35 2002年,河南电网220kV的漯河变电站 里, Lw8—35型断路器在运行中发生储能弹 簧断裂。在此之前,该型断路器储能弹簧曾 发生过类似故障。取已经更换但尚未断裂的 储能弹簧为实验用试品,如图7。 LW8-35型断路器储能弹簧为双层拉力 圆柱拉伸螺旋弹簧,产品的基本参数见表2。 (1)化学成分分析 . 经化学分析,外簧和内簧材料为60Si2 Mn。其化学成分见表3。 对照标准确定,外簧、内簧材料均为6 0Si2Mn。 6oSi2Mn钢的强度和弹性极限较高,淬透 性较好,但有脱碳及回火脆性倾向,一般用于 制造承受交变负荷及高应力下工作的弹簧。 6OSi2Mn钢力学性能见表4。 (2)硬度测试 外簧 52HRc(三点平均值) 内簧 497HVl(三点平均值),约 为49HRC。 根据GB/T 1239.4—89的规定,热卷 圆柱螺旋弹簧的硬度一般应为41.5~48HRC, 而被检测的弹簧硬度值明显高于标准的规定 值。 (3)疲劳实验 . 试品2尚未发生断裂,本实验为人工疲 劳实验。试验设备为PSY一80、T(1)50, 环境温度为20℃。 疲劳试验条件:F(拉l50mm)=l7300N, H.=l 00.00min,H。=l 50.00mm,振幅 50.00mm,频率1.8Hz,经340677次循环后 外簧与内簧均发生断裂。 由圆柱螺旋弹簧最大剪应力的修正公式 8PD r4c一1 0.615) "t'max a竹, L;-44C 4斗_J嬲’ c i (c: ) 和圆柱螺旋弹簧变形公式五: 8P D  ̄n 结合试品2的基本参数,可得最大剪应 力r =874。 对于硅锰合金弹簧钢,其扭曲弹性极限 f =(55%~65%) 6,对于60Si2Mn,f8 最小值为88OMpa。参看图8,疲劳寿命为3 ×10⁵次时,其疲劳极限约为6lOMPa,明显 小于弹簧所承受的载荷。 由于试品2弹簧材料最大剪应力与扭曲 弹性极限接近,在反复载荷作用下将发生塑 性变形,在材料表面缺陷处形成疲劳源,弹 簧最终发生疲劳断裂。 60Si2Mn钢不同状态下的疲劳极限值见 表5、表6。 6OSi2Mn钢旋转弯曲疲劳的,一疗一.Ⅳ曲 线见图8。 科技咨询导报Science and Technology Consulting Herald 1 85
2019年FMEA经典案例
原材料运输
-无毛刺
-无划伤
-标签 原材料表面生锈 影响弹簧疲劳寿命 7 原材料包装不完善 3 -要求供货厂严格按我厂要求包装 -仓库人员对来料外观进行检查 6 126 1在与供应商的协议内确定包装标准
2制定外观的包装检验规程
3对来料的人员进行包装检查的培训
建立看板方法 7 3 5 105
储存时间过长 3 -先进先出控制程序更新 -建立看板,目视控制 3 63 7 3 3 63
原材料表面碰伤 影响弹簧疲劳寿命 7 运输过程中发生碰撞
3 用集装箱运输并固定住 -仓库来料目视检查 6 126
5 2 5 50 原材料包装不完善 见上 仓库来料目视检查
标牌丢失/批号信息丢失 没有可靠的追溯性 5 捆扎松 -包装方案确认 -来料目视检查 6 90 检查和完善来料控制程序
1.1 原材料检验 不合格材料入库 生产产品不合格 7 未检验出不合格材料 2 技术认可
建立自检报告 检验员严格按检验规程检验 4 56
原材料储存和搬运 检验器具失效 2 确定刻度单位 质保部定期对检验器具进行校验 3 42
5 分供方和中国弹簧厂在检验方式上存在差异 2 和分供方确定检验器具 质保部定期对检验器具进行校验 3 30 分供方检验器具确定 5 2 3 30
不合格的丸粒 影响弹簧的疲劳寿命 5 供应商提供不合格的丸粒 2 供应商技术认可 对丸粒的来料检查 3 30
磷化液不符合规范 影响涂层质量 5 供应商提供不合格的磷化液 2 供应商技术认可 对磷化液进行来料检查 3 30 涂装的粉末不符合规范 影响涂层质量 5 供应商提供的粉末不符合规范 2 供应商技术认可 对粉末进行来料检查 3 30
原材料表面生锈 影响弹簧疲劳寿命 7 原材料存放时间过长 2 根据FI/FO发放原材料 -仓库管理员严格按“先进先出”的要求发放材料
浅谈机车受电弓弓头扭簧疲劳断裂问题
浅谈机车受电弓弓头扭簧疲劳断裂问题
摘要:针对国内电力机车受电弓弓头扭簧在某些运用环境较为恶劣的区域发生的极低概率断裂问题,从故障扭簧化学、断口、能谱、微观疲劳特征和金相等环节进行分析,判定导致问题发生的原因,并制定后续有效控制措施,保证机车运用的稳定性。
关键词:受电弓、扭簧、疲劳断裂
一、情况概述
目前国内电力机车已大批量配属于全国各铁路运用单位,长久以来运用质量稳定可靠,是中国轨道交通行业发展的重要组成部分。但在某些运用环境较为恶劣的区域,电力机车受电弓弓头扭簧会存在极低概率的断裂问题,受电弓弓头扭簧主要作用是吸收和缓解受电弓在运行时来自接触网对其作用的横向和垂向交变载荷从而对弓头及其它部件进行保护,如果发生扭簧断裂故障,断裂簧体在各自连接端螺栓紧固力作用下仍然能够保持与受电弓弓体连接,不会因为断裂而导致簧体与受电弓发生脱离现象,同时与扭簧连接的左(右)支撑及柱头也不会因为扭簧的断裂从弓体脱离,损坏车顶设备,这种故障不会对行车安全造成任何影响。
扭簧及其安装示意图 二、断裂原理分析
2.1理化检测
2.1.1化学成分检测
对3个故障件的化学成分均进行了检测,结果下表所示,材质化学成分均符合GB/T24588-2009《不锈钢弹簧丝》标准要求。
表1 故障件化学成分(wt%)
元 素 C Si Mn S P Cr Ni Al
故障件A 0.08 0.02 0.69 0.007 0.002 16.23 7.73 0.92
故障件B 0.06 0.42 0.31 0.004 0.002 17.27 7.16 0.88
故障件C 0.05 0.63 0.48 0.004 0.002 17.11 6.93 1.02
标准要求 ≤0.09 ≤1 ≤2 ≤0.03 ≤0.04 16~18 6.5~7.75 0.75~1.5
2.1.2断口分析 3个故障件断口均呈典型的疲劳断裂特征,疲劳源均位于扭簧表面,断口区域分为裂纹源起始区、扩展区及瞬断区。
载货汽车钢板弹簧断裂分析
载货汽车钢板弹簧断裂分析
张喆
长春一汽集团汽车材料研究所,长春市 130011
摘要:对工作中遇到的导致钢板弹簧断裂的多种原因进行了总结,探索了提高钢板弹簧疲劳
寿命切实可行的有效方法。
关键词:钢板弹簧;失效分析
钢板弹簧是载货汽车悬架的重要组成部件,作为车轮运动轨迹的导向机构,使用底盘受
力情况较好,是直接影响着汽车行驶的平顺性和操纵的稳定性。在汽车行驶过程中,钢板弹
簧承受交变应力的作用,疲劳断裂是常见的失效形式。我厂设计生产的J6、J5P、L501等系
列车型的前后悬架上都使用了钢板弹簧,其疲劳寿命对整车质量有着重要的影响。
作者承担了技术中心的钢板弹簧断裂分析工作,本文对工作中遇到的导致钢板弹簧断裂的多
种原因进行了总结,探索了提高钢板弹簧疲劳寿命切实可行的有效方法。
1.钢板弹簧材料标准和断裂分析依据
我厂载货汽车使用的钢板弹簧材料主要有50CrMnVA、50CrVA、60Si2MnA、55SiMnVB
等,具有高强度和高可靠性,其性能和工艺性能见表1。
表1 普通弹簧钢力学性能 热处理制度 力学性能
伸长率
δ% 钢材牌号 淬火温度
(℃) 回火温度
(℃) 屈服点
бS( MPa) 抗拉强度
бb( MPa) δ5 δ10 收缩率
ψ%
50CrVA 850 油 500 1150 1300 10 40
55SiMnVB 860 油 460 1250 1400 5 30
60Si2MnA 870 油 440 1400 1600 5 20
作者工作过程中接触到了许多种类的断裂情况,其中既有在台架试验过程发生断裂,也有在
道路试验过程中以及用户使用过程中发生断裂。目前,我们主要采用化学分析、断口分析以
及金相检验等方法对断裂的钢板弹簧进行失效分析。分析检验主要按照下列标准进行:
GB/T 19844-2005《钢板弹簧》、GB/T 1222-1984《弹簧钢》、JB/T 3782-1984《钢板弹簧金相