
长度测量方法和量具介绍
量具使用-1.钢直尺、内外卡钳及塞尺
量具使用-1.钢直尺、内外卡钳及塞尺
介绍钢直尺、内外卡钳及塞尺使用
一 钢直尺
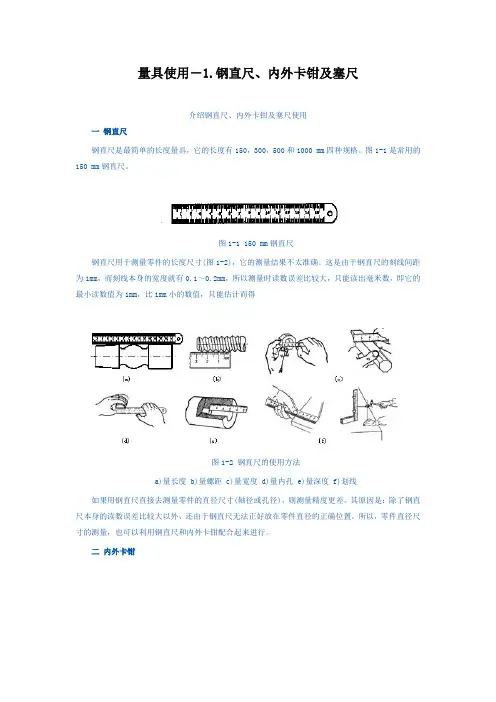
钢直尺是最简单的长度量具,它的长度有150,300,500和1000 mm四种规格。图1-1是常用的150 mm钢直尺。
图1-1 150 mm钢直尺
钢直尺用于测量零件的长度尺寸(图1-2),它的测量结果不太准确。这是由于钢直尺的刻线间距为1mm,而刻线本身的宽度就有0.1~0.2mm,所以测量时读数误差比较大,只能读出毫米数,即它的最小读数值为1mm,比1mm小的数值,只能估计而得
图1-2 钢直尺的使用方法
a)量长度 b)量螺距 c)量宽度 d)量内孔 e)量深度 f)划线
如果用钢直尺直接去测量零件的直径尺寸(轴径或孔径),则测量精度更差。其原因是:除了钢直尺本身的读数误差比较大以外,还由于钢直尺无法正好放在零件直径的正确位置。所以,零件直径尺寸的测量,也可以利用钢直尺和内外卡钳配合起来进行。
二 内外卡钳
a)内卡钳 b)外卡钳
图1-3 内外卡钳
图1-3是常见的两种内外卡钳。
内外卡钳是最简单的比较量具。外卡钳是用来测量外径和平面的,内卡钳是用来测量内径和凹槽的。它们本身都不能直接读出测量结果,而是把测量得的长度尺寸 (直径也属于长度尺
寸),在钢直尺上进行读数,或在钢直尺上先取下所需尺寸,再去检验零件的直径是否符合。
1 卡钳开度的调节 首先检查钳口的形
图1-4 卡钳钳口形状好与坏的对比
状,钳口形状对测量精确性影响很大,应注意经常修整钳口的形状,图1-4所示为卡钳钳口形状好与坏的对比。调节卡钳的开度时,应轻轻敲击卡钳脚的两侧面。先用两手把卡钳调整到和工件尺寸相近的开口,然后轻敲卡钳的外侧来减小卡钳的开口,敲击卡钳内侧来增大卡钳的开口。如图1-5(a) 所示。但不能直接敲击钳口,图1-5(b) 所示。这会因卡钳的钳口损伤量面而引起测量误差。更不能在机床的导轨上敲击卡钳。如图1-5(c) 所示。
钢尺量具的操作方法及要领

钢尺量具的操作方法及要领
钢尺是一种常用的测量工具,具有刻度清晰、制作精准等特点。以下是钢尺的操作方法及要领:
1. 选用合适的钢尺:根据需要测量的尺寸大小,选择合适的钢尺长度。常见的钢尺长度有1m、2m、3m等。
2. 准备工作:保持工作区域整洁,将钢尺放置在平整的工作台上。
3. 保持钢尺平稳:将钢尺的一端对齐测量物体的边缘,并用手轻轻按住以确保钢尺平稳。
4. 确定测量起点:根据需要测量的尺寸,将钢尺的刻度与测量起点对齐。
5. 读取尺寸:将目视准直,仔细读取钢尺上与测量终点对齐处的刻度数值。注意刻度的最小单位,常见的为毫米。
6. 防止误差:在读取尺寸时,要保持视线垂直于刻度,避免视觉偏差对测量结果产生影响。
7. 测量结果记录:将测量结果记录下来,确保准确性,并便于后续处理或比较。
8. 清洁保养:使用后及时清洁钢尺,避免尺面受损或刻度不清晰。可以使用软布擦拭,并注意不要碰撞或弯曲。
通过以上操作方法及要领,可以正确、高效地使用钢尺进行测量工作。
常用量具的使用方法1
常用量具的使用方法
目 录
第一章 钢直尺、内外卡钳及塞尺 1
一 钢直尺 1
二 塞尺 1
第二章 游标读数量具 2
一 游标卡尺的结构型式 2
二 游标卡尺的读数原理和读数方法 4
三 游标卡尺的测量精度 6
四 游标卡尺的使用方法 7
五 游标卡尺应用举例 9
六 高度游标卡尺 10
七 深度游标卡尺 11
第三章 螺旋测微量具 13
一 外径百分尺的结构 13
二 百分尺的工作原理和读数方法 15
三 百分尺的精度及其调整 16
四 百分尺的使用方法 17
五 百分尺的应用举例 18
六 杠杆千分尺 19
七 内径百分尺 19
八 内测百分尺 20
九 三爪内径千分尺 21
十 数字外径百分尺 21
第四章 指示式量具 22
一 百分表的结构 22
二 百分表和千分表的使用方法 22
三 杠杆百分表 25
四 杠杆百分表和千分表的使用方法 26
五 内径百分表 29
六 内径百分表的使用方法 30
第五章 角度量具 30
一 万能角度尺 30
第六章 水 平 仪 31
一 条式水平仪 32
二 框式水平仪 33
第七章 量具的维护和保养 36
第一章 钢直尺、内外卡钳及塞尺
一 钢直尺
钢直尺是最简单的长度量具,它的长度有150,300,500和1000 mm四种规格。图1-1是常用的150 mm钢直尺。
图1-1 150 mm钢直尺
钢直尺用于测量零件的长度尺寸(图1-2),它的测量结果不太准确。这是由于钢直尺的刻线间距为1mm,而刻线本身的宽度就有0.1~0.2mm,所以测量时读数误差比较大,只能读出毫米数,即它的最小读数值为1mm,比1mm小的数值,只能估计而得。
(a) (b) (c)
(d) (e) (f)
图1-2 钢直尺的使用方法
a)量长度 b)量螺距 c)量宽度 d)量内孔 e)量深度 f)划线
如果用钢直尺直接去测量零件的直径尺寸(轴径或孔径),则测量精度更差。其原因是:除了钢直尺本身的读数误差比较大以外,还由于钢直尺无法正好放在零件直径的正确位置。所以,零件直径尺寸的测量,也可以利用钢直尺和内外卡钳配合起来进行。
各种尺寸测量量具的使用方法
1
量具的使用方法
目 录
第一章 钢直尺、内外卡钳及塞尺 .................................................................................... 3
一 钢直尺 ....................................................................................................................... 3
二 内外卡钳 ................................................................................................................... 3
三 塞尺 ........................................................................................................................... 6
第二章 游标读数量具 ........................................................................................................ 8
一 游标卡尺的结构型式 ............................................................................................... 8
二 游标卡尺的读数原理和读数方法 ........................................................................... 9
实验01:长度的测量

实验一:长度的测量
【实验播放】
1、实验目的:
(1)了解游标卡尺的构造、原理和使用方法;
(2)能熟练运用刻度尺、游标卡尺测量物体的长度及管类物体的内、外径和深度。
2、实验原理:
游标卡尺的结构、测量原理及读数方法见前一章长度的测量中 “游标卡尺”部分.
3、实验器材
游标卡尺、金属管、小量筒等.
4、实验步骤
(1)用刻度尺测量金属管的长度,每次测量后让金属管绕轴转过约45°再测量下一次,共测量四次.
(2)用游标卡尺测量金属管的外径和内径.测量时先在管的一端测量相互垂直的两个方向上的外径和内径,再在管的另一端测量相互垂直的两个方向上的外径和内径,得到外径和内径的四组测量值.
(3)用游标卡尺测量小量筒的深度,每次测量后,让小量筒绕轴转过约90°再测量下一次,共测量四次.
(4)选用身边的物品,进行测量,以期熟练使用游标卡尺。
5、数据处理
(1) 把各组测量填入下表中,结果算平均值,用这种方法可以减小测量误差.
金属管 小量筒
长度l/mm 内径d内/mm 外径d外/mm 深度h/mm
1
2
3
4
平均值
(2)使用游标卡尺时,无论题目中所要求的单位是什么;在读数时“主尺读数”一定要用“mm”做单位,最后的结果再换算成题目要求的单位.
(3)游标卡尺读数时不需要估读,但一定要读到有效位,例如准确度是0.1mm的游标卡尺,最终读数—定读到mm的十分位;准确度为0.02mm的游标卡尺,最终读数一定读到mm的百分位,且最末一位数是偶数.
6、注意事项
(1)刻度尺的刻度线要紧贴金属管,并且读数时视线与刻度线要对齐,避免误差;如果刻度尺端头有磨损,测量起点不要选在“0”刻度线。
(2)分清游标卡尺的准确度是多少?读数时应使视线与尺垂直,避免产生误差.
(整理)各种检测量具使用方法

-------------
-------------
游标卡尺的原理及使用方法
游标卡尺是一种测量精度较高、使用方便、应用广泛的量具,可直接测量工件的外径,内径、宽度、长度、深度尺寸等(图7-7),其读数准确度有0.1mm、0.05mm和0.02mm三种。下面以0.02mm(即1/50)游标卡尺为例,说明其刻线原理、读数方法、测量方法及注意事项。 -------------
-------------
刻线原理 如图7-8 a)所示,当主尺和副尺的卡脚始合时,主尺上的零线对准副尺上的零线对准副尺上的每一小格为1mm,取主尺49mm长度在刻尺上等分为50个格。即:
副尺每格长度=
主、副尺每格之差=1mm-0.98mm=0.02mm
读数方法 如图7-8 b)所示,游标卡尺的读数可分为三步:
第一步:根据副尺零线以左的主尺上的最近刻度读出整数;
第二步:根据副尺零线以右与主尺某一刻线对准刻线数乘以0.02读出小数;
第三步:将上面的整数和小数两部份相加,即得总尺寸。如图7-8b)中的读数为:
23+12×0.02=23.4(mm)
测量方法 游标卡尺的测量方法如图7-9所示。其中图a)为测量工件外径的方法,图b)为测量工件内径的方法,图c)为测量工件宽度的方法,图d)为测量工件深度的方法。
注意事项 使用游标卡尺时应注意以下事项:
使用前先擦尽卡脚,然后合拢两卡脚使之贴合,检查主、副尺零线是否对齐。若未对齐,应在测量后根据原始误差修正读数。 -------------
------------- 测量时,方法要正确,读数时要垂直于尺面,否则测量不正确。
当卡脚与被测工件接触后,用力不能过大,以免卡脚变形或磨损,降低测量的准确度。
不得用卡尺测量毛坯表面。使用完毕后须擦拭干净,放入盒内。
游标卡尺的种类很多,除了上述普通游标卡尺外,还有专门用于测量深度和高度的深度游标卡尺和高度游标卡尺。高度游标卡尺还可以用于钳工精密划线。
千分尺的使用方法
千分尺的使用方法
篇一:千分尺的使用方法
千分尺是一种用于测量物体长度、宽度和厚度的量具,通常用于机械加工、零部件的检测以及精密装配等领域。千分尺精度高、读数直观,是现代工业生产中必不可少的测量工具之一。本文将介绍千分尺的使用方法,希望能够为大家提供帮助。
一、千分尺的构造和原理
千分尺由一个主尺、一个游标和一个刻度盘组成。主尺上刻有毫米和厘米刻度,游标上也刻有毫米刻度。千分尺的分辨率为0.01毫米,精度可达0.02毫米。读数时,游标上的刻线与主尺刻度线的位置表示被测物体的长度或厚度。
二、千分尺的使用方法
1. 准备工作:将被测物体放置在平整的水平面上,确保其表面清洁、平整,使其与千分尺的测量面垂直。
2. 长度测量:将千分尺平稳地放置在被测物体上,将游标向移动,使其紧贴被测物体。读数时,游标上的刻线所在的毫米刻度线与主尺上的刻度线相对应,游标上的小格表示0.01毫米。读数时应准确对齐游标刻线和主尺刻度线,避免视觉误差。
3. 宽度测量:同样地,将千分尺平稳地放置在被测物体上,使其测量面对着被测物体的宽度方向。读数时游标上刻线所在的毫米刻度线与主尺上的刻度线相对应,小格表示0.01毫米。此时,若需要测量被测物体的凹凸度,则需移动游标使其沿着被测物体的曲面走势。
4. 厚度测量:千分尺的刻度盘也被用于测量物体的厚度。在测量厚度时,应将物体平置于水平面上,紧贴千分尺测量面。读取刻度盘上的度数,其分辨率为0.02毫米,精度为±0.03毫米。
三、常见问题及解决方法
1. 读数偏差:若读数时游标和主尺之间有一定的摩擦力,则游标会稍有偏移,导致读数偏差。解决方法是反复移动游标,使其能够自由活动,避免受到外力的影响。
2. 刻度盘过紧:刻度盘过紧可能会导致读数不准确。解决方法是松开千分尺的卡钳,调整刻度盘的紧度为适当的状态,使其能够自由转动。
3. 清洁问题:千分尺应保持清洁干燥,避免在潮湿、多尘、腐蚀性等环境中长时间存放。定期使用干净的布清洁千分尺,避免使用酸碱等腐蚀性强的清洗剂。
卡尺的使用方法详解
---
专业提供SPC数据分析软件等机械测量解决方案
卡尺的使用方法详解
---
专业提供SPC数据分析软件等机械测量解决方案 卡尺:
卡尺是一种测量长度、内外径、深度的量具。其中量具,就是计量和检验用的器
具,长度测量量具是其主要门类之一,如卡尺、深度尺、高度尺、千分尺、百分表、千分表、量块、步距规、角度尺、倾角仪等。而卡尺又是长度测量量具中最
主要的品种之一。
卡尺的种类:
常见的卡尺有三种:1)带表卡尺; 2)电子数显卡尺; 3)游标卡尺.
尺身测量范围常用的规格有三种:0--150mm、0—200mm、0—300mm。
请参考以下简图:
带表卡尺
电子数显卡尺
---
专业提供SPC数据分析软件等机械测量解决方案 游标卡尺
分类说明:
1、带表卡尺
带表卡尺是通过齿轮条传动系统,将两测量爪相对移动转变为指示表指针的回转
运动,并借助尺身刻度和指示表,对两测量爪相对移动所分隔的距离进行读数的
一种长度测量工具.
基本结构简图:
性能特点:
1)测量内径、外径、深度、台阶四种测量功能(见下图),能进行直接测量和---
专业提供SPC数据分析软件等机械测量解决方案 比较测量;
2)不锈钢制造,刻线面无光镀铬,激光刻线、线纹清晰、耐磨;
3)测量范围在200mm以上的带表卡尺带有微动滚轮,可滚轮微调,便于单手操
作。
4)指示表具有防震性能和外圈锁紧装置。
使用说明:
1)使用前,松开表上方紧固螺丝,并将尺表平稳移开,用布将各测量面和导向面
擦拭干净;
2)零位校正(见下图):测量前卡尺两外测量面必须要保持相接触,同时要注
意表针与表盘上方之“零”刻度线重合。如未重合,则松开表圈紧固螺丝,转
动表盘使表针与零刻度线对齐。然后要拧紧表圈紧固螺丝。
---
专业提供SPC数据分析软件等机械测量解决方案 读数方法:
1)使用前先对好“0”位;
2)尺身分度值为1mm,尺身测量范围依规格而定(150mm、200mm、300mm)表盘
常用量具及使用方法
常用量具及使用方法
测量工具是工程师们在工作中必不可少的辅助工具,能够帮助他们精确地测量尺寸、角度和其他物理量,确保工作的准确性和质量。下面是一些常用的量具以及它们的使用方法:
1.卷尺:卷尺是最常见的测量工具之一,用于测量线段的长度。使用时,先将卷尺的一端对准要测量的物体的一个边缘,然后将卷尺沿着物体的边缘滑动,直到另一端与物体的另一个边缘对齐。读取卷尺上两个对齐线之间的刻度,即可得到物体的长度。
2.卡尺:卡尺是用于测量长度、宽度和深度的工具。它通常由两个活动的腿组成,可以通过调节腿的间距来适应不同的测量需求。使用时,将腿的一端放在要测量的物体上,然后通过调节另一端的位置,使其与物体的另一个边缘对齐。读取卡尺上的刻度,即可得到物体的尺寸。
3.游标卡尺:游标卡尺是一种更准确的测量工具,常用于测量精密零件的尺寸。它由一个固定刻度和一个可滑动的游标组成,游标可以通过旋转螺旋形的螺杆来调节。使用时,将游标卡尺的两腿放在要测量的物体上,通过旋转螺旋形的螺杆,使游标尽量靠近物体的表面。读取游标卡尺上的刻度,即可得到物体的准确尺寸。
4.角度量具:角度量具用于测量两段线段之间的角度。常见的角度量具包括量角器和角度尺。量角器是一个半圆形的工具,其中一个腿与一个固定的刻度相连,另一个腿可以活动。使用时,将量角器的一个腿放在两段线段的交点上,打开另一个腿,直到它与两段线段的一条相重合。读取量角器上的刻度,即可得到两段线段的夹角。角度尺则是一个固定的角度,通常用于测量直角或其他特定的角度。 5.深度规:深度规是用于测量孔的深度的工具。它通常由一个带有刻度的杆和一个可调节的止动环组成。使用时,将深度规的杆插入孔中,然后通过调节止动环的位置,使其与孔的底部对齐。读取深度规上的刻度,即可得到孔的深度。
6.卡规:卡规是用于测量外径、内径和间距的工具。它由两个可调节的腿组成,可通过调节腿的间距适应不同的测量需求。使用时,将卡规的两腿放在要测量的物体上,通过调节腿的位置,使其与物体的边缘对齐。读取卡规上的刻度,即可得到物体的尺寸。
量具的使用方法和测量方法
量具的使用方法和测量方法
量具是工程施工和日常生活中常用的测量工具,正确的使用和合理的测量方法对于保证工程质量和提高生产效率具有重要意义。下面将介绍一些常见的量具使用方法和测量方法。
首先,我们来介绍一些常见的量具使用方法。首先是卷尺的使用,卷尺是我们日常生活中常用的量具,用于测量长度。在使用卷尺时,我们应该将卷尺端部对准被测量的物体,然后拉出卷尺,确保卷尺拉直并与被测量物体接触,最后读取卷尺上的刻度值。在使用卷尺时,要注意保持卷尺平直,避免扭曲和变形,以确保测量的准确性。
其次是游标卡尺的使用方法,游标卡尺是一种精密测量工具,通常用于测量小尺寸的物体。在使用游标卡尺时,我们应该将被测量物体放置在游标卡尺的测量夹具之间,然后轻轻闭合游标卡尺,读取游标卡尺上的刻度值。在使用游标卡尺时,要特别注意不要用力过大,以免损坏测量夹具和刻度尺。
接下来,我们来介绍一些常见的测量方法。首先是长度测量,长度是最常见的测量对象之一。在进行长度测量时,我们应该选择合适的量具,并根据被测量物体的特点和尺寸,采用合适的测量方法进行测量。例如,对于直线形状的物体,我们可以使用卷尺进行测量;对于曲线形状的物体,我们可以使用软尺或曲线量具进行测量。
其次是角度测量,角度是另一个常见的测量对象。在进行角度测量时,我们可以使用量角器或者其他专门的角度测量工具进行测量。在进行角度测量时,要注意选择合适的测量工具,并根据被测量物体的特点和形状,采用合适的测量方法进行测量,以确保测量的准确性。
最后是深度测量,深度是一些特殊工件中常见的测量对象。在进行深度测量时,我们可以使用深度卡尺或者其他专门的深度测量工具进行测量。在进行深度测量时,要注意选择合适的测量工具,并根据被测量物体的特点和形状,采用合适的测量方法进行测量,以确保测量的准确性。
综上所述,量具的使用方法和测量方法在工程施工和日常生活中起着至关重要的作用。正确的使用和合理的测量方法可以保证工程质量和提高生产效率。因此,我们在使用量具和进行测量时,应该选择合适的量具和测量方法,并严格按照操作规程进行操作,以确保测量的准确性和可靠性。