
NB47014-2011承压设备工艺评定--焊接工艺评定表格
预焊接工艺规程(pWPS)
单位名称
预焊接工艺规程编号 日期 所依据焊接工艺评定编号:
焊接方法 机械化程度(手工、半自动、自动)
焊接接头: 坡口形式: 衬垫(材料及规格) 其他 简图:(接头形式、坡口形式与尺寸、焊层、焊道布置
及顺序)
母材:
类别号 组别号 与类别号 组别号 相焊或
标准号 材料代号 与标准号 材料代号 相焊
对接焊缝焊件母材厚度范围
角焊缝焊件母材厚度范围
管子直径、壁厚范围:对接焊缝 角焊缝
其他
填充金属:
焊材类别:
焊材标准:
填充金属尺寸:
焊材型号:
焊材牌号(金属材料代号):
填充金属类别:
其他
对接焊缝焊件焊缝金属厚度范围: 角焊缝焊件焊缝金属厚度范围
耐蚀堆焊金属化学成份(%)
C Si Mn P S Cr Ni Mo V Ti Nb
/ / / / / / / / / / /
其他:
注:每一种母材与焊接材料的组合均需分别填表
焊接位置: 对接焊缝的位置: 立焊的焊接方向:(向上、向下) 角焊缝位置 立焊的焊接方向:(向上、向下) 焊后热处理:
焊后热处理温度(℃):
保温时间范围(h):
预热: 最小预热温度(℃) 最大道间温度(℃) 保持预热时间 加热方式 气体:
气体 混合比 流量L/min
保护气:
尾部保护气:
背面保护气:
电特性
电流种类 极性
焊接电流范围(A) 电弧电压(V)
焊接速度(范围)
钨极类型及直径 喷嘴直径(mm)
焊接电弧种类(喷射弧、短路弧等) 焊丝送进速度(cm/min)
(按所焊位置和厚度,分别列出电压和电压范围,记入入下表)
焊 接 工 艺 参 数
焊道/ 焊层 焊接 方法 填充金属 焊接电流 电弧电压 V 焊接速度 (cm/min) 线能量
(kJ/cm)
牌号 直径 极性 电流(A)
技术措施:
摆动焊或不摆动焊 摆动参数
焊前清理和层间清理: 背面清根方法
单道焊或多道焊(每面) 单丝焊或多丝焊
导电嘴至工件距离(mm) 锤击
其他:
绘制 日期 审核 日期 批准 日期
焊接工艺评定报告
单位名称
焊接工艺评定编号 焊接工艺指导书编号
焊接方法 机械化程度:(手工、半自动、自动)
接头简图: :(坡口形式、尺寸、衬垫、每种焊接方法或焊接工艺、焊缝金属厚度)
母材: 材料标准 材料代号 类、组别号 与类组别号 相焊 厚度 直径 其他 焊后热处理:
保温温度(℃)
保温时间(h)
保护气体:
气体 混合比 流量(L/min)
保护气体
尾部保护气
背面保护气
填充金属: 焊材类别 焊材标准 焊材型号 焊材牌号 焊材规格 焊缝金属厚度 其他 电特性 :
电流种类
极性
钨极尺寸
焊接电流
焊接电压
焊接电弧种类
其他
焊接位置: 对接焊缝的位置 (向上、向下) 角焊缝位置 (向上、向下) 技术措施
焊接速度(cm/min)
摆动或不摆动
摆动参数
多道焊或单道焊(每面)
多丝焊或单丝焊
其他
预热:
预热温度(℃)
道间温度(℃)
其他
拉伸试验 试验报告编号:
试样编号 试样宽度 mm 试样厚度 (mm) 横截面积 mm ² 最大载荷 kN 抗拉强度 MPa 断裂部位和特征
弯曲试验 试验报告编号:
试样编号 试样类型 试样厚度 (mm) 弯心直径(mm) 弯曲角度(°) 试验结果
冲击试验 试验报告编号:
试样编号 试样尺寸 夏比V型 缺口位置 试验温度 ℃ 冲击吸收功 J 侧向膨胀量 mm 备注
金相检验(角焊缝):
根部(焊透、未焊透) ,焊缝(熔合、未熔合)
焊缝、热影响区(有裂纹、无裂纹)
检验截面 Ⅰ Ⅱ Ⅲ Ⅳ Ⅴ
焊脚差(mm)
无损检测:
RT UT
MT PT
其他
耐蚀堆焊金属化学成份(重量,%)
C Si Mn P S Cr Ni Mo V Ti Nb
化学成分表面至熔合线的距离(mm)
附加说明:
结论:本评定按NB∕T47014-2011规定焊接试件、检验试样,确认试验记录正确
评定结果:(合格、不合格)
焊工
姓名
焊工代号 施焊日期
编制 日期 审核 日期 批准 日期
第三方
检 验
换热管与管板与管板焊接工艺卡
接头简图: 换热管与管板焊接接头:还要画出管孔周边管板结构、预制金属衬套形状及尺寸 焊接工艺程序 焊接工艺卡编号
图号
接头名称
接头编号
焊接工艺评定
报告编号
焊工持证项目
检
验
序号 本厂 监检单位 第三方或用户
母材代号 管: 厚度mm
管:
板: 板:
焊接方法或焊接工艺 焊缝金属
厚度mm
焊接位置 层-道 焊接方法 填充金属 焊接电流
电弧电压,V 焊接速度,cm∕min 线能量kj∕cm
施焊技术 牌号 直径 极性 电流(A)
预热温度(℃)
道间温度(℃)
焊后热处理
后热
钨极直径
喷嘴直径
脉冲频率
脉宽比(%)
气体成分
气体
流量
正面
背面
编制 日期 审核 日期 批准 日期
换热管与管板焊接工艺附加评定报告
单位名称
焊接工艺附加评定报告编号 焊接工艺卡编号:
焊接简图: 换热管与管板接头:标注母材类别、换热管外径、 管壁厚、管孔周边管板结构、预制金属衬套的形状与尺寸、孔桥宽度
评定因素:
焊接方法及机动化程度
焊接位置
焊条直径
填充金属公称直径
手工焊时立焊方向(向上、向下)
角焊缝厚度
每面单道焊∕多道焊
焊接电流值
预制金属衬套
预制金属衬套的形状与尺寸
换热管与官办的连接方式
换热管与管板接头的清理方法
外观检查: 报告编号:
结果
渗透检验: 报告编号:
接头编号 1 2 3 4 5 6 7 8 9 10
有无裂纹
金相检验: 报告编号:
检验面编号 1 2 3 4 5 6 7 8 是否合格
有无裂纹,未融合
角焊缝厚度(mm)
是否焊透
结论:本附加评定按NB∕T47014-2011附录D规定焊接试件、检验试样,确认试验记录正确
评定结果:(合格、不合格)
焊工姓名 焊工代号 施焊日期
编制 日期 审核 日期 批准 日期
NBT-47014-2011《承压设备焊接工艺评定》标准解析
NB/T 47014-2011《承压设备焊接工艺评定》标准解析一、我国压力容器焊接工艺评定标准的制定和演变过程。
我国压力容器焊接工艺评定标准的建立要追溯到七十年代末,随着焊接工艺技术的发展以及对工艺评定认识的加深,该标准经过了多次修订。
其演变过程为:(1)1980年颁布的JB741-80《钢制焊接压力容器技术条件》附录二。
(2)1985年颁布的JB3964-85《压力容器焊接工艺评定》代替JB741-80附录二。
(3)1992年颁布的JB4708-92《钢制压力容器焊接工艺评定》代替JB3964-85。
(4)2000年颁布的JB4708-2000《钢制压力容器焊接工艺评定》代替JB4708-92。
(5)2011年颁布的NB/T47014-2011《承压设备焊接工艺评定》代替JB4708-2000。
在2000年颁布JB4708-2000版后,为了对按92版标准评定的项目适用性做出答复,国家质监局于2001年下发了质技监办发【2001】003号文(关于执行JB4708-2000《钢制压力容器焊接工艺评定》标准的意见),提出了以往按92版做的工艺评定哪些可继续有效,哪些需要补做项目,并要求对继续有效的评定,要按2000版进行转化。
在GB713-2008《锅炉压力容器用钢板》标准发布后,国家质检总局以质检特函【2008】64号文《关于GB713-2008实行过渡期安排的通知》中,提出了由于钢板钢号的改变,对已进行的工艺评定需进行转换,但如何转换,没有明确规定。
二、NB/T 47014修订原则修订原则是国际上通用标准接轨并结合中国的法规和国内的实际情况,参照采用ASMEⅨ制定适用于我国锅炉、压力容器、压力管道三类产品的统一的焊接工艺评定标准。
目前国际上焊接方面的标准,虽然不断有ISO国际标准出台,但实际使用的还是两大体系的标准,即欧洲标准和泛太平洋地区使用的美国标准;焊接工艺评定也一样,欧洲采用的标准是EN288《金属材料的焊接工艺规程及评定》。
NBT47014焊接工艺评定

焊接工艺评定编号:PQR-HJ1601评定标准:NB/T47014-2011《承压设备焊接工艺评定》母材类别:Fe~~l+FeT母材牌号:20+20规格:©159X6焊接方法:GTAW+SMAW接头形式:对接焊接位置:6G焊接材料:ER49-1+E4315单位:重庆恒久管道设备安装有限责任公司日期:2016年2月29日焊接工艺评定目录焊接工艺评定报告(PQR)单位名称重庆恒久管道设备安装有限责任公司焊接工艺评定报告编号PQRTIJ1601 预焊接工艺规程编号PWPS-HJ1601 焊接方法_____________________ 机动化程度(手工、机动、自动) 手工接头简图:(坡口形式、尺寸.衬垫.每种焊接方法或焊接工艺的焊缝金属厚度)7/, V///////////////:^母材:材料标准____________________ 材料代号__________ 20 _______________________ 类、组别号Fe-1-1与类、组别号Fe-1-1相焊厚度________ 6mm ____________________(直径_________ G 159mm __________________其他________ 二______________________________填充金属:焊材类别 _________焊材标准焊丝:GB/T14957-94焊条:GB/T5117-2012焊材型号ER49-1;E4315 焊后热处理:保温温度(°C ) --- ----------保温时间(h) --- ----------保护气体:气体种类混合比流量(L/min)保护气―H _________ 尾部保护气一一一—____________ 背面保护气一—一一电特性:电流种类 ____________ DC ________________________极性 __________ GTAW: EN; SMAW1 EP ___________ 鸽极尺寸(nun) <!> _____________________ 焊接电流(A) GTAW: 80-120; SMAW: 80-130烽接坡口焊接层次: >层—: .层匚”.厂弯曲试验试验报告编号:JGJC-LXMT —— _______________________________ PT _________________ _____________________预焊接工艺规程(PWPS )单位名称 重庆恒久管道设备安装有限责任公司预焊接工艺规程编号PWPS-HJ1601 日期所依据焊接工艺评定报告编号PQR-HJ1601 焊接方法____________ 机动化程度(手工J 、机动、自动)手「匸母材: 类别号 ____________ 组别号 ]与类别号 Fe-l组别号 ]相焊或标准号GB/T8163-2008 材料代号 20 与标准号 GB/T8163-2008 材料代号 20 相焊对接焊缝焊件母材厚度范围 ______________ 6mm __________________________________________________ 角焊缝焊件母件厚度范围 __________________ 二ZZ ____________________________________________________ 管子直径、壁厚范围:对接焊缝____________________________________________________其他 ------------------------------- --------- ------------------------------------------------------------ 焊材类别: 焊丝 焊条焊材标准:GB/T14957-94 GB/T5117-2012填充金属尺寸:e焊材型号:ER49-1 E4315焊接接头:对接坡口形式:v<衬垫(材料及规格)无其他 _______________/__________简图:(接头形式、坡口形式与尺寸、焊层、焊道布置及顺序)怎5严竺_______________ /___坤接层次电特性:电流种类__________ DC __________________________ 极性GTAUl EN ; SMAW: EP焊接电流范围(A) GTAW: (80-120); SMAW: (80-130)电弧电压(¥) GTAW: (12-15); SMAW: (22-25) 焊接速度(范围)GTAWl () cm/min ; SHAW: (7- 12) cm/min ____________________CHG-S5 <i> 15-6002 16006CHE427 e154742350rxih QC2接头形式简图:焊接位置6G保护气体Ar烬接层次團苗严W tv接坡口xr r脉冲频率层/ 道焊接方法焊材牌号焊材规格电流种类及极性电流(A)电压(V)焊接速度cm/min热输入kJ/cm鹄极直径喷嘴直径1/1 GTAW CHG-S5DCEN100124>4)14 2/1 SMM CHE427e DCEP 9423一一一一—————————— 2 ————―一一脉宽比,%外观和无损检测记录表焊评编号(PQR No)PQR-HJ1601焊缝外观检查表面裂纹■无单面焊根部未焊透无。
NBT47014焊接工艺评定

CKv2 焊缝
20
72
--
--
HJ1601-51
55×10×5
CKv2 热影响区
20
69
--
--
HJ1601-52
55×10×5
CKv2 热影响区
20
74
--
--
HJ1601-53
55×10×5
CKv2 热影响区
20
72
--
--
--
--
--
--
--
--
--
金相检验(角焊缝):
根部(焊透、未焊透)--,焊缝(熔合、未熔合)--
焊接位置:
对接焊缝的位置6G
立焊的焊接方法:(向上、向下)向上
角焊缝位置---
立焊的焊接方向:(向上、向下)---
焊后热处理:
保温温度(℃)----
对接焊缝焊件母材厚度范围6mm
角焊缝焊件母件厚度范围-----
管子直径、壁厚范围:对接焊缝φ159×6
其他--------
填充金属
焊材类别:
焊丝
焊条
焊材标准:
GB/T14957-94
GB/T5117-2012
填充金属尺寸:
φ2.5
φ3.2
焊材型号:
ER49-1
E4315
焊材牌号(金属材料代号):
CHG-S5
附加说明:/
结论:本评定按NB/T47014-2011《承压设备焊接工艺评定》规定焊接试件、检验试样、测定性能,确认试验记录正确
评定结果:合格.
焊工姓名
焊工代号
施焊日期
编制
日期
审核
日期
批准
版全套焊接工艺评定表格

焊接工艺评定任务书
表码号: Q/CKD/D102-2009 共 1 页第 1 页
预焊接工艺规程
表码号: Q/CKD/D026-2009 共 2 页第 1 页
注:对每一种母材与焊接材料的组合均需分别填表
预焊接工艺规程
表码号: Q/CKD/D026-2009 共 2 页第 2 页
焊接工艺评定报告
表码号: Q/CKD/D027-2009 共 3 页第 1 页
焊接工艺评定报告
表码号: 共 3 页第 2 页
焊接工艺评定报告
表码号: Q/CKD/D027-2009 共 3 页第 3 页
表码号: Q/ZKD/D103-2009
表码号: Q/ZKD/D104-2009
表码号: Q/ZKD/D105-2009
热处理检验报告
表码号:Q/CKD/D035-2009 产品名称:产品编号:
. word. …
实际热处理温度—时间记录曲线
附:热处理温度—时间自动记录曲线图
曲线图原件保存在PQR01焊接工艺评定报告。
结论:■合格□不合格
审核人:平检查员:洲2011年3月22日. word. …。
全套焊接工艺评定表格

1件
目检
6.4.1.2
无裂纹
无损检测
射线
1件
JB4730.2-2005
6.4.1.2
无裂纹
超声
/
/
渗透
/
/
磁粉
/
/
拉伸试验
■常温
2个
GB/T228-2002
6.4.1.5
Rm≥510MPa
□高温
/
弯曲试验
■面弯
2个
GB/T2653-2008
6.4.1.6
弯曲外表面和侧面不得有大于3mm长的缺欠
预焊接工艺规程编号:PWPS02日期:2011.12.18焊接工艺评定报告编号:PQR02
焊接方法:SMAW机械化程度(手工、半自功、自动):手工
焊接接头:
坡口形式:V
衬垫(材料及规格)/
其他1:焊前应将坡口表面及两则20㎜
内的水、锈等有害杂质清除干净。
2:焊条,接规定进行烘烤。
3:坡口面为焊接正面
V
热影响区
23
35
02-11
5×10×55
V
热影响区
23
35
02-12
5×10×55
V
热影响区
23
35
/
焊接工艺评定报告
表码号:Q/CKD/D027-2009共3页第3页
金相检验(角焊缝):
根部(焊透、未焊透):/焊缝(熔合、未熔合):/
焊缝、热影响(有裂纹、无裂纹):/
检验截面
I
II
II
IV
V
焊脚差(mm)
表面裂痕
无
单面焊根部未焊透
无
表面气孔
无
NBT制作的焊接工艺评定
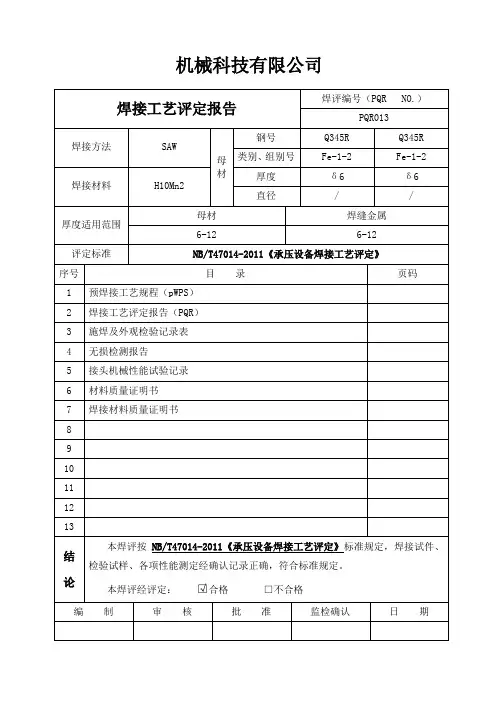
机械科技有限公司
预焊接工艺规程
表一:(pWPS)
焊接工艺评定报告
表二:
质量体系表卡2013版修订次:A/0 QB/04.22-2013
焊接试板试件施焊及焊缝外观检查记录
工艺评定编号:PQR013 NO:
试件编号接头形式试件材料牌号规格代号焊接位置坡口形式板材
焊接方法设备型号管材
焊工钢印施焊日期垫板
施焊记录层次
焊接材料焊接电源电流(A)电压(V)焊速(cm/min)保护气体其它牌号规格种类极性种类流量(L/min)
焊接层次顺序示意图:
焊接层次(正/反):
坡口角度:
钝边:
间隙:
其它:焊缝外观检查:
焊缝余高(焊角高):
错变量:
咬边量:
棱角度:
其它外观缺陷:
外观检查结果:
环境温度:相对湿度:注:如需焊前预热,应记录加热方式、预热温度、层间温度及测温方法。
NBT47014承压设备焊接工艺评定规范标准[详]
铁碳相图 相变
焊后热处理评定规则
• 改变焊后热处理类别,需重新进行焊接工艺评定; • 除气焊、螺柱电弧焊、摩擦焊外,当规定进行冲击
试验时,焊后热处理的保温温度和保温时间范围改 变后需重新进行焊接工艺评定。试件的焊后热处理 应与焊件在制造过程中的焊后热处理基本相同,低 于下转变温度进行焊后热处理时,试件保温时间不 得少于焊件在制造过程中累计保温时间的80%。
不进行焊后热处理; 低于下转变温度进行焊后热处理; 高于上转变温度进行焊后热处理(如正火); 先在高于上转变温度,而后在低于下转变温度进行焊后热处
理(即正火或淬火后回火); 在上下转变温度之间进行焊后热处理。 • 除上述类别外其它材料焊后热处理类别: 不进行焊后热处理; 在规定的温度范围内进行焊后热处理。
• b埋弧焊、熔化极气体保护焊和等离子弧焊的焊缝金 属合金含量,若主要取决于附加填充金属时,当焊 接工艺改变引起焊缝金属中重要合金元素成分超出 评定范围时,需重新评定;
• c埋弧焊、熔化极气体保护焊时,增加、取消附加填 充金属或改变其体积超过10%,需重新评定;
• d在同一类别填充金属中,当规定进行冲击试验时, 用非低氢型药皮焊条代替低氢型药皮焊条时,需增 焊冲击试验试件;当冲击试验合格指标较低填充金 属代替较高填充金属时(若冲击试验合格指标较低 时仍可符合本标准或设计文件规定的除外),需增 焊冲击试验试件。
标。
• 本标准适用于气焊、焊条电弧焊、埋弧焊、钨极气体保护 焊、熔化极气体保护焊、电渣焊、等离子弧焊、摩擦焊、气电 立焊和螺柱电弧焊等焊接方法。
• 本标准不适用于气瓶。
程序
总则
•
承压设备的焊接工艺评定,除遵守本标准规定外,还应符
合锅炉、压力容器和压力管道产品相关标准、技术文件的要求。
nbt47014-焊接工艺评定表格推荐格式资料
审核
批准
日期
日期
日期
第二方检验
试样编号
试样类型
试样厚度
(mrh
弯心直径
(mr)
弯曲角度(°)ຫໍສະໝຸດ 试验结果冲击试验试验报告编号:
试样编号
试样尺寸
夏比V型 缺口位置
试验温度
「C)
冲击吸功
(J)
侧向膨胀
量(m)
备注
金相检验(角焊缝):
根部:(焊透、未焊透),焊缝:(熔合、未熔合),
焊缝、热影响区:(有裂纹、无裂纹)。
检验截面
I
n
IV
V
焊脚差(mm
气体种类混合比 流量(L/min)
保护气 尾部保护气 背面保护气
填充金属:
焊材类别: 焊材标准: 焊材型号:
电特性:
电流种类: 极性: 钨极尺寸:
焊材牌号: 焊材规格: 焊缝金属厚度: 其他:
焊接电流(A): 电流电压(V): 其他:
焊接位置:
对接焊缝位置: 方向:(向上、向下) 角焊缝位置:方向:(向上、向下)
预焊接工艺规程
(Pwps)
预焊接工艺规程编号:
XXXXXXXXXXXX
预焊接工艺规程(
单位名称:
预焊接工艺规程编号日期所依据焊接工艺评定报告编号
焊接方法机动化程度(手工、机动、自动)
焊接接头:
坡口形式:
衬垫(材料及规格)
其他:
简图:(接头形式、坡口形式与尺寸、焊层、焊道布 置及顺序)
母材:
类别号组别号与类别号组别号相焊或标
保持预热时间
尾部保护气
加热方式
背面保护气
电特性:
电流种类:
极性:
承压设备焊接工艺评定
承压设备焊接相关标准研讨NB/T47014-2011《承压设备焊接工艺评定》NB/T47018-2011《承压设备用焊接材料订货技术条件》NB/T47015-2011《压力容器焊接规程》NB/T47016-2011《承压设备产品焊接试件的力学性能检验》承压设备焊接相关标准研讨一.概述(一)承压设备焊接系列标准修订概况1.国务院颁发的《特种设备安全监察条例》第十条规定特种设备生产单位,应当依照本条例规定以及国务院特种设备安全监督管理部门制订并公布的安全技术规范(以下简称安全技术规范)的要求,进行生产活动。
目前承压设备生产相关的安全技术规范尚未全部制订完毕,现已颁布实施的安全技术监察规程仅有:《固定式压力容器安全技术监察规程》TSG R0004-2009;《超高压容器安全技术监察规程》TSG R0002-2005《简单压力容器安全技术监察规程》TSG R0003-2007《车用气瓶安全技术监察规程》TSG R0009-2009《气瓶附件安全技术监察规程》TSG RF001-2009《压力管道安全技术监察规程工业管道》TSG D0001-2009《安全阀安全技术监察规程》TSG Z6001-2006其余部分仍使用原有行政技术法规,如:《蒸汽锅炉安全技术监察规程》》等。
我国现行的《固定式压力容器安全技术监察规程》TSG R0004-2009明确规定:压力容器的设计、制造(含现场组焊)、安装、改造、维修、使用、检验检测,均应当严格执行本规程的规定。
国家质检总局和各地质量技术监督部门负责压力容器安全监察工作,监督本规程的执行。
2.我国承压设备行业的设计、制造、安装、检验和使用标准大多参照ASME《锅炉压力容器规范》,对欧盟发布的97/23/EC《承压设备指令》以及EN 13445《非火焰接触压力容器》则处于刚刚开始认识阶段。
因此承压设备焊接系列标准修订过程中,在考虑标准内容与国际接轨方面,主要是从中国实际情况出发参照ASME标准进行的,这里所讲的“中国实际情况”包括:① 相关法律、法规、安全技术规范、标准;② 承压设备的设计、制造(安装)、维修、检验和监督;③ 国产金属材料(管、板、带、丝)、锻件、铸件和焊材;④ 质量管理与工艺实施;⑤ 与承压设备生产相关人员的理解与接受状况。
JB4708转NBT47014焊接工艺评定转换一览表
表1
承压设备焊接工艺评定按NB/T47014-2011规定转换核查一览表
序号 焊评
编
号
原按JB4708-2000的焊接工艺评定内容及状况
母材 焊接接头形式 焊接材料型号 焊接方法 试验检验项目及完成情况
名称 标准名 类别 组别 对接 角接 堆焊 类别、组别 拉伸 面弯 背弯 侧弯 纵弯 冲击 热处理 堆焊熔敷金属
化学
成份
宏观金相 返修
次数
T S MS G
转换日期: 编制: 日期: 审核: 日期: 批准: 日期:
表1
序号 焊评
编
号
按NB/T47014-2011规定转换确认补项
母材 焊接接头形式 焊接材料型号 焊接方法 试验检验项目及完成情况 审查意见
本焊评
覆盖类
别及焊
件厚度
名称 标准名 类别 组别 对接 角接 堆焊 类别、组别 拉伸 面弯 背弯 侧弯 纵弯 冲击 热处
理
堆焊熔敷金属化学成份 宏观金相 返修次数 确认有效 补
项认定 废
止
T S MS G
转换日期: 编制: 日期: 审核: 日期: 批准: 日期: