
华兴数控编程实例
华兴数控编程实例
———————————————————————————————— 作者:
———————————————————————————————— 日期:
ﻩ
华兴数控编程实例
例一.图示如下零件
材料:黄铜, 毛坯:锻件, 单边余量约1mm,
螺纹为公制直螺纹,螺距1.5mm
1#刀:内孔刀; 2#刀:割槽刀(刀宽为槽宽3mm); 3#刀:螺纹刀
刀具起始点为(X100,Z50);
ﻩ
N0010 M03 S1500
N0020 G00 X100 Z50
N0030 T1
N0040 G00 X30
N0050 G00 Z0
N0060 G01 X55 F150 (加工端面)
N0070 G01 X39.5
N0080 G01 X36.5 Z-1.5 (倒角1.5×45)
N0090 G01 Z-26 (车削内孔φ38)
N0100 G03 X30 Z-30 R4 F100 (车削内圆弧R4)
N0110 G01 Z-37 (车削内孔φ30)
N0120 G00 X28 (X向退刀)
N0130 G00 Z50 (Z向退刀)
N0140 T2 (换内孔刀割槽)
N0150 G00 X35 (快速进刀)
N0160 G00 Z-18 (快速进刀)
N0170 G01 X44 F150 (割槽)
N0180 G00 X36 (快速退刀)
N0190 G00 Z50 (快速退刀)
N0200 T3 (换螺纹刀加工螺纹)
N0210 S700
N0220 G00 X36.5 Z2 (快速进刀)
N0230 G86 Z-16 K1.5 I-4 R2 L4 (加工螺纹)
N0240 G00 X100 Z80
N0250 M05
N0260 T1
N0270 G00 X100 Z50
N0280 M02
例二.图示如下零件
材料:45#, 毛坯:锻件, 单边余量约1mm,
螺纹为英制锥螺纹,螺距每英寸14牙,
1#刀:外圆刀, 2#刀:外螺纹刀
刀具起始点为(X100,Z160)
N0010 M03 S1000
N0020 M08
N0030 G00 X100 Z160
N0040 T1
N0050 G00 X44 Z30.2 (快速进刀)
N0060 G01 X30 F120 (粗车端面)
N0070 G00 Z107 (快速退刀)
N0080 G00 X18.4 (快速进刀)
N0090 G01 Z104 F120 (慢速进刀)
N0100 G01 X20.4 Z84 (粗车外锥, 直径余量0.4)
N0110 G01 Z34 (粗车外圆φ20)
N0120 G02 X28 Z30.2 R3.8 F80 (粗车R4)
N0130 G01 X40.2 F120 (粗车端面)
N0140 G01 Z10 (粗车外圆φ40)
N0150 G00 Z104 (快速退刀)
N0160 S1500
N0170 G00 X24 (快速进刀)
N0180 G01 X10 F120 (精车端面)
N0190 G01 X15
N0200 G01 X18 Z102.5 (倒角1.5×45)
N0210 G01 X20 Z84 (精车锥度)
N0220 G01 Z34 (精车外圆φ20)
N0230 G02 X28 Z30 R4 F80 (精车R4)
N0240 G01 X40 F120 (精车端面)
N0250 G01 Z10 (精车外圆φ40)
N0260 G00 X100 Z160 (快速退刀)
N0270 T2 (换螺纹刀加工螺纹)
N0280 S700
N0290 G00 X17.8 Z106 (快速进刀)
N0300 G87 X20 Z84 K14 I4 R1.96 L8 (车削锥度螺纹)
N0310 G00 X100 Z160
N0320 M05
N0330 M09
N0340 T1
N0350 G00 X100 Z160
N0360 M02
例三.下图所示零件,共用三把刀具,
1#刀:为90°外圆刀,2#刀:5mm切槽刀(5mm),3#刀:60°螺纹刀
毛坯尺寸φ60χ150,材料:铝。
编程如下:
N0010 G00 X70 Z130
N0020 M03 S800
N0030 G01 Z127 F80 (慢速进刀)
N0040 X-0.5 (车端面)
N0050 G00 Z130 (快速退刀)
N0060 X56.2 (快速退刀)
N0070 G01 Z0 F80 (粗车外圆φ56)
N0080 G0 X58 (快速退刀)
N0090 Z130 (快速退刀)
N0100 G01 X50.5 F80 (慢速进刀)
N0110 Z14 (粗车外圆)
N0120 G00 X52 (快速退刀)
N0130 Z130 (快速退刀)
N0140 G01 X44 F80 (慢速进刀)
N0150 Z70 (粗车外圆)
N0160 G00 X46 (快速退刀)
N0170 Z130 (快速退刀)
N0180 G01 X40 F80 (慢速进刀)
N0190 Z70 (粗车外圆)
N0200 G00 X42 (快速退刀)
N0210 Z130 (快速退刀)
N0220 G01 X36.2 F80 (慢速进刀)
N0230 Z75 (粗车外圆)
N0240 G00 X38 (快速退刀)
N0250 Z130 (快速退刀)
N0260 G01 X28.5 F80 (慢速进刀)
N0270 X30.5 Z125 (倒角)
N0280 Z104 (粗车外圆)
N0290 G00 X90 (快速退刀)
N0300 Z200 (快速退刀)
N0310 T02
N0320 M03 S400
N0330 G00 Z107 (快速进刀)
N0340 X32 (快速进刀)
N0350 G01 X26.2 F20
N0360 G00 X52 (快速退刀)
N0370 Z20 (快速退刀)
N0380 G01 X34.2 F20 (粗车外圆)
N0390 G01 X52 F80 (慢速退刀)
N0400 G00 Z200 (快速退刀)
N0410 T3 S1200
N0420 G00 X32 Z127
N0430 G01 X30 F80 (慢速进刀)
N0440 Z114 (精车螺纹外圆φ30)
N0450 X26 Z112 (倒角)
N0460 Z107 (精车外圆φ26)
N0470 X36 Z97 (精车锥度)
N0480 Z89 (精车外圆φ36)
N0490 X54 Z50 (粗车外圆)
N0500 X38 Z26 (粗车外圆)
N0510 Z20 (粗车外圆)
N0520 X58 Z9
N0530 G00 Z97 (快速退刀)
N0540 G01 X36 F80 (慢速进刀)
N0550 Z89 (慢速进刀)
N0560 G02 X30 Z80 R15 (精车顺圆弧R15)
N0570 G02 X40 Z65 R25 (精车顺圆弧R25)
N0580 G03 X40 Z35 R25 (精车逆圆弧R25)
N0590 G02 X34 Z26 R15 (精车顺圆弧R15)
N0600 G01 Z20 (精车外圆φ34)
N0610 X56 Z9 (精车锥度)
N0620 Z0 (精车外圆φ56)
N0630 S400
N0640 G00 X58 (快速退刀)
N0650 Z132 (快速退刀)
N0660 X30 (快速进刀)
N0670 G86 Z110 K1.5 I4 R1.35 L8 (车削螺纹)
N0680 G0 X70 (快速退刀)
N0690 Z200 (快速退刀)
N0700 T1
N0720 M02
数控车床编程实例详解(30个例子)
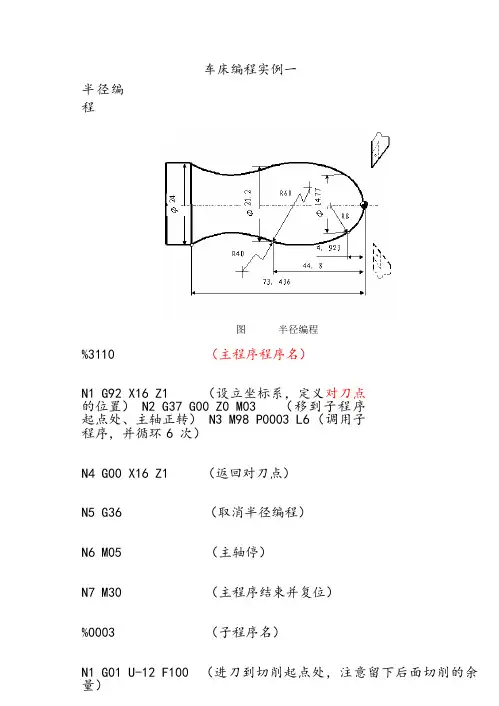
车床编程实例一半径编程图半径编程%3110 (主程序程序名)N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置) N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转) N3 M98 P0003 L6 (调用子程序,并循环6 次)N4 G00 X16 Z1 (返回对刀点)N5 G36 (取消半径编程)N6 M05 (主轴停)N7 M30 (主程序结束并复位)%0003 (子程序名)N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)N2 G03 R8(加工 R8 园弧段) N3R60 (加工 R60 园弧段) N4 G02 R40(加工切 R40 园弧段) N5 G00 U4 (离开已加工表面)N6 (回到循环起点Z 轴处)N7 G01 F100 (调整每次循环的切削量)N8 M99 (子程序结束,并回到主程序)1直线插补指令编程%3305车床编程实例二图 G01 编程实例N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置) N2 G00 X16 Z2 M03 (移到倒角延长线,Z 轴 2mm 处)N3 G01 U10 W-5 F300 (倒 3×45°角)N4 Z-48 (加工Φ26外圆) N5 U34 W-10 (切第一段锥) N6 U20 Z-73 (切第二段锥) N7 X90 (退刀)N8 G00 X100 Z10 (回对刀点)N9 M05 (主轴停)N10 M30 (主程序结束并复位)车床编程实例三圆弧插补指令编程%3308N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G00 X0 (到达工件中心)N4 G01 Z0 F60 (工进接触工件毛坯)N5 G03 U24 W-24 R15 (加工R15 圆弧段)N6 G02 X26 Z-31 R5 (加工R5 圆弧段)N7 G01 Z-40 (加工Φ26 外圆)N8 X40 Z5 (回对刀点)N9 M30 (主轴停、主程序结束并复位图 G02/G03 编程实例2倒角指令编程%3310车床编程实例四图 倒角编程实例 N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 U-70 W-10 (从编程规划起点,移到工件前端面中心处) N30 G01 U26 C3 F100 (倒 3×45°直角)N40 W-22 R3 (倒 R3 圆角)N50 U39 W-14 C3 (倒边长为 3 等腰直角)N60 W-34 (加工Φ65 外圆)N70 G00 U5 W80 (回到编程规划起点)N80 M30(主轴停、主程序结束并复位)车床编程实例五倒角指令编程%3310N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 X0 Z4 (到工件中心) N30 G01 W-4 F100(工进接触工件) N40 X26 C3 (倒 3×45°的直角) N50 Z-21 (加工Φ26 外圆)N60 G02 U30 W-15 R15 RL=3(加工R15 圆弧,并倒边长为4 的直角)N70 G01 Z-70 (加工Φ56 外圆) N80 G00 U10 (退刀,离开工件) N90 X70 Z10(返回程序起点位置)M30 (主轴停、主程序结束并复位)图倒角编程实例3车床编程实例六圆柱螺纹编程螺纹导程为 , δ=, δ '=1mm ,每次吃刀量(直径值)分别为、 mm 、、图 螺纹编程实例%3312N1 G92 X50 Z120(设立坐标系,定义对刀点的位置) N2 M03 S300 (主轴以 300r/min 旋转)N3 G00 (到螺纹起点,升速段 ,吃刀深 )N4 G32 Z19(切削螺纹到螺纹切削终点,降速段 1mm ) N5 G00 X40(X 轴方向快退) N6 (Z 轴方向快退到螺纹起点处)N7 (X 轴方向快进到螺纹起点处,吃刀深)N8 G32 Z19 (切削螺纹到螺纹切削终点)N9 G00 X40 (X 轴方向快退)N10 (Z 轴方向快退到螺纹起点处)N11 (X 轴方向快进到螺纹起点处,吃刀深)N12 G32 Z19 (切削螺纹到螺纹切削终点)N13 G00 X40 (X 轴方向快退)N14 (Z 轴方向快退到螺纹起点处)N15 (X 轴方向快进到螺纹起点处,吃刀深)N16 G32 (切削螺纹到螺纹切削终点)N17 G00 X40 (X 轴方向快退)N18 X50 Z120 (回对刀点)N19 M05 (主轴停)N20 M30 (主程序结束并复位)4恒线速度功能编程%3314车床编程实例七图 恒线速度编程实例N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置) N2 M03 S400 (主轴以 400r/min 旋转)N3 G96 S80 (恒线速度有效,线速度为 80m/min )N4 G00 X0(刀到中心,转速升高,直到主轴到最大限速)N5 G01 Z0 F60 (工进接触工件) N6 G03 U24 W-24 R15 (加工 R15 圆弧段) N7 G02 X26 Z-31 R5 (加工 R5 圆弧段) N8 G01 Z-40 (加工Φ26 外圆) N9 X40 Z5 (回对刀点) N10 G97 S300 (取消恒线速度功能,设定主轴按 300r/min 旋转)N11 M30 (主轴停、主程序结束并复位)车床编程实例八%3317M03 S400 (主轴以 400r/min旋转)G91 G80 X-10 Z-33 F100图 G80 切削循环编程实例(加工第一次循环,吃刀深3mm)X-13 Z-33(加工第二次循环,吃刀深3mm)X-16 Z-33(加工第三次循环,吃刀深3mm)M30 (主轴停、主程序结束并复位)5车床编程实例九G81 指令编程(点画线代表毛坯)图 G81 切削循环编程实例%3320N1 G54 G90 G00 X60 Z45 M03 (选定坐标系,主轴正转,到循环起点)N2 G81 X25 F100 (加工第一次循环,吃刀深 2mm ) N3 X25 (每次吃刀均为 2mm ,)N4 X25 (每次切削起点位,距工件外圆面 5mm ,故K 值为) N5 X25 (加工第四次循环,吃刀深 2mm ) N6 M05(主轴停)N7 M30 (主程序结束并复位车床编程实例十G82 指令编程(毛坯外形已加工完成)%3323N1 G55 G00 X35 Z104(选定坐标系 G55,到循环起点)N2 M03 S300 (主轴以300r/min 正转)N3 G82 C2 P180 F3(第一次循环切螺纹,切深)N4 C2 P180 F3(第二次循环切螺纹,切深)N5 C2 P180 F3(第三次循环切螺纹,切深)N6 C2 P180 F3(第四次循环切螺纹,切深)N7 M30 (主轴停、主程序结束并复位)图G82 切削循环编程实例6车床编程实例十一外径粗加工复合循环编制图所示零件的加工程序:要求循环起始点在 A(46,3),切削深度为(半径量)。
数控车床编程实例
数控车床编程实例如下图所示为数控加工的机床手柄零件图,毛坯尺寸和类型为mm 的棒料,毛坯材料为45钢。
编程实例零件图依据图纸要求,工件以mm圆柱面定位,以三爪卡盘夹持mm圆柱面。
加工时,自右向左进行外轮廓面加工;粗加工的背吃刀量为2mm,进给速度为100mm/min;精加工的背吃刀量为0.25mm,进给速度为150mm/min。
精加工工艺路线如下:R3mm圆弧— R29mm圆弧— R45mm圆弧— mm 外圆— Ra3.2mm台阶面。
根据精加工工艺路线走粗加工轮廓。
工件坐标原点设置于工件右端面,建立如上图所示的工件坐标系,起刀点在工件坐标系中的坐标为(50,10)。
通过计算可知:R3mm圆弧和R29mm圆弧切点坐标为(4.616,-1.083),R29mm圆弧和R45mm 圆弧切点坐标为(13.846,-30.390)。
粗加工路线以(20.5,0)为切削始点,精加工路线以(0,0)为切削始点。
数控加工程序如下:O0014N0010 G92 X50 Z10N0020 T0100N0030 M03 S600N0040 G00 X25 Z2N0050 G01 Z0.5 F100N0060 X0N0070 X23N0080 Z0N0090 M98 P0022 L0011N0100 G00 X50 Z10N0110 P05N0120 S1000N0130 G00 X25 Z0N0140 G01 X2.5 F150N0150 M98 P0022N0160 G00 X50 Z10N0170 M05N0180 M30O0022N0010 G01 U-2.5N0020 G03 U4.616 W-1.083 R3 N0030 G03 U9.230 W-29.307 R29N0040 G02 U-3.846 W-27.610 R45 N0050 G01 W-6N0060 G00 U12.5N0070 W64N0080 U-22N0090 F100N0100 M99。
数控技术数控编程实例

代
数
控 技
1.2
原点偏移
术
机床的原点偏移,实质上使机床参考点向程
序员定义在工件上的程序原点的偏移。
现代CNC系统一般都配有工件测量头,在手动操作下
第 二 章
能准确地测量该偏移量,存在G54到G59原点偏移寄存 器中,供CNC系统原点偏移计算用
数
没有工件测量头地情况下,程序原点位置地测量要靠
程
序
编
制
1
2019/10/30
现 第一节 数控编程的几何基础
代
数
控 技 术
鉴于以上两方面情况,标准规定,不论机床的具体 运动结果如何,机床的运动统一按工件静止而刀具
相对于工件运动来描述,并以右手笛卡尔坐标系表
达,其坐标轴用X,Y,Z表示,用来描述机床的主要
平动轴,称为基本坐标轴,若机床有转动轴,标准
冷却液的开停、工件的夹紧松开等。
组成:M后带二位数字组成。
第
二 (3)F指令——进给速度指令
章
数 续效代码,一般直接指定,即F后跟的数字就是进
控
给速度的大小,如F100表示进给速度为100mm/min
加
工 在程序启动第一个G01或G02或G03功能时,必须
程 序
同时驱动F功能。
编
制
23
2019/10/30
工
测量系统置零,之后测量系统即可以以参考点作为
程 序
基准,随时测量运动部件的位置。
编
制
7
2019/10/30
现 第一节 数控编程的几何基础
代
数
控 技
7
工件坐标系和工件零点
术 用于确定工件几何图形上各几何要素的位置而建立
数控车床编程实例详解(30个例子)完整

车床编程实例一半径编程图3.1.1 半径编程%3110 (主程序程序名)N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)N3 M98 P0003 L6 (调用子程序,并循环6次)N4 G00 X16 Z1 (返回对刀点)N5 G36 (取消半径编程)N6 M05 (主轴停)N7 M30 (主程序结束并复位)%0003 (子程序名)N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)N2 G03 U7.385 W-4.923 R8(加工R8 园弧段) N3U3.215 W-39.877 R60 (加工R60 园弧段) N4G02 U1.4 W-28.636 R40(加工切R40 园弧段) N5G00 U4 (离开已加工表面)N6 W73.436 (回到循环起点Z轴处)N7 G01 U-4.8 F100 (调整每次循环的切削量)N8 M99 (子程序结束,并回到主程序)1直线插补指令编程%3305车床编程实例二图3.3.5 G01 编程实例N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)N2 G00 X16 Z2 M03 (移到倒角延长线,Z 轴2mm 处)N3 G01 U10 W-5 F300 (倒3×45°角)N4 Z-48 (加工Φ26 外圆)N5 U34 W-10 (切第一段锥)N6 U20 Z-73 (切第二段锥)N7 X90 (退刀)N8 G00 X100 Z10 (回对刀点)N9 M05 (主轴停)N10 M30 (主程序结束并复位)圆弧插补指令编程车床编程实例三%3308N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G00 X0 (到达工件中心)N4 G01 Z0 F60 (工进接触工件毛坯)N5 G03 U24 W-24 R15 (加工R15 圆弧段)N6 G02 X26 Z-31 R5 (加工R5 圆弧段)N7 G01 Z-40 (加工Φ26 外圆)N8 X40 Z5 (回对刀点)N9 M30 (主轴停、主程序结束并复位图3.3.8 G02/G03 编程实例2倒角指令编程%3310车床编程实例四图3.3.10.1 倒角编程实例N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 U-70 W-10 (从编程规划起点,移到工件前端面中心处)N30 G01 U26 C3 F100 (倒3×45°直角)N40 W-22 R3 (倒R3 圆角)N50 U39 W-14 C3 (倒边长为3等腰直角)N60 W-34 (加工Φ65 外圆)N70 G00 U5 W80 (回到编程规划起点)N80 M30 (主轴停、主程序结束并复位)倒角指令编程%3310车床编程实例五N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 X0 Z4 (到工件中心)N30 G01 W-4 F100 (工进接触工件)N40 X26 C3 (倒3×45°的直角)N50 Z-21 (加工Φ26 外圆)N60 G02 U30 W-15 R15 RL=3(加工R15 圆弧,并倒边长为4的直角)N70 G01 Z-70 (加工Φ56 外圆)N80 G00 U10 (退刀,离开工件)N90 X70 Z10 (返回程序起点位置)M30 (主轴停、主程序结束并复位)图3.3.10.2 倒角编程实例3车床编程实例六圆柱螺纹编程螺纹导程为1.5mm,δ=1.5mm,δ '=1mm ,每次吃刀量(直径值)分别为0.8mm、0.6 mm 、0.4mm、0.16mm图3.3.12 螺纹编程实例%3312N1 G92 X50 Z120 (设立坐标系,定义对刀点的位置)N2 M03 S300 (主轴以300r/min 旋转)N3 G00 X29.2 Z101.5 (到螺纹起点,升速段1.5mm,吃刀深0.8mm)N4 G32 Z19 F1.5 (切削螺纹到螺纹切削终点,降速段1mm)N5 G00 X40 (X 轴方向快退)N6 Z101.5 (Z 轴方向快退到螺纹起点处)N7 X28.6 (X 轴方向快进到螺纹起点处,吃刀深0.6mm)N8 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N9 G00 X40 (X 轴方向快退)N10 Z101.5 (Z 轴方向快退到螺纹起点处)N11 X28.2 (X 轴方向快进到螺纹起点处,吃刀深0.4mm)N12 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N13 G00 X40 (X 轴方向快退)N14 Z101.5 (Z 轴方向快退到螺纹起点处)N15 U-11.96 (X 轴方向快进到螺纹起点处,吃刀深0.16mm)N16 G32 W-82.5 F1.5 (切削螺纹到螺纹切削终点)N17 G00 X40 (X 轴方向快退)N18 X50 Z120 (回对刀点)N19 M05 (主轴停)N20 M30 (主程序结束并复位)4恒线速度功能编程%3314车床编程实例七图3.3.14 恒线速度编程实例N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G96 S80 (恒线速度有效,线速度为80m/min)N4 G00 X0 (刀到中心,转速升高,直到主轴到最大限速)N5 G01 Z0 F60 (工进接触工件)N6 G03 U24 W-24 R15 (加工R15 圆弧段)N7 G02 X26 Z-31 R5 (加工R5 圆弧段)N8 G01 Z-40 (加工Φ26 外圆)N9 X40 Z5 (回对刀点)N10 G97 S300 (取消恒线速度功能,设定主轴按300r/min 旋转)N11 M30 (主轴停、主程序结束并复位)车床编程实例八%3317M03 S400 (主轴以400r/min 旋转)G91 G80 X-10 Z-33 I-5.5 F100(加工第一次循环,吃刀深3mm)X-13 Z-33 I-5.5(加工第二次循环,吃刀深3mm)X-16 Z-33 I-5.5(加工第三次循环,吃刀深3mm)M30 (主轴停、主程序结束并复位)图3.3.17 G80 切削循环编程实例5车床编程实例九G81 指令编程(点画线代表毛坯)图3.3.20 G81 切削循环编程实例%3320N1 G54 G90 G00 X60 Z45 M03 (选定坐标系,主轴正转,到循环起点)N2 G81 X25 Z31.5 K-3.5 F100 (加工第一次循环,吃刀深2mm)N3 X25 Z29.5 K-3.5 (每次吃刀均为2mm,)N4 X25 Z27.5 K-3.5 (每次切削起点位,距工件外圆面5mm,故K值为-3.5)N5 X25 Z25.5 K-3.5 (加工第四次循环,吃刀深2mm)N6 M05 (主轴停)N7 M30 (主程序结束并复位车床编程实例十G82 指令编程(毛坯外形已加工完成)%3323N1 G55 G00 X35 Z104(选定坐标系G55,到循环起点)N2 M03 S300 (主轴以300r/min 正转)N3 G82 X29.2 Z18.5 C2 P180 F3(第一次循环切螺纹,切深0.8mm)N4 X28.6 Z18.5 C2 P180 F3(第二次循环切螺纹,切深0.4mm)N5 X28.2 Z18.5 C2 P180 F3(第三次循环切螺纹,切深0.4mm)N6 X28.04 Z18.5 C2 P180 F3(第四次循环切螺纹,切深0.16mm)N7 M30 (主轴停、主程序结束并复位)图3.3.23 G82 切削循环编程实例6车床编程实例十一外径粗加工复合循环编制图3.3.27 所示零件的加工程序:要求循环起始点在A(46,3),切削深度为 1.5mm(半径量)。
数控车床编程实例

数控车床编程实例(KND系统)如图所示:一、分析:该零件为国家职业技能数控车床中级工要求图纸,其中材料为45钢,毛坯为Φ32×85mm,下面的编写的数控编程在北京凯恩帝数控车床(KND-1TBⅡ)中加工,所用的刀具为1#刀:外园车刀、2#刀:切槽车刀(3mm刀宽)、3#刀:螺纹车刀。
下面是学生编写的加工程序://先加工零件左端边表面O0001M3 S900 T0101G0 X35 Z5G71 U0.5 R2G71 P10 Q20 U0.5 F100G1 Z0 F80X20 Z-2Z-25G2 X30 Z-30 R5N20 G1 Z-41G70 P10 Q20G0 100 Z100T0100M30----------------------------//加工零件右端边表面O0002M3 S900 T0101G0 X35 Z5G71 U0.5 R2G71 P10 Q20 U0.5 F10 N10 G0 X16 S1200G1 Z0 F80G1 X20 Z-2Z-20N20 G1 X30 Z-40G0 X100 Z100G0 X25 Z-20G1 X16 F20G1 X25 F100W1X16 F20X25 F100G0 X100 Z100S500 T0303G0 X25 Z5G92 X19.8 Z-20 F2X19.3X18.8X18.4X18X17.0X17.4G0 X100 Z100T0300M30数控车床编程实例如图所示:一、分析:该零件为国家职业技能数控车床中级工要求图纸,其中材料为45钢,毛坯为Φ40×120mm,下面的编写的数控编程在北京凯恩帝数控车床(KND-1TBⅡ)中加工,所用的刀具为1#刀:外园车刀、2#刀:切槽车刀(3mm刀宽)、3#刀:螺纹车刀。
下面是学生编写的加工程序://先加工零件左端边表面O1234M03 S650 T0101 //外园车刀G0 X40 Z5G71 U0.75 R2G71 P10 Q20 U0.5 F120N10 G0 X0 S1200G1 Z0 F80G3 X30 Z-15 R15G1 Z-46X32X34 Z-47Z-51X36X38 Z-52N20 Z-63G70 P10 Q20G0 X100 Z100T0202G0 X35 Z-29 S500G1 X26 F40X35 F100W1X26 F40X35 F100Z-29X26 F40X35 F100W1X26 F40X35 F100G0 X100 Z100T0200M30----------------------------//加工零件右端边表面O2345M03 S650 T0101G0 X40 Z5G71 U0.75 R2G71 P10 Q20 U0.5 F120N10 G0 X16 S1200G1 Z0 F80G1 X19.75 Z-2Z-24X24Z-34.74G2 X31 Z-44.37 R15N20 G3 X38 Z-54 R15G70 P10 Q20G0 X100 Z100T0202 // 3mm的切槽车刀G0 X35 Z-14 S600G1 X16 F40X35 F100W1X16 F40X35 F100G0 X100 Z100T0303 //螺纹车刀G0 X30 Z5 S600G92 X19.4 Z-24 F2.5X19X18.5X18X17.5X17X16.8X16.75G0 X100 Z100T0300M30数控车床编程实例(华兴系统)例一.图示如下零件材料:黄铜, 毛坯:锻件, 单边余量约1mm,螺纹为公制直螺纹,螺距1.5mm1#刀:内孔刀;2#刀:割槽刀(刀宽为槽宽3mm);3#刀:螺纹刀刀具起始点为(X100,Z50);N0010 M03 S1500N0020 G00 X100 Z50N0030 T1N0040 G00 X30N0050 G00 Z0N0060 G01 X55 F150 (加工端面)N0070 G01 X39.5N0080 G01 X36.5 Z-1.5 (倒角1.5×45)N0090 G01 Z-26 (车削内孔φ38)N0100 G03 X30 Z-30 R4 F100 (车削内圆弧R4) N0110 G01 Z-37 (车削内孔φ30)N0120 G00 X28 (X向退刀)N0130 G00 Z50 (Z向退刀)N0140 T2 (换内孔刀割槽)N0150 G00 X35 (快速进刀)N0160 G00 Z-18 (快速进刀)N0170 G01 X44 F150 (割槽)N0180 G00 X36 (快速退刀)N0190 G00 Z50 (快速退刀)N0200 T3 (换螺纹刀加工螺纹)N0210 S700N0220 G00 X36.5 Z2 (快速进刀)N0230 G86 Z-16 K1.5 I-4 R2 L4 (加工螺纹)N0240 G00 X100 Z80N0250 M05N0260 T1N0270 G00 X100 Z50N0280 M02----------------------------------------------------------------例二.图示如下零件材料:45#, 毛坯:锻件, 单边余量约1mm,螺纹为英制锥螺纹,螺距每英寸14牙,1#刀:外圆刀, 2#刀:外螺纹刀刀具起始点为(X100,Z160)N0010 M03 S1000N0020 M08N0030 G00 X100 Z160N0040 T1N0050 G00 X44 Z30.2 (快速进刀)N0060 G01 X30 F120 (粗车端面)N0070 G00 Z107 (快速退刀)N0080 G00 X18.4 (快速进刀)N0090 G01 Z104 F120 (慢速进刀)N0100 G01 X20.4 Z84 (粗车外锥, 直径余量0.4) N0110 G01 Z34 (粗车外圆φ20)N0120 G02 X28 Z30.2 R3.8 F80 (粗车R4)N0130 G01 X40.2 F120 (粗车端面)N0140 G01 Z10 (粗车外圆φ40)N0150 G00 Z104 (快速退刀)N0160 S1500N0170 G00 X24 (快速进刀)N0180 G01 X10 F120 (精车端面)N0190 G01 X15N0200 G01 X18 Z102.5 (倒角1.5×45)N0210 G01 X20 Z84 (精车锥度)N0220 G01 Z34 (精车外圆φ20)N0230 G02 X28 Z30 R4 F80 (精车R4)N0240 G01 X40 F120 (精车端面)N0250 G01 Z10 (精车外圆φ40)N0260 G00 X100 Z160 (快速退刀)N0270 T2 (换螺纹刀加工螺纹)N0280 S700N0290 G00 X17.8 Z106 (快速进刀)N0300 G87 X20 Z84 K14 I4 R1.96 L8 (车削锥度螺纹)N0310 G00 X100 Z160N0320 M05N0330 M09N0340 T1N0350 G00 X100 Z160N0360 M02----------------------------------------------------例三.下图所示零件,共用三把刀具,1#刀:为90°外圆刀,2#刀:5mm切槽刀(5mm),3#刀:60°螺纹刀毛坯尺寸φ60χ150,材料:铝。
华兴系统操作步骤

华兴系统操作步骤华兴系统操作步骤一、打天电源,检查机床,保证机床正常。
二、程序输入按“程序”“编辑”“Pxx”(xx代表两位数字)回车,输入编辑的程序。
三、调出程序按“操作”“打开程序”输入刚编辑好的程序号“Pxx”,回车。
四、对刀1、呼叫基准刀(一般为1#刀)。
方法按G、“T1”回车。
2、转动主轴。
方法:按“操作”“Sxxx(转速)”回车“主轴正转”。
3、A,1#刀Z向按“操作”“手动(F4)”,按方向移动键,将刀具(1#刀)移动到产品又侧,把端面车削一刀,Z向不动。
沿X向快速退出,按“Z”键,屏幕显示“Z记忆”,按“刀具偏置”(屏幕显示DZ:)按“0”回车。
(屏幕显示“请存盘”,按“存储”(屏幕显示“己存盘”)按“操作”看看Z向是否为0.B,1#刀X向按方向移动键,手动将产品外圆车削一刀(将表面手坯车光为即可),X向不动,沿Z向快速退出,主轴停止。
用卡尺或千分尺测量出外圆尺寸,按“X”键,屏幕显“X记忆”,按“刀具偏置”(屏幕下方显示DX:)输入X向的测量值,“回车”(屏幕显示“请存盘”)、“存储”(屏幕显示“已存盘”),按“操作”,看看X向是否为测量值。
4、2#、3#、4#对刀方法一样G T2 回车基余几把刀对刀方法同1#刀,分别呼叫出刀号G T3 回车G T4 回车后面几刀对Z向时,只需将刀夹轻轻接触产品端面,即可视为零点,对X向时,刀尖轻轻接触产品端面,即可视为零点,对X向时,刀尖轻轻接触1#刀车出的外圆表面,车出浅浅的刀痕。
即是X的外圆值。
注意:对刀完毕后,按G“T1”回车让刀具回到基准刀。
五、运行再次检查程序,看看指令是否的遗漏,正负号是否正确等,确认程序正确合理,按“操作”“自动”“启动”,即可加工。
注意:加工第一只产品时,最好用“单段”,即按一次启动程序运行一段,“快速倍率”也尽可能调慢一点,万一程序有错,可避免严重的撞车事故,当第一只产品合格后,即可用连续动作,倍率恢复正常。
数控车床编程实例详解(30个例子)(1).
车床编程实例一半径编程图3.1.1 半径编程%3110 (主程序程序名)N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)N3 M98 P0003 L6 (调用子程序,并循环6 次)N4 G00 X16 Z1 (返回对刀点)N5 G36 (取消半径编程)N6 M05 (主轴停)N7 M30 (主程序结束并复位)%0003 (子程序名)N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)N2 G03 U7.385 W-4.923 R8(加工R8 园弧段)N3U3.215 W-39.877 R60 (加工R60 园弧段)N4 G02 U1.4 W-28.636 R40(加工切R40 园弧段)N5 G00 U4 (离开已加工表面)N6 W73.436 (回到循环起点Z 轴处)N7 G01 U-4.8 F100 (调整每次循环的切削量)N8 M99 (子程序结束,并回到主程序)直线插补指令编程图3.3.5 G01 编程实例%3305N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)N2 G00 X16 Z2 M03 (移到倒角延长线,Z 轴2mm 处)N3 G01 U10 W-5 F300 (倒3×45°角)N4 Z-48 (加工Φ26 外圆)N5 U34 W-10 (切第一段锥)N6 U20 Z-73 (切第二段锥)N7 X90 (退刀)N8 G00 X100 Z10 (回对刀点)N9 M05 (主轴停)N10 M30 (主程序结束并复位)车床编程实例三圆弧插补指令编程%3308N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G00 X0 (到达工件中心)N4 G01 Z0 F60 (工进接触工件毛坯)N5 G03 U24 W-24 R15 (加工R15 圆弧段)N6 G02 X26 Z-31 R5 (加工R5 圆弧段)N7 G01 Z-40 (加工Φ26 外圆)N8 X40 Z5 (回对刀点)N9 M30 (主轴停、主程序结束并复位图3.3.8 G02/G03 编程实例倒角指令编程图3.3.10.1 倒角编程实例%3310N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 U-70 W-10 (从编程规划起点,移到工件前端面中心处)N30 G01 U26 C3 F100 (倒3×45°直角)N40 W-22 R3 (倒R3 圆角)N50 U39 W-14 C3 (倒边长为3 等腰直角)N60 W-34 (加工Φ65 外圆)N70 G00 U5 W80 (回到编程规划起点)N80 M30 (主轴停、主程序结束并复位)车床编程实例五倒角指令编程%3310N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 X0 Z4 (到工件中心)N30 G01 W-4 F100 (工进接触工件)N40 X26 C3 (倒3×45°的直角)N50 Z-21 (加工Φ26 外圆)N60 G02 U30 W-15 R15 RL=3(加工R15 圆弧,并倒边长为4 的直角)N70 G01 Z-70 (加工Φ56 外圆)N80 G00 U10 (退刀,离开工件)N90 X70 Z10 (返回程序起点位置)M30 (主轴停、主程序结束并复位)图3.3.10.2 倒角编程实例车床编程实例六圆柱螺纹编程螺纹导程为1.5mm,δ=1.5mm,δ'=1mm ,每次吃刀量(直径值)分别为0.8mm、0.6 mm 、0.4mm、0.16mm图3.3.12 螺纹编程实例%3312N1 G92 X50 Z120 (设立坐标系,定义对刀点的位置)N2 M03 S300 (主轴以300r/min 旋转)N3 G00 X29.2 Z101.5 (到螺纹起点,升速段1.5mm,吃刀深0.8mm)N4 G32 Z19 F1.5 (切削螺纹到螺纹切削终点,降速段1mm)N5 G00 X40 (X 轴方向快退)N6 Z101.5 (Z 轴方向快退到螺纹起点处)N7 X28.6 (X 轴方向快进到螺纹起点处,吃刀深0.6mm)N8 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N9 G00 X40 (X 轴方向快退)N10 Z101.5 (Z 轴方向快退到螺纹起点处)N11 X28.2 (X 轴方向快进到螺纹起点处,吃刀深0.4mm)N12 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N13 G00 X40 (X 轴方向快退)N14 Z101.5 (Z 轴方向快退到螺纹起点处)N15 U-11.96 (X 轴方向快进到螺纹起点处,吃刀深0.16mm)N16 G32 W-82.5 F1.5 (切削螺纹到螺纹切削终点)N17 G00 X40 (X 轴方向快退)N18 X50 Z120 (回对刀点)N19 M05 (主轴停)N20 M30 (主程序结束并复位)恒线速度功能编程%3314车床编程实例七图3.3.14 恒线速度编程实例N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G96 S80 (恒线速度有效,线速度为80m/min)N4 G00 X0 (刀到中心,转速升高,直到主轴到最大限速)N5 G01 Z0 F60 (工进接触工件)N6 G03 U24 W-24 R15 (加工R15 圆弧段)N7 G02 X26 Z-31 R5 (加工R5 圆弧段)N8 G01 Z-40 (加工Φ26 外圆)N9 X40 Z5 (回对刀点)N10 G97 S300 (取消恒线速度功能,设定主轴按300r/min 旋转)N11 M30 (主轴停、主程序结束并复位)车床编程实例八%3317M03 S400 (主轴以400r/min 旋转)G91 G80 X-10 Z-33 I-5.5 F100(加工第一次循环,吃刀深3mm)X-13 Z-33 I-5.5(加工第二次循环,吃刀深3mm)X-16 Z-33 I-5.5(加工第三次循环,吃刀深3mm)M30 (主轴停、主程序结束并复位)图3.3.17 G80 切削循环编程实例车床编程实例九G81 指令编程(点画线代表毛坯)图3.3.20 G81 切削循环编程实例%3320N1 G54 G90 G00 X60 Z45 M03 (选定坐标系,主轴正转,到循环起点)N2 G81 X25 Z31.5 K-3.5 F100 (加工第一次循环,吃刀深2mm)N3 X25 Z29.5 K-3.5 (每次吃刀均为2mm,)N4 X25 Z27.5 K-3.5 (每次切削起点位,距工件外圆面5mm,故K 值为-3.5)N5 X25 Z25.5 K-3.5 (加工第四次循环,吃刀深2mm)N6 M05 (主轴停)N7 M30 (主程序结束并复位车床编程实例十G82 指令编程(毛坯外形已加工完成)%3323N1 G55 G00 X35 Z104(选定坐标系G55,到循环起点)N2 M03 S300 (主轴以300r/min 正转)N3 G82 X29.2 Z18.5 C2 P180 F3(第一次循环切螺纹,切深0.8mm)N4 X28.6 Z18.5 C2 P180 F3(第二次循环切螺纹,切深0.4mm)N5 X28.2 Z18.5 C2 P180 F3(第三次循环切螺纹,切深0.4mm)N6 X28.04 Z18.5 C2 P180 F3(第四次循环切螺纹,切深0.16mm)N7 M30 (主轴停、主程序结束并复位)图3.3.23 G82 切削循环编程实例车床编程实例十一外径粗加工复合循环编制图3.3.27 所示零件的加工程序:要求循环起始点在A(46,3),切削深度为1.5mm(半径量)。
数控车床编程实例详解(30个例子)(1)
车床编程实例一半径编程图3.1.1 半径编程%3110 (主程序程序名)N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)N3M98 P0003 L6 (调用子程序,并循环6次)N4 G00 X16 Z1 (返回对刀点)N5 G36 (取消半径编程)N6 M05 (主轴停)N7 M30 (主程序结束并复位)%0003 (子程序名)N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)N2 G03 U7.385 W-4.923 R8(加工R8 园弧段)N3U3.215 W-39.877 R60 (加工R60 园弧段)N4G02 U1.4 W36 R40(加工切R40 园弧段)N5 G00U4 (离开已加工表面)N6 W736 (回到循环起点Z轴处)N7 G01 U-4.8 F100 (调整每次循环的切削量)N8 M99 (子程序结束,并回到主程序)直线插补指令编程图3.3.5 G01 编程实例%3305N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)N2 G00 X16 Z2 M03 (移到倒角延长线,Z 轴2mm 处)N3 G01 U10 W-5 F300 (倒3×45°角)N4 Z-48 (加工Φ26 外圆)N5 U34 W-10 (切第一段锥)N6 U20 Z-73 (切第二段锥)N7 X90 (退刀)N8 G00 X100 Z10 (回对刀点)N9 M05 (主轴停)N10 M30 (主程序结束并复位)车床编程实例三圆弧插补指令编程%3308N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G00 X0 (到达工件中心)N4 G01 Z0 F60 (工进接触工件毛坯)N5 G03 U24 W-24 R15 (加工R15 圆弧段)N6 G02 X26 Z-31 R5 (加工R5 圆弧段)N7 G01 Z-40 (加工Φ26 外圆)N8 X40 Z5 (回对刀点)N9 M30 (主轴停、主程序结束并复位图3.3.8 G02/G03 编程实例倒角指令编程图3.3.10.1 倒角编程实例%3310N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 U-70 W-10 (从编程规划起点,移到工件前端面中心处)N30 G01 U26 C3 F100 (倒3×45°直角)N40 W-22 R3 (倒R3 圆角)N50 U39 W-14 C3 (倒边长为3等腰直角)N60 W-34 (加工Φ65 外圆)N70 G00 U5 W80 (回到编程规划起点)N80 M30 (主轴停、主程序结束并复位)车床编程实例五倒角指令编程%3310N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 X0 Z4 (到工件中心)N30 G01 W-4 F100 (工进接触工件)N40 X26 C3 (倒3×45°的直角)N50 Z-21 (加工Φ26 外圆)N60 G02 U30 W-15 R15 RL=3(加工R15 圆弧,并倒边长为4的直角)N70 G01 Z-70 (加工Φ56 外圆)N80 G00 U10 (退刀,离开工件)N90 X70 Z10 (返回程序起点位置)M30 (主轴停、主程序结束并复位)图3.3.10.2 倒角编程实例车床编程实例六圆柱螺纹编程螺纹导程为1.5mm,δ=1.5mm,δ'=1mm ,每次吃刀量(直径值)分别为mm、mm 、0.4mm、图3.3.12 螺纹编程实例%3312N1 G92 X50 Z120 (设立坐标系,定义对刀点的位置)N2 M03 S300 (主轴以300r/min 旋转)N3 G00 X29.2 Z101.5 (到螺纹起点,升速段1.5mm,吃刀深m m)N4 G32 Z19 F1.5 (切削螺纹到螺纹切削终点,降速段1mm)N5 G00 X40 (X 轴方向快退)N6 Z101.5 (Z 轴方向快退到螺纹起点处)N7 X28.6 (X 轴方向快进到螺纹起点处,吃刀深0.6mm)N8 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N9 G00 X40 (X 轴方向快退)N10 Z101.5 (Z 轴方向快退到螺纹起点处)N11 X28.2 (X 轴方向快进到螺纹起点处,吃刀深0.4mm)N12 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N13 G00 X40 (X 轴方向快退)N14 Z101.5 (Z 轴方向快退到螺纹起点处)N15 U-11.96 (X 轴方向快进到螺纹起点处,吃刀深0.16mm)N16 G32 W-82.5 F1.5 (切削螺纹到螺纹切削终点)N17 G00 X40 (X 轴方向快退)N18 X50 Z120 (回对刀点)N19 M05 (主轴停)N20 M30 (主程序结束并复位)恒线速度功能编程%3314车床编程实例七图3.3.14 恒线速度编程实例N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G96 S80 (恒线速度有效,线速度为80m/min)N4 G00 X0 (刀到中心,转速升高,直到主轴到最大限速)N5 G01 Z0 F60 (工进接触工件)N6 G03 U24 W-24 R15 (加工R15 圆弧段)N7 G02 X26 Z-31 R5 (加工R5 圆弧段)N8 G01 Z-40 (加工Φ26 外圆)N9 X40 Z5 (回对刀点)N10 G97 S300 (取消恒线速度功能,设定主轴按300r/min 旋转)N11 M30 (主轴停、主程序结束并复位)车床编程实例八%3317M03 S400 (主轴以400r/min 旋转)G91 G80 X-10 Z-33 I-5.5 F100(加工第一次循环,吃刀深3mm)X-13 Z-33 I-5.5(加工第二次循环,吃刀深3mm)X-16 Z-33 I-5.5(加工第三次循环,吃刀深3mm)M30 (主轴停、主程序结束并复位)图3.3.17 G80 切削循环编程实例车床编程实例九G81 指令编程(点画线代表毛坯)图3.3.20 G81 切削循环编程实例%3320N1 G54 G90 G00 X60 Z45 M03 (选定坐标系,主轴正转,到循环起点)N2 G81 X25 Z31.5 K-3.5 F100 (加工第一次循环,吃刀深2mm)N3 X25 Z29.5 K-3.5 (每次吃刀均为2mm,)N4 X25 Z27.5 K-3.5 (每次切削起点位,距工件外圆面5mm,故K值为-3.5)N5 X25 Z25.5 K-3.5 (加工第四次循环,吃刀深2mm)N6 M05 (主轴停)N7 M30 (主程序结束并复位车床编程实例十G82 指令编程(毛坯外形已加工完成)%3323N1 G55 G00 X35 Z104(选定坐标系G55,到循环起点)N2 M03 S300 (主轴以300r/min 正转)N3 G82 X29.2 Z18.5 C2 P180 F3(第一次循环切螺纹,切深0.8mm)N4 X28.6 Z18.5 C2 P180 F3(第二次循环切螺纹,切深0.4mm)N5 X28.2 Z18.5 C2 P180 F3(第三次循环切螺纹,切深0.4mm)N6 X28.04 Z18.5 C2 P180 F3(第四次循环切螺纹,切深0.16mm)N7 M30 (主轴停、主程序结束并复位)图3.3.23 G82 切削循环编程实例车床编程实例十一外径粗加工复合循环编制图3.3.27 所示零件的加工程序:要求循环起始点在A(46,3),切削深度为1.5mm(半径量)。
数控车编程实例
1X45
外圆 车刀
(a)
35
(b)
N0010 N0011
G00 X51.0 Z227.0 M08
快进至X=51mm, Z=227mm,开切削液 G01 X45.0 F0.16 X向工进至X=45mm, 速度0.16mm/r(车45mm槽)
N0012
X
155
G04 P1000.0
350 290
暂停进给1S
X
155
200 65 60 20 60 60 3X45
M06 T0202 S315 M03
350 290
换刀,并进行刀具补偿 主轴正转,转速315r/min
15 螺纹 车刀 T03 35 2 5 1X45 41.8
80 62
85
80
O
50
35
T01 T02 切槽刀 5
Z
M48X1.5
65
60
20
60
60 3X45 2
85
80
80 62
50
O
35
T01 T02 切槽刀 5 35
M48X1.51X45 NhomakorabeaZ
1X45
外圆 车刀
(a)
(b)
M48X1.5
1X45
41.8
由于加工螺 纹后,工作 会产生塑性 变形,会使 工件尺寸变 大,普通M螺 纹在配合中 外螺纹的牙 顶和内螺纹 X 的牙底间有 一间的间隙 ,故加工前 圆棒直径是 小于螺纹的 理论的大径 ,这个尺寸 一般在0.10.2之间选 择 . 加工前 圆棒的直径 O d = 4 8 0.2=47.8
290 155 65 60 20 60 60 3X45 85 80 80 62 50 2
华兴WA-01T液晶显示单轴数控系统安装操作手册
华兴数控
第二章 编程
一个完整的程序由程序名、程序段和相应的符号组成,请看如下程序: N0010 G92 X50 S1200 M03 G01 X40 F300 G01 Z60 G01 X51 M02 在通常情况下,一个程序段是零件加工的一个工步,数控程序是一个程序段 语句序列,贮存在存储器里。加工零件时,这些语句从存储器里整体读出并一次 性解释成可执行数据格式,然后加以执行。 程序段号用来标识组成程序的每一个程序段, 它由字母 N 后面跟数字 0000~ 9999 组成,程序段号可根据需要(如执行跳转指令)写在每一段的开始。各程 序段号原则上应按其在程序中的先后次序由小到大排列。
2-2
华兴数控
第二章 编程
括符号) ,小数点后最多允许 3 位,正数可省略“+”号(该 规则适用于所用坐标编程) 。 (3) G00 编程时,也可以写作 G0。 2.2.1 G01 —— 直线插补 格式: G01 X _ F _ 说明: (1) 每次加工开始,自动处于 G01 状态。 (2) 目标点的坐标采用绝对值书写。 (3) G01 加工时,其进给速度按所指定的 F 值运行,F 范围为: 1~60000mm/Min,最高转速不可超过 1#参数设定值。 (4) G01 也可以写成 G1。 2.2.3 G04 —— 延时 格式: G04 K ×××.×× 说明: 程序延时 K 后面的编程值(秒)后,继续向下运行,延时范围: 0.01~65.5 秒。 2.2.4 G24 —— 根据输入端口状态跳转加工 格式: G24 N×××× K×× 或 G24 N ×××× I×× 说明: 当执行到 G24 指令,程序根据指定的输入口状态(低电平或高电平), 判断是否跳到 N××××指定的程序段或顺序执行下一条指令。 2.2.5 G25 —— 跳转加工 格式: G25 N ×××× 说明: (1)当执行 G25 指令,程序自动跳转到包含 N××××段号的程 序段继续执行。 (2)G25 程序段中不得出现其它指令。 2.2.6 G26 —— 转移加工 格式: G26 N×××× N×××× N×× 说明: (1)本格式所定义的循环体为 N 后面的两个程序段号之间定义的程 序块 (包括这两段) , 最后一个 N 指令定义该程序块的调用次数 , 1~99 次,不编认为是 1。 (2)G26 指令执行完毕后的下一段加工程序,为跳转加工程序块的 下一段程序。 (3)G26 程序段中不得出现其它指令。 例: ① S800 M03 ② G26 N0050.0080.02 ③ G00 X0 ④ G02 X0 ⑤ N0050 G92 X0 ⑥ G01 X20 F300 ⑦ M00 ⑧ N0080 X-40 ⑨ X-60