
工厂组织结构图
EHS组织结构图

东莞市XX塑胶制品有限公司
环境健康安全小组(EHS)架构图
备注:总指挥:负责工厂总体环境健康消防安全的培训计划制定,各组员工作的安排及突发事件的应急处理调查。
副总指挥:负成传达总指挥的工作安排及组内队员的工作调度
组员:主要执行(EHS)环境健康消防安全的一切规章制度,向员工倡导环境健康消防安全意识,联络出现的环境健康消防安全隐患问题,厂内发生意外事故和紧急情况处理和联络。
制表:沈冠审核:刘国锋日期:2017年07月04日。
组织结构类型介绍
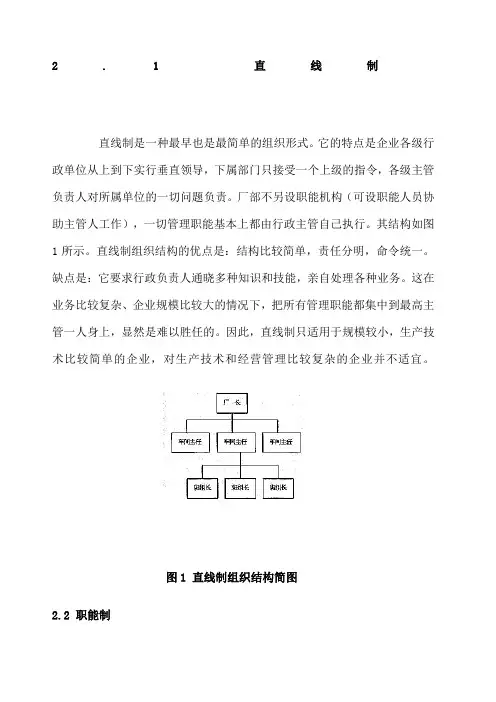
2.1直线制直线制是一种最早也是最简单的组织形式。
它的特点是企业各级行政单位从上到下实行垂直领导,下属部门只接受一个上级的指令,各级主管负责人对所属单位的一切问题负责。
厂部不另设职能机构(可设职能人员协助主管人工作),一切管理职能基本上都由行政主管自己执行。
其结构如图1所示。
直线制组织结构的优点是:结构比较简单,责任分明,命令统一。
缺点是:它要求行政负责人通晓多种知识和技能,亲自处理各种业务。
这在业务比较复杂、企业规模比较大的情况下,把所有管理职能都集中到最高主管一人身上,显然是难以胜任的。
因此,直线制只适用于规模较小,生产技术比较简单的企业,对生产技术和经营管理比较复杂的企业并不适宜。
图1 直线制组织结构简图2.2 职能制职能制组织结构,是各级行政单位除主管负责人外,还相应地设立一些职能机构。
如在厂长下面设立职能机构和人员,协助厂长从事职能管理工作。
这种结构要求行政主管把相应的管理职责和权力交给相关的职能机构,各职能机构就有权在自己业务范围内向下级行政单位发号施令。
因此,下级行政负责人除了接受上级行政主管人指挥外,还必须接受上级各职能机构的领导。
其结构形式如图2所示图2 职能制组织结构简图职能制的优点是能适应现代化工业企业生产技术比较复杂,管理工作比较精细的特点;能充分发挥职能机构的专业管理作用,减轻直线领导人员的工作负担。
〖JP2〗但缺点也很明显:它妨碍了必要的集中领导和统一指挥,形成了多头领导;不利于建立和健全各级行政负责人和职能科室的责任制,在中间管理层往往会出现有功大家抢,有过大家推的现象;另外,在上级行政领导和职能机构的指导和命令发生矛盾时,下级就无所适从,影响工作的正常进行,容易造成纪律松弛,生产管理秩序混乱。
由于这种组织结构形式的明显的缺陷,现代企业一般都不采用职能制。
2.3 直线-职能制直线-职能制,也叫生产区域制,或直线参谋制。
它是在直线制和职能制的基础上,取长补短,吸取这两种形式的优点而建立起来的。
组织架构图、部门职责及人员编制

东莞市元立电子科技有限公司一、组织架构图董事长:张元立总经理:阮绪红总助:徐大良副总经理:黄应文管理部资材部品质部工程部生产部经理:蒲建、副理:徐正铃财务课主管:暂不设人事课主管:王华东会计1名:张玉出纳1名:陈媛媛队员:孙冲冲、蒙天平、梁房清、覃永桂技术员3名:蒋永华、张凯、缺1人4名:黎新宇、廖福丽、颜丽娜、廖福朱宿舍保安:邓远初、清洁工:凌云芬生技课主管:暂不设模具课副理:陈国制造课主管:李琴光学课副理:刘鹏设计课副理:何英俊保安组队长:彭俊后勤组组长:暂不设A班IPQC组长:陈土梅磨床组组长:安宁修模组组长:陈永军抛光组组长:暂不设钳工一组组长:欧阳恒明钳工二组组长:陆光州量产组A班组长:谭正勇量产组B班组长:张兰军IQC/OQC组长:苏壮谋B班IPQC组长:胡芳文员1名:王蒙B班组长:张红艳A班组长:黄凯红主管:唐小平技师:黄国丛、学徒:刘玄广技师2名:刘波,暂缺1人作业员38名:暂缺12人(2人/台机)作业员38人:暂缺9人(2人/台机)技师:曹艳平、技工:欧阳植荣技师2名:暂缺OQC2名:暂缺、IQC1名:暂缺技术员3名:苏佑琪、吴少锋、贾垒加料员1名:暂缺技术员1名:暂缺加料员1名:黄培展生管/业助1名:唐奇志采购2名:罗贵学、潘燕跟单员1名:李美益物控员1名:罗玉敏工程师1名:黄廉福仓管2名:刘羽轩、梁敏昌主管:暂缺4名:卢展秋、朱桂婉、唐盛桂、缺1人文控1名:潘秀芳QE工程师1名:暂缺试模组组长:贾洪俊技师:巫根华、技工:胡海峰、模保:暂缺助理/人事1名:卢柔炽二、各部门职责:1、总/副总经办核心职责:对整个公司的运转进行负责,制定整个公司的战略与年度经营计划;1)让公司所有的部门都能够围绕公司的战略协同运转;并保证各项决策顺利实施;2)制定公司的月度、季度和年度计划和指标;监控各个部门的运营发展状况;3)对公司的人力资源状况,财务收入和支出状况,公司资产整体状况进行监控管理;4)提出公司的业务规划、经营方针和经营形式;5)拟订公司内部管理机构设置方案。
新工厂架构搭建导图

生产管理内容人员管理设备管理综合事务物料管理成本管理现场管理(HSE)流程管理组织架构设定人员工作职责人力配置标准关键特性岗位识别/设定新员工导入机制员工培训/晋升机制岗位“三定”/岗级匹配绩效奖惩机制素质技能矩阵图制程异常管理设备维保计划设备OEE管理制程物料管理人力优化计划异常停台记录设备CCIR问题项设备优化项进度管理设备异常升级流程AMPM设备日常维保设备点检设备清洁基准润滑自主保全设备预防保全设备一级保养设备二级保养设备三级保养设备备件管理备件安全库存设定日常消耗品管理备件维旧利废TPM培训/导入/推进设备精益改善/效率提升设备异常停机时分析设备OEE测算设备节拍各工位节拍测定设备标准工时设定OEE=质量指数*时间稼动率*性能稼动率三品物料管理(包装材料类、化工类、计量类、五金类、劳保类、低耗类、办公类等)物料进出库记录物料结存记录报废物料降级物料退料流程生产订单管理物料先进先出管理物料“颜色”管理进出库管理结存管理请购管理安全库存管理物料请购记录请购链接汇总5S管理S:安全管理H:职业健康管理人流、物流、废料流梳理样本标杆线设定现场目视化标准/手册设定5s导入培训看板管理5S综合管理看板白手套作战看板5S宣传看板素养积分管理看板周度/日度自查自检日度/月度/周度推进计划产能达成人工成本物损率(制程物料损耗)能耗管理(水电气、跑冒滴漏)三品等低耗物料KPI指标达成仓储区安全库存标准设定专项管理E:环境TPM管理4M变化点管理LPA 分层审核管理不合格品流程管理指标管理QCC管理异物管理ESD管理全流程(体系)管理全员改善提案计划达成率一次良率/良品率物损率人工成本安全事故数能耗费用率OEE(设备稼动率)员工入离职率进度管理(会议纪要达成率)客诉率(内外客户)来料管理制程管理成品管理不良品管理人事管理资产管理培训/资质认定管理成本/订单管理依据车间现有运营模式,对现有架构依据ECRS原则进行优化,确立新的架构;1.依据架构的设定及相应工作内容进行岗位职责梳理并协同设定相应的KPI指标;对线体各岗位进行A/B效、节拍测定,并依据各岗位作业内容等因素对标配人力进行设定;在满足现有生产的前提下,对超出前期预设的人员配置的必要人员进行人员优化计划设定,优化内容包含/不限于:人机工程、岗位合并、机械自动化导入等优化方式;依据岗位系统设定,对产线各岗位人员的岗位及级别进行匹配,做到人岗相符,便于后期的绩效管理;同时对产线各岗位员工进行定编、定岗、定责管理关键特性岗位识别:依据CP/历史质量缺陷/产品装配难易程度等因素综合对产线各岗位进行特性评估:关键岗位、重要岗位、一般岗位;关键岗位技能要求:1.依据关键特性岗位的识别因素对相关岗位设定相应的培训计划以及培训考核记录类文件-员工培训档案(班组级);2.依据以上培训计划达成、考核结果的达成对相应员工的技能素质矩阵进行更新,以及对不满足相应关键岗位的人员进行汰换;关键岗位人员要求:对于关键岗位的操作人员需满足:“三定“原则,同时同一岗位在本班组内至少5人及以上满足上岗条件;关键岗位的考评:1.对于关键特性岗位设定相应的独立考评方式:关键、重要、一般三个阶层的岗位对相应的绩效/积分考评基数进行分阶;2.对于关键岗位的人员岗级进行要求,实现岗级匹配,普通关键岗位:H级(线体),特殊关键岗位:G级(返修区);素养积分考核(日度)-员工:依据现场素养积分管理规定及相应的考核标准,以班组为单位日度对现场员工进行考核;技能水平考核(季度)-员工:依据I/H绩效考核标准,季度/月度为单位对现场员工进行理论/实操考核,考核结果作为月度/季度绩效/积分的增减评估依据;KPI绩效考核(月度)-管理:在完成对现场的岗级匹配后,对G级及以上岗位依据岗位工作内容及相应工作职责进行KPI绩效指标分解,月度依据相应的指标达成情况进行相应绩效评定;车间管理架构及规划辅助区域规划前台参观通道/员工通道/绿色通道换鞋/更衣室茶水房(微波炉、直饮机、水柜、就餐区等)休息室培训室办公室会议室卫生间车间布局及规划功能区域规划物料缓存区生产线体/机台不合格品区产品评审区试制产品区不良品区隔离/追溯品返修区成品区三品房备品备件库工装治具/模具维保区看板管理位置于车间入口处,主要作用为来访人员/离岗人员登记及接待引导,同时设定车间接待专员进行接待管理;车间展示厅产品/工艺展示主要用于展示本车间的产品加工工艺及相应的加工流程,以及相应的产品展示以及试产/量产履历,装配车型及相应的参数等信息;车间展示车间的组织架构图(含人员配置/规模等信息)车间平面布局及参观引导图/车间模块化生产区域图/区域安全警示/参观安全警示等信息车间入口车间区域标识牌/电子滚动显示屏车间通报专栏优秀团队展示优秀个人/事迹展示通报栏绩效公布/晋升公告栏车间活动展示(安全演练、KYT活动、团建等)车间电子屏宣传车间/企业/公司文化等信息车间闸机/打卡机进出车间进行刷卡,非本车间员工禁止入内(需至前台进行登记/对接人引导/访客证/临时门禁卡等)参观通道与车间功能区利用透明落地窗、护栏等进行隔断参观通道部分的窗户卷绕帘设定为文化展示工装夹具/治具柜顶均采用斜面设计,同时依据柜顶与天花板的间距设定撑衣区设定相应的管理责任人及仪容仪表镜等新员工入职登记、培训/考核、工作岗位类证书发放(上岗证、实习证、培训档案等)原料放置区半成品放置区成品放置区温湿度、光照度、露点等SOP/质量看板/安全操作规程/点检表等指导类文件/记录类文件展示区不良品放置区工治具放置区文件/流程/工艺类5S管理看板TPM管理看板车间应急管理看板指标管理看板4M变化点管理看板车间生产进度看板车间改善案例展示看板培训技能道场素养积分管理看板白手帕活动看板5S综合管理看板QCC活动看板车间人事管理看板车间成本管理看板车间组织架构看板车间工艺流程看板车间订单管理区域/工段运营管理看板车间历程展示看板车间文化宣传看板工匠精神/企业文化等车间平面布局看板车间电子看板异常停机时日度产能车间设备稼动设备TT/CT工艺类文件指导类文件上锁挂牌、KYT活动、物理安全、信息安全、岗位安全、岗位安全操作规程、车间员工纪律等作业类文件设备开机作业指导书设备/岗位安全操作规程设备点检作业指导书标准作业指导书设备清洁作业指导书设备基准保养作业指导书等设备清洁记录表设备点检记录表设备基准润滑记录表关键岗位警示卡工位消耗品更换记录表岗位品质/工艺看板岗位不良品记录表等来料不良制程不良制程控制计划产品工艺流程以工段/相应负责人/工程师为主导,同时结合8D/5WHY/A3 报告等思路对工段/车间的产能、良率等指标进行分析改善安全/关键岗位操作/质量缺陷认知/5S实践培训/关键岗位特定技能培训等OEE/TEEPESD特性岗位表示/劳保穿戴/人体综合测试仪校准、使用等1.负极车间异物要求金属异物<50μm,非金属异物<200μm;2.正极车间异物要求金属异物<50μm,非金属异物<200μm;3.叠片车间异物要求金属异物<50μm,非金属异物<200μm;4.装配车间异物要求金属异物<100μm,非金属异物<200μm;5.BC段异物要求金属异物<200μm,非金属异物<300μm;6.PACK段异物要求金属异物<200μm,非金属异物<300μm;设定员工信息库及开设员工档案库,同时对员工进行入职培训+三级安全教育培训+基础技能培训+岗位技能培训,在培训考核OK,方可进行实习证发放,班组设立员工技能矩阵培训计划及考核标准;依据班组培训计划的达成以及周期性升降级考核结果等因素,综合评估员工的晋升机会对于涉及静电防护的产品/物料缓存区设定相应的EPA区域进行物料/区域管理等对于ESD特性工位及EPA管理区设定巡查机制以及点检机制,周期性进行作业符合情况进行督查、风险识别及整改等公用动力内容:车间内所有计量/校准的工治具台账建立以及校准计划、执行情况确认及点检劳保用品穿戴标准、更换标准、发放标准、报废标准、职业病防护/培训/宣导、职业病区域周期性测量/巡查、职业病检查覆盖率等车间危废管理,外围管理、垃圾分类等综合管理;(对于危废需设立避雨、通风、室外临时存放,且临时存放不超12H)人、机、料、法、环、测综合管理分层审核组织架构和人员要求设备效率化的16大损失:1.设备故障损失;2.生产准备调整损失;3.刀具更换/调整损失;4.暖机时间损失;5.设备运行速度损失;6.短暂停机、空转损失;7.品质不良/返工返修损失;8.设备维保损失(维保后,设备暖机/试机等);9.管理/组织损失;10.设备运行轨迹/员工动作损失;11.编程损失(线平衡);12.检测调整损失;13.自动化替换损失;14.能源损失;15.模具、工治具损失;16.制程良率损失;共由4部分组成:培训记录表、岗位技能4阶鉴定表、技能升降级鉴定表、员工培训计划表1.每日可用时间=计划不生产时间+停顿时间+净生产时间2.净生产时间=换型损失时间+技术损失时间+TPM损失时间+组织损失时间+质量损失时间+生产合格品时间OEE/TEEP管理AM管理PM管理预防性保养:TBM(时间基准保养)事后保养/维修:BM设备改良保养:从设备设计层面进行结构优化及改善设备大修型保养:IR设备预知保养/状态基准保养:CBM0STEP:设备/工位“3S”(以物为中心)1.现场整理、整顿、清扫活动;2.目视化管理活动;3.通过定点摄影进行改善活动;4.工具/部品的定点、定容、定量管理;5.备品、文件、办公室、卫生间等大扫除;1STEP:初期清扫(以机为中心)2 STEP : 发生源、困难部位改善3 STEP : 清扫/注油/点检制定临时基准书4 STEP : 设备总点检5 STEP : 自主点检6 STEP : 展开8字工程品质保证7 STEP : 自主管理水平的提升1.设备大清扫2.不合理发现及复原:a.漏泄、破坏、振动、发热、生锈b.哄动、噪音、污染、错误动作以工艺控制计划为基准,对生产整体工艺流程进行审核/确认1.发生源对策:污染、故障、不良、灾害2.困难部位改善:清扫、注油、点检、作业1.按照清扫、加油、点检基准的日常管理2. 通过作业标准的作业管理3.定期点检的预防保全1. 设备基础要素2.润滑管理3.驱动装置4. 油、空压5.电子系统1.确认技术核心要素2.制定个别目标技术水平3. 技术要素教育的实施4.工程总点检5.不合理复原及改善1. 确认不良现况 5. 原因根除2. 进行复原 6. 条件设定3. 评价 7. 条件管理4. 分析原因 8. 条件改善1.确定个人经营目标2.制定改善计划3. 实施持续的改善活动1.) 样本设备结构和功能的理解 : OPL2) 清扫时安全确保 : 运转中/停止中3) 现象分析 (定点照相)4) 初期清扫的实施 : 寻找不合理6项目- 微缺陷、脏的去除- 基本条件的整备- 不要、不急品的寻找- 发生源、困难部位的寻找- 不安全点的寻找5) 改善活动 : 自己/支援6) 清扫基准书及检查表的制定7) 1Step IN、OUT指标的整理: 活动板8) 自我诊断的实施9) 1Step完了诊断 → 合格员工关系管理薪资结算管理考勤/报表管理综合事务管理固定资产申购,到货进度管理,开箱验收、IT信息权限管理、固定资产月度盘点符合率、固定资产配方管理等;新员工导入管理、车间员工档案管理、技能水平鉴定管理、I/H绩效管理、SOP等文档配方管理、上岗证/实习证认定管理、车间文件存档管理等;车间物料月度盘点符合率、生产订单关闭及时率、车间报废物料冲红/降级管理等车间员工关系代表,车间会议纪要内容进度管理,以及管理人员绩效指标管理等工作日志分层审核1.车间主任级、工程师级、领班级、班组级等各级的HSE周期性自查自检,同时结合各层级工作日志进行综合管理;2.管理手册意在将工厂班组长、生产领班以及车间主任的日常工作标准化,进一步提升现场管理水平;分层审核频次要求1.制造部门主导;2.质量部门和经确定的其他相关职能部门参与;3.由总经理或主管制造的最高管理者领导并参与;4.各相关部门最高管理者、各相关部门中间管理层到最基层班组长全员参与(基于组织架构);1.按设定的审核层级进行差异化设定,如:2.每班、每天、每周、每2周,每月,每n月;3.最高审核频次必须是每班,至少由当班班组长实施;4.最长审核间隔时间建议不超过三个月,由最高管理者实施;分层审核的主要审核内容一般工位问题质量关注点一般系统问题1.安全和安全防护的执行;2.工作现场管理(5S)和可视化管理执行;3.生产过程相关规定/要求的符合性;4.过程控制及质量记录的符合性、1.工厂薄弱环节的关注检查;2.客户特殊要求;3.质量关注点的退出/进入;4.实施中的质量关注点的执行情况;1. 各层级分层审核执行情况;2.分层审核发现问题整改的及时性、有效性;3. 快反会议、验证岗位、变化点管理等的执行情况;4.其他普遍性的问题,如同类5S问题的普遍发生;质量管理四不放过三不原则1.事故原因不清不放2.责任人员不处理不放3.整改措施未落实不放4.相关人员未教育不放不接收、不制造、不流出管理原则领导作用(领导力、决策力、协调力)→全员参与→过程方法→持续改进→循证决策(有依据、有论证)→关系管理(相关方识别、有效升级及管理)→客户满意度品质红线1.上岗能力-持证上岗;2.客户意识;3.按流程/标准对产品工艺设计;4.不按SOP作业;5.不合格品流出;6.弄虚作假;7.迟、漏、谎、瞒报;8.未经批准私自变更;9.放宽标准;推行品质方法品质价值观、品质文化手册、5S标准手册、QCC评比制度、5S量级评定、技术比武活动、工匠精神、品质微信公众号、4M变化点活动等品质意识(有机会犯错、不愿意犯错)1.客户满意度-客户意识;2.价值意识-以实际的价格来衡量;3.预防意识;4.一次做对,避免资源浪费;5.过程意识-过程(关键),结果(导向);6.改善意识;7.责任意识;8.闭环意识;品质体系:降低制程风险点,提升制程稳定性;5WHY三现原则:现场、现实、现物推进注意点1.问题核心-遵循因果链;(需避免主观的臆想和脑补)2.客观分析-避免主官引导;3.分析原因概括所有可能性;4.根本对策标准化;对使用者要求 1.保持客观性;2.具备逻辑能力-思维;大胆假设→侦探式思维→垂直思考快速反应不合格品控制分层审核快速反应机制建立上板标准建立退出标准建立关键指标设定识别、隔离、遏制、处理、统计分析审核人员、审核频次、审核内容、审核标准的建立1.质量部收集过去24小时内发生的重大质量事件。
机械加工公司结构及岗位分布图

机械加工公司结构及岗位分布图1. 公司概况机械加工公司致力于提供高质量的机械加工服务,以满足客户的需求。
本文档将介绍机械加工公司的组织结构和各个岗位的职责分布。
2. 公司组织结构机械加工公司的组织结构如下:2.1 高层管理层- 总经理- 副总经理- 董事会高层管理层负责公司的战略规划、决策和资源分配。
2.2 行政部门- 人力资源部- 行政管理部行政部门负责管理公司的人力资源、招聘、培训以及日常行政事务处理。
2.3 生产管理部门- 生产总监- 车间主任生产管理部门负责生产线的管理和协调,保证产品的质量和进度。
2.4 技术研发部门- 技术总监- 工程师技术研发部门负责研发新产品,提升技术水平,改进生产工艺。
2.5 财务部门- 财务总监- 会计师财务部门负责公司的财务管理、预算编制和财务报表的编制。
2.6 市场部门- 市场总监- 销售人员市场部门负责市场调研、产品推广和销售工作。
3. 岗位职责分布各个岗位的职责分布如下:- 总经理: 负责公司整体管理和决策,制定公司的发展战略和目标,监督各个部门的运营情况。
- 副总经理: 协助总经理的工作,负责各部门的协调和沟通。
- 董事会: 监督公司的运营和经营方针,对公司的重大决策进行审批。
- 人力资源部: 负责招聘、培训、员工福利和绩效评估等人力资源管理工作。
- 行政管理部: 负责公司日常行政管理,包括办公设施管理、供应链管理等工作。
- 生产总监: 负责生产线的管理和协调,保证产品的质量和进度。
- 车间主任: 负责具体车间的生产运营和人员管理。
- 技术总监: 负责研发新产品,提升技术水平,改进生产工艺。
- 工程师: 参与新产品的设计和研发,提供技术支持和方案优化。
- 财务总监: 负责公司的财务管理、预算编制和财务报表的编制。
- 会计师: 负责公司的会计核算和财务报表的准备。
- 市场总监: 负责市场调研、产品推广和市场营销策略的制定。
- 销售人员: 负责产品的销售和客户关系的维护。
工厂组织结构图

东莞石龙京瓷光学有限公司组织
东莞石龙京瓷光学有限公司组织设计小组成员:05人资班:蔡燕文、罗小文、陈根源、陈注昌、梁恒、潘碧君、肖雯霞、陈晓琪、霍小玉、谢育玲目录:一、公司简介---------------------------------2二、调研-------------------------------------3 (一)调研目的-------------------------------3 (二)调研内容-------------------------------31、公司管理理念与远景规划--------------------32、管理模式与组织结构------------------------33、组织结构的历史变革------------------------54、员工激励----------------------------------55、企业文化----------------------------------6 (三)组织重构-------------------------------61、确定管理幅度------------------------------62、部分职能部门岗位描述----------------------93、评价组织结构-----------------------------10一、公司简介东莞石龙京瓷光学有限公司(简称SKO)位于中国华南经济最发达的珠江三角洲――广东省东莞市石龙镇,作为专门生产照相机的公司成立于1996年,是日本京瓷株式会社与东莞石龙粤龙实业公司的合资公司。
虽然SKO单体今年才迎来10周年。
但作为京瓷集团在华的第一个先驱性的生产基地,被称之为SKO前身的环球光学制品厂(UOI)石龙分工厂,自从开始委托生产活动以来,已有19年的历史。
自从它成立到SKO设立的这段时间,石龙镇也已设立京瓷ELCO连接器工厂,京瓷机械工具工厂,开始了委托加工生产。
企业组织结构
IT
飞
金
电
机
融
气
技
发
事
事
术
动
业
业
事
机
部
部
业
事
部
业
部
财
办
人
务
公
事
部
室
部
采
生
销
财
人
办
购
产
售
务
事
公
部
部
部
部
部
室
图4-4 事业部式组织结构举例
事业部制的特点
优点:总公司领导可以摆脱日常事务,集 中精力考虑全局问题;实行独立核算, 更能发挥经营管理的积极性;各部之间比 较和竞争有利于企业的发展;事业部内 部的供、产、销之间容易协调.
部门化、管理幅度和组织中的权力分配是企业 组织设计中的基本问题。
我们要以权变的思想来指导企业组织结构的设 计工作,世间没有最好的理想的组织结构模式 可以搬。
组织结构变革的目的是为了改进和提高效率; 从整个社会来看,企业组织结构变化的趋势是 从刚到柔,从机械式组织走向有机式组织。
进一步阅读书目
和变革方向? 8. 分析组织变革的原因,说明组织变革的动力和阻力。 9. 未来企业组织结构朝着什么方向变化? 10. 为什么官僚(科层)组织依然盛行?
第五章 企业战略管理
战略
没有战略的企业就象一艘没有舵的船一 样只会在原地转圈,它又象流浪汉一样 无家可归。
——侨尔•罗斯和迈克尔•卡米
不谋万世者,不足谋一时; 不谋全局者,不 足谋一域。 ---[清] 陈澹然《寤言二迁都 建藩议》
四、事业部制
最早是由美国通用汽车公司总裁Alfred P. Jr.Sloan于1924年提出的。它是一种高 度(层)集权下的分权管理体制。它适用于 规模庞大、品种繁多、技术复杂的大型 企业,是国外较大的联合公司所采用的 一种组织形式。
工厂概述PPT课件
企业愿景与价值观
企业愿景
成为行业内最具竞争力的工厂,为社会创造更多 价值。
企业使命
致力于提供高品质的产品和服务,满足客户需求。
核心价值观
诚信、创新、卓越、共赢。
员工培训与发展
新员工培训
为新员工提供入职培训,帮助他 们快速融入团队和熟悉工作环境。
在职培训
定期为员工提供专业技能和知识培 训,提升员工的综合素质。
产业链整合
通过战略合作,整合产业链上下游资源,降低采购成本,提升整 体竞争力。
国际化战略
拓展国际市场,提升品牌影响力,实现全球化经营。
谢谢观看
说明工厂附近的交通状 况和便利程度。
描述工厂周边的自然环 境,如山水、气候等。
强调工厂在安全生产和 环保方面的措施和成果。
02
工厂组织结构
组织架构图
组织架构图
展示工厂整体组织结构, 包括各个部门、车间和生 产线之间的关系。
层级关系
明确各个部门、车间和生 产线之间的上下级关系, 以及各自在组织中的位置。
04
详细描述:我们的产品针对特定行业和领域进行设计和优化,具有专 业性和针对性,能够满足客户的特定需求。
售后服务与支持
01 02 03 04
总结词:全面周到
详细描述:我们提供全面的售后服务与支持,包括产品安装、调试、 维修和技术支持等,确保客户使用产品的顺畅和安全。
总结词:及时响应
详细描述:我们设立了专门的客户服务热线和技术支持团队,能够及 时响应客户的咨询和问题,提供快速有效的解决方案。
03
工厂产品与服务
主要产品种类
在此添加您的文本17字
总结词:丰富多样
在此添加您的文本16字
组织结构
职能部门化
工程 经理
会计 经理
工厂经理
制造 经理
人力资源 经理
采购 经理
将相同性质的工作合并在一起。--- 传统、最普遍 优点: 使各部门充分发挥专业优势
有利于维护组织统一 缺点:协调困难,各部门易产生“隧道视野”。 适用:组织规模较小、产品较少
10-2
产品部门化
大宗运输事业部群
邦巴迪尔公司
娱乐和设施事业部群 钢轨产品事业群部
大宗运输事业部 娱乐产品事业部
邦巴迪尔-罗塔克 斯公司(维也纳)
物流设备事业部
工业设备事业部
优点:有利于产品改进
有利于部门内协调 缺点:部门化倾向(本位主义)
管理费用高(机构重叠)
邦巴迪尔-罗塔克斯 公司(甘斯克切)
适用:规模大、产品多、产品之间差异大。
产品部门化也适用于服务业,如会计事务所:税务部、审计部、管理咨询部等。
➢ 大型组织通常需要将上述大部分的或全部的部门化方 式结合起来使用
综合两种特征的一种典型的结构。
一个组织的结构可能同时强调产品和职能,或产品和区 域。
施乐公司:产品分部、区域分部
第二节 岗位设定
一、岗位设定 岗位设定就是对组织内两人以上所从事
的类似工作或个人从事的个别工作进行研究, 以确定一定职务的工作内容和工作数量,研 究该职务所具有的职责、职权和所需要的技 能。
▪管理者的能力 ▪下属的成熟程度 ▪工作的标准化程度 ▪工作条件 ▪工作环境
两种基本的管理组织结构形态
管理层次与管理幅度的反比关系决定了两种 基本的管理组织结构形态:扁平结构形态 和锥形结构形态。
扁平结构就是管理层次少而管理跨 度大的结构,而锥式结构的情况则 相反。