
常见焊条焊丝型号牌号对照一览表21013
。 。 第 1 页 共 21 页 1
压力容器用钢焊材一览表 类型 牌号 中国GB 美国AWS 类型 牌号 中国GB 美国AWS 碳 钢 焊 条
THJ422 E4303 — 不 锈 钢 焊 条 THA002 E308L-16 E308L-16 THJ426 E4316 E6016 THA022 E316L-16 E316L-16 THJ427 E4315 E6015 THA102 E308-16 E308-16 THJ506 E5016 E7016 THA107 E308-15 E308-15 THJ507 E5015 E7015 THA132 E347-16 E347-16
低 合 金 钢 焊 条
THJ506R E5016-G E7016-G THA137 E347-15 E347-15 THJ507RH E5015-G E7015-G THA202 E316-16 E316-16 THJ557R E5MoV-15 — THA207 E316-15 E316-15 THJ606 E6016-D1 E9016-D1 THA212 E318-16 E318-16 THJ607 E6015-D1 E9015-D1 THA242 E317-16 E317-16 THW707Ni E5515-C1 — THA302 E309-16 E309-16 THR207 E5515-B1 E8015-B1 THA307 E309-15 E309-15 THR307 E5515-B2 E8015-B2 THG202 E410-16 E410-16 THR317 E5515-B2-V — — — — THR407 E6015-B3 — 气保护 实芯焊丝 THQ-G2Si EN440 G38 4MG2Si THR507 E5MoV-15 — THQ-50CG4 EN440 G38 3CG4Si1 。 。 第 2 页 共 21 页 2
氩弧焊焊丝 牌号 型号 GB 类别 主 要 用 途 THT49-1 ER49-1 碳钢焊丝 用于船舶、石化、核电话等高压管的对接及角焊 THT-10MnSi ER50-G 用于薄板及打底焊接结构 THT50-6 (TIG-J50) ER50-6 用于管道、平板等需作抛光度准确时的焊接
THT55-B2 ER55-B2 珠光体耐 热钢焊丝 用于工作温度550℃以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接 THT55-B2V ER55-G 用于工作温度550℃以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接 THT-307 THS-307 H09Cr21Ni9Mn4Mo 不锈钢焊丝 用于防弹钢、覆面不锈钢及碳钢异材的焊接
THT-307Si THS-307Si H10Cr21Ni10Mn6Si1 用于高锰钢、硬化性耐磨钢及非磁性钢的焊接
THT-308 THS-308 H08Cr21Ni10Si 用于308、301、304等不锈钢结构的焊接
THT-308L THS-308L H03Cr21Ni10Si 用于304L、308L等不锈钢结构的焊接
THT-308LSi THS-308LSi H03Cr21Ni10Si1 用于改善填充金属的工艺性、焊接操作性及流动性
THT-309 THS-309 H12Cr24Ni13Si 用于异种钢的焊接,如碳钢、低合金钢与不锈钢的焊接
THT-309Mo THS-309Mo H12Cr24Ni13Mo2 用于Cr22Ni12Mo2复合钢以及异种钢的焊接
THT-309L THS-309L H03Cr24Ni13Si 用于309S、1Cr13、1Cr17、低碳不锈钢、低碳覆面钢以及异种钢的焊接 。 。 第 3 页 共 21 页 3
THT-309LSi THS-309LSi H03Cr24Ni13Si1 用于309型不锈钢以及304型不锈钢与碳钢的焊接
THT-309LMo THS-309LMo H03Cr24Ni13Mo2 用于异种钢的焊接或韧性较差的马氏体、铁素体不锈钢的焊接
THT-310 THS-310 H12Cr26Ni21Si 用于高温条件下工作的耐热钢以及1Cr5Mo、1Cr13等不能进行预热及后热处理的焊接
THT-312 THS-312 H15Cr30Ni9 用于异种母材不锈钢覆面、硬化性低合金钢以及焊接困难或易发生气孔情况的焊接
THT-316 THS-316 H08Cr19Ni12Mo2Si 用于磷酸、亚硫酸、醋酸及盐类腐蚀介质结构的焊接
THT-316L THS-316L H03Cr19Ni12Mo2Si 用于尿素、合成纤维等结构及不能进行热处理的铬不锈钢及复合钢的焊接
THT-316LSi THS-316LSi H03Cr19Ni12Mo2Si1 用于相同类型不锈钢以及复合钢结构的焊接
THT-317 THS-317 H08Cr19Ni14Mo3 用于重要的耐腐蚀化工容器的焊接
THT-317L THS-317L H03Cr19Ni14Mo3 用于重要的耐腐蚀化工容器的焊接
THT-321 THS-321 H08Cr19Ni10Ti 用于304、321、347型不锈钢以及耐热钢的焊接
THT-347 THS-347 H08Cr20Ni10Nb 用于304、321、347型不锈钢以及耐热钢的焊接
THT-410 THS-410 H12Cr13 用于410、420型不锈钢以及耐蚀耐磨表面的堆焊
THT-420 THS-420 H31Cr13 用于Cr13马氏体不锈钢耐腐蚀性材料的堆焊
THT-430 THS-430 H10Cr17 用于腐蚀(硝酸)、耐热同类型不锈钢表面堆焊
THT-2209 THS-2209 H03Cr22Ni8Mo3N 用于含Cr22%双相不绣钢的焊接 。 。 第 4 页 共 21 页 4
碳钢焊条 牌号 型号 GB 熔敷金属化学成分(%)(≤) 熔敷金属力学性能(≥) 特点与用途 C Mn Si S P 其余 Rel/RP0.2
MPa
Rm MPa A % AKV
J
J421 E4313 0.10 0.32/ 0.55 0.30 0.030 0.035 — 355 440/ 570 22 0℃ 47 焊接低碳钢结构,特别适用于薄板小件及短焊缝的间断
焊和盖面焊。可全位置焊接
THJ421X E4313 0.10 0.32/ 0.55 0.30 0.035 0.040 — 330 420 17 0℃ 27 焊接低碳钢及镀锌板,特别适用于薄板的立向下焊及间
断焊
THJ421Fe18 E4324 0.12 0.30/ 0.60 0.35 0.035 0.040 — 330 420 17 0℃ 47 适用于船体结构低碳钢和其他相应等级的普通低碳钢
的平焊、平角焊
THJ422 E4303 0.10 0.32/ 0.55 0.25 0.035 0.040 — 330 420 22 0℃ 27 焊接较重要的低碳钢结构和强度等级相当的低合金钢
结构,如09Mn2等。可全位置焊接
THJ422GM E4303 0.10 0.32/ 0.55 0.25 0.035 0.040 — 330 420 22 0℃ 27 适用于海上平台船舶、车辆、工程机械等表面装饰焊缝
的焊接
THJ423 E4301 0.10 0.32/ 0.55 0.30 0.035 0.040 — 330 420 22 -20℃ 27 通途同THJ422,但其立焊操作性能稍次于THJ422,价
格较THJ422低廉
THJ425X E4310 0.20 0.32/ 0.60 0.30 0.030.04— 330 420 22 -30℃ 适用于低碳钢管及低合金管环缝,全位置立向下焊接。底层焊时单面焊双面成形操作容易 。 。 第 5 页 共 21 页 5
E4311 5 0 27 THJ426 E4316 0.10 1.25 0.90 0.035 0.040 — 330 420 22 -30℃ 27 焊接重要的低碳钢及低合金钢结构,焊缝具有良好的力学性能和抗裂性能,可全位置焊接
THJ427 E4315 0.10 1.25 0.90 0.035 0.040 — 330 420 22 -30℃ 27 用途和特点同THJ426,采用电源为支流反接
THJ501Fe15 E5024 0.12 1.25 0.90 0.035 0.040 — 400 490 17 0℃ 27 焊接相应强度的碳钢及低合金钢结构,适用于平焊、平角焊。熔敷效率为150%
THJ501Fe18 E5024 0.12 1.25 0.90 0.035 0.040 — 400 490 17 0℃ 27 用途用THJ501Fe15,熔敷效率为180%左右
THJ502 E5003 0.12 1.25 0.30 0.035 0.040 — 400 490 20 0℃ 27 焊接较重要相应强度的碳钢及低合金纲结构,可全位置
焊接
THJ505X E5010 E5011 0.20 0.50/ 1.00 0.30 0.035 0.040 — 400 490 20 -30℃ 27 焊接相应强度碳钢及低合金钢管环缝的全位置立向下
焊接,底层焊时单面焊双面成形操作容易
THJ506 E5016 0.12 1.60 0.75 0.035 0.040 — 400 490 20 -30℃ 27 适用于中碳钢及低合金钢结构的全位置焊接,焊缝具有
良好的力学及抗裂性能
THJ506-1 E5016-1 0.12 1.60 0.75 0.030 0.030 — 400 490 20 -46℃ 27 适用于低温高韧性材料的全位置焊接 THJ506Fe-1 E5018-1 0.10 1.60 0.65 0.030 0.030 — 420 500/ 640 22 -50℃ 47 用途同THJ506-1,药皮中含有铁粉,可提高焊条熔敷效
率,工艺性能好
THJ506D E5016 0.12 1.60 0.75 0.030.04— 400 490 22 -30℃ 专用于中碳钢及低合金钢结构的底层打底焊接,单面焊双面成形操作容易
焊丝对照表

请楼主看清,板材焊接与管道焊接方法是不同的,是否需要坡口,是否是氩弧焊(如TIG热丝焊)+手工焊(SMAW),还是直接SMAW(这种通常要求焊透),所以焊接材料不同。
母材牌号规格焊条牌号焊丝牌号焊接方法接头形式焊接位置电流种类焊接电流304 δ=6 A102 SMAW V 2G DC 70~100316L δ=10 A022 SMAW △ 2F DC 110316L Φ60×2 E316L-15 ER316L TIG/SMAW V 5G DC 60~90304L Φ114×6 A002 H00Cr21Ni10 TIG+SMAW V 5G DC 65~85附加:304(18Cr-8Ni) 最普通使用的钢种。
耐蚀性、耐热性、低温强度、机械性能良好。
深冲、折弯等常温加工性能良好。
热处理后不产生硬化。
304L(18Cr-8Ni-LowC)为低碳304钢。
耐蚀性在普通状态下与304相似。
但在焊接后或解除应力后抗晶间腐蚀性良好。
316因添加了Mo,其耐蚀性、耐孔蚀、耐高温强度优良,使用在恶劣环境中。
加工硬化性优秀。
316L低碳316钢,保留316钢的特点,耐晶间腐蚀能力良好常用不锈钢焊丝牌号近似对照来源:我要不锈钢[大中小]添加收藏我要评论(0)2008-5-12 16:53:00中国德国法国日本GB DIN NF JIS1H0Cr14X8Cr14Z8C13~ Y4102H1Cr17X8Cr18Z8C17Y4303H0Cr19Ni12Mo2X5CrNiMo19 11Y316(1)4H00Cr19Ni12Mo2X2CrNiMo19 12Y316L5H00Cr19Ni12Mo2Cu2X2CrNiMO19 12-Y316J1L6H0Cr20Ni14Mo3--Y317 7-~ X2CrNiMo18 16 5Y317L 8-X5CrNiMoNb19 12-9H0Cr20Ni10Nb X5CrNiNb19 9Y347 10H0Cr20Ni10Ti--Y32111H0Cr21Ni10X5CrNi19 9Y308(1)12H00Cr21Ni10X2CrNi19 9Y308L(1)13H1Cr24Ni13X12CrNi22 12Y30914-X2CrNi24 12Y309L15H1CrNi13Mo2--Y309Mo16H0Cr26Ni21X2CrNiNb24 12--17H1Cr26Ni21X12CrNi25 20Y31018-X40CrNi25 21--19-常用不锈钢焊丝牌号近似对照来源:我要不锈钢[大中小]添加收藏我要评论(0)2008-5-12 16:53:00中国德国法国日本GB DIN NF JIS1H0Cr14X8Cr14Z8C13~ Y4102H1Cr17X8Cr18Z8C17Y4303H0Cr19Ni12Mo2X5CrNiMo19 11Y316(1)4H00Cr19Ni12Mo2X2CrNiMo19 12Y316L5H00Cr19Ni12Mo2Cu2X2CrNiMO19 12-Y316J1L6H0Cr20Ni14Mo3--Y3177-~ X2CrNiMo18 16 5Y317L8-X5CrNiMoNb19 12-9H0Cr20Ni10Nb X5CrNiNb19 9Y34710H0Cr20Ni10Ti--Y32111H0Cr21Ni10X5CrNi19 9Y308(1)12H00Cr21Ni10X2CrNi19 9Y308L(1)13H1Cr24Ni13X12CrNi22 12Y30914-X2CrNi24 12Y309L15H1CrNi13Mo2--Y309Mo16H0Cr26Ni21X2CrNiNb24 12--17H1Cr26Ni21X12CrNi25 20Y31018-X40CrNi25 21--19-序号牌号型号序号牌号型号可以用型号和牌号来反映焊丝的主要性能特征及类别。
焊条标准对照表,很全面,值得收藏!

焊条标准对照表,很全面,值得收藏!碳钢焊条简明表牌号国标美标作用及用途J421E4313E6013焊接低碳钢结构,特别适于薄板小件及要求焊缝表面美观和光洁的盖面焊。
J421FeE4313E6013焊接一般低碳钢结构,特别适于薄板小件及短焊缝的间断焊和要求焊缝表面光洁的盖面焊。
J421Fe16E4324E6024焊接一般低碳钢结构和用于要求表面光洁的盖面焊。
J421XE4313E6013适用于焊接一般船用碳钢及镀锌钢板,尤其适用于薄板立向下焊及间断焊。
J422E4303用于焊接较重要的低碳钢结构和强度等级低的低合金钢结构,如Q235、09MnV、09Mn2等。
J422GME4303适用于海上平台、船舶、车辆、工程机械等结构表面装饰焊缝的焊接。
J422FeE4303用于焊接较重要的低碳钢结构和强度等级低的低合金钢结构,如Q235、09MnV、09Mn2等。
J422Fe16E4323用于较重要的低碳钢结构的焊接。
J423E4301用于焊接较重要的低碳钢结构,如车辆、建筑结构、重型机械结构等的焊接。
J424E4320E6020可焊接较重要的碳钢结构,如重型机械、建筑机械等。
J425E4311适于薄板结构的对接、角接及搭接焊。
如电站烟道、风道、变压器的油箱、船体和车辆外板的低碳钢结构。
J426E4316E6016用于焊接重要的低碳钢和低合金钢的结构,如造船、桥梁、压力容器等。
J427E4315用于焊接重要受压载荷或低碳钢厚板结构和低合金钢的结构,如机械、造船、桥梁、压力容器等。
J501FeE7014E7014用于碳钢和低合金结构的焊接,如16Mn等船舶、车辆及机械结构的焊接。
J501Fe15E5024E7024用于碳钢和低合金结构的焊接,如16Mn等船舶、机车车辆及锅炉等结构的焊接。
J501Fe18E5024适用于低碳钢以及普通船用Q235A、B、D级钢的焊接,如船舶舾装件、一般结构预制件等。
J502E5003主要用于490MPa抗拉强度等级的低合金钢结构的焊接,如建筑用螺纹钢及其它16Mn等结构钢的焊接。
常见焊条焊丝型号牌号对照一览表

用于腐蚀硝酸、耐热同类型不锈钢表面堆焊
THT-2209
THS-2209
H03Cr22Ni8Mo3N
用于含Cr22%双相不绣钢的焊接
碳钢焊条
牌号
型号
GB
熔敷金属化学成分%≤
熔敷金属力学性能≥
特点与用途
C
Mn
Si
S
P
其余
Rel/
MPa
Rm
MPa
A
%
AKV
J
J421
E4313
—
355
440/
570
22
0℃
47
焊接低碳钢结构,特别适用于薄板小件及短焊缝的间断焊和盖面焊;可全位置焊接
THJ421X
E4313
—
330
420
17
0℃
27
焊接低碳钢及镀锌板,特别适用于薄板的立向下焊及间断焊
THJ421Fe18
E4324
—
330
420
17
0℃
47
适用于船体结构低碳钢和其他相应等级的普通低碳钢的平焊、平角焊
用于相同类型不锈钢以及复合钢结构的焊接
THT-317
THS-317
H08Cr19Ni14Mo3
用于重要的耐腐蚀化工容器的焊接
THT-317L
THS-317L
H03Cr19Ni14Mo3
用于重要的耐腐蚀化工容器的焊接
THT-321
THS-321
H08Cr19Ni10Ti
用于304、321、347型不锈钢以及耐热钢的焊接
THJ506
E5016
E7016
THA107
E308-15
焊条型号用途对照表

焊条型号用途对照表1. 引言焊条是一种常用的焊接材料,被广泛应用于各个领域的焊接工艺中。
不同的焊接任务对应着不同的焊接要求,因此需要选择适合的焊条型号来满足对焊接质量和性能的要求。
本文将介绍常见的焊条型号及其用途对照表,以帮助焊接工程师和操作人员正确选择焊条。
2. 焊条型号用途对照表焊条型号用途E6010 适用于焊接碳钢,在薄板和轻负荷结构中有良好的穿透力和焊缝形态,常用于管道焊接和桥梁施工。
E6011 适用于焊接碳钢和低合金钢,在钢板、焊管等可靠性要求不高的结构中使用,性能稳定,容易操作。
E6012 适用于焊接钢板,焊缝牢固、机械性能好,常用于制作储罐和压力容器。
E6013 适用于焊接碳钢和低合金钢,在焊接速度快、电弧稳定的情况下可以得到漂亮的焊缝,常用于砌体结构和金属结构件的拼接。
E7014 适用于焊接高合金钢和低炭钢,在高温和高压力环境下具有良好的焊接性能,常用于石油和化工设备的制造。
E7016 适用于焊接高合金钢,在较高温度下使用具有良好的抗裂性能和抗氢脆性能,常用于桥梁和压力容器的制造。
E7018 适用于焊接高强度钢和低合金钢,在冷却速度快的情况下有良好的焊接效果,常用于汽车、船舶和飞机的制造。
3. 焊条型号详解3.1 E6010E6010焊条是一种碳钢焊条,具有良好的穿透力和焊缝形态。
它常用于焊接管道和桥梁等结构,尤其在薄板和轻负荷结构中表现出色。
E6010适合用于焊接碳钢材料,能够提供可靠的焊缝。
其操作简单,适应性强,广泛应用于建筑、制造业等领域。
3.2 E6011E6011焊条适用于焊接碳钢和低合金钢。
它的特点是焊接性能稳定,操作简单,容易控制焊缝形态。
E6011适合用于一些可靠性要求不高的结构,如钢板、焊管等。
由于其操作性好,被广泛应用于家庭焊接、维修、装修等领域。
3.3 E6012E6012焊条适用于焊接钢板。
它具有焊缝牢固、机械性能好的特点,常用于制作储罐和压力容器。
E6012焊条操作简单,适应性强,能够满足高强度焊接要求。
焊条型号与牌号对照表
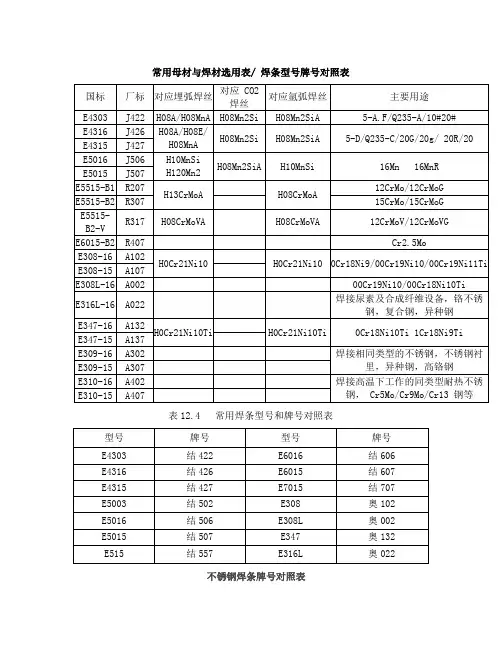
A402
焊接高温下工作的同类型耐热不锈钢,Cr5Mo/Cr9Mo/Cr13钢等
E310-15
A407
表12.4常用焊条型号和牌号对照表
型号
牌号
型号
牌号
E4303
结422
E6016
结606
E4316
结426
E6015
结607
E4315
结427
E7015
结707
E5003
结502
E308
奥102
C≤0.04%,良好的耐热、耐腐蚀、抗裂性
A032
E316Cul-16
00Cr19Ni13Mo2Cu
A042
E309Mol-16
00Cr23Ni13Mo2
C≤0.04%,
A052
00Cr18Ni24Mo5
C≤0.04%焊缝耐甲酸、醋酸、氯离子腐蚀性能
A062
E309L-16
00Cr23Ni13
A101
E4315
J427
E5016Байду номын сангаас
J506
H10MnSiH120Mn2
H08Mn2SiA
H10MnSi
16Mn16MnR
E5015
J507
E5515-B1
R207
H13CrMoA
H08CrMoA
12CrMo/12CrMoG
E5515-B2
R307
15CrMo/15CrMoG
E5515-B2-V
R317
H08CrMoVA
常用母材与焊材选用表/焊条型号牌号对照表
国标
厂标
对应埋弧焊丝
对应CO2焊丝
焊条牌号型号对照表
Cu 0.30
σb≥420MPa
σs≥340MPa
δ5≥17%
AKV≥47J(-20℃)
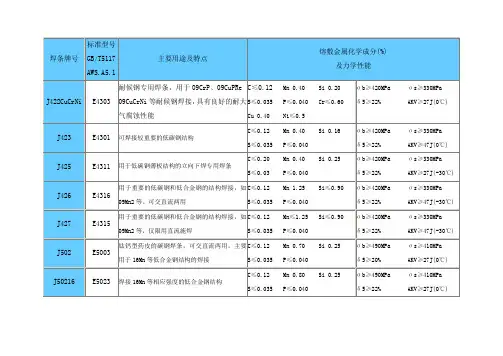
焊条牌号
标准型号
GB/T983
AWS.A5.4
主要用途及特点
熔敷金属化学成分(%)
及力学性能
G202
E410-16
用于0Cr13、1Cr13不锈钢结构焊接、也可用于耐磨耐蚀堆焊
C≤0.12
Mn 1.0
C≤0.08
Mn 1.2
Si≤0.9
Cr 18
Ni 11
Nb 0.7
A232
E318-16
用于一般耐热耐腐蚀的0Cr19Ni10及0Cr18Ni12Mo不锈钢结构的焊接
C≤0.08
Mn 1.2
Si 0.9
Cr 18
Ni 12
Mo 2
A302
E309-16
用于0Cr24Ni13类型不锈钢、异种钢、高铬钢、高锰钢的焊接
焊条牌号
标准型号
GB/T5117
AWS.A5.1
主要用途及特点
熔敷金属化学成分(%)
及力学性能
J422CuCrNi
E4303
耐候钢专用焊条,用于09CrP、09CuPRe 09CuCrNi等耐候钢焊接,具有良好的耐大气腐蚀性能
C≤0.12
Mn 0.40
Si 0.20
S≤0.035
P≤0.040
Cr≤0.60
适用于较重要的低碳钢结构的焊接,可提高熔敷效率,化学成分、力学性能同J422
C≤0.12
Mn 0.40
Si 0.18
S≤0.035
P≤0.040
σb≥420MPa
σs≥330MPa
焊条型号和牌号对照表参考模板
表12.4 常用焊条型号和牌号对照表名词解释:E,表示焊条。
前两位数字表示熔敷金属的抗拉强度最小值,单位为㎏(应换算成相应的Mpa)。
第3位数字表示焊接位置:0和1表示可以全位置焊接(平、仰、立、横)。
2表示焊条适用于平焊和平角焊。
4表示向下立焊。
第3位和第4位数字组合时表示焊接电流种类及药皮类型。
在第四位数字后附加“R“表示耐吸潮焊条,附加“E,表示焊条。
前两位数字表示熔敷金属的抗拉强度最小值,单位为㎏(应换算成相应的Mpa)。
第3位数字表示焊接位置:0和1表示可以全位置焊接(平、仰、立、横)。
2表示焊条适用于平焊和平角焊。
4表示向下立焊。
第3位和第4位数字组合时表示焊接电流种类及药皮类型。
在第四位数字后附加“R“表示耐吸潮焊条,附加“M“表示耐吸潮和力学性能有特殊规定的焊条,附加“-1“表示冲击性能有特殊规定的焊条。
例1:E4315,表示低氢钠型焊条,适用于全位置焊接,电流种类为直流反接,熔敷金属抗拉强度≥420Mpa(43kgf/mm2)。
例2:E4316,表示低氢钾型焊条,适用于全位置焊接,电流种类为交流或直流反接,熔敷金属抗拉强度≥420Mpa(43kgf/mm2)。
E4328 表示铁粉低氢型焊条,适用于平焊、平角焊,电流种类为交流或直流反接,熔敷金属抗拉强度≥420Mpa(43kgf/mm2)。
项目介绍D502阀门堆焊焊条符合 GB EDCr-A1-03说明: D502是钛钙型药皮的1Cr13型阀门堆焊焊条,可交直流两用,焊接工艺良好。
堆焊金属为1Cr13半铁素体高铬钢。
堆焊层具有空淬特性,一般不须进行热处理,硬度均匀,亦可在750-800℃退火软化,当加热至900-1000℃空冷或油淬后,可重新硬化。
用途: 这是一种通用性的表面堆焊用焊条,用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。
熔敷金属化学成分(%) 化学成分 C S P Cr 其它元素总量保证值≤0.15 ≤0.030 ≤0.040 10.0~16.0 ≤2.50堆焊层硬度: (焊后空冷)HRC≥40参考电流 (AC、DC) 焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0焊接电流(A) 50~80 80~120 120~160 160~200注意事项:1.焊前焊条须经150℃左右烘焙1h。
焊丝对照表
请楼主看清,板材焊接与管道焊接方法是不同的,是否需要坡口,是否是氩弧焊(如TIG热丝焊)+手工焊(SMAW),还是直接SMAW(这种通常要求焊透),所以焊接材料不同。
母材牌号规格焊条牌号焊丝牌号焊接方法接头形式焊接位置电流种类焊接电流304 δ=6 A102 SMAW V 2G DC 70~100316L δ=10 A022 SMAW △ 2F DC 110316L Φ60×2 E316L-15 ER316L TIG/SMAW V 5G DC 60~90304L Φ114×6 A002 H00Cr21Ni10 TIG+SMAW V 5G DC 65~85附加:304(18Cr-8Ni) 最普通使用的钢种。
耐蚀性、耐热性、低温强度、机械性能良好。
深冲、折弯等常温加工性能良好。
热处理后不产生硬化。
304L(18Cr-8Ni-LowC)为低碳304钢。
耐蚀性在普通状态下与304相似。
但在焊接后或解除应力后抗晶间腐蚀性良好。
316因添加了Mo,其耐蚀性、耐孔蚀、耐高温强度优良,使用在恶劣环境中。
加工硬化性优秀。
316L低碳316钢,保留316钢的特点,耐晶间腐蚀能力良好常用不锈钢焊丝牌号近似对照来源:我要不锈钢[大中小]添加收藏我要评论(0)2008-5-12 16:53:00中国德国法国日本GB DIN NF JIS1H0Cr14X8Cr14Z8C13~ Y4102H1Cr17X8Cr18Z8C17Y4303H0Cr19Ni12Mo2X5CrNiMo19 11Y316(1)4H00Cr19Ni12Mo2X2CrNiMo19 12Y316L5H00Cr19Ni12Mo2Cu2X2CrNiMO19 12-Y316J1L6H0Cr20Ni14Mo3--Y317 7-~ X2CrNiMo18 16 5Y317L 8-X5CrNiMoNb19 12-9H0Cr20Ni10Nb X5CrNiNb19 9Y347 10H0Cr20Ni10Ti--Y32111H0Cr21Ni10X5CrNi19 9Y308(1)12H00Cr21Ni10X2CrNi19 9Y308L(1)13H1Cr24Ni13X12CrNi22 12Y30914-X2CrNi24 12Y309L15H1CrNi13Mo2--Y309Mo16H0Cr26Ni21X2CrNiNb24 12--17H1Cr26Ni21X12CrNi25 20Y31018-X40CrNi25 21--19-常用不锈钢焊丝牌号近似对照来源:我要不锈钢[大中小]添加收藏我要评论(0)2008-5-12 16:53:00中国德国法国日本GB DIN NF JIS1H0Cr14X8Cr14Z8C13~ Y4102H1Cr17X8Cr18Z8C17Y4303H0Cr19Ni12Mo2X5CrNiMo19 11Y316(1)4H00Cr19Ni12Mo2X2CrNiMo19 12Y316L5H00Cr19Ni12Mo2Cu2X2CrNiMO19 12-Y316J1L6H0Cr20Ni14Mo3--Y3177-~ X2CrNiMo18 16 5Y317L8-X5CrNiMoNb19 12-9H0Cr20Ni10Nb X5CrNiNb19 9Y34710H0Cr20Ni10Ti--Y32111H0Cr21Ni10X5CrNi19 9Y308(1)12H00Cr21Ni10X2CrNi19 9Y308L(1)13H1Cr24Ni13X12CrNi22 12Y30914-X2CrNi24 12Y309L15H1CrNi13Mo2--Y309Mo16H0Cr26Ni21X2CrNiNb24 12--17H1Cr26Ni21X12CrNi25 20Y31018-X40CrNi25 21--19-序号牌号型号序号牌号型号可以用型号和牌号来反映焊丝的主要性能特征及类别。
常见焊条焊丝型号牌号对照一览表
H03Cr24Ni13Si H03Cr24Ni13Si1 H03Cr24Ni13Mo2 H12Cr26Ni21Si
H15Cr30Ni9 H08Cr19Ni12Mo2Si H03Cr19Ni12Mo2Si H03Cr19Ni12Mo2Si1 H08Cr19Ni14Mo3 H03Cr19Ni14Mo3
H08Cr19Ni10Ti H08Cr20Ni10Nb
H12Cr13 H31Cr13 H10Cr17
标准文档
用于 309S、 1Cr13、 1Cr17、低碳不锈钢、低碳覆面钢以及异种钢的焊接 用于 309 型不锈钢以及 304 型不锈钢与碳钢的焊接 用于异种钢的焊接或韧性较差的马氏体、铁素体不锈钢的焊接 用于高温条件下工作的耐热钢以及 1Cr5Mo 、 1Cr13 等不能进行预热及后热处理的焊接 用于异种母材不锈钢覆面、硬化性低合金钢以及焊接困难或易发生气孔情况的焊接 用于磷酸、亚硫酸、醋酸及盐类腐蚀介质结构的焊接 用于尿素、合成纤维等结构及不能进行热处理的铬不锈钢及复合钢的焊接 用于相同类型不锈钢以及复合钢结构的焊接 用于重要的耐腐蚀化工容器的焊接 用于重要的耐腐蚀化工容器的焊接 用于 304、 321、347 型不锈钢以及耐热钢的焊接 用于 304、 321、347 型不锈钢以及耐热钢的焊接 用于 410、 420 型不锈钢以及耐蚀耐磨表面的堆焊 用于 Cr13 马氏体不锈钢耐腐蚀性材料的堆焊 用于腐蚀(硝酸) 、耐热同类型不锈钢表面堆焊
类别 碳钢焊丝 珠光体耐 热钢焊丝
不锈钢焊丝
主 要用途
用于船舶、石化、核电话等高压管的对接及角焊 用于薄板及打底焊接结构 用于管道、平板等需作抛光度准确时的焊接 用于工作温度 550℃以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接 用于工作温度 550℃以下的锅炉受热面管子蒸汽管道,高压容器,石油精练设备结构的焊接 用于防弹钢、覆面不锈钢及碳钢异材的焊接 用于高锰钢、硬化性耐磨钢及非磁性钢的焊接 用于 308、 301、304 等不锈钢结构的焊接 用于 304L 、 308L 等不锈钢结构的焊接 用于改善填充金属的工艺性、焊接操作性及流动性 用于异种钢的焊接,如碳钢、低合金钢与不锈钢的焊接 用于 Cr22Ni12Mo2 复合钢以及异种钢的焊接
常见焊条焊丝型号牌号对照一览表
THT-309LSi THS-309LSi THT-309LMo THS-309LMo THT-310 THS-310 THT-312 THS-312 THT-316 THS-316 THT-316L THS-316L THT-316LSi THS-316LSi THT-317 THS-317 THT-317L THS-317L THT-321 THS-321 THT-347 THS-347 THT-410 THS-410 THT-420 THS-420 THT-430 THS-430 THT-2209 THS-2209
0.035
0.040
—
-30℃ 330 420 22 27 0℃ 400 490 17 27 角焊。熔敷效率为 150% 用途用 THJ501Fe15,熔敷效率为 180%左右 27 0℃ 400 490 20 27 -30℃ 400 490 20 27 -30℃ 400 490 20 27 -46℃ 400 490 500/ 20 27 -50℃ 22 640 47 -30℃ 400 490 22 27 -30℃ 400 490 20 47 适用于低温高韧性材料的全位置焊接 0℃ 400 490 17 用途和特点同 THJ426,采用电源为支流反接 焊接相应强度的碳钢及低合金钢结构,适用于平焊、平
用途同 THJ506,可进行全位置焊接,药皮中含有铁粉, 可提高熔敷率。 用途同 THJ506,适用于平焊和平角焊接,药皮中含有 铁粉,可提高熔敷效率 用途同 THJ506,适用于平焊和平角焊缝,焊条熔敷率 为 160%左右 适用于中碳钢及低合金钢结构的全位置焊接, 焊接电源 为支流反接。焊缝具有良好的力学性能和抗裂性能 适用于碳钢或低合金钢及船用 A、B、C、D、E 级钢重 要结构。