
航空结构件用钛合金棒材规范
《钛及钛合金棒材》
编制说明
(送审稿)
(2006年12月)
钛及钛合金棒材
一、 任务来源及计划要求
根据全国有色金属标准化技术委员会《关于下达2006~2008年有色金属国家标准修订计划的通知》(有色标委[2006]第13号)的要求,由宝钛集团有限公司、宝鸡钛业股份有限公司负责修订GB/T 2965-1996《钛及钛合金棒材》。按要求于2006年完成修订任务。
二、 编制过程(包括编制原则、工作分工、征求意见单位、各阶段工作过程等)
1、编制原则
在现行标准的基础上,结合近些年来钛及钛合金棒材的研制成果及生产、使用的实际情况,参考宝钛集团有限公司与国内使用单位签订的相关的产品协议标准,并充分考虑现行标准在执行过程中产生的问题进行修订。
1)根据国家标准GB/T 3620.1《钛及钛合金牌号与化学成分》的修订情况,将工业纯钛棒材的牌号相应修订为TA1、TA2、TA3和TA4(分别对应ASTM标准的Gr.1、Gr.2、Gr.3和Gr.4);并新增TC4 ELI、TA13、TA15和TA19等钛合金牌号。
2)扩大了棒材的尺寸范围:最小直径或截面厚度从8mm降为>7mm;棒材的最大规格由200mm增大到230mm;退火态棒材的长度范围扩大为300mm~3000mm。
3)依据ASTM B348-06ε1标准,补充了TA1、TA2、TA3、TA4和TC4 ELI的力学性能指标;根据相关协议标准,确定TA13、TA15和TA19钛合金棒材的力学性能指标。
4)增加了所有牌号钛棒材的规定非比例延伸强度Rp0.2指标。
5)提高了棒材的直径或截面厚度的尺寸允许偏差要求。
6)增加了机加工棒材的表面粗糙度要求。
2、分工
本标准由宝钛集团有限公司和宝鸡钛业股份有限公司起草。
3、征求意见单位
本标准在中国有色金属标准计量质量研究所网站公开征求意见。
4、各阶段工作计划
2005年6月~2006年4月 调研;
2006年5月~2006年7月 提出标准草案;
~2006年11月 标准征求意见,形成讨论稿并完成标准的预审;
~2006年12月 完成标准送审稿。
三、 调研和分析工作的情况
GB/T2965-1996自发布实施以来,在钛及钛合金棒材产品的订货、生产和检验方面发挥了重要的作用,有力地促进了钛及钛合金棒材的工业应用,并加速了其贸易的发展。但近些年来,钛及钛合金在各领域的应用日趋广泛,新型钛合金的研究、试制及工业化生产工作也取得了很大的进展,目前TA13、TA15和TA19合金均已通过鉴定,由科研试制生产转为工业批量生产,应用于飞机和航空发动机,目前需求量逐年增加。近些年来的生产与使用情况表明,其生产工艺成熟,产品质量稳定可靠,所以拟将该三种牌号纳入国家标准。TC4 ELI合金由于具有良好的损伤容限,使用量也越来越大,拟参照ASTM B348 中Gr.23牌号的指标,将该牌号也纳入国家标准中。
随着某些重点型号的启动,由一航材料院牵头,对TC6钛合金的热处理制度进行了深入的研究,研究了普通退火、等温退火等热处理对相应产品性能的影响,得到的性能数据表明,普通退火棒材的性能良好,完全可以满足相关产品的要求,现已修订了型号技术条件,纳入了普通退火处理。本次修订参照了相关技术协议,增加TC6合金的普通退火热处理及其对应的性能指标。
四、 主要技术内容的说明
1、化学成分
本标准中的化学成分仍引用GB/T3620《钛及钛合金牌号和化学成分及成分允许偏差》。由于GB/T3620修订时对纯钛的4个牌号是参照美国ASTM材料标准中纯钛成分和ISO外科植入物钛材标准进行改进和调整的,所以本标准中纯钛从表示方式和成分上都与ISO和ASTM标准保持一致。保证了我国钛材更利于推向国际市场。纯钛四个牌号与ISO和ASTM标准中纯钛牌号一一对应关系为:TA1对应Gr.1, TA2对应Gr.2, TA3对应Gr.3, TA4对应Gr.4。
本标准新增的TA13、TA15 、TA19和TC4 ELI四种钛合金,原GB/T3620.1未涉及到,但在修订GB/T3620.1已将该牌号加入。其化学成分的范围具体见下表规定。
表1 新增四种钛合金的化学成分 %
牌号 主要元素 杂质元素(不小于)
Ti Al Mo V Sn Cu Zr Fe C H O N Si 其他杂
质总和
TA13 基 — — — — 2.0~
3.0 — 0.20 0.08 0.10 0.20 0.05 — 0.30
TA15 基 5.5~
7.0 0.5~
2.0 0.8~
2.5 — — 1.5~
2.5 0.25 0.10 0.015 0.15 0.05 0.15 0.30
TA19 基 5.5~
6.5 1.8~
2.2 — 1.8~
2.2 — 3.6~
4.4 0.25 0.05 0.0125 0.15 0.05 0.25 0.30
TC4 ELI 基 5.5~
6.5 — 3.5~
4.5 — — — 0.25 0.08 0.0125 0.13 0.03 — 0.40
2、力学性能
标准修订后的室温力学性能指标见如下表2,高温拉伸和持久性能见表3。
表2 钛合金的室温力学性能
牌号 室温力学性能,不小于
抗拉强度Rm
MPa 规定非比例延伸强度Rp0.2
MPa 断后伸长率A
% 断面收缩率Z
% 备注
TA1 240 140 24 30
TA2 400 275 20 30
TA3 500 380 18 30
TA4 580 485 15 25
TA5 685 585 15 40
TA6 685 585 10 27
TA7 785 680 10 25
TA9 370 250 20 25
TA10 485 345 18 25
TA13 540 400 16 35
TA15 885 825 8 20
TA19 895 825 10 25
TB2 ≤980 820 18 40 淬火性能
1370 1100 7 10 时效性能
TC1 585 460 15 30
TC2 685 560 12 30
TC3 800 700 10 25
TC4 895 825 10 25
TC4 ELI 830 760 10 15
TC6 a 980 840 10 25
TC9 1060 910 9 25
TC10 1030 900 12 25
TC11 1030 900 10 30
TC12 1150 1000 10 25
a TC6棒材测定普通退火状态的性能。当需方要求并在合同中注明时,方测定等温退火状态的性能。
表3 钛合金棒材的高温力学性能
牌号 试验温度
℃ 高温力学性能,不小于
抗拉强度σb
MPa 持久强度,MPa
σ100h σ50h σ35h
TA6 350 420 390 — —
TA7 350 490 440 ― ―
TA15 500 570 — 470 ―
TA19 480 620 ― ― 480
TC1 350 345 325 ― ―
TC2 350 420 390 ― ―
TC4 400 620 570 ― ―
TC6 400 735 665 ― ―
TC9 500 785 590 ― ―
TC10 400 835 785 ― ―
TC11 500 685 ― ― 640a
TC12 500 700 590 ― ―
a TC11钛合金棒材持久强度不合格时,允许再按500℃的100h持久强度σ100h≥590MPa进行检验,合格后则该批棒材的持久强度合格。
力学性能指标修订及其理由如下:
1) 大量生产和检验中的数据表明,原标准中的Rp0.2指标完全可满足使用要求,在生产过程中也可达到,指标较为合理,故本次修订时把原标准中规定的力学性能选作指标Rp0.2,规定为一项考核指标。
2) 由于GB/T 3620中工业纯钛的牌号及其化学成分发生了变化,因此本标准也相应采纳了新的工业纯钛牌号,并相应调整了棒材的力学性能指标。本标准参照ASTM B348-05ε1《钛及钛合金棒材规范》的性能指标,对纯钛棒材的力学性能进行了调整和规定。
3) 新增TA13、TA15、TA19和TC4 ELI合金的力学性能。本标准参照相关协议引用了其室温拉伸、高温拉伸和持久性能指标。依据ASTM B348-05ε1标准中的对应牌号Gr.23,增加了TC4 ELI牌号的力学性能指标。
TA13:试样热处理制度参照GJB3763A-2004,规定为780℃~800℃,保温0.5h~2h,空冷;室温力学性能指标参照相关的产品技术条件确定。
TA15:试样热处理制度参照GJB3763A-2004,为700℃~850℃,保温1h~4h,空冷。室温、高温力学性能指标依据相关技术协议,并与GJB 2218(修订稿)中TA15钛合金通用棒材相同。
TA19:试样热处理制度参照GJB 2218(修订稿),与GJB3763A-2004规定(Tβ-15~30℃,保温1h~2h,空冷;595℃,保温8h,空冷)基本一致。室温和高温力学性能指标与相关协议及GJB 2218(修订稿)中的指标相同。
TC4 ELI:性能与ASTM B348-05ε1《钛及钛合金棒材规范》中Gr.23的性能指标相同。
3、规格范围及尺寸允许偏差
近几年,市场需求更宽广,原标准规定的长度已远不能满足实际需求,同时各钛材加工企业装备水平不断提高和完善,根据国内现有的装备条件和实际生产情况,对棒材规格范围及尺寸允许偏差进行了修订。
a. 扩大了棒材的尺寸范围
最小直径或截面厚度从8mm降为>7mm;棒材的最大直径从200mm扩大到230mm;将退火态棒材的不定尺长度从300~2000mm扩大为300~3000mm。
b. 提高了棒材直径或截面厚度的尺寸允许偏差要求
调整简化了尺寸允许偏差中的直径或边长的组距范围,相应提高了尺寸允许偏差要求,热加工棒材尺寸允许偏差见表4,车(磨)光及冷加工棒材的尺寸允许
超声波检测国家标准总汇(2015最新)
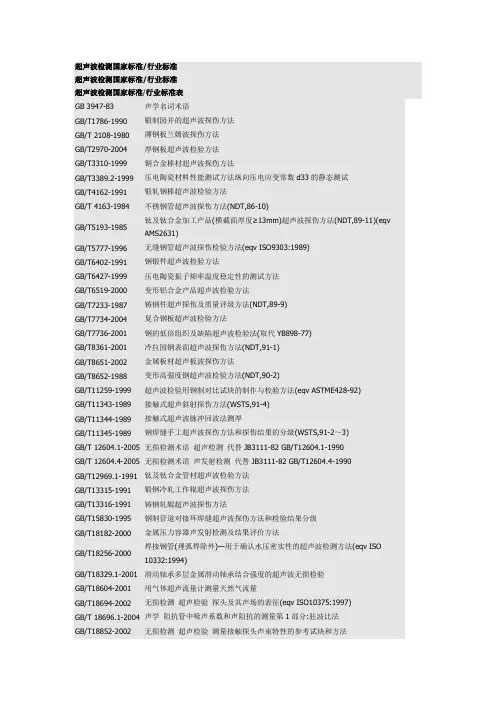
超声波检测国家标准/行业标准
超声波检测国家标准/行业标准
超声波检测国家标准/行业标准表
GB 3947-83 声学名词术语
GB/T1786-1990 锻制园并的超声波探伤方法
GB/T 2108-1980 薄钢板兰姆波探伤方法
GB/T2970-2004 厚钢板超声波检验方法
GB/T3310-1999 铜合金棒材超声波探伤方法
GB/T3389.2-1999 压电陶瓷材料性能测试方法纵向压电应变常数d33的静态测试
GB/T4162-1991 锻轧钢棒超声波检验方法
GB/T 4163-1984 不锈钢管超声波探伤方法(NDT,86-10)
GB/T5193-1985 钛及钛合金加工产品(横截面厚度≥13mm)超声波探伤方法(NDT,89-11)(eqv
AMS2631)
GB/T5777-1996 无缝钢管超声波探伤检验方法(eqv ISO9303:1989)
GB/T6402-1991 钢锻件超声波检验方法
GB/T6427-1999 压电陶瓷振子频率温度稳定性的测试方法
GB/T6519-2000 变形铝合金产品超声波检验方法
GB/T7233-1987 铸钢件超声探伤及质量评级方法(NDT,89-9)
GB/T7734-2004 复合钢板超声波检验方法
GB/T7736-2001 钢的低倍组织及缺陷超声波检验法(取代YB898-77)
GB/T8361-2001 冷拉园钢表面超声波探伤方法(NDT,91-1)
GB/T8651-2002 金属板材超声板波探伤方法
GB/T8652-1988 变形高强度钢超声波检验方法(NDT,90-2)
GB/T11259-1999 超声波检验用钢制对比试块的制作与校验方法(eqv ASTME428-92)
GB/T11343-1989 接触式超声斜射探伤方法(WSTS,91-4)
GB/T11344-1989 接触式超声波脉冲回波法测厚
GB/T11345-1989 钢焊缝手工超声波探伤方法和探伤结果的分级(WSTS,91-2~3)
ta2材质标准

ta2材质标准
TA2是钛合金的一种,其化学成分为Ti-6Al-4V。该材料广泛应用于航空、航天、医疗和化工等领域,具有高强度、耐腐蚀、低密度等优点。下面介绍TA2材质的标准。
1.国际标准
TA2材质的国际标准为ASTM B348,该标准规定了TA2的化学成分、物理性能、机械性能、加工工艺要求、质量控制、试验方法等内容。符合ASTM B348标准的TA2材质可具有高强度、良好的耐蚀性和优异的低温性能等特点。
2.中国标准
TA2材质的中国标准为GB/T 2965-2007,该标准对TA2钛合金的化学成分、机械性能、物理性能、加工工艺、检验、试验及质量控制等进行了详细的规定。符合GB/T 2965-2007标准的TA2钛合金可以广泛应用于航空、航天、医疗器械和化工等领域。
3.美国航空航天标准
TA2材质的美国航空航天标准为AMS 4928,该标准规定了TA2的化学成分、物理性能、机械性能、加工工艺要求、质量控制、试验方法等内容。符合AMS 4928标准的TA2材质可广泛用于航空航天领域。
4.欧洲标准
TA2材质的欧洲标准为EN 10204/3.1B,该标准规定了TA2钛合金的标准化学成分、机械性能、物理性能、加工工艺、质量控制和检验方法等。符合EN 10204/3.1B标准的TA2钛合金可以满足欧洲市场的需求。
TA2材质是一种重要的钛合金材料,其国际标准、中国标准、美国航空航天标准和欧洲标准等都对其化学成分、机械性能、物理性能、加工工艺、检验和质量控制等进行了严格的规定,以确保其质量和性能符合标准要求。
直升机设计所用GJB目录参考(材料、热处理、导线)

直升机GJB涉及目录(材料、热处理、特种检查100项)
金属材料
铝合金(19项)
1.GJB 2507A-2008 航空航天用铝合金挤压型材规范
2.GJB 2662A-2008 航空航天用铝合金厚板规范
3.GJB 2053A-2008 航空航天用铝合金结构板规范
4.GJB 1742-1993 舰用LF15、LF16铝合金板材规范 2010-10-21
5.GJB 1745-1993 航天用LD10铝合金热挤压管材规范
6.GJB 3539-1999 锻件用铝合金棒材规范
7.GJB 2379-1995 航空航天用铝及铝合金拉制(轧制)管材规范 2010-10-21
8.GJB 2507-1995 航空航天用铝合金挤压型材规范 2010-10-21-
9.GJB 6470-2008 航空航天用铝合金蒙皮板规范 2010-10-21
10.GJB 6472-2008 航天用铝合金三角形锻环规范 2010-10-21
11.GJB 2351-1995 航空航天用铝合金锻件规范 2010-03-27
12.GJB 1694-1993 变形铝合金热处理规范 2010-10-20
13.GJB 1695-1993 铸造铝合金热处理规范
14.GJB 1536-1992 LC19铝合金板材规范 2009-07-29
15.GJB 2054-1994 航空航天用铝合金棒材规范 2010-03-12
钛合金在飞机上的应用_杨健
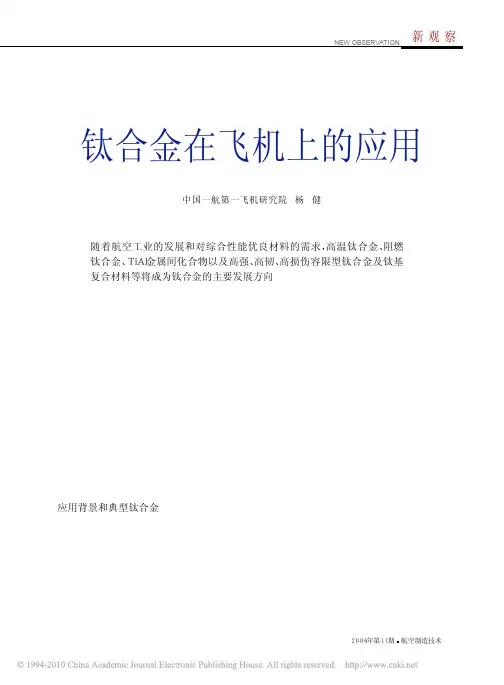
NEW OBSERVATION新观察航空制造技术2006年第11期当今要求航空材料具有质轻、强度高、耐高温、耐腐蚀、抗氧化和加工成形性好等良好的综合性能,既要保证飞机机体和发动机零件在受力、高温、腐蚀和其他作用条件下有较强的工作能力,又要使飞机达到高的技术品质。钛合金由于比强度高、耐腐蚀、耐热等良好的综合性能和结构效益高而被广泛用于航空领域,多用于制造航空发动机中要求强度高与耐热性好的重要零部件和飞机机体结构件,尤其适用于大马赫数飞行的飞机。随着航空工业的进一步发展,钛合金在飞机上的使用将越来越多。随着飞机更新换代的加速,对飞机性能要求不断提高,而飞机性能的改进首先需要从材料入手,既要选用先进材料来降低机体重量,又要考虑材料的可靠性和经济性。基于这样的背景需求,铝合金在飞机上应用的主导地位开始被削弱,逐渐被满足高性能要求的新材料所代替,其中,钛合金为飞机设计者所青睐。机承力构件。通过添加Si元素使该合金在中温保持较高强度,优于Ti-6Al-4V。该合金板材可在室温下进行超塑性成形,是F-22战斗机的主要材料,用于制造飞机下部龙骨翼弦锻件。固溶时效后拉伸强度可达1200MPa,屈服强度1100MPa,拉伸及压缩模量比Ti-6Al-4V高8%,裂纹扩展速率与高纯Ti-6Al-4V合金相当,固溶处理后的成形性比退火态好,成为最佳选用材料。Ti-10V-2Fe-3Ai(TB6)是20世纪70年代后期发展的一种高强、高韧近β型钛合金。该合金具有比强度高、断裂韧性好、淬透面积大、各向异性小、锻造性能好和抗腐蚀能力强等优点,兼有亚稳β钛合金的诸多优点而不丧失α-β钛合金的固溶特性,能满足损伤容限设计需要和高结构效益、高可靠性及低成本要求,最高工作温度320℃。该合金主要产品有棒材、锻件、厚板和型材,用于制造飞机机身、机翼和起落架结构钛合金锻件,包括梁、框、短舱接头、襟翼滑轨等。在不考虑刚度的情况下,用该目前,国内外军民机上应用的典型钛合金有:Ti-6Al-4V(TC4)是20世纪60年代初期研制的一种中等强度α-β型钛合金,具用优良的综合性能,誉称万能合金,是最早最广泛用于飞机结构的通用钛合金,包括板材、棒材和锻铸件等。该合金有较好的焊接和机械加工性能,细晶粒合金具有超塑性,采用超塑性成形/扩散连接(SPF/DB)组合工艺可以制造飞机隔框、舱门等复杂构件。该合金一般在退火状态使用,也可在固溶时效状态使用,一般工作温度在400℃以下。主要用于飞机结构中梁、接头和隔框等中等承力构件及紧固件,以及发动机风扇和压气机盘及叶片等,代替钢可减轻结构重量约30%。Ti-6Al-2Sn-2Zr-2Cr-2Mo(TC21)是20世纪70年代研制的一种高强、高韧、损伤容限型两相钛合金。该合金在热机械处理(IMP)后具有强度高、损伤容限性能好等优点,以及优良的抗疲劳裂纹扩展能力,适用于制造高强度、高韧性的飞41中国一航第一飞机研究院 杨 健钛合金在飞机上的应用
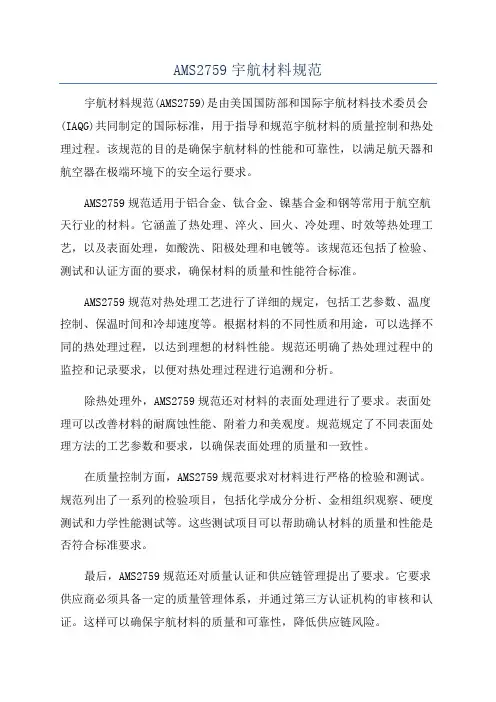
AMS2759宇航材料规范
AMS2759宇航材料规范
宇航材料规范(AMS2759)是由美国国防部和国际宇航材料技术委员会(IAQG)共同制定的国际标准,用于指导和规范宇航材料的质量控制和热处理过程。该规范的目的是确保宇航材料的性能和可靠性,以满足航天器和航空器在极端环境下的安全运行要求。
AMS2759规范适用于铝合金、钛合金、镍基合金和钢等常用于航空航天行业的材料。它涵盖了热处理、淬火、回火、冷处理、时效等热处理工艺,以及表面处理,如酸洗、阳极处理和电镀等。该规范还包括了检验、测试和认证方面的要求,确保材料的质量和性能符合标准。
AMS2759规范对热处理工艺进行了详细的规定,包括工艺参数、温度控制、保温时间和冷却速度等。根据材料的不同性质和用途,可以选择不同的热处理过程,以达到理想的材料性能。规范还明确了热处理过程中的监控和记录要求,以便对热处理过程进行追溯和分析。
除热处理外,AMS2759规范还对材料的表面处理进行了要求。表面处理可以改善材料的耐腐蚀性能、附着力和美观度。规范规定了不同表面处理方法的工艺参数和要求,以确保表面处理的质量和一致性。
在质量控制方面,AMS2759规范要求对材料进行严格的检验和测试。规范列出了一系列的检验项目,包括化学成分分析、金相组织观察、硬度测试和力学性能测试等。这些测试项目可以帮助确认材料的质量和性能是否符合标准要求。
最后,AMS2759规范还对质量认证和供应链管理提出了要求。它要求供应商必须具备一定的质量管理体系,并通过第三方认证机构的审核和认证。这样可以确保宇航材料的质量和可靠性,降低供应链风险。 总之,AMS2759宇航材料规范是一个广泛使用的国际标准,用于指导和规范宇航材料的质量控制和热处理过程。通过遵循该规范的要求,可以确保宇航材料在极端条件下的安全运行,提高航天器和航空器的性能和可靠性。同时,规范还对宇航材料的表面处理、检验和质量认证等方面提出了具体要求,进一步提高了宇航材料的质量和一致性。
航空发动机用BT3_1_TC6_钛合金棒材的试制
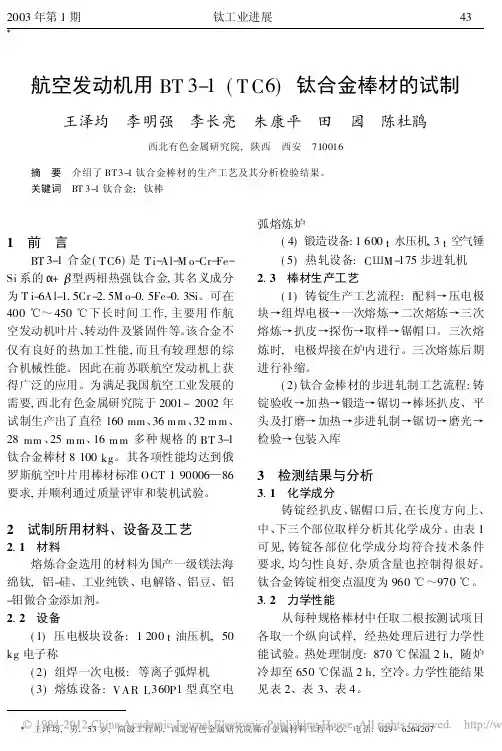
航空发动机用BT3-1(TC6)钛合金棒材的试制
王泽均 李明强 李长亮 朱康平 田 园 陈杜鹃
西北有色金属研究院,陕西 西安 710016
摘 要 介绍了BT3-1钛合金棒材的生产工艺及其分析检验结果。关键词 BT3-1钛合金;钛棒
1 前 言
BT3-1合金(TC6)是Ti-Al-Mo-Cr-Fe-
Si系的+型两相热强钛合金,其名义成分
为Ti-6Al-1.5Cr-2.5Mo-0.5Fe-0.3Si。可在400℃~450℃下长时间工作,主要用作航
空发动机叶片、转动件及紧固件等。该合金不
仅有良好的热加工性能,而且有较理想的综
合机械性能。因此在前苏联航空发动机上获得广泛的应用。为满足我国航空工业发展的
需要,西北有色金属研究院于2001-2002年
试制生产出了直径160mm、36mm、32mm、28mm、25mm、16mm多种规格的BT3-1
钛合金棒材8100kg。其各项性能均达到俄
罗斯航空叶片用棒材标准OCT190006—86
要求,并顺利通过质量评审和装机试验。
2 试制所用材料、设备及工艺
2.1 材料熔炼合金选用的材料为国产一级镁法海
绵钛,铝-硅、工业纯铁、电解铬、铝豆、铝
-钼做合金添加剂。
2.2 设备(1)压电极块设备:1200t油压机,50
kg电子称
(2)组焊一次电极:等离子弧焊机(3)熔炼设备:VARL360P1型真空电弧熔炼炉(4)锻造设备:1600t水压机,3t空气锤
(5)热轧设备:CM-175步进轧机
2.3 棒材生产工艺
(1)铸锭生产工艺流程:配料→压电极块→组焊电极→一次熔炼→二次熔炼→三次
熔炼→扒皮→探伤→取样→锯帽口。三次熔
炼时,电极焊接在炉内进行。三次熔炼后期
进行补缩。(2)钛合金棒材的步进轧制工艺流程:铸
锭验收→加热→锻造→锯切→棒坯扒皮、平
头及打磨→加热→步进轧制→锯切→磨光→检验→包装入库
3 检测结果与分析
3.1 化学成分铸锭经扒皮、锯帽口后,在长度方向上、
中、下三个部位取样分析其化学成分。由表1
yb674—73《航空用合金结构钢钢棒》说明
yb674—73《航空用合金结构钢钢棒》说明
航空用合金结构钢钢棒是一种新型钢材,是指在钢材中添加合金元素,使其具有良好的机械性能和耐腐蚀性,具有高强度、高硬度及良好的耐冲击性能,适合多种用途,例如航天器、飞机等。此外,航空用合金结构钢钢棒具有优良的表面光洁度和强大的耐腐蚀性,适用于油管、空气压缩机和转子等高温环境,这使得它变得非常适用。
具体而言,航空用合金结构钢钢棒可分为GB/T4354-2012《航空用合金结构钢钢棒》规定的M45/Cr12/Cr12N/Cr13C/Cr13/Cr15/Cr17N/Cr18/Cr19/Cr20等几种类型,根据其化学成分,其耐腐蚀性能不同。在此基础上,对此类合金钢,又根据其产品加工工艺的特殊要求,以及其加工工艺中的特殊技术要求,设计相应的材料和特殊工艺。
另外,航空用合金结构钢钢棒具有良好的材料性能,可达到拉力强度大于1000MPa,除了具有优异的强度、耐高温性能外,还可满足具有防磨损和耐冲击性能。在航空航天行业,这种材料可用于制造表面硬度较低的零件,以及那些重要零件的内部结构,使得它们可以抗高温变形和腐蚀损伤,从而使原有零件具有更高的耐用性和性能安全性。
另外,航空用合金结构钢钢棒可选择替代不同的材料,以满足用户的特殊要求,如不锈钢。此外,这种合金钢还具有良好的切削性能,可以采用丝切削加工方式来切削或特殊工艺来加工,以满足多种不同的工程需求。这使得它在制造螺旋输送机、风机叶轮、气动部件等行业中得到了广泛的应用。
总之,航空用合金结构钢钢棒是一种具有良好机械性能和耐腐蚀性的新材料,具有高强度和高硬度以及优良的表面光洁度,可以满足多种应用要求,在航空航天行业和制造行业中得到广泛的应用。
BT22钛合金
BT22(TC18)钛合金介绍
BT22对应我国牌号TC18,属于合金
是一种具有临界成分,即马氏体转变温度接近室温,合金化元素含量较高的合金,(β相稳定系数:指钛合金中各β稳定元素浓度与各自的临界浓度比值之和)
BT22钛合金基于钛—铝—钼—钒—铁—铬系合金,化学元素含量(%,质量分数)为:
Al Mo V Cr Fe
4.4~5.9 4.0~5.5 4.0~5.5 0.5~2.0 0.5~1.5
杂质成分含量
常见杂质 一般杂质
C Si Zr O2 N2 H2
≤0.15 ≤0.15 ≤0.30 ≤0.20 ≤0.05 ≤0.015 0.30
在退火状态和热处理强化状态BT22钛合金的物理性能相同:
合金密度:4.56
20电阻率:
不同温度热导率
不同温度比热容
不同温度范围线膨胀系数
BT22钛合金板材及棒材常规力学性能
BT22钛合金室温和高温典型的力学性能:下图和下表
BT22钛合金不同温度下拉伸应力—应变曲线如下:
BT22可制成锻件、模锻件、棒材、型材、厚板、管材及板坯,也可用于制造大型锻件和模锻件。退火状态该钛合金强度极限可达,实际广泛应用的强度通常为
BT22钛合金的锻造和模锻温度应在1000~750条件下进行,另外当温度低于多晶转变温度850~750时,应保证形变率不小于30%~50%,以获得质量好的显微组织和低倍组织。
BT22的焊接性能良好,适用于各种熔化焊(氩弧焊和埋弧焊)和接触焊接(滚焊和点焊)方法,为了使焊接接头获得良好塑性,通常需要对接头进行退火处理,但不宜进行热处理强化处理。
机械加工性能良好,在大气条件和大多数腐蚀介质中都具有较高的耐腐蚀性。
用BT22制造的承力零件和冲压构件,在350~450可长时间工作,温度在750~800下可短时间工作。
当前广泛应用于航空制造业,主要用于制造高承力零件和结构件,其中包括焊接构件
BT22钛合金在现代飞机结构中,主要用于起落架部件、高承力装置及构件、发动机固定支撑结构及其他承力构件
钛合金检验标准
钛合金检验标准
钛合金是一种重要的金属材料,广泛应用于航空、航天、医疗、化工等领域。以下是一些与钛合金检验相关的常见标准,这些标准通常由国际或国家标准化组织制定:
1. ASTM标准:
- ASTM B265 - 20a《无缝和焊接的钛和钛合金薄板、薄片和箔》(Standard Specification
for Titanium and Titanium Alloy Strip, Sheet, and Plate)
- ASTM B348 - 20《锻制和热处理的钛和钛合金条、棒、线》(Standard Specification for
Titanium and Titanium Alloy Bars and Billets)
- ASTM E165 - 12(2017)《固溶热处理的金属光谱分析》(Standard Practice for Liquid
Penetrant Examination for General Industry)
2. ISO标准:
- ISO 5832-2:2016《外科植入物. 钛及钛合金》(Implants for surgery -- Metallic materials
-- Part 2: Unalloyed titanium)
- ISO 6892-1:2019《金属材料的拉伸试验. 第1部分:试验方法》(Metallic materials --
Tensile testing -- Part 1: Method of test at room temperature)
3. ASME标准:
- ASME SB-265《无缝和焊接的钛和钛合金薄板、薄片和箔》(Specification for Seamless
and Welded Titanium and Titanium Alloy Condenser and Heat Exchanger Tubes With Integral
BT22钛合金 2
合金的抗蠕变性和抗氧化性随着铝含量的增加而提高,同时其塑性和变形能力下降,因此开发新合金时合金元素的铝当量不得超过9%(质量分数),否则,合金将析出导致钛合金脆化的金属间化合物Ti3Al.
∝合金主要应用于化工和加工工业,这些工业要求合金必须具有优异的抗腐蚀性能和变形能力。含氧量是各种级别商业纯钛的主要差别。作为间隙型合金化元素,氧可以显著地提高合金的强度,同时降低塑性。(氧是有意加入的元素)
(∝+β)合金中,𝑇𝑖−6𝐴𝑙−4𝑉合金应用最为广泛。
BT22对应我国牌号TC18,属于(∝+β)合金
是一种具有临界成分,即马氏体转变温度接近室温,合金化元素含量较高的合金,𝑘𝛽=1.1(β相稳定系数:指钛合金中各β稳定元素浓度与各自的临界浓度比值之和)
BT22钛合金基于钛—铝—钼—钒—铁—铬系合金,化学元素含量(%,质量分数)为:
Al Mo V Cr Fe
4.4~5.9 4.0~5.5 4.0~5.5 0.5~2.0 0.5~1.5
杂质成分含量
常见杂质 一般杂质
C Si Zr O2 N2 H2
≤0.15 ≤0.15 ≤0.30 ≤0.20 ≤0.05 ≤0.015 0.30
在退火状态和热处理强化状态BT22钛合金的物理性能相同:
合金密度:4.56g/cm3
20℃电阻率:153×10−6Ω∙cm
不同温度热导率
不同温度比热容
不同温度范围线膨胀系数
BT22钛合金板材及棒材常规力学性能
BT22钛合金室温和高温典型的力学性能:下图和下表
BT22钛合金不同温度下拉伸应力—应变曲线如下:
BT22可制成锻件、模锻件、棒材、型材、厚板、管材及板坯,也可用于制造大型锻件和模锻件。退火状态该钛合金强度极限可达𝜎𝑏≥1400𝑀𝑃𝑎,实际广泛应用的强度通常为𝜎𝑏=1150~1250𝑀𝑃𝑎
BT22钛合金的锻造和模锻温度应在1000~750℃条件下进行,另外当温度低于多晶转变温度850~750℃时,应保证形变率不小于30%~50%,以获得质量好的显微组织和低倍组织。