
中空吹塑成型机壁厚控制系统
书山有路勤为径;学海无涯苦作舟
中空吹塑成型机壁厚控制系统
叙述中空吹塑成型机壁厚控制系统及中空吹塑成型机的发展状况,
重点对其壁厚控制器的发展进行介绍,并通过对国内外壁厚控制器现状的比较,归纳出壁厚控制器的发展趋势,最后提出我国壁厚控制系统的发展对策。
制造塑料容器的成型方法有很多种,例如中空吹塑成型、注射成型、
滚塑成型、压缩成型、热挤冷压成型等。
在众多塑料容器的成型方法中,中空吹塑成型和注射成型是使用最广泛、产量最大的两种成型方法。
据资料介绍,世界上80%~90%的中空容器是采用中空吹塑法成型的。
中空吹塑成型技术是通过气压使塑化的型坯紧贴模具内壁成型。
型坯的生产方式为挤出式,即将加热塑化的塑料熔体从各种形状的模芯缝隙中挤出,形成各种形状的筒状型坯。
挤出的型坯靠自重垂直悬挂。
中空容器制品因其强度要求规定了最小壁厚,而早期的中空吹塑成型设备缺少型坯壁厚控制系统,为使制品最薄处达到最小壁厚要求,制品的其它部位就要相应加厚,造成材料的浪费。
为了节省成本、缩短制品冷却时间、加快制品生产周期,一种比较经济的做法就是控制型坯壁厚。
如501广口桶,用普通中空吹塑成型机生产的制品净重为3.5kg才能达到最小壁厚要求,而使用型坯控制器,制品净重2.4kg就可完全满足最小壁厚要求,节约原材料
20%~30%,并且生产的制品厚薄均匀。
1、壁厚控制系统的技术要求
专注下一代成长,为了孩子。
中空吹塑成型型坯壁厚控制的研究

位移传感器 1 与位移传感器 2 选用意大利 GEF RAN 公司 LT 系列, 型号 : LTH 300P, 有效行程 300 mm, 对应输出 0~ 10 V。 P ID 选用专用硬件模块 G4F P I DA, 可同时实现 8 路 P ID 自动控制。 触摸屏选用台湾罗升 PW S3260 FSTN, 0 26 m 单 色 , 带打印口及配方功能。
第 38 卷第 9 期 2010 年 9 月
塑料工业 CH I NA PLA ST ICS I NDU STRY
! 49!
中空吹塑成型型坯壁厚控制的研究
曾劲松 , 曾先锋
1 2
( 1. 安徽机电职业技术学院 , 安徽 芜湖 241000 ; 2. 武汉大学电气工程学院 , 湖北 武汉 430074) 摘要 : 简要阐述了中空吹塑 成型型坯壁厚控制的原理及其技术与现状 ; 并对型坯壁厚控制系统的总 体结构、系统 各部分之间的通信关系以及控制 方案进行了研究 ; 阐述了该系统的特点和优势。最后总结说明了该壁厚控制 系统具有 良好工程应用和市场推 广价值。 关键词 : 中空吹塑成型 ; 壁厚控制 ; 控制系统 ; 可编程 逻辑控制器 中图分类号 : TQ 320 66+ 4 文献标识码 : B 文章编号 : 1005- 5770 ( 2010) 09- 0049- 04
作者简介 : 曾劲松 , 男 , 1970 年生 , 硕士研究生 , 讲师 , 工程师 , 主要从事自动控制 与机电一体 化系统方 向的教学与 研究。 ahjdzjs@ 126 co m
! 50!
塑
料
工
业
2010 年
小得出相应的电信号反馈给壁厚控制器, 控制器则通 过比较给定信号与反馈信号的大小来确定调节方式和 调节量的大小, 以确保系统按要求工作, 这就构成了 闭环壁厚控制系统。大型塑料中空成型机液压控制系 统的核心是壁厚控制。 1 2 型坯壁厚控制技术现状 型坯壁厚控制技术是中空吹塑成型的关键技术之 一 , 其作用在大型工业件和精密吹塑件的成型方面尤 其 显 著。 型 坯 壁 厚 控 制 分 为 轴 向 壁 厚 控 制 技 术 ( AW DS) 和径向壁厚控制技术 ( PWDS) 两种形式, 本文研究的重点是轴向壁厚控制技术。 作为中空成型机的核心技术之一的型坯壁厚自动 闭环控制技术一 直被美 国的穆 格 ( MOOG ) 和 Bar ber Co l m an 、奥地利的贝加 莱 ( B&R ) 、德国的 西门 子等少数几家公司垄断, 其核心技术都被层层加密, 国内厂商只能被动使用, 而且进口该系统价格昂贵。 国产机型绝大多数不具有型坯自动闭环控制功能, 少 数机型虽配有简单型坯壁厚控制器, 但使用效果不是 很理想。因此 , 国内研发新型 壁厚控制器是 十分必 要的。
吹塑壁厚控制原理及控方法
中空吹塑机头分类及壁厚原理储料式机头分为中心入料式和侧向入料式。
侧向入料式是应用非常广泛的一种方式。
在储料式侧向入料中空吹塑机中,机头所起的作用是融合融料,并形成型坯,融料融合的关键是机头中的流道。
目前我国一些企业研究出了双层心形包络流道,但双层心形包络流道流道长度较短,压降较大,熔料融合后周向均匀性较差。
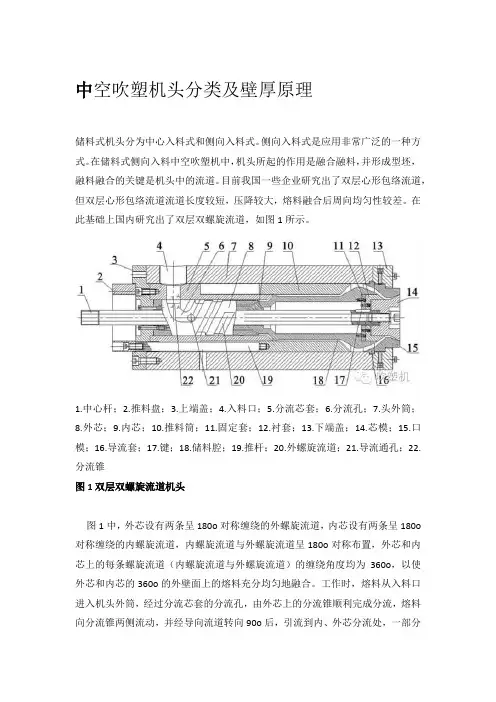
在此基础上国内研究出了双层双螺旋流道,如图1所示。
1.中心杆;2.推料盘;3.上端盖;4.入料口;5.分流芯套;6.分流孔;7.头外筒;8.外芯;9.内芯;10.推料筒;11.固定套;12.衬套;13.下端盖;14.芯模;15.口模;16.导流套;17.键;18.储料腔;19.推杆;20.外螺旋流道;21.导流通孔;22.分流锥图1双层双螺旋流道机头图1中,外芯设有两条呈180o对称缠绕的外螺旋流道,内芯设有两条呈180o 对称缠绕的内螺旋流道,内螺旋流道与外螺旋流道呈180o对称布置,外芯和内芯上的每条螺旋流道(内螺旋流道与外螺旋流道)的缠绕角度均为360o,以使外芯和内芯的360o的外壁面上的熔料充分均匀地融合。
工作时,熔料从入料口进入机头外筒,经过分流芯套的分流孔,由外芯上的分流锥顺利完成分流,熔料向分流锥两侧流动,并经导向流道转向90o后,引流到内、外芯分流处,一部分熔料由外芯上的外螺旋流道向下螺旋流动,另一部分则通过导流通孔流入到内芯的内螺旋流道中,熔料在内、外螺旋流道内流动时,一部分熔料随着内、外螺旋流道向下流动,另一部分熔料顺着内、外芯壁向下流向储料腔,这样可以保证360o都有熔料下流,使得熔料均匀融合。
型坯壁厚的自动控制有轴向控制和径向控制两种。
对于径向控制技术,我国还处于研究阶段,相对而言,轴向控制的研究成熟一些。
本文针对200L以上的大容量中空吹塑机进行了型坯壁厚的轴向控制研究。
型坯壁厚的轴向控制采用的是闭环控制技术。
用户在壁厚控制器的触摸屏面板上设定型坯壁厚轴向变化曲线,PLC控制器根据曲线把相应的电压或者电流信号传至电液伺服阀,由电液伺服驱动伺服油缸控制中心杆的上下移动,从而改变机头口模间隙。
中空吹塑成型机生产中如何控制塑料坯壁厚-

中空吹塑成型机生产中如何掌控塑料坯壁厚?使用中空吹塑机/进行生产的产品,要求壁厚均匀。
通常0.2L以下的中空容器可以不带型坯壁厚掌控装置,其他情况应考虑使用型坯壁厚掌控装置,特别是多而杂截面的中空成型制品。
目前,通常采纳更改机头套与模芯处的模唇间隙的方法实现壁厚掌控。
依据机头套、模芯形状的不同,唇口间隙的调整方法也不同。
模芯的上下运动一般采纳液压缸驱动。
当中空吹塑机加工形状较简单的塑料中空容器时,可用开关式液压系统实现。
电液换向阀只接受通电或断电信号,使液压缸向上或向下,液压缸移动的距离(即口模的开度变化)由上、下限位螺母调定,液压缸移动的速度由流量阀的节流作用设定,电液换向阀的电信号由时间继电器掌控。
这种掌控方法简单、价廉,但壁厚变化规律简单,只有两种壁厚变化,只能用于挤吹形状简单的中空容器。
当涉及大型的且形状多而杂的制品时,型坯壁厚掌控系统须是一个位置掌控系统,其中芯棒位置掌控精度是决议型坯壁厚掌控效果的关键,要求运动平稳、位置精度高、响应快,具有良好的重复精度。
目前,中空成型型坯掌控电液位置掌控系统按使用的掌控阀不同,可分为两大类:电液比例掌控系统和电液伺服掌控系统。
壁厚掌控系统采纳闭环反馈设计,其构成包括壁厚掌控器、电液伺服阀、动作执行机构和作为信号反馈装置的电子尺。
用户在壁厚掌控器的面板上设定型坯壁厚轴向变化曲线,掌控器依据曲线输出大小变化电压或者电流信号至电液伺服阀,由电液伺服阀驱动执行机构掌控模芯的上下移动,从而更改模芯缝隙。
电子尺通过测量缝隙的大小得出相应的电压信号反馈给壁厚掌控器,这就构成了闭环的壁厚掌控系统。
25点型坯壁厚掌控器工作原理。
在储料工作期间,位移传感器2随时检测储料缸内储料位置,当储料量达到预选储料时,掌控系统发出“储料到位”信号,系统就转入“注射”工作程序。
注射型坯时,位移传感器2连续检测注射量,掌控系统将整个注射量均匀地25等分,并使其与型坯上的各等分区所需厚度相应编码,每等分区域都配备有可变电位器,依据其制品要求任意更改25只电位器的旋钮,预选开口的间隙。
改造吹塑机: 从挤出机到壁厚控制

改造吹塑机:从挤出机到壁厚控制W. Muller GmbH 公司主营各种挤出机头和挤出机,主要用于使用相应的控制技术改造吹塑机。
相比更换新的设备,公司的改造方案能够更快速、更经济高效地适应新产品和发挥更高的生产效率。
公司选用 Beckhoff 基于 PC 的控制技术用作控制平台,由于它具有良好的开放性和集成性,支持创新的挤出机头功能,可以方便地连接吹塑机。
以来,在全球范围内供应各种挤出机头、挤出机及配套服务。
他们的一个主要市场是吹塑机改造,为此开发的各种 Muller 挤出改造控制解决方案完善了可用的机器功能,因此它们必须是开放的,且可为连接进行定制。
Beckhoff 基于 PC 的控制技术为 W. Muller 的改造解决方案提供了理想的平台,正如来自控制技术部的 James Birt 解释的那样:“对我们来说,此项控制技术的开放性和灵活性是一个很大的优点。
它让我们能够将现有的机器信号和第三方供应商提供的驱动技术或温度控制集成在一起,无需花费高额成本,并且帮助我们满足了客户对各种总线系统的要求。
高速的EtherCAT 系统是我们在 2010 年选择转向使用Beckhoff 技术的主要原因之一。
EtherCAT 已成为市场标准并受到所有供应商的支持。
另外一个重要优点就是:300 多种 EtherCAT 端子模块和它们的高安装密度。
挤出机模头需要生产出形状、颜色和设计千变万化的吹塑最终产品挤出机头,任何一台吹塑机的关键组件必须掌握的工艺复杂性通过一个当前的项目加以图示说明,W. Muller 为这个项目提供了复杂的挤出平台,包括挤出机、挤出机头和相应的控制系统 — 这是一款新型吹塑机的案例。
CoEx-6 挤出机头与六个挤出机配套使用,用于生产一个六层塑料绞线。
术语“co-extrusion ”用在将具有不同性质的不相关材料复合到一个软管中的场合,通常由于它们的一致性关系,这些材料不能结合在一起。
这需要通过专用的偶联剂夹层来实现,用来形成光滑的外部和阻隔氧气或 UV 辐射的阻隔层。
型坯壁厚控制系统的开发与设计

分 布 曲线 , 而 调 节 电液 伺 服 系 统 , 内 模 和 外 模 问 的 口模 间 隙 随 进 使 型坯 位 置 的变 化 而变 化 , 此 吹 胀 成 型 厚 薄 均 匀 的 制 品 。制 品 耐 由 冲击 力 实验 表 明 , 厚 均 匀 使 得 制 品在 强度 上 有 了 很 大 的 提 高 ; 壁 同
料 消 耗 获 得 所 需 壁 厚 分 布 且 结 构 稳 定 的制 件 而 言 , 良好 的 预 成 型 坯设 计 显 得 尤 为 重要 。 因此 , 型 坯 成 型 阶 段 , 根 据 各 部 分 在 型 在 可
坯 吹胀 时 的 吹胀 比 , 行 型 坯 的壁 厚 分 布调 节 。 同 时 , 虑 型 坯 形 进 考 成 时发 生 的挤 出膨 胀 、 垂 及 回 弹 等 变 化 , 辑 出合 理 的 型 坯 厚 度 下 编
一
44 2) 3 0 5
插值 、 商插值法和样条插值法 。 差 壁 厚 控 制 要 求 壁 厚 图形 各 设 定 点 问要 连续 可 导 , 则 , 于 轴 否 对 向壁 厚 分 布 系统 ( WDS , 型 坯 上 将 出 现 环 纹 , 对 径 向壁 厚 分 A )在 而 布 系 统 ( WD ) 将 在 型坯 上 出 现 轴 向 条 纹 。线 性 插 值 算 法 简 单 明 P S, 了 , 于 两 点 之 间 的拟 和 非 常 容 易 , 算 量 也 很 小 。但 是 , 于 该 对 计 南 算法没有考虑 区 间端点 之 间的 圆滑 过渡 , 本上 每点 都要 调 整。 基 因此 , 数 较 少 的 壁 厚 图 形 可 用 此 算 法 , 当 区 间 较 多 时 , 作 就 点 而 操 较 为 繁 琐 , 算 法 就 不 太 适 用 了 。 比较 而 言 , 条 插 值 法 尽 管 保 证 此 样 了 所 有 设 定 点 之 间 的 连 续 可 导 性 , 由 于 所 有 设 定 点 都 能 圆 滑 过 但 渡, 当某 点 调 整 拉 伸 超 过 一 定 程 度 时 , 仅 此 点 附 近 的 曲线 发 生 变 不 化 , 离 它较 远 的 曲 线 也 会 随 之 变 化 。这 就 违 反 了设 计 的 初 衷 , 连 使
壁厚控制操作手册
文件编号:20120706 版次:1 页次:1 设计者: 吴志堂
目录
*设备功能
■ 目的 ■ 说明
*设备配件
■ 硬体 ■ 软体
*操作介面
■ 启动画面 ■ 监控画面 ■ 设定画面 ■ 报警画面 ■ 系统设定
*拉胶使用说明
■ 开,关机作业 ■ 操作步骤及硬体使用说明
泉州市纵横塑胶机械有限公司
Quanzhou zongheng plastic machinery CO.,LTD
泉州市纵横塑胶机械有限公司
Quanzhou zongheng plastic machinery CO.,LTD
文件阶次 1
机密等级 □A ■B □C
操作说明书 壁厚控制器(控制系统)
文件编号:20120706 版次:1 页次:1 设计者: 吴志堂
*拉胶使用说明
开机步骤: 1、打开电源,待系统启动完成。 2、启动完成后,打开油泵。 3、触发信号为 24V,请连接切刀输出。 4、温度保护,使用请输入+24V。
文件编号:20120706 版次:1 页次:1 设计者: 吴志堂
编辑画面
1
1
2
3 4 5 6
7 8
◎ 1.显示当前操作点(共 100 点)。 ◎ 2.向上移动操作点(eg:1 号点,2 号点,3 号点,4 号点,等)。 ◎ 3.减少当前操作点的开度大小。 ◎ 4.增加当前操作点的开度大小。 ◎ 5.选择是否使用当前点,如需使用,点击插入。 ◎ 6.曲线设定完成,点击确定,曲线生成,并下载到控制器中。 ◎ 7.向下移动操作点(eg:99 号点,98 号点 97 号点,96 号点,等)。 ◎ 8.显示当前操作点的开度。
便。 谢谢合作!
中国·泉州市纵横塑胶机械有限公司·福建省 Quanzhou zongheng plastic machinery CO.,LTD
壁厚控制器
30点数控中空吹塑壁厚控制器概述:中空吹塑的原理为将融熔后的塑料经环状间隙中挤出形成管状型胚,型胚被夹入吹塑模具内后内部注入压缩空气,型胚吹胀后贴紧模具内型腔冷却成型。
在塑料型胚较长时型胚垂伸会形成型胚下部较厚、上部较薄的变化,直接影响制品的壁厚均匀程度;当制品各部份吹胀比不同时也直接影响制品的壁厚。
本控制系统应用液压伺服定位原理,实时控制挤出模套和模芯的相对位置来调节挤出型胚轴向壁厚分布。
补偿型胚因垂伸及吹胀比不均对制品壁厚的影响,大大增强吹塑制品强度或减轻制品重量。
国内壁厚控制器应用状况国内现在使用的壁厚控制器只有进口的几个品牌,因为国内没有替代产品,所以产品价格昂贵,影响吹塑行业的普及应用。
本控制器的控制方式与操作界面和进口品牌中市场占有率最高的机种相同,但价格便宜很多,大大减少设备投资成本,使原来用不起的客户能用上壁厚控制系统,提高产品竞争力。
特点1、操作方便图型式壁厚曲线显示,脉冲编码器旋钮增减设定值,画面操作响应极快,能使您的设定操作及时反应到您的眼前,实现您的操作意图。
操作的方便性等同进口的控制器,大大超过电位器设定式、PLC+触摸屏控制式类型的控制系统。
2、上手快设定画面与进口的控制器相同,符合您的操作习惯。
具有全中文界面,使您更容易理解设定值意义,仿止因理解错误造成的麻烦。
一般最终用户在使用英文界面的控制器时踫到最多的问题就是不理解设定值含义,使吹塑机制造商服务人员不胜其烦。
3、适应性好伺服阀输出可选择电压输出或电流输出,并且可以选择电流输出范围,可与市面上大多数伺服阀配套(喷嘴挡板式、射流管式、直动式、比例伺服阀式);支持基于时间或基于位置的壁厚控制模式,可用于半自动、全自动、连续挤出式、储料式吹塑机,并可用于手动挤胚吹塑机的改造;4、智能设定不用考虑模口是扩张型还是收缩型,也不用考虑检测位移的电阻尺的接线方向,只要正确初始化行程终点,程序就能自动计算控制方向5、稳定可靠控制核心选用最新的低功耗型,系统温升极低,关键部件达到军用标准。
刍议中空吹塑型坯壁厚多点控制研究
刍议中空吹塑型坯壁厚多点控制研究【摘要】本文从中空吹塑型工艺特点出发,为了解决中空吹塑成型法在应用过程的所出现的问题,就采取了多点型坯壁厚控制装置技术,对多点型坯壁厚控制装置的工作原理进行了详细的说明,也对多点型坯壁厚控制装置技术进行了概述,并以摩托车塑料燃油箱为例说明了多点型坯壁厚控制装置技术的具体运用【关键词】中空吹塑成型法;多点型坯壁厚控制装置;摩托车塑料燃油箱【引言】中空吹塑成型法在是工业产品生产中是常用制造方法,因为它可以在最大程度上减少生产成本。
但是由于技术限制,中空吹塑成型也有其固有的缺陷,就是无法控制中空吹塑成型产品的壁厚,产品在生产过程中受到自重的影响,导致产品出现缩颈或壁厚的厚度不够的现象。
为了解决这个问题,工作人员采用了多点型坯壁厚控制装置技术,让产品的壁厚达到理想的厚度。
1.中空吹塑型工艺特点中空吹塑产品生产的过程主要有3个方面,一是型坯的成型;二是型坯在模具内吹胀并形成制品;三是产品的冷却,其中型坯的成型是关键步骤,也是决定产品质量的关键环节。
根据中空吹塑型产品的工艺特点可以知道,型坯在塑形过程中,塑料型坯一旦离开口模后,就会越变越大,因为在这时候型坯的长度和重量在不断的增加,但是型坯在成型过程中会受到重力的影响,这样就会使产品出现上薄下后的情况,尤其是大型的塑料制品。
而且大型的塑料制品在制造过程中,它的直径会出现变化,在这个时候如果没有将型坯控制好,就会使产品出现厚壁不均匀的现象,这个时候就需要采用多点型坯壁厚控制装置技术,将产品的壁厚控制在±0.1 mm左右[1]。
2.多点型坯壁厚控制装置工作原理在将制造原料放入储存缸内的时候,位移传感器会对储存位置进行检测,一旦达到预期标准,控制中心就会发出信号,停止储料,转而进行注射程序,这时候也会有位移传感器对注射量进行检测,帮助控制中心将注射量均匀的分布在相应的各等分区,并对其所需厚度进行编码,而且在每个等分区装上一个可变电位器,可以根据制品要求任意改变按钮。
中空吹塑模具说明书
中空吹塑模具说明书中空吹塑模具说明书一、概述中空吹塑模具是用于制造中空吹塑产品的工具和设备。
本文档旨在提供有关中空吹塑模具的详细信息和使用指导。
二、模具结构2.螺杆和模头:螺杆用于将原料输送到模具中,模头用于形成产品的中空空间。
3.活塞和扩散器:活塞用于控制模具的封闭和开启,扩散器用于调整产品的厚度和壁厚分布。
4.冷却系统:通过水循环来控制模具温度,确保产品的质量和尺寸精度。
5.导柱和导套:用于定位和导向模具的移动,确保模具的闭合和开启的准确性。
三、使用指南1.准备工作1.1 确保模具和机器设备的安全性能符合要求。
1.2 清洁模具并涂上适当的润滑剂,以确保顺畅的运行。
1.3 检查模具中的冷却系统是否正常工作。
2.操作步骤2.1 将适当的原料加入到模具的料斗中。
2.2 启动机器设备并控制螺杆的旋转速度和温度。
2.3 当原料充分熔化后,关闭模具并注入空气以形成中空空间。
2.4 控制模具的冷却时间,待产品固化后,打开模具并取出成品。
2.5 检查成品的质量和尺寸是否符合要求,如有问题需调整模具参数。
四、维护保养1.定期检查模具的各个部件,如有磨损或损坏及时更换。
2.清洁和润滑模具以防止积聚和腐蚀。
3.注意模具冷却系统的维护,定期清洗和检查水泵的运行状况。
4.存放模具时,应防潮防尘,避免阳光直射和机械碰撞。
五、附件1.中空吹塑模具结构图纸2.模具操作视频教程3.模具维修和更换部件清单六、法律名词及注释1.模具:用于制造产品的工具和设备。
2.中空吹塑:一种加工方法,通过气压将熔化的塑料吹塑成空心的产品形状。
3.壁厚分布:产品壁厚在不同位置的分布情况。
4.温度控制:通过调节加热和冷却系统,控制模具的温度。
5.尺寸精度:产品尺寸与设计要求的偏差。
中空吹塑成型机组电气控制系统的调试与维护(上)
前言做好中空成型机组电气自动控制系统的维护与保养工作至关重要,对于保障挤出吹塑中空成型机的正常使用起着非常重要的作用;在设备的维护与保养工作中需要充分发挥专业技术人员的才智和积极性。
相对来说,在气候炎热和潮湿的南方,做好电气自动控制系统的维护与保养更具有其特殊性。
由于一些厂家对电气自动控制系统的运行特点不太熟悉,造成对设备保养不善,容易导致吹塑设备无法正常运行的情况发生。
特别是随着智能化吹塑机生产线的不断增多,智能化控制系统的稳定运行已经十分重要。
因此,吹塑制品生产企业已经十分有必要形成良好的设备保养规程并且建立有效的规章制度。
1温度控制系统温度控制系统在中空成型机中主要控制机头、挤出机的熔体工艺温度,目前温度控制系统已经发生了较大的变化,采用PLC的温控模块代替温控仪,采用固态继电器代替接触器,这些技术上的进步或是改进,给电控系统的集成化提供了方便,可以减少电控系统的接点和零部件。
随着电气控制技术的进步,集成化的温度电气控制系统将可能会完全取代目前常用的温控系统。
已经在挤出机温度控制系统开始应用的电磁感应加热系统其电能效率可以达到90%以上,是今后大中型中空成型机温度控制系统的技术发展方向之一。
图1挤出机电磁感应加热装置外形图中空吹塑技术培训连载(三十一)中空吹塑成型机组电气控制系统的调试与维护(上)李明朱虞卫锦尧邱建成(苏州同大机械有限公司)摘要:本文介绍了中空成型机组电气控制系统的调试与维护方面的基本知识与注意事项。
关键词:中空成型机电气控制系统PLC可编程控制器Debugging and Maintenance of Electrical Control System of Hollow Blow Molding UnitMing Li Yu Zhu Jinyao Wei Jiancheng Qiu(Suzhou Tongda machinery Co.,LTD)Abstrac t:This paper introduces the basic knowledge and matters needing attention in the debugging and maintenance of the electrical control system of the hollow forming unit.Keyw ord s:Hollow Molding Machine Electrical Control System PLC Programmable Controller图2一种应用于挤出机的国产电磁感应加热器与温度控制器但是目前在生产现场大量使用的主要还是温控仪、加热圈、红外加热圈等温度控制装置,在本节的内容中主要介绍温控仪温度控制系统的维护与保养。