
批生产记录表资料
URC批生产记录文件清单序号文件名称1 月生产计划表2 周生产计划表3 生产通知单4 原辅材料领料单5 批生产记录6 封口工序生产记录7 封口工序检验记录8 包装工序生产记录9 产品入库单10 合格证收发记录11 工艺用水检验记录12 废品处理记录13 安瓿瓶(洗涤、干燥后)检验记录14 原辅材料、外购、外协件检验记录15 化学试剂使用记录16 设备日常保养记录17 工位器具清洗记录18 车间(清洁区)卫生记录19 设备安装调试记录表20 参考溶液配制记录21 取样记录22 试剂中间品检验记录23 成品留样观察记录24 成品留样记录25 产品半成品检验记录26 包装工序检验记录27 成品检验台账28 有毒化学试剂检验记录29 检验设备使用记录30 成品检验报告书31 工艺用水验证报告32 产品性能自测报告月生产计划表编号:HYK-SC-01时间:年月日日期品名规格型号数量完成时间备注批准:审核:计划:周生产计划编号:HYK-SC-02车间:年月日日期品名规格型号数量完成时间备注批准:审核:计划:生产通知单编号:HYK-SC-03开工日期:预计完工日期:年月日生产部门总量协议号数量小计要求合计第一联生产部批准:审核:计划:原辅材料领料单编号:HYK-SC-04 领料部门:年月日序号:品名规格型号原始批号单位申请领用数量出库实发数量备注第一联领用部门批准人:领用人:发料人:原辅材料领料单编号:HYK-SC-04 领料部门:年月日序号:品名规格型号原始批号单位申请领用数量出库实发数量备注第一联领用部门批准人:领用人:发料人:原辅材料领料单编号:HYK-SC-04 领料部门:年月日序号:品名规格型号原始批号单位申请领用数量出库实发数量备注第一联领用部门批准人:领用人:发料人:生产记录表车间(班组)工序(品名)编号:HYK-SC-05日下达定额型号完成定额合格品数返修品数废品数出勤情况组长签字12345678910111213141516171819202122232425262728293031封口工序生产记录编号:HYK-SC-06 品名规格型号批量生产日期生产批号操作人时间封口温度(℃)备注封口工序检验记录编号:HYK-PZ-02 检验依据:检验日期品名及规格设备编号抽检数不合格数量检验人不合格批率批判定备注泄露连接不牢固缺件有异物批号不清晰批号不正确备注:1、当不合率≦6‰时,判为合格2、a返工、b凡需,c保修,d改它用。
记录人:包装工序生产记录编号:HYK-SC-07年品名规格型号数量生产批号合格品废品操作人备注月日产品入库单编号:HYK-SC-08 单位:年月日品名型号包装规格数量生产日期批号检验单号入库人:复核人:库管员:产品入库单编号:HYK-SC-08 单位:年月日品名型号包装规格数量生产日期批号检验单号入库人:复核人:库管员:产品入库单编号:HYK-SC-08 单位:年月日品名型号包装规格数量生产日期批号检验单号入库人:复核人:库管员:合格证收发记录年月合格证名称:编号:HYK-SC-09日期发证数量签名收证数量签名库存废品备注12345678910111213141516171819202122232425262728293031成品检验报告书编号:HYK-PZ-03产品名称生产批号规格型号检验依据检验类别报告日期检验结果结论品质部主管:复核人:检验人:江西华裕康科技有限公司成品检验报告产品名称:对羟基苯丙氨酸(酪氨酸)尿液检测试剂(化学显色法)产品规格:0.5ml/支生产日期:生产批号:抽样日期:检验依据:YZB/赣2083-2011编号:HYK-PZ-04 序号:检验项目标准要求检验结果结论外观淡蓝色或淡绿色澄明液体,标签完整合格□不合格□装量0.5ml/支,装量不得少于标示量合格□不合格□合格□不合格□准确性对浓度0.25mg/ml的酪氨酸参考溶液进行检测,重复测定10次,均为一致,呈阳性。
(同向差值不超过一个量级)合格□不合格□重复性对浓度0.25mg/ml的酪氨酸参考溶液进行检测,重复测定20次,均为一致,呈阳性。
(同向差值不超过一个量级)合格□不合格□特异性对浓度0,25mg/ml的酪氨酸参考溶液中加入干扰物(Vc0.5mg/ml,磺胺类药物1mg/ml,无机盐类(以NaCl计1%或170mmol/L)进行检测,重复测定10次,均应呈阳性。
(同向差值不超过一个量级)合格□不合格□灵敏度浓度0.20mg/ml的酪氨酸参考溶液进行检测,重复测定10次,所有检测结果不能为阴性。
稳定性试剂盒(50支)置于37恒温箱18天,合格□不合格□取出进行检验,应符合标准5.2.5.3.1-5.3.4的规定。
总结依据注册产品标准YZB/赣2083-2011的要求,经检验,判定该批次产品:合格□不合格□检验人:复核人:质量负责人:日期:日期:日期:工艺用水检验记录编号:HYK-PZ-05品名:蒸馏水检测时间:检验项目检验方法技术要求结果性状目测应无臭、无味、无色酸碱度加甲基红2滴加溴麝香草酚蓝5滴不得显红色不得显蓝色氯化物取本品分三支试管各50ml/,分别加入硝酸5滴与硝酸银试液1ml,氯化钡试液2ML,草酸铵试液2ml 均不得发生浑浊硫酸盐钙盐硝酸盐与亚硝酸盐取本品15ml,加1mol/L的醋酸溶液18ml,对氯苯基-d-萘胺试液2ml,锌粉0.01g摇匀,置15分钟。
不得显粉红色氨取本品50ml,加碱性碘化汞钾试液2ml,放置15分钟,如显色与对照液比较不得比对照液更深二氧化碳取本品25ml,置50ml具塞量筒中,加氢氧化钙试液25ml,密塞,摇振,放置1小时不得发生浑浊易氧化物取本品100ml,加稀硫酸10ml,煮沸后加高锰酸钾滴定液(0.02mol/L,0.1ml),再煮沸10分钟粉红色不得完全消失不挥发物取本品100ml,置105℃恒温的蒸发皿中的水浴上蒸干,并在105℃干燥至恒重残渣不得超1mg 重金属取本品40ml,加醋酸盐缓冲液(PH3.5)2ml,硫代乙酰胺试液2ml,摇匀放置2分钟,与本品42ml加醋酸盐缓冲液(PH3.5)2ml的混合液比较颜色不得更深结论复核人:检验人:废品处理记录编号:HYK-SC-10 年品名型号单位数量处理情况处理人(签字)核实人(签字)月日记录人:安瓿瓶(洗涤、干燥后)检验记录编号:HYK-PZ-06日期批号数量检验记录一、干燥度(全干燥、无水印痕):二、清洁度(透明、无尘痕):结论主管:复核人:检验人:安瓿瓶(洗涤、干燥后)检验记录编号:HYK-PZ-06日期批号数量检验记录二、干燥度(全干燥、无水印痕):二、清洁度(透明、无尘痕):结论主管:复核人:检验人:安瓿瓶(洗涤、干燥后)检验记录编号:HYK-PZ-06日期批号数量检验记录三、干燥度(全干燥、无水印痕):二、清洁度(透明、无尘痕):结论主管:复核人:检验人:原辅料外购、外协件检验记录日期:年月日编号:HYK-PZ-01 名称批号规格型号供货单位数量抽检数量抽样地点抽检部门检验项目及数据结论复核人:检验人:化学试剂使用记录编号:HYK-SC-11名称项目用量使用日期使用人备注设 备 日 常 保 养 记 录设备编号: 设备名称: 使用部门: 保养人: 编号:HYK-SC-12编制: 审核: 批准:保养 项目频率 年 月 日1 2 3456789101112 13 14 151617 18 19 20 21 22 23 24 25 26 27 28 2930 31 检查水源 检查电源 检查气源 检查温度 润滑情况 机器清洁备注 异常情况记录(保养后根据保养频率做相应标记,日、周、月保养分别用“√”“○”“△”有异常情况用“×”标记,并在相应栏中予以记录):工位器具清洗记录年月编号:HYK-SC-13日工位名称数量清洗方法清洗剂操作人备注记录人:车间(洁净区)卫生记录车间:年月日编号:HYK-SC-14项目吸尘拖洗地面清洁门窗清理设备擦洗设备消毒备注设备安装调试记录表编号:HYK-SC-15序号设备名称安装日期调试日期状态备注1 反应器(烧杯)2010年7月25日2 容器(烧杯)2010年7月25日3 安瓿瓶干燥机2010年7月25日4 安瓿瓶水洗机2010年7月25日5 拉丝灌装机2010年7月25日6 打码机2010年7月25日7 分光光度计2010年7月25日8 分析天平2010年7月25日9 蒸馏机2010年7月25日10 玻璃仪器2010年7月25日1112131415161718192021222324252627282930参考溶液配制记录编号:HYK-SC-16参考溶液名称Tyr 浓度(mg/l)配制数量ml 配制日期:稀释2倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释4倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释6倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释8倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释10倍Tyr 浓度(mg/l)配制数量ml 配制日期配制方法配制人:参考溶液配制记录编号:HYK-SC-16参考溶液名称Tyr 浓度(mg/l)配制数量ml 配制日期:稀释2倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释4倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释6倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释8倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释10倍Tyr 浓度(mg/l)配制数量ml 配制日期配制方法配制人:参考溶液配制记录编号:HYK-SC-16参考溶液名称Tyr 浓度(mg/l)配制数量ml 配制日期:稀释2倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释4倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释6倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释8倍Tyr 浓度(mg/l)配制数量ml 配制日期:稀释10倍Tyr 浓度(mg/l)配制数量ml 配制日期配制方法配制人:取样记录取样地点:取样日期:年月日编号:HYK-SC-17编号生产批号样品名称规格型号数量取样数量取样人复核人备注用途取样部门:取样记录取样地点:取样日期:年月日编号:HYK-SC-17编号生产批号样品名称规格型号数量取样数量取样人复核人备注用途取样部门:取样记录取样地点:取样日期:年月日编号:HYK-SC-17编号生产批号样品名称规格型号数量取样数量取样人复核人备注用途取样部门:试剂中间品检验记录日期:年月日编号:HYK-PZ-07产品名称生产批号数量ml 检验依据标准5.2和5.3.1检验结果一、外观:二、准确度1、2、3、4、5、6、结论质管部主管:复核人:检验人:成品留样观察记录编号:HYK-SC-18产品名称生产批号规格型号留样数量留样日期用户反馈意见年观察时间外观结果检验人复核人123结论成品留样记录编号:HYK-SC-19产品名称日期规格型号生产批号样品数经手人包装工序检验记录检验日期:年月日编号:HYK-PZ-09品名规格型号生产批号数量检验依据检验人项目有异物缺件检验时间1234567891011121314151617181920结论注“+”表示合格“—”表示不合格记录人成品检验台账编号:HYK-PZ-10序号品名生产批号规格型号数量检验依据检验类别结果检验日期报告日期报告书号检验人复核人负责人有毒化学试剂使用记录编号:HYK-SC-20 试剂名称实验项目使用数量使用日期使用人领料人保管检验设备使用记录编号:HYK-PZ-11日期时间设备状态温度湿度其他环境使用人备注工艺用水验证报告编号:HYK-PZ-12 品名:日期:检验项目检验方法技术要求结果性状目测应无臭、无色、无味酸碱度蒸馏水1加甲基红2滴不得显红色加溴麝香草酚蓝5滴不得显蓝色蒸馏水2 PH试纸应为6.5-7氯化物取本品分三支试管各50ml,分别加入均不得发生混浊硫酸盐硝酸5滴与硝酸银试液1ml,氯化钡试液2ml钙盐草酸铵试液2ml易氧化物取本品100ml,加稀硫酸10ml,煮沸后加高锰粉红色不得完全消失酸钾滴定液(0.02mol/L)0.1ml,再煮沸10min重金属取本品40ml,加醋酸盐缓冲液(PH3.5)2ml颜色不得更深硫代乙酰胺试液2ml,摇匀放置2min,与本品40ml,加醋酸盐缓冲液2ml的缓冲液比较结论产品性能自测报告编号:HYK-PZ-13企业名称:江西华裕康生物科技有限公司产品名称:尿液酪氨酸检测试剂批号:标准名称及标准号:样品数量:型号规格:序号标准条款号检验项目名称标准要求实测结果本项结论1 5.2 外观淡蓝色或淡绿色透明液体2 5.3.1 准确度检测结果与相应参考液标示值相差同向不超过一个量级3 5.3.2 批内精密度对适当浓度尿标本进行重复性测定的检测结果相差同向不超过两个量级4 5.3.2 批内精密度对适当浓度尿标本进行重复性测定的检测结果相差同向不超过两个量级5 5.3.3 分析特异性对检测项目不产生假阳性或假阴性结果的干扰物浓度不低于标准声明的最高浓度6 5.3.4 灵敏度范围以Tyr浓度计,250mg/L-2000mg/L,对规定项目予以验证7 5.3.5 贮存期内稳定性在要求的贮存条件下,超过有效期一个月内的分析性能应符合以上要求,但批间精密度不要求检验结论检验人员(签字):检验日期:复核人员(签字):检验部门(盖章)。
批生产记录的制定填写存档及变更的标准操作程序

批生产记录的制定填写存档及变更的标准操作程序批生产记录的制定、填写、存档及变更的标准操作程序一、目的:建立一个批生产记录的制定、填写、存档及变更的标准操作程序程序,使之规范化。
二、适用范围:适用于生产车间所有批生产记录。
三、责任者:班组长、质量监督员、操作工。
四、程序:1 批生产记录的格式由车间主任根据产品的工艺规程制定,生产部负责人审核后,由总经理审核批准,最后由生产部印发执行。
2批生产记录随生产工艺规程一同下发到相关岗位。
由各岗位操作工人负责填写,具体填写时要注意以下几点:2.1 内容真实,记录及时,不得提前或滞后填写。
2.2 字迹端正清晰,不得用铅笔或圆珠笔填写。
2.3 不得撕毁或任意涂改,需要更改时,应划去后在旁边重写,签名并标明日期。
2.4 按表格内容填写齐全,不得留有空格,如无内容填写时要用“——”表示,以证明不是填写者疏忽。
内容与上项相同时应重新抄写,不得用“″”或“同上”表示。
2.5 品名不得简写,应按标准名称填写。
2.6 与其他岗位有关的操作记录应做到一致性、连贯性。
2.7 操作者、复核者均应填全名,不得只写姓或名。
2.8 填写日期一律横写,并不得简写,例如 2010 年 04 月 06 日不得写成“2010/4/6”,“2010/6/4”。
2.9 有数字计算的数据填写,根据工艺要求,采取“四舍六入五留双”的原则省略多余数字。
3 每批产品生产完毕后,其记录由班组长汇总,并检查是否收集齐全,填写完整。
生产部负责人审核后再交品管部负责人审核,审核无误后再交回生产部。
4 批生产记录由生产部班组长按批号装订成册交公司档案室归档保存,保存至保健品失效期后一年,未规定保健品失效期的批记录至少保存三年。
批生产记录如由于生产工艺变更等原因而要求变更,按本文件第1条进行。
五、批生产记录和原始记录管理规程1 内容和要求:1.1 批生产记录和原始记录是保健品生产、质量保证和经济活动情况的直接反映,是企业管理的重要内容和基础工作。
原料药批生产记录表格模板
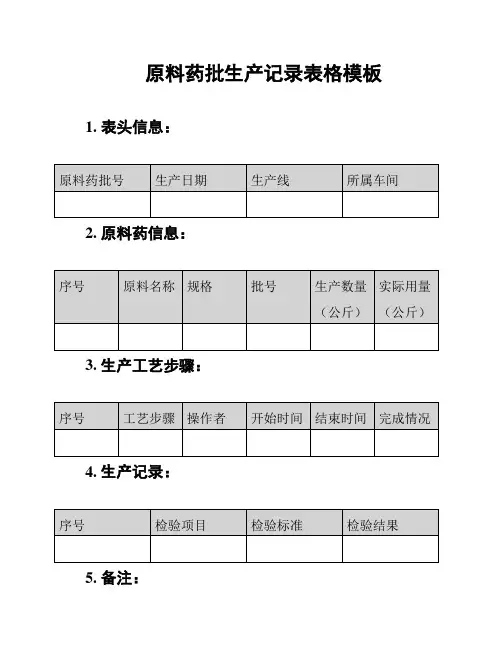
1.表头信息:
原料药批号
生产日期
生产线
所属车间
2.原料药信息:
序号
原料名称
规格
批号
生产数量(公斤)
实际用量(公斤)
3.生产工艺步骤:
序号
工艺步骤
操作者
开始时间
结束时间
完成情况
4.生产记录:
序号
检验项目
检验标准
检验结果
5.备注:
序号
备注
6.批生产记录审批:
部门
批准人
审核人
审批时间
生产部门
质量部门
审计部门
7.批生产记录归档:
归档人
归档日期
以上为原料药批生产记录表格模板,供参考使用。请根据实际生产情况填写相关信息,并确保准确无误。如有疑问,请随时与相关部门联系。
批生产记录填写
1、现场主要检查硬件、操作及现场所处 的状态。 2、文件主要检查所制定的文件的内容是
否生产情况一致,文件的制定是否合理、 齐全等。 3、记录主要检查记录的格式、内容是否 齐全,GMP中规定的项目都应齐全,检 查现状和检查过去的生产状况。
记录的格式
内容是否齐全,GMP中规定的项目都应齐全。 例如:批生产记录:应包括产品名称、规格、批号;生产 以及中间工序开始、结束的日期和时间;每一生产工序的 负责人签名;生产步骤操作人员的签名;必要时,还应当有操作( 如称量)复核人员的签名每一原辅料的批号以及实际称量的数 量(包括投入的回收或返工处理产品的批号及数量)等。
、数量以及成品的批号和计划数量。原版空白的批包装记录
的审核、批准、复制和发放的要求与原版空白的批生产记录
相同。
第一百七十九条 在包装过程中,进行每项操作时应当
及时记录,操作结束后,应当由包装操作人员确认并签注和
日期。
第一百八十条 批包装记录的内容(略)
记录填写歌诀
内容真实字清晰, 涂抹刀刮不可以。 名写全称不可简, 重复内容不点点。 操作复核字要签, 一人代签有风险。 如需更改名要签, 原来字迹仍可辨。 生产记录及时记, 历史追踪有依据。
批生产记录填写
It is applicable to work report, lecture and teaching
一、概述
定义:用于记载事物或过程的文字、表格一类的文件
记录的重要性:
记录是记载生产与质量管理过程中的每一步操作, 和我们所制定的文件相符。每一文件都应有相应的 记录来支持。
国家药品食品监督管理局检查的重点有三部分:现 场、记录、软件等。
日期、时间必须为双数。
五、生产记录的填写
片剂批生产记录表格模板

片剂批生产记录
产品名称
批号
成品量
生产周期:车间审核意见
规格
理论量
包装规格
********有限公司
月日至年月
审核人审核日期
日期
领料人
领料单
保管人
批生产指令单
起草人审核人接收人
称量配料岗位生产记录
年月曰
物料核对记录年月曰
清场记录
年月曰
原产品名称: 批 号: 调换产品名称: 批 号: 清场人: 质监员:
清场日期:年月日时 有效期至:年月日时
备注
清场人:
质监员:
清场合格证(正本)
M-J
>
岗
位:
称量配料
粉碎岗位生产记录
产品名称生产日期规格
清场记录
年月日
混合制粒干燥岗位生产记录
年月曰产品名称规格
清场记录
年月曰
整理总混岗位生产记录
年月曰
清场记录
年月曰
清场人:质监员:
填充装囊岗位生产记录
年月日
清场记录
年月日
领料单
保管人:
退料单
日期:年月日
退料人:
塑瓶内包装岗位生产记录
年月日
清场记录
年月日。
食品批生产记录表

2.物料准备从仓库领取物料,开具领料单,核对物料品名、批号。
操作时间: ______ 年______ 月 _____ 日操作人: _________________________________ : 复核人: ______________________ 34.操作时间: ___________年_______ 月_______ 日操作人: ________________________________ : 复核人:_________________________关键控制点工序)5•混合(是口否口操作时间: _________ 年__________ 月 _______ 日操作人: ______________________________________ ;复核人:6 •干燥灭菌(是口否口关键控制点工序)6.16. 27•包装(是口否口关键控制点工序)7. 1.开工前检查检查时间:_______ 年______ 月______ 日:检査人:___________________ :复核人: ________________ 7. 2.领取、复核、准备本工序所需物料、包装、装箱。
待包装品:_____________ :批号:______________ :规格: ______________ :生产日期: ______________操作时间:_______ 年 ______ 月_______ 0:操作人: ________________ :复核人: ___________________7. 3.包装操作人:_________________________________ : 复核人:________________________ 7. 4.由操作员抽取检验及留样用样品。
包装好成品入成品库待验。
包装操作时间:__________ 年_________ 月________ 日操作人:__________________________________ ; 复核人:_______________________7.5。
批记录(中美史克)
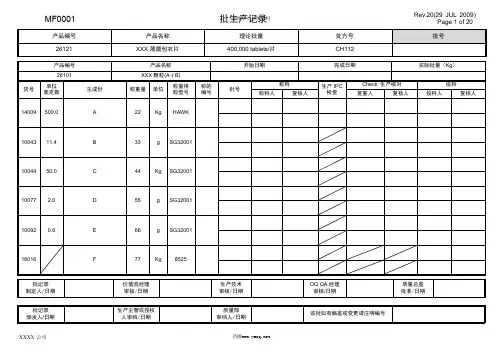
清场人
日期
清场结果 合格□ 不合格□
IPC 检查人
Rev.20(29 JUL 2009) Page 6 of 20
批号
日期
2.制粒 2.1 依据有关 SOP 对相关设备的清洁状态进行检查。
设备名称
设备编号
前一产品名称
Diosna 制粒机
1-3/MIX/4
Glatt 干燥机
Glatt 提升整粒机 Fitzmill 粉碎机 Comil U20 湿法整粒机
混合器定位
速
切碎器定位
速
混合切碎时间
分钟
制粒延长时间
分钟
补加纯水
升
制粒终点电流表数值
A
从开启 Diosna 到电流到达终点的时间
分钟 加液时间
分钟
签名/日期 签名/日期 复核/日期
XXXX 公司
药圈
MF0001
批生药圈产会员记整理录资料
产品编号 26121
产品名称 XXX 薄膜包衣片
清场批 SOP 编号
检查人/日期 复核人/日期
SOP0491
SOP0408
2.2 相关人员依据以下要求对清洁状况及室内环境进行检查。 2.2.1 生产前设备及室内卫生检查记录。 注意:需要确认,Flo-Bin 符合清场通用 SOP0535 及专用生产设备日志中的清场周期规定,在有效的使用范围之内。
项目 1
胶化淀粉 A
胶化淀粉 B
山梨酸钾 A
山梨酸钾 B
聚乙烯吡咯烷酮 K-25 A
聚乙烯吡咯烷酮 K-25 B
药圈
处方号 CH112
玉米淀粉 A
Rev.20(29 JUL 2009) Page 5 of 20
感冒清热颗粒批生产指令及记录
感冒清热颗粒制剂批生产指令生产车间:制剂车间1. 工艺操作:执行感冒清热颗粒工艺规程SOP-SC-4003-02。
2. 限额物料:按批领用量领取本批所需物料。
指令下达人:批准人:日期:年月日感冒清热颗粒制剂批生产记录操作规程》SOP–SC-1001-02。
3. 粉碎:操作执行《制粒岗位标准操作规程》SOP–SC-1002-02。
5. 混合﹑制粒:操作执行《制粒岗位标准操作规程》SOP–SC-1002-02。
6. 干燥:将湿颗粒放入沸腾制粒机中烘干,操作执行《制粒岗位标准操作规程》SOP–SC-1002-02。
7. 完工清场:开始时间:结束时间:感冒清热颗粒制剂批生产记录二、感冒清热颗粒混合工序批生产记录1. 工前准备2. 整粒:用快速整粒机整粒,操作执行《制粒岗位标准操作规程》SOP–SC-1002-02。
3. 总混:用三维运动混合机混匀,操作执行《制粒岗位标准操作规程》SOP–SC-1002-02。
注:半成品检验报告单附后4. 完工清场:开始时间:结束时间:感冒清热颗粒批包装指令1. 工艺操作执行感冒清热颗粒工艺规程SOP-SC-4003-02。
2. 工作标准指令下达人:批准人:日期:年月日感冒清热颗粒制剂批包装记录SOP–SC-1006-02。
颗粒分装装量抽检称量记录产品名称:批号:设备名称:全自动颗粒包装机设备编号:SC0710190 每15分钟抽检一次感冒清热颗粒制剂批包装记录二、感冒清热颗粒外包装工序批包装记录1. 工前准备2. 包装材料领取及喷码记录2.1根据批包装指令,领取相应的包装材料。
2.2在小盒及外箱上喷上批号、有效期至,操作执行《外包装岗位标准操作规程》SOP–SC-1008-02。
3. 装小盒:将数好的药品﹑说明书装入小盒中,执行《外包装岗位标准操作规程》。
4. 装箱:按规定将小盒、合格证装入纸箱,执行《外包装岗位标准操作规程》。
5. 打包:按规定,将包装完毕纸箱打包,执行《外包装岗位标准操作规程》。
压片糖果批生产记录
XX有限公司
批生产记录
品名:
净含量:____________________ 生产日期:年月日
理论产量:
实际产量:__________________ 成品收率:__________________ 车间主任:
生产指令
原辅料领料单
内包装材料领料单
部门负责人: 发料人:
领料人:
粉碎过筛记录
操作人:复核人:质检员:
原辅料称量记录
操作人:复核人:质检员:
操作人:复核人:质检员:
中间产品请验单
中间产品请验单
压片岗位操作记录
操作人:复核人:质检员:
操作人:复核人:质检员:
内包装操作记录
操作人: 复核人: 质检员:
剩余物料退库记录
退库日期: 年月日
质量检查情况:
检查日期:年月日质检员
退库人: 车间主任: 仓库收
包装指令
包装日期:年月日
外包装材料领料单
领料部门:
领料日期:
剩余人:包材退库记录质检员:退库部门: 退库日期:
退库人:车间主任:仓库接收人:
成品请验单
成品请验单
成品入库单
成品入库单。
ISO13485内部培训辅导之批记录
业行为。根据公司的实际情况和生产与服务程序文件要求进行生产过程的规范化管理。好的产品是生产 出来的,研发的技术支持、质量的控制手段(QC)与保证手段(QST)、采购物料的符合性是生产好产 品的强有力保证!
组织生产的核心技术文件之一:生产工艺流程图(模板一) 说明:以上为无菌产品生产工艺流程模板,主要生产在洁净车间完成。
批
号
本批用量 50 g
实际称量 物料平衡率
清场 清场项目 物料 废弃物 工艺文件 工器具
填表人:
日期:
年月日
操作要求
核对 清场项目
结料、剩余物料定置放置 [ ] 容器具
清理出现场并定置处理 [ ] 生产设备
定置放置
[ ] 工作场地
清理出现场并定置放置 [ ] 洁具
操作要求
核对
清理出现场并定置处理 [ ]
有源医疗器械生产工艺流程图(模板二)
零配件及 外加工零件 出库并初检
清洁、清洗制氧机 吸附塔,组装制氧 机支撑架
组装机箱和吸 附塔,填装分 子筛
吸附塔上震动床, 保证分子筛的填 装密度
组装制氧机电气控制系统和 相关设备电源开关箱
制氧主机组 装完成,调 试制氧机各 项运行参数
确认各项技 术指标达到 国家行业标 准★
交货要求 (销售部)
生产任务单
版本:A0
No:
填单日期
生产数量
预期批号
PMC 审核: 日期:
审批意见
生产部 接单签收
生产副总审批: 日期:
签收: 日期:
入仓单、领料单(企业自行规定单据,生产需要建议购买现成的单据或者电脑系统捞单,可以程序文件规定)
最全药品颗粒剂批生产记录表格(全套)
编号:
XXXX药业有限公司
XXXX颗粒批生产记录品名:
规格:
包装规格:
生产日期:
产品批号:
有效期至:
投料总数:
成品数量:
整理人:
整理日期:
审核人:
XXXX药业有限公司
中药材净选、水洗、干燥生产记录
文件编号:XXXXXX(01)-03
XXXX药业有限公司
岗位清场记录
编号:5
XXXX药业有限公司
XXXX药业有限公司岗位清场记录
XXXX药业有限公司
浓缩岗位生产记录文件编号:(01)-07
XXXX药业有限公司岗位清场记录
XXXX药业有限公司粉碎岗位生产记录
XXXX药业有限公司岗位清场记录
XXXX药业有限公司
称量记录
XXXX药业有限公司岗位清场记录
XXXX药业有限公司配料、混合、制粒记录
XXXX药业有限公司干燥岗位生产记录
XXXX药业有限公司岗位清场记录
XXXX药业有限公司内包装(分装)记录
XXXX药业有限公司岗位清场记录
XXXX药业有限公司
外包装岗位操作记录文件编号:(01)-25
XXXX药业有限公司岗位清场记录。