
吸塑行业话术
一级行业:工业制造
二级行业:吸塑行业行业
吸塑行业话术
一、吸塑行业介绍:
吸塑:一种塑料加工工艺,主要原理是将平展的塑料硬片材加热变软后,采用真空吸附于模具表面,冷却后成型,广泛用于塑料包装、灯饰、广告、装饰等行业。
吸塑包装:采用吸塑工艺生产出塑料制品,并用相应的设备对产品进行封装的总称。
吸塑包装制品主要包括:泡壳、托盘、吸塑盒,同义词还有:真空罩、泡罩等。
吸塑包装设备主要包括:吸塑成型机、冲床、封口机、高频机、折边机。
封装形成的包装产品可分为:插卡、吸卡、双泡壳、半泡壳、对折泡壳、三折泡壳等。
泡壳:采用吸塑工艺将透明的塑料硬片制成特定凸起形状的透明塑料,罩于产品表面,起到保护和美化产品的作用。
又名泡罩、真空罩
托盘:也叫塑料内托,采用吸塑工艺将塑料硬片制成特定凹槽的塑料,将产品置于凹槽内,起到保护和美化产品的作用。
植绒内托:是一种采用特殊材料的吸塑托盘,将普通的塑料硬片表面粘上一层绒质材料,从而使托盘表面有种绒质的手感,用来提高包装品档次。
抗静电托盘:是一采用特殊材料的吸塑托盘,该材料表面的电阻值小于10的11次方欧姆。
主要用于电子、IT产品的吸塑托盘。
吸塑模具:吸塑生产用的模具,成本最低的是石膏模,其次是电镀铜模,最贵的是铝模。
模具钻有小孔,用于真空吸附热化的硬片,形成吸塑产品。
吸塑成型:就是我们常讲的吸塑,采用吸塑成型机将加热软化的塑料硬片吸附于模具表面,冷却后,形成凹凸形状的塑料。
吸塑裁切:吸塑成型后的塑料产品,经过冲床,将大张的片材用刀模分切成单个产品。
折边:吸塑包装品中有一种叫插卡包装,需要将泡壳的三个边用折边机折到背后,以便在下一道封装工序中,将纸卡插入折边内,形成插卡包装。
热合封口:是一种吸塑封装工艺,用封口机将表面涂有吸塑油的纸卡与泡壳热合在一起,形成吸卡包装。
高频封口:是一种吸塑封装工艺,用高周波机产生高频,将泡壳与泡壳之间粘合在一起,形成双泡壳包装。
超声波封口:是一种吸塑封装工艺,采用超声波机产生超声波,将泡
壳与泡壳粘合在一起,形成双泡壳包装,与高频封口所不同的是,超声波不但可以封PVC、PETG材料,也可以封PET材料,而且对封装的产品没有电磁伤害,特别适合电子产品的封装;不足之处在于超声波封边只能是间隔的点状,而且一般是每次只封一条直边。
二、吸塑字行业的目标客户群体:
酒店,宾馆,银行,沿街店铺……
三、销售话术:
随着人们对于企业的形象越来约重视吸塑字这类产品将会被运用与我们每个城市的每一个角落,所以吸塑行业的市场前景非常可观,但是很多人也意识到此行业为暴利行业,您怎么能让自己的企业脱颖而出呢?这些问题围绕着我们吸塑行业的老板们。
那现在我们只能另辟蹊径,那么大家不约而同的看到了互联网这个市场,但一部分人持观望态度,一部份人持犹豫的状态,有一批人敢于尝试,敢于创新与互联网结盟。
那什么样的互联方式,是最高效,最有针对性的呢?很多企业也很苦恼,事实证明,搜素是我们现在最实用并切最为高效针对性强,换个角度思考,现在自己上网也是在找寻需要的东西,不需要的是肯定不会寻找,那就给我们提供的很大的商业机会。
吸塑业务技巧培训计划

培训目标:本培训计划旨在帮助员工掌握吸塑技术的基本原理和操作技巧,提高他们的工作效率和产品质量,从而为公司的发展和客户的满意度做出贡献。
培训内容:1. 吸塑技术基础知识- 吸塑工艺介绍- 吸塑机的结构和工作原理- 各种热塑性塑料的特性及适用范围2. 吸塑机操作技巧- 吸塑模具的选择和安装- 吸塑机的调校和维护- 吸塑机的操作流程及注意事项3. 吸塑工艺参数的控制- 温度、压力和时间的控制- 热塑性塑料的熔融和成型过程- 吸塑成型件的质量检验和处理4. 吸塑产品设计与开发- 吸塑产品的设计原则和规范- 吸塑模具的设计和制造- 吸塑产品的开发流程和方法5. 吸塑市场营销技巧- 吸塑产品的市场需求分析- 吸塑产品的营销策略和推广手段- 吸塑产品的客户服务和售后维护方案本培训计划将采用理论教学、实际操作和案例分析相结合的方式进行,培训时间为2个月,每周培训2天,每天培训6个小时。
考核评估:1. 培训前测:通过问卷调查了解员工对吸塑技术的掌握程度和需求。
2. 培训过程中测:根据员工的学习情况和实际操作表现进行定期的考核评估。
3. 培训后测:通过考试和实际操作检验员工对吸塑技术的掌握程度和应用能力。
培训师资:培训由公司内部吸塑技术专家和外部聘请的吸塑行业资深技术人员共同承担,既保证了培训内容的权威性和实用性,又能够满足员工的需求和学习利益。
培训效果跟踪:培训后,将定期跟踪员工的工作表现和吸塑产品的质量情况,及时了解员工的培训需求和问题,并进行适当的调整和帮助。
培训成本:培训成本主要包括培训师的费用、培训场地租金、教材和设备的采购费用等,具体的成本核算和审批将由公司领导决定并统一安排。
培训宣传和组织:在培训前,公司将通过内部通知、员工会议和培训宣传册等方式广泛宣传培训信息,组织员工积极报名参加,并提前安排好培训计划和各项准备工作。
综上所述,吸塑业务技巧培训计划的目标是提高员工的吸塑技术水平和工作能力,为公司的发展和客户的满意度提供专业的支持和保障。
吸塑知识培训资料

吸塑培训1:技术随着全球市场一体化的形成,中国逐步参与全球化产业分工与合作的局面已经形成。
家电产业在最近十几年有了蓬勃发展。
然而,面对原材料成本增加和市场竞争的白热化,如何保证即提高了产品质量,又不增加成本或一定意义上降低成本,成为众多企业追求的目标。
真空吸塑成型因其成本低、生产效率高和能够制造表面积较大等优点得到了快速发展,但是目前国内外学者研究还很少,大多是有关模具结构设计和工艺的经验分析与介绍。
2:真空成型技术(1)吸塑成形在冰箱(柜)制造中的应用冰箱吸塑模是真空成型模的一种,它是把热塑性塑料板或片材(如ABS、HIPS等)进行固定,并用辐射加热的方法进行加热,当加热到塑料软化的温度后,对塑料中心位置进行吹气,使之形成一个中空的气泡,然后模具套入塑料气泡内,再用真空泵通过抽真空的方法将板材和模具之间的空气抽掉,借大气的压力,使板材紧贴在模具上而成型,经过冷却保压,最后借助吹人压缩空气使模具从内胆中脱出。
(2)但目前在吸塑零件的设计制造中存在几个难点需要克服:a)产品结构设计师无法确认什么样的设计具有良好的成形性能,b)模具设计师也只能根据以往的经验进行定性评判,在模具制作完成后,逐步修改设计和模具,有时最终的零件可能与设计师当初的思路相差较远。
c)无法对板材成形中的缺陷(如:起皱、开裂)进行预判,延长新产品研制周期。
d)模具温度控制系统(冷却水路)的设计和真空孔的分布及孔的大小无合理依据,根据经验开设,与实际成形结果有偏差,无法保证优化效果。
e)侧凹形状的实现,采用气缸带动滑块结构,如何做到气缸反推力的精确计算。
由于成型过程影响因素很多,如板材的厚度、温度、模具的温度、抽真空气压的大小、真空孔的位置大小、冷却时间的长短等都影响着产品质量。
整个过程主要依赖经验(3)吸塑成型在客车行业的应用随着交通网络的迅速发展,客车的需求量不断增长,同时对客车的安全、舒适性的要求也不断提高。
内饰件的美观、豪华也就成了高档豪华客车的重要标志之一。
德膜吸塑产品卖点

德国膜话术一:核心卖点1、基材:密度为780KG/m3中密度纤维板,环保标准达到欧洲E1级水平,获得上海世博用材奖;(注:行业内一般使用700KG/立方)2、膜:德国进口雷诺丽特膜,厚度0.35-0.7mm,各种性能均优于普通吸塑门板用的PVC膜,普通的吸塑膜的厚度是0.15mm-0.45mm;3、工艺:进口CNC加工中心,全程电脑精确铣型;进口真空吸塑机,国内领先无尘技术,高温高压条件下加工制造;4、胶水:“德国汉高”专用粘合剂,粘合效果强,绝对的环保无毒;5、工序:普通的吸塑门板只有4道工序,东方邦太吸塑门板是6道工序进行制作,使品质更加优越,色彩更加纯正。
二:利益点1、门板造型丰富,可以打造出各种纯正的欧式风格,让消费者享受到更为纯正的欧式厨房生活;2、进口雷诺丽特膜,抗光性强、不变色、不褪色,门板色泽自然逼真,颜色稳定无差异,可以保证厨柜持久如新;3、健康、环保、无毒、无污染,让消费者及其家人的健康更加有保障;4、抗老化、抗划、耐污、耐磨、耐潮、抗高温等性能突出,更加容易清洁、维护。
三:话术看一块吸塑门板的好坏,您首先要感受一下它的重量,因为吸塑板一般都是用中密度板为基材,同样大小的门板,重量越大,说明板材密度越大,密度大说明它的抗变形、抗冲击能力也更强,那整个厨柜的使用寿命也会更长;我们再来看一下这块门板的吸塑膜,我们东方邦太所有的进口吸塑膜都是德国雷诺利特膜,您可以看一下我们的证书,这种进口吸塑膜厚度为0.35-0.7mm,普通吸塑膜的厚度是0.15mm-0.45mm,进口膜的厚度几乎达到了普通的两倍,这样选择有什么好处呢?我们可以举个例子,这就好比做面膜,厚的面膜可以一整张一次揭掉,而薄的却要一点一点才能揭下来,这就说明厚的膜整个表面的张力是很强的,不会轻易被扯破,那么吸塑模也是这个道理,只有厚的膜才能保证在长久的使用过程中不会轻易变形、损坏;先生,您再看一下门板的边角地方,这是生产过程中最难的一个环节,因为技术达不到,这里就很容易起皱,但是我们东方邦太先进的工艺彻底解决了这个问题,让整个边角处非常顺滑;吸塑的整个过程对生产环境的要求是非常高的,要求在真空无尘条件下才能进行,因此这需要公司有很强的实力才能做到,一些小厂家达不到这种要求,所以在吸塑时会有灰尘,吸塑时会有空气进入,这时您就要仔细观察了,看一下膜的表面是否有颗粒和空鼓的现象,如果有,这种门板绝对不可以选择。
包装塑料业行业用语及实用话术
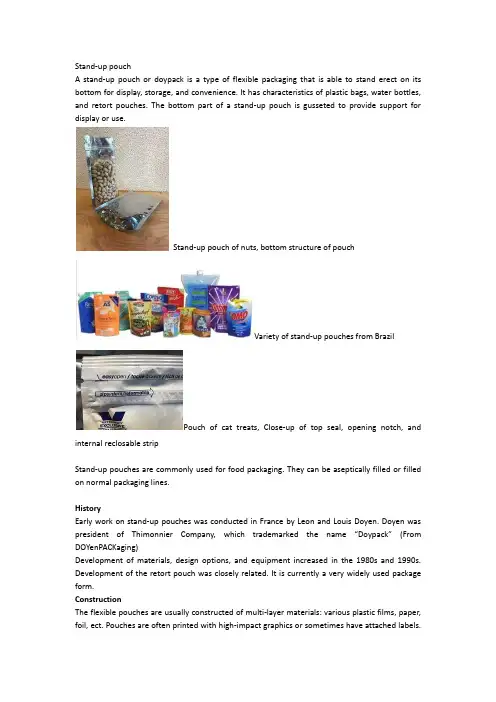
Stand-up pouchA stand-up pouch or doypack is a type of flexible packaging that is able to stand erect on its bottom for display, storage, and convenience. It has characteristics of plastic bags, water bottles, and retort pouches. The bottom part of a stand-up pouch is gusseted to provide support for display or use.Stand-up pouch of nuts, bottom structure of pouchVariety of stand-up pouches from BrazilPouch of cat treats, Close-up of top seal, opening notch, and internal reclosable stripStand-up pouches are commonly used for food packaging. They can be aseptically filled or filled on normal packaging lines.HistoryEarly work on stand-up pouches was conducted in France by Leon and Louis Doyen. Doyen was president of Thimonnier Company, which trademarked the name “Doypack”(From DOYenPACKaging)Development of materials, design options, and equipment increased in the 1980s and 1990s. Development of the retort pouch was closely related. It is currently a very widely used package form.ConstructionThe flexible pouches are usually constructed of multi-layer materials: various plastic films, paper, foil, ect. Pouches are often printed with high-impact graphics or sometimes have attached labels.The materials must have specialized heat-seal properties to allow conversion into pouches.The most common pouch has bottom gussets to form a “W” which opens to allow a flat bottom. Side gussets are also sometimes used. Several design options are available.Inclusion of pour spouts and re-closable zip strips is common.EquipmentThe packaging machinery involved typically forms the pouch from preprinted roll stock. The preformed pouches are shipped to a packager where they are filled and the top is sealed.The alternative is an integral form-fill-seal machine, whether vertical or horizontal. The equipment forms the pouches, filled the pouches in-line, and seals them. With foods, drinks, or medical products, special sanitizing and wash-down requirements are critical.The resulting equipment is sometimes complex and expensive. Packagers who do not have the volume to fill a machine to its capacity often use contract packagers.印刷技术Rotogravure Printing Machine Process Step by StepIn 1895, Klic and Fawcett Callobrated founded Rambrandt Intaglio Printing Company. They invented first Multicolor Gravure Printing machine in 1906.Main Components1.Engraved cylinder2.Impression Cylinder3.Ink Fountain4.Doctor Blade assembly5.DryerENGRAVED CYLINDEREngraved cylinder is the image carrier of gravure printing process. This cylinder is made up of basically steel hollow cylinder. Having electroplated by nickel and then electroplated by copper on it. To secure image cells from damage by doctor blade lastly it is coated by chromium layer.Cylinder engraving methodsser Engraving2.Chemical Etching3.Diamond Stylus EngravingLaser EngravingCHEMICAL ETHCINGIn this process, a negative film is applied on non-image area which called as resist. Because it resists the chemical to go into non-image area during ething.如何告知客户,除了PI的费用,还需要支付印刷版费或其他费用。
吸塑知识培训资料
走访有关工艺技术人员和生产人员, 了解设备实际使用情况、操作人员技术水平、 最常出现的与模具有关的成型质量问题等, 为模具设计准备更充分的第一手资料。 2.2、制定成型工艺。
通常由成型工艺人员根据制品成型要求制定成型工艺, 并提出模具设计任务 书, 由模具设计人员进行模具设计, 但有时工厂往往会将这两项工作合并起来做, 也就是说, 模具设计人员在进行模具设计之前, 还应制定合理的成型工艺, 为后面 的模具设计打下基础。此时, 应结合节中提出的问题进行综合考虑。 2.3、熟悉成型设备技术规范:
吸塑件工艺性简介
4、拉深比的确定: 拉深比是指箱胆成型后总表面积比上参与成型的板材表面之和,通常情况
下,此值在3-3.5范围内,成型后产品厚薄差异不会太大,有利于保证产品质 量。我公司内胆深度最大620mm(吸塑机极限尺寸)。
5、胆口部设计成喇叭口状. 箱胆口部圆角不可能做得很大, 一般为R4-R6,小于R4胆口易开裂。如果
如果成型工艺控制不严, 或者模具结构不合理, 冰箱内胆容易造成制品轮廓 不清晰。为了顺利脱模, 往往需要设置抽芯机构, 使模具设计制造复杂化。另外, 为提高薄壁强度而设置的加强筋会使模具结构更复杂、成型困难。 (3) 内胆深, 成型拉伸比大.
成型拉伸比大易造成制品壁厚不均匀、内应力大, 制品的某些部位很容易 被拉破。这就要求从选材、成型工艺制定到模具设计都要充分考虑这一因素, 并采取相应措施。比如, 工艺上采取吹泡预拉伸, 模具设计上采取加大圆角半径、 合理设计抽气孔等。 四、冰箱内胆真空成型模具设计方法.
②成型体的表面粗糙度对塑料件质量和脱模有很大影响。因真空成型模具一般
吸塑制品行业概况与政策汇总分析

吸塑制品行业概况与政策汇总分析一、吸塑制品的定义及特点吸塑制品是用塑料进行加工,其产品生成原理是将平展的塑料硬片材料加热变软后,用真空吸附于模具表面,再冷却成型的塑料产品。
吸塑产品就用广泛其主要用于电子、电器行业,食品行业,五金工具,化妆品行业,玩具行业、日用品行业,医药、保健品,汽车,文具、文体用品等类别的行业。
二、全球吸塑制品概况真空吸塑成形技术是塑料包装中最常用的成型方法之一,是一种以热塑性塑料片材为成型对象的成型技术。
虽然吸塑工艺在20世纪初已经开发出来,但是在60年代才大力应用于工业生产上。
经过不断的开发与变化,目前真空吸塑工艺已实现高度自动化、机械化,通过对吸塑设备不断改良,提高了吸塑机的温度控制及传送方式的技术难题,解决了高拉伸及高精度吸塑制品的工艺技术,包括解决不了不同塑料材料以及厚片材料的加工工艺问题。
随着近几年国家对环保产业的极大重视,现发达国家都要求吸塑盘等吸塑产品符合欧盟ROHS环保要求,使用或含有镉(Cd)、铅(Pb)、汞(Hg)、六价铬(Cr6+)等四种重金属的电子电器产品将不允许进入欧盟市埸,吸塑盘作为电子产品的包装附件也不例外。
所以各行各业纷纷研发更能够减少对环境污染更环保的吸塑产品设备。
数据显示,2016年全球吸塑制品产量1328.8万吨,需求量1268.5万吨;2020年全球吸塑制品产量增至1763.3万吨,需求量达1685.9万吨。
三、国内行业政策环境四、中国吸塑制剂发展概况近几年,我国吸塑制品行业市场规模快速增长,从2016年的368.1亿元增长到了2020年的565.9亿元。
如下图所示:国际疫情继续肆虐,受其影响国内部分产业链、供应链虽然持续恢复但仍出现堵点、断点,出口企业订单受到较大影响,企业运行成本升高,产业链风险加大,运营遇到困难。
行业整体虽然稳中向好,但恢复性增长基础不牢,2021年风险中前行的难度加大。
2020年我国出口美国的塑料制品遭受25%~30.8%的高关税待遇,海运费上涨为往年的2-3倍,一些国家对我国塑料制品反倾销调查密度增加,贸易纠纷形式多样案件增多,出口型企业面临贸易保护抬头威胁,加上人民币升值等不利因素,产品出口难度和风险加大。
吸塑经验交流发言稿范文
大家好!今天,我非常荣幸能够站在这里,与大家分享我在吸塑工艺方面的经验和心得。
吸塑工艺作为一种广泛应用于包装、广告、装饰等领域的加工技术,具有成本低、效率高、成型效果好等优点。
以下是我多年从事吸塑工作的一些心得体会,希望能对大家有所启发。
一、吸塑工艺的基本原理吸塑工艺,又称真空成型或负压成型,是将塑料片材加热软化后,利用真空泵产生的负压将塑料片材吸附在模具上,冷却定型后,再进行切割、冲孔等后续加工的一种成型技术。
吸塑工艺的基本原理如下:1. 片材加热软化:将塑料片材放入加热设备中,加热至一定温度,使其软化。
2. 负压吸附:利用真空泵产生的负压,将软化后的塑料片材吸附在模具上。
3. 冷却定型:将吸附在模具上的塑料片材进行冷却,使其固化成型。
4. 切割、冲孔等后续加工:根据产品需求,对成型后的塑料件进行切割、冲孔等加工。
二、吸塑工艺的常见问题及解决方法1. 产品表面不平整原因:模具表面不平整、加热不均匀、真空度不够等。
解决方法:检查模具表面是否平整,调整加热设备,提高真空度。
2. 产品尺寸偏差大原因:模具精度不高、加热不均匀、冷却速度过快等。
解决方法:提高模具精度,调整加热设备,控制冷却速度。
3. 产品表面出现气泡原因:真空度不够、加热温度过高、模具表面有油污等。
解决方法:提高真空度,降低加热温度,清洁模具表面。
4. 产品边缘出现皱褶原因:加热不均匀、模具表面不平整、真空度不够等。
解决方法:检查加热设备,调整模具表面,提高真空度。
三、吸塑工艺的优化措施1. 提高模具精度模具是吸塑工艺的核心,其精度直接影响到产品的质量。
因此,提高模具精度是优化吸塑工艺的关键。
可以通过以下方法提高模具精度:(1)选用优质材料制作模具;(2)采用先进的加工设备和技术;(3)严格控制加工过程中的误差。
2. 优化加热设备加热设备是吸塑工艺的重要设备,其性能直接影响到产品的质量。
优化加热设备可以从以下几个方面进行:(1)选用适合的加热方式,如红外加热、电加热等;(2)提高加热设备的功率和稳定性;(3)采用自动控制系统,实现加热过程的智能化。
真空吸塑成型技术详解
真空吸塑成型技术详解真空吸塑概况真空吸塑包装被称为无容器包装,可大量节省包装的原辅材料,减少包装废弃物,符合全球大力倡导的适度和减量包装的要求。
真空吸塑包装是 20 世纪 80 年代发展起来的包装新技术和新材料,这种新技术和新材料,开始用于对药片、药丸、卫生丸、糖块等固体小件进行包装。
随着塑料软包装逐渐兴起,真空吸塑包装的应用更加广泛。
近年来,在我国真空吸塑包装开始用于对小型电器产品的包装。
很多大型家电的包装都是将包装的上下部分用硬包装支撑固定,外部则使用高强度的透明塑料膜。
许多小型家电如刻录机、DVD、EVD 等产品的包装都开始采用真空吸塑包装,它针对的是只需护其棱角,不必整体包装的商品,并以纸制型材作为其护边、护角、护顶、护底等防护包装材料,从而使其环保、成本、商业促销等都得以综合体现,开辟了包装减量化的新途径。
真空吸塑包装的主要优点是,节省原辅材料、重量轻、运输方便、密封性能好,符合环保绿色包装的要求;能包装任何异形产品,装箱无需另加缓冲材料;被包装产品透明可见,外形美观,便于销售,并适合机械化、自动化包装,便于现代化管理、节省人力、提高效率。
真空吸塑包装是在专用的包装机械上进行的,近年来随着商品包装向机械化、自动化方向发展,生产热成型包装机械的厂家发展很快,国内外已有多家专业生产真空吸塑包装设备的厂家。
虽然吸塑成型包装机的结构型式各不相同,但其原理基本上的相似的。
真空吸塑包装的工作原理是,热塑性复合塑料薄膜,经红外加热板加热软化下沉,真空吸盘工作台上放有预制的瓦楞纸板,在其上放有被包装的电器产品。
当薄膜经加热软化到一定程度时,真空吸盘工作台经压缩空气推动上升,使被包装产品与软件带有磁性一面的薄膜接触,同时打开真空室阀门。
此时产品与薄膜之间的空气,经真空孔抽吸到真空室内,从而使薄膜热粘性的一面紧紧吸附在产品与托板上,再经风扇冷却薄膜外表面,将多余的边料切去,折叠起吸塑后的瓦楞纸板成长方盒形,用胶带粘贴包装盒接口处,即包装成型。
吸塑包装营销策划方案
吸塑包装营销策划方案一、项目背景随着经济的发展和消费水平的提高,吸塑包装作为一种环保、便捷、美观的包装形式逐渐受到人们的青睐。
吸塑包装广泛应用于食品、医药、电子产品等行业,已成为包装行业的主要形式之一。
为了进一步提高吸塑包装的市场占有率,加强品牌宣传,增加销售额,我们制定了以下营销策划方案。
二、目标市场分析1. 目标消费群体:年龄在18-45岁之间的消费者,相对年轻,注重生活品质,对包装美观度要求较高。
2. 目标市场:主要针对食品、医药和电子产品等消费者高频次和高需求的市场。
3. 市场竞争分析:目前吸塑包装市场竞争激烈,主要竞争对手有A公司、B公司和C公司,他们在品牌知名度、产品质量和市场份额方面处于领先地位。
三、市场定位通过市场定位,我们将重点关注以下几个方面:1. 突出品质:以优质原材料和精良工艺,制作出高质量的吸塑包装产品。
2. 强调环保:通过使用可降解材料,减少对环境的污染,彰显企业的社会责任感。
3. 提供创新设计:以独特的包装设计和创新的产品形态,吸引消费者眼球,增强产品的竞争力。
四、营销策略1. 品牌建设:通过提升品牌知名度和美誉度,塑造企业形象,使消费者对我们的品牌产生强烈的认同感。
- 进行品牌宣传活动:通过电视广告、网络宣传、户外广告等多渠道宣传,提高品牌的曝光率。
- 参与行业展览:参加相关行业展览,展示产品和企业形象,增加品牌的影响力。
- 开展公益活动:举办环保主题活动,提高企业的社会形象和责任感。
2. 渠道建设:建立稳定的销售渠道,扩大销售范围,提高销售额。
- 与大型超市合作:与知名超市合作,设立专柜和展示区域,提高产品的曝光度。
- 开设线上销售平台:建立自己的官方网站和在线商城,便于消费者线上购买,并提供相应的配送服务。
- 建立经销商网络:招募经销商,将产品销售到各地,提高产品的覆盖面和销售量。
3. 产品创新:不断推出创新的产品和设计,增强产品的卖点,增加销售额。
- 引入高新技术:将新材料和新工艺应用到产品制造中,提高产品的品质和功能。
吸塑包装详谈
吸塑包装详谈一、吸塑制品的主要分类1、若按照材料的厚度来分类,则可以分为A、普通薄吸塑厚度为0.14~5.0mm―――主要是采用PVC、PP、PS(HIPS)、PET(包括APET和PETG)、PE、BOPS和可回收纸托等各种材质与效果的折边、对折、三折、圆筒、折盒、天地盒、高周波等非热成型吸塑制品,广泛应用于食品、医药、电子、玩具、电脑、日用品、化妆品和机械五金等行业。
B、特殊厚吸塑厚度为0.14~8.0mm―――主要是采用PVC、PP、PS(HIPS)、PET(包括APET和PETG)、ABS、PC、PE和PMMA等各种材质与效果的注塑类型吸塑制品,主要产品有冰箱内胆、广告灯箱、商品展示架、宠物笼底盘、背投电视后壳和各种机械面板等,可以替代注塑产品,具有模具费用低(只有注塑模具的1/20),生产周期短,模具开发时间短(一般只要3~5天)等特点。
之所以不就材料的种类来进行分类,主要是考虑到普通薄吸塑与特种厚吸塑所采用的材料有一些区别,但是PVC、PP、PS和PET却在这两类吸塑制品中都占有一席之地,堪称吸塑制品用材家族的“四大天王”!PVC硬片韧性适中,不易燃烧,燃烧时会产生氯气,对环境造成一定影响,PVC易热合,可采用封口机和高频机封边,是生产透明吸塑制品的主要原料PS硬片密度低,韧性差,易燃烧,燃烧时会产生苯乙烯气体(属有害气体),所以一般用来生产各种工业用的吸塑托盘。
PET硬片韧性好,透明度高,易燃烧,燃烧时不产生有害气体,属于环保材料,但价格高,适宜做高档的吸塑制品,欧美国家的吸塑泡壳一般要求采用PET硬片,但其不易热合,给封装带来很大困难,为了解决这一问题,人们在PET表面复合上一层PVC膜,取名为PETG硬片,但价格更高一些。
PVC片材是一种用途广泛而深受欢迎的材料,PVC胶片可以分为食品级及工业级两种,且可以制成透明、彩色、防静电、镀金、植绒等各种各样片材用于真空成型,其特点主要透明度高、表面光泽好、晶点少、水纹小、用途广、耐冲击性强、并且易于成型,制成产品符合美国FDA、日本PL食品卫生标准,制成产品广泛用于玩具、食品、电子产品、医药、电器、礼品、化妆品、文具等产品外包装。