
普通外螺纹的车削
图例:普通三角形外螺纹加工
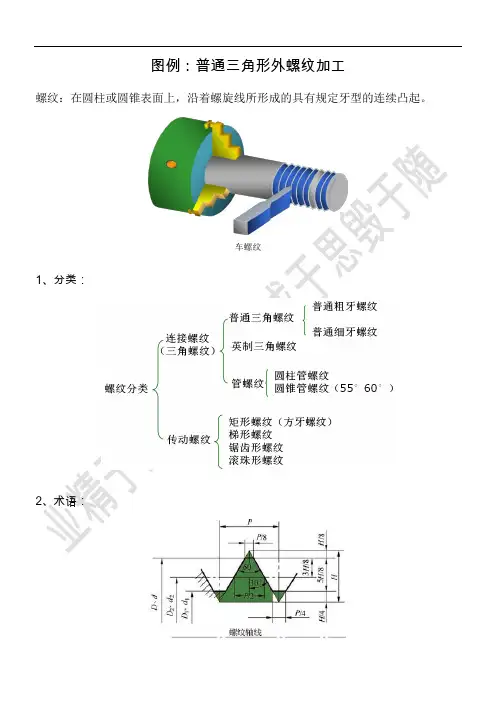
图例:普通三角形外螺纹加工
螺纹:在圆柱或圆锥表面上,沿着螺旋线所形成的具有规定牙型的连续凸起。
车螺纹
1、分类:
2、术语:
3、标注:
一、螺纹车削原理
车床主轴与刀具之间必须保持严格的运动关系:即主轴(工件)每旋转一周,刀具均匀地移动一个导程的距离。
二、普通外螺纹的车削加工工艺流程
三、分析零件图
五、刀具安装
1、安装要点:刀尖分角线垂直于工件轴线
六、机床调整
mm、是车公制螺纹、(含梯形螺纹);mπ、是车蜗杆的(模数螺纹或公制蜗杆);DP/1"π、是车径节螺纹的(英制蜗杆);n/1"、是车英制螺纹(每英吋多少牙);
2、主轴箱调整
3、交换齿轮箱调整:调整交换齿轮
5、开合螺母调整
6、倒顺车车削
7、进刀方式
七、检测
八:小结:直进法车削螺纹
1、重点
“一”:一个方向进刀;“二”:二刀刃同时切削;“大”:刀具受力大;“小”适用于小螺距加工。
2、难点
正反车:车削螺纹时,双手协调动作
右手:操纵横向手柄,控制进退刀;
左手:操纵主轴手柄,控制正反车。
普通车床螺纹车削加工讲义

3 ) 车螺纹大径φ24
0 -0.23
4 ) 切槽
三.典型普通螺纹零件的车削加工
2. 确定加工步骤
5 ) 倒角
6 ) 车螺纹
三、典型普通螺纹零件的车削加工
3.选择刀具及切削用量
序 号
加工内容
刀具 名称
1 端面 端面刀
2
φ 24、φ 30外 圆
外圆刀
3
退刀槽
4×φ21.5
切槽刀
螺纹
4 M24X1.5— 螺纹刀
合理分配螺纹加工余量
(一般粗车ap:0.10~0.50;精车ap:0.01~0.10 。)
进刀次数 第一次进刀 第二次进刀 第三次进刀 第四次进刀 第五次进刀 第六次进刀
背吃刀量 ap=0.50mm ap=0.15mm ap=0.10mm ap=0.03mm ap=0.02mm ap=0.01mm
加工步骤 粗加工
三、典型普通螺纹零件的车削加工
7. 螺纹车削操作方法与步骤
1)正反车车削法
开车,对刀
合闸,车螺纹
横向退刀,停车, 反转,纵向回起点
快速退出
开车切削 开反车返回
多刀循环加工
进刀
三、典型普通螺纹零件的车削加工
7. 螺纹车削操作方法与步骤
2)抬闸法 利用开合螺母的压下和抬起来车削螺纹。
控制手柄
正反车车削法
车端面 车螺纹大径 车退刀槽 倒角 车螺纹
d<公称直径 <螺纹小径
多刀车削
三.典型普通螺纹零件的车削加工
1. 分析零件图
查表或计算 d=φ 24 0 -0.23
d2=d-0.6495P=φ 23.026-00.19
三.典型普通螺纹零件的车削加工
外螺纹车刀对刀方法【技巧】

螺纹在日常生活中的应用十分广泛,机械机床、大型设备、航空航天、汽车车零件,船业以及很多连接件中存在着各种各样的螺纹,那么应用最广泛的是普通三角螺纹,普通三角螺纹分为内螺纹和外螺纹,外螺纹加工相对于外圆和内孔的加工比较简单,在数控车床上加工外螺纹关键是掌握螺纹指令格式及各参数的含义,学会螺纹小径的计算,当然也不能忘记加工前的试切对刀,今天教大家正确安装外螺纹车刀的方法以及试切对刀的方法,一起来看看吧。
螺纹的车削加工是数控机床加工中比较常见的,现在主要通过使用可转位刀片来获得高生产效率和高生产安全性,如图所示:螺纹切削的刀片类型:全牙型刀片:螺纹切削时可获得高生产效率,这些刀片最为常用,它们可切削出包括牙顶在内的整个螺纹牙型。
V牙型刀片60度与55度:由于这些刀片不能切削牙顶,因此必须在进行螺纹切削之前就将螺栓外径和螺母内径车削到正确直径。
多齿刀片:适用于大批量生产中的高效、经济性螺纹切削,与全牙形刀片很相似,但有两个或更多的齿。
螺纹车刀的安装要求:1. 刀尖应与车床主轴线等高。
2. 车刀刀尖对称中心线应与工件的轴线垂直,其底面应平放在刀架上。
3. 螺纹车刀安装时应用螺纹角度样板给予校正位置,位置装正后,应用刀架螺钉压紧,至少用两个螺钉并交替拧紧。
螺纹车刀的安装步骤:1.螺纹车刀刀尖对中心高。
2.角度样板校正车刀,使刀尖对称中心线与工件的轴线垂直。
3.刀架两个螺钉交替拧紧。
试切对刀的过程:1. 装夹工件及车刀2. 在手动操作方式下,启动主轴,用当前刀具在加工余量范围内试切工件外圆,车的长度必须能够方便测量,X轴不要移动,沿Z的正方向退出来,停主轴。
3. 测量所车的外圆尺寸Xa.4. 按“OFS/SET”键,按CRT屏下“刀偏”软键。
5. 按CRT屏下的软键“形状”。
6. 将光标移到刀具号相对应的位置后,输入“Xa”,然后按CRT屏下的软键“测量”,在对应的刀补位上生成对应刀补值。
7. 在手动方式下,用外圆车刀把端面车平整,再使用螺纹车刀刀尖对准工件端面,沿X正方退出来,Z方向不动,停主轴。
普通外螺纹的车削
车刀进给的格数=1.3 X3÷0.1=39
3、合理分刀
上面的练习中进给的格数二十、三十多格,不能 一次进刀完成,要进行多次走刀,可分刀如下:
n=50r/min P=2(C3 MIII)
练习图形: 练习一:
练习二
练习三、车削M36X3螺纹
3、M24 (x3-右-6g6g-N)
二、认识螺纹
1、左、右旋螺纹的区别
右旋
左旋
2、生活中左、右旋螺纹的应用
左松右紧的是右旋螺纹
二、单、多线螺纹的识别
思考:单、多线螺纹的应用及优缺
三、螺纹的参数
大径d
螺距P (导程L) L=nP
中径d2
d2=d-0.65P
小径d1
d1=d-1.08P
牙高h
h=0.54P
普通外螺纹的车削
教学目的:
1、认识螺纹标记、螺纹参数
2、掌握车削普通螺纹的技能
重、难点:
普通螺ห้องสมุดไป่ตู้的车削
一、螺纹标记
1、M32x2 指出M、32、2的意义 M是普通螺纹代号,牙型角为60° 32是公称直径 2是螺距
2、M30x6(p3)-LH-5g6g-N M是普通螺纹代号,牙型角为60° 30是公称直径 6是螺距 6是导程 P3是螺距 LH是左旋 5g6g中径、顶径公差 N是旋合长度
四、外螺纹的车削
1、外径与公称直径的关系 d0=d-0.13P
练习:1.M32X2 d0=32-0.13X2=31.74 2.M36X3 d0=36-0.13X3=35.61
2、切深与牙高的关系 h=0.54P
ap=0.65p
普通车床车螺纹教程

普通车床车螺纹教程
车螺纹是车床加工中常见的操作之一,下面将详细介绍普通车床车螺纹的操作步骤。
1. 准备工作:选择合适的车刀、切削液和螺纹规格。
根据需要,选择合适的螺距和螺纹类型。
2. 将工件固定在车床的夹持装置上。
确保工件稳固,并根据需要进行适当的夹紧和支撑。
3. 调整车床的转速和进给速度。
根据工件材料和螺纹规格,选择合适的车削参数。
4. 使用车刀将工件端面削平,确保车削开始时刀具与工件的接触面积充分。
5. 将车刀切削边缘与工件端面垂直对齐。
开始车削前,注意刀具的朝向和位置。
6. 缓慢向工件表面进给车刀,保持适当的切削深度。
同时,使用适量的切削液进行冷却和润滑。
7. 轻轻地转动手轮,同时保持车刀沿着工件轮廓移动,形成螺纹的切削。
8. 控制进给速度,使车床给进床移动的距离等于螺纹螺距。
一圈结束后,及时调整车床床的位置,开始下一圈的车削。
9. 继续进行车削,直到螺纹的长度满足要求。
10. 完成车削后,停止车床的运转。
使用刷子清除工件表面的切削屑,并进行必要的修整和磨光。
11. 检查车削的螺纹是否符合规格要求,可以使用螺纹量规进行测量。
12. 若需要进行下一步工序,及时清洁工件和车床。
若不需要继续加工,可以拆卸工件,并妥善保管。
以上是普通车床车螺纹的简要步骤,希望对您有所帮助。
车削螺纹的步骤

车削螺纹的步骤车削螺纹是机械加工中常见的一种操作,用于在工件上加工出螺纹结构。
螺纹结构广泛应用于各种机械设备中,能够实现零部件的连接和固定。
下面将介绍车削螺纹的步骤。
1. 准备工作在进行车削螺纹之前,首先需要准备好相应的工具和设备。
常用的工具包括车床、刀具、卡盘等。
此外,还需要准备好待加工的工件和螺纹规格的要求。
2. 安装工件将待加工的工件安装在车床上,确保其夹紧牢固。
根据工件的形状和尺寸,选择合适的夹具进行固定。
在安装时,要注意保持工件的水平和垂直度,以确保后续加工的准确性。
3. 选择合适的刀具根据螺纹规格和工件材料的不同,选择合适的刀具进行车削。
常用的刀具有螺旋铣刀、内螺纹刀等。
刀具的选择要考虑到切削力、切削速度和切削深度等因素,以保证加工效果和刀具寿命。
4. 设置车床参数在进行车削螺纹之前,需要设置好车床的参数。
主要包括主轴转速、进给速度和刀具进给量等。
这些参数的设置要根据具体的工件材料和螺纹规格来确定,以保证加工质量和效率。
5. 调整刀具位置根据螺纹规格和刀具形状,调整刀具的位置和角度。
确保刀尖与工件表面接触,并且与螺纹轮廓相吻合。
调整刀具位置时要小心谨慎,避免碰撞和损坏刀具或工件。
6. 开始车削确认所有准备工作完成后,可以开始进行车削操作了。
根据车床上的操作面板或控制系统,启动车床并逐步加工螺纹。
在车削过程中,要保持稳定的进给速度和切削速度,并及时清理切屑。
7. 检查加工质量在完成车削后,需要对加工质量进行检查。
主要包括螺纹轮廓的尺寸、形状和表面质量等方面。
可以使用测量仪器如千分尺、外径规等进行检测,并与螺纹规格进行对比。
8. 清洁和保养在完成车削螺纹后,要对车床和刀具进行清洁和保养。
清除切屑和废料,并对刀具进行润滑和磨损检查。
及时更换磨损严重的刀具,并做好防锈措施,以延长其使用寿命。
总结:车削螺纹是一项精密而复杂的机械加工操作,需要严格按照步骤进行,并注意安全和质量控制。
通过合理选择刀具、设置车床参数和调整刀具位置,能够实现高效、精确的螺纹加工。
《数控车床加工工艺与编程操作》项目7任务一 外螺纹加工
加工如图7-13所示的圆锥螺纹,用G92指令试编制加工程序。
其加工程序为: O7002; 程序名 N01 G50 X80.0 Z62.0; 设置工件坐标系 N02 G97 S300 M03;主轴正转,转速为300 r/min N03 T1010; 选 10 号刀,执行 10 号刀补 N04 G00 X80.0 Z62.0; 快速靠近工件 N05 G92 X49.6 Z12.0 R-5.0 F2.0; N06 X48.7; 第二刀 N07 X48.1; 第三刀 N08 X47.5; 第四刀 N09 X47.1; 第五刀 N10 X47.0; 第六刀 N11 G00 X80.0 Z62.0 T1000 M05; N12 M30; 程序结束
这时该处的收尾形状由数控系统的功能设定或确定。
3.螺纹加工的多刀切削
如果螺纹牙型较深或螺距较大,可分多次进给。每次 进给的背吃刀量用实际牙型高度减精加工背吃刀量后所得 的差,并按递减规律分配。常用公制螺纹切削时的进给次 数与实际背吃刀量(直径量)可参考表 7-2 选取。
四、螺纹车刀的装夹
螺纹车刀的安装要求如下: (1)螺纹车刀刀尖与车床主轴轴线等高, 一般可根据尾座顶尖高度调整和检查。为 防止高速车削时产生振动和扎刀,外螺纹 车刀刀尖也可以高于工件中心 0.1 ~ 0.2 mm ,必要时可采用弹性刀柄螺纹车刀。
N90 G00 X50.0; X 向快速退刀 N100 W43.0; Z 向快速退刀 N110 Xl0.0; X 向快速进刀
N120 G32 X39.0 W-43.0 F3.5; 车锥螺纹
N130 G00 X50.0; X 向快速退刀 N140 W43.0; Z 向快速退刀
……
加工如图 7-9 所示的圆柱螺纹切削,螺纹螺距为1.5mm 。试
普通车床螺纹车削常见故障及解决方法(三篇)
普通车床螺纹车削常见故障及解决方法1. 放松刀夹:在车削过程中,如果刀夹没有固定好,会导致刀具松动或者偏位,从而造成螺纹不良。
解决方法是检查刀夹固定螺母是否紧固,如果松动则重新固定。
2. 刀具磨损:长时间使用刀具会磨损,导致刀尖变钝,从而无法进行正常的车削。
解决方法是更换刀具,保持刀具的锐利度。
3. 机床不稳定:如果机床本身存在不稳定的问题,例如床身变形、主轴不平衡等,会导致螺纹加工时产生偏差。
解决方法是定期检测和调整机床,确保其稳定性。
4. 刀具与工件匹配不良:在螺纹车削过程中,刀具与工件的匹配也非常重要。
如果选用的刀具尺寸不合适,就会导致螺纹加工结果不理想。
解决方法是选择合适尺寸的刀具,确保刀具与工件的配合良好。
5. 刀具进给速度不恰当:刀具进给速度过快或者过慢都会影响螺纹加工的质量。
解决方法是根据不同的工件材料和螺纹规格,调整刀具的进给速度,确保加工的质量。
6. 冷却液不适用:在螺纹车削过程中,适当使用冷却液可以降低温度,减少摩擦,提高切削润滑效果,从而改善加工质量。
如果使用的冷却液性质不合适,也会影响螺纹加工结果。
解决方法是选择合适的冷却液,根据加工工件的要求进行选择。
7. 机床刚度不足:机床刚度不足会导致在螺纹车削过程中产生振动和共振,造成螺纹不良。
解决方法是增加机床的刚度,例如加强机床床身的结构,增加加工时的稳定性。
8. 机床零件磨损:长时间使用机床,有些零部件会磨损,例如导轨、导向轨等,会导致加工误差。
解决方法是定期检查和更换机床零部件,保证机床的准确性和稳定性。
总之,普通车床螺纹车削常见故障的解决方法就是:确保刀具的固定和锐利度,稳定机床的结构和性能,选择合适尺寸和质量的刀具,调整进给速度和冷却液的使用,定期检查和维护机床零部件,确保加工质量和效果。
普通车床螺纹车削常见故障及解决方法(二)车床螺纹车削是机械加工中常见的一种加工方式,常用于制作螺纹零件。
然而,在车削过程中,可能会遇到一些常见的故障。
普通车床实训课解析--三角形外螺纹车削
普通车床的螺纹车削加工
1)正反车车削法
开车,对刀
合闸,车螺纹
横向退刀,停车, 反转,纵向回起点
快速退出
开车切削 开反车返回
多刀循环加工
进刀
三、典型普通螺纹零件的车削加工
7. 螺纹车削操作方法与步骤
2)抬闸法 利用开合螺母的压下和抬起来车削螺纹。
控制手柄
正反车车削法
抬闸法
退刀方式 利用丝杆的反转纵向返回起点
进刀次数 第一次进刀 第二次进刀 第三次进刀 第四次进刀 第五次进刀 第六次进刀
背吃刀量 ap=0.50mm ap=0.15mm ap=0.10mm ap=0.03mm ap=0.02mm ap=0.01mm
加工步骤 粗加工
精加工
加工余量 0.75mm
0.06mm
三、典型普通螺纹零件的车削加工
4. 安装工件
5 ) 倒角
6 ) 车螺纹
三、典型普通螺纹零件的车削加工
刀具 名称
1 端面 端面刀
2
φ 24、φ 30外 圆
外圆刀
3
退刀槽
4×φ21.5
切槽刀
螺纹
4 M24X1.5— 螺纹刀
7h6h
刀具 材料
硬质 合金
硬质 合金
ap
f
(mm) (mm/r)
Vc
(m/mi n)
n (r/min)
1 0.2 62 500
1.5 0.25 62 500 0.5 0.1 68 700
高速钢 1 手动 15 200
高速钢 ? 1.5 4.5
60
三、典型普通螺纹零件的车削加工
螺纹总背吃刀量ap=h=0.54P=0.81mm
合理分配螺纹加工余量