
不良品返修流程
SMT返修技术
SMT返修技术1. 引言表面贴装技术(Surface Mount Technology,简称SMT)是一种广泛应用于电子制造业的技术,它通过将电子元器件直接焊接在PCB(Printed Circuit Board,印刷电路板)上,取代了传统的手工插件技术。
由于SMT技术具有高效、高可靠性和高集成度的特点,在现代电子制造中得到广泛应用。
然而,在SMT生产过程中,难免会出现一些制造缺陷或者不良品。
为了提高制造的质量和可靠性,需要对这些不良品进行返修。
本文将详细介绍SMT返修技术的概念、方法和流程。
2. SMT返修技术概述SMT返修技术是对SMT制造过程中出现的不良品进行修补和改进的一系列方法和工艺。
返修技术的目标是修复不良品,提高其质量和可靠性,并且尽量减少对其他元器件和电路板的影响。
返修技术通常包括以下几个方面:•电路板返修:修复被点焊或波峰焊不良导致的焊接问题,如焊球、焊接不良等。
•元器件返修:修复元器件引脚弯曲、错位、焊接不良等问题。
•焊膏返修:修复过多或过少的焊膏,或者焊膏质量不良导致的焊接问题。
•BGA返修:修复BGA(Ball Grid Array)元器件的焊接问题,如焊球断裂、焊点开裂等。
3. SMT返修技术的方法和工艺3.1 电路板返修方法电路板返修是SMT返修中最常见的一种方法。
常用的电路板返修方法包括以下几个步骤:1.检查不良品:首先需要对不良品进行检查,确定需要返修的问题所在。
2.清除问题区域:使用专用工具或化学材料清除电路板上的焊膏和焊接点,以便进行修复。
3.返修焊接点:使用烙铁或其他焊接设备对焊接点进行修复。
这包括重新焊接导致焊接不良的引脚、修复焊盘或金属基板上的焊点等。
4.检查修复效果:修复完成后,需要对修复的焊接点进行质量检查,确保焊接完好。
3.2 元器件返修方法元器件返修主要针对引脚弯曲、错位、焊接不良等问题进行修复。
常用的元器件返修方法如下:1.替换元器件:对于引脚弯曲或焊接不良的元器件,可以采用替换的方法进行修复。
喷涂不良品返修操作规程
喷涂不良品返修操作规程编号:WI-1-028版本:V1.3 页次:1/41.目的规范返喷涂返工作业,指导员工按要求作业,确保喷涂质量。
2.适用范围适用于本公司返喷涂作业。
3.职责返工操作员严格按此作业指导书要求对喷涂不良需要返工的产品进行返工作业。
4.注意事项:4.1喷粉一次返工控制静电电压,含金属粉末的返喷电压30-50kv,其它粉末40-60kv ;4.2喷涂允许返喷喷一次,膜厚不能大于250um ,因考虑三防问题,没有经过特殊评审,不允许外发脱漆处理,脱漆酸合物没有及时易引起材料腐蚀。
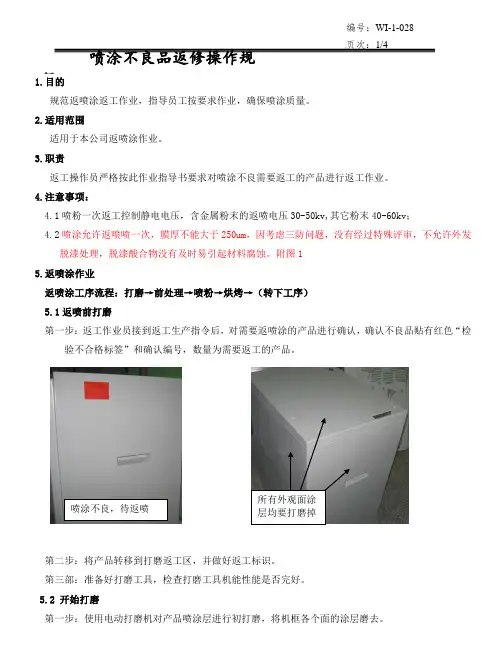
附图1 5.返喷涂作业返喷涂工序流程:打磨→前处理→喷粉→烘烤→(转下工序) 5.1返喷前打磨第一步:返工作业员接到返工生产指令后,对需要返喷涂的产品进行确认,确认不良品贴有红色“检验不合格标签”和确认编号,数量为需要返工的产品。
第二步:将产品转移到打磨返工区,并做好返工标识。
第三部:准备好打磨工具,检查打磨工具机能性能是否完好。
5.2 开始打磨第一步:使用电动打磨机对产品喷涂层进行初打磨,将机框各个面的涂层磨去。
所有外观面涂层均要打磨掉喷涂不良,待返喷对于机框边沿和把手处的凹槽、百页、棱角和暗角处用150#砂纸手工打磨,严禁用打磨机打磨。
4#平面砂轮电动磨光机凹槽,棱角凹槽,暗角第二步:初打磨至露出基材,然后换气动打磨机和60#砂纸打磨。
第三步:将产品表面打磨至平整、手感光滑。
150#砂纸百页基材60#平整,手感光滑5.3打磨完后:打磨好的返工品经自检OK后,转下工序前处理。
5.4前处理按WI-1-022《喷涂前处理操作规程》要求操作。
前处理检验OK后转喷涂工序。
5.5喷涂工序按WI-1-014《手动喷涂操作规程》要求喷涂。
5.6烘烤完后,经检验合格转下工序。
返喷涂作业结束。
版本修改内容制作/修改审批生效时间版本修改内容制作/修改审批生效时间。
产品返工返修处理流程
4.4仓库依照产品订单完成情况准备返工物料。
4.5生产部提供返工所需工装夹具及仪器设备,并对返工产品依技术部编制的《临时工艺卡》或《临时作业指导书》进行返工。
4.10经检验合格的返工产品,根据入库程序重新入库。
4.11返工后仍不合格的且无法返修的产品,应由生产人员填写《不合格物料处理报告》,报请相关人员鉴定及各部门签名确认报废。各相关部门进行相关记录
深圳创维照明电器有限公司
发文部门:品质部
编号:Q/SKY-A(PZ)-8027
产品返工/返修处理流程
拟制:明群
制定日期:2013-01-19
审核:何光胜
修改编号:A/0
批准:郭敏强
第2页/共2页
4.12仓库对不良品进行实物报废。
4.13返工后,公司业务跟单依据订单实际需求进行汇总,确认产品订单数量,是否必须进行补货。
5质量记录
《不合格物料处理报告》
《产品返工/返修记录表》
《临时工艺卡》或《临时作业指导书》
产品返工返修处理流程
深圳创维照明电器有限公司
发文部门:品质部
编号:Q/SKY-A(PZ)-8027
产品返工/返Βιβλιοθήκη 处理流程拟制:明群制定日期:2013-01-19
审核:何光胜
修改编号:A/0
批准:郭敏强
第1页/共2页
1.0目的
本程序规定了对生产制程中不合格产品进行返工,以提高客户满意度的过程,提供返工方案。
2.0适用范围
返工返修管理规范
返工返修管理规范引言概述:返工返修管理是生产过程中的重要环节,它对于产品质量的控制和提升起着至关重要的作用。
本文将从四个方面详细阐述返工返修管理的规范要求,包括返工返修的定义、管理流程、返工返修记录以及质量改进措施。
一、返工返修的定义及目的1.1 返工返修的定义返工指的是在产品创造过程中浮现不合格品,需要重新加工或者修复以达到产品质量标准的过程。
返修则是指在产品出厂后由于质量问题而需要进行修复或者改进的过程。
1.2 返工返修的目的返工返修的目的是确保产品符合质量要求,提高产品的合格率和客户满意度。
通过对不合格品进行返工返修,可以减少不良品的数量,降低生产成本,提高产品的可靠性和稳定性。
1.3 返工返修的重要性返工返修管理的规范对于企业来说至关重要。
它可以匡助企业及时发现和解决产品质量问题,提高生产效率和产品质量,增强企业的竞争力和市场形象。
二、返工返修管理流程2.1 返工返修申请当发现产品不合格时,相关人员应及时向质量部门提出返工返修申请。
申请中应包括不合格品的具体情况、原因分析以及返工返修的方案和计划。
2.2 返工返修执行质量部门根据返工返修申请制定返工返修计划,并安排专人负责返工返修的执行。
执行过程中需要严格按照返工返修方案进行操作,并记录相关数据和结果。
2.3 返工返修验证返工返修完成后,质量部门应对修复后的产品进行验证,确保其符合质量要求。
验证过程中可以采用抽样检验、功能测试等方法,以确保产品的合格性和稳定性。
三、返工返修记录3.1 返工返修记录的要求返工返修记录应包括返工返修的时间、地点、原因、方法、结果等信息。
记录要准确、完整,并按照规定的格式进行填写和保存。
3.2 返工返修记录的管理企业应建立健全的返工返修记录管理制度,明确记录的保存期限和归档要求。
返工返修记录应妥善保存,以备查阅和追溯。
3.3 返工返修记录的分析利用返工返修记录不仅可以用于追溯产品质量问题的原因和解决方案,还可以作为改进质量管理的依据。
产品返工流程

产品返工流程“返工”定义为:“为使不合格产品符合要求而对其采取的措施”。
产品返工的管理流程是怎样的。
以下是店铺为大家整理的关于产品返工流程,给大家作为参考,欢迎阅读!产品返工管理流程1、目的:为明确各部门的职责,减少各部门在返工时的问题,以及提高工作效率,使返工流程更加合理顺畅,特制定本流程。
2、适用范围:该流程适用于所有自制品和外购品的返工管理。
3、职责3.1品质部:判定产品缺陷等级,并出具产品异常报告,以及首件的确认。
3.2开发部/工程部:给出具体的返工方案,必要时做返工结果的验证;首件的确认以及被更换物料的处理建议。
3.3计划部:产线的安排,物料的提配。
3.4返工提出部门:成品的退料,返工单的发出和返工费用的跟进处理。
3.5生产部:首件制作,返工的执行,返工工时的统计,返工产品的入库,被更换物料的退料处理。
3.6仓储部:不良品的报废。
4、定义:产品返工是指用仓库的成品更换配件或者外购产品出现品质异常需要上产线返工。
5、流程:5.1自制返工流程:5.1.1不管哪个部门需要用到自制产品返工,首先要在SAP系统上打印退料单给计划经理签字,然后到成品仓库把产品退到产线;同时需要填写《产品返工单》,返工单要严格按照上面的格式填写,填写完毕并给部门主管签字后传给开发部负责人,涉及结构问题找开发一部负责人/工程部,电子功能问题找相应的开发二部工程师。
5.1.2相关负责人在接到《产品返工单》后,对返工的产品给出结构或者功能使用上的确认意见和建议,在必要时要对产品返工做结果验证,以及对某些被更换的物料给出专业的处理意见。
签完意见后,把返工单传过计划部负责人。
5.1.3计划部负责人接到返工单后查看仓库物料,物料足够的按照返工要求完成时间来排产及提配物料,并注明被更换物料的处理方式,要注明具体退到哪个仓位。
签字确认后把返工单传给生产部和品质部负责人。
5.1.4品质部负责人接到单后安排品管员负责返工品质检验,并做好返工检验报告。
产品售后返修流程图
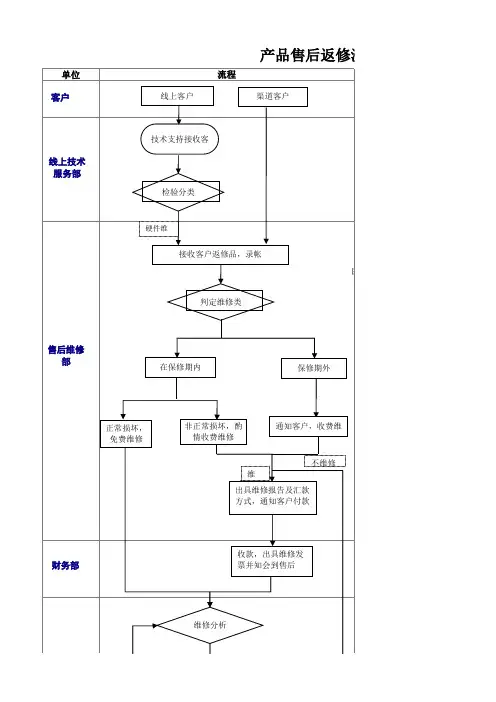
线上技术 服务部
线上客户
产品售后返修流程图
流程
渠道客户
1
技术支持接收客 检验分类
2 技术服务部 硬件不良的的转送到售后维修部进 行维修 分析 3
硬件维 接收客户返修品,录帐
判定维修类
4 不 良返修品后
5 维修类型的判定
售后维修 部
财务部
在保修期内
保修期外Biblioteka 6 损坏 分析正常损坏, 免费维修
非正常损坏,酌 情收费维修
5、入账管理员进行故障的核实、 维修类型的判定(是否过保、人为
6、保修期内的不良机器,非人为 损坏,直接转维修工程师进行维修 分析;
7、保修期内非正常损坏(人为不 良)的返修品、以及过了保修期的
8、收费维修返修品售后列出返修 项目、费用清单等,反馈到客户确 认;
9、客户不同意维修的直接将不良 机器返回给客户;
10、客户同意维修机器根据公司提
11、财务部门在收到客户返修机维 修款项后出具维修发票(或收款收 据),通知到售后维修部;
12、维修工程师进行不良品的维修 分析,并将维修结果记录在维修报 表上;
表上; 13、维修完成由品管人员进行检验,
14、售后文员将维修完成的返修品 信息进行录入档案,进行管理;
通知客户,收费维
不维修 维
出具维修报告及汇款 方式,通知客户付款
7 良
8 项目 认
9 机器返回给客户
10
收款,出具维修发 票并知会到售后
11 修款项后出具维修发票 据
维修分析
12 分析 表上
售后维修 部
品管检测
不良
良 数据信息入档
包装,返回客户
表上 13
不良品返修控制流程
4.2维修人员必须将当天维修之产品做好《维修记录表》,维修好的产品标识好是维修品,并清点数量,写好相关资料(订单号,电压,数量)转交给老化员。
4.3老化员接受到维修品,必须单独做好记录;老化时间为4个小时。老化好维修品后交由线上检验员,进行外观及性能检测。确认正常后方可随大货包装。
NO.
版本
变更日期
变更内容
页数
制定
审核
1
01
初次发行
品质部
裴春灿
1.目的:
为确保生产品质良好,针对返修品维修部门可以得到全面控制,特制作此工作流程。
2.适用范围:
本程序适用于本公司半成品,成品及外协加的返工、标识、老化、维修报表的记录。
3.2品质部:负责稽核返修过程中出现的异常,及返修品是否依据此程序操作。
4.运作程序:
不合格品返工返修管理制度
不合格品返工返修管理制度一:目的确保不符合工艺的产品及时得到区分、返工、控制、标识、隔离、评审和处置等过程,使其现场5S整体得到提升,防止不合格品因未及时返工造成二次损耗,状态标识混乱导致非预期使用给公司造成损失。
二、范围制造部各生产班组、车间及外协所产生的不良配件及相关产品三、职责制造部返修组长:按不同产品返工返修的工艺要求对各车间所产生的返修品组织协调相关车间进行返工返修工作财务部仓库管理:建立不良品区域台账,负责接收并管理好需要返工返修物料的数据,做好帐物卡一致技术质量部质检:负责现场不合品的质量鉴定及返工返修工艺的制定,并开出返工返修通知单四:流程1:返修品的输入1.1定义:凡是技术质量部评审不能直接投入生产或报废的产品视为返修品1.2各个车间所产生的返修品,由各个车间责任人会同质检人员对返修品进行区分,标识,隔离,并开具入库单转交仓库人员进行管理,入库单一式三份,仓库、车间、生管各一份做为数据考核的依据1.3质检人员对返修品进行确认后,开具返修通知单并明确返修工艺流程,确保返修工艺流程具可操作性,暂时不能确定返修工艺流程的做好备注说明2:返修区域的管理2.1接收返修品必须手续齐全:入库单+返工返修通知单,审批签字手续完整,2.2返修品入库,必须填写《物料状态标识卡》,内容完整,并具可追溯性2.3返修品包装必须统一,不统一情况下,每箱都必须张贴《物料标识卡》,同一种状态的产品只能有一个尾数2.4返修品入库后,由仓库管理人员分区、分类摆放于返修品区域,并做好防护工作,定期进行数据核对及盘点,3:返修品的输出3.1经质检确认可以本车间内部立即返修的产品,不按此流程执行3.2返修区域产品累积到一定数量或相关返修工艺确定后,立即启动返修流程,由制造部返修组长开具领料单领出,根据返修工艺要求协调相关车间配合返修3.3返修所产生的合格品做为相应班组的投入数纳入考核,产生的废品由质检统一开废品票处理3.4每批次返修工作完成后,返修组会同相关车间及生管对本批次返修数据进行统计分析,确保返修过程可控4:返修品责任人职责权限及处理原则车间涉及的产品生产责任人质量责任人处理原则备注机加车间相关管料及配件林红刚邵凤英1:不锈钢管料确认报废的直接报废处理2:所有钛材料必须称重入库交返修区管理焊工车间警壶内胆焊破张志敏邵凤英1:入库累计1500只启动返修流程军壶内胆焊破1:入库累计500只启动返修流程饭盒焊破1:入库累计800只启动返修流程军壶壶体焊破1:入库累计500只启动返修流程真空车间警壶壶体不保温马栋才邵凤英1:不保温报废处理军壶壶体不保温1:入库累计500只启动返修流程外协检验警壶不保温壶体王欢梅玲徐翠1:入库累计1500只启动返修流程警壶微温壶体1:入库保存,车间需求时,按需领料出库军壶壶体1:返切、返焊各种状态区分清楚,累计500只启动返修流程饭菜盒坑点变形1:分状态,报废开具报废单处理,可返修的入库暂存涂装车间警壶不保温壶体白明珍钟凤莲1:入库,同外协不保温壶体一同累计1500只启动返修流程警壶微温壶体1:入库,车间需求时,按需领料出库军壶不保温壶体1:入库,同真空一同累计500只启动返修流程警壶返抛油漆1:入库,累计500只启动返修流程军壶返洗油漆1:入库,累计500只启动返修流程。
不良品维修作业流程
编制:审核:批准: 日期:日期:日期:背胶式散热器拆卸示意图4.5.2.5过孔焊(插件类)元器件的维修4.5.2.5.1元件拆除过孔焊(插件类)元器件拆除有两种方法,如下:电烙铁和吸锡枪拆除:使用电烙铁配合吸锡枪(或者专用吸锡电烙铁)逐个将焊点的焊锡吸除,使元器件所有引壁彻底脱离,然后拆下元器件小锡炉拆除法:设置锡炉温度在维修区域的周围粘贴高温隔热胶带,或者类似材料以保护周围元器件在维修区域涂敷助焊剂、助焊膏将PCBA放置于小锡炉上当焊点融化时,用镊子取下元器件清锡和焊盘清洁使用电烙铁和吸锡带或者真空吸锡器清除多余的焊锡。
用棉签,清洁剂将焊盘清洗干净。
如果发现焊盘松动/浮起/脱落,报废处理;4.5.2.5.2插件和焊接电烙铁和焊锡丝焊接:插件,把元件插入PCB板,安装到位并注意极性用电烙铁和焊锡丝固定对角脚间隔或交叉式(先焊奇数引脚,再焊偶数引脚)逐点进行元器件焊接,只能点焊,不允许拖焊小锡炉焊接:在维修区域的周围粘贴高温隔热胶带,或者类似材料以保护周围元器件在单板维修区域的底面和上面都涂一层助焊剂,器件的引脚也可以涂一层助焊剂,把元件安装到PCBA 板恰当的位置4.5.2.6不良芯片主件(CPU/FLASH/TUNER/DDR)需标明不良现象(如标识原因3.3V对地/不开机等)物料员收集退料每天一次;其他的不良零件(电阻、电容、电感、接插件、小IC等)物料员收集放置在报废箱内每班次收集一次4.5.2.7维修员在维修过程中发现因制程操作不当引起不良或是批量性的零件不良需即时上报管理人员4.5.2.8维修人员对无法维修或查不出原因机型应立即移交管理人员处理4.5.2.9维修管理人员无法修复的不良品需反馈给工程、客户(RD)协助分析4.5.2.10产线每个工单的不良品在线及时修复,不良品必须在工单下线三天内修复结单4.6异常处理4.6.1维修管理人员或工程师对维修人员反馈制程不良品第一时间通知产线改正,对多次未改正发出生产异常通知单4.6.2维修管理人员或工程师对维修人员无法修复之不良品(如过孔不通)做初步判定,将不良现象详情描述移交物料员4.6.3物料员填写工单退料,同不良品一起经工程部产品工程师确认后送IQC判定入库4.7修复品处理4.7.1不良品修复后维修员需对维修工艺自检、清洗焊盘、多余的助焊膏(剂残留等,清洁助焊膏(剂)残留物时不能污染接插件(如按键、SD卡、HDMI等)4.7.2修复品需在PCB板右下边用油性笔做记号4.7.3维修员将确认修复品以整框或整架的方式存放在修复品4.7.4维修管理人员修复品进行工艺检查是否符合要求4.7.5维修员将不良原因、不良位号维修员记录到维修MES系统4.8修复品IPQC检验4.8.1不良品修复后,存放在修复品放置区,通知IPQC对维修品做外外观检验确认工艺,盖IPQC印章4.8.2IPQC确认维修工艺不合格时,通知维修管理人改善,知道工艺合格后,才可转入产线4.8.3修复品转产线后需重走流程重新投入5.记录不良现象、维修内容记录于维修MES系统6.相关文件NZ-WI-M-005维修品管理规范。
电子科技公司不良品返修及报废流程附流程图
走出货流程
报废申请
2. 对不良产品判别不良率,确认不良品是属来料不良或是 工程部
因工艺不良造成,并提出解决办法。 3. 确认需报废的提交报废申请单。
1. 对于返修的产品,报废率不得超过 8%,若超出 给工程部检测。
发
比例异常
2. 返厂维修
工厂提出报废的,应把 PCB 板拆下按报废数量上交仓
客户
提交审核
库,并把 IC、二极管、MOS 管、电杆拆下来,能用的,
仓库开拆装单后再发料单给工厂下次使用。不能用的交
总经理
回仓库,仓库走报废流程。
1. 由总经理根据情况判定是否与供应商或工厂协调处理,
总经理
若需协调处理,告知助理文员并交给其跟进。
2、待定
1、审核不良报废申请,了解报废原因并作记录留档。 行政
2、每日审核进销存数据,发现异常,寻找原因。
制单:
审核:
批准:
返厂维修 修好
工程检测
2. 仓库文员
签名
文员做帐。 板不良开具不良品返厂维修单,填好数量,交工厂,工厂 核对数量并在返厂维修单上签字确认。仓管开借出单作 帐并将有工厂签字的返厂维修单附在后面保存。
不良需报废
3. IC 不良品开具调拨单到工程部检测。 1. 工程部接收仓库提交的不良品核对数量后进行检测。
不良品返修及报废流程
流程
责任部门 (人)
依据及说明
记录表单
1. 不良品退回后,属于元器不良的,采购应详细了解此元
仓管
(不良仓库)
采购
器不良比例,判定不良比例是否合理,若不合理,应第 一时间联系供应商协调退换。 2. 若可与供应商退换货,则提交采购退货单作退换处理,
板不良