
滚筒包胶操作工艺
滚筒包胶操作工艺
滚筒包胶
滚筒的准备工作
包胶材料的准备工作
滚筒包胶施工
滚筒包胶收尾工作
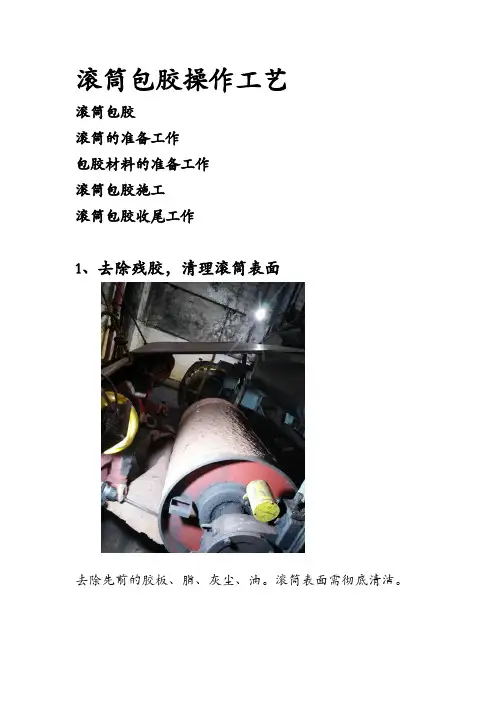
1、去除残胶,清理滚筒表面
去除先前的胶板、脂、灰尘、油。
滚筒表面需彻底清洁。
2、打磨滚筒表面、涂刷金属处理剂以及粘接剂
使用金属处理剂后需等待一小时 涂刷两层粘接剂以及固化剂混合溶液,等待一小时
3、粘贴胶板
去除胶板的塑料保护膜,涂刷粘接剂和固化剂的混合溶液,晾干至手指背部测试仍有轻微粘性的程度。
用压辊碾压搭接处,并用橡胶锤砸实。
裁掉接缝处以及滚筒两边多余胶板。
4、缝隙处理
5、完工、打扫卫生。
滚筒包胶操作工艺
滚筒包胶操作工艺
滚筒包胶
滚筒的准备工作
包胶材料的准备工作
滚筒包胶施工
滚筒包胶收尾工作
1、去除残胶,清理滚筒表面
去除先前的胶板、脂、灰尘、油。
滚筒表面需彻底清洁。
2、打磨滚筒表面、涂刷金属处理剂以及粘接剂
使用金属处理剂后需等待一小时 涂刷两层粘接剂以及固化剂混合溶液,等待一小时
3、粘贴胶板
去除胶板的塑料保护膜,涂刷粘接剂和固化剂的混合溶液,晾干至手指背部测试仍有轻微粘性的程度。
用压辊碾压搭接处,并用橡胶锤砸实。
裁掉接缝处以及滚筒两边多余胶板。
4、缝隙处理
5、完工、打扫卫生。
史上全面滚筒包胶流程

1、前期调查1.1 确定滚筒类型及滚筒规格滚筒类型包括:驱动滚筒、换向滚筒、增面滚筒(负滚筒)。
驱动滚筒是指电动机或其它动力设备带动的滚筒,由它把动力传递到输送带上。
换向滚筒是指将输送带的最初运行方向改变的滚筒,它不对输送带传递动力。
增面滚筒(负滚筒)是为了增加驱动滚筒和换向滚筒与输送带的接触面积而增设的滚筒。
确认好输送带带速、现场环境、承重情况,选择好耐磨橡胶板的表面形状及厚度。
测量需包胶滚筒长度及直径、计算材料用量。
1.2 确定环境条件1.2.1 测量现场温度利用物体测温仪或红外线测温仪测出现场环境温度和滚筒表面钢体的温度。
1.2.2 测量湿度利用测湿仪对环境湿度进行检测。
1.2.3 根据温度、湿度值结合《露点值查询表》查出露点值,露点值即为滚筒钢体表面的最低温度值,也就是说钢体表面的最低温度值不能低于《露点值查询表》(见附表一)查出的露点值。
注意:钢体表面的最低温度低于露点值则会结水珠,现场不能施工。
2、前期准备2.1 现场观察作业滚筒上下左右的空间,确定是拆卸还是不拆卸滚筒;要求:如果上部空间距离滚筒低于1000mm,下部距离低于300mm;左右距离低于1000mm,不适于在设备上包胶作业,应该拆卸下来;(如需拆卸,应立即与客户沟通,要求他们给予拆卸和恢复)依据:这样会使打磨人员作业空间不够,安全不能保证,还会影响作业时间。
粘贴胶板时,大大受影响。
时间:按每人0.5平方/小时计算,如果空间大,且人员操作熟练时,可两人同时作业。
2.2 确定需要包胶的滚筒的性质,是驱动滚筒还是其它滚筒要求:驱动滚筒即是与电动机、减速器相连的滚筒,这类滚筒需要在所使用的耐磨胶板黑色面雕花(雕花过程具体单独交代),其余滚筒不需要雕花。
雕花过程在进场作业之前完成,雕花深度应该是胶板厚度的一半,要是有多块胶板纹路应当一致。
2.3 确定输送带吊离滚筒的距离和起吊方式,保证作业空间。
要求:起吊高度以人员能够在滚筒前方正常站立作业,并有一定的后退空间为准;并将全部胶带吊离滚筒,任何一处都不能与滚筒接触。
滚筒包胶方法

滚筒包胶方法滚筒包胶是一种制造胶粘剂的方法,该方法可以大量生产高质量的胶粘剂。
它通常适用于一些需要粘合材料的工业生产领域,如家具制造、汽车制造和建筑业。
第一步:准备材料滚筒包胶需要使用各种不同的原材料。
这些原材料包括粘合剂、填充剂、溶剂和颜料。
在开始制造过程之前,必须测量和准确地混合这些化学物质,以确保生产最佳质量的胶粘剂。
第二步:混合物制备制作出色的胶粘剂需要将各种原材料完全混合。
在进行混合过程之前,必须清洁和消毒所有的容器和工具以避免任何外部污染物进入混合物。
然后,将各种材料依次添加到混合器中,并在特定温度和时间范围内搅拌混合。
第三步:滚筒包胶将混合物输送到滚筒包胶机中。
这种机器通常由一对卷筒轴和一条传送带组成。
在卷筒轴的旋转过程中,传送带即刻将混合物转移到滚筒包胶机的工作区域。
在这里,机器将混合物传输到与轮胎相似的大型钢制筒中。
第四步:压制和烘干当混合物正在滚筒包胶机中旋转时,通过适当调整机器的操作参数来控制胶粘力度。
一般情况下,应将胶粘度设定为适当的值,以便在将混合物传输到滚筒表面时获得最佳表面涂覆。
当混合物完全喷涂到滚筒表面时,需要将胶涂层压制成薄片,并在恰当的温度下烘干。
在烘干过程中,需要控制温度和湿度,以确保胶粘剂干燥并达到最终的强度和耐用性。
第五步:质量检查在滚筒包胶制造过程的最终步骤中,需要进行质量检查确保产品的质量符合标准并满足客户需求。
在此过程中,需要检查胶涂层的质量、均匀性和耐用性。
滚筒包胶是一项重要的工艺,适用范围广泛。
它被广泛应用于家具制造、汽车制造、建筑产品、医疗器械等行业,满足了产品粘合的需求。
胶粘剂的使用范围越来越广,特别是在高科技行业,例如电子、纤维和太空技术等领域中,需要各种规格和性能的胶粘剂产品。
随着胶粘剂技术的不断发展,滚筒包胶技术也在不断改进和完善。
选择最佳的胶粘剂是产品设计和生产过程中的重要一环。
相对于其他粘接方法,胶粘剂拥有许多优势。
胶粘剂可以粘合各种不同类型的材料,例如塑料、金属、陶瓷等。
滚筒包胶操作规范及流程

滚筒包胶操作规范及流程滚筒包胶是一种常见的胶水涂布工艺,用于涂布各种材料表面以达到加固、密封、防水、防腐等效果。
这种操作需要严格按照规范进行,本文将详细介绍滚筒包胶操作规范及流程。
一、准备工作1.检查设备:检查滚筒包胶设备是否完好、无损、每个部位是否运作正常、电气设备是否正常。
2.检查材料:检查涂布胶水、滚筒材料、型号是否正确、齐全、质量是否合格。
3.检查环境:检查工作区域是否整洁无尘、是否充足通风、应选用防护手套和口罩等防护设备。
4.整理工具:将需要的涂料刀、涂料桶、涂布刷等工具一一分类,清洗干净,妥善存放。
二、操作流程1.将待涂材料(如木板等)放到机器上,调整滚筒高低,使其与表面接触。
2.调整涂布厚度:在涂料桶中充足充满涂料,打开涂料的涂布压力机,将滚筒启动。
通过涂料桶的调整装置调整涂布压力机出胶量大小,其压力应该与用量匹配。
3.开始涂布:在机器启动时,先将机器与材料的接触面用刷子将胶水涂抹均匀,接下来就可以通过涂布杆,将涂料均匀地涂布在材料表面上。
涂布过程中应该进行一定的快慢调整,以确保各个部位均匀涂布,不出现涂布空隙。
4.调整涂布速度:在实际涂布的过程中,适当调整涂布速度,增加或降低速度以达到最佳的涂布效果。
5.打磨涂布面:在涂布结束时,需要将涂布好的表面进行打磨,以排除出现的涂料饱和或许其他表面错误。
打磨可以用专业的打磨机进行,也可以手动用打磨纸进行处理。
6.清洗设备:当完成涂布操作时,需要对设备和工具进行清洗,以便于下次使用。
三、运行要点1.涂布压力机应该适当调整,以确保涂料的流量与厚度相匹配。
2.操作人员必须穿上意外防护服、耳罩、口罩等,以防意外伤害。
3.在涂布的过程中,需定时检查涂布效果,找出涂布不良、涂料过多等问题,及时进行调整。
四、安全要点1.操作前必须的检查设备,材料,工具的完好性与操作安全性。
2.操作人员必须掌握急救方式,当发生意外伤害时立即采取相应措施。
3.材料或胶水不可以在操作过程中直接接触人体,操作人员需考虑到环保因素。
滚筒包胶方法
滚筒包胶方法滚筒包胶方法是一种常用的工业加工方法,用于将胶料包覆在物体表面,以实现保护和装饰的目的。
该方法适用于各种材料的包胶处理,如金属、塑料、木材等。
本文将详细介绍滚筒包胶方法的原理、过程和应用。
一、原理滚筒包胶方法基于物体表面与胶料之间的黏附力和机械力。
通过将胶料涂覆在滚筒表面,然后将物体放置在滚筒上,利用滚筒的旋转和压力,使胶料与物体表面接触,并通过黏附力和机械力将胶料固定在物体表面上。
二、过程滚筒包胶方法的具体过程如下:1. 准备工作:选择适合的胶料和滚筒,并确保物体表面清洁无尘。
2. 胶料涂覆:将胶料均匀涂覆在滚筒表面,确保胶料的厚度和粘度适中。
3. 物体放置:将待包胶的物体放置在滚筒上,确保物体与滚筒表面接触紧密。
4. 滚筒旋转:启动滚筒的旋转,使物体在滚筒上旋转,使胶料均匀覆盖物体表面。
5. 压力施加:根据物体的大小和材质,适当调整滚筒的压力,确保胶料与物体表面紧密贴合。
6. 固化处理:根据胶料的特性,选择适当的固化方式,如自然固化或烘烤固化,使胶料在物体表面形成坚固的保护层。
三、应用滚筒包胶方法在许多行业中得到广泛应用。
以下是几个常见的应用领域:1. 电子产品:滚筒包胶可以为电子产品提供保护层,防止灰尘、水分和机械冲击对电子器件的损坏,提高产品的稳定性和可靠性。
2. 汽车工业:滚筒包胶可以在汽车零部件上形成耐磨、耐腐蚀的涂层,提高零部件的使用寿命和性能。
3. 家具制造:滚筒包胶可以为木制家具提供装饰性的表面涂层,增加家具的美观性和耐用性。
4. 五金制品:滚筒包胶可以为五金制品提供防腐、防氧化的保护层,延长产品的使用寿命。
5. 包装行业:滚筒包胶可以为包装盒、纸箱等提供防水、防潮、防磨损的功能,保护包装物品的完整性。
四、优势滚筒包胶方法相比其他包胶方法具有以下优势:1. 均匀性:滚筒包胶可以实现胶料在物体表面的均匀覆盖,确保包胶层的厚度和质量一致。
2. 高效性:滚筒包胶可以同时处理多个物体,提高生产效率。
滚筒包胶的工序
滚筒包胶的工序
1.用铲胶专用工具除去旧胶板,打磨滚筒,每个地方都要打磨到,使滚筒露出新的金
属表面。
2.用钢丝刷清扫滚筒,再用清扫刷扫去灰尘。
3.在滚筒搬移清洗剂,将肉眼看不出的微小尘物除去。
4.在滚筒上刷一层均匀薄薄的金属底漆。
5.测量出来滚筒面积,裁好会用的胶板。
6.等金属底漆晾干后,开始刷胶水,在第一遍略不粘手时刷第二遍
7.睫毛夹第二遍胶水后,在裁好的胶板搬移上胶水。
8.在滚筒上胶水和胶板上胶水晾干后,开始贴胶板,用压实滚轮从中间向两边赶空气,整个滚筒贴完后,用橡胶锤砸滚筒。
9.把多余的胶板用刀子割下,修通刷上胶水。
如果需要做封口处理,可用t2胶枪做无缝处理或导角搭接
金属与橡胶粘接剂
由lpt3000、er—45与lpt330金属处理剂配合使用。
主要应用于热硫化滚筒包胶,冲击墙贴胶、防磨衬垫、振动筛衬胶、管道内衬、车箱
衬胶、转发点衬胶等须要金属与耐热橡胶成膜部位。
滚筒包胶厚度标准
滚筒包胶厚度标准一、包胶材料1. 橡胶材料:应采用耐磨、耐油、耐腐蚀的橡胶材料,如天然橡胶、丁苯橡胶、氯丁橡胶等。
2. 胶板厚度:胶板的厚度应根据滚筒的尺寸和使用要求进行选择,一般应为3mm-10mm之间。
3. 粘合剂:应选择性能优良、粘合强度高的粘合剂,如氯丁橡胶胶水、丙烯酸酯胶水等。
二、包胶工艺1. 准备工作:对滚筒表面进行清理,去除油污、锈迹等杂质,确保表面干燥、平整。
2. 涂抹粘合剂:在滚筒表面均匀涂抹一层粘合剂,确保涂抹均匀、无气泡。
3. 贴合胶板:将橡胶板贴合在滚筒表面,确保贴合紧密、无缝隙。
4. 加压固化:在常温下加压固化24小时以上,确保粘合剂充分固化。
三、包胶质量标准1. 包胶表面应平整、光滑,无气泡、凹陷、杂质等缺陷。
2. 橡胶板与滚筒表面应紧密贴合,无缝隙。
3. 包胶厚度应符合设计要求,误差应在±1mm以内。
4. 包胶材料应符合相关标准要求,具有耐磨损、耐油、耐腐蚀等性能。
5. 粘合剂应具有优良的粘合强度和耐久性,确保包胶在使用过程中不脱落、不损坏。
四、包胶应用范围1. 广泛应用于带式输送机、斗式提升机、振动输送机等运输设备中。
2. 适用于各种矿石、煤炭、粮食等物料的运输和装卸。
3. 可根据实际需求进行定制,以满足不同客户的使用要求。
五、注意事项1. 在进行包胶前,应对滚筒表面进行彻底清理,确保表面干净、无杂质。
否则会影响粘合效果和包胶质量。
2. 在涂抹粘合剂时,应确保涂抹均匀、无气泡。
否则会导致包胶表面不平整或有鼓包现象。
3. 在贴合橡胶板时,应确保贴合紧密、无缝隙。
否则会影响包胶质量和使用寿命。
4. 在加压固化过程中,应保持压力稳定并确保足够的时间,以确保粘合剂充分固化。
过早地移除压力或缩短固化时间都会影响包胶质量。
5. 在使用过程中,应注意避免尖锐物体或硬物刮擦包胶表面,以免损坏包胶或导致脱落现象。
同时也要避免长时间接触阳光暴晒,以免加速橡胶的老化和损坏。
6. 在日常维护中,应对包胶表面进行检查,如发现有磨损或损坏现象应及时进行修复或更换。
滚筒包胶的工艺
滚筒包胶的工艺
使用高质量的PP滚筒,硅胶,胶布,水溶胶,胶粉等材料,确保良好的抗拉强度和耐磨性能。
1.2.设备要求:
滚筒包胶机,胶布层压机,过电热器,胶配料机,洗胶机,烘干机等。
1.3.技术要求:
1)滚筒表面涂胶时,要采用定时测试涂胶厚度的方法,保证涂胶厚度的稳定性。
2)涂胶时,要将涂胶压力控制在一定范围内,确保涂胶后的表面光洁度。
3)装胶时,要定期测试滚筒表面的裂纹、不平均性等缺陷,确保滚筒表面的质量。
4)在烘干环节,要采取一定的温度控制手段,确保烘干工艺的稳定性。
二、工艺流程
2.1.定位:
将滚筒放入机床的位置,开启机床,使滚筒位于机床中心位置,确保涂胶过程的准确性。
2.2.涂胶:
将涂胶用硅胶粉末涂在滚筒表面,定期检测涂胶的厚度,确保涂胶的稳定性。
2.3.装胶:
将胶布层叠到涂胶后的滚筒表面,调整机床的压缩部件,对胶布进行压实,确保滚筒上胶后的表面平整。
2.4.加热:
将涂装好的滚筒放入过电热器中,调整温度,进行加热烘干,确保滚筒表面上的涂胶和胶布的完美结合。
2.5.完成:
滚筒加热烘干后,放入洗胶机中清洗,将洗好的滚筒放入烘干机中进行烘干,完成滚筒包胶工艺。
- 1 -。
冷硫化滚筒包胶操作工艺
冷硫化滚筒包胶操作工艺
冷硫化滚筒包胶操作工艺是一种常见的胶粘工艺,它通常用于制造轮胎、橡胶管和橡胶板等橡胶制品。
该工艺的基本原理是将橡胶和硫化剂混合后,通过滚筒包胶机将橡胶坯料包覆在金属芯轮或模具上,然后在低温下进行硫化处理,最终获得所需的橡胶制品。
冷硫化滚筒包胶操作过程中,需要进行以下几个步骤:
1. 准备工作:将所需的橡胶材料、硫化剂、辅助剂等按照一定
的配方混合。
2. 加工橡胶坯料:将混合好的橡胶坯料通过橡胶破碎机和混炼
机进行加工和混合,使其达到一定的塑性和粘度。
3. 包覆金属芯轮或模具:将加工好的橡胶坯料通过滚筒包胶机
包覆在金属芯轮或模具上,并进行压制和定型。
4. 冷硫化处理:将已经包覆好的金属芯轮或模具放入硫化箱内,在一定的温度和时间下进行冷硫化处理。
5. 剥离橡胶制品:经过硫化处理后,将橡胶制品从金属芯轮或
模具上剥离,进行检验、修整和包装等后续工作。
冷硫化滚筒包胶工艺具有生产效率高、产品质量稳定、生产成本低等优点,被广泛应用于橡胶制品生产领域。
但在实际操作中,需要注意选择合适的橡胶材料和硫化剂,严格控制硫化温度和时间,以确保产品的质量和性能符合要求。
- 1 -。
滚筒包胶操作规范及流程
滚筒包胶操作规范及流程1、前期调查 1.1 确定滚筒类型及滚筒规格滚筒类型包括:驱动滚筒、换向滚筒、增面滚筒(负滚筒)。
驱动滚筒是指电动机或其它动力设备带动的滚筒,由它把动力传递到输送带上。
换向滚筒是指将输送带的最初运行方向改变的滚筒,它不对输送带传递动力。
增面滚筒(负滚筒)是为了增加驱动滚筒和换向滚筒与输送带的接触面积而增设的滚筒。
确认好输送带带速、现场环境、承重情况,选择好耐磨橡胶板的表面形状及厚度。
测量需包胶滚筒长度及直径、计算材料用量。
1.2 确定环境条件 1.2.1 测量现场温度利用物体测温仪或红外线测温仪测出现场环境温度和滚筒表面钢体的温度。
1.2.2 测量湿度利用测湿仪对环境湿度进行检测。
1.2.3根据温度、湿度值结合《露点值查询表》查出露点值,露点值即为滚筒钢体表面的最低温度值,也就是说钢体表面的最低温度值不能低于《露点值查询表》(见附表一)查出的露点值。
注意:钢体表面的最低温度低于露点值则会结水珠,现场不能施工。
2、前期准备 2.1 现场观察作业滚筒上下左右的空间,确定是拆卸还是不拆卸滚筒;要求:如果上部空间距离滚筒低于1000mm,下部距离低于300mm;左右距离低于1000mm,不适于在设备上包胶作业,应该拆卸下来;(如需拆卸,应立即与客户沟通,要求他们给予拆卸和恢复)依据:这样会使打磨人员作业空间不够,安全不能保证,还会影响作业时间。
粘贴胶板时,大大受影响。
时间:按每人0.5平方/小时计算,如果空间大,且人员操作熟练时,可两人同时作业。
2.2 确定需要包胶的滚筒的性质,是驱动滚筒还是其它滚筒要求:驱动滚筒即是与电动机、减速器相连的滚筒,这类滚筒需要在所使用的耐磨胶板黑色面雕花(雕花过程具体单独交代),其余滚筒不需要雕花。
雕花过程在进场作业之前完成,雕花深度应该是胶板厚度的一半,要是有多块胶板纹路应当一致。
2.3 确定输送带吊离滚筒的距离和起吊方式,保证作业空间。
要求:起吊高度以人员能够在滚筒前方正常站立作业,并有一定的后退空间为准;并将全部胶带吊离滚筒,任何一处都不能与滚筒接触。