
国产焊缝探伤仪和焊缝探伤仪型号
放大接收 硬件实时采样:高分辨率10位AD转换器,采样速度160MHz,波形
高度
OU5100焊缝探伤仪
沧州欧谱
保真 检波方式:正半波、负半波、全波、射频检波 滤波频带(0.5~10)MHz,根据探头频率全自动匹配,无需手动设置。 闸门读数:单闸门和双闸门读数方式可选;闸门内峰值读数 增益:总增益量110dB,设0、0.1dB、2dB、6dB步进值,独特的全自动
高性能安保电池模块便于拆装,可以脱机独立充电,大容量高性 能锂离子电池模块使仪器连续工作时间延长到八小时以上;仪器轻小便 携,单手即可以把持,经久耐用,引导行业潮流。
检测范围 零界面入射~6000mm(钢中、纵波),可连续调节
发射脉冲 脉冲幅度: 500V 探头阻尼:100Ω、200Ω、400Ω可选,满足灵敏度及分辨率的不
OU5100焊缝探伤仪
沧州欧谱
国产焊缝探伤仪又叫国产焊缝超声波探伤仪、国产焊缝探伤仪价格、国产 焊缝探伤仪厂家、国产钢轨焊缝探伤仪、国产油罐焊缝探伤仪、国产钢结构焊 缝探伤仪、国产焊缝检测仪、国产焊缝测试仪、国产人防钢结构焊缝探伤仪、 国产数字式超声波探伤仪、国产焊缝数字超声波探伤仪、国产锻钢超声探伤 仪、国产金属焊缝超声波探伤仪、国产焊缝裂纹探伤仪、国产全数字式超声波 探伤仪、超生波探伤仪、数字型超声波探伤仪、国产超声波数字探伤仪、超声 波探伤仪标准试块、国产铸件超声波探伤仪、国产超声波检测仪、国产超声 金属探伤仪、数字超声波探伤仪、金属超声波探伤仪、超声波探伤仪工作原 理、便携式探伤仪、超声波探伤仪试块、便携式超声波探伤仪、数字式超声波 探伤仪、超声波探伤仪厂家、超声波焊缝探伤仪、焊缝超声波探伤仪、求购超 声波探伤仪、全数字超声波探伤仪、超声波探伤仪排名、超声波探伤仪价格、 超声波探伤仪、钢轨超声波探伤仪、超声波探伤方法、超声波探伤仪多少钱、 数字式探伤仪、智能超声波探伤仪、超声波无损探伤仪、数字超声波探伤、是 一种便携式工业无损探伤仪器,它能够快速、便捷、无损伤、精确地进行工件 内部多种缺陷(裂纹、疏松、气孔、夹杂等)的检测、定位、评估和诊断。既 可以用于实验室,也可以用于工程现场。广泛应用在锅炉、压力容器、航天、 航空、电力、石油、化工、海洋石油、管道、军工、船舶制造、汽车、机械制 造、冶金、金属加工业、钢结构、铁路交通、核能电力、高校等行业。
1.1 功能特点 仪器特点 全中文显示,主从式菜单,并设计有快捷按键和数码飞梭旋轮,操
作便捷,技术领先。 OU5100分为OU5100-TFT(TFT全彩型)和OU5100-EL(EL高亮
型)两个子型号。OU5100-TFT采用全数字真彩色液晶显示器,可根 据环境选择背景色、波形颜色和菜单项颜色,液晶亮度可自由设定; OU5100-EL采用高亮度、宽温、军工级EL显示屏,可以工作于室外强光 下,液晶亮价格,请认准“沧州欧谱”谨防假冒
国产焊缝探伤仪和焊缝探伤仪型号
OU5100焊缝探伤仪
沧州欧谱
一、简介
OU5100焊缝探伤仪是一款便携式、全数字式超声波探伤仪,能够 快速便捷、无损伤、精确地进行工件内部多种缺陷(裂纹、夹杂、气孔 等)的检测、定位、评估和诊断。既可以用于实验室,也可以用于工程 现场。本仪器能够广泛地应用在制造业、钢铁冶金业、金属加工业、化 工业等需要缺陷检测和质量控制的领域,也广泛应用于航空航天、铁路 交通、锅炉压力容器等领域的在役安全检查与寿命评估。
探伤标准:内置各行业常用探伤标准,直接调用,方便、快捷 焊缝图示:可设置焊缝形态参数,探伤中直观显示焊缝图和缺陷在焊 缝中的位置 自动校准:探头零点和探头角度(K值)自动校准功能;声速自动测量 功能 波峰记忆:实时检索缺陷最高波,记录缺陷最大值 Φ值计算:直探头锻件探伤找准缺陷最高波后自动计算、显示缺陷当 量尺寸 缺陷定位:实时显示缺陷水平、深度(垂直)、声程位置 缺陷定量:缺陷当量dB值实时显示 缺陷定性:通过回波包络波形,方便人工经验判断 DAC/AVG:曲线自动生成,取样点不受限制,并可进行补偿与修正。 曲线随增益自动浮动、随声程自动扩展、随延时自动移动。能显示任意孔 径的AVG曲线。
增益调节及扫查增益功能,使探伤既快捷又准确。
闸门报警 门位、门宽、门高任意可调;B闸门可选择设置进波报警或失波报警;
闸门内蜂鸣声和LED灯(吵噪环境中LED灯报警非常有效)报警及关闭。 数据存储
10组探伤参数通道,可预先调校好各类探头和仪器的组合参数,自由 设置各行业探伤标准;可存储1000幅探伤回波信号及参数,实现存储、读 出及通过USB接口传输。 探伤功能
金属焊缝探伤仪十大品牌及厂家
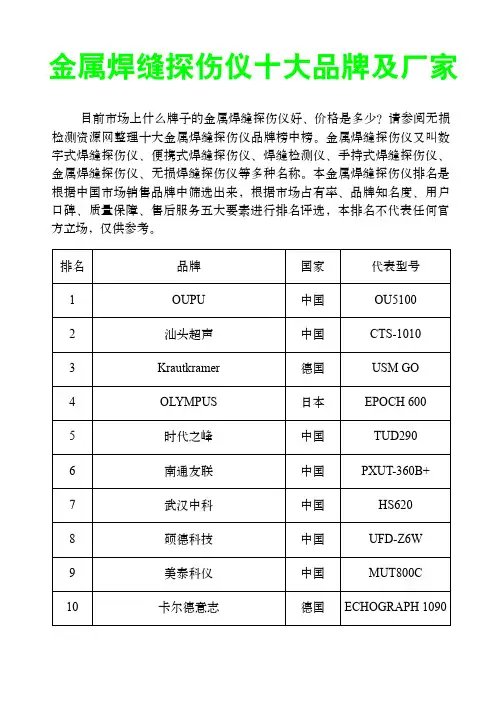
金属焊缝探伤仪十大品牌及厂家目前市场上什么牌子的金属焊缝探伤仪好、价格是多少?请参阅无损检测资源网整理十大金属焊缝探伤仪品牌榜中榜。
金属焊缝探伤仪又叫数字式焊缝探伤仪、便携式焊缝探伤仪、焊缝检测仪、手持式焊缝探伤仪、金属焊缝探伤仪、无损焊缝探伤仪等多种名称。
本金属焊缝探伤仪排名是根据中国市场销售品牌中筛选出来,根据市场占有率、品牌知名度、用户口碑、质量保障、售后服务五大要素进行排名评选,本排名不代表任何官方立场,仅供参考。
排名品牌国家代表型号1OUPU中国OU51002汕头超声中国CTS-10103Krautkramer德国USM GO4OLYMPUS日本EPOCH 6005时代之峰中国TUD2906南通友联中国PXUT-360B+7武汉中科中国HS6208硕德科技中国UFD-Z6W9美泰科仪中国MUT800C10卡尔德意志德国ECHOGRAPH 1090感谢以下网站对本资料的大力支持:测厚仪 超声波测厚仪钢板测厚仪 金属测厚仪管道测厚仪 钢管测厚仪厚度测量仪 超声测厚仪高温测厚仪 壁厚测量仪覆层测厚仪 膜厚仪涂层测厚仪 镀层测厚仪油漆测厚仪 漆膜测厚仪锌层测厚仪 防腐层测厚仪麦考特测厚仪 尼克斯测厚仪磁感应测厚仪 涡流测厚仪膜厚测试仪 覆层测厚仪 电镀层测厚仪 涂镀层测厚仪镀锌层测厚仪 电解测厚仪氧化膜测厚仪 磁性测厚仪干膜测厚仪 湿膜测厚仪镀铬测厚仪 超声波探伤仪超声波探伤仪 超声探伤仪数字超声波探伤仪 电火花检测仪焊缝探伤仪 超声波探伤仪金属探伤仪 便携式探伤仪钢结构探伤仪 磁粉探伤仪邵氏硬度计 橡胶硬度计便携式硬度计 便携式硬度计尼克斯测厚仪 里氏硬度计轧辊硬度计 巴氏硬度计韦氏硬度计 w-20韦氏硬度计模具硬度计 超声波硬度计洛氏硬度计 金属硬度计硬度测试仪 布氏硬度计肖氏硬度计 铸件硬度计轧辊硬度计 硬度仪钢板硬度计 铝合金硬度计电火花检测仪 电火花检漏仪电火花检测仪 漆膜划格器表面粗糙度仪 粗糙度测量仪粗糙度测试仪 喷砂粗糙度仪光洁度仪 便携式粗糙度仪粗糙度仪 附着力测试仪百格刀测试 百格刀 LED观片灯 黑白密度计光泽度仪 特价机票无损检测资源网 无损检测仪器无损123 网站目录标线测厚仪 硬度计超声波测厚仪 涂层测厚仪硬度计http://www.yingduji.top 无损检测http://www.wusunjiance.top探伤仪http://www.tanshangyi.top 硬度计测厚仪http://www.cehouyi.top 布氏硬度计洛氏硬度计 便携硬度计钢管硬度计 磷化膜测厚仪934-1巴氏硬度计 钢轨探伤仪lx-a邵氏硬度计 邵氏橡胶硬度计 涂层测厚仪 防腐层检测仪橡胶硬度计 工业观片灯油漆测厚仪 粗糙度检测仪。
HT-9D说明书
本仪器共设有十一种主要探伤模式,包括:
模式一:轨腰串列式,使用串列探头检测轨墙,其中多达22个通道,使用K型扫查(通道C1~C19)检测轨墙部位的垂直类缺陷,使用K0探头(通道D)检测轨墙部位的水平类缺陷,使用前、后探头检测轨墙斜向裂纹。
模式二:轨头串列式1,使用K1单探头发射(钢轨内侧),矩阵探头接收(钢轨外侧),扫查轨头上半部分15毫米深度断面。
图6-3检测参数菜单二
在轨头和轨底角探伤方法下。用户可以通过“ ”“ ”键移动光标,“ ”“ ”键调节选中参数,实现对控制参数的调节,如下图所示:
图6-4检测参数菜单三
在KX探头探伤方法下,“通道参数”添加了一项“参数组次”,可以供用户保存5组成套参数。用户可以通过“ ”“ ”键调节“参数组次”参数,实现对控制参数的切换,如下图所示:
图3-3HT-9D侧面图
4.
键盘共15个按键,从右到左按键功能简述如下,更多详细操作见“仪器操作”章节
:仪器电源开关。
:打开检测参数菜单,用于设置闸门位置、K值、声程等控制参数。
:打开辅助功能菜单,用于设置屏幕亮度、参数复位等辅助功能。
:打开模式功能菜单,用于切换不同的工作模式。
:用于退出各种菜单,以及保存并清除当前B显图像。
模式十一:夹具探伤,当夹具与焊缝间距小于150mm时,使用阵列探头和槽形单探头放置在轨底一侧,利用轨角边侧面的反射,完成轨底焊缝半边的扫查,扫查完成后在另一个侧面完成另一半轨底焊缝的探测。
仪器主要的控制参数全部放入检测参数菜单。当按下“ ”键,系统将关闭B显图像显示,改显示检测参数菜单,在单基线和多基线下,检测参数菜单不同。
模式三:轨头串列式2,使用K1单探头发射(钢轨内侧),矩阵探头接收(钢轨外侧),扫查轨头下部分15毫米深度断面。
钢管对接焊缝探伤方法

钢管对接焊缝探伤方法说实话钢管对接焊缝探伤这事儿,我一开始也是瞎摸索。
我最开始就知道有超声探伤这个方法,也没用太多考虑就直接用了。
我拿着超声探伤仪,心想就这么在焊缝上移动就好了呗,结果弄出来的数据乱得一塌糊涂。
我当时就很郁闷啊,怎么回事呢?后来才明白啊,钢管表面那状态我没处理好,它表面很粗糙,还有一些铁锈之类的东西,这就像你戴着一副脏眼镜看东西,能看清楚那才怪呢。
所以探伤之前,一定要把钢管对接焊缝那块的表面清理干净,就像擦干净你的眼镜一样重要。
还有一回呢,我试过磁粉探伤。
这磁粉探伤啊,你得先给钢管加个磁场,我就按操作指南整。
结果呢,我忽略了一点,钢管如果有剩磁,那这探伤效果就大打折扣了。
就好比你本来想把水倒在该去的地方,结果中间有块磁石把水给带偏了一样。
我这个失败的教训就告诉我,在做磁粉探伤前一定要好好检查钢管有没有剩磁,该退磁就得退磁。
射线探伤我也研究过。
这就好比用X光去看人的骨头内部有没有问题一样,射线能够穿透钢管焊缝去看里面的情况。
可这个方法有个麻烦的地方就是射线防护。
我一开始没太重视这个,觉得自己操作一下很快就好了。
结果差点就吃了大亏,这东西对身体可能有伤害,就像你在太阳下暴晒久了皮肤可能会晒伤,这可是更严重的那种伤害呢。
所以射线探伤的时候防护措施一定要到位。
后来我也知道另外一个方法叫着色探伤。
这个就简单一点,就像画画一样给焊缝涂上一层含有颜料的渗透剂,等一会儿渗透进焊缝缺陷里后,再把表面多余的擦去,然后涂上显像剂,有缺陷的地方颜料就会呈现出来,就像你把脏东西藏在布里头,现在用东西把脏东西吸出来显露在外面一样。
不过这个方法呢,检测的深度有限,只能发现比较表面的缺陷。
总之呢,不同的探伤方法各有利弊。
像那种不是很明显的内部缺陷,超声探伤和射线探伤可能更合适。
如果是比较简单看看表面可能有啥问题,着色探伤就可以了。
而且操作这些方法之前一定要先好好检查钢管的状态,把好基础这一关,探伤结果才更准呢。
超声波焊缝探伤操作简述

返回13
仪器的调校
5、遇有下述情况应对仪器进行重新核查:
1)、校准后的探头、耦合剂和仪器调节旋钮发生改 变时;
2)、开路电压波动或者检测者怀疑灵敏度有变化 时;
3)、连续工作4h以上时; 4)、工作结束时。
返回
A
14
其他辅助工具
1、卷尺(测量焊缝纵向距离尺寸) 2、直尺(测量水平距离尺寸) 3、耦合剂(机油、浆糊、水。。。) 4、刷子(在探测处涂抹耦合剂) 5、抹布(探伤后清理耦合剂) 6、文件夹及记录表格(记录探伤情况)
线、判废线分别设定为:“DAC-16dB”、“DAC-10dB”、
“DAC-4dB”。
5)、在DAC主菜单“曲线选择”设为“定量线”,另外工件表
面补偿一般要3、4dB,所以“增益校正”应设置为“3、
4dB”。
6)、在保存主菜单保存当前仪器状态设定及DAC曲线到空白的
数据集内,记录好该曲线的储存号。
A
超声波探伤操作
质量部
2011.3.23
A
1
前言
探伤目的:检查焊缝是否存在气孔、裂纹、 未焊透、未熔合等内部缺陷 使用标准:GB11345-89(适用于钢焊缝手 工超声波探伤) 使用仪器:CTS-2020汕头数字超声探伤仪
A
2
目录
1、工作原理 2、熟悉仪器面板 3、准备工作 4、探伤操作及缺陷的判定 5、整理工作
A
3
工作原理
脉冲反射法探伤原理
超声波具有方向性好、能量高、 能在界面上产生反射、穿透能 力强等特性,利用这些特性, 通过超声波探头发射脉冲波到 被检工件内,根据反射波的情 况来检测工件是否存在缺陷及 测量缺陷的大小!
A
返回 4
汉威 增强型数字式超声波探伤仪(HS616e型) 使用说明书

D 放大接收 硬件实时采样:150MHz,波形高度保真 检波方式:全检波、正、负检波、射频波显示 闸门信号:单闸门、双闸门、全屏检索、闸门内峰值读数 增值/全自动增益:设 0.1dB、2dB、6dB 步进值,设波幅高度值全自动增益方式
E 报警 闸门内,曲线内声光报警及关闭
F 数据存储 50 组快捷选择探伤参数通道,预先调校好各类探头与仪器的组合参数,自由设置各行 业探伤标准,方便存储、调用、复验、打印、通讯传输 ,内存 1000 幅探伤回波信号 及数据,实现存储、读出浏览,单幅打印,连续打印和通讯传输的计算机管理 参数附件:全中文设置探伤参数,输入实时数据,随机存储、调用、打印、报告通讯
4.4.1 存入子功能 …………………………………………………………… (34) 4.4.2 读出子功能 …………………………………………………………… (35) 4.4.3 删除子功能 …………………………………………………………… (36) 4.5 动态记录与回放 …………………………………………………………… (37) 4.5.1 动态记录扫查回波 ………………………………………………… (37) 4.5.2 动态回放扫查回波 ………………………………………………… (38) 4.6 通讯打印功能 ………………………………………………………………… (39) 4.6.1 通讯功能 …………………………………………………………… (39) 4.6.2 打印输出 …………………………………………………………… (39) 4.7 静态读数(冻结状态下读数) …………………………………………… (40) 4.8 探伤状态与参数的显示方式的重新设置 ………………………………… (41) 4.8.1 探伤状态和参数的显示方式 ……………………………………… (41) 4.8.2 探伤状态和参数的设置 ……………………………………………… (41) 4.8.3 纵向裂纹高度测量 …………………………………………………… (42) 4.8.4 焊缝图的设置 ………………………………………………………… (43) 4.8.5 使用焊缝图的缺陷定位分析 ……………………………………… (44)
[新版]超声波探伤方法和探伤标准

超声波探伤方法和探伤标准中华人民共和国国家标准1 主题内容与适用范围本标准规定了检验焊缝及热影响区缺陷,确定缺陷位置、尺寸和缺陷评定的一般方法及探伤结果的分级方法.本标准适用于母材厚度不小于8mm的铁素体类钢全焊透熔化焊对接焊缝脉冲反射法手工超声波检验.本标准不适用于铸钢及奥氏体不锈钢焊缝;外径小于159mm的钢管对接焊缝;内径小于等于200mm的管座角焊缝及外径小于250mm和内外径之比小于80%的纵向焊缝.2 引用标准ZB Y 344 超声探伤用探头型号命名方法ZB Y 231 超声探伤用探头性能测试方法ZB Y 232 超声探伤用1号标准试块技术条件ZB J 04 001 A型脉冲反射式超声探伤系统工作性能测试方法3 术语3.1 简化水平距离l’从探头前沿到缺陷在探伤面上测量的水平距离.3.2 缺陷指示长度△l焊缝超声检验中,按规定的测量方法以探头移动距离测得的缺陷长度.3.3 探头接触面宽度W环缝检验时为探头宽度,纵缝检验为探头长度,见图1.3.4 纵向缺陷大致上平行于焊缝走向的缺陷.3.5 横向缺陷大致上垂直于焊缝走向的缺陷.3.6 几何临界角β’筒形工件检验,折射声束轴线与内壁相切时的折射角.3.7 平行扫查在斜角探伤中,将探头置于焊缝及热影响区表面,使声束指向焊缝方向,并沿焊缝方向移动的扫查方法.3.8 斜平行扫查在斜角探伤中,使探头与焊缝中心线成一角度,平等于焊缝方向移动的扫查方法.3.9 探伤截面串列扫查探伤时,作为探伤对象的截,一般以焊缝坡口面为探伤截面,见图2.3.10 串列基准线串列扫查时,作为一发一收两探头等间隔移动基准的线.一般设在离探伤截面距离为0.5跨距的位置,见图2.3.11 参考线探伤截面的位置焊后已被盖住,所以施焊前应予先在探伤面上,离焊缝坡口一定距离画出一标记线,该线即为参考线,将作为确定串列基准线的依据,见图3.3.12 横方形串列扫查将发、收一组探头,使其入射点对串列基准线经常保持等距离平行于焊缝移动的扫查方法,见图4.3.13 纵方形串列扫查将发、收一组探头使其入射点对串列基准线经常保持等距离,垂直于焊缝移动的扫查方法,见图4.4 检验人员4.1 从事焊缝探伤的检验人员必须掌握超声波探伤的基础技术,具有足够的焊缝超声波探伤经验,并掌握一定的材料、焊接基础知识.4.2 焊缝超声检验人员应按有关规程或技术条件的规定经严格的培训和考核,并持有相考核组织颁发的等级资格证书,从事相对应考核项目的检验工作.注:一般焊接检验专业考核项目分为板对接焊缝;管件对接焊缝;管座角焊缝;节点焊缝等四种.4.3 超声检验人员的视力应每年检查一次,校正视力不得低于1.0.5 探伤仪、探头及系统性能5.1 探伤仪使用A型显示脉冲反射式探伤仪,其工作频率范围至少为1-5MHz,探伤仪应配备衰减器或增益控制器,其精度为任意相邻12dB误差在±1dB内.步进级每档不大于2dB, 总调节量应大于60dB,水平线性误差不大于1%,垂直线性误差不大于5%.5.2 探头5.2.1 探头应按ZB Y344标准的规定作出标志.5.2.2 晶片的有效面积不应超过500mm2,且任一边长不应大于25mm.5.2.3 声束轴线水平偏离角应不大于2°.5.2.4 探头主声束垂直方向的偏离,不应有明显的双峰,其测试方法见ZB Y231.5.2.5 斜探头的公称折射角β为45°、60°、70°或K值为1.0、1.5、2.0、2.5,折射角的实测值与公称值的偏差应不大于2°(K值偏差不应超过±0.1),前沿距离的偏差应不大于1mm.如受工件几何形状或探伤面曲率等限制也可选用其他小角度的探头.5.2.6 当证明确能提高探测结果的准确性和可靠性,或能够较好地解决一般检验时的困难而又确保结果的正确,推荐采用聚焦等特种探头.5.3 系统性能5.3.1 灵敏度余量系统有效灵敏度必须大于评定灵敏度10dB以上.5.3.2 远场分辨力a.直探头:X≥30dB;b.斜探头:Z≥6dB.5.4 探伤仪、探头及系统性能和周期检查5.4.1 探伤仪、探头及系统性能,除灵敏度余量外,均应按ZB J04 001的规定方法进行测试.5.4.2 探伤仪的水平线性和垂直线性,在设备首次使用及每隔3个月应检查一次.5.4.3 斜探头及系统性能,在表1规定的时间内必须检查一次.6 试块6.1 标准试块的形状和尺寸见附录A,试块制造的技术要求应符合ZB Y232的规定,该试块主要用于测定探伤仪、探头及系统性能.6.2 对比试块的形状和尺寸见附录B.6.2.1 对比试块采用与被检验材料相同或声学性能相近的钢材制成.试块的探测面及侧面,在以2.5MHz以上频率及高灵敏条件下进行检验时,不得出现大于距探测面20mm处的Φ2mm 平底孔反射回来的回波幅度1/4的缺陷回波.6.2.2 试块上的标准孔,根据探伤需要,可以采取其他形式布置或添加标准孔,但应注意不应与试块端角和相邻标准孔的反射发生混淆.6.2.3 检验曲面工件时,如探伤面曲率半径R小于等于W2/4时,应采用与探伤面曲率相同的对比试块.反射体的布置可参照对比试块确定,试块宽度应满足式(1):b≥2λ S/De (1)式中b----试块宽度,mm;λ--波长,mm;S---声程,m;De--声源有效直径,mm6.3 现场检验,为校验灵敏度和时基线,可以采用其他型式的等效试块.7 检验等级7.1 检验等级的分级根据质量要求检验等级分为A、B、C三级,检验的完善程度A级最低,B级一般,C级最高,检验工作的难度系数按A、B、C顺序逐级增高.应按照工件的材质、结构、焊接方法、使用条件及承受载荷的不同,合理的选用检验级别.检验等级应接产品技术条件和有关规定选择或经合同双方协商选定.注:A级难度系数为1;B级为5-6;C级为10-12.本标准给出了三个检验等级的检验条件,为避免焊件的几何形状限制相应等级检验的有效性,设计、工艺人员应考虑超声检验可行性的基础上进行结构设计和工艺安排.7.2 检验等级的检验范围7.2.1 A级检验采用一种角度的探头在焊缝的单面单侧进行检验,只对允许扫查到的焊缝截面进行探测.一般不要求作横向缺陷的检验.母材厚度大于50Mm时,不得采用A级检验.7.2.2 B级检验原则上采用一种角度探头在焊缝的单面双侧进行检验,对整个焊缝截面进行探测.母材厚度大于100mm时,采用双面双侧检验.受几何条件的限制,可在焊缝的双面半日侧采用两种角度探头进行探伤.条件允许时应作横向缺陷的检验.7.2.3 C级检验至少要采用两种角度探头在焊缝的单面双侧进行检验.同时要作两个扫查方向和两种探头角度的横向缺陷检验.母材厚度大于100mm时,采用双面侧检验.其他附加要求是:a.对接焊缝余高要磨平,以便探头在焊缝上作平行扫查;b.焊缝两侧斜探头扫查经过的母材部分要用直探头作检查;c.焊缝母材厚度大于等于100mm,窄间隙焊缝母材厚度大于等于40mm时,一般要增加串列式扫查,扫查方法见附录C.8 检验准备8.1 探伤面8.1.1 按不同检验等级要求选择探伤面.推荐的探伤面如图5和表2所示.8.1.2 检验区域的宽度应是焊缝本身再加上焊缝两侧各相当于母材厚度30%的一段区域,这个区域最小10mm,最大20mm,见图6.8.1.3 探头移动区应清除焊接飞溅、铁屑、油垢及其他外部杂技.探伤表面应平整光滑,便于探头的自由扫查,其表面粗糙度不应超过6.3μm,必要时应进行打磨:a.采用一次反射法或串列式扫查探伤时,探头移动区应大于1.25P:P=2δtgβ (2)或P=2δK (3)式中P----跨距,mm;δ--母材厚度,mmb.采用直射法探伤时,探头移动区应大于0.75P.8.1.4 去除余高的焊缝,应将余高打磨到与邻近母材平齐.保留余高的焊缝,如焊缝表面有咬边,较大的隆起凹陷等也应进行适当的修磨,并作圆滑过渡以影响检验结果的评定.8.1.5 焊缝检验前,应划好检验区段,标记出检验区段编号.8.2 检验频率检验频率f一般在2-5MHz范围内选择,推荐选用2-2.5MHz公称频率检验.特殊情况下,可选用低于2MHz或高于2.5MHz的检验频率,但必须保证系统灵敏度的要求.8.3 探头角度8.3.1 斜探头的折射角β或K值应依据材料厚度,焊缝坡口型式及预期探测的主要缺陷来选择.对不同板厚推荐的探头角度和探头数量见表2.8.3.2 串列式扫查,推荐选用公称折射角为45°的两个探头,两个探头实际折射角相差不应超过2°,探头前洞长度相差应小于2mm.为便于探测厚焊缝坡口边缘未熔合缺陷,亦可选用两个不同角度的探头,但两个探头角度均应在35°-55°范围内.8.4 耦合剂8.4.1 应选用适当的液体或糊状物作为耦合剂,耦合剂应具有良好透声性和适宜流动性,不应对材料和人体有作用,同时应便于检验后清理.8.4.2 典型的耦合剂为水、机油、甘油和浆糊,耦合剂中可加入适量的"润湿剂"或活性剂以便改善耦合性能.8.4.3 在试块上调节仪器和产品检验应采用相同的耦合剂.8.5 母材的检查采用C级检验时,斜探头扫查声束通过的母材区域应用直探头作检查,以便探测是否有有探伤结果解释的分层性或其他缺陷存在.该项检查仅作记录,不属于对母材的验收检验.母材检查的规程要点如下:a.方法:接触式脉冲反射法,采用频率2-5MHz的直探头,晶片直径10-25mm;b.灵敏度:将无缺陷处二次底波调节为荧光屏满幅的100%;c.记录:凡缺陷信号幅度超过荧光屏满幅20%的部位,应在工件表面作出标记,并予以记录.9 仪器调整和校验9.1 时基线扫描的调节荧光屏时基线刻度可按比例调节为代表缺陷的水平距离l(简化水平距离l’);深度h;或声程S,见图7.9.1.1 探伤面为平面时,可在对比试块上进行时基线扫描调节,扫描比例依据工件工和选用的探头角度来确定,最大检验范围应调至荧光屏时基线满刻度的2/3以上.9.1.2 探伤面曲率半径R大于W2/4时,可在平面对比试块上或与探伤面曲率相近的曲面对比试块上,进行时基线扫描调节.9.1.3 探伤面曲率半径R小于等于W2/4时,探头楔块应磨成与工件曲面相吻合,在6.2.3条规定的对比试块上作时基线扫描调节.9.2 距离----波幅(DAC)曲线的绘制9.2.1 距离----波幅曲线由选用的仪器、探头系统在对比试块上的实测数据绘制见图8,其绘制方法见附录D,曲线由判废线RL,定量线SL和评定线EL组成,不同验收级别的各线灵敏度见表3.表中的DAC是以Φ3mm标准反射体绘制的距离--波幅曲线--即DAC基准线.评定线以上至定量线以下为1区(弱信号评定区);定量线至判废线以下为Ⅱ区(长度评定区);判废线及以上区域为Ⅲ区(判废区).9.2.2 探测横向缺陷时,应将各线灵敏度均提高6dB.9.2.3 探伤面曲率半径R小于等于W2/4时,距离--波幅曲线的绘制应在曲面对比试块上进行.9.2.4 受检工件的表面耦合损失及材质衰减应与试块相同,否则应进行传输损失修整见附录E,在1跨距声程内最大传输损失差在2dB以内可不进行修整.9.2.5 距离--波幅曲线可绘制在坐标纸上也可直接绘制在荧光屏刻度板上,但在整个检验范围内,曲线应处于荧光屏满幅度的20%以上,见图9,如果作不到,可采用分段绘制的方法见图10.。
焊接探伤报告样本
焊接探伤报告样本该文档为焊接探伤报告样本,记录了对焊接工件进行的探伤检验结果。
本报告旨在帮助分析焊接缺陷以及评估焊接接头的质量。
以下是报告的相关内容:1. 背景报告编制的焊接探伤是基于对焊接接头进行的非破坏性检测。
该焊接接头属于金属材料,采用了特定的焊接方法进行连接。
探伤目的是评估焊接接头的质量,检测焊接缺陷以及确定焊接接头的合格性。
2. 检测参数探伤的参数包括但不限于:•检测方法:超声波检测•探测仪器:超声波探伤仪•探测频率:XX MHz•探测角度:XX 度•接触介质:XX 聚乙烯膜3. 焊接接头描述焊接接头由两个金属工件通过焊接连接而成。
焊缝型式为XX型,焊缝尺寸为XX。
焊接接头的材料为XX金属。
焊接接头的尺寸为XX。
4. 探伤结果经过超声波检测,发现了以下焊接缺陷:4.1 缺陷一•类型:孔洞•位置:焊缝表面•尺寸:直径为XX,深度为XX•形态:规则形状4.2 缺陷二•类型:焊缝不良结构•位置:焊缝内部•尺寸:长度为XX,高度为XX•形态:不规则形状4.3 缺陷三•类型:裂纹•位置:焊缝边缘•尺寸:长度为XX,宽度为XX•形态:直线状5. 评价与建议根据检测结果,结合相应的焊接标准和规范,对焊接接头的质量进行评价,并提出以下建议:1.孔洞缺陷应被修复。
修复方法可以采用XX方法,确保孔洞被充分填充,并保证焊接接头的质量符合要求。
2.焊缝不良结构应通过焊接工艺优化来解决。
建议进行焊接参数的调整和焊接方法的优化,以提高焊接接头的结构完整性。
3.裂纹缺陷应得到重视。
建议对焊接接头进行补焊或其他适当的修复方法,确保裂纹得到有效修复,并避免未来的裂纹产生。
6. 结论根据对焊接接头的探伤结果和评估,本焊接接头不符合相应的质量标准和规范要求,存在孔洞、焊缝不良结构和裂纹等焊接缺陷。
为确保焊接接头的质量,需要进行相应的修复和改进,并重新进行探伤检测,直到满足质量要求为止。
以上是本份焊接探伤报告样本的所有内容,供参考使用。
超声波探伤仪操作指南
1简介OU5100油罐焊缝探伤仪是一款便携式、全数字式超声波探伤仪,能够快速便捷、无损伤、精确地进行工件内部多种缺陷(裂纹、夹杂、气孔等)的检测、定位、评估和诊断。
既可以用于实验室,也可以用于工程现场。
本仪器能够广泛地应用在制造业、钢铁冶金业、金属加工业、化工业等需要缺陷检测和质量控制的领域,也广泛应用于航空航天、铁路交通、锅炉压力容器等领域的在役安全检查与寿命评估。
1.1 功能特点仪器特点全中文显示,主从式菜单,并设计有快捷按键和数码飞梭旋轮,操作便捷,技术领先。
OU5100分为OU5100-TFT(TFT全彩型)和OU5100-EL(EL高亮型)两个子型号。
OU5100-TFT采用全数字真彩色液晶显示器,可根据环境选择背景色、波形颜色和菜单项颜色,液晶亮度可自由设定;OU5100-EL采用高亮度、宽温、军工级EL显示屏,可以工作于室外强光下,液晶亮度也可自由设定。
高性能安保电池模块便于拆装,可以脱机独立充电,大容量高性能锂离子电池模块使仪器连续工作时间延长到八小时以上;仪器轻小便携,单手即可以把持,经久耐用,引导行业潮流。
检测范围零界面入射~6000mm(钢中、纵波),可连续调节发射脉冲脉冲幅度: 500V探头阻尼:100Ω、200Ω、400Ω可选,满足灵敏度及分辨率的不同工作要求工作方式:直探头、斜探头、双晶探头、穿透探伤放大接收硬件实时采样:高分辨率10位AD转换器,采样速度160MHz,波形高度保真检波方式:正半波、负半波、全波、射频检波滤波频带(0.5~10)MHz,根据探头频率全自动匹配,无需手动设置。
闸门读数:单闸门和双闸门读数方式可选;闸门内峰值读数增益:总增益量110dB,设0、0.1dB、2dB、6dB步进值,独特的全自动增益调节及扫查增益功能,使探伤既快捷又准确。
闸门报警门位、门宽、门高任意可调;B闸门可选择设置进波报警或失波报警;闸门内蜂鸣声和LED灯(吵噪环境中LED灯报警非常有效)报警及关闭。
GCT-8C探伤仪与探伤
GCT-8C型数字探伤仪与探伤 核伤图例
钢轨轨头伤损图片
GCT-8C型数字探伤仪与探伤 核伤图例
GCT-8C型数字探伤仪与探伤 核伤图例
GCT-8C型数字探伤仪与探伤 核伤图例
鱼鳞下伤
GCT-8C型数字探伤仪与探伤 核伤图例
掉块下核伤
GCT-8C型数字探伤仪与探伤 核伤图例
焊补层下核伤
8.4寸军品漫反射彩色显示屏,屏幕亮度高,可在阳光下清晰显示图像,无镜面反射光。 超声波A型脉冲和B型图像同屏、同步、分区显示。具有有A型脉冲显示、B型图像显示两个
区域和两个参数区。 该仪器配有40个软触键键,操作十分简便,主要功能一键操作,可以节省现场操作时间,
提高工作效率。 具有探头自动检测功能,行进(探伤)作业中如果超声波探头发生故障,可在3米内发出提
GCT-8C型数字探伤仪与探伤 回放伤损图例
注释:①为B通道70°探头
1
发现的轨头左三孔上端核
2
4
伤。
5
3
②为F通道37°探头发
现的轨端左一孔上斜裂纹。
③为E通道37°探头发
现的轨端右一孔倒打下斜
1
裂纹。
2
④为E通道37°探头发
4
现的轨端右三孔下斜裂纹。
5
⑤为E、F通道发现的
3
轨底横向裂纹(轨底月牙
GCT-8C型数字探伤仪与探伤 邢台先锋超声电子有限公司
GCT-8C型数字探伤仪与探伤
GCT-8C型数字探伤仪与探伤
主要内容
仪器特点介绍 仪器基本操作 常见伤损类型 伤损的B显图形 仪器的发展前景 探伤数据回放
GCT-8C型数字探伤仪与探伤 数字探伤仪的特点
焊缝无损检测仪器
焊缝无损检测仪器
OU5100焊焊缝探伤仪是一款便携式、全数字式超声波探伤仪,能够 快速便捷、无损伤、精确地进行工件内部多种缺陷(裂纹、夹杂、气孔 等)的检测、定位、评估和诊断。既可以用于实验室,也可以用于工程 现场。本仪器能够广泛地应用在制造业、钢铁冶金业、金属加工业、化 工业等需要缺陷检测和质量控制的领域,也广泛应用于航空航天、铁路 交通、锅炉压力容器等领域的在役安全检查与寿命评估。
OU5100焊缝探伤仪
沧州欧谱
舟山焊缝探伤仪又叫舟山焊缝超声波探伤仪、舟山焊缝探伤仪价格、舟山 焊缝探伤仪厂家、舟山钢轨焊缝探伤仪、舟山油罐焊缝探伤仪、舟山钢结构焊 缝探伤仪、舟山焊缝检测仪、舟山焊缝测试仪、舟山人防钢结构焊缝探伤仪、 舟山数字式超声波探伤仪、舟山焊缝数字超声波探伤仪、舟山锻钢超声探伤 仪、舟山金属焊缝超声波探伤仪、舟山焊缝裂纹探伤仪、舟山全数字式超声波 探伤仪、超生波探伤仪、数字型超声波探伤仪、舟山超声波数字探伤仪、超声 波探伤仪标准试块、舟山铸件超声波探伤仪、舟山超声波检测仪、舟山超声 金属探伤仪、数字超声波探伤仪、金属超声波探伤仪、超声波探伤仪工作原 理、便携式探伤仪、超声波探伤仪试块、便携式超声波探伤仪、数字式超声波 探伤仪、超声波探伤仪厂家、超声波焊缝探伤仪、焊缝超声波探伤仪、求购超 声波探伤仪、全数字超声波探伤仪、超声波探伤仪排名、超声波探伤仪价格、 超声波探伤仪、钢轨超声波探伤仪、超声波探伤方法、超声波探伤仪多少钱、 数字式探伤仪、智能超声波探伤仪、超声波无损探伤仪、数字超声波探伤、是 一种便携式工业无损探伤仪器,它能够快速、便捷、无损伤、精确地进行工件 内部多种缺陷(裂纹、疏松、气孔、夹杂等)的检测、定位、评估和诊断。既 可以用于实验室,也可以用于工程现场。广泛应用在锅炉、压力容器、航天、 航空、电力、石油、化工、海洋石油、管道、军工、船舶制造、汽车、机械制 造、冶金、金属加工业、钢结构、铁路交通、核能电力、高校等行业。