
啮合同向双螺杆挤出机
啮合同向双螺杆挤出机
啮合同向双螺杆挤出机是挤出加工中常用的加工设备,而挤出技术是一种重要的聚合物加工技术。
1935年意大利的Roberto Colombo研制出世界上首个啮合同向双螺杆挤出机,20世纪80年代,我国开始较为广泛的应用双螺杆挤出机。
1935年意大利的Roberto Colombo研制出世界上首个啮合同向双螺杆挤出机后。
自从其诞生后,经过半个多世纪的不断改进和完善,它便以其积木式结构带来的多变性和适应性以及优异的混合性能,在成型、共混、改性、反应挤出等聚合物加工过程中得到了广泛应用。
挤出机的核心部件是螺杆,啮合同向双螺杆挤出机一般分为固体输送、熔融、排气、熔体输送等功能段。
至今为止,研究主要集中在熔体输送段,已经有了成熟的理论体系和数理模型,有了很多有意义的研究成果;固体输送段和熔融段由于物料在该段的状态还不能由现有方程和数理模型很好的描述,所以理论研究成果较少,主要依靠经验设计。
目前,啮合同向双螺杆挤出机向着高转速、大扭矩、更高的熔融塑化效率、更优的混合质量、更低的能耗方向发展。
也就是说,在保证产品质量的前提下,如何在更低的能耗下,获得更高的生产能力,是双螺杆挤出机制造商和用户所共同追求的目标。
20世纪80年代,我国开始较为广泛的应用双螺杆挤出机,相对于西方国家(美、德、意、英、日等)起步较晚。
随后,我国一些厂家开始生产制造双螺杆挤出机。
但是最初的设计基本是依靠引进国外技术。
到20世纪90年代初,我国双螺杆挤出机的设计制造发展很快,形成了双螺杆挤出机制造热。
目前国内所生产的双螺杆挤出机的规格已由中小型开始向大型发展,制定了相应标准并形成系列,年产量达几百台套。
但在双螺杆挤出机的设计、制造水平和机器的整体质量方面,与国外先进国家生产的双螺杆挤出机还有不小差距,这主要表现在独立设计能力较弱,不少厂家的产品是测绘和仿制的,设计出水平较高的机器较少。
从结构上讲,啮合异向旋转双螺杆挤出机的螺槽为非封闭结构,本身有利于物料流通混合,物料从加料口到一根螺杆后,在摩擦拖拽下,沿着这根螺杆的螺槽前进至下方窄间隙,受到两根螺杆的压缩后而被螺槽运送至桶壁又进行压缩,并在料筒表面的摩擦拖曳下沿另一根螺槽向前输送,周而复始,它广泛应用于塑
料的挤出成型和造粒。
啮合异向双螺杆又称自扫型异向双螺杆 ,由于两根螺杆间的相互刮擦作用 ,物料无法滞留在螺杆表面 ,因而具有优异的自洁性能。
另外,在啮合区物料将受到强力的局部剪切作用,再加上螺杆间和螺杆与机筒内壁间存在的间隙所产生的漏流,使同向啮合型双螺杆产生很好的混合效果。
另外,外推式是一种广为采用的型式,特别适合于干粉料的加工。
这种旋转方式建立的高压区在下部,低压区在上部,有利于喂入物料。
挤出中,物料受到类似于辗轮产生的挤压捏合作用。
常用的元件有常规螺纹元件、反向螺纹元件、捏合块、齿形盘、S型元件、六棱柱元件等。
均可根据具体的应用需要来进行适当的组合以达到最好的效果。
啮合同向双螺杆挤出机的工作原理

啮合同向双螺杆挤出机的工作原理啮合同向双螺杆挤出机,那可是塑料加工等众多领域里相当厉害的设备呢。
首先得知道,它有两根螺杆,而且这两根螺杆是同向旋转的。
这两根螺杆的结构可不简单,上面有着各种各样的螺纹元件,就像给它们穿上了特制的铠甲一样。
这些螺纹元件的形状、螺距等都有讲究。
当物料进入到挤出机的料筒后,就开始了奇妙的旅程。
螺杆旋转起来的时候,物料就像是被一双大手推动着一样。
螺杆的旋转会产生强大的剪切力,这个剪切力可不得了。
就好比你用很大的力气去揉面团,面团就会被揉得很均匀。
物料在这种剪切力的作用下,各种成分会被混合得非常均匀。
比如说在生产塑料合金的时候,不同种类的塑料粒子进入挤出机,在螺杆的剪切力作用下,它们会被均匀地混合在一起,形成性能稳定的塑料合金。
同时呢,螺杆的旋转还会产生轴向的力,这个力会让物料沿着螺杆的轴向方向不断地向前推进。
就像在一条长长的管道里,有一股力量在推着物体往前走一样。
在这个过程中,物料会经过不同的功能区域。
有的区域是用来进一步混合物料的,有的区域则是用来加热物料的。
说到加热,啮合同向双螺杆挤出机的加热系统也是很有特点的。
料筒周围会有加热装置,这些加热装置可以精确地控制温度。
为什么要精确控制温度呢?因为不同的物料在不同的温度下,其物理性质和化学性质会发生变化。
比如说,塑料在合适的温度下会软化、熔化,如果温度过高,可能就会分解,产生不良的气体或者影响最终产品的性能。
所以在挤出机工作的时候,会根据物料的种类和加工的要求,设定合适的温度曲线。
在物料不断向前推进的过程中,它的形状也在不断地发生变化。
从最初的颗粒状或者粉末状,逐渐变成熔融状态。
这个熔融状态的物料在螺杆的推动下,最后会通过一个特殊的模具口挤出。
挤出的形状就取决于模具的形状。
如果模具是圆形的,那挤出的物料可能就是圆形的管材;如果模具是扁平的缝隙状,那挤出的可能就是塑料薄膜。
啮合同向双螺杆挤出机还可以进行一些复杂的操作,比如排气。
双螺杆挤出机

➢ 按螺杆排列:
• 平行双螺杆挤出机
阶式双螺杆挤出机
•
•
锥形双螺杆挤出机
1.9.3 双螺杆挤出机旳工作原理:
(1)啮合型同向旋转双螺杆(多为组合式)工作原理:
工作 特点:
① 物料从一根螺杆流入另一根螺杆,料流呈∞形运动,料斗→口模存在 着直接通道(加料过多或机头压力高时易从排气口冒料);
第九节 双螺杆挤出机
1.9.1 概述:
(1)发展史:
1869 第一台双螺 杆挤出机在 英格兰问世, 主要为制造 香肠 开发旳;
1935 第一台加工 塑料旳双螺 杆挤出机由意大利Robcrto Colombo 和Carlo Pasquetti研制出来;
1965 出现排气、脱水、造粒用双螺杆挤出机; 1968 出现组合式双螺杆混炼挤出机,可用于玻纤、碳纤及
2)组合式:
14
组合式螺杆元件
① 元件品种:
1)螺纹套——输送元件;
2)捏合盘——剪切元件; 3)齿形盘——混合元件;
4)封闭元件——反旋螺纹套或反旋捏合盘。
② 意义:
能够根据被加工物料品种旳不同,更换螺杆及机筒,扩 大了设备用途。
ห้องสมุดไป่ตู้
1.9.4 定量加料器:
1. 作用:
① 螺杆具有强制输送能力,防止过饱和堵死流道; ② 螺槽不充斥,可调整混合质量; ③ 便于构成多加料口和多排气口
结论:1. 双螺杆具有比单螺杆有更多旳优点,用途更广; 2. 双螺杆虽然购置价格高,但产量大、比功耗低,收回投资更快 。
1.9.2 双螺杆挤出机旳构造与分类:
(1)构造构成:
(2)分类:
➢按啮合是否:非啮合型双螺杆挤出机
为了制造更优的聚合物,80年间双螺杆挤出机改变了很多(附发展史)
为了制造更优的聚合物,80年间双螺杆挤出机改变了很多(附发展史)龍檏聚烯烴学习聚烯烃专业知识龙朴用心服务整整80年前,塑界发生了一件大事——真正能够制造出聚合物加工用的双螺杆挤出机,诞生了!80年过去了,双螺杆挤出机已经得到了广泛应用,许多行业都能看见它的身影。
例如:高分子合金共混、PVC管材、食品行业、制药行业等。
在共混改性行业,最常见的即为啮合同向双螺杆挤出机(简称双螺杆挤出机或TSE)。
接下来,我们谈谈双螺杆挤出机的发展历程。
1从单到双,应用范围大大提升早在19世纪中叶,挤出机就已经在工业生产中普遍应用了。
但那时候的挤出机都属于单螺杆挤出机,主要应用在瓷器黏土、橡胶、食品工业三大领域。
人们发现,单螺杆挤出机输送物料的效率受介质本身的流变性能影响很大,并且,螺槽根部的物料滞留严重,所以发明家们一直在寻找可以解决上述问题的方案。
土爆了对不对?然而,他就是世界上第一个提出真正意义上的双螺杆挤出机的人。
双螺杆挤出机的发明,将挤出机在工业生产中的应用大大提升了。
当然,改进仍在继续。
2历史转折,双螺杆挤出机取代液压机80年前,也就是1938年,意大利LMP公司创始人Roberto Colombo首次真正制造出聚合物加工用的双螺杆挤出机,并且用来制造PVC管材。
这是一个历史性时刻!因为此前,PVC管材都由液压机压制成型的。
从那一刻开始,液压机开始被双螺杆挤出机取代。
而这,还只是双螺杆挤出机的初尝试。
Colombo Roberto在美国申请的一系列专利中的一篇——screw press for mixing and extruding plastic materials(1951)由上图可见,Colombo的螺杆全部由输送元件组成,这是因为他的设计初衷是挤出成型,所以并没有考虑混合效率的问题。
1939年,Colombo对双螺杆挤出机进行改进,最大直径做到109mm。
同年,他获得了第一个客户——德国IG法本公司。
啮合同向双螺杆挤出机捏合块组合的研究

啮合同向双螺杆挤出机捏合块组合的研究1. 引言在塑料加工行业中,双螺杆挤出机是一种常见的设备,它通过两个相互啮合的螺杆来将熔融塑料材料推送到模具中,以形成所需的制品。
而捏合块则是双螺杆挤出机中至关重要的组件,它直接影响着挤出过程中的塑料混炼和进料能力。
深入研究啮合同向双螺杆挤出机捏合块组合的特性和技术,对于提高生产效率和产品质量具有重要意义。
2. 啮合原理和技术啮合是指两个同向旋转的齿轮、螺杆或齿条依靠齿面的啮合传递运动和力量的现象。
在双螺杆挤出机中,啮合是螺杆与捏合块之间的重要工作原理,它直接决定了双螺杆挤出机的输送能力和混炼效果。
捏合块则是始终与螺杆啮合接触的部件,它能够有效地改善塑料的均匀混炼和充填性能。
3. 捏合块结构和设计捏合块通常由多个部分组成,包括前后端盖、中心段、螺杆和啮合环。
其中,螺杆是捏合块的主要组成部分,其螺旋结构和螺距对啮合效果和料的混炼起着至关重要的作用。
而啮合环则是捏合块中最重要的部分,它与螺杆啮合紧密,直接影响着挤出机的输送和混炼效果。
4. 啮合同向双螺杆挤出机捏合块的研究现状目前,国内外对于啮合同向双螺杆挤出机捏合块的研究已经取得了一定的进展。
在结构设计上,一些研究着重于改善螺杆表面的涂层材料和几何形状,以降低捏合块与螺杆之间的摩擦力和磨损。
在啮合环的材料选择和制造工艺方面,一些研究则探讨了不同材质的啮合环对塑料挤出性能的影响。
还有研究关注于啮合同向双螺杆挤出机捏合块的热力学模拟和实验验证,以期能够更精准地控制挤出工艺参数。
5. 个人观点和理解就我个人的观点和理解来看,啮合同向双螺杆挤出机捏合块组合的研究是一个综合性课题,需要结合材料科学、机械工程和流体力学等多个领域的知识。
在未来的研究中,我认为可以将纳米材料和增强填料引入捏合块材料设计,以增强耐磨性和热稳定性;也可以通过数值模拟和实验验证相结合的方法,进一步优化捏合块的结构设计和工艺技术。
6. 总结在本文中,我们对啮合同向双螺杆挤出机捏合块组合的研究进行了全面评估。
对啮合同向双螺杆挤出机技术难点与策略分析
对啮合同向双螺杆挤出机技术难点与策略分析发布时间:2023-04-10T02:50:47.983Z 来源:《科技潮》2023年3期作者:栗晓题[导读] 从上个世纪开始,意大利的一家公司就提出了第一台同向双螺杆挤出机,啮合同向双螺杆挤出机逐渐频繁使用在聚合物的增强等多个领域,变成现阶段国内外塑料改性加工十分关键的设备。
科倍隆(南京)机械有限公司摘要:本片首先对啮合同向双螺杆挤出机的进步与发展过程进行阐述,并分析其发展过程中的核心点与难点,最后对能够采取的策略进行总结,以期提供相应的参考。
关键词:啮合同向双螺杆挤出机;整机性能;策略分析1啮合同向双螺杆挤出机整机水平阐述从上个世纪开始,意大利的一家公司就提出了第一台同向双螺杆挤出机,啮合同向双螺杆挤出机逐渐频繁使用在聚合物的增强等多个领域,变成现阶段国内外塑料改性加工十分关键的设备。
因为啮合同向双螺杆挤出机在混炼体现的效果、自己清洁能力与大产量、消耗的能源低等方面成果较好,因此从上个世纪中期开始,其生产与制造的相关技术已经获得高速进步与发展。
就设备整体的构造来看,和单螺杆挤出机具备相似之处,但是单螺杆挤出机实质上被划分为简单的挤出机类型,并且难以胜任全部的聚合物加工步骤与工作等。
啮合同向双螺杆挤出机在挤出工作过程中也可以分成固体式输送、熔融与熔体输送三种过程。
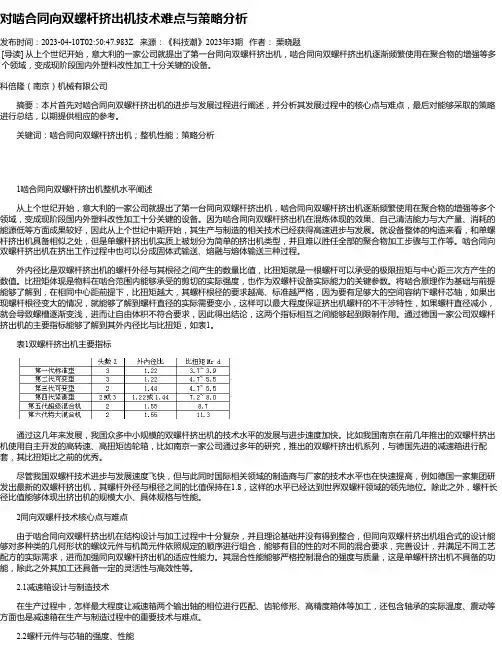
外内径比是双螺杆挤出机的螺杆外径与其根径之间产生的数量比值,比扭矩就是一根螺杆可以承受的极限扭矩与中心距三次方产生的数值。
比扭矩体现是物料在啮合范围内能够承受的剪切的实际强度,也作为双螺杆设备实际能力的关键参数。
将啮合原理作为基础与前提能够了解到,在相同中心距前提下,比扭矩越大,其螺杆根径的要求越高、标准越严格,因为要有足够大的空间容纳下螺杆芯轴,如果出现螺杆根径变大的情况,就能够了解到螺杆直径的实际需要变小,这样可以最大程度保证挤出机螺杆的不干涉特性,如果螺杆直径减小,就会导致螺槽逐渐变浅,进而让自由体积不符合要求,因此得出结论,这两个指标相互之间能够起到限制作用。
双螺杆挤出机工作原理.

双螺杆挤出机工作原理. 挤出成型工艺是聚合物加工领域中生产品种最多、变化最多、生产率高、适应性强、用途广泛、产量所占比重最大的成型加工方法。
挤出成型是使高聚物的熔体(或粘性流体)在挤出机螺杆的挤压作用下通过一定形状的口模成型,制品为具有恒定断面形状的连续型材。
挤出成型工艺适合于所有的高分子材料。
几乎能成型所有的热塑性塑料,也可用于热固性塑料,但仅限于酚醛等少数几种热固性塑料。
塑料挤出的制品有管材、板材、棒材、片材、薄膜、单丝、线缆包覆层、各种异型材以及塑料与其它材料的复合物等。
目前约50%的热塑性塑料制品是通过挤出成型的。
此外挤出工艺也常用于塑料的着色、混炼、塑化、造粒及塑料的共混改性等,以挤出成型为基础,配合吹胀、拉伸等技术,又发展为挤出一吹塑成型和挤出拉幅成型制造中空吹塑和双轴拉伸薄膜等制品。
可见挤出成型是聚合物成型中最重要的方法。
挤出设备有螺杆挤出机和柱塞式挤出机两大类,前者为连续式挤出,后者为间歇式挤出,主要用于高粘度的物料成型,如聚四氟乙烯、超高分子量聚乙烯。
螺杆挤出机可分为单螺杆挤出机和多螺杆挤出机。
单螺杆挤出机是生产上最基本的挤出机。
多螺杆挤出机中双螺杆挤出机近年来发展最快,其应用日渐广泛。
目前,在PVC塑料门窗型材的加工中,双螺杆挤出机已成为主要生产设备,单螺杆挤出机将被逐步淘汰。
但在其它聚合物的挤出加工中,单螺杆挤出机仍占主导地位。
二者有各自的特点:单螺杆挤出机:●结构简单,价格低。
●适合聚合物的塑化挤出,适合颗粒料的挤出加工。
对聚合物的剪切降解小,但物料在挤出机中停留时间长。
●操纵容易,工艺控制简单。
双螺杆挤出机:●结构复杂,价格高。
●具有很好的混炼塑化能力,物料在挤出机中停留时间短,适合粉料加工。
●产量大,挤出速度快,单位产量耗能低。
在PVC塑料门窗型材生产中,采用双螺杆挤出机与单螺杆挤出机的生产工艺为见页下):可以看出,单螺杆挤出机适合粒料加工,使用的原料是经造粒后的颗粒或经粉碎的颗粒料。
同向双螺杆挤出机与单螺杆挤出机的区别
工作原理的差别同向双螺杆挤出机的结构和功能与单螺杆挤出机很相似,但在工作原理上存在着很大的差异。
主要表现在以下几个方面:1)强制输送。
啮合同向旋转双螺杆,在啮合处两根螺杆运动速度方向相反,一根螺杆要把物料拉入啮合间隙,而另一根螺杆把物料从间隙中推出,结果使物料从一根螺杆螺槽转到另一根螺杆螺槽中,物料沿着螺杆呈“∞”形向机头方向被强制输送。
2)均化和混合。
同向旋转双螺杆在啮合处间隙很小,螺棱和螺槽的速度方向相反,相对速度大,因此啮合区具有很高的剪切速度,剪切力很大,混炼效果远好于单螺杆挤出机和异向旋转双螺杆挤出机。
3)自洁性。
同向旋转双螺杆挤出机,由于啮合区螺棱和螺槽的速度方向相反,相对速度大,因此具有相当高的剪切速度,能刮去粘附在螺杆上的任何积料,有非常好的自洁作用,从而使物料的停留时间很短,不易产生局部降解变质。
4)物料的塑化。
螺杆间隙的大小对物料塑化质量影响很大。
间隙越小,剪切力越大,但通过的物料量减少;间隙越大,通过的物料量增加,但剪切力减小。
5)物料的压缩。
同向双螺杆挤出机压缩物料的方法要多得多,综合效应好。
6)加料方式。
同向双螺杆挤出机要求均匀定量加料,采用计量饥饿喂料方式。
7)排气。
由于是饥饿喂料,可以采用大导程的螺纹输送元件,使螺槽处于未充满状态而处于零压力状态,从而可以设置出排气段。
应用双螺杆挤出机按两根螺杆旋转方向的不同可分为异向双螺杆及同向双螺杆。
啮合同向旋转双螺杆挤出机广泛应用于基体树脂的物理化学改性,如填充、增强、增韧、反应挤出等。
以各种原料的分散混合为主的共混则应选用同向双螺杆挤出机,而上图所示的同向双螺杆之速度矢量互成反向,因此同向转动的双螺杆与异向转动双螺杆相比,它的剪切作用要大得多,不适宜Pvc的混炼成型。
共混填充塑料中常用的是粉状碳酸钙、滑石粉、二氧化钛,一般的填充量为30%~60%,填充母料最多高达80%。
由于粉状填料内含有大量空气,在螺杆的捏合区混合时空气会被分离出来,而致使物料逆向流入螺槽,影响粉料的正向输送,最终降低挤出量。
同向双螺杆挤出机浅析
同向双螺杆挤出机浅析作者:刘平来源:《农民致富之友》2017年第15期啮合同向旋转双螺杆挤出机具有输送效率高、分散混合能力强、自洁性能好、物料在机内停留时间分布均匀和良好的适应性等优点,广泛应用于不同塑料之间、塑料与橡胶之间的共混改性,各种添加剂与塑料共混、玻璃纤维、碳纤维增强塑料等等,是聚合物改性连续混合设备之首选。
同向双螺杆挤出机也即啮合型同向旋转平行双螺杆挤出机,是双螺杆挤出机主要类型之一。
一、同向双螺杆挤出机结构特点第一台商用同向双螺杆挤出机诞生于1939年,现今广泛使用的积木式同向双螺杆挤出机则最早出现在1953年,由Werner & Pfleiderer公司生产的ZSK系列。
同向双螺杆挤出机由挤压系统、加料系统、传动系统、加热冷却系统和控制系统等主要部分组成。
1、组合式螺杆同向双螺杆挤出机最显著的特点是螺杆和机筒都采用“积木式”设计。
螺杆由套装在芯轴上的若干元件组成;机筒也是由不同机筒段组成。
根据特定的物料、配方和将要制备混合物性能的要求,通过科学组合,将不同类型、不同数目的螺杆元件和机筒元件按一定顺序组合起来,从而高效地完成设定的混合任务。
并通过改变螺杆和机筒组合顺序,实现对不同物料、配方的最佳使用效果,达到一机多用、一机多能的目的。
此外,积木式设计的另一优点是可以局部更换磨损了的螺纹元件和机筒元件,避免了整个螺杆或筒体的报废,大大降低了维修成本。
2、组合式机筒模块化设计的机筒,可以通过法兰或拉杆连接,通常小型机采用拉杆连接。
机筒通常嵌入双金属衬套以提高机筒内表面的耐磨性能。
为实现精确的温度历程,每个机筒上都有单独的加热/冷却设计,从而实现冷却与加热功能的最佳组合。
二、同向双螺杆挤出机挤出过程分析同向双螺杆挤出机的结构和功能与单螺杆挤出机很相似,但工作原理上存在着很大的差异。
主要表现在以下几个方面:强制输送,啮合同向旋转双螺杆,在啮合处两根螺杆运动速度方向相反,一根螺杆要把物料拉入啮合间隙,而另一根螺杆把物料从间隙中推出,结果使物料从一根螺杆螺槽转到另一根螺杆螺槽中,物料沿着螺杆呈“∞”形向机头方向被强制输送。
啮合同向差速双螺杆挤出机挤出聚乳酸流场分析
啮合同向差速双螺杆挤出机挤出聚乳酸流场分析
代祥基;刘子豪;黄志刚
【期刊名称】《食品与机械》
【年(卷),期】2024(40)4
【摘要】目的:探究不同差速比的螺杆组在流道性能上的差异,明确差速对聚乳酸材料挤出性能的影响。
方法:应用Solidworks软件建立4组差速双螺杆组,通过Fluent软件进行网格划分和有限元数值模拟,使用CFD-post软件分析计算结果,并对其性能进行验证。
结果:当进出口压力分别为0.2,0.5 MPa,单头基准转速为30
r/min时,差速比为1∶2和1∶3的螺杆在不同性能下各有优劣,螺杆的产量和机筒
内压力在差速比为1∶2时具有优势,螺杆的混合能力在差速比为1∶3时具有优势。
结论:对比传统双螺杆挤出机,差速双螺杆挤出机对聚乳酸材料的挤出性能为正向影响,可作为全新的聚乳酸改性设备。
【总页数】7页(P59-64)
【作者】代祥基;刘子豪;黄志刚
【作者单位】北京工商大学人工智能学院;塑料卫生与安全质量评价技术北京市重
点实验室
【正文语种】中文
【中图分类】TQ3
【相关文献】
1.聚乳酸在啮合同向双螺杆挤出机机头过渡体的流场研究
2.啮合同向双螺杆挤出机不同螺杆流场仿真分析
3.啮合同向双螺杆挤出机中组合螺杆性能的数值研究(Ⅰ)瞬态流场分析
4.啮合同向双螺杆挤出机螺纹元件三维流场分析
5.同向啮合双螺杆挤出机捏合块流道三维流场分析
因版权原因,仅展示原文概要,查看原文内容请购买。
啮合同向双螺杆挤出机新型混炼元件性能及应用
啮合同向双螺杆挤出机新型混炼元件性能及应用关键词:同向双螺杆挤出机;混合过程;新型混炼元件同向双螺杆挤出机得到广泛应用在很大程度上得益于设备的灵活性,可以灵活地调整设备的组合配置,适应各种加工工艺要求。
同向双螺杆挤出机的灵活性来自于挤出系统的模块化设计。
螺杆组件包括输送螺纹组件和混炼组件两大类。
全啮合同向双螺杆挤出机具有非常好的自清洁功能,可以避免物料在挤出过程中停留时间过长导致热降解。
这种自清洁功能是通过保证螺杆的特定横截面形状来实现的。
标准的全啮合同向双螺杆挤出机在螺杆横截面上具有同一性,任何螺纹输送组件或者混炼组件的横截面形状是统一的。
在挤出机的规格!螺杆中心距和螺纹头数确定的情况下螺杆的横截面形状就确定下来。
沿螺杆轴线上这种横截面连续扭转而成的组件就是螺纹组件,而由一系列这种横截面非扭转而成的平直段通过错列一定角度而形成的组件为捏合盘组件,由于捏合盘组件在挤出过程中主要起混炼作用,通常将捏合盘组件称为混炼组件。
早期的全啮合同向双螺杆挤出机的螺杆组合组件种类较少,主要包括不同螺旋导程的螺纹组件!不同错列角和捏合宽度的捏合盘组件。
全啮合同向双螺杆挤出机除了具有上述的模块化特点外,还具有优异的分散性混合和分布性混合性能。
这种挤出机具有相对较短的停留时间和窄的时间分布特性,在某些高速高扭矩应用中停留时间可以缩短至5-10s。
这些特点可以实现迅速的清洗和切换。
这种挤出机的最大不足是可能产生高峰值剪切速率和相对不足的泵送能力。
螺杆的速度越高,峰值剪切应力和速率就越大并可能导致严重的后果。
硬质PVC是一种对剪切非常敏感的聚合物,它就难以用这种双螺杆挤出机共混。
为了解决混炼过程中存在的问题,近年来世界上各个著名的全啮合同向双螺杆挤出机生产厂家均对螺杆挤出系统中的混炼组件进行了重点研究并开发出了一些典型的新型混炼组件。
1 同向双螺杆挤出机挤出过程中的混合同向双螺杆挤出机主要用于聚合物各种改性共混加工。
聚合物共混对混合的要求可以分为两类:分散性混合和分布性混合。