
车铣加工编程fanuc 0i 系统
O1; M21 G28 H0; G97 T0101; S1000 M13; G00 X80. Z30.; G98 G01 Z-20. F100; G12.1; G42 X50. A C25. B X-50. C C-25. D X50. E C0 A G40 X100. G13.1 …
卡盘回零
动力刀头正转 定位在轮廓开始点 切削至Z-20 调用极坐标插补模式 刀具右补偿,切入起点开始铣削轮廓
2、C轴分度
O0010; M21 T0707; G97; M13 S1000; G98; G28 H0.; G0 X60. Z6.; G0 X40.; G0 C0.; G1 X28. F300; Z-10.; G04 X0.5; G1 Z6.; G0 C90.; G1 Z-10. F300; G04 X0.5; G1 Z6.; G0 C180.; G1 Z-10. F300; G04 X0.5; G1 Z6.; G0 C270.; G1 Z-10. F300; G04 X0.5; G1 Z6.; X100.Z100. ; M15; M30;
铣削方式 恒定转速模式 动力到头正转 分进给模式 卡盘回零
卡盘转至0°
程序暂停0.5秒 卡盘转至90°
极坐标编程
G12.1(G112)——极坐标插补 G13.1(G113)——极坐标插补取消
用φ20铣刀加工50×50的正方形(A-B-C-D-E-A)
取消刀尖圆弧半径补偿,退刀
取消极坐标插补模式
4、极坐标编程
O1; G97; M21; G28H0; T0101; M13S1000; G98G01Z-10F100 G12.1 G42G01X80F100 C17.321F100 X-20 X-40C0 X-20C-17.321 X20 X40C0 X20C17.321 G40X90F100 C0 G13.1 G01Z10F100 G01X100Z100 M15 M30
相关指令注释 G97/主轴恒转速 G96/主轴恒线速 G98/分进给模式 G99/转进给模式
M21/铣削方式
M20/车削方式
M13/动力刀头正转 M14/动力刀头反转 M15/动力刀头停止
车铣加工编程
清华大学基础工业训练中心来自王佐一、机床坐标系 车削中心
车铣复合加工中心
三、编程 1、C轴分度
O0010; T0909; M21 铣削方式 G97 M13 S1000; 动力刀头正转 G98; 分进给模式 G28 H0.; 卡盘回零 G0 X40. Z10.; G0 Z5.; G0 C0.; 卡盘转至0° G1 Z-10. F100; G4 X0.5; G0 Z5.; G0 C90.; 卡盘转至90° G1 Z-10. F100; G4 X0.5; G0 Z5.; G0 C180.; G1 Z-10. F100; G4 X0.5; G0 Z5.; G0 C270.; G1 Z-10. F100; G4 X0.5; G0 Z5.; X100.Z100. M15; M30;
FANUC-0i仿真(铣床)操作

FANUC-0i仿真软件(铣床)的操作1. 启动:急停释放→按键→这时“机床电机”与“伺服控制”指示灯亮,操作页面如下:2. 回零:按回零键→按或、→按→完成回零操作→机床位于零位:3.轨迹显示:按选择自动方式→按进入图形显示页面→按循环启动键→显示程序轨迹4.安装工件:按进入机床显示页面→按选择毛坯尺寸,如铣车床毛坯直径φ80mm 长度150mm→12 按“确定” →按选择零件(如毛坯1)、选择夹具(如卡盘)→ 按选中毛坯、安装零件5.安装刀具:按进入刀具选择页面 →选刀具→ 按6.工件坐标系设置及刀具半径补偿设置:因与实际机床操作不一致,故在软件中不进行对工件坐标的操作,直接输入工件坐标系数据(X-500.、Y-414.、Z-168.)按→ 按软键[坐标系] → 光标分别移至“G54” 的X 、Y 、Z →输入数值 →按软键输入按→ 按软键[补正] → 光标分别移至“形状(D )” →依次输入数值 →按软键输入7.仿真加工:按选择自动方式→用光标键将光标移至程序第一行→按循环启动键→ 零件加工完成 注:选择停止键8.程序传输:(1)程序输出: 在程序编辑状态 →按→按[操作]软键→按→按[PUNCH]软键→输入程序名→按程序输出,存入FANUC 的程序目录下;(2)程序输入: 在程序编辑状态→按→按[操作]软键→按→按[READ]“读”软键 → 输入程序名,如“O1” →按“执行”软键 → 按进入远程执行状态 →进入程序目录,选择所需传送的程序名→按→程序出现在机床页面上,如下图所示:。
FANUC_0i-MB系统加工中心编程指令及实训操作

G 指令
组号
功
能
G 指令 组号
功
能
G00* G01(*)
G02 G03
定位 直线插补 01 顺时针圆弧插补/螺旋线插补 逆时针圆弧插补/螺旋线插补
G50.1* G51.1 G52 G53
可编程镜像取消 22 可编程镜像有效
局部坐标系设定 00
选择机床坐标系
G04
停刀,准确停止
G54*
选择工件坐标系 1
图 3-2 设定工件坐标系
1.用 G54~G59 指令选择工件坐标系 G54~G59 指令可以分别用来选择相应的工件坐标系。在电源接通并返回参考点后,系统自动选择 G54 坐标系(图 3-3 中第二行)。 例 3-1 对图 3-4 所示零件在坐标原点处加工一个通孔(工件厚 13mm)。用 G54 指令选择工件坐标 系。编程如下:
图 3-6 局部坐标系与工件坐标系的关系
程序名 换上 1 号刀 选择 G54 工件坐标系,绝对编程,快速移动到 Z35,在 Z 方向调入了刀具长度补偿 刀具快速移动到 G54 工件坐标系设定的点 主轴正转,转速 600r/min 快速定位,切削液开 调用子程序 O8001 加工下平面的型腔 Z 轴快速上移,切削液关 Z 轴快速移动到机床坐标 Z0 处 主轴停转 换上 2 号刀 选择 G55 工件坐标系,绝对编程,快速移动到 Z20,在 Z 方向调入了刀具长度补偿 刀具快速移动到 G55 工件坐标系设定的点 主轴正转,转速 600r/min 快速定位,切削液开 调用子程序 O8002 加工上平面的型腔 Z 轴快速上移,切削液关 取消刀具长度补偿,Z 轴快速移动到机床坐标 Z0 处 程序结束
G47
2 倍刀具偏置量
G48
1/2 刀具偏置量
FANUC 0i数控铣床指令
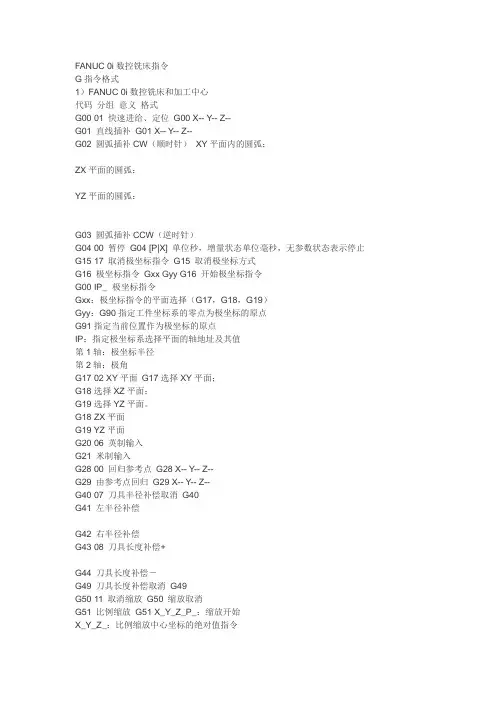
FANUC 0i数控铣床指令G指令格式1)FANUC 0i数控铣床和加工中心代码分组意义格式G00 01 快速进给、定位G00 X-- Y-- Z--G01 直线插补G01 X-- Y-- Z--G02 圆弧插补CW(顺时针)XY平面内的圆弧:ZX平面的圆弧:YZ平面的圆弧:G03 圆弧插补CCW(逆时针)G04 00 暂停G04 [P|X] 单位秒,增量状态单位毫秒,无参数状态表示停止G15 17 取消极坐标指令G15 取消极坐标方式G16 极坐标指令Gxx Gyy G16 开始极坐标指令G00 IP_ 极坐标指令Gxx:极坐标指令的平面选择(G17,G18,G19)Gyy:G90指定工件坐标系的零点为极坐标的原点G91指定当前位置作为极坐标的原点IP:指定极坐标系选择平面的轴地址及其值第1轴:极坐标半径第2轴:极角G17 02 XY平面G17选择XY平面;G18选择XZ平面;G19选择YZ平面。
G18 ZX平面G19 YZ平面G20 06 英制输入G21 米制输入G28 00 回归参考点G28 X-- Y-- Z--G29 由参考点回归G29 X-- Y-- Z--G40 07 刀具半径补偿取消G40G41 左半径补偿G42 右半径补偿G43 08 刀具长度补偿+G44 刀具长度补偿-G49 刀具长度补偿取消G49G50 11 取消缩放G50 缩放取消G51 比例缩放G51 X_Y_Z_P_:缩放开始X_Y_Z_:比例缩放中心坐标的绝对值指令P_:缩放比例G51 X_Y_Z_I_J_K_:缩放开始X_Y_Z_:比例缩放中心坐标值的绝对值指令I_J_K_:X,Y,Z各轴对应的缩放比例G52 00 设定局部坐标系G52 IP_:设定局部坐标系G52 IP0:取消局部坐标系IP:局部坐标系原点G53 机械坐标系选择G53 X-- Y-- Z--G54 14 选择工作坐标系1 GXXG55 选择工作坐标系2G56 选择工作坐标系3G57 选择工作坐标系4G58 选择工作坐标系5G59 选择工作坐标系6G68 16 坐标系旋转(G17/G18/G19)G68 a_ b_R_:坐标系开始旋转G17/G18/G19:平面选择,在其上包含旋转的形状a_ b_:与指令坐标平面相应的X,Y,Z中的两个轴的绝对指令,在G68后面指定旋转中心R_:角度位移,正值表示逆时针旋转。
试谈FANUC0i数控系统的基本编程指令

• 直线插补定位和非直线插补定位如图6-8所示。
2021/8/6
3
2021/8/6
图6-8 直线插补定位和非直线插补定位
4
• G00指令中的快速移动速度由机床制造厂对每个 轴单独设定到参数No.1420 中。由G00指令的定 位方式,在程序段的开始刀具加速到预定的速度, 而在程序的终点减速。在确认到位之后,执行下 个程序段。“到位”是指进给电机将工作台拖至 了指定的位置范围内 。这个范围由机床制造厂 决定并设置到参数No.1826中。通过设定参数 No.1601#5(NCI),可以不进行对各程序段的 到位检测。
2021/8/6
图6-20 当OFH(参数No.5001#2)=1时(A/B)
32
• b.刀具长度偏置C。当指定和修改刀具长度偏置C的偏 置号时,偏置号的有效顺序,取决于下述条件。
• a)当OFH(参数No.5001#2)=0时。如图6-21所示。 • b)当OFH(参数No.5001#2)=1时。如图6-22所示。
• a.刀具长度偏置A/B。当指定或修改刀具长度偏置A/B的偏
置号时,偏置号的有效顺序,取决于下述条件。 • a)当OFH(参数No.5001#2)=0时。如图6-19所示。 • b)当OFH(参数No.5001#2)=1时。如图6-20所示。
2021/8/6
31
图6-19 当OFH(参数No.5001#2)=0时(A/B)
2021/8/6
28
• 2)指令格式。 • ①刀具长度偏置A:G43 Z_H_;G44 Z_H_; • ②刀具长度偏置B:G17 G43 Z_H_;G17 G44 Z_H_;
FANUC 0i 系统 G指令和M指令
例如:G73 U(△i)W(△k) R(△d);
G73 P(ns)Q (nf) U (△u) W(△w)F(f)S(s)T (t);
△i:X轴上的总退刀量(实质为总切削深量),其值为X方向上的最大总切深量(半径值)。
△k:Z轴上的总退刀量(实质为总切削深量),其值为Z方向上的最大总切深量。
X、Z分别为圆柱面切削的终点绝对坐标值;
U、W为圆柱面切削的终点相对于循环起点的增量坐标值。
R:为锥度部分X轴的长度,即圆锥起始点于终点的半径差。R=0表示圆柱面,可省略。
F:为设定进给速度。
G91
和G90唯一的区别是G91为相对坐标,其余相同。
G92
单一固定螺纹切削循环,(可以完成圆柱螺纹和圆锥螺纹的切削循环)。
M08
冷却液开启。
M09
冷却液关闭。
M10
夹紧(卧式加工中心第四轴)。
M11
松开(卧式加工中心第四轴)。
M15
正方向快速移动。
M16
反方向快速移动。
M19
主轴定位。
M30
程序停止。
M98
调用子程序。
M99
子程序结束。
R、F同上。
G75
复合外径切槽(切断)循环指令。
指令格式:G75R(e);
G75X(u)Z(w)P(△i) Q(△k)F(f);
e:退刀量。
X/Z:槽的坐标。
△i:X向每次循环切削量,该值不能用小数点方式表示。
f:进给量。
G76(车床)
复合形螺纹切削循环。
指令格式:G76 P(m) (r) (a) Q (△dmin) R(d);
G56
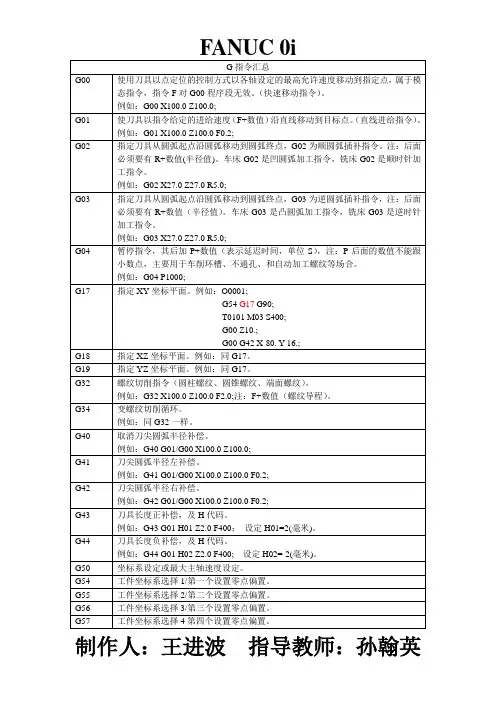
工件坐标系选择3/第三个设置零点偏置。
车铣加工编程fanuc-0i-系统PPT演示课件

❖ 相关指令注释 ❖ G97/主轴恒转速 G96/主轴恒线速 ❖ G98/分进给模式 G99/转进给模式 ❖ M21/铣削方式 M20/车削方式 ❖ M13/动力刀头正转 M14/动力刀头反转 M15/动力刀头停止
•9
❖ G0 C0.;
卡盘转至0°
❖ G1 X28. F300;
❖ Z-10.;
❖ G04 X0.5;
程序暂停0.5秒
❖ G1 Z6.;
❖ G0 C90.;
卡盘转至90°
❖ G1 Z-10. F300;
❖ G04 X0.5;
❖ G1 Z6.;
❖ G0 C180.;
❖ G1 Z-10. F300;
❖ G04 X0.5;
•6
▪ O1;
▪ M21
▪ G28 H0;
卡盘回零
▪ G97 T0101;
▪ S1000 M13;
动力刀头正转
▪ G00 X80. Z30.;
定位在轮廓开始点
▪ G98 G01 Z-20. F100; 切削至Z-20
▪ G12.1;
调用极坐标插补模式
▪ G42 X50.
A
刀具右补偿,切入起点开始铣削轮廓
一、机床坐标系
❖ 车削中心
•1
❖ 车铣复合加工中心
•2
三、编程
❖1、C轴分度
❖ O0010;
❖ T0909;
❖ M21
铣削方式
❖ G97 M13 S1000; 动力刀头正转
❖ G98;
分进给模式
❖ G28 H0.;
卡盘回零
❖ G0 X40. Z10.;
❖ G0 Z5.;
❖ G0 C0.;
卡盘转至0°
FANUC_0i编程
重复次数
参数
P
P,Q,RБайду номын сангаас
子程序的重复次数
指定程序重复部分等的顺序号
三、常见G代码含义及解释
1.快速点定位指令-G00
G00指令是模态代码,它命令刀具以点定位控制方式从刀具在点 快速移动到下一个目标位置。它的移动速度已由机床厂家预先定, 不能用程序指令来改变,运动速度为系统设定的最高极限速度,其 后不需F地址符及数字 。它只是快速定位而无运动轨迹要求,不能 用于切削加工。 指令格式:G00X(U)_Z(W)_; 注意: (1)X、Z方向同时运动; (2) X、Z方向同时运动至某一中间点,该中间点X坐标已经移动 到位,再移动Z轴,至目标点; (3)G00运动方式应明晰,编程序时注意,刀具(刀架)不可与 设备、工件、夹具、附具等干涉。
1.2 坐标系
A、机床坐标系、机械零点 机床坐标系是机床固有的坐 标系,机床坐标系的原点称为机 床原点或机械零点,通常安装在 X轴和Z轴的正方向的最大行程处。 在机床经过设计、制造和调整后, 这个原点便被确定下来,它是固 定的点。采用增量编码器的伺服 电机当系统断电后重新上电时并 不知道机械零点,通常要进行自 动或手动回机械零点,以建立机 床坐标系。机床回到了机械零点, 找到所有坐标轴的原点,CNC就 建立起了机床坐标系。采用绝对 编码器的伺服电机由于系统断电 时有电池保持记忆机床位置,因 此不必进行回零操作。 B、工件坐标系、程序零点和对刀 点 工件坐标系是编程人员在编 程时使用的,编程人员选择工件 上的某一已知点为参考点(也称 程序零点)建立一个新的坐标系, 称为工件坐标系。工件坐标系一 旦建立便一直有效,直到被新的 工件坐标系所取代。程序零点的 选择要尽量满足编程简单、尺寸 换算少、引起的加工误差小等条 件。一般情况下,程序零点应选 在尺寸标注的基准或定位基准上。 对车床编程而言,工件坐标系原 点一般选在工件轴线与卡盘的端 面
FANUC 0i-MC数控系统编程指令及应用
度补偿,如图5-1所示。对于数控铣床和加工中心,通常都是在XY坐
标平面内进行轮廓加工。该组指令为模态指令,一般系统初始状态为
G17状态,故G17可省略。
指令格式 ;
G17 G18 G19
下一页 返回
5.1 尺寸系统指令
G17用来选择X/Y平面 G18用来选择X/Z平面 G19用来选择Y/Z平面 G17、G18、G19三个坐标平面的含义见表5-2 。
第5章 FANUC 0i-MC数控系统编程指 令及应用
5.1 尺寸系统指令 5.2 坐标轴运动指令 5.3 主轴运动指令 5.4 进给速度指令(G94、G95) 5.5 刀具和刀具补偿 5.6 辅助功能(M) 5.7 标准铣削循环及子程序调用
下一页
第5章 FANUC 0i-MC数控系统编程指 令及应用
功能:刀具以圆弧轨迹从起始点移动到终点。
指令格式:在XY平面内的圆弧:
G02
R _
G17 G03 X_ Z_ I _ J _ F_;
上一页 下一页 返回
5.2 坐标轴运动指令
在XZ平面内的圆弧:
G02 G18 G03
X_ Z_
R_ I _ K _
F_;
在YZ平面内的圆弧:
G19
G02 G03
X_ Z_ R _ J _ K _
上一页 下一页 返回
任务一 DHCP服务的安装与配置
(9)在“添加排除”界面中,输入不打算租借给客户机使 用的1P地址范围,可以输入一个IP地址,也可输入一段1P 地址,单击“下一步”按钮,打开图6-11所示的“租约期限” 界面。
(10)在“租约期限”界面中,设置租约时间,租约期限默 认为8天。租约期限是指一个IP地址分配给DHCP客户机后, 此IP地址可以连续使用的最长时限。在租约期限到期时,将 更新租约或收回IP地址。单击“下一步”按钮打开图6-12所 小的“配置DHCP选项”界面。
FANUC0i-M系统的编程指令
图1-9 G28指令与G29指令应用举例
FANUC0i-M系统的编程指令
15.精确停止校验指令 G09 G09指令为非模态指令。 16.精确停止校验方式指令 G61 G61与G09的区别是G61为模态指令,而G09指令为非模态指令。 17.切削进给方式指令 G64 18.暂停指令 G04 编程格式: G04 X_(或P_); 19.进給功能设定指令 G94、G95
图1-11 刀具半径补偿方向
FANUC0i-M系统的编程指令
2.刀径补偿的应用
刀径补偿功能给数控加工带来了方便,
简化了编程工作。编程人员不但可以直 接按零件轮廓编程,而且还可以用同一 个加工程序,对零件轮廓进行粗、精加 工。如图1-12所示,当按零件轮廓编程 以后,在粗加工零件时可以把偏移量设 为d,d=Δ+R,其中,R为铣刀半径,Δ 为精加工前的加工余量,那么零件被加 工完成以后将得到一个比零件轮廓ABC DEFG各边都大Δ的零件轮廓A′B′C′D′E′F ′G′。在精加工零件时,设偏移量d=R, 这样零件被加工完后,将得到零件的实 际轮廓ABCDEFG。
1.进给速度 F F指令表示刀具中心运动时的进给速度。由F和其后的若干数 字组成。F的单位取决于G94(每分钟进给量,单位为mm/min )或G95(每转进给量,单位为mm/r)。 2.主轴功能 S S指令表示铣床主轴的转速,由S和其后的若干数字组成,其 后的数值表示主轴速度,单位为转/分钟(r/min)。 3.刀具功能 T T指令用于选刀,其后的数值表示选择的刀具号。
程序结束 主轴正转 主轴反转 主轴停转 冷却液开 冷却液关 程序结束 子程序调用 子程序结束
程序结束后不返回到程序开头的位置 从主轴前端向主轴尾端看时为逆时针 从主轴前端向主轴尾端看时为顺时针 执行该指令后,主轴停止转动 执行该指令时,应先使冷却液开关位于AUTO的位置 — 程序结束后自动返回到程序开头的位置 程序段中用“P”表示子程序地址 —
FANUC 0i系统基本操作步骤
FANUC 0i系统基本操作步骤第一步:进入宇航(FANUC 0i)数控仿真软件并开机(1)在“开始\程序\数控加工仿真系统”菜单里依次单击图标→图标;或者在桌面双击快捷方式;弹出登录窗口,单击按钮即可进入数控系统。
(2)单击菜单栏中菜单,弹出设置窗口;依次选择→→→或,单击确定,就进入了FANUC 0i数控车床的机床界面。
第二步:机床回零单击→启动机床→单击回零按钮→单击→单击→X轴亮→然后单击→单击→Z轴亮;CRT面板显示坐标X600.00、Z1010.00。
第三步:手动移动机床,使机床各轴的位置距离机床零点一定的距离单击→分别单击、按钮,选择移动的坐标轴。
单击按钮,控制机床的移动方向。
第四步:输入程序(1)当程序段较少时,可以直接在数控系统中编辑数控加工程序。
步骤如下:单击按钮,进入编辑模式,单击按钮,进入程序管理窗口,在缓冲区输入程序号(例如:O1001),单击按钮键,新建程序,单击换行。
依次输入程序段,每编辑一段数控加工程序,单击换行,单击输入一段程序。
接着输入下一段,直到程序输入完毕,按按钮,使光标指示程序的开始。
(2)当程序段较长时,建议用Word、记事本等编辑数控加工程序,并保存。
第五步、安装工件单击按钮→定义毛坯尺寸→单击确定按钮→单击按钮→选择毛坯→单击确定按钮;单击、、按钮,调整工件位置(建议将工件调整到最右端)。
第六步、装刀并对刀1、装刀:单击按钮→选择刀具类型→定义刀具参数→选择刀位号→单击确定按钮。
2、对刀:对刀详细步骤如下:●对1号刀。
(1)Z方向对刀:单击按钮,将机床设置为手动模式。
单击按钮使主轴转动→单击按钮→按下按钮→使机床快速移动到靠近工件的位置;单击按钮→使机床向X-方向移动,当刀具快靠近工件时取消按钮;单击按钮→,试切工件端面(试切背吃刀量不应过大),单击按钮,使刀具沿X+方向退刀;单击按钮→单击按钮→单击按钮→将光标移动到番号栏中→在缓冲区输入Z0→单击按钮,即完成Z方向的对刀。