
QSI-012.铝基板检验规范
FP001-05A
与相应的拖架,散热 片试装 OK.
组装
相关 件
E3.1 表面附着力 E3.2 耐浸焊性 E3.3 热冲击 性能 E3 E3.4 可焊性
E3.5 耐压测试
油墨及丝印无脱落 无起泡无分层 无起泡无分层 上锡 OK
不击穿
用小刀在表面 上划 1MM 的小 格,贴上 3M 胶 纸,按平后快 速拉起 3 次.
小刀 /3M 胶
2010.7.16
PREPARED 制订
黄长林
APPROVED 核准
黄孝春
DEPT 部门
QM
DEPT 部门
IQC
QTY 份数
1
DEPT 部门
DISTRIBUTION TO DEPTS 分发部门
QTY 份数
DEPT 部门
QTY 份数
DEPT 部门
QTY 份数
DEPT 部门
QTY 份数
CONFIDENTIALITY 保密等级 ( )TOP CONFIDENTIAL 绝密
4.权责 IQC 检验员:依据本作业书对来料进行检验。必要时可参考承认书。 工程师或工程师级别以上职员:拟定和更新作业指导书。 5.作业规定
5.1 抽样标准依据 GB/T 2828.1-2003 抽样计划执行。 5.2 允收水准:CR=0,MAJ=0.4,MIN=0.65 5.3 对于量产的来料必须有有效之承认书。 6.参考文件
目视
标识品号规格等与实物一 致且真空包装
目测
E1.6
刮伤、压伤、起 泡
防焊刮伤且已补焊(非线 路)
焊盘及线路刮作、压伤、起 泡不允许
√
√ √
√
E1.7 铝基板发黄
铝基板发黄不允许(有限度 板及签色卡者除外)
√
FP001-05A
QSI 检验标准
铝基板检验规范
DOC NO
文件编号 REV 版本
PAGE 页码
2.范围 所有本公司合格供应商所提供之铝基板均适用于本检验规范。特殊物料可参考本检验规范。客戶另有要求或 另有規范時﹐依客戶規定執行。
3.定义 3.1 致命缺陷(CR):对产品的使用,维护容易造成危害或不安全状况的缺陷,或妨碍重要工作性能的缺陷。 3.2.主要缺陷(MAJ):产品容易造成故障或大大降低单位产品预定可用性的缺陷,或对制程造成不易排除之 影响之缺陷。 3.3.次要缺陷(MIN):与承认书,样品,图纸要求有差异,但不严重降低单位产品的预定的可用性,或不严 重违背规定的标准,仅轻微地影响单位产品有效使用和操作的缺陷或该缺陷易于排除者。
QSI-012 A
4 of 5
检验项目
E2.1 尺寸 E2
E2.2
主要检验内 容
板翘
铝基板尺寸
检验标准
PCB 通孔板弯曲不应 超过 1.5%,SMD 板不 应超过 0.75%,且不造 成焊接后组装操作或 最终使用期间的损 伤.
铝基板尺寸符合图纸 或样品.
检验方法 测量 测量
检验 工具
塞规
卡尺
E2.3 组合性
耐压 测试 仪
缺陷等级
CR MAJ MIN √ √ √ √
√ √
√
√
FP001-05A
QSI 检验标准
铝基板检验规范
DOC NO
文件编号 REV 版本
PAGE 页码
QSI-012 A
5 of 5
备注: 1.供应商出货报告及第三方检测报告确认。(第三方测试报告包括:a.材质报告(供应商铝金属导热系数或 热阻报告); b.剥离强度等) 2.检验后如实的记录报告,并且标识物料合格状态,标签填写清楚,标识到最小包装。 3.检验不合格按 MRB 流程进行相关部门会签,并开出 8D 改善报告给 SQE 登录台帐,按时追踪处理结果,按 MRB 结果对物料标识。 4.抽样须随机及均匀。 5.供应商之铝基板须符合工业标准或 IPC 标准。
QSI 检验标准
REV 版本
A
ECN NO 工程变更号
ECN-10060084
铝基板检验规范
DOC NO
文件编号 REV 版本
PAGE 页码
QSI-012 A
1 of 5
CHANGE HISTORY 文 件 修 订 履 历
CHANGE DESCRIPTION 修订内容
EFF. DATE 日期
新文件发行
( )CONFIDENTIAL 机密
ISSUE NO 分发号:
(√)INTERNAL ONLY 一般内部
FP001-05A
QSI 检验标准
铝基板检验规范
DOC NO
文件编号 REV 版本
PAGE 页码
QSI-012 A
2 of 5
1.目的 规范铝基板检验标准,指导检验作业。以确保供应商来料符合本司或客户品质要求 。
纸
将产品放入锡 炉测试,测试 条件为 260℃, 时间 5 分钟.
将产品放入锡 炉测试,测试 条件为 288℃, 时间为 10 分钟 3 次.
锡炉
将产品放入锡 炉测试,测试 条件为 245℃, 时间≤3S.
将产品放在高 压测试仪下测 试,测试条件 为 2.0KV,漏电 流为 5MA,时间 为 1 分钟。(此 项如有特殊要 求,已被双方 认可,则依特 殊要求执行).
面
无脏污。
缺陷等级
CR MAJ MIN √
√
安规标示,品名, 安规标示,品名,规格,版
E1.3
规格,版本。产 本,产品极性标示等文字及 品极性标示等文 丝印无错误。无漏印及无重
√
字及丝印。
印。
E1.4 线路及焊盘 外观 E1
E1.5 标识包装
线路、焊盘与工程图纸或样 品一致。线路无线大、线细 残损等现象,焊盘无油墨、 无缺损及过大过小等现象。
6.1.GB/T 2828.1-2003 6.2. 承认书
FP001-05A
QSI 检验标准
铝基板检验规范
DOC NO
文件编号 REV 版本
PAGE 页码
QSI-012 A
3 of 5
7.检验作业内容 检验项目 E1.1主要检验内容 供应商来自检验标准 符合 AVL
检验方 检验
法
工具
E1.2
文字及丝印,板 文字及丝印清晰。板面清洁
铝板技术规范及技术质量要求

铝板技术规范及技术质量要求铝板是一种常见的金属材料,在工业生产和建筑领域有着广泛的应用。
为了确保铝板的质量和安全使用,制定了一系列技术规范和质量要求。
以下是关于铝板的技术规范和技术质量要求的详细介绍。
一、铝板的技术规范:1.构造规范:铝板的构造应符合设计要求,包括尺寸、形状、加工方式等。
尺寸的偏差应在规定范围内,并进行必要的处理。
2.表面质量:铝板表面应平整,无明显的凸起、凹陷、裂纹等缺陷。
允许一定范围内的划痕,但不得影响铝板的性能和外观。
3.物理性能:铝板的物理性能包括强度、韧性、硬度、电导率等。
这些性能会根据不同的用途和要求有所不同,在技术规范中会详细规定。
二、铝板的技术质量要求:1.成分要求:铝板的成分应符合国家标准或合同要求。
杂质元素的含量应控制在规定的范围内,以保证铝板的化学稳定性和耐腐蚀性。
2.强度要求:铝板的强度要求根据不同的用途和工作条件而定。
一般要求铝板具有一定的抗拉强度、屈服强度和延伸率,以确保其在使用中的稳定性和可靠性。
3.表面处理:铝板的表面处理包括氧化、涂层、喷涂等。
这些处理应符合技术规范,能够提高铝板的耐腐蚀性、耐磨性和外观质量。
4.尺寸精度:铝板的尺寸精度直接影响其在工程中的安装和使用情况。
要求铝板的尺寸精度符合设计和生产要求,偏差应在允许范围内,并进行必要的校正和调整。
三、铝板的检测与认证:1.外观检测:对铝板表面的凸起、凹陷、裂纹、划痕等进行目视检查,确保其外观质量符合要求。
2.物理性能测试:对铝板的强度、韧性、硬度等物理性能进行测试,以保证其满足设计和使用要求。
3.成分分析:通过对铝板成分的分析,确保其成分符合相关标准和要求。
以上是关于铝板技术规范和技术质量要求的详细介绍。
铝板作为一种常见的金属材料,在工业生产和建筑领域起着重要的作用。
了解和遵守相关技术规范和质量要求,对于确保铝板的质量和安全使用至关重要。
铝材料标准质量验收规范文本

铝材料标准质量验收规范文本一、铝材料质量验收的总体要求。
1.1 铝材料在现代工业和日常生活中的应用极为广泛,从建筑的框架到电子产品的外壳,无处不在。
所以对其质量验收必须慎之又慎,就像挑选宝贝一样,得瞪大眼睛,容不得半点马虎。
1.2 验收铝材料时,我们要秉持着“一竿子插到底”的态度,从铝材料的各个方面进行检查,确保它能符合我们预期的标准,可不能“走马观花”似的敷衍了事。
二、外观质量验收。
2.1 首先看看铝材料的表面,这就好比看一个人的脸一样重要。
表面应该光滑平整,不能有明显的划痕、凹坑或者凸起。
如果表面坑坑洼洼的,就像月球表面似的,那肯定是不符合要求的。
而且表面不能有裂缝,哪怕是很细微的像头发丝一样的裂缝也不行,“千里之堤,毁于蚁穴”,小裂缝可能会引发大问题。
2.2 颜色也是一个关键因素。
正常的铝材料颜色应该均匀一致,如果出现了色斑或者颜色深浅不一的情况,那就像是一件漂亮衣服上打了补丁,看着就不协调,这也表明铝材料可能存在质量问题。
2.3 对于有特殊加工要求的铝材料,比如经过阳极氧化处理的,其氧化膜的完整性也得检查。
氧化膜要是有破损,那铝材料的耐腐蚀性能就会大打折扣,就像一个没有穿好铠甲的士兵,很容易受到外界的“攻击”。
三、尺寸规格验收。
3.1 铝材料的尺寸必须精准,这就如同做衣服要量体裁衣一样。
长度、宽度、厚度等尺寸都要在规定的公差范围内。
如果尺寸偏差太大,就像用错了尺码的零件去组装机器,那整个设备的装配都会受到影响,甚至无法正常工作。
3.2 在检查尺寸的时候,测量工具要准确可靠。
不能拿个不靠谱的尺子去量,那结果肯定是“乱弹琴”。
要用精度合适的量具,比如卡尺、千分尺等,确保测量结果的准确性。
四、性能验收。
4.1 铝材料的机械性能是重中之重。
像硬度、强度这些指标得达到相应的标准。
如果硬度不够,那在承受一定压力或者冲击力的时候,就会像软柿子一样容易变形,无法满足使用要求。
4.2 耐腐蚀性能也不能忽视。
PCB铝基板检验基准书

实配
5. 外观检查:(核对样品,核对制程,实配灯座及治工具)
5.1 标识包装:标识品号规格等与实物一 致且真空包装(1.2M以上长度无法真空包装).一致允收, 不一致拒收.
目视
5.2 板面:文字及丝印:清晰,板面清洁 无脏污允收(与承认书及样品一致。)丝印模糊不清晰拒收. 目视
5.3 拒收。
安规标示,品名, 规格,版本,产品极性标示等文字及丝印无错误允收,漏印,重 印,印字缺损等
目视
5.4 线路、焊盘与工程图纸或样 品一致.线路无线大,线细,残损等现象允收,焊盘无油墨, 无缺损 及过大过小等现象允收.焊盘符合要求,平整/无残缺或连锡, 氧化,焊盘上无白漆等外观不良允收.反之则 目视 拒收.
5.5 防焊漆刮伤、压伤且已补漆(非线 路)允收,未补漆拒收.
目视
5.6 层板,铝基板起泡:不允许.
文件编号: 制订单位:
PCB单面板/双面板/铝基板检验基准书
发行日期: 版本:
页次:3/3
适用阶段: 1)Working Sample □ 2)DFM制样 □ 3)工程试产 □ 4)生产试产□ 5)量产□
检验项目:
抽样标准:MIL-STD-105E(可接受质量水准-正常检验)
一、功能
1.检测设备:万用表,耐压机,卷尺,游标卡尺 2.安全:
2.1 耐压测试有任何的不良,拒收,无不良,允收。 2.2 检验时材料毛边或披锋易刺伤到人,拒收. 2.3 其它可能伤到人体安全的问题,拒收. 3.功能检验: 3.1 短路测试:根据串并关系,PCB/FR4板/铝基板上线路不得有开路现象(有拒收,无允收). 3.2 开短测试:根据串并关系,PCB/FR4板/铝基板上线路不得有短路现象(有拒收,无允收). 4.尺寸( 按照承认书及样品的尺寸来测量) 4.1 PCB/FR4板/铝基板长度,按照承认书要求量测,符合要求允收,不符合要求拒收. 4.2 PCB/FR4板/铝基板宽度,按照承认书要求量测,符合要求允收,不符合要求拒收. 4.3 PCB/FR4板/铝基板厚度,按照承认书要求量测,符合要求允收,不符合要求拒收. 4.4 PCB/FR4板/铝基板焊盘宽度,按照承认书要求量测,符合要求允收,不符合要求拒收. 4.5 PCB/FR4板/铝基板MARK点大小尺寸以1.0mm为准,或按照承认书要求量测,符合要求允收,
【2017年整理】铝基板检验标准
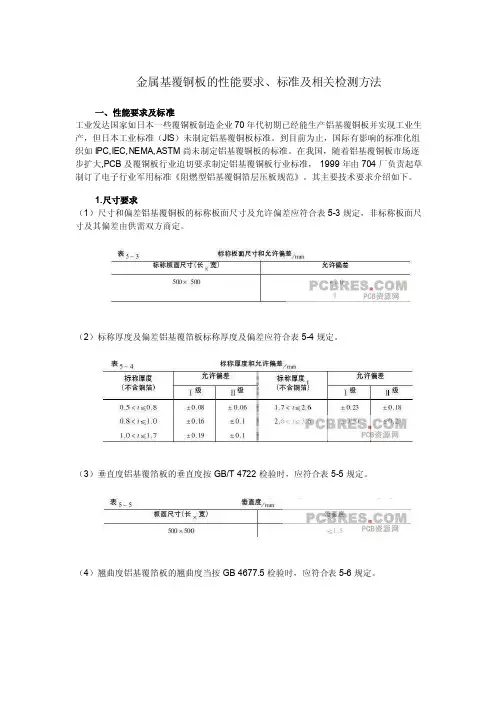
金属基覆铜板的性能要求、标准及相关检测方法一、性能要求及标准工业发达国家如日本一些覆铜板制造企业70年代初期已经能生产铝基覆铜板并实现工业生产,但日本工业标准(JIS)未制定铝基覆铜板标准。
到目前为止,国际有影响的标准化组织如IPC,IEC,NEMA,ASTM尚未制定铝基覆铜板的标准。
在我国,随着铝基覆铜板市场逐步扩大,PCB及覆铜板行业迫切要求制定铝基覆铜板行业标准,1999年由704厂负责起草制订了电子行业军用标准《阻燃型铝基覆铜箔层压板规范》。
其主要技术要求介绍如下。
1.尺寸要求(1)尺寸和偏差铝基覆铜板的标称板面尺寸及允许偏差应符合表5-3规定,非标称板面尺寸及其偏差由供需双方商定。
(2)标称厚度及偏差铝基覆箔板标称厚度及偏差应符合表5-4规定。
(3)垂直度铝基覆箔板的垂直度按GB/T 4722检验时,应符合表5-5规定。
(4)翘曲度铝基覆箔板的翘曲度当按GB 4677.5检验时,应符合表5-6规定。
1 翘曲度测量时,试样尺寸应不大于300mmx300mm若为整板或边长大于300mm,则应切成300mmx300mm。
但是计算时边长为被测边长。
2.外观1铝基覆箔板端面应整齐,不应有分层、裂纹和毛刺。
2铝板面平整,氧化膜均匀,光洁,不应有影响使用的凹陷、裂纹、划痕等缺陷。
3铜箔面不应有影响使用的气泡、皱折、针孔、划痕、麻点和胶点。
任何变色或污垢应能用密度为1.02g/c㎡的盐酸溶液或合适的有机溶剂擦去。
3.性能要求铝基覆箔板的各项性能应符合表5-7规定1对LI-11型铝基覆铜板板高频下介电常数和介质损耗角正切的性能指标由供需双方协商。
二、铝基覆铜板的检验方法电子行业军用标准《阻燃型铝基覆铜箔层压板规范》中制定了两项铝基覆铜板的专用检测方法:1介电常数及介质损耗角正切测量方法———变Q值串联谐振法;2热阻测量方法。
1.介电常数和介质损耗角正切测量方法———变Q值串联谐振法1)方法原理本方法利用将试样与调谐电容串联接入高频电路,测量串联回路的品质因数E 值的原理,测量大电容,小电阻,小电感板状试样的介电常数和介质损耗因数,测量电路如图5-3所示。
铝合金材料检验试验规范方案
范文范例参考铝合金材料检验试验规范制定/日期审核/日期批准/日期文件发行栏□ 执行董事□ 总经理□ 财务总监□ 生产副总□ 财务部□ 管理部□ 计划物料部□ 采购部□ 出口部□ 研发部□ 技术部□ 品保部□ 前加工车间□ 装配车间□ 喷涂车间□ 镜柜车间□ 杭洲湾分部范文范例参考0.1 修改履历序号章节版次修改内容生效日期1全部A0初次发行2012-07-01范文范例参考1、目的:为了保证铝合金(铝型材)材料的来料质量和满足制程中各项工艺技术要求,特制定本规范。
2、范围:2.1 本规范规定了铝合金(铝型材)材料的技术要求、检验方法、试验方法,检验标准。
2.2 本规范适用于本公司外购的所有的铝合金型材材料。
2.3 本规范规定的原材料外形尺寸和表面质量为正常检查项目,化学成分和力学分析为特殊检查项目。
3、职责:3.1 品质部:负责原材料来料检验;3.2 工程技术中心:负责新工艺、新材料的试验;3.3 采购部:负责联系与原材料供应商之间信息反馈及品质要求。
4、内容:4.1 、外形尺寸测量工具:测量工具型号精度游标卡尺0~300mm0.02mm千分卡尺0~ 25mm0.01mm4.2 铝合金型材截面尺寸:技术要求中除技术部门提供的图纸资料中有特殊要求,否则按GB5237.1-2004 执行,铝型材开口尺寸除外。
(见表 1、表 2)。
表 1铝合金型材截面尺寸及允许偏差截面尺寸 /mm公差截面尺寸 /mm公差大于至大于至01±0.11925±0.25 12±0.122538±0.30 23±0.143850±0.36 34±0.1650100±0.61 46±0.18100150±0.86 612±0.20150200±1.12 1219±0.23200350±1.37注:铝型材的长度尺寸按供需双方在订单合同的技术要求约定执行。
铝材料标准质量验收规范文本

铝材料标准质量验收规范文本一、铝材料质量验收的重要性。
1.1 铝材料在现代工业和日常生活中的应用极为广泛,从航空航天到建筑装饰,从电子产品到日常用品,无处不在。
所以其质量的好坏直接影响到众多产品的质量和安全性。
这就好比建房子的基石,如果基石质量不行,房子怎么能稳固呢?1.2 对于企业来说,严格按照质量验收规范进行铝材料验收,是对自身产品负责,也是对客户负责。
这是一种“一诺千金”的诚信体现,不能马虎对待。
二、外观质量验收。
2.1 表面平整度是一个关键因素。
铝材料的表面应该光滑平整,不能有明显的凹凸不平。
就像人的脸一样,坑坑洼洼肯定不好看。
如果表面有起伏,可能在后续加工或者使用过程中造成各种问题。
2.2 色泽方面,正常的铝材料应该具有均匀一致的色泽。
不能一块白一块黑,就像染布染得不均匀一样。
如果色泽不均,可能意味着铝材料在生产过程中存在一些杂质或者工艺问题。
2.3 还有就是不能有明显的划痕、裂纹等缺陷。
这些就像是伤口一样,会严重影响铝材料的强度和使用寿命。
哪怕是小小的划痕,也可能在使用过程中逐渐扩大,导致不可挽回的后果。
三、尺寸规格验收。
3.1 长度、宽度和厚度等基本尺寸必须严格符合标准要求。
这是最基本的,如果尺寸不对,在装配或者使用的时候就会像穿错尺码的鞋子一样,怎么都不合适。
比如说,在制造铝合金门窗的时候,如果铝型材的尺寸不对,那门窗就没法正常安装。
3.2 对于一些有特殊形状或者加工要求的铝材料,其形状尺寸的精度也非常重要。
要确保每一个角度、每一个弧度都符合设计要求,不能“差之毫厘,谬以千里”。
四、内在质量验收。
4.1 铝材料的纯度是内在质量的重要指标。
不同纯度的铝适用于不同的用途,必须通过科学的检测方法来确定其纯度是否达标。
这就像鉴别黄金的纯度一样,容不得半点虚假。
4.2 力学性能也不能忽视,包括强度、硬度等。
如果铝材料的强度不够,在承受一定压力或者拉力的时候就容易变形或者断裂。
这就好比一个体弱多病的人,干不了重活一样。
铝合金材料检验试验规范标准[详]
表11 6061工艺性能工艺性能热加工温度 2.8融化温度490~510℃切削加工性% 655℃切削加工性% 50有良好的强度,热态下塑性良好,冷态下,切削加工性好,易焊接,耐蚀性好。
良好的抗腐蚀性、韧性,易于抛光、上色膜,阳极氧化效果优良。
8 铝合金型材抗弯试验 ( GB/T232-2010 )8.1 围:规定了测定金属材料承受弯曲塑性变形能力。
8.2 原理:弯曲试验以圆形,方形、矩形或多边形横截面试样在弯曲装置上经受弯曲塑性变形、不改变加力方向,直至达到规定的弯曲角度。
弯曲试验时,试样两端的轴线保持在垂直于弯曲轴的平面。
8.3试验设备8.3.1一般要求弯曲试验应在配备下列弯曲装置之一的试验机或压力机上完成:a)配有两支辊和一个弯曲压头的支辊式弯曲装置,见图1b)配有一个V型器具和一个弯曲压头的V型模具式弯曲装置,见图2c)虎钳式弯曲装置,见图3图1图2 图38.3.2支辊式弯曲装置8.3.2.1 支辊长度和弯曲压头的宽度应大于试样宽度或直径(见图1).弯曲压头的直径由产品标准规定。
支辊和弯曲压头应具有足够的硬度。
8.3.2.2除非中有规定,支辊间距离L应按照式(1)确定:L=(D+3a)± a/2 (1)注:此距离在试验期间应保持不变。
8.3.3 V型模具式弯曲装置模具的V形槽其角度应为(180°-a)(见图2),弯曲角度a应在相关产品零件图中规定。
模具的支承棱边应倒圆,其倒圆半径应为(1~10)倍试样厚度。
模具和弯曲压头宽度应大于试样宽度或直径并具有足够的硬度。
8.3.4 虎钳式弯曲装置装置由虎钳及有足够硬度的弯曲压头组成(见图3),可以配置加力杠杆。
弯曲压头直径应按照产品标准要求,弯曲压头宽度应大于试样宽度或直径。
8.4. 试样8.4.1 一般要求试验使用圆形、方形、矩形或多边形模截面的试样。
样坯的切取位置和方向应按照相关产品标准的要求。
图4 FF8.6. 试验结果的评定:8.6.1应按照相关产品标准的要求评定弯曲试验结果。
铝合金材料检验试验规范标准
轴线保持在垂直于弯曲轴的平面内。
8.3 试验设备8.3.1一般要求弯曲试验应在配备下列弯曲装置之一的试验机或压力机上完成:a)配有两支辊和一个弯曲压头的支辊式弯曲装置,见图1b)配有一个V型器具和一个弯曲压头的V型模具式弯曲装置,见图2c)虎钳式弯曲装置,见图3图1图2 图38.3.2支辊式弯曲装置8.3.2.1 支辊长度和弯曲压头的宽度应大于试样宽度或直径(见图1).弯曲压头的直径由产品标准规定。
支辊和弯曲压头应具有足够的硬度。
8.3.2.2除非中有规定,支辊间距离L应按照式(1)确定:L=(D+3a)±a/2 (1)8.5.3试样弯曲至规定弯曲角度的试验,应将试样放于两支辊(见图1)或V形模具(见图2)上,试样轴线应与弯曲压头轴线垂直,弯曲压头在两支座之间的中点处对试样连续施加力使其弯曲,直至达到规定的弯曲角度。
可以采用图3所示的方法进行弯曲试验。
试样一端固定,绕弯曲压头进行弯曲,直至达到规定的弯曲角度。
弯曲试验时,应当缓慢地施加弯曲力,以使材料能够自由地进行塑性变形。
弯曲时,试验速率应为(1±0.2)mm/s.当使用上述方法如不能直接达到规定的弯曲角度,可将试样置于两平行压板之间(见图4),连续施加力压其两端使进一步弯曲,直至达到规定的弯曲角度。
图4 FF8.6. 试验结果的评定:L 试样长度mm9.3原理垂直于金属管纵轴线方向对规定长度的试样或金属管端部施加力进行压扁,直至在力的作用下两压板之间的距离达到相关产品标准所规定的值(见图5a和图5b)。
如为闭合压扁,试样内表面接触的宽度应至少为标准试样压扁后其内宽度b的1/2(见图5c)图59.4试验设备9.4.1试验机(可采用是冲床或钳工虎钳台)应能将试样压扁至规定的两平行压板之间的距离。
压板应具有足够的刚度。
压板的宽度应超过压扁后试样宽度,即至少为1.6D。
压板的长度应不小于试样的长度。
9.5 试样9.5.1 试样长度应不小于10mm,但不超过100mm。
铝面板检验规范
铝面板检验规范1.目的使铝面板材料检验标准化、规范化,保证材料检验的品质,进而提高工作效率,提升产品品质。
2.适用范围适用于本公司铝面板机型材料的检验。
3.术语及定义3.1 检验:为确定产品或服务的各特性是否合格,测定、检查、试验或度量产品或服务的一种或多种特性,并且与规定要求进行比较的活动。
3.2 致命缺陷:(Critical Defect 缩写为Cr.)具有触电、火灾及对人生命或财产带来损失的可能性而未达到安全规格的,或与安全规格相关的要求事项不一致的缺陷为致命缺陷。
(例如:安全标准相关项目不符合等)。
3.3 重缺陷:(Major Defect 缩写为 Ma.)造成产品使用性能或功能障碍而需要修理的或顾客要求更换的,在性能、外观、结构方面的缺陷。
3.4 轻缺陷:(Minor Defect 缩写为 Mi.)不影响产品性能或可靠性的性能、外观、结构方面的缺陷(例如:轻微的外观不良)。
4.检验条件和注意事项4.1 检验条件:1) 检验员辨色能力正常;2) 检验环境光照度为600LUX-800LUX ;目测距离为20-50cm ;目视角度为各面与目视方向左右各成45°,上下各成45度检验(如下图)。
3) 对标准中有尺寸要求的用相应的测量工具(例如:塞规)测量。
4.2 注意事项1) 检验员作业时应戴手套。
2)检验员不允许留长指甲,作业时不允许戴手表、戒指、手链等饰物。
3)注意检查各种状态下待检样品是否存在异常现象,如有应及时报告IQC 工程师、主任进行分析、反馈处理。
4)检验过程中注意除检验要求需要对样品破坏等试验外,不能在其他检验方面引起产品任何损伤(划伤及脏污等)。
5)保持工作环境整洁,将操作过程产生的废弃物分类丢到指定的回收容器内。
6)明确标识不良品,并严格区分待检品、不良品、合格品。
5、相关说明事项5.1 常见外观缺陷定义:5.1.1 杂质:指因阳极氧化过程中残留在产品表面可见杂质、污点或颗粒。
铝及铝合金板检验标准
本检验标准与图纸一起作为铝及铝合金板结构件的检验依据,如果本标准内容与图纸有冲突,以图纸为准;图纸上未标注的,以本标准为准。本标准与图纸未作规定的须符合国标GB 3880-1997。
4.3尺寸、外形、重量及允许偏差
铝和铝合金板的优选公称厚度(mm)
0.5
0.8
1.0
1.2
1.5
Байду номын сангаас2.0
2.5
3.0
铝和铝合金板尺寸允许偏差、外形及重量按其宽度应分别符合GB/T3194-1998的相关规定。
铝和铝合金板厚度的允许偏差(单位:mm)
厚度
规定宽度
≤1000
>1000~1500
>1500~2000
>2000~2500
厚度允许偏差()
板材
带材
板材
带材
板材
带材
板材
带材
>0.40~0.63
-0.10
±0.05
-0.14
±0.08
-0.18
±0.09
-0.24
±0.12
>0.63~0.80
-0.12
±0.06
-0.14
±0.08
-0.18
±0.10
-0.26
±0.13
>0.80~1.00
-0.15
±0.08
-0.26
±0.13
-0.28
±0.15
-0.30
±0.18
>2.00~2.50
-0.25
±0.13
-0.29
±0.15
-0.30
±0.16
-0.32
±0.18
>2.50~3.20