
丝印的定位及套准知识介绍
丝印的定位及套准知识介绍
染料或涂料在织物上通过丝网印刷的方法形成图案的过程称为织物丝印。
随着丝印技术的迅猛发展,发泡印花、荧光印花、夜光印花、珠光印花、转化效应印花、电化铝转移印花、静电植绒转移印花等织物特种印花技术也得到相应发展,这使织物的应用范围更为宽广。
色彩绚丽的各种织物更具有实用性,同时也具有一定的艺术观赏性。
然而要得到一件符合设计要求的,理想的织物丝印品,除了印料的合理选用和调配外,印刷时还要注意织物的定位及套准。
织物因其质地柔软,丝印时的定位及套印精度也有很大影响。
现就织物丝印的定位及套准作一介绍(适合手工丝印)。
一、丝印定位法
丝印方式有两种:一种是网版固定,承印物移动。
另一种是网版移动(跑版),承印物固定。
其定位有多种办法;
1.靠山法
对于有一定厚度、边缘整齐的承印物可以把它的纵横两条边紧靠操作台上固定的靠山”进行定位。
2.套孔法
对于有孔的承印物,可认定2-3个孔作为定位孔,套在操作台上固定的钉上(钉的高度比承印物厚度低)进行定位。
3.光照法
操作台面为玻璃等透光性好的材料制成,下面装有灯光。
对于具有一定透光性的承印物,依靠光照使承印物上的基线和操作台上的基线相重合进行定位、套印。
4.吸气法
对于细小或较薄的承印物,操作台上的吸上的吸气小孔吸住而定位。
5.粘结法
操作台上涂有粘结剂,可粘住承印物,以此方法进行定位。
6.台板法
通过网版移动(跑版)进行丝印,承印物事先固定在长长的操作台板上,网版上的规矩孔相吻合(可插入)
二、织物丝印的定位
1,对于有一定厚度和硬度的小面积织物,如服装商标、帽沿、鞋帮儿、拎包片等可采用靠山定位法。
如果承印物太软,在不影响丝印效果和丝印品的使用效果下可对承印物进行上浆,使之“挺刮”以利定位。
2,对于服装片料、床单、毛巾、枕套被套、窗帘、台布等大面积织物印花,承印物又较柔软,采用台板法定位(跑版)丝印为宜。
三、台板法定位
1.台板的构造
台板架设在木制、铁制或水泥砖砌台脚上,高度约0.7米。
台面上铺有人造革,平整绷紧,无接缝。
人造革下面垫以棉绒毯,使之具有一定弹性。
台面上侧边上预留规矩孔。
高级的操作台板两侧装有水槽,台板端设有排水管,以利丝印结束时用水洗刷台板。
台板的长度视承印物的面积、数量、印料干燥的速度、套印次数、生产条件等方面而定。
长的台板在百米以上。
台板长有利于套印以大规模生产的进行。
如果受厂房长度的限制,可多设几条短的台板来解决。
为了提高台板的利用率,特别是进行套印,常在台面下安装间接蒸汽管或电热管热,使台面温度能保持在45℃左右,这就是常说的热台板丝印。
通常采用不加热的冷台板就可以
了。
特种印花在热台板上丝印要注意最终的丝印效果。
2.网框的构造
织物丝印的网框以木制或铁制的为多。
由于铝合金型材管网框具有质轻、牢固、不易锈蚀等优点,已被广泛采用。
织物丝印网框和其它丝印网框是一样的。
只是在框的一侧上端距横边框约2厘米的位置有两个螺纹孔(孔距5厘米)能旋上6厘米(或8厘米)的螺丝(螺丝长度以能插到台板上规矩孔为宜)。
网框同侧下端也相应的有两螺纹孔。
旋上四根螺丝即可作为网框的规矩,制网版时可旋下,丝印时再旋上,十分方便。
3.织物在台板上的固定
一种方法是将单块织物(面积不太大)的四周用胶粘带粘牢在台板上。
常用的另一种办法是在台板上刷一层水溶性(淀粉类)浆料,将织物摊平在操作台面上,使之粘牢。
四、套印的精度
织物摊平、粘牢在台板上,丝印第一色后待印料不粘搭(略于),即可套第二色、第三色,直至完成套印(包括叠印)要求,取下承印物作后处理(烘干、固色、压烫等)。
换上新的承印物。
其套准精度靠整个套色网版的绷网张力,网框规矩、同一位置的网版图案套准一致性来提高。
1.网框的规矩
网框一侧的四根规矩是丝印时的定位装置,因此套印时仍靠规矩定位。
整个套印用网框的规矩要统一,误差要小。
规矩与台板上的规矩孔不能太松或太紧,太松了影响套印精度,太紧了不利丝印操作。
2.网版的制作
织物套印要依据设计原稿,网版制作时先要将分色底片重叠,检查其套准精度是否符合设计要求。
达到要求后在各底片上确定横、竖两条基准线。
制作网版时认准底片上的基准线,使各底片分别与各网版的基准线相重合,这样图案便能制在各网框的统一部位上,以利丝印时套准,这也是织物丝印套准的关键。
织物丝印图案的原稿大多绘在描图纸上,直接作为底片,所以画稿时就可确定套准基准线。
3.套印顺序
织物丝印既有实用性,也有艺术性,套印顺序对很好的表现丝印效果,满足设计要求有十分重要的意义。
根据丝印品颜色的深浅、色调的明暗、图案的大小、套印的难易程度,普通印花特种印花(出现在同一丝印品)、套印与叠印等选定合理的印刷顺序。
印刷顺序以最终的丝印品质量为考虑依据。
通常,普通印花(染料或涂料的丝印)和特种印花(发泡、夜光、珠光等丝印)设计在同一丝印品时,应先印普通印花再印特种印花。
如果套印多种颜色,特别是提出叠印要求时,应先印深色,后印浅色。
如果套印与叠印同时存在(指不同颜色),可先套印后叠印。
如果各图案尺寸相差很大,可先印小的后印大的。
印刷顺序不能单从一个方面考虑,应从各方面综合考虑,以便得到理想的织物丝印品。
丝印中多色定位及套色方法

随着丝印技术的迅猛发展,丝印工艺、材料的日趋复杂化、多样化,丝印效果越来越好,能满足越来越多的客户对印刷效果的要求,日益成为服装等印刷的最常用的印花工艺要得到一件符合设计要求的,理想丝印品,除了丝印材料、颜料的选择外,现在越来越多的丝印图案要求多色和彩色印刷。
多色和彩色印刷是用丝印工艺将多种颜色叠印、套印在同一印刷位置,从而达到多色和彩色的效果。
丝印大家都知道,每次印刷只能印一种色深的颜色,既无法一次印出不同的颜色,也无法印出同一色调不同色深的颜色,所以,多色、彩色、不同色深的同色系图案的丝印,都需要多次印刷。
多次印刷就必须保证每次印刷的相对位置不能有移动。
本文就是介绍如何确定丝网版和承印物如何定位,以确保多次印刷位置的精确重合。
(本文介绍的方法适合非机器丝印)。
一、丝网版及承印物的定位方法丝网印刷定位方式有两种:一种是丝网版固定,移动要印刷的物品,即印台丝印。
另一种是丝网版移动(跑版),要印刷的物品固定,即跑台丝印。
有以下几种定位方法:1.定规法有的要印刷物品,有2mm以上的厚度,边缘相对平齐的,这种物品的印刷就用定规法。
就是利用印刷台面的水平、垂直边进行定位,印刷时丝网版也以印刷台的边定位,达到多次印刷位置相同。
2.套规法有的物品本身有孔、洞、缝、缺口等,可利用2-3个孔位作为定位孔,印刷台上做对应的定位规,如钉上定位钉,定位钉的高度要略低于印刷物品的厚度,以免影响印刷。
同样的,丝网版上也制作相应位的定位规,这样就可多次准确定位了。
这种方法也称套孔法。
3.光定位法操作台面(跑台)为玻璃、亚克力板、有机片等透光性好的材料制成,下面装有灯光。
印强光可部分透过的东西时,依靠光照使承印物上的基线和操作台上的定位线相重合进行定位、套印。
4.真空吸附定位对于细小或较薄的承印物,带有真空负压吸气孔的操作台上的吸气小孔吸住要印刷的物体,使之不易移动,从而定位。
5.台板胶定位操作台上涂有粘结剂,可粘住承印物,以此方法进行定位。
PCB丝印的标准规范

PCB丝印标准01、摆放的位置一般来说,电阻、电容、管子等器件的丝印,摆放的时候,不要使用四个方向,这样会导致调试、维修、焊接的时候,看丝印看得很累(板子要转几个方向)。
所以,建议摆放成两个方向,如下图所示。
这样,将会非常方面查看丝印。
如下图所示,元件附近太密集,放不下丝印的话,可以在附近空白的地方,写上丝印,标好箭头,最好再画个框,这样好辨认一些。
02、过孔尽量不要打在丝印上如下图所示,过孔了打在8字那里,打板回来之后,你会分不清,它是R48还是R49。
03、丝印不要压在高速信号线上这条建议是针对在顶层或底层的高速信号线,因为这类信号线,可以看作是微带线。
相关推荐:从PCB设计下手,让信号完整性不再难!而微带线上的信号跑的速度(相速度)跟介质有关,如果丝印压到线了,如下图所示,介质将会变得不均匀,导致相速度发生变化,最终表现为阻抗不连续,影响信号质量。
当然,在内电层的信号线将不存在这种问题。
04、丝印的阅读方向要跟使用方向一致如下图所示,丝印的阅读方向和芯片的使用方向一致,主要是焊接的时候,减少焊反的概率。
其它的,如:电解电容等,也可以不遵循该建议,因为你可以标明正负极性。
05、丝印上要标清楚引脚号如下图所示,P3接插件上,标了4个引脚号,方便调试/安装。
此外,在引脚密集的地方最好也标一下,如:芯片、FPC插座等。
同时,也符合上一条建议,P3的阅读方向,跟接插件的使用方向一致。
06、特殊封装的丝印针对BGA、QFN这类特殊封装,丝印的尺寸要跟芯片的尺寸完全一致(如下图所示),否则,会很难对齐,从而影响焊接。
07、安装孔的丝印这里,在安装孔附近增加了螺丝的丝印,同时标明了长度和螺丝总数,方便安装。
08、丝印的二义性最常用的RS232,很多人会标注RX和TX,但是PC端也有RX和TX 啊,什么时候用交叉线,什么时候用不交叉的?这里,增加了两个箭头,以指标信号的流向(如下图所示),这样,一看就知道该怎样接线了。
丝印知识大全(合集五篇)

丝印知识大全(合集五篇)第一篇:丝印知识大全丝印知识大全2009-08-31 20:15 什么是丝印所谓丝印就是刻一个丝印版然后印刷就可以,很简单.PE EMBOSS 是指先刻个铜模,如果图案是一个颜色就把橡胶材料倒进去然后出来就是,如果是多色那就稍微麻烦点印刷共分四种,平面印刷、凸面印刷、凹面印刷、丝网印刷。
在这四种中,平面印刷最常见的是印刷纸张;凸面印刷和凹面印刷说简单点,印章就是采用的二者;而丝网印刷包含最广,可以印前三者的绝大部分承印品,也是最常见的,虽然大家不是很了解,但你们看看周围的东西,比如键盘上的字母、显示器上的文字、T恤上的图案、容器上的图文等等等等,都是用丝网印刷印出来的。
丝网印刷其实就是漏网印刷,简单的丝印,就是用一张丝网(很密的)绷在一个框架上,然后涂抹上感光胶,然后将需要印刷的图文用硫酸纸激光输出,放在丝网下用曝光灯晒版(几分钟),最后用水泡,需要印刷的部分就没有感光胶了,而其它不需要印刷的部分还是有感光胶的,也就是漏墨和不漏墨,吹干即可开始印刷,这种方法是手工印刷的,如果掌握好了,印点简单的东西,比如雨伞、T恤、成品挂历加字,圆柱形容器、平板金属等,要是你们那里没有丝印,可以开发一下市场。
一个丝印版成本只有几元钱(因为可以重复使用),而印刷价格则可以根据市场而定,一般印一个东西就是好几角或几元,要看承印物的价格说话。
丝网印刷作为一种应用范围很广的印刷,根据承印材料的不同可以分为:织物印刷,塑料印刷,金属印刷,陶瓷印刷,玻璃印刷,电子产品印刷,彩票丝印,电饰广告板丝印,金属广告板丝印,不锈钢制品丝印,光反射体丝印,丝网转印电化铝,丝印版画以及漆器丝印等等。
织物印刷织物印花就是指在织物上以印刷方法形成图案的工艺过程。
印花的方法有:型版印花、丝网印花、滚筒式圆网印花、转移印花和多色淋染印花等方法,其中丝网印花来源于型版印花(包括型纸版和锌版),开始由手工操作,逐步走向半自动化、完全自动化,后来又和平网式发展到圆网式。
标牌丝印技术及印刷要点标准
标牌丝印技术及印刷要点标准在标牌生产过程中,起决定性作用是丝网印版及承印物前处理的工艺技术和印刷要点及丝印油墨的选择。
一、丝网印刷制板:1、漆膜雕刻法:是手工制版法的一种,较简单。
可印制一般不太精致的单色图案和文字。
(1)喷制刻版漆膜纸:将描图纸用浆糊粘在平整的木版上,用排笔把橡胶水1份(体积比),汽油1份调好,均匀地涂在纸面上,干后喷涂软性清漆3—5次,每次喷涂后,在烘箱中用40度~50度烘干,漆膜厚度喷至5~6毫米为宜,漆膜应光亮、均匀、无气泡、无污点。
(2)雕刻图形:把漆膜纸贴在图形上,用刻刀、圆规刀、直尺按图形雕刻,轻轻地剔除漆膜。
(3)转贴:雕刻图形之后,便可以往事先做好的丝网框上转贴了。
方法是把刻好的漆膜放在网框下面压紧,用棉花沾少许稀料在上面轻轻复擦,至漆膜与丝网粘牢为止。
干燥数分钟后,把描图纸揭掉。
如果纸未全掉,可用棉花沾水擦净。
空白的部分用硝基漆涂一层,将丝网的网眼堵住。
晾干后即可印刷。
2、碳素纸晒版法:也是一种较简单的手工制版法。
(1)裁感光纸:感光纸是一种混合物较厚地涂上上氧人钡原纸上制成的碳素纸,按图形的大小裁好备用。
(2)敏化:在500毫和20克重铬酸铵配制的溶液中浸泡3-5分钟,取出碳素纸,把水分流干。
(3)曝光:把碳素纸平贴在清洁的玻璃上,胶膜向上,在上边覆盖阳图聚酯薄膜底版,用晒版机进行曝光,曝光时间8-12分钟。
(4)显影:曝光后在40~50度温水中浸泡数分钟,使胶膜和阳图版与氧化锌原纸自然脱离,用温水仔细显影至力形文字清晰为止。
(5)转贴:把制好的版放在予先绷好丝网的网框下面,在丝网上面覆盖几层报纸,压上玻璃板,以1-2公斤/平方厘米的重压,此时胶膜与丝网贴牢,取下重物和报纸,用电炉烘干胶膜,再取下原纸,胶膜图形即转到丝网上。
仔细检查图形有无缺陷,合格后把图形周围的丝网上涂上一层硝基磁漆保护,把丝印印版装在印版台,以备印刷。
此种制版法的适用范围与漆膜雕刻法相同。
丝印基础知识培训讲义1
油墨
2.油墨的种类(按固化方式不同):
①加热固化型油墨 预先混合好树脂和固化剂,印刷之后再加热使树 脂反应,形成油墨皮膜,这种油墨称为加热固化型 油墨。 ②紫外线固化型油墨 油墨在干燥过程中,经紫外线的照射,使树脂发 生聚合反应,形成油墨皮膜,这种油墨称为紫外线 固化型油墨 (即UV 油墨)。
印刷的五个变量
一.刮刀的硬度 二.网距 三.印刷速度及角度 四.刮印力 五.油墨的适印性
印刷的这五个变量的选择及确定相互制约, 相互影响,共同决定了印刷的实际效果。
维达力实业(深圳)有限公司平湖分公司TP工程部制
一.刮刀的硬度
刮刀硬度的选择依据承印物的特性及对印刷效果的需求:
对印刷边缘清晰度要求高,印刷油墨层较薄的时候, 使用硬度较高的刮刀;当印刷边缘要求不太严格,要求墨 层较厚时,使用硬度较低的刮刀;硬质材料印刷时,使用 硬度较低的刮刀;软质材料印刷时,使用硬度较高的刮刀;
维达力实业(深圳)有限公司平湖分公司TP工程部制
网版
1、网框:制作网框使用的材料主要有木料、中空铝型材、铸 铝成型框、钢材等几种材料. 中空铝型材网框和铸铝成型网框,具有操作轻便,网框 强度高、牢固不易变形,耐溶剂和耐水性强、美观等特点。 适于机械印刷及手工印刷. ①网框必须具有一定的强度。因为绷网时,丝网对网框产 生一定的拉力和压力。这就要求网框耐压,不能产生变形, 要保持网框尺寸精度。 ②在保证强度的条件下,网框尽量选择重量轻的,便于操 作和使用。 ③网框与丝网粘接面要有一定的粗糙性,以加强丝网和网 框的粘接力。 ④网框的坚固性。网框在使用中要经常与水、溶剂接触, 以及受温度变化的影响,这就要求网框不发生 歪斜等现象,以保证网框的重复使用。这样可减少浪 费,降低成本。
丝印知识点汇总 分析方法
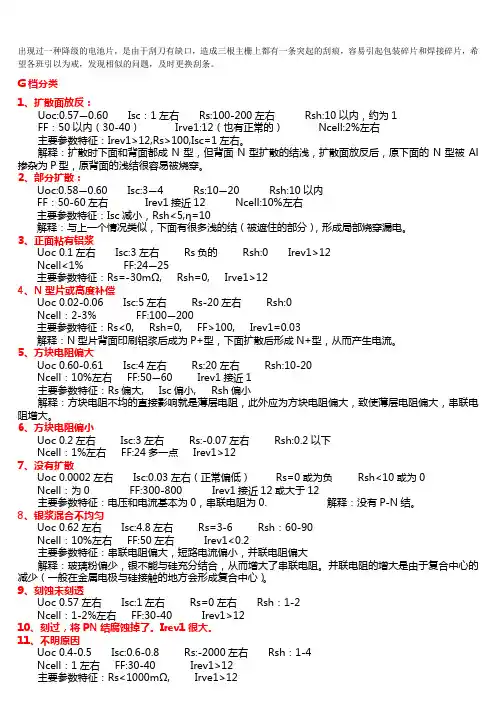
出现过一种降级的电池片,是由于刮刀有缺口,造成三根主栅上都有一条突起的刮痕,容易引起包装碎片和焊接碎片,希望各班引以为戒,发现相似的问题,及时更换刮条。
G档分类1、扩散面放反:Uoc:0.57—0.60 Isc:1左右 Rs:100-200左右 Rsh:10以内,约为1FF:50以内(30-40) Irve1:12(也有正常的) Ncell:2%左右主要参数特征:Irev1>12,Rs>100,Isc=1左右。
解释:扩散时下面和背面都成N型,但背面N型扩散的结浅,扩散面放反后,原下面的N型被Al掺杂为P型,原背面的浅结很容易被烧穿。
2、部分扩散:Uoc:0.58—0.60 Isc:3—4 Rs:10—20 Rsh:10以内FF:50-60左右 Irev1接近12 Ncell:10%左右主要参数特征:Isc减小,Rsh<5,η=10解释:与上一个情况类似,下面有很多浅的结(被遮住的部分),形成局部烧穿漏电。
3、正面粘有铝浆Uoc 0.1左右 Isc:3左右 Rs负的 Rsh:0 Irev1>12Ncell<1% FF:24—25主要参数特征:Rs=-30mΩ, Rsh=0, Irve1>124、N型片或高度补偿Uoc 0.02-0.06 Isc:5左右 Rs-20左右 Rsh:0Ncell:2-3% FF:100—200主要参数特征:Rs<0, Rsh=0, FF>100, Irev1=0.03解释:N型片背面印刷铝浆后成为P+型,下面扩散后形成N+型,从而产生电流。
5、方块电阻偏大Uoc 0.60-0.61 Isc:4左右 Rs:20左右 Rsh:10-20Ncell:10%左右 FF:50—60 Irev1接近1主要参数特征:Rs偏大, Isc偏小, Rsh偏小解释:方块电阻不均的直接影响就是薄层电阻,此外应为方块电阻偏大,致使薄层电阻偏大,串联电阻增大。
丝印的工艺要求及注意事项
丝印的工艺要求及注意事项
通过夹具固定菲林(简称网板),利用丝印油将所要求文字或图案印在工件上。
丝印的内容起到说明的作用,包含:分类、指示、标示等说明作用。
注意事项1丝印工序通常为最后一道加工工序(在所有表面处理工序后),而在丝印之前可以有电镀、喷涂、氧化、电抛光等表面处理。
2丝印工件的表面虽可有凸起部分,但要求在丝印网板覆盖区域内不允许有凸凹不平的现象和突起的物体,如压铆螺母和压铆螺钉等。
丝印中碰到的典型工艺问题就是丝印面有压铆五金件时,先安排压了五金件,结果对丝印造成干涉,需要重工处理。
另在丝印区域附近不能又有锋利棱角以免丝印时导致丝网破裂。
3工件的丝印必须要有定位,工艺安排时有必要考虑丝印时能否定位,必要时可追加定位治具。
丝印后的工件必须经过烤炉高温烤,因此工件上不能有任何经高温而受损伤的物体。
丝印操作规程
丝印操作规程引言概述:丝印是一种常见的印刷技术,广泛应用于电子、玩具、家具等行业。
为了确保丝印质量和效率,制定一套丝印操作规程是非常必要的。
本文将从六个大点出发,详细阐述丝印操作规程的要点。
正文内容:1. 准备工作1.1 确定印刷图案和位置:在进行丝印之前,需要明确印刷的图案和位置。
通过绘制图纸或使用计算机辅助设计软件,确定印刷图案的尺寸、位置和颜色等要素。
1.2 准备印刷材料:选择适合的丝网、丝印油墨和印刷基材。
丝网的选择要考虑到图案的细节和印刷效果,油墨的选择要考虑到基材的特性和所需的耐久性。
1.3 准备印刷设备:检查丝印机的运行状态,确保各个部件的正常工作。
调整机器的速度和压力,以适应不同的印刷需求。
2. 制作丝网2.1 选择合适的丝网:根据印刷图案的要求,选择合适的丝网规格。
丝网的选择要考虑到图案的细节和印刷效果。
2.2 拉丝网:将丝网固定在丝印机上,使用拉丝机将丝网拉紧。
确保丝网的张力均匀,以确保印刷的准确性和一致性。
2.3 涂覆感光胶:在丝网上涂覆感光胶,使其均匀覆盖整个丝网。
感光胶的选择要考虑到图案的细节和印刷效果。
3. 图案转印3.1 准备印刷基材:将印刷基材放置在丝印机的工作台上,调整好位置和固定方式。
3.2 上墨:将丝印油墨倒入丝印机的墨槽中,调整好油墨的粘度和颜色。
3.3 开始印刷:将丝网放置在印刷基材上,将油墨均匀地刮过丝网。
通过丝印机的运行,将油墨转印到印刷基材上。
重复此过程,直到完成所有印刷。
4. 印刷质量控制4.1 检查印刷质量:在印刷过程中,不断检查印刷质量,确保图案的清晰度和准确性。
及时调整丝印机的速度、压力和油墨的粘度,以达到最佳的印刷效果。
4.2 处理不良品:如果发现印刷质量不符合要求,及时停机处理不良品。
根据不良品的具体情况,调整丝印机的参数或更换丝网、油墨等材料。
4.3 记录印刷参数:在印刷过程中,记录丝印机的参数和印刷质量,以便后续的质量控制和改进。
5. 清洁和维护5.1 清洁丝网:在印刷结束后,及时清洁丝网。
丝印工艺基本知识
丝印工艺基本知识
一、丝印工艺简介
丝印工艺是一种常用的印刷工艺,其特点是在平面或曲面的基材上通过丝网将油墨或涂料印刷到基材上,形成图案或文字。
丝印工艺可以应用于多种材料上,如玻璃、塑料、金属等。
二、丝网制备
1. 选材:通常使用聚酯纤维、尼龙纤维或不锈钢丝制作丝网。
2. 拉网:将选好的丝线穿过框架并拉紧。
3. 涂胶:在网孔处涂上胶水,以防止油墨渗透到不需要印刷的区域。
4. 烘干:将涂好胶水的丝网放入烘箱中进行干燥处理。
三、油墨选择
1. 颜色:根据设计要求选择合适的颜色。
2. 品质:选择品质优良的油墨可以保证印刷效果和持久性。
3. 粘度:根据不同的基材和丝网孔径选择适当粘度的油墨。
四、印刷流程
1. 设计图案并制作出版版。
2. 将丝网放置在基材上,将油墨倒入丝网上方的墨桶中。
3. 用刮刀将油墨刮平,使其通过丝网孔进入基材表面。
4. 烘干油墨,以确保其固化并增强附着力。
五、应用领域
1. 电子产品:如手机屏幕印刷、电路板印刷等。
2. 包装印刷:如饮料瓶、化妆品包装等。
3. 玩具制造:如儿童玩具、游戏机壳体等。
4. 汽车工业:如汽车仪表盘、车身标识等。
六、注意事项
1. 选择合适的丝网和油墨,以确保印刷效果和持久性。
2. 控制好油墨的粘度和厚度,以避免过度堆积或渗透到不需要印刷的区域。
3. 注意烘干时间和温度,以确保油墨固化并增强附着力。
4. 保持工作环境清洁整洁,避免灰尘和杂质影响印刷效果。
丝印培训资料
丝印承印物包括各种塑料、金属、玻璃等材料,根据印刷物材质的不同,需要选择相应的 丝印油墨和印刷工艺。
辅助材料
丝印过程中还需要使用一些辅助材料,如丝网、刮刀、胶带等,这些材料的选择和使用也 是非常重要的。
丝印设备
01
丝印机
丝印机是丝印过程中最主要的设备之一,根据不同的印刷要求和承印
物形状,需要选择合适的丝印机型号和规格。
工作场所安全
工作场所应保持整洁、明亮、无杂物,地面无油渍、水 渍,避免因滑倒、绊倒等造成事故。
设备安全
丝印机应定期进行维护保养,确保机器的正常运转,避 免因设备故障造成事故。
丝印环保要求
减少浪费
丝印过程中应尽量减少浪费,合理使用原 材料,减少废弃物的产生。
废气处理
丝印过程中会产生废气,应安装废气处理 装置,确保废气达标排放。
02
烘箱和干燥设备
丝印油墨需要在一定的温度和湿度条件下干燥,因此需要使用烘箱和
干燥设备来控制干燥时间和质量。
03
丝印辅助设备
丝印过程中还需要使用一些辅助设备,如定位装置、胶带切割机、丝
网清洗器等,这些设备的使用也是非常重要的。
03
丝印工艺流程与操作规范
丝印工艺流程
前期准备
网版制作
印刷操作
干燥处理
丝印发展
随着科技的不断进步,丝印技术也不断发展,从手工印刷逐渐向自动化、智 能化方向发展。现代的丝印技术已经广泛应用于包装、装饰、显示等领域。
丝印的种类与用途
丝印种类
根据印刷过程中油墨或涂料的干燥方式不 同,丝印可以分为水性丝印、溶剂性丝印 、UV固化丝印等不同类型。此外,根据 印刷过程中使用的丝网不同,还可以分为 绢网、尼龙网、不锈钢网等不同材质的丝 网印刷。