
卷接工序过程要求
装箱过程相关要求
GB 5606.3—2005 卷烟 第3部分:包装、卷制技术要 求及贮运的要求: 一、定义 1、A类质量缺陷(严重质量缺陷):对消费者健康有影 响或严重影响使用的缺陷; 2、B类质量缺陷(较严重质量缺陷):对产品质量有一 定影响,但不影响使用的缺陷; 3、 C类质量缺陷(一般质量缺陷):其他一般质量缺陷。
卷制过程相关要求
GB 5606.3—2005 卷烟 第3部分:包装、卷制技术要求及贮运 的要求:
卷烟卷制技术指标(质量指标)的质量缺陷分类
质量缺 陷分类
项目 熄火(物理指标) 外观(漏气 、 爆口 、 空头) 端部落丝量、 吸阻 、刺破 黄斑 油渍 污点 物理指标(圆周 硬度 质量 长度 总通风率 含末率 含水率) 外观(夹末 皱纹 触头 翘边 泡皱 滤嘴变形 接装 纸错位 接装纸色差 卷烟标志模糊、重叠、残缺 倒 置)
卷制过程相关要求
在线各牌号质量指标
牌号 单支质量(g)) 烟支质量 CPK值 单支质量标 准偏差(mg) 20支质量(g) 单支含丝质 量(g) 质量平均 偏差(mg)
延安 (软)
0.900±0.050
≥0.55
≤23.0
18.0±0.3
0.683
7.2
0.900±0.050 猴王 (软蓝) 0.880±0.050 猴王 (软红)
项目 猴王(软蓝) 猴王(软红) 材料名称 猴王(软蓝)50mm专 猴王(软红)50mm 用印刷型接装纸 专用印金型接装纸 宽度 (50±0.3)mm 定量 (35±1.3)g/㎡ 样体 卷芯内经 生产厂家 65mm±0.5mm 符合质量要求的合格供应商
卷烟材料要求规定(滤棒)
猴王(软红)猴王(软蓝)相同 1、材料名称:P30-120滤棒 2、材料标记: PY30-120 (P代表普通滤棒;120滤棒长度 ;
13
接装纸粘贴不齐不应大于0.5mm,
卷烟接装纸颜色、图案应均匀一致, 不应有明显色差。 卷烟标志应清晰完整,不应模糊、重 叠、残缺不全;卷烟标志不应倒置。 C
Q/SZY 1.00.001—2015《卷烟工艺规程》卷烟材料工 艺损耗要求
材料名称 卷烟纸 滤棒 接装纸
单位 % % %
指标 ≤1.0 ≤1.0 ≤1.5
≤23.0
18.0±0.3
0.700
7.2
≤23.0
17.6±0.3
0.690
7.2
Q/SZY 1.00.001—2015《卷烟工艺规程》烟支外观C 类要求
序 号 指标要求 指标 类别
6 卷烟表面不应有长度大于2.0mm的夹末。 7 卷烟表面应无皱纹。不应有环绕卷烟一周
的皱纹或多于两条的1/3周以上的皱纹或多 于5点的皱纹。
Q/SZY 1.00.001—2015《卷烟工艺规程》要求
技术要点
各类卷烟材料使用前应在一定温湿度条件下平衡 24小时以上。 压缩空气压力、真空压力的供给应满足设备需求。 具有烟支重量自动控制系统,能对烟支重量进行监测、自动控制、调节、剔除和统计 烟丝及各种卷烟材料质量满足产品设计及设备性 具有卷烟纸、接装纸拼接头自动剔除功能。 能要求。 具有烟支空头、漏气、缺滤嘴自动检测及剔除、记数功能。 具有设备故障自动诊断、报警和显示功能。 正确使用烟支重量控制系统、烟支检测及剔除系 统、自动检测装置。 梗签剔除装置使用状态良好,梗签剔除充分,剔 除梗签中允许含3~5% 的烟丝。 定期校准烟丝平准器及同步器。 定期点检烟支重量控制系统、烟支检测及剔除系 统、自动检测装置,确保性能可靠。
B
硬度 质量 长度
% g mm
C
设计标准值±0.5
卷制过程相关要求
GB 5606.3—2005 卷烟 要求及贮运的要求: 物理指标要求(续)
项目 单位
第3部分:包装、卷制技术
指标要求(滤嘴卷烟)
质量缺陷分类
% 总通风率* 设计标准值±10 (流量分数) % 含末率 <3.50 (质量分数) % 10.50~~13.50 含水率 (质量分数) * 仅指采用滤嘴通风技术的卷烟。
Q/SZY 1.00.001—2015《卷烟工艺规程》要求
设备主要性能 具有烟支重量自动控制系统,能对烟支 重量进行监测、自动控制、调节、剔除 和统计。 具有卷烟纸、接装纸拼接头自动剔除功 能。 具有烟支空头、漏气、缺滤嘴自动检测 及剔除、记数功能。 具有设备故障自动诊断、报警和显示功 能。
卷烟材料要求规定
“延安(软)”卷烟材料 C)滤棒技术要求: 1、材料名称:PY30-120滤棒 2、材料标记: PY30-120 (PY代表高吸组滤棒;120滤棒长度 ;
30醋酸纤维丝束的单旦;);
3、长度:120mm ± 0.5mm ; 4、吸阻:3600Pa ± 290Pa ; 5、硬度:89%± 3%; 6、材料生产厂家符合质量要求的合格供应商。
卷制过程相关要求
一、A类质量缺陷 3、 爆口是严重影响消费者抽吸一种质量缺陷,也 是消费者最为反感的问题。 产生原因:主要是由主要是由胶水质量、卷烟纸粘 连不良、胶枪堵塞、胶液中含有颗粒物等因素造 成。 判定:卷烟经90度扭转,烟支搭扣出爆开长度不 大于烟支长度的四分之一 (64×0.04=25.6mm),随机取样10支逐一检验。
卷制过程相关要求
一、A类质量缺陷 2. 漏气是严重影响消费者抽吸一种质量缺陷,也 是消费者最为反感的问题之一。 产生原因:主要是由胶水质量、卷烟纸的吸水性及 卷烟或滤棒圆周波动、保养彻底程度、操作技能、 烟支圆度等因素造成。 漏气烟有成批性和偶发性两种:成批性情况发生多 因胶水质量、卷烟纸的吸水性造成;偶发性情况 发生多因卷烟或滤棒圆周波动、保养彻底程度、 烟支圆度控制不良造成。
卷制过程相关要求 一、A类质量缺陷 4、空头是卷烟端头因烟丝未填充而形成的一定面 积和深度的空陷。是消费者较为厌恶为的一种缺 陷,虽然不影响对卷烟的抽吸,但产生的影响能 够抵消几代人为品牌所付出的努力。 产生原因:主要是由烟丝的碎丝率、含水率、烟 支质量、卷制时烟丝的填充情况和包装贮运过程 所承受的震动等因素造成。 判定:200支卷烟逐一检验。两个条件同时满足, 卷烟燃烧端的空陷深度大于1.0mm,空陷截面 比大于三分之二。
卷制过程相关要求 三、C类质量缺陷(物理指标) 质量:质量即烟支重量,用g/支; 与质量有关的相关参数: 1、平均值 要求测量结果等于设计值; 2、标准偏差 要求≤23.0mg 3、过程能力指数(CPK) 要求≥0.55 4、质量平均偏差 要求≤7.2mg 质量平均偏差计算 m=︱平均值-设计值︱
A B C
卷制过程相关要求
GB 5606.3—2005 卷烟 要求及贮运的要求: 物理指标要求
项目 单位
第3部分:包装、卷制技术
指标要求(滤嘴卷烟)
质量缺陷分类
熄火
-----
卷烟点然后,烟支连续阴燃的 长度不应小于40mm
A
端部落丝量 mg/支
吸阻 圆周 Pa mm
≤8.0
设计标准值±200 设计标准值±0.20 设计标准值±10.0 设计标准值±0.080
C
卷制过程相关要求 一、A类质量缺陷 1. 熄火是影响卷烟抽吸的严重质量缺陷,也是消 费者最为反感的问题。 产生原因:主要是由烟丝、卷烟纸燃烧性、烟丝结 构、填充性能等因素造成。 熄火烟有成批性和偶发性两种:成批性情况发生多 因烟丝含氯量过高、卷烟纸燃烧性能不良或烟丝 与卷其他杂物造成。
卷烟材料要求规定
“延安(软)”卷烟材料 B)接装纸技术要求: 1、材料名称:“延安(软)”600mm专用烫金 型接装纸; 2、宽度: 60mm±0.3mm; 3、定量:36g/㎡ ±1.5g/㎡ ; 4、卷芯内经:65mm ± 0.5mm; 5、字体、色泽、图案符合样标要求; 6、材料生产厂家符合质量要求的合格供应商。
卷接过程工艺质量要求
杨建启 二〇一五年三月
内容提要
牢固树立品牌平等理念 各类标准要求 怎么干的问题
牢固树立依法依规操作思想
1、牢固树立国标面前品牌平等的思想,坚决摒弃 我们生产的是四、五类卷烟,就可以降低要求。 2、重新排序合法、合理、合情的顺序,合法是首 位、合理次之,最后是合情,《卷烟工艺规程》 是底线,是高压线,一旦触及就要付出惨重代价。
卷制过程相关要求
二、B类质量缺陷(外观) 卷烟是一种特殊的嗜好品,需要消费者通过口腔的 抽吸完成对它的消耗。对卷烟表面的缺陷很在意。 3、刺破或孔洞,卷烟应完整无破损,不应有长度 大于1.0mm的刺破或孔洞。 影响因素:梗签、卷烟纸质量、输送过程刺破 4、油渍、黄斑、污点 长度大于2.0mm
卷制过程相关要求 三、C类质量缺陷(物理指标) 圆周 24.30±0.20 mm 硬度: 延安(软) ( 67.0±8.0)% 猴王(软蓝) ( 68.0±8.0)% 猴王(软红) ( 66.0±8.0)% 长度: 84.0±0.5 mm 测量数量30支
卷烟材料要求规定
“延安(软)”卷烟材料 A)卷烟纸技术要求: 1、材料名称:60CU竖纹卷烟纸; 2、宽度: 26.5mm±0.25mm; 3、定量:30g/㎡ ±1.0g/㎡ ; 4、透气度:60CU ±6CU; 5、卷芯内经:120mm ± 0.5mm; 6、材料生产厂家符合质量要求的合格供应商。
卷烟材料要求规定(卷烟纸)
项目 材料名称 猴王(软蓝) 40CU横纹卷烟纸 猴王(软红) 50CU横纹卷烟纸
宽度
定量
(26.5±0.25)mm
(27±1.0)g/㎡
透气度
卷芯内经 生产厂家
(40±5)CU
(50±5)CU
120mm±0.5mm 符合质量要求的合格供应商
卷烟材料要求规定(接装纸)
区别猴王(软红)和猴王(软蓝)烟支外观的唯一标志是接装纸上 的金圈
卷管制作技术要求

卷管制作技术要求一、卷管焊缝为双面焊缝,允许有两道纵向焊缝,两焊缝间距大于300mm。
焊缝外观质量标准不低于《焊接规范》中的三级标准。
二、卷管组对时,两焊缝间距应大于100mm,外接支管外壁距纵环向缝不应小于50mm。
三、卷管对接焊缝的错边量不应超过壁厚的20%,且不大于2mm,超过规定时,应选两相邻偏差值较小的管子对接。
四、卷管周长偏差1.当管道壁厚小于6mm时,为I型焊缝,当管道壁厚大于6mm时为V型焊缝;2.直径大于600mm的管道,且壁厚大于6mm时,一般应在管子内侧的根部进行封底;3.煤气卷管除规定用搭接连接部位外,其余皆采用连续坚固的V型坡口对焊连接,如果焊缝发现缺陷必须铲掉重焊,重焊不得多于两次,不允许补焊。
卷管的同一筒节上的纵向焊缝不宜大于两道;两纵缝间距不宜小于200mm。
六.卷管组对时、两纵缝间距应大于100mm。
支管外壁距焊缝不宜小于50mm。
七.卷管的校圆样板的弧长应为管子周长的1/6~I/4;样板与管内壁的不贴合间隙应符合下列规定:1. 对接纵缝处不得大于壁厚的10%加2mm,且不得大于3mm。
2.离管端200mm的对接纵缝处不得大于2mm。
3.其他部位不得大于1mm。
八.卷管端面与中心线的垂直偏差不得大于管子外径的1%,且不得大于3mm。
平直度偏差不得大于1mm/m。
九.在卷管加工过程中,应防止板材表面损伤。
对有严重伤痕的部位必须进行修磨,使其圆滑过渡,且修磨处的壁厚不得小于设计壁厚。
十.卷管的加工规格、尺寸应符合设计文件的规定,质量应符合本规范第7章中相应质量等级的规定。
十一.制作完毕后,应进行外观和煤油检查,其检查方法如下:1.外观检查:检查其外形是否整齐,焊缝高度是否符合技术要求;2.煤油检查:在管道焊缝处外涂白垩内涂煤油进行检查,超过30分钟后在涂白垩的表面未发现暗黑的油点,即不渗透煤油为合格,否则必须将不合格的焊缝铲除重焊,直至合格为止,重焊次数不应超过两次。
烟支卷接包工序
烟丝质量要求
项目 填充值(cm³ /g) 纯净度/% 整丝率/% 碎丝率/% 温度/℃ 含水率/% 高中档卷烟 >4.2 >99.0 >80.0 >3.0 22—28 11.5—12.5 中低档卷烟 >4.5 >98.0 >75.0 >4.0 22—28 12.0—13.0
4)油墨颜色相符合产品设计要求,调和均匀, 无结块、无杂质,浓度适中。 5)压缩空气压力与流量,真空度与排气量应 满足设备要求。 6)卷接工段环境空气温度夏季为27℃±2℃
虑嘴卷烟 ±0.5 ±0.3 ±0.10 500—1000 ±245 75.0±15.0 14.0±6.0 <6.5
无虑嘴卷烟
<7.5
含水率/% 含水率允差/% ±0.5
11.5—13.0 ±1.0
2)烟支切口平齐,端头不得空松。滤嘴卷烟头深陷深度应 小于1.0mm,或空陷截面小于1/3; 3)烟支搭口应牢固,不得暴口。烟支表面应洁净不得有皱 纹,不得出现黄斑、污点或夹末,长度小于2.0mm的点不 应超过两个;烟支表面不得有皱纹,不得出现大于 10.0mm的竖纹,叶不应有绕烟支一周或两处1/3周的皱纹; 滤嘴包装纸不应有大于烟支圆周1/3长或是两条小于1/3长 的皱纹。 4)卷烟搭口应整齐,不应翘边或漏气;滤嘴装接牢固;接 装纸长度允差±0.5mm,粘结不齐的应小于0.5mm。卷烟 钢印标志清晰完整,位置适当。 5)卷烟烟支完整无破损,滤嘴不应变形,表面不应有刺破 的孔洞。
烟支卷接包)工艺任务
1)按照产品设计,将合格的烟丝及符合要求的卷接材 料,制成规格与质量符合产品标准的烟支。 2)充分发挥卷接设备的效率,尽量降低单箱卷烟的原 材料消耗,减少残次烟支量。
(二)质量标准
1)卷接的烟支应符合下表(见下一页)
卷管制作技术要求
卷管制作技术要求一、卷管焊缝为双面焊缝,允许有两道纵向焊缝,两焊缝间距大于300mm。
焊缝外观质量标准不低于《焊接规范》中的三级标准。
二、卷管组对时,两焊缝间距应大于100mm,外接支管外壁距纵环向缝不应小于50mm。
三、卷管对接焊缝的错边量不应超过壁厚的20%,且不大于2mm,超过规定时,应选两相邻偏差值较小的管子对接。
四、卷管周长偏差1.当管道壁厚小于6mm时,为I型焊缝,当管道壁厚大于6mm时为V型焊缝;2.直径大于600mm的管道,且壁厚大于6mm时,一般应在管子内侧的根部进行封底;3.煤气卷管除规定用搭接连接部位外,其余皆采用连续坚固的V型坡口对焊连接,如果焊缝发现缺陷必须铲掉重焊,重焊不得多于两次,不允许补焊。
卷管的同一筒节上的纵向焊缝不宜大于两道;两纵缝间距不宜小于200mm。
六.卷管组对时、两纵缝间距应大于100mm。
支管外壁距焊缝不宜小于50mm。
七.卷管的校圆样板的弧长应为管子周长的1/6~I/4;样板与管内壁的不贴合间隙应符合下列规定:1. 对接纵缝处不得大于壁厚的10%加2mm,且不得大于3mm。
2.离管端200mm的对接纵缝处不得大于2mm。
3.其他部位不得大于1mm。
八.卷管端面与中心线的垂直偏差不得大于管子外径的1%,且不得大于3mm。
平直度偏差不得大于1mm/m。
九.在卷管加工过程中,应防止板材表面损伤。
对有严重伤痕的部位必须进行修磨,使其圆滑过渡,且修磨处的壁厚不得小于设计壁厚。
十.卷管的加工规格、尺寸应符合设计文件的规定,质量应符合本规范第7章中相应质量等级的规定。
十一.制作完毕后,应进行外观和煤油检查,其检查方法如下:1.外观检查:检查其外形是否整齐,焊缝高度是否符合技术要求;2.煤油检查:在管道焊缝处外涂白垩内涂煤油进行检查,超过30分钟后在涂白垩的表面未发现暗黑的油点,即不渗透煤油为合格,否则必须将不合格的焊缝铲除重焊,直至合格为止,重焊次数不应超过两次。
卷包车间工艺质量控制规范

目录第一章卷包车间工艺控制流程图第二章前言1 目的规范卷包车间产品工艺及质量的过程控制方法,为最终产品质量符合制造标准提供保障。
2 适用范围适用于卷包车间各工序产品工艺及质量的过程控制。
3 职责分管主任负责本规范实施效果的监督和检查,并保持本规范的适宜性、有效性。
各班组负责本规范中各条款在本班的具体实施,班组管理人员对本规范在本班的有效运行负责。
各岗位人员负责严格执行本规范的有关要求。
第三章工序产品首检及自检过程规范1 卷接工序首检首检的界定挡车工每班上班生产之前应核对所使用的辅料是否与生产牌号的辅料配方要求一致;生产出烟支时,应对烟支进行首检。
中途换牌后开机前,挡车工应核对所使用的辅料是否与生产牌号的辅料配方要求一致;生产出烟支时,应对烟支质量进行首检。
卷烟机班中中途进行设备维修后开机时,挡车工应对刚生产出的烟支进行首检。
首检方法卷烟机启动并且双倍长烟条到达分离鼓轮后,应停机从分离鼓轮上取出相同槽位的前后排烟支各一支,查看钢印位置或烟体长度是否准确,并加以调整。
当烟支到达取样鼓轮时,应迅速从取样口取出一组烟支,查看接装纸(水松纸)及吃胶位置是否准确,并加以调整。
卷烟机生产出的第一盘烟支应进入装盘机装入烟盘,取下该盘烟支并翻看检查烟支外观质量是否合格,具体检查内容见:“烟支外观质量”之所属内容所表述。
检查烟支外观质量合格后,取一组(5支)烟支到OMI检测器测量烟支圆周、吸阻、重量等物理指标是否符合《卷烟生产品质控制要求》(卷包过程分册)要求。
以上两项产品质量确认合格后,烟支方可直接进入包装烟支过桥输送带,并进入下一道生产工序。
自检自检的界定卷烟机正常生产中挡车工必须每5分钟对生产出的产品质量(烟支)进行检查,每15分钟将检查的情况填入《卷接机组交接班记录》内,正常打“√”,异常将异常情况填入。
填写记录检查的时间段以《卷接机组交接班记录》内时间段为主。
卷烟机正常生产中在更换产品辅料(接装纸、盘纸)时应增加产品质量的自检次数,自检内容应根据更换辅料种类来做相应检查工作,保证辅料更换后产品质量符合《卷烟生产品质控制要求》(卷包过程分册)要求。
卷烟工艺-第十章 卷接包装工艺2

2020/7/13
四川农业大学卷烟工艺课件
25
(5)尘埃度 卷烟纸上的有色小点。 不允许有>1.5mm2的尘埃。
(6)色差 每批纸的颜色不允许有明显的差别
2020/7/13
四川农业大学卷烟工艺课件
26
(7)外观 不应有褶子、皱纹、浆块、裂口、
孔眼及其它外观缺陷。
2020/7/13
四川农业大学卷烟工艺课件
全麻 部分麻 非麻
2020/7/13
四川农业大学卷烟工艺课件
17
透气度
高透气度(> 50 U) 中透气度(30 – 50 U) 低透气度(< 30 U)
2020/7/13
四川农业大学卷烟工艺课件
18
卷烟纸技术指标
2020/7/13
四川农业大学卷烟工艺课件
19
(二)卷烟纸的技术要求与标准 1、透气度 在一定压力下,单位时间内通过单位 面积卷烟纸的空气量。透气度的单位是 CU(CORESTA)。 国内:30 – 80 U;国外可达200U。
2020/7/13
四川农业大学卷烟工艺课件
3
影响烟丝填充力的因素 ➢烟丝长度与宽度; ➢烟丝纯净度与结构; ➢烟丝的水分、温度; ➢烟丝的配方结构。
2020/7/13
四川农业大学卷烟工艺课件
4
2、烟丝长度: 1.3cm;是影响填充力增加和减少
的分界线。 制丝烟片大小:<5mm见方
减少细烟末比增加长烟丝的作用大
66
➢PASSIUM卷接机组,是英国Molins 公司于九十年代初推出的最新产品。由 M-7卷烟机及T-7滤嘴接装机组成,生产 能力7000支/分。近年来,又推出了 8000支/分及12000支/分的卷接机组。
卷接过程工序能力研究初探
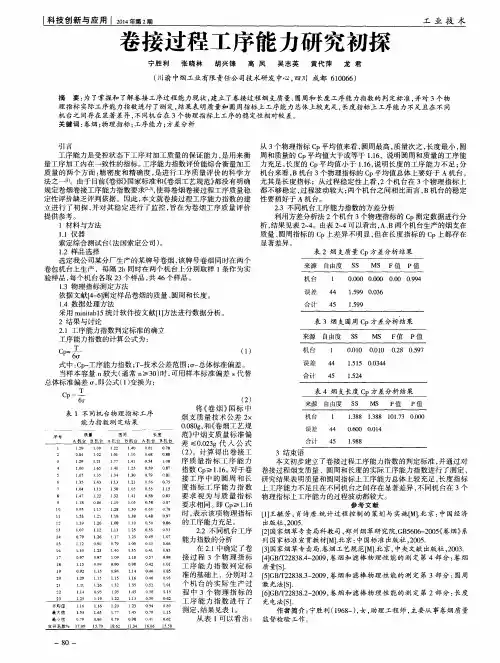
表 4 烟 支长 度 C p方 差分 析 结果
( 2 )
表 1 不 同机 台物 理指 标 工序
能 力指 数 测 定 结果
戽普
1
将《 卷烟 》 国标 中
烟支质量技术公 差 2 × 0 . 0 8 0 g , 和《 卷烟_ T艺 规
质量
A机 台 B 机台
1 29 1 09
1 05
0 68 0 5 4 0 59 0 79 O 56 0 55 0 58
A机 台
圆 周 长度 B机 台 A 机 古 B机 台
1 40 0 6 2 0 78
1 2 2
2 3 4 5 6 7 8
9
0 8 4 l 2 9 1 00 1 07 1 35 l 0 4 1 47
科技 创新 与应 用 I 2 0 l 4 年 第2 期
工 业 技 术
卷接 过程工 序能 力研 究初探
宁胜 利 张 晓林 胡 兴锋 高 凤 吴 志 英 黄 代 萍 龙 君
( 川渝 中烟工业有 限责任公 司技术研发 中心 , 四川 成都 6 1 0 0 6 6 )
摘 要: 为 了掌握 和 了解卷 X - r - 序 过 程 能 力现 状 , 建 立 了卷 接过 程 烟 支质 量 、 圆周 和 长度 工 序 能 力指 数 的判 定 标 准 , 并对 3个 物 理 指 标 实 际工序 能力指 数 进行 了测 定 , 结果 表 明质 量 和 圆周 指 标 上 工序 能 力 总体 上较 充足 , 长度 指标 上 工序 能力 不 足且 在 不 同 机 台之 间存 在显 著 差异 , 不 同机 台在 3个 物理 指标 上 工序 的 稳 定性 相 对较 差 。 关键 词 : 卷烟 ; 物 理指 标 ; 工序 能力 ; 方 差分 析
cps反应粘防水卷材铺贴施工工艺及技术标准
工程质量技术标准6:反应粘防水卷材铺贴施工技术标准目录一、编制说明 (3)二、概述 (3)三、施工准备 (3)3.1反应粘防水卷材材料 (3)3.2技术交底 (4)3.3样板先行 (4)四、湿铺工艺流程 (4)五、铺贴施工工艺 (5)5.1基面清理: (5)5.2配制水泥凝结浆配合比: (5)5.3地下室底板反应粘防水卷材空铺铺贴方法 (5)5.4地下室外墙反应粘施工方法 (7)六、反应粘防水卷材施工质量要求 (12)6.1.主控项目 (12)6.2一般项目 (13)七、反应粘防水卷材粘结效果验收方法 (13)八、重申集团反应粘铺贴要求 (13)8.1地下室底板(单面粘空铺,胶膜向下,沥青基面向砼浇筑面) (13)8.2地下室外墙:单面粘水泥浆满粘 (13)8.3地下室顶板 (13)8.4平屋面、斜屋面 (14)8.5各部位材料厚度要求 (14)8.6反应粘夏热冬暖地区建筑设计构造 (14)一、编制说明由集团工程管理中心编制的《碧桂园集团反应粘防水卷材湿铺法施工指引》,是结合碧桂园集团反应粘防水卷材施工情况综合编制而成。
各项目在现场施工过程中须符合设计要求、图纸和相关国家、地方、行业标准。
本指引为试行版,各区域、项目在执行过程中如有疑问和建议,请与集团工程管理中心联系(联系人:张凌鸽159********)。
试行期间,工程管理中心将收集、整理各方意见,调整成熟后正式出版。
二、概述当反应粘防水卷材湿铺(水泥浆粘结剂)粘结在混凝土结构层时,就如给身体进行皮肤移植,形成封闭严密、不窜水、高延度、薄型化、功能化的防水层。
能适应潮湿的基底上施工。
阻根性能好、安全环保。
三、施工准备3.1反应粘防水卷材材料3.1.1反应粘防水卷材供应商(集团规定)名单:供应商名称负责地区联系人广西金雨伞防水装饰有限公司山东省、湖南省、肇庆区域、广清区域严军13702456766广西青龙化学建材有限公司广西省、贵州省、海南省、云南省、江中区域、粤西区域贺金龙18022852672深圳市蓝盾防水工程有限公司浙江省、河南省、安徽省(除南京区域)、莞深区域、佛山区域周义13926572919广东鼎新高新科技材料有限公司福建省、湖北省、粤闽区域、粤北区域廖春泓13510871118广东科顺化工实业有限公司总裁办(禅城、惠东)、惠深区域、江苏省、江西省、安徽(仅南京区域)重庆市钱宁13923891490广东东方雨虹防水工程有限公司天津市、内蒙古、辽宁省、黑龙江省、甘肃省、四川省、河北省赵伟15975363062使用时间:2014年1月1日至2014年12月31日3.1.2检验反应粘防水卷材到场后,施工方必须通知监理人员进行入场检验,检验合格双方签字认可后方可入场,并按规定抽样送检。
自粘防水卷材施工工艺
卷材防水系统施工工艺(工法:干铺、湿铺、空铺、挂铺)一、双面自粘卷材干铺法(主要适用于基层已找平的地下室底板、侧墙、屋面等防水工程。
)(一)、施工流程基层清理—→涂刷基层处理剂—→节点加强处理—→定位、弹线—→铺设自粘防水卷材—→节点密封—→工作面移交(二)、基层要求基层满足以下条件,并已办理工作面移交手续:1、基层养护至规定龄期。
2、基层表面平整、干燥,并已清理干净。
3、阴阳角做成圆弧形,阴角最小半径50mm,阳角最小半径20mm。
(三)、施工方法1、基层清理干净后,用防水卷材配套基层处理剂涂刷于基层上,晾放至指触不粘(不粘脚)。
2、节点加强处理:对于阴阳角、细部节点等防水薄弱部位按规范或设计要求进行防水加强处理。
3、定位、弹线:根据现场实际情况,安排好卷材铺贴顺序及方向,按照规范中撒拉宽度要求弹好基准线,以便卷材定位准确。
4、铺设自粘防水卷材:4.1卷材展开对准基准线试铺,注意将纸制隔离膜朝下(非纸制隔离膜时,将PE隔离膜朝下)。
4.2平面卷材铺贴:从一端将卷材卷起,在卷长1/2处,用裁纸刀将纸制隔离膜从中间裁开,注意不要划穿卷材。
将1/2卷材就位后,拉住已撕开的隔离纸(膜)头均匀用力向后拉,边拉边铺贴,铺贴时注意排气,卷材要求铺贴严实,与基层粘贴牢固。
4.3立面卷材铺贴:从卷材的一端将隔离膜揭起,拉住揭下的隔离膜匀力向下拉,同时将揭掉隔离膜的部分粘贴在涂刷好的基层处理剂上,边拉边铺贴,铺贴时注意排气,使卷材与基层紧密结合。
随时注意与基准线对齐,施工时速度不宜过快。
4.4依上述方式铺贴另半幅卷材。
5、相邻卷材搭接:将已铺贴好的卷材的上面隔离膜,按搭接宽度要求揭开、折好,然后进行另幅卷材铺贴。
卷材搭接宽度,无胎自粘卷材长边不小于60mm,短边不小于80mm;有胎自粘卷材长短边均不小于100mm。
6、大面铺贴完后,对相对薄弱的部位(即卷材收头部位、卷材剪裁较多的异形部位等)进行检查,发现粘贴不牢处,应采用专用密封膏密封。
卷包车间工艺控制流程图和规范(doc 47页)
卷包车间工艺控制流程图和规范(doc 47页)目录第一章卷包车间工艺控制流程图 (5)第二章前言 (6)1目的 (6)2适用范围 (6)3职责 (6)第三章工序产品首检及自检过程规范 (8)1卷接工序 (8)1.1 首检 (8)1.2 自检 (9)1.3 卷接工序首检、自检的项目及顺序 (10)2包装工序 (13)2.1 首检 (13)2.2 自检 (16)2.3 包装工序首检、自检项目及顺序 (17)3装封箱工序 (22)3.1 首检 (22)3.2 自检 (23)3.3 装封箱工序首检、自检的项目及顺序 (24)4滤棒成型工序 (27)4.1 首检 (27)4.2自检 (28)4.3 成型工序首检、自检项目及顺序 (29)5工序产品首检、自检的补充说明 (31)第四章工序换牌操作规范 (35)1换牌主要工作流程 (35)2贮丝工序换牌、换管操作规范 (38)2.1 烟丝柜烟丝生产完毕换牌规范 (38)2.2 烟丝柜烟丝未生产完换牌规范 (40)2.3 烟丝柜烟丝生产完时不换牌只换柜 (42)3卷接工序换牌操作规范 (44)4包装工序换牌操作规范 (47)5装封箱工序换牌操作规范 (49)6成型工序换牌操作规范 (52)6.1 成型机滤棒生产换牌操作规范 (52)6.2 滤棒发射机换牌的操作规范 (54)6.3 送棒换牌的管理规定及过程的说明 (56)6.4 FLC滤棒交换站换管换牌操作规范 (57)第五章贴标作业操作规范 (61)1贴标机更换班次作业操作规范 (61)2贴标机更换辅料作业操作规范 (62)3人工贴标作业操作规范 (64)第六章产品标识和可追溯性控制规定 (68)1辅助材料相关标识 (68)3其它要求 (70)4成型滤棒区域 (71)5其它产品的标识 (73)第七章次品回收管理规范 (77)第八章产品工艺质量异常情况处理规范 (82)1在制不合格产品产生的处理规范过程: (82)2卷接包工序 (84)2.1 产品工艺质量异常情况分类 (84)2.2 产品工艺要求项目 (85)2.3 产品工艺质量异常情况报告程序及处理规范 86 3滤棒成型工序 (95)3.1 滤棒成型不合格品的处理规范 (95)3.2 滤棒成型过程质量不稳时的处理规范 (96)4烟丝杂物处理规范 (97)第九章产品工艺质量异常情况分析与改进处置规范 (100)1采取整改和预防措施的时机 (100)2纠正、预防措施的提出与制定 (101)第十章其它 (106)1相关/支持性文件 (106)2质量记录 (106)附件1:卷包车间有奖促销类产品(奖卡)生产环节内部管理规定 (109)附件2:卷包车间工艺质量控制规范之文件拆分分配登记表 (115)第一章卷包车间工艺控制流程图第二章前言1 目的规范卷包车间产品工艺及质量的过程控制方法,为最终产品质量符合制造标准提供保障。
卷烟制造工艺流程
卷烟制造工艺流程:由制丝(原料加工).卷接(卷制成型).包装(包装成品)三个重要进程构成.制丝工艺:包含备料.回潮.贮叶.切丝.烘丝.叶丝梗丝混杂.加喷鼻.加料.贮丝等工序.其工艺义务是将各类烟叶制成配比平均.纯净无杂质,宽度.水分.温度均相符各等级卷烟工艺请求的烟丝.卷接工艺:包含喂丝.烟支卷制.滤嘴接装等工序.其工艺义务是充分施展装备效力,将及格的烟丝按照制造规格及质量尺度,卷制成及格的烟支,接装成滤嘴烟支.包装工艺:采取多种包装材料和包装机械,将经烘焙后水分及格的烟支,包装成相符产品德量尺度.便于贮运和发卖的成品.盘纸:因卷烟纸是卷筒情势的纸张,习惯将卷烟纸称为盘纸.滤材:指成型滤嘴棒时所采取的纤维材料,如:醋酸纤维.聚丙烯纤维等.卷烟临盆重要工艺进程现代意义的卷烟产品,其制造进程大致要经由烟叶初烤.打叶复烤.烟叶发酵.卷烟配方.卷烟制丝.烟支制卷.卷烟包装七个大项的临盆工艺流程,才干作为商品流转到花费者手中.每支喷鼻醇浓烈的喷鼻烟,都凝聚着千百烟草人的血汗与汗水,渗入渗出着不竭成长着的新技巧和企业文化的内涵. 一:烟叶初烤二:打叶复烤三:烟叶发酵四:卷烟配方五:卷烟制丝六:烟支卷制七:卷烟包装八:花费烟叶初烤: 这是把栽种的烟叶变成卷烟原料的重要环节.是农平易近把从田间采收的鲜烟叶放置烤房中烘烤调制,使其成为卷烟原料“原烟”的进程.经由烘烤后的烟叶,在内含物资.外不雅形态以及细微构造上都产生了明显的变更.从外不雅上看,烟叶色彩由黄绿色变成黄色;烟叶的含水量由80~90%的膨胀状况变成凋萎.干涸直到干焦.这两个变更反应的是烟草叶片有机物资的转化.分化和某些缩合的生化变更,它是化学酶促反响进程和水疏散掉的物理进程.这些变更,恰是鲜烟转化为原烟,浮现其特有喷鼻味和幻想光彩的必经之路.打叶复烤: 初烤后的烟叶转为卷烟工业临盆原料要经由复烤,是因为初烤的烟叶,因为分级(根据色彩.大小评定等级 ).扎把时回潮不匀,加之各地气象和存放前提不合,含水量很不一致.含水量高的,易霉烂演变.烟叶复烤的感化:一是调剂水分,防止霉变;二是消除杂气,净化喷鼻气;三是杀虫灭菌,有利储存;四是保持光彩,利于临盆.经由再次加热湿润的复烤烟叶,理化特征进一步优化,烟叶品德进步,吸湿性削弱,利于烟叶在存储进程中的天然醇化.烟叶发酵: 分为天然发酵和人工发酵两种办法:(1)天然发酵法是把复烤后的烟叶存放在仓库中,跟着天然气象前提变更所产生影响,促使烟叶内涵质量转化.这种天然发酵的办法又叫天然醇化,或称醇化或陈化,是最平和的发酵办法.国内很多临盆厂家所用原料,一般都是运用天然发酵2~3年的烟叶. (2)人工发酵法是将新烟放在有温湿度掌握的发酵室内,加快烟叶的陈化进程,以便在短时光内取得改良原料品德的后果.人工发酵后的烟叶在色彩.喷鼻味和刺激性等方面固然逊于天然发酵,但较新烟的质量仍有明显改良.卷烟临盆厂家普遍运用这种发酵法,在于它发酵周期短,库存占用少,资金周转快.卷烟配方:正像厨师在烹饪前先要预备好好菜的重要材料和辅料一样,卷烟产品的制造也需寻求光彩.喷鼻气.吃味和安然性的协调同一.把各类类型.等级.作风的烟叶原料和喷鼻精喷鼻料等辅料合理搭配在一路,使之产生最佳的品德后果,等于卷烟配方.加喷鼻加料是卷烟配方中的“调味”技巧.经由过程叶组配方,卷烟的等级品德得到根本包管,但还会存有一些不纯净的气息,这就须要经由过程加喷鼻加料来改良.烟用喷鼻精均对人体无害.配方庞杂,由专业人员设计调制,制成溶液,以备喷洒到烟丝中.卷烟制丝:在卷烟临盆进程中,制丝的工艺流程最长.工序最庞杂.装备种类也最多.卷烟制丝技巧的重要工艺目标:一是用于卷制的烟丝质量稳固一致,包管原料配比平均.喷鼻精液料施用平均.烟丝宽度适合.水分平均.二是制出的烟丝填充值高,增长韧性,勤俭原料.三是尽可能削减造碎,下降损耗.制丝的工艺流程分为制叶片.制梗丝.制叶丝三个相对自力的工艺进程与组合.包含:烟叶回潮.配比.润叶.贮叶.切丝.烘丝.;润梗.压梗.梗膨胀.切梗.烘梗丝;烟草薄片滋润与切丝等工序.再将叶丝.梗丝.薄片丝平均地混杂掺配,经冷却后喷洒喷鼻精喷鼻料.烟支卷制:是运用专门的卷烟卷接装备,将卷烟原辅材料制造成滤嘴烟支或无滤嘴烟支的进程.卷烟卷制的全部工艺流程分为卷制和接装两部分.卷制部分由烟丝进料.钢印供纸.卷制成型和烟支切割4个体系构成;接装部分由烟支供应.滤嘴供应.接装纸供应3个体系构成.在卷烟厂的卷制临盆车间,有很多台卷接机组,可以同时完成雷同或不合商标与规格的卷烟卷制临盆义务.如许一支完全的喷鼻烟就可以如许制造出来了,同时也给很多喷鼻烟吸食着带来了无穷的快活.卷烟包装: 对卷制好的烟支进行包装,方能成为上市的卷烟商品.卷烟包装的感化:一是便于花费者辨认和享用.有优越内涵品德的喷鼻烟,靠美不雅文雅的包装,才干让花费者承认和爱好,进而建立起品牌的形象.喷鼻烟成为社会外交的手腕,也有赖于它具有美妙的外不雅;喷鼻烟的外包装照样其产品档次与规格的标识.二是呵护产品品德.卷烟的包装可以或许在一按刻日内保管烟支的水分,在潮湿季候防止霉变,在湿润季候防止空松;还能保持喷鼻精不至挥发,保持喷鼻气值.三是便于贸易部分运输.仓储和发卖. 卷烟包装工艺包含:小盒包装→条烟包装→箱装.參考新闻:烟丝膨胀技巧:经由过程膨胀增长烟丝的填充才能,减轻烟支重量,可削减卷烟中的焦油和烟碱量,可除去某些烟叶中的不良味道,使烟叶燃吸质量得到改良.烟草薄片:又称重组烟叶.均质烟叶.为进步烟叶的运用率,将碎损烟草从新组合,重组后成为片状的称为烟草薄片,用作填充料掺用在卷烟中,下降烟叶消费,烟草薄片也可作为下降或调剂卷烟焦油和尼古丁量的手腕.烟草薄片临盆有三种根本办法:辊压法.造纸法和稠浆法.卷烟原料的种类:烤烟在调制进程中,运用人工掌握的热能,在烤房里烘烤成的烟叶叫烤烟.烤烟是我国,也是世界上栽培面积最大.产量最多的烟叶原料.晒烟在调制进程中,运用太阳的辐射热能,露天晒制成的烟叶叫晒烟.根据晒制的方法不同和晒制后的色彩,晒烟又可分为晒黄烟.晒红烟.喷鼻料烟和黄花烟.晾烟在调制进程中,烟叶在晾房里天然湿润而成的烟叶叫晾烟.晾烟可分为白肋烟.马里兰烟和雪茄包叶烟.KELVIN:烟叶初烤,打叶复烤, 烟叶发酵,都用的到閥門.101所用的設備就是讓出烤/复烤一次完成.設備上用的都是球閥.煙葉發酵用的是蝶閥的設備.。