
模具设计检查表
YES
NO
Comment
D. Gate and runner system (浇口和流道 浇口和流道) 浇口和流道
1. Is the sprue bushing keyed and located properly?浇口套定位正确吗? 2.What is sprue bushing sphere radii? 唧嘴球面半径是多少? 3. Do location ring diameter match machine? 4. Is balanced gating possible? 流道平衡吗? 定位圈外径与注塑机吻合吗?
B. Cavity and Core (内模 内模) 内模
1. Is parting line accepted by customer?产品分模线客户接受吗? 2. Is there enough release angle for shut-off surface? 插穿和碰穿面是否有足够的出模角度? 3. Is there different steel selection for shu-off condition,sub-insert and moving component? 插 穿位,小镶件及运动件是否选用不同的钢材? 4. Are there sufficient steel surrounding cavity and core? 产品距内模边钢料足够吗? 5. Is there sufficient functionl dimension? 枕位尺寸足够? 6. Are cores and cavities held suitably to prevent shifting and rotation? 内模镶件是否有精确的定位防止移动和旋转? 7. Are all the part engraving information shown? 产品雕刻要求(零件号,版本号,模穴号,日期章等)有全部画出吗? 8. Are critical inserts and core pins accessible without disassembling mold? 关键镶件/镶针是否无需拆模而更换? 9. Are Right hand and left hand inserts(idiot proofed) designed so that cannot be put in the wrong way? 容易装错的镶件No(产品编号) (产品编号) Comment
A. General items(综述 综述) 综述
1. Does mold base standard meet tooling spec sheet?模胚标准符合模具规格表吗? 2. Does mold component standard meet tooling spec sheet?配件标准符合模具规格表吗? 3. Does steel meet tooling spec sheet?模具钢材符合模具规格表吗? 4. Is the drawing frame according to NAMDEO format? 图框是否按NAMDEO格式设计? 5. Is final plastics part name and part number with index shown? 有产品名称,产品编号,版本号吗? 6. Is lastest part print with mold drawing? 模具图是按最新产品图做的吗? 7. Is plastics material type & grade shown? 标明了塑胶材料及牌号吗? 8. Is shrinkage rate correct? 成型收缩率正确吗? 9. Is BOM correct and complete? 材料明细表是否准确,完整? 10. Is "TOP" shown on the mold? 在模具上有 "TOP" 标示吗? 11. Will mold size fit in the designed machine(tie bar,min&max height)? 模具尺寸(长宽厚)能否匹配注塑机上? 12. Are guide bushings specified for all guide pins,steel,graphite bushing,or others? 导套类型是否指定?钢质导套,石墨导套或其它? 13. Are eyebolt holes shown in proper location and size specified? 吊模孔有指定位置,大小和数量吗? 14. Is the parting line locked sufficiently to prevent slippage and deflection of cavities? 分模面之锁定能否很好防止内模滑动和偏移? 15. Is mold easy to be assembled/disassembled? 模具装拆是否方便? 16. Are stop pins shown? 垃圾钉有画出吗? 17. Are pry bar slots shown? 有撬模槽吗? 18. Are moldplates strong enough? 模板强度是否足够? 19. Are there sufficient support pillars? 有足够的撑头吗? 20.Do all sharp edges and corners break with a radii or chamfer? 尽可能多地采用圆角或倒 角设计? 21. Is cycle counter shown? 有计数器吗? 22. Are mold feet necessary to protect the mold? 需要模脚保护吗? 23. Are safety strap adequate? Minimum of 2. 是否有运输锁模扣? 24. Is there an adequate lift hook on center of balance?模具平衡中心有否吊模架? 25. Do one leader pin and return offset? 其中一支导柱和回针是否偏移?
YES
NO
Comment
5. Are gate and runner size shown with detail view? 有局部视图表示流道和浇口的尺寸吗? 6. Is gate location reasonable? 浇口位置是否合理?
E. Demolding (脱模 脱模) 脱模
1. Will runner drop free and clear stripper bolts on a 3 plate mold? 在三板模中水口是否自动脱落,且与水口板螺丝无干涉?
F. Cooling (冷却 冷却) 冷却
1. Do water lines break into inserts,ejector pins,or screw hole? 水路会与镶件,顶针,螺丝孔等干涉吗? 2. Do water course inlets and outlets avoid clamping area? 运水出入口位置是否避开模具装夹区? 3. Are any water lines closer than 3 mm from an ejector pin? 是否有顶针距水路少于3mm? 4. Is there sufficient cooling to provide optimum processing? 是否有足够的冷却水道达到最好的冷却效果? 5. Are cooiling patterns uniform in multi-cavity molds? 多模腔运水是否完全一致? 6. Do large slides and lifters have sufficient cooling? 大滑块和斜顶是否都有很好的冷却? 7. Are water lines closer than 30mm center to center? 水道与水道的中心间距是否大于30mm? 8. Are water fittings recessed in the mold? 水管接头是不是沉入模板中? 9. Has provisions to cool large cores been made? 有无提供大镶件的冷却措施? 10. Does Water connector meet customer's specification? 水管接头符合客户指定规格吗? 11. Does "O" ring design resonably? "O"型密封圈设计合理吗? ed Parker,Punch or Hasco "O"rings? 是否用Parker ,盘起或Hasco "O"型密封圈?
YES
NO
Comment
4. Are KO holes located properly for the molding machine? 顶棍孔型式与尺寸是否与注塑机对应? 5. Are ejector pins stepped if the diameter is less than 2.0 mm? 当顶针直径小于2mm时,是否采用台阶顶针? 6. If part is sub-gated is there an ejector pin near the gate? 当为潜浇口时,在浇口附近是否安装有顶针? 7. Is part clear of return pins? 产品落下时与回针有无干涉? 8. Is the ejector plate guided by guide pins and bushings? 顶针板有安装导柱和导套吗? 9. Is clearance around ejector pins showned? 顶针孔是否避空? 10. Are there sufficient ejector pins ? 顶针数量足够吗? 11. Does part stay on the ejector side?产品留在顶出侧吗? 12. Do the leader pins enter before parting lines or slides make contact? 合模时在行位或分模面接触前,导柱已进入导柱孔了吗? 13.Does molding machine have enough travel to remove the part with ease? 注塑机是否有足 够行程保证产品脱模? 14.Does it need early returns? 需要先复位装置吗?
DFM注塑模具设计检查表范例

8)一模多穴时相同的产品采用对称进浇方式,对于不同产品在同一模具中成
型时优先将最大产品放在靠近主流道的位置。
1)为避免零件因顶出而变形,顶出机构应设置于零件强度较高的位置,如加
强筋、零件边缘处
3.顶出系 2)顶出力和位置应均衡设置,确保产品不变形、不顶破
统的设计 3)顶出机构须设置在不影响产品的外观和功能处,对于透明的塑胶件更应该
6)位于模具加工和产品后加工容易处
7)方便零件咬花和抛光
1)浇口应设置在零件壁厚较大的部分,保证充模的顺利和完全
2)浇口应设置在使塑料冲模流程最短处,以减少压力损失,有利于排气
3)浇口的位置决定了熔接痕的位置,可通过模流分析或经验判断产品因浇口
位置而产生熔接痕处是否影响产品的外观和功能,可加冷料穴予以解决
注塑模具设计
1)不得位于外观明显的位置而影响外观质量
0
2)尽量避免倒扣的产生,简化模具结构,降低模具成本
1
1.分型面 设计
3)便于零件脱模,一般应使零件开模后留在公模侧 4)分型面应有利于保证塑胶零件的某些尺寸精度要求 5)对于高度较大、脱模斜度较小的特征可以中间分模
2 3 4
注意顶出机构及其位置的选择
4)尽量选择标准件,安全可靠,并且有利于制造和更换
4.模流分 析报告
注塑时间,应力最大位置,收缩部位,熔接痕位置等
其它
总分
10
0
设计更改建议
0
0
4)在细长型芯附近避免设置浇口,以防止塑胶熔料直接冲击型芯产生变形错
2.浇口的 位或弯曲 选择 5)大型或扁平型产品建议采用多点进浇,以防止产品翘曲变形和缺料
6)浇口尽量设置在不影响产品外观和功能处,可位于边缘或底部
塑料模具设计检查表

塑料模具设计检查表模号: 设计员: 检查: 工程师: 日期:一, 塑件(成品)□ 1,塑胶材料为 收缩率 正确吗?□ 2,成品是否是最新版本?□ 3,成品是否是1:1的,模图内的成品有无加收缩率?□ 4,成品如何定位的?□ 5,模图内的成品平面图是否已作相应的镜像?□ 6,胶位选择合理吗?哪边动模出,哪边定模出?□ 7,胶位是否会粘上模?□ 8,分型面合理吗?是否清楚?□ 9,有无倒扣,如何出模?□ 10,浇口设置,能否接受可见的收缩痕?□ 11,浇口设置,能否接受可见的夹水纹?□ 12,枕,擦位清楚吗?□ 13,镶件位清楚吗?□ 14,骨位加顶针时,当考虑出模角时是否产生柱位?□ 15,有无出摸角? 出模角足够吗?二, 注塑机□ 1,客人提供的注塑机型号为 。
□ 2,所有成品连同浇口,流道重量是否在射胶量内?□ 3,锁模力足够吗?□ 4,注塑机拉杆内是否可装入模具?□ 5,模厚是否在调校范围内?□ 6,开模行程能否足够取出成品或浇口?□ 7,定位圈尺寸 合注塑机吗?□ 8,浇口套球面R 合注塑机吗?□ 9,推杆孔有无螺纹孔?合客人要求吗?□ 10,推杆孔位置合注塑机要求吗?三, 排位,镶块□ 1,一模多腔或多个成品,其排位是否最合理,最为紧凑? □ 2,排位是否使得浇道最短?□ 3,镶块镶法是否合理?□ 4,镶块是否最易加工?□ 5,镶块是否利于封胶而无披锋机会?□ 6,镶块是否易于装拆?大件是否有吊孔?□ 7,长镶块(特别是大模)是否应该分几段(方便加工/避免变形)?□ 8,镶块厚度足够吗?是否会变形?□ 9,小镶块是否合理?有利于排气,加工,打光?□ 10,任何薄片,细针在注射时会否变形?□ 11,镶块螺丝够大,够数吗?□ 12,镶块钢材合适吗?硬度要求为何?四, 模架□ 1,模架材料为何?外购时粗/精加工是否清楚/合理? □ 2,模架如为标准型而外购时,是否确保各尺寸符合标准?□ 3,模架尺寸是否合理?零件大小及数量是否足够?□ 4,导柱是否够长,比凸凹模先到?导套下方是否有排气槽?□ 5,码模位置足够吗?□ 6,偏心模码模有无问题?□ 7,吊模孔够大吗?□ 8,吊模孔是否够数,位置是否合理?□ 9,需加准确定位件吗?□ 10,有撬模坑吗?□ 11,TOP位置选择合理吗?□ 12,有足够的垃圾钉吗?有足够的支撑柱吗?□ 13,针板行程是否足够?五,浇口,流道口 1,浇口位置是否最佳,如最厚胶位处,避免变形应力,能否充满,是否有熔接痕/困气等□ 2,流道布置是否平衡设计,以保证各腔同状态?口 3,流道尺寸是否合适,保证充满而无浪费?口4,流道横断面是否最佳选择?口 5,浇口类型合客人要求吗?是否合理?口 6,浇口尺寸是否足够?口 7,有浇口拉料杆、冷料井吗?口 8,浇口是否有放大图表示出来?六,顶出系统口 1,成品肯定跟动模吗?口 2,顶出行程足够顶出成品及浇口吗?口 3,顶杆尺寸是否太细而导致变形?口 4,顶杆位置排列合理吗?数量够吗?不影响外观及装配要求?口 5,柱位是否要用顶管?口 6,顶管前端配合面在切除一段后够长吗?口 7,骨位是否用方顶?是否已做镶块?口 8,顶杆是否与其它件如支撑柱、冷却水道相接?口 9,顶管是否与推杆孔相撞?口 10,顶在斜面、曲面上的顶杆是否已加防转销?口 11,是否需要加二次顶,加速顶,延时顶及吹气阀?口 12,推杆孔足够吗?是否平衡?七,冷却水道口 1,水道分布是否合理?是否在热量集中处?口 2,水道尺寸为何?合适吗?口 3,水道离胶位太近?或太远?口 4,大模水道流程是否太长?口 5,定模水道出入会不会撞码模夹?口 6,水道出入喉牙(管螺纹)合客人要求吗? 口 7,水道孔是否太长而无法加工? 口 8,斜孔是否太斜而不便加工?八,斜滑块口 1,行程足够吗? 口 2,有无限位螺丝? 口 3,有无弹弓定位?口 4,对于位于TOP 位置(模上方)斜滑块是否有足 够装置保证其不会掉下? 口 5,胶位有无可能粘在斜滑块上? 口 6,是否要加冷却水道?口 7,是否要加耐磨片(特别是大滑块),反压锁及导向条? 口 8,模架导柱长过斜导柱早入斜滑块? 口 9,斜导柱斜度是否小于250? 口 10,反压锁斜度是否大于斜导柱? 口 11,大滑块下面是否加了导向块?口 12,斜滑块是否可能撞针?如有,是否已加早回装 置,行程开关或其他保护装置?口 13,斜滑块有关位置是否已做斜度来保护出胶位部 分不会被烧坏?口 10,高身滑块是否已拖尾巴让斜导柱撬或用油缸拉?九, 斜顶口 1,斜顶行程足够吗?口 2,斜顶运动方向是否同胶位出模方向一致? 口 3,斜顶够壮吗?口 4,斜顶顶出后,是否仍有足够配合面? 口 5,斜顶及其胶位是否方便加工? 口 6,斜顶装拆有无问题?口 7,产品有无可能粘或挂在斜顶上(特别是多斜顶 情况)?口 8,合摸时是否撞斜顶?是否要加早复位装置? 口 9,斜顶顶出时有无可能撞胶或干涉其他零件如顶 杆/斜顶等?口 10,大斜顶是否要加水道(冷却胶位或防烧)?十, 三板模口 1,三个分型面是否都有相应的限位装置? 口 2,三个分型面开模行程是否足够取出成品浇口? 口 3,各分型面开模顺序是否按要求控制? 口 4,浇口底面是否要加冷料穴? 口 5,直流道是否做得尽量短? 口 6,如用简化型,导柱长度足够吗?口 7,对于大中型摸,相对于导拄而言,固定板够厚(≥70或 ≥ 直径 )吗?而脱料板不必太厚(40∽50MM).口8,如用简化型,导柱足够壮而能承受足够重量吗?十一, 热流道模口 1,如采用非标准而自行设计时,尺寸,形式是否 合理?口 2,有无热电偶来控制各部分温度? 口 3,有无加隔热板?口 4,热咀或流道板有无加膨胀尺寸?口 5,热咀选择合理吗(型号、大小、功率)? 口 6,有无电线槽?方向,尺寸合适吗? 口 7,是否要加电箱? 口 8,是否有电线排位标牌图? 口 9,相应模板是否要加冷却水?十二, 油缸口 1,行程足够吗?是否将原始安装时轴已被拉出 部分算入在内?口 2,油压选用合适吗?(10MPA;16MPA) 口 3,装拆方便吗?口 4,是否有自动调节轴心装置? 口 5,是否有行程开关?是否可以调节? 口 6,如有射胶压力,不能单靠缸力抵受,需要加 反锁的。
模具设计checklist
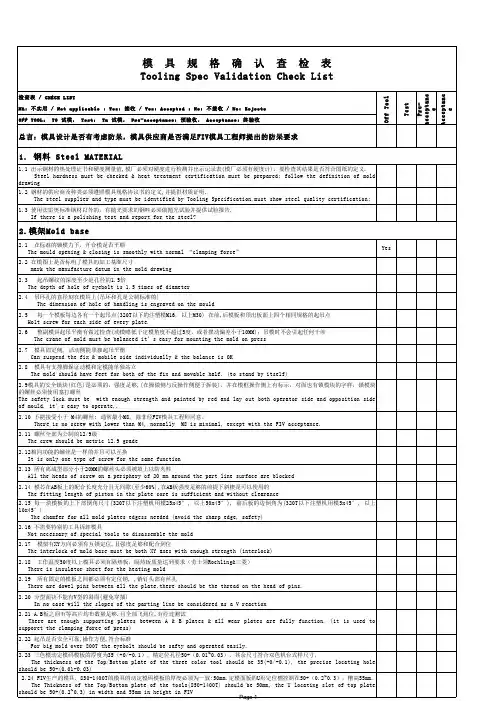
Off Tool Test Pre-
acceptanc e
Acceptanc e
检查表 / CHECK LIST NA: 不实用 / Not applicable ; Yes: 接收 / Yes: Accepted ; No: 不接收 / No: Rejecte OFF TOOL: T0 试模, Test: Tn 试模, Pre-acceptance: 预验收, Acceptance: 终验收
1.3 使用法雷奥标准钢材以外的,有抛光要求的钢料必须做抛光试验并提供试验报告. If there is a polishing test and report for the steel?
2.模架Mold base
2.1 在标准的锁模力下,开合模是否平顺
The mould opening & closing is smoothly with normal “clamping force”
should be 50+(0.2~0.3) in width and 55mm in height in FIV
2.26模具长______,宽______,高_______,重量_______,是否在机台的范围内。 Is the size of mold in the range of injection machine? Is the size of mold in the range of injection machine?
2.20 分型面决不能有V型的斜面(避免穿插) In no case will the slopes of the parting line be considered as a V reaction
模具设计检查表(冲压)

18.成型(拉深、成形、弯曲、翻边、整形)
A.压边圈设计的合理性(包括拉深筋等)
B.拉深模、成形模排气系统是否适合
C.气垫顶杆的行程长度是否符合要求
D.到位标记或限位装置确保产品压制到位
19.冲裁(落料、冲孔、切边)
A.模具整体、分段修边周界及间隙设计的合理性
11.冲压力是否计算,压力中心位置在设计图纸中是否标注提示
12.上下模具定位及导向的可靠性
13.定位的可靠性;定位基准与产品基准一致性;前道工序的制件,在下道模具中定位的可靠性
14.U型槽、模柄、顶杆位置及孔径等安装尺寸应与选用机床一致
15.模具顶出和卸料装置、易损件和工作部分的合理性与可靠性
16.斜锲和吊锲结构的尺寸是否符合要求
冲压模具设计审核表
DIEDESIGNREVIEW
零件号:
总成号:
工程更改号:
零件名称:
零件图纸或GD&T图纸号:
零件图纸更改级别:
年型/车型:
零件数模版本号:
模具编号/图纸张数:
零件供应商:
产品工程师(新亚通) :
模具工程师(新亚通):
电话:
电话:
DUNS / Z编号:
模具工程师(供应商):
电话:
模具设计公司:
B.工作部分镶块设计的合理性
C.废料系
E:.刃口有效工作长度是否足够
20.模具的部件必须具有安全措施,特别是进料、出料,模具的安装及搬运装置
21.是否规定的对模具部件标识,如:上下模及重量、工序号、标牌、涂色、顶杆位置等
审核及改进意见:(如审核及改进意见此栏写不开,附表于后)审核栏评价结果:此项目不适用打/合格打√不合格打×
模具设计评审检查表
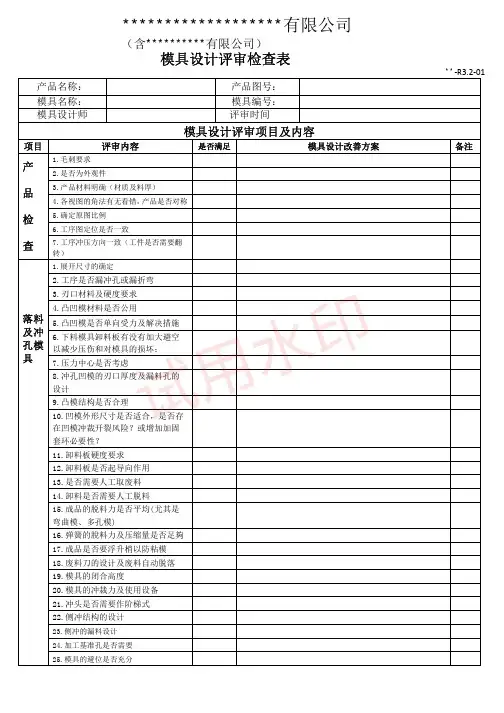
**-R3.2-01产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产 品 检 查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例6.工序图定位是否一致7.工序冲压方向一致(工件是否需要翻转)落料及冲孔模具1.展开尺寸的确定2.工序是否漏冲孔或漏折弯3.刃口材料及硬度要求4.凸凹模材料是否公用5.凸凹模是否单向受力及解决措施6.下料模具卸料板有没有加大避空以减少压伤和对模具的损坏;7.压力中心是否考虑8.冲孔凹模的刃口厚度及漏料孔的设计9.凸模结构是否合理10.凹模外形尺寸是否适合,是否存在凹模冲裁开裂风险?或增加加固套环必要性?11.卸料板硬度要求12.卸料板是否起导向作用13.是否需要人工取废料14.卸料是否需要人工脱料15.成品的脱料力是否平均(尤其是弯曲模、多孔模)16.弹簧的脫料力及压缩量是否足夠17.成品是否要浮升梢以防粘模18.废料刀的设计及废料自动脱落19.模具的闭合高度20.模具的冲裁力及使用设备21.冲头是否需要作阶梯式22.侧冲结构的设计23.侧冲的漏料设计24.加工基准孔是否需要25.模具的避位是否充分产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注拉 深 模 具 1.凸凹模材料及硬度是否合理2.凸模的设计方式是否合理3.凹模的设计方式是否合理4.压边圈的设计方式及材料硬度、厚度要求是否合理5.顶杆排步方式是否合理6.顶针板的厚度硬度要求7.预冲孔的设计依据及漏料方式是否合理8.模具的支撑是否排步均匀9.模具是否需要拉延筋及位置10.模具的排气孔的设计有没有考虑11.模具是否选用适用的设备12.拉伸凹模是否需要跟型13.是否需要预冲工艺孔14.有没有加回弹余料15.后工序是否定位可靠16.模具是否需要限位17.预冲孔的设计依据及漏料方式是否合理?18.零件折弯是否单向受力,材料是否会发生流动,如何解决?19.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?20.产品的定位是否会因材料流动而变形?21.成品是否需要浮升销以防粘模?22.后工序的定位是否进行考虑?23.是否考虑模具是否适合叉车运输产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注成型、折 弯 模 具 1.定位支撑是否可靠2.折弯线是否全部是直线3.模具设计是否考虑材料反弹补偿4.凸凹模侧向受力是否有抵消5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10.卸料是否需要人工脱料11.成品是否要浮升梢以防粘模12.搬运吊环设计有无必要,强度是否满足?13.闭合高度是否符合?14.安装T型槽是否需要?15.凹模模芯及顶出孔设计是否合理?16.使用设备规格是否合理17.模具安装方式及规格是否与设备工作台相符18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19.后工序的定位是否进行考虑?20.是否考虑模具是否适合叉车运输21.其他产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产品检查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例全 自 动 模 具 1. 料带设计是否是最理想的?2. 定位导正孔尺寸是否适中?3.模具设计是否考虑材料反弹补偿4. 确认最小冲头尺寸,是否强度足够?5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10. 折弯R/T比值,是否过小?11.成品是否要浮升销以防粘模12产品重要尺寸是否考虑如何保证,比如放回弹,加调整,下料取经验值等13.闭合高度是否符合?14. 压力弹簧数量,强度,排配是否合理?15. 模具结构是否恰当,导向件数量,强度是否足够?16.导位针结构型式,排配,数量是否合理17. 成形工站是否需要调节装置,装置是否可靠及便于调节,是否与导柱等干涉. 18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19. 零件强度是否足够,易损件是否有足够备件20.是否考虑模具是否适合叉车运输。
模具设计检查表

模具设计检查表
项目名称 模具编号: 设计师:
page3
6 、流道系统检查
6.01 6.02 6.03 6.04 6.05 6.06 6.07 6.08 6.09 6.10 是否有流道、浇口放大视图、流道转角处是否有加R角 流道头部是否有按要求设计圆弧过度 入水点与客供资料、3D图是否一致 热咀是否比分型面低1mm 热咀孔径是否有标公差 咀嘴处是否为平面或小于5%的斜面 牛角及潜水平面在产品上是否有做凹坑 入水点头部R处钢料强度是否足够 浇口顶针冷料是否比牛角及潜水冷料长3-5mm 水口顶针在两模仁之中是否有加水口套 是 是 是 是 是 是 是 是 是 是 □ □ □ □ □ □ □ □ □ □ 否 否 否 否 否 否 否 否 否 否 □ □ □ □ □ □ □ □ □ □
模具设计检查表
项目名称: 1.GA 检查
1.01 1.02 1.03 1.04 1.05 1.06 1.07 1.08 1.09 1.10 1.11 1.12 1.13 1.14 1.15 1.16 1.17 1.18 1.19 1.20 1.21 1.22 1.23 1.24 1.25 1.26 1.27 1.28 1.29 1.30 1.31 1.32 1.33 1.34 1.35 1.36 1.37 1.38 1.39 1.40 1.41 1.42 1.43 1.44 1.45 1.46 装配图上是否有加NOTE,NOTE上所有信息是否都显示清楚 导柱安装长度是否比斜导柱安装长度大一倍直径以上 导柱导套是否按客户标准,导柱是否安装在A板,编号是否正确 是否有显示客户啤机大小,如何码模(CMS啤机大小、如何码模) 模厚是否合适客户啤机、CMS啤机 前后模法兰是否适合客户啤机(是否有CMS试模法兰) 炮嘴R角是否适合客户啤机 拉杆接头位置与尺寸是否按客户要求,个数是否足够 模胚是否有增加撬模槽,导柱是否有开排气槽 热系统插座型号是否按客户标准,接线方型是K型还是J型,安装位置是否在模具天侧的反操作 侧 微动开关是否为对角安装,插座型号是否按客户标准,安装位置是否在模具天侧的反操作侧 面底板码模厚度是否按客户要求 模胚各模板及内模料是否标明材质,客户是否确认 压力垫是否安装在A板,位置是否均匀合适,镜像至B板后是否有干涉 边锁是否为DME标准,是否安装在模具中心线上 中托司是否为HASCO标准,司套是否为青铜石墨套 中托司是否比回针大,回针底部是否有攻装配螺牙 运水接头等外部结构是否与码模夹子干涉,码模位置是否在夹子上靠近模具的一半 扣机、油缸、集水块等超出模胚面底板时是否有增加保护块 模具天侧是否有安装防尘铝板 各模板四个方向是否都有两个吊铃孔 吊铃孔大小位置是否合适,加上吊铃后是否与其它有干涉 模胚对角是否加锁模块 铭牌是否有安装空间,一次以上开模模具是否有开模次序铭牌 模具是否需要隔热板,隔热板安装位置是否按客户要求 模胚面底板快速码模螺丝牙型是否有特别注明为细牙还是粗牙(Mahle) A板上是否有单独回针压力垫(JCI) 是否有标明进出水口,IN or OUT,进出水口是否在反操作侧 螺丝距离模仁底部C角是否在5mm以上 模仁四个R角与模胚R角是否有避空,模仁大于200是否有锲紧块 模仁底部为C角,是否与模胚底部R角有避空 模胚上是否有增加销钉孔,销钉位置大小是否合适 是否有标明模胚边C角大小,是否有模胚基准角 垃圾钉放置是否均匀合理(100mm一个) 顶针板上是否有足够的锁模螺丝 50以上的模具在拉杆接头附近是否有加锁模螺丝 模脚是否沉入模板且保证模具定模侧与运模侧可单独放置 撑头是否均匀靠近模具中心,个数是否足够合理 撑头单边是否有2mm避空,大小是否合理,且与顶棍、垃圾钉导致有干涉 斜顶分型面在产品外部,回针下是否有加弹簧胶 浇口是否有放大视图 弹簧是否有预压,总压缩量是否满足100万啤的生产要求 热咀线槽是否易于安装 模具平衡起吊螺丝是否足够大(需大于A、B板吊铃) 圆角大小是否按开框深度及刀具的选用标准倒R角 分型面是否表达正确,每个视图及行位、斜顶等的高度基准是否一致 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 是 □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否 否
模具检查表
检图100%1√2√3√4√5√6√7√8√9√10√11√12√13√14√15√16√17√18√19√20√21√2223√24√25√2627√28√293031323334上下模U形沟数量L≥1500mm6-8个,L<1500mm4-6个, 是否符合技术协议,分布是否合理;U形沟位置是否与机床吻合;U沟高度是否符合技术协议;U槽是否倒角来增加感应面(感应面150㎜)是否考虑隐藏部件和运动部件有无干涉(螺栓、回程钩、斜楔等)研讨签名三维是否干涉;是否做静态、动态(含非工作状态)检查;前工序板件是否与本工序结构干涉;相关装配尺寸是否衔接技术要求是否填写完整,综合图中技术要求是否和本图纸相符图层管理是否符合要求(见标准)结构是否经过内审人员确认(针对复杂斜楔类结构)起吊的选择是否符合技术协议,是否会与四周干涉;吊钩、螺纹套等埋入件的孔是否做出,孔径与深度是否匹配图纸修改后,是否影响其附近结构,造成悬空、干涉、不匹配等模具连接板、漏水孔、侧视孔、导板窥视孔(导腿处、压芯托芯导滑处、DR凸模处)是否设计机床偏移量是否在75mm以内,中心键槽(28+0.1~0.3)是否与机床吻合,上下模是否要通槽上下模或其与压芯或托芯配合处(导向、各类凸台)及其它需让位处位置尺寸是否一致、形状尺寸是否匹配安全螺栓是否与压边圈干涉压芯侧销伸出部分是否在上模做了避让压边圈接柱垫块是否与凸模干涉研讨记录销钉、螺钉拆卸空间是否足够;是否考虑为螺钉头预留避让空间是否考虑汽缸弯接头的空间避让40mm废料刀和上模刃口的避让是否做出(结构可不做出,由加工数模做出)做压芯过桥设计时是否考虑压芯行程+20mm安全量二.干涉检查冲头固定座与压料芯之间有无干涉装夹U槽四周空间是否符合标准,是否与废料滑板干涉工艺内容是否与工法图一致(核对工艺数模与工法图)压力源(顶杆)行程是否与压芯、托芯、小凸芯、压边圈行程一致;安全行程为ST+15mm(DR为ST+20mm);工作侧销能否用双槽(有CAM、氮气弹簧时不能用)特殊结构处在图纸中是否有提示、指导说明,是否规避了对称制作(如快速定位、左右标记、左右件不完全对称处)是否有模具运动动作线图(弹簧行程图、斜楔行程图);三维行程运动关系是否表达;回程状态是否表达减轻孔设计是否按设计标准,壁厚是否均匀模具检查表制件号: 工序号:检图者:产品名: 客 户:设计者:加工部位(拉延分模线、修边线、冲孔、翻边线、翻孔线、整形区)是否按照工艺数模(工法图仅为参考,核对工艺数模侧工作内容角度等)模具高度、长、宽是否合理,是否设计最省检 查 点检图日期:自检CH孔位置是否与前序(工法图)一致;下模是否符型,上模是否让位“F”向是否标识,与工法图是否一致一.共性内容检查模具是否设计有模具中心线、机床中心线压料芯是否优先设计起吊和翻转螺纹套;是否设计压芯装夹槽行程设定是否合理;行程限制器、存放器、缓冲装置是否设计,是否符合技术协议与设计标准;存放状态下弹性元件是否受力;是否超出装模高度快速定位分布是否合理;强度是否合适;左右两模件是否规避了对称制作NO压芯走框架结构处如果有刀块,刀块螺孔销孔是否悬空冲裁力、成型力、压料力、退料力是否计算。
模具验收模具设计-检查表
o o o o o o o o o o o
o o o o o o o o o o o o
o
o o o o o o o
o o o o o o o o o o o o o
o o o o o o o o o o o o o
o o o o o o o o o
7.1模具工作安全性 7.2模具维修及换件方便性 7 7.3铸造及加工工艺性(包括装夹) 模具 7.4模具强度 评估 6.5模具经济性(合理减重)
o o o o o
o o o o o
o o o o o
8.1滑动面间隙 8.2左右件说明及标记 8 技术 8.3热处理,涂漆,标牌等 要求
o o o o
o o o o
o o o o
4.1手工上件位置 钢轮滚道,橡胶轮滚轮,定位板滚轮 4.2托起装置 4 制 件 投 入 与 取 出 型式:气缸,举升器,顶销 结构;橡胶轮滚轮,钢管,吸盘等 4.3手工取件辅助装置 4.31空手槽 4.32杠杆 4.33钢轮滚道 4.34橡胶轮滚道 4.35橡胶轮座 4.4制件投入,取出过程流畅检查
设计: 项 内容 目 1.1工艺数模及工艺补充正确性
1 设计 及 加工 依据
校对:
(FUJI)模具设计/检查表 审核: 项目 内容 5.1闭合高度及模具长,宽 5.2上模U槽及快速定位销 5.3下模U槽及快速定位槽 5.4托杆孔位平衡,工作行程控制(ST) 5.5调试托杆孔位 5.6U槽及孔位数量及平衡 5.7安全行程控制(ST) 6.1上,下模导向防反及对应性 6.2上,下模工作及存放限位/缓冲 6.3上,下模起吊 6 6.4上,下模安全区 端头 结构 6.5上,下模运输连接板 6.6.气路接头固定座
o o o o o o o o o o
模具设计检查表
36
小拉杆行程( ),大拉杆行程( )
开模动作
37
扣机设计是否合理
设计标准
38
有前模行位,特殊机构模具确保动作先后顺序
39
模仁虎口设计是否合理
设计标准
40 模具定位 模胚精定位设计是否合理
设计标准
41
单边行位对侧是否设计定位块平衡模具
设计标准
42
模具合模确保导致最先导向(大于导柱直径)
设计标准
43 模具导向 热流道安装确保导柱先导向(大于导柱直径)
57
模具铭牌,水路铭牌,热咀铭牌的设计
打合资料
58 模具标示 日期章刻印等
打合资料
检查者判定 结果
冷却系统
17
冷却分配器(集水排)设置
打合资料 Core温度 BALANCE(平
衡) 350T 以上
18
水路干涉检查(安全间距>5MM,胶圈间距>3MM)
设计标准
19
顶针方式与打合资料是否一致(注意顶针不可位置)
打合资料
20
顶针是否平衡及数量适当与否
取出平衡
21 顶出系统 顶针强度是否足够,顶针板强度,顶针板螺丝设计
400宽以上模具面板,A板,B板,四面是否设计有吊环螺
50
丝
51
PL面排气开设
设计标准 设计标准 设计标准
52 排气设计 导柱的排气开设
设计标准
53
流道排气开设
设计标准
54
计数器,微动开关,先复位等
55
追加式样
支撑棒设计(要求占顶针板面及15%±5,注意进浇 下方)
56
E.G.P 设置与否
标准化 后模板强度 顶板 动作
模具设计检查表
3.2产品胶位复查结果:平均_____mm 最薄_____mm 最厚_____mm 骨位_____mm 柱位_____mm,火山口:需要○ 不需○ 产品上是否有过厚胶位,肋骨厚度是否小于主胶厚2/3,是否会产生缩水痕迹? 三 产 品 分 析 缩水痕迹解决对策: 3.3 产品薄胶位缺胶对策:________________________________________ 3.4 产品拔模是否适当 ,饰纹位置拔模度数 。
10.2 两条运水间距要3-5倍运水直径,最少30mm。破框的直通运水要在开框前做?(特别注意通到圆镶件的运水)
★10.6 运水接头是否相互干涉,是否和其它零件干涉,是否和注塑机格林柱、码模铁干涉?
11.1 吊模螺丝孔(包含吊环旋转)是否和滑块槽、铲鸡、水嘴等其它机构干涉?螺丝配合长度有1.5倍的直径就刚好。 11.2 吊模螺丝位置是否可使吊模平衡?吊模螺丝 大小是否合适?吊模担的强度 是否足够?
第 1 页,共 2 页
模具编号
SHINY 设计检查表(设计工程师填写)
检查内容 主管/总监确认
、行位 、斜顶 、导套 、耐磨板 、模仁
★★★一.模具各部位所用材料:模胚 ★★★二.标准件按
设计。是否已经切实对照过模具规格书?自己设计的产品是否已审核过2D和3D。 是。 否。
★★★3.1 产品பைடு நூலகம்否为最新产品图
11.3 是否加必要模脚来保护模具下面的相关配件,模脚是否可使A\B板侧单独竖直摆放? 11.4 各模板、模仁及大块镶件是否有做吊装工艺螺丝孔,拆装螺丝孔?不规则零件工艺基准是否有设计? 十 11.5 回针是否单边避空0.25mm?中托司是否单边避空0.25mm、有否加取出镙牙? 一 11.6 撑头大小、位置、数量是否合理? 模 胚 11.7 各模板与模仁等强度是否足够?是否有加工变形或受热、受力变形的倾向? 11.8 各模板之间是否按要求做撬模槽?各板是否有起吊螺丝?导套末端是否有设计排气槽、是否在模具顶部和底部? 11.9各模板之间是否有管钉,管钉是否有取出螺丝? 11.10 顺序开模的动作先后及开模距离正确吗?顺序: 。