
注塑模具冷却系统设计
0.59mm
Z方向收縮有較大改善。 右下圖為放大10倍后的變 形﹐綠色線框為變形前形 狀。
0.3mm
冷卻分析結果\case2
公 模 面 溫 度
Bottom Temperature
公模側溫度分布不均勻。 紅色表示溫度較高。
冷卻分析結果\case2
母模面與公模面溫差
Temp. Difference
母模與公模面溫差分布較 均勻﹐溫差基本在10度以 內。
翹曲分析結果\case2
Z 向 變 形
Z Deflection
水 路 分 布 原 則
水路設計的目的﹕
水路設計的目的是使成品均勻冷卻﹐并在較短時間內頂出成型。水路排 布的好壞直接影響到產品的成型品質和生產周期(成本)。 • 對品質的影響﹕在成型時水路是用來控制模具溫度的﹐而模具溫度及其 波動對制品的收縮率﹑變形﹑尺寸穩定性﹑機械強度﹑應力開裂和表面質 量等均有影響。主要表現在﹕表面光潔度﹔殘余應力﹔結晶度﹔熱彎
水路分布原則與水路形式及規格
序
設計者應知道成型周期相當大的部分﹐有時可占到成型周期的80%﹐要 用于冷卻。因而對于生產率要求較高的模具﹐將這種‚損失‚時間控制 到最小是絕對必要的。而用于冷卻的工具就是水路。所以水路的排布在 整個模具設計過程中占有非常重要的地位。 在這一部分我主要講述了水路排布的原則﹑水路的基本形式和水路規 格。在‘水路排布原則‘一章主要從以下几部分來闡述﹕1.水路設計的 目的﹔2.冷卻的基本原理﹔3.水路設計過程中應注意的几個問題﹔在’ 水路形式及規格’一章中主要列舉了實際設計中用到的冷卻水路的基本 形式。在最后﹐將以往分析的兩個經典案例進行綜合講解﹐以加深對前 述內容的理解和記憶。
最高溫度為90℃
水路設計過程中應注意的几個問題
設變水路為﹕在熱澆道的周圍加一圈如圖中紅色的水路。溫度明顯降低
最高溫度為72℃
水路的基本形式及規格
• 冷卻系統的基本形式如下。我們最常用的有A﹑F。特殊情況下用冷卻棒.
• 在模具中的基本排布方式﹕
水路的基本形式及規格
串聯水路
優優點 優優點
並聯水路 用在入子的周圍最好 高體積低壓力
1.9 mm
Z方向收縮不均勻,變 形方向如圖所示﹐最 大變形為1.9mm,變形 量明顯減小。
冷卻水路設計(1)
進出水方向
共設計6條水路,公母模側各有3條水路。
冷卻分析結果\case1
母 模 面 溫 度
Top Temperature
由于兩端采用低溫冷卻﹐ 母模側溫差較大。
冷卻分析結果\case1
1.0mm 0.69mm
Z方向收縮不均勻,變形方 向如圖所示。右下圖為放 大10倍后的變形﹐綠色線 框為變形前形狀。
0.61mm
冷卻水路設計(2)
進出水方向
共設計12條水路,公模側3條水路,母模側9條水路。
冷卻分析結果\case2
母 模 面 溫 度
Top Temperature
母模側溫度分布如圖﹐與 方案一相比更均勻。
(10) 對主流道部位採用噴水式冷卻回路:
水路的基本形式及規格
(11) 溫控回路沿型芯表面排列的隔板式冷卻回路:
(12) 高熱傳材料插入型芯中的圖例
水路的基本形式及規格
(13) 负压水路
左图为专利冷却系统(Logivac), 流动是靠真空形成的,所以在镶 件接合处不会漏水.主要适用于细 长型芯如生产笔筒的型芯。
21) 公模一側的澆口部位強行冷卻回路圖示
21) 冷卻回路的綜合運用形式圖示
水路的基本形式及規格
經
典
案
例
分
享
冷卻水路設計(1)
進出水方向
共設計15條水路,公模側有6條水路,母模側有7條水路﹐滑塊有2條水路。
冷卻分析結果\case1
公 模 面 溫 度
Bottom Temperature
公模側溫度分布大部分較 均勻﹐但圈示區域溫度較 高﹐應加強冷卻。
冷卻分析結果\case2
冷
卻
劑
溫
度
Coolant Temp
冷卻水進出口溫度如圖 所示﹐藍色表示進水溫 度為40deg.c,紅色表示 進水溫度為60deg.c.
冷卻分析結果\case2
公 模 面 溫 度
Bottom Temperature
公模側溫度分布與case1 相似﹐且澆口附近溫度較 case1高﹐有利于控制變 形。
翹曲分析結果\case1
Z 向 變 形
Z Deflection
8.9 mm
Z方向收縮不均勻,變 形方向如圖所示﹐最 大變形為8.9mm,變形 量較大。
冷卻水路設計(2)
進出水方向
共設計21條水路,共增加6條水路﹐其中公模增加1條﹔母模增加3條﹔滑塊增 加2條。目前公模側有7條水路,母模側有10條水路﹐滑塊有4條水路。
水路設計過程中應注意的几個問題
• 加強熱點的冷卻﹔避開冷點
所謂熱點就是肉厚相對較厚且不能充分散熱的區域。
公模仁 母模仁 熱量 集中在這個區域
熔化塑膠
凝固塑膠
熱 (相對於未收縮區域的收縮區域 引起翹曲)
水路設計過程中應注意的几個問題
• 靠近高熱量區﹔遠離低熱量區。
區域 2 區域 3
分模線 等溫線
區域 1
塑膠/金屬的界面
水 /金屬的界面 冷卻液
63 deg. C 43 deg. C 23 deg. C 20 deg. C
層流的溫度梯度
< 2300淤
紊流的溫度梯度
> 2300
冷卻的基本原理
–從水管壁到冷卻介質的熱傳導:
冷卻系統行為也受從模具材料到冷卻介 質熱傳導的影響﹐熱傳導受冷卻液流經模具材料時的紊亂程度、冷卻液進口溫度、 冷卻液的性質及冷卻液的流速的影響。冷卻液紊亂時混合作用的影響﹐從水管外壁 到冷卻液的熱傳導比層流有效得多。過大的紊亂會浪費泵功率﹐而且沒有獲得更大 的熱傳導能力。在考慮冷卻介質時﹐要確保成型廠有能力提供足夠多的冷卻液體積 ﹐在足夠的壓力下達到所需的流速﹐并在一個溫度和所需的速率下釋放熱。
缺缺點
統一的流動率
統一的熱交換
缺缺點
--較高的壓降
沒有統一的流動率 易於堵塞
• 水管規格及其與成品肉厚的關係:
水路的基本形式及規格
確定冷卻水孔的直徑應注意的問題是, 無論多大的模具,水孔的直徑不能 大於14mm, 否則冷卻難以形成亂流狀況。
一般水孔的直徑可根據制品的平均肉厚來確定。平均肉厚為2mm時, 水孔 的直徑取8~10mm; 平均肉厚為2~4mm時, 水孔的直徑取10~12mm; 平均肉 厚為4~6mm時, 水孔的直徑取10~14mm。
冷卻分析結果\case2
母 模 面 溫 度
Top Temperature
母模側溫度如圖﹐大部分 區域溫度較均勻﹐澆口周 圍溫度較高。
冷卻分析結果\case2
母模面與公模面溫差
Temp. Difference
公母模面溫差分布大 部分較均勻﹐局部溫 差較大。
翹曲分析結果\case2
Z 向 變 形
Z Deflection
(14) 適用於箱形制品的冷卻回路:
水路的基本形式及規格
15) 沿制品形狀設置的冷卻回路:
16) 適用於小直徑型芯的冷卻回路
水路的基本形式及規格
17) 採用渦流式冷卻回路圖示
18) 採用徘徊式冷卻回路圖示
水路的基本形式及規格
19) 採用渦流式冷卻回路圖示
20) 採用水桶式制品冷卻回路圖示
水路的基本形式及規格
體積收縮百分比
Volumetric Shrinkage
成品的體積收縮大部分約 為4%, 四周較厚區域體積 收縮稍大。
保壓分析結果\case1
凹 痕 深 度
Sink Mark
最大凹痕深度為0.021mm﹐ 分布在澆口附近﹐應不會 影響產品外觀。但大部分 肋周圍凹痕深度在0.010mm 左右﹐為可見凹痕。
等溫線
冷卻液
區域 2
高溫
冷卻液
TM002P04
水路設計過程中應注意的几個問題
T=50℃
T=50℃
積熱區
水路設計過程中應注意的几個問題
所謂冷點肉厚較薄處﹑滯流區及波前對接處。
不要在此區域的上方加冷卻水路
水路設計過程中應注意的几個問題
圈示產品的凹陷區域有滯流區。固不 能在此上方排冷卻水路。
水路設計過程中應注意的几個問題
冷卻分析結果\case1
母 模 面 溫 度
Top Temperature
母模側溫度不均勻﹐澆口 周圍溫度較高﹐溫度分布 在51~71范圍內。
冷卻分析結果\case1
母模面與公模面溫差
Temp. Difference
公母模面溫差分布不均 勻﹐母模溫度較高,溫差 范圍在-15~14deg.c。
保壓分析結果\case1
水路的基本形式及規格
改善前
改善后
水路的基本形式及規格
•水路的排布及冷卻形式﹕
(1) 採用模板循環水路直接冷卻形式:
水路的基本形式及規格
(2) 採用模仁循環水路直接冷卻形式:
水路的基本形式及規格
水路的基本形式及規格
(3) 採用模板﹑模仁聯合循環水路直接冷卻形式:
水路的基本形式及規格
水路的基本形式及規格
曲。
• 對生產周期的影響﹕一個成型周期主要由以下几部分構成。縮短冷卻時 間就是提高成型效率。
注射時間 保壓時間 冷卻時間 相關時間 開模時間
占整個周期的5%
占整個周期的80%
占整個周期的15%
冷卻的基本原理
輻射散熱 對流散熱
散失到模板的熱量 A
塑膠中的熱量
來自於冷卻水路的交換熱
注塑模冷却系统设计原则及结构形式
注塑模冷却系统设计原则及结构形式⼀、模具冷却系统设计原则为了提⾼⽣产率,保证制品质量,模具冷却系统设计以保证塑件均匀冷却为基本原则。
具体设计时注意以下⼏点:①冷却⽔孔数量尽量多、尺⼨尽量⼤型腔表⾯的温度与冷却⽔孔的⼤⼩、疏密关系密切。
冷却⽔孔孔径⼤、孔间距⼩,型腔表⾯温度均匀,如图3-9-3所⽰。
②冷却⽔孔⾄型腔表⾯距离要适宜孔壁离型腔的距离要适宜,⼀般⼤于10mm,常⽤12~15mm。
太近,型腔表⾯温度不均匀,参见图3-9-3d ;太远,热阻⼤,冷却效率低。
当塑件壁厚均匀时,各处冷却⽔孔与型腔表⾯的距离最好相同,如图3-9-4,a⽐b好。
当塑件壁厚不均匀时,厚壁处冷却⽔通道要适当靠近型腔,如图3-9-4,c⽐d好。
③⽔料并⾏,强化浇⼝处的冷却成型时⾼温的塑料熔体由浇⼝充⼊型腔,浇⼝附近模温较⾼、料流末端温度较低。
将冷却⽔⼊⼝设在浇⼝附近,使冷却⽔总体流向与型腔内物料流向趋于相同(⽔料并⾏),冷却⽐较均匀。
④⼊⽔与出⽔的温差不可过⼤如果⼊⽔温度和出⽔温度差别太⼤,会使模具的温度分布不均。
为取得整个制品⼤致相同的冷却速度,需合理设置冷却⽔通道的排列形式,减⼩⼊出⽔温差。
如图3-9-6,a形式会使⼊⽔与出⽔的温差⼤,b形式相对较好。
⑤冷却⽔孔布置要合理冷却⽔通道尽可能按照型腔形状布置,塑件的形状不同,冷却⽔道位置也不同,例如:图3-9-9:扁平塑件,侧⾯进浇。
动定模均距型腔等距离钻孔。
图3-9-10 :浅壳类塑件定模钻孔、动模组合型芯铣槽。
图3-9-11:中等深度壳类塑件。
凹模距型腔等距离钻孔,凸模钻斜孔得到和塑件形状类似的回路。
图3.9 1:深腔制品。
凸凹模均采⽤组合式,车螺旋槽冷却,从中⼼进⽔,在端⾯(浇⼝处)冷却后沿环绕成型零件的螺旋形⽔道顺序流出模具。
⑥冷却⽔道要便于加⼯装配冷却⽔道结构设计必须注意其加⼯⼯艺性,要易于加⼯制造,尽量采⽤钻孔等简单加⼯⼯艺。
对于镶装组合式冷却⽔道还要注意⽔路密封,防⽌冷却⽔漏⼊型腔造成型腔锈蚀。
注塑模具 冷却水路
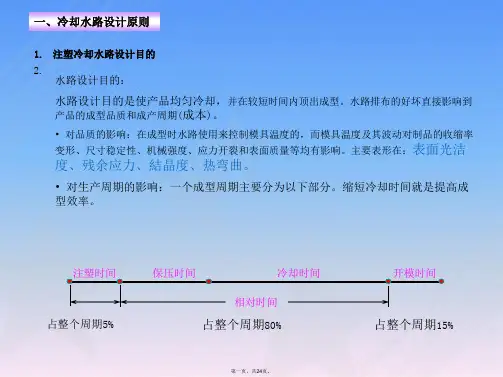
油温机
高温金属软管,需配合下面专用高温接头使用
注:高温模具水路,需要高温专用的 接头、止水栓(喉塞)等配件。
第二十页,共24页。
四、模具加热设备简介
3.加热棒、热电偶:PET、PPS等结晶温度较高(130~150°),为保证模具快速升温和灵活控温必须使用加
三、冷却水路优化设计实例
1.冷却与翘曲变形
T=50℃
T=50℃ A B
T=50℃
T=40℃ A B
第十四页,共24页。
三、冷却水路优化设计实例
2.冷却优化实例1
初始设计:15条水路,动模6条,静模7条,滑块2条。
优化后设计:21条水路;动模增加1条,静模增加3条,滑块增加2条。
第十五页,共24页。
Z方向收缩不均勻,变形方向如图
所示,最大变形为,变形量明显 减小。
第十六页,共24页。
三、冷却水路优化设计实例 3.冷却优化实例2
初始设计:6条水路,动模3条,静模3条。
优化后设计:12条水路;静模增加6条。
第十七页,共24页。
三、冷却水路优化设计实例 冷却优化实例2----优化过程
静模侧温差大
水路设计目的是使产品均匀冷却,并在较短时间内顶出成型。水路排布的好坏直接影响到 产品的成型品质和成产周期(成本)。
• 对品质的影响:在成型时水路使用来控制模具温度的,而模具温度及其波动对制品的收缩率
变形、尺寸稳定性、机械强度、应力开裂和表面质量等均有影响。主要表形在:表面光洁 度、残余应力、結晶度、热弯曲。
动模侧温度分布也不均 匀
动静模面温差分布不均 匀。
Z方向收缩不均勻,变形如图。右边为放大10倍的变形,
注塑模大赛模具冷却系统优化设计及分析
注塑模大赛模具冷却系统优化设计及分析引言在注塑模具制造行业中,模具冷却系统的设计和优化对于模具的使用寿命和产品质量有着非常重要的影响。
冷却系统的设计不仅影响着产品的成型质量,还直接影响着生产效率和能耗。
对模具冷却系统进行优化设计和分析显得尤为重要。
本文将针对注塑模大赛中的模具冷却系统进行优化设计及分析,从而提高模具的使用寿命和产品的质量。
一、冷却系统的现状分析目前在注塑模具制造中,常见的冷却系统包括水冷却和油冷却两种方式。
其中水冷却是较为常见的一种方式,它通过循环水冷却来降低模具的温度,从而提高产品的成型质量和生产效率。
目前存在着一些问题需要解决:1. 冷却水温度不稳定:冷却水温度的稳定性对于模具的使用寿命和产品质量具有非常重要的影响。
目前一些冷却系统存在水温波动较大的问题,需要进一步优化。
2. 冷却水流速不均匀:在模具结构复杂的情况下,冷却水的流速分布不均匀,导致部分部位的温度较高,影响了产品的成型质量。
3. 冷却系统能耗较高:传统的冷却系统中,水泵的能耗较高,提高了生产成本,需要降低能耗,并提高能源利用效率。
以上问题的存在,导致了模具的使用寿命短、生产效率低和能耗高的情况,需要进行优化设计和分析。
二、冷却系统的优化设计1. 优化冷却水供应系统:为了解决冷却水温度不稳定的问题,需要对冷却水供应系统进行优化设计。
可以考虑设置温控阀门及温度传感器,实现对冷却水温度的精确控制。
可以考虑增加水箱的容量,提高冷却水的储备量,从而提高冷却水的稳定性。
2. 优化冷却水流通路径:针对冷却水流速不均匀的问题,可以对模具内部的冷却水通道进行优化设计。
通过调整通道的结构和布局,实现冷却水的均匀流通,提高冷却效果。
可以考虑利用CAD/CAE技术进行模拟分析,优化冷却水通道的设计,从而提高冷却效果。
3. 优化冷却系统的能耗:为了降低冷却系统的能耗,可以考虑使用高效节能的水泵,并通过优化管道布局和阀门设置,降低系统的压力损失。
注塑模具设计第23讲 实例2-3D-08 冷却系统的设计
小结:
冷却系统的设计
作业:
完成练习二以下部分内容:冷却系统的设计
3
图2-2-125型芯大镶件与水井求差结果
注塑模具设计实例教程
图2-2-123动模水井式冷却系统
பைடு நூலகம்
图2-2-124型腔、型芯与冷却水道求差结果
2
九、冷却系统的设计
注塑模具设计实例教程
◎动手操作,用UG软件完成本例冷却系统的设计。 ◎参考视频:实例2-3D-8.冷却系统的设计.avi (该视频请从教材附带的光 盘中查找)
实例二 充电器面壳注塑模具3D设计
复习:型腔和型芯整体的处理
注塑模具设计实例教程
检查上次布置作业的完成情况
新课:
九、冷却系统的设计
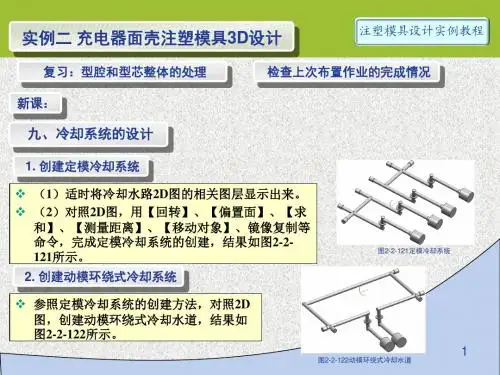
1. 创建定模冷却系统 (1)适时将冷却水路2D图的相关图层显示出来。 (2)对照2D图,用【回转】、【偏置面】、【求 和】、【测量距离】、【移动对象】、镜像复制等 命令,完成定模冷却系统的创建,结果如图2-2121所示。 2. 创建动模环绕式冷却系统 参照定模冷却系统的创建方法,对照2D 图,创建动模环绕式冷却水道,结果如 图2-2-122所示。
图2-2-122动模环绕式冷却水道
图2-2-121定模冷却系统
1
九、冷却系统的设计
3. 创建动模水井式冷却系统 参照类似的方法,对照2D图,创建动模水井式 冷却系统,结果如图2-2-123所示。 4. 型腔和型芯与冷却水道求差 型腔、型芯与冷却水道求差,结果如图2-2124所示。 5. 型芯大镶件与水井求差 两个型芯大镶件分别与水 井求差,结果如图2-2-125 所示。
模具冷却系统设计意义

模具冷却系统设计意义在现代化工业生产中,模具冷却系统发挥着至关重要的作用。
本文将详细探讨模具冷却系统的设计意义,以及它在提高生产效率、保证产品质量方面所起到的重要职能。
一、什么是模具冷却系统?模具冷却系统是注塑模具、压铸模具等热加工模具中不可或缺的组成部分。
其主要功能是在模具内部循环冷却介质,通过吸收模具热量,达到控制模具温度、保证产品质量和提高生产效率的目的。
二、模具冷却系统设计意义1.提高生产效率在热加工过程中,模具温度过高会导致生产周期延长,降低生产效率。
通过设计合理的模具冷却系统,可以有效控制模具温度,使得生产周期缩短,提高生产效率。
2.保证产品质量模具温度对产品质量具有重要影响。
合理的模具冷却系统可以确保模具温度均匀分布,减少产品变形、应力集中等缺陷,从而提高产品质量。
3.延长模具寿命过高的模具温度会导致模具材料性能下降,加速模具磨损,降低模具寿命。
通过设计合理的模具冷却系统,可以有效降低模具温度,延长模具的使用寿命。
4.减少能源消耗在热加工过程中,合理的模具冷却系统可以降低能源消耗。
因为冷却系统可以快速将模具热量带走,减少了对加热设备的依赖,从而降低了能源消耗。
5.提高产品竞争力设计合理的模具冷却系统,可以使得产品质量更高、生产周期更短,从而提高产品竞争力。
三、模具冷却系统设计要点1.合理选择冷却介质:根据生产需求和模具材料,选择合适的冷却介质,如水、油、空气等。
2.确定冷却通道布局:根据模具结构和产品要求,合理布局冷却通道,确保模具温度均匀分布。
3.优化冷却系统参数:根据实际生产情况,调整冷却系统参数,如流量、压力等,以实现最佳冷却效果。
4.考虑模具材料热导率:不同模具材料的热导率不同,设计时要充分考虑这一点,以提高冷却效果。
5.重视冷却系统的维护:定期检查、清洗和更换冷却系统部件,确保冷却效果稳定。
总结:模具冷却系统设计在热加工行业中具有重要意义。
通过合理设计,可以降低模具温度、提高生产效率、保证产品质量、延长模具寿命,从而提高产品竞争力。
注塑模冷却系统设计

注塑模冷却系统设计一、冷却系统原理冷却系统的设计原则包括以下几点:1.均匀冷却:冷却通道应布置得均匀,确保注塑模腔内的温度分布均匀,避免产生缺陷。
2.高效冷却:冷却通道应尽可能靠近模具表面,并减小冷却通道的截面积,以增加冷却介质对模具的冷却效果,提高生产效率。
3.多角度冷却:在模具中设置多个冷却通道,使冷却介质能够从不同的角度覆盖模具表面,提高冷却效果。
4.控制温度:通过合理设置冷却通道的长度、截面积和数量等参数,控制注塑模的冷却速度,确保产品达到理想的尺寸和性能。
二、冷却系统设计流程1.模具结构分析:根据产品的形状和尺寸,对模具进行结构分析,确定冷却通道的位置和数量。
2.冷却通道设计:根据模具结构,设计冷却通道的形状、截面积和长度等参数。
一般来说,冷却通道应尽量靠近模具表面,避免过于接近模腔导致冷却效果不佳。
3.冷却通道布置:根据模具结构和产品的需求,合理布置冷却通道的位置和数量。
通常情况下,冷却通道应均匀分布在模具的各个部位,并且覆盖整个模具表面。
4.冷却介质选型:选择合适的冷却介质,通常是冷水。
冷却介质的选择应考虑到模具材料的热导率、流动性以及生产环境等因素。
5.防止冷却死角:在冷却系统设计中,应尽量避免冷却死角的产生。
冷却死角是指冷却介质在注塑模内积聚,无法很好地冷却模具的局部区域。
为了避免冷却死角,可以设置细小的冷却通道或者采用多角度冷却。
三、冷却系统优化方面为了进一步提高冷却系统的效果,可以从以下几个方面进行优化:1.模腔温度分析:利用模具流动分析软件,对模腔的温度分布进行分析,找出温度较高或较低的区域,并针对性地调整冷却通道的布置。
2.冷却介质控制:通过对冷却介质的输送速度、温度和压力等参数进行控制,进一步提高冷却效果。
3.冷却材料选择:选择具有较好导热性能的冷却材料,如铜合金等,以提高冷却效果。
4.模具表面处理:在模具表面进行特殊处理,如磨削、喷砂等,增加表面的热传导性,提高冷却效果。
模具加热与冷却系统设计
模具加热与冷却系统设计1.引言模具加热与冷却系统是模具制造和注塑成型过程中不可或缺的重要设备。
合理的加热与冷却系统设计能够提高模具的使用寿命、提高生产效率,减少不良产品的产生,并且能够节省能源和提高能源利用率。
本文将从模具加热与冷却系统的原理、设计要点和常见问题等方面进行详细介绍。
2.模具加热系统设计2.1加热原理模具加热系统的设计目的是将模具加热至一定温度,以保证注塑成型时熔融塑料能够完全填充模具腔体,并提高成型产品的表面质量。
常见的模具加热方式有电加热、水蒸气加热、燃气加热等。
在选择加热方式时需要考虑模具材料的热敏感性、热传导性能、加热速度要求等因素。
2.2设计要点(1)确定加热温度和加热时间。
根据注塑工艺要求和材料特性,确定加热温度和加热时间,避免温度过高或过低导致成型品质量下降。
(2)选择适当的加热方式和加热器。
根据模具大小、形状和加热速度要求选择合适的加热方式和加热器,如电热管、加热板等。
还需考虑加热方式对模具使用寿命的影响,避免因温度不均匀造成模具变形或损坏。
(3)设计合理的加热通道和布局。
加热通道的设计要保证能够均匀地加热整个模具,避免温度不均匀导致产品变形或出现气泡等缺陷。
加热通道和布局的设计还需考虑模具结构的复杂性和加热效率,以及方便维修和保养。
3.1冷却原理模具冷却系统的设计目的是将模具迅速冷却至一定温度,使注塑成型的产品迅速凝固,以便顺利脱模。
冷却系统一般采用水冷或油冷方式。
水冷却系统又可分为内冷和外冷两种形式。
选择合适的冷却方式和冷却介质需考虑模具的形状、材料及成型周期等因素。
3.2设计要点(1)冷却通道的设计。
冷却通道的设计要保证能够覆盖整个模具,使冷却介质能够充分接触模具表面,实现快速冷却。
通道的布局要合理,避免对产品的冷却时产生热死区。
(2)冷却介质选择。
根据模具的要求,选择合适的冷却介质,如自来水、循环水或特殊的冷却液等。
应考虑冷却介质的对模具材料的腐蚀性、冷却效果和成本等因素。
模具设计中的冷却系统设计与优化分析
模具设计中的冷却系统设计与优化分析在模具设计中,冷却系统的设计和优化是非常重要的一部分。
冷却系统的设计直接影响着模具的使用寿命、生产效率和产品质量。
本文将从冷却系统的设计原则、优化方法和实际案例分析三个方面来探讨模具设计中的冷却系统设计与优化分析。
一、冷却系统的设计原则冷却系统的设计原则主要包括以下几个方面:1. 冷却系统的位置和布局:冷却系统应该尽可能地靠近模具的加热部位,以提高冷却效果。
同时,冷却系统的布局应该合理,避免冷却死角,确保冷却水能够充分覆盖模具表面。
2. 冷却水的流速和温度:冷却水的流速应该适中,过大会浪费资源,过小则无法有效降温。
冷却水的温度也需要控制在合适的范围内,过高会导致冷却效果不佳,过低则可能引起冷凝水等问题。
3. 冷却系统的材料选择:冷却系统的材料应该具有良好的导热性和耐腐蚀性。
常见的冷却系统材料有铜、铝、不锈钢等。
在选择材料时,需要考虑模具的工作环境和使用寿命。
4. 冷却系统的管道设计:冷却系统的管道设计应该尽量简洁明了,避免过多的弯曲和分支,以减少流阻和压力损失。
同时,管道的直径和厚度也需要合理选择,以保证冷却水的流量和压力。
二、冷却系统的优化方法在模具设计中,冷却系统的优化方法主要包括以下几个方面:1. 流场模拟分析:通过流场模拟分析,可以预测冷却水的流动情况和温度分布,帮助设计师找出冷却死角和热点位置,并进行合理的优化设计。
2. 冷却系统的分区设计:根据模具的不同部位和工艺要求,将冷却系统划分为不同的区域,以便针对性地进行优化设计。
例如,在需要加热的部位增加冷却水的流量和温度,以提高冷却效果。
3. 冷却系统的循环方式:冷却系统的循环方式有单循环和双循环两种。
单循环适用于冷却要求相对较低的模具,而双循环适用于冷却要求较高的模具。
在选择循环方式时,需要考虑冷却效果和成本之间的平衡。
三、实际案例分析为了更好地理解模具设计中的冷却系统设计与优化分析,下面将以一个注塑模具为例进行实际案例分析。
模具加热及冷却系统设计
模具加热及冷却系统设计一、模具加热系统设计模具加热系统设计的目的是通过恒定的加热方式保持模具温度的稳定,并确保模具表面的温度均匀分布。
通常采用的加热方式有电加热、热油循环和蒸汽加热等。
下面将分别对这几种加热方式进行介绍。
1.电加热系统设计电加热在模具加热中应用广泛,其原理是通过电流通入电阻丝产生热能,使其加热。
在电加热系统设计中,需要考虑以下几个方面:(1)选择合适的电加热元件。
一般可根据模具大小和形状选择合适的电阻丝或发热管进行加热。
(2)确定加热功率。
加热功率的大小需要根据模具的尺寸、材料和加热速度来确定。
(3)设计合理的电控系统。
电控系统主要包括控制电加热元件供电的继电器、温度传感器和温度控制器等。
2.热油循环系统设计热油循环系统是利用热油将热能传递给模具,从而实现模具加热的一种方式。
在设计热油循环系统时,需要注意以下几个关键点:(1)选择合适的热油。
热油需要具有较高的导热性能、稳定的性质以及抗氧化和抗腐蚀能力。
(2)确定循环泵的参数。
循环泵的参数包括流量、扬程和功率等,需要根据模具的大小和加热需求来确定。
(3)设计供热系统。
供热系统包括加热炉、加热管、加热器和控制系统等。
3.蒸汽加热系统设计蒸汽加热系统是将蒸汽传导至模具表面进行加热的一种方式。
在进行蒸汽加热系统设计时,需要注意以下几个方面:(1)选择合适的蒸汽压力。
蒸汽压力需要根据模具的形状和尺寸来确定,以确保蒸汽能够充分覆盖模具表面。
(2)设计合理的蒸汽供应系统。
蒸汽供应系统包括蒸汽管道、调压阀、过滤器和控制系统等。
(3)确保安全性。
蒸汽加热系统应采取必要的安全措施,如安装安全防护装置、检测和处理漏气等。
模具冷却系统设计的目的是通过冷却水或冷却剂将模具温度降低到所需的范围内,以便于产品成型和模具的连续使用。
冷却系统设计的关键点包括冷却方式、冷却水路设计和冷却剂的选择等。
1.冷却方式常见的模具冷却方式有直接冷却和间接冷却两种。
(1)直接冷却是将冷却水通过冷却水道直接注入模具腔体中进行冷却。
塑胶模具冷却系统设计
塑胶模具冷却系统设计一、背景介绍塑胶模具冷却系统是塑胶加工过程中非常重要的一部分,它直接影响到产品的质量和生产效率。
冷却系统的设计需要考虑多个因素,例如冷却介质的选择、冷却管道的布局、冷却器的尺寸和数量等。
本文将详细介绍塑胶模具冷却系统的设计原则和注意事项。
二、设计原则和注意事项1.冷却介质的选择:冷却介质常用的有水、油和空气等。
水是最常用的冷却介质,因为其传热效果好且成本低廉。
同时,水的导热性好,容易控制温度。
油和空气则适用于一些特殊的加工需求,如高温或高速冷却。
2.冷却管道的布局:冷却管道的布局应尽可能均匀地分布在模具的各个部位,确保每个产品的冷却效果一致。
同时,冷却管道的直径也需要根据冷却介质的流量和速度来确定。
3.冷却器的尺寸和数量:冷却器的尺寸和数量应根据模具的尺寸和冷却需求来确定。
一般来说,冷却器的数量越多,冷却效果越好。
另外,冷却器的尺寸也需要考虑冷却介质的流量和温度。
4.管道和冷却器的材质选择:管道和冷却器的材质应具有良好的导热性和抗腐蚀性。
常用的材质有铜、铝和不锈钢等。
同时,材质的选择也需要考虑成本和耐用性等方面。
5.控制冷却温度:冷却温度的控制对产品的成型质量有直接影响。
应根据具体产品的要求来确定冷却温度。
一般来说,温度过低会导致产品收缩过大,而温度过高则会导致产品变形。
6.检测和维护:冷却系统应配备温度传感器和压力传感器等装置,对冷却效果进行实时监测。
同时,冷却系统还需要进行定期的清洗和维护,确保其正常运行和延长使用寿命。
三、冷却系统设计实例以注塑模具为例,冷却系统的设计可以按照以下步骤进行:1.确定冷却介质的选择:一般使用水作为冷却介质,因为其成本低廉且传热效果好。
2.根据模具的尺寸和形状设计冷却管道的布局:确保冷却管道能够均匀地覆盖整个模具,并避免冷却死角。
3.根据冷却需求选择冷却器的尺寸和数量:根据模具的尺寸和冷却需求,选择合适的冷却器尺寸和数量。
4.选择合适的管道和冷却器材质:选择具有良好导热性和抗腐蚀性的材质,如不锈钢。