
PCB设计可制造性工艺规范 DFM
17, PCB布局选用的组装流程应使生产效率最 高: 设计者应考虑板形设计应该最大限度地减少 组装流程,即多层板或双面板的设计能否用 单面板代替?PCB每一面是否能用一种组装 流程完成?能否最大限度地不用手工焊?使 用的插装元件能否用贴片元件代替等。 18,在设计许可的条件下,元器件的布局尽 可能做到同类插装元器件按相同的方向排列, 相同功能的模块集中在一起布置;相同封装 的元器件等距离放置,以便元件贴装、插件、 焊接和检测。
修;
28,过波峰焊的SMD元件分布需满足一定的间 距,保证其焊接质量,如附件一。
附件一、SMD元件相同封装间距
附件一、SMD元件不同封装间距
29,选用元件的封装应与实物统一,焊盘间距、大小
满足设计要求(如IPC782标准)。 30,元器件均匀分布﹐特别要把大功率的器件分散开 ﹐避免电路工作时PCB上局部过热产生应力﹐影响焊 点的可靠性。 31,为方便单板加工,不拼板的单板板角应为R型倒角, 对于有工艺边和拼板的单板,工艺边应为R型倒角, 一般圆角直径为Φ5,小板可适当调整。有特殊要求 按结构图表示方法明确标出R大小,以便厂家加工. 32,PCB上须用线框标示出贴本机号码的位置。 33,为便于生产PCB需用箭头标示其进板方向。 注:未涉及到的一些规范及工厂设备加工能力方面的 规范见《 板面布置工艺规范》 规范见《PCB板面布置工艺规范》。 板面布置工艺规范
8,若SMD Connector有极性, 则在Connector 本体顶部标示极性,便于作业。
THANKS!
二、PCB Layout 建议规范
1,波峰面上的SMT元器件,其较大元件的焊 盘(如三极管﹑插座等)要适当加大,如 SOT23之焊盘可加長0.8-1mm,这样可以 避免因元件的 “阴影效应”而产生的空焊。
阴影效应:
封装太高,影响焊锡流动
引起空焊
增加焊盘长度,通过焊盘引力给引脚上锡
2,对于通孔来说,为了保证焊接效果最佳, 插装器件管脚应与通孔公差配合良好,一般 通孔直径大于管脚直径0.2-0.5mm,考虑公差 可适当增加,确保透锡良好。 器件管脚直径(D) PCB焊盘孔径 D≦1.0mm D+0.3mm/+0.15mm 1.0mm≦D≦2.0mm D+0.4mm/+0.2mm D≧2.0mm D+0.5mm/+0.2mm
7,插件元件每排引脚较多时,以焊盘排列方 向平行于进板方向布置器件时,当相邻焊盘 边缘间距为0.6mm~1.0mm 时,建议采用 椭圆形焊盘或加偷锡焊盘防止连焊。
三、零件选用建议规范
1,过SMT的异形零件, 其塑料材质的热变形 温度(Td)须≧240℃, 或其塑料能承受 Resistance to Soldering Heat 在240℃, 10 秒钟而不变形 。 2,异形零件的欲焊接的零件脚, 其材质最外层 须电镀锡铅合金, 或金等焊锡性较佳的电镀 层。 3,DIP零件的包装须为硬TRAY盘包装, 或 Tube包装.
22,安装在波峰焊接面上的SMT大器件如IC, 排阻等﹐其长轴要和焊锡波峰流动的方向 (即工艺边方向)平行﹐这样可以减少引脚 间的焊锡桥接。
23,波峰焊接面上的大、小SMT元器件不能排 成一条直线,要错开位置,较小的元件不应 排在较大的元件之后,这样可以防止焊接时 因焊料波峰的 “阴影”效应造成的虛焊和漏 焊. 24,较轻的THT器件如二级管和1/4W电阻等, 布局时应使其轴线和波峰焊方向垂直,以防 止过波峰焊时因一端先焊接凝固而使器件产 生浮高现象。
25,经常插拔器件或板边连接器周围3mm 范 围内尽量不布置SMD,以防止连接器插拔时 产生的应力损坏器件 。 26,SMT元件的焊盘上或其附近不能有通孔, 否則在回流焊过程中,焊盘上的焊锡熔化后 会沿着通孔流走,会产生虚焊﹐少錫﹐还可 能流到板的另一面造成短路. 27,小、低元件不要埋在大、高元件群中,影响检、
4,SMD TYPE的Connectors,其所有零件脚 的平面度须≦5 mil。 5,SMD TYPE的Connectors,其零件塑料顶 部正中央须有一平坦区 ,以利置件机吸取 。
6,所有SMD Connectors须有定位及两个防 呆Post 。
7,PCB无防呆孔但Connector却有极性要求, 其插入的DIP Connectors 须有一个定位防 呆Post, 以防插件极反.
8,零件标示极性后文字框外缘不可互相接触、 重叠,装上本体后极性仍清晰可见。 9,用来标示极性的文字框线宽≧0.3mm 。 10,V型槽或邮票孔须距正上方平行板边的 CV型槽或邮票孔须距正上方垂直板边的 Chip零件文字框外缘L≧5mm
如图
12,V型槽或邮票孔须距左右方平行板边的 Chip零件文字框外缘L≧3.5mm 。
3,需波峰焊的贴片IC各脚焊盘之间要加阻焊 漆,在最后一脚要设计偷锡焊盘,防止其连 焊。
4,密间距的IC增大铜皮,增大边引脚的引力, 便于回流焊自对中,防止其连焊 。
5,对于引线间距≤0.5mm的QFP和球间距 ≤0.8mm的BGA封装的器件,为提高贴片精 度,要求在IC两对角设置基准点。
6,为防止过波峰时焊锡从通孔上溢到上板, 导致零件对地短路或零件脚之间短路,设计 多层板时要注意,金属外壳的元件,插件时 外壳与印制板接触的,顶层的焊盘不可开, 一定要用绿油或丝印油盖住(例如两脚的晶 振、3只脚的LED)。
PCB设计---可制造性工艺规范
为确保产品之可制造性,R&D在设计阶段必须遵 循PCB Layout相关规范,以利于制造单位能顺利 生产,确保产品良率,降低因设计问题而造成的 重工成本。 一、PCB Layout基本规范为R&D Layout时必须遵 守的事项,否则SMT,DIP或裁板时无法生产。 二、PCB Layout建议规范为制造单位为提升产品良 率建议R&D在设计阶段加入PCB Layout. R&D PCB 三、零件选用建议规范: Connector零件在未来应用 逐渐广泛, 又是SMT生产时是偏移及置件不良的 主因,故制造希望R&D及采购在购买异形零件时能 顾虑制造的需求, 提高自动置件的比例。
3,SMD及DIP零件文字框外缘距板边L需 ≧2.54mm.
4,定位孔到附近通脚焊盘的距离不小于 7.62mm 7.62mm,定位孔到表贴器件边缘的距离不小 于5.08mm.
5,所有零件都需要有文字框,其文字框外缘不可 接触,重叠。
6,文字框线框≧0.15mm 。 7,所有零件文字框内缘须距零件最大本体的最外 缘或PAD最外缘≧0.25mm; 亦即双≧0.5mm , 若零件最大本体的最外缘与PAD最外缘外形比 例不符合,则零件文字框依两者最大值而变化.
一、PCB Layout基本规范
1,一般PCB过板方向定义: PCB在SMT生产方向为短边过回焊炉 (Reflow), PCB长边为SMT输送带夹持边.
PCB在DIP生产方向为I/O Port朝前过波焊炉 (Wave Solder), PCB与I/O垂直的两边为DIP 输送带夹持边.
2,金手指过板方向定义: SMT:金手指与SMT输送带夹持边垂直。 DIP:金手指与DIP输送带夹持边一致。
19,采用回流焊工艺时,元器件的长轴尽量应 与工艺边方向(即板传送方向)垂直.,这样 可以防止在焊接过程中出现元器件在板上漂 移或 “立碑”的现象 。 20,采用波峰焊工艺时,无源元件的长轴应尽 量布置为垂直于工艺边方向 ,这样可以防止 PCB受热产生变形时导致元件破裂,尤其片 式陶瓷电容的抗拉能力比较差 。 21,双面贴装的元器件﹐两面上体积较大的器 件要错开安裝位置,否則在焊接过程中会因 为局部热容量增大而影响焊接效果。
13,V型槽或邮票孔须距左右方垂直板边的 Chip零件文字框外缘L≧4.5mm 。
14,所有PCB厂邮票孔及V-CUT的机构图必 须一致. 15,PCB之某一长边上需有两个工具孔, 其中 心距PCB板边需等于(X,Y)=(5,5mm),工 具孔直径为4+0.1/-0mm
16, BGA文字框外缘标示W = 0.76mm宽度的 实心框, 以利维修时对位置件. BGA极性以三角形实心框标示. 为了保证可 维修性,BGA 器件周围需留有3mm 禁布区, 最佳为5mm 禁布区。一般情况下BGA 不允 许放置在背面.
pcba可制造性设计dfm审核规范

10 试作数量多少?失败数量多少?不良率?
11
对失败品是否进行材料单品分析、治具检讨?原因是什么? 对策是什么?
12 有无对应的检讨措施?方案可行性如何?
13
手插入部品 型番确认,插件点位实物确认?与规划的一致性 确认?插件点数确认?每工位完成时间?
14 插入部品的大小\高低\区域的先后顺序是否合理?
55 作业用的工、治具有没有问题?写真摄影保留
56 部品焊锡的品质确认?轮廓是否良好?
57 静电气对策的方法有没有?问题有吗?(必要的个所写真摄影)
58 本次试作多少?本工程不良率多少?
对品质失败点是否进行点位分析、人员分析、工治具分析、
59 设备分析、前工程作业方法分析?原因是什么?实施对策是
什么?
24
本工程的作业员几名?完成品的时间多长?(价格依据可能性判 定用)
25 插件工程与后工程是否一体化了?
26 试作数量多少?失败数量多少?不良率? 对失败品是否进行点位分析、人员分析、作业方法、工治具
27 检讨?原因是什么?有无对应的检讨措施?方案可行性如 何?
28 DIP使用的设备的供应商名、型名确认记录
特性工程 (ICT、
77
静电气对策的方法有没有(设备/作业台)?问题有吗?(必要的 个所写真摄影)
CT、FCT
、FA)
78
工程完了部品的保管方法?(写真摄影保留),保管时有没有造 成损伤的可能性?静电气破坏有没有?
79
特性设备与基板接合的部位全部写真摄影保留,接合时基板损 伤的可能性确认?
80 有无对针床的设计/制作进行合格验收?
73 WS是否依据特性检查仕样内容进行规划?
仕样图面特别要求的事项是否在WS上特别指示出来?是否参 74 照同类产品品质失败履历在WS上作重点指示管制?有无按指
DFM设计可制造性规范

DFM设计可制造性规范DFM(Design for Manufacturability,制造性设计)是一种设计思想和方法,旨在确保产品的设计与制造过程的顺利进行,并最大程度地提高制造效率和降低制造成本。
制造性规范是制造业在DFM设计过程中所要求的一系列规则和标准,用于指导产品设计人员设计出容易制造、成本低并具有高质量的产品。
在DFM设计中,制造性规范主要包括以下几个方面的要求:1.材料选择和合理利用:制造过程中所需的材料应选择合适的材料,并优化材料的使用,以减少材料浪费和降低原材料成本。
2.零件设计:零件设计应尽可能简化和标准化,保证零件的可制造性和互换性。
例如,采用标准件和标准尺寸,减少特殊加工和定制组件的使用。
3.简化加工工艺:在设计过程中应尽可能避免复杂的加工工艺和特殊工艺要求,而选择成熟的加工方法和工艺流程。
简化加工工艺能够提高生产效率和产品质量,降低生产成本。
4.考虑装配和拆卸:产品的设计应考虑到装配和拆卸的方便性,以便加快组装过程,提高装配质量,降低装配成本。
5.设计合理的公差:在设计过程中应合理设置公差,以充分考虑加工和装配的误差,并确保零件和产品的功能和性能能够得到满足。
6.减少制造成本:设计过程中应尽可能减少制造成本,例如通过材料的合理选择、加工工艺的优化、生产线的优化等方式来降低制造成本。
7.考虑生命周期环境:产品设计应考虑产品的整个生命周期环境,包括运输、使用和维护过程中的各种环境因素,以确保产品能够在不同环境下正常运行和维护。
通过遵循制造性规范,设计人员可以更好地理解制造过程和要求,并在产品设计的早期考虑到制造相关因素,从而提高产品的制造效率和质量,降低制造成本。
同时,制造性规范还可以促进设计人员和制造人员之间的沟通和合作,加强产品设计与制造之间的衔接,减少设计变更和重工的发生,提高整个生产过程的效率。
总而言之,DFM设计可制造性规范是一种促进制造业发展的重要方法和思想,通过遵循制造性规范,设计人员能够设计出更易于制造和更具竞争力的产品,从而提高企业的竞争力和市场占有率。
dfm报告是什么意思

dfm报告是什么意思DFM报告(Design for Manufacturability Report)指的是一份关于产品设计可制造性的报告,它主要用于评估和优化产品设计,确保产品在制造阶段顺利进行,并满足质量、成本和交货期等方面的要求。
DFM报告不仅仅是一份简单的文档,而是一个综合性的工具,旨在整合设计、工艺、工程和制造等多个环节,为产品的制造提供指导和支持。
DFM报告的作用主要体现在以下几个方面:1. 提早发现设计问题:DFM报告能够通过分析设计文件,识别和指出可能存在的制造问题。
例如,产品的形状过于复杂、某些零件难以加工等。
通过提早检测这些问题,并在产品设计阶段进行优化,可以避免后期出现制造上的困难,减少成本和时间的浪费。
2. 评估产品可制造性:DFM报告可以帮助制造工程师评估产品的可制造性,并提供改进的建议。
例如,对于某些设计特征,制造工程师可以提出替代方案,以降低制造难度或减少材料浪费。
这样的评估可以帮助设计团队更好地理解产品的制造过程,为产品的顺利制造做好准备。
3. 优化产品设计和制造流程:DFM报告还提供了优化产品设计和制造流程的建议和指导。
通过对设计文件的分析,可以发现可能存在的冗余或不必要的部件,或者可以使用替代材料以提高性能和降低成本。
同时,DFM报告也可以为后续的制造过程提供指导,确保制造过程的标准化和高效性。
4. 降低产品制造成本:DFM报告的一个重要目标是通过优化设计和制造流程,降低产品的制造成本。
通过减少对材料和资源的浪费,合理安排制造过程,避免制造上的困难和问题,可以达到降低产品制造成本的目的。
总之,DFM报告是一份关于产品设计可制造性评估的报告,它通过分析设计文件,提出改进的建议和指导,优化产品的设计和制造流程,降低成本,并最终实现高质量、高效率的产品制造。
这份报告对于保证产品顺利制造,优化产品性能和降低成本都起到了关键的作用。
PCB设计可制造性工艺规范_DFM
22,安装在波峰焊接面上的SMT大器件如IC, 排阻等﹐其长轴要和焊锡波峰流动的方向 (即工艺边方向)平行﹐这样可以减少引脚 间的焊锡桥接。
23,波峰焊接面上的大、小SMT元器件不能排 成一条直线,要错开位置,较小的元件不应 排在较大的元件之后,这样可以防止焊接时 因焊料波峰的 “阴影”效应造成的虛焊和漏 焊. 24,较轻的THT器件如二级管和1/4W电阻等, 布局时应使其轴线和波峰焊方向垂直,以防 止过波峰焊时因一端先焊接凝固而使器件产 生浮高现象。
一、PCB Layout基本规范
1,一般PCB过板方向定义: PCB在SMT生产方向为短边过回焊炉 (Reflow), PCB长边为SMT输送带夹持边.
PCB在DIP生产方向为I/O Port朝前过波焊炉 (Wave Solder), PCB与I/O垂直的两边为DIP 输送带夹持边.
2,金手指过板方向定义: SMT:金手指与SMT输送带夹持边垂直。 DIP:金手指与DIP输送带夹持边一致。
4,SMD TYPE的Connectors,其所有零件脚 的平面度须≦5 mil。 5,SMD TYPE的Connectors,其零件塑料顶 部正中央须有一平坦区 ,以利置件机吸取 。
6,所有SMD Connectors须有定位及两个防 呆Post 。
7,PCB无防呆孔但Connector却有极性要求, 其插入的DIP Connectors 须有一个定位防 呆Post, 以防插件极反.
二、PCB Layout 建议规范
1,波峰面上的SMT元器件,其较大元件的焊 盘(如三极管﹑插座等)要适当加大,如 SOT23之焊盘可加長0.8-1mm,这样可以 避免因元件的 “阴影效应”而产生的空焊。
阴影效应:
封装太高,影响焊锡流动
通孔插装PCB的DFM可制造性设计
洁 度及 可焊 性等 等 。
好 是 将 所 有板 子 的 尺 寸控 制 在两 三 种之 内 ,这 样 有 助于 在 产 品更 换 时缩 短 调 整导 轨 、重新 摆放 条 形码 阅读 器位 置 等 所 导 致 的 停机 时 间 ,而且 板 面尺 寸 种类 少 还 可 以减 少波 峰 焊温 度 曲线 的数 量 。
邃 电 麝装 善 路与
o O ③ ⑦ ⑧ O @ ⑧ o ④ O
A B
装( P 的缺 E 标记 面 向 同~ 方 向等 等 ,这样 可 以加 快插 装 DI) l 的速 度 并 更易 于 发现 错误 。 如 图3 示 ,由于A 采 用 了这 所 板 种方 法 ,所 以能 很容 易地 找 到 反 向 电容 器 ,而B 查 找 则 板 需要 用较 多时 间 实 际上 一 个公 司可 以对 其制 造 的所 有 线
_ l
( ) 照 一 个 栅 格 图样 位 置 以行 和 列 的 形 式 安 排 元 1按
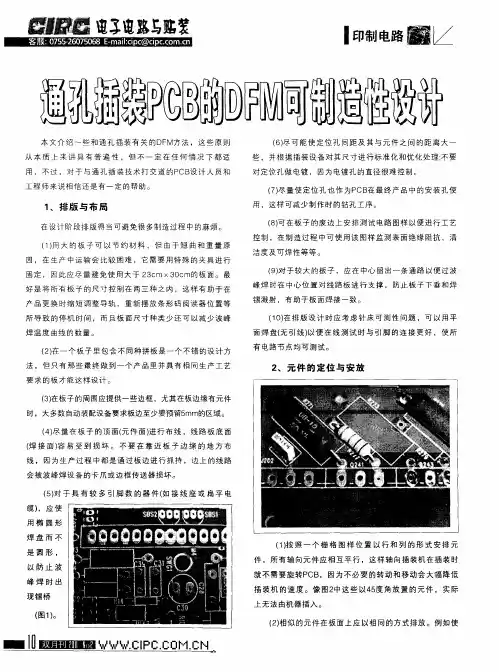
件 ,所 有 轴 向元 件应 相 互 平行 ,这样 轴 向插 装机 在 插 装 时 就 不需 要 旋转 P CB。因 为不 必 要 的转 动和 移 动会 大 幅 降低 插 装 机 的 速 度 。像 图2 这 些 以4 度 角放 置 的 元 件 ,实 际 中 5
用 ,这 样 可 减 少 制 作 时 的 钻 孔 工 序 。
1 排 版 与 布 局 、
在 设计 阶 段排 版得 当可 避免 很 多制造 过程 中的麻烦 。
( ) 在 板子 的 废边 上 安排 测试 电 路 图样 以便 进行 工艺 8可
控制 ,在 制 造过 程 中可使 用 该 图样 监 测表 面绝 缘 阻抗 、清 ( ) 大 的 板 子 可 以节 约 材料 ,但 由于 翘 曲和 重 量 原 1用
DFM通用技术要求

可制造的设计(DFM)就是板子设计的一种技术,这种技术使用现有的工艺与设备、可以合理的成本生产板子。
可制造的设计的好处就是可以获得良好的质量、缩短生产周期、降低的劳动成本与材料成本、重复设计的次数削减。
耗用上百万美元的最快捷的方法来设计SMT,而最后的设计结果并不一定能够实现使用现有的设备进行组装、返修与测试。
可制造性的设计最基本的问题就就是生产能力的问题,因此也就是成本的问题。
其在降低印制电路组装的缺陷中起到了关键作用。
人们清楚地瞧到,仅靠制造工程师就是不能够控制与降低印制电路组装成本的,所以,人们对可制造的设计(DFM)越来越重视。
在降低成本方面,印制电路板的设计人员也起到关键作用。
将设计直接转到制造工程师的日子已一去不复返了,如果确实曾经存在这种现象的话。
每个公司都需要有其自己独特的DFM。
某些指南就是有关设备与工艺方面的指南,而并不适用于所有的制造设施。
有关选择元件方面的问题,DFM的主要部分也就是各公司持有各自独特的方案。
还有一些指南就是通用指南,因此,适用于每个公司。
IPC-SM-782就是结合通用指南的一个很好的起点。
不过,应注意的就是IPC -SM-782主要就是一份焊盘图形标准文献——DFM的一个子系统。
据SMT组装分承包商说,由于设计就是由OEM来完成的,所以她们确实对设计没有再实施什么控制,这已就是司空见惯的事了。
然而,基本上就是正确的,不过,不应该这样。
例如;一般来说,满足DFM要求的产品报价应高于没有达到DFM要求的那些产品的报价。
当然,这应引起OEM注意。
此外,应对OEM进行免费的DFM知识的培训。
遗憾的就是,并不就是每个分承包商都有内部的DFM,因此,实际上没有准备任何DFM来帮助与提供给OEM。
1 DFM组织结构实施连续设计的传统方法,从逻辑设计人员或电路设计人员到物理设计人员(CAD 布局)乃至制造与最后的测试工程进行了考察,就是不适用的,因为每个工程师在评估与选择替代产品时都就是独立地进行决策。
DFM设计规范
降低开发成本
设计规范可以确保设计与 开发之间的高效协作,减 少不必要的修改和返工, 降低开发成本。
02
DFM设计规范概述
DFM定义及原理
要点一
DFM(Design for Manufacturab…
面向制造的设计,是一种产品设计方法,旨在确保设计的 产品能够高效、经济地制造出来。
要点二
DFM原理
要得到足够的重视和应用。
在实施DFM设计规范时,需要紧密结合制造工艺和实际需求,
03
灵活应用并持续优化和改进设计规范。
总结与展望
总结与展望
01
展望
02
随着智能制造和数字化技术的不断发展,DFM设计规范将更加注重数 字化、智能化和自动化的应用和发展。
03
未来DFM设计规范将更加注重与其他设计规范的融合和协同,形成更 加完善的设计规范体系。
保证设计质量
确保设计的一致性和可维 护性,降低出错率,提高 设计质量。
促进团队协作
使团队成员能够遵循统一 的设计标准,提高团队协 作效率。
设计规范的重要性
提升用户体验
通过遵循一致的设计原则 和规范,使用户能够更轻 松地使用和理解产品,提 升用户体验。
塑造品牌形象
统一的设计风格有助于塑 造品牌形象,增强品牌识 别度。
建立设计、制造、测试等环节的反馈 机制,及时发现和解决问题。
实施步骤及注意事项
01
与制造工艺紧密结 合
DFM设计规范应与制造工艺紧密 结合,充分考虑制造过程中的可 行性和效率。
02
灵活应用设计规范
03
持续优化和改进
根据具体产品和项目需求,灵活 应用DFM设计规范,避免生搬硬 套。
随着技术和市场需求的变化,持 续优化和改进DFM设计规范,保 持其先进性和实用性。
PCB DFM可制造性设计规范(A1版)
技术研究及知识产权处发布声明及版本说明1声明本文件属于公司保密信息。
本文件的所有权、相关知识产权及其他权利均由公司所享有并予以保留,此种权利受到《中华人民共和国民法通则》、《中华人民共和国刑法》、《中华人民共和国著作权法》、《中华人民共和国反不正当竞争法》及其他法律、法规、规范性法律文件及相关国际条约的保护,任何人未经许可,不得泄漏、复制、公开本文件的内容,不得以泄露、告知、公布、发布、出版、传授、转让或者其他任何方式透露于任何第三方或依赖本文件内容采取任何行动。
未经许可,任何人不得自行使用或许可第三方使用。
任何人有违反上述情形之一的均有可能导致承担民事、行政或刑事法律责任。
迈普通信技术股份有限公司保留采取法律手段维护自己合法权益的权利。
2版本说明序号版本号牵头起草人/日期审核人/日期/意见批准人/日期1.011.123版本增长信息序号修订日期修订后版本修订内容修订人V1.1 11、根据我公司工艺能力和设备能力的提升,对4.1、4.3、4.4.2.2、4.4.3、4.5.2相应的设计要求作了更改;2、对标准中未指明、含糊不清、以及评估不重要的要求做了删减和再描述,以到达设计要求叙述的客观和准确。
目 次前言 (V)1 目的与范围 (1)2 术语与定义 (1)2.1DFM (1)2.1 PCB (1)2.2覆铜箔层压板 (1)2.3波峰焊 (1)2.4再流焊 (1)2.5 SMD (1)2.6 THC (1)2.7导通孔 (1)2.8盲孔 (1)2.9埋孔 (1)2.10过孔 (1)2.11元件孔 (1)2.12 Stand off (1)2.13 Pitch (2)3 可制造性基础知识 (2)3.1开展可制造性的设计的意义 (2)3.2工艺可制造性设计主要考虑方面 (2)4 设计要求 (2)4.1 PCB设计总则★★★ (2)4.2拼板及辅助边设计 (3)4.2.1 V-CUT连接★★★ (3)4.2.2邮票孔连接 (4)4.2.3拼板方式 (4)4.3基准点设计★★★ (5)4.4器件布局要求 (6)4.4.1器件布局通用要求 (6)4.4.2回流焊 (7)4.4.2.1 SMD器件的通用要求★★ (7)4.4.2.2 SMD器件布局要求★★★ (7)4.4.3波峰焊 (9)4.4.3.1波峰焊SMD器件布局要求★★★ (9)4.4.3.2 THD器件波峰焊通用要求 (10)4.4.3.3 THD器件局部波峰焊要求 (11)4.4.4压接★★★ (12)4.5孔设计 (12)4.5.1过孔 (12)4.5.1.1总体要求 (12)4.5.1.2孔间距 (12)4.5.1.3过孔禁布设计★★★ (13)4.5.2安装孔 (13)4.5.2.1类型选择 (13)4.5.2.2禁布区要求★★★ (13)4.6板材选择及叠层设计 (14)4.7走线设计 (15)4.7.1线宽/线距及走线安全性要求★★★ (15)4.7.2出线方式 (15)4.8覆铜设计要求 (16)4.9阻焊设计★★★ (16)4.9.1导线的阻焊设计 (16)4.9.2孔的阻焊设计 (16)4.9.3过孔塞孔设计 (16)4.9.4焊盘的阻焊设计 (16)4.9.5金手指的阻焊设计 (17)4.9.6板边阻焊设计 (17)4.10表面处理方式★ (17)4.11丝印设计★★★ (17)4.11.1通用要求 (17)4.11.2丝印内容 (18)4.12尺寸和公差标注★★★ (18)4.13输出文件的工艺要求★★★ (19)4.13.1装配图要求 (19)4.13.2钢网图要求 (19)4.13.3钻孔图、表内容要求 (19)5 工厂PCBA生产主要工艺路线★ (19)前 言 。
DFM评估报告
763451、PCB 板上应有组件位置标识﹔2、线径小于1mm 时,必须加底座﹔3、线径大于1mm 时,可不必加底座,但线头必须点胶固定﹔4、线头超过2根时,应有明显的防插错措施防呆。
插机检查O 形电感12贴片检查1、PCB 拼板上必须于对角位置设校正标记--方便贴片对位﹔2、所有贴片组件必须有位置和极性标识﹔3、贴片红胶不得粘到焊盘上PCB 板检查1、多面板过孔必须用绿油覆盖﹔2、与轧道接触的两边应有不小于5MM 的板边﹔3、在PCB 板本体或边条上标识PCB 板料号及版本号,最好标识过炉方向﹔4、PCB 拼板上必须于对角位置设校正标记--方便贴片对位﹔5、所有贴片组件必须有位置和极性标识﹔工程确认插机检查电解电容1、PCB 板上应有组件位置符号﹔2、脚距不得少于5MM ;3、线径最好不大于0.6MM ;4、不建议使用光身铜线或漆包铜线;5、跳线不宜穿套管及悬空﹔1、 PCB 板应有组件位置符号﹔2、卧式时脚距不得少于本体长度1.2*2MM ﹔3、立式时PIN 长度足够组件机器成形﹔4、 不宜穿套管及悬空﹔5、 组件来料必须是编带的(PIN 脚长度不够机械成形时应散装来料)﹔1、 PCB 板应有组件位置符号﹔2、卧式时脚距不得少于本体长度2*2MM ﹔3、立式时PIN 长度足够组件机器成形﹔4、 不宜穿套管及悬空﹔5、 组件来料必须是编带的(PIN脚长度不够机械成形时应散装来料)﹔1、PCB 板应有组件位置及极性符号(建议采取半月图案)﹔2、组件脚距应与PCB 板孔距匹配,不能成八字插机或难插机、加工后插机﹔﹔3、立式改卧式电容时最少离组件脚根部1.6MM 才开始折弯﹔4、不宜穿套管或包绝缘胶纸(如电性必须,建议用绝缘片取代)﹔插机检查跳线插机检查碳膜电阻插机检查二极管生产部DFM 评估报告Design for Manufacturability(可制造性设计) MI 、DIP 组料号:品名:表单版本:检查项不符合项、不良后果及改善建议标准第 1 頁,共 5 頁。
PCBA 可制造性工艺设计(DFM)规范
拟 制 审 核
00 / 新归
李勐 10/17/2009
深圳爱迅计算机有限公司 第 3 页 共 14 页
版本
更改方式
更改单号
日
期
标准化 批 准
李勐 10/17/2009
Action-通用工艺
专
业
工
艺
规
程
编号
DMBM0.0004.0001
深圳爱迅计算机有限公司 版权所有:侵犯必究
3.5 PCB 基准 Mark 要求 PCB 基准Mark 的设定目的是为了保证PCB 制作上的误差及装备安装时的误差,把任意的3 点作为基 准,根据偏差程度自动补正。基准Mark 包括整板Mark、局部Mark 和坏板Mark 三种。 基准Mark 设计要求: a. 整板Mark 应放置在TOP 面和BOTTOM 面(BOTTOM 面无贴片元件时可不放置) b. 整板至少有三个Mark,呈L 形分布,且对角Mark 关于中心不对称。
2 参考资料
IPC-A-610C, Acceptability of Electronic Assemblies 电子组装件的验收条件 IPC2221, Generic Standard on Printed Board design 印刷电路板设计通用标准 SJ/T10670—1995 表面组装工艺通用技术要求 IPC-7351—表面贴装设计和焊盘图形标准通用要求
拟 制 审 核
00 / 新归
李勐 10/17/2009
深圳爱迅计算机有限公司 第 4 页 共 14 页
版本
更改方式
更改单号
日
期
标准化 批 准
李勐 10/17/2009
Action-通用工艺
专