
十字轴夹具课程设计包含全套图纸及工序卡
航空制造工程学院机械制造工艺课程设计设计课题:十字轴零件机械加工工艺规程设专业:机械设计制造及其自动化班级:姓名:学号:评分:指导老师:(签字)2013年11月18日南昌航空大学航空制造工程学院机械设计制造及其自动化专业《机械制造工艺及装备》课程设计课单班级学生课题十字轴零件机械加工工艺规程设计原始条件十字轴零件图生产纲领:中等批量设计要求 1.绘制十字轴零件图2.编制十字轴零件机械加工工艺规程(含机械加工工艺过程卡和机械加工工序卡)3.设计十字轴钻Φ6孔专用夹具一套4.编写课程设计说明书课题发给日期2013年11月04日课程设计完成日2013年11月22日期指导教师罗海泉目录1零件的工艺分析 (1)2机械加工工艺设计 (2)2.1确定生产类型 (2)2.2确定毛坯 (2)2.2.1确定毛坯种类 (2)2.2.2确定锻件加工余量及形状 (3)3工艺规程设计 (4)3.1选择定位基准 (4)3.2制定工艺路线 (4)3.3表面加工方法的确定 (5)3.4加工阶段的划分 (5)3.5工序顺序的安排 (6)3.6确定工艺路线 (6)4机械加工余量、工序尺寸及公差的确定 (7)4、1工序1铣四轴端面 (7)4、2工序2粗车四轴外圆 (8)4、3工序3半精车四轴外圆 (9)4、4工序4钻孔,攻螺纹,锪锥面 (9)4、5工序5钻四轴向轴中心孔,锪锥面 (10)4、6工序6渗碳淬火 (11)4、7工序7精磨四轴外圆、端面 (11)5夹具设计 (11)5.1定位基准的选择 (11)5.2定位加紧方案 (12)5.3 夹具元设计件的计算 (13)5.3.1夹紧力作用点 (13)5.3.2夹紧力的方向 (13)5.3.3夹紧方案 (14)5.4 夹具装配图的绘制 (15)5.4 夹具体主要零件图的绘制 (15)6体会与展望 (19)7参考文献 (19)1零件的工艺分析零件的材料为20GrMoTi,需要模锻,模锻性能优良,工艺较复杂,但尺寸精确,加工余量少,为此以下是十字轴需要加工的表面以及加工表面之间的位置要求:1、四处φ25外圆及四个φ8、φ6的内孔、2、右端面Φ50×60°内孔及M8丝孔。
3、φ25外圆的同轴度为0.007,位置度为φ0.02,两端的对称度均为0.05.由上面分析可知,可以先上四爪卡盘粗车,然后上弯板采用专用夹具压紧、找正进行加工,并且保证形位公差精度要求。
并且此零件没有复杂的加工曲面,所以根据上述技术要求采用常规的加工工艺均可保证。
图1、十字轴零件图2机械加工工艺设计2.1确定生产类型已知此十字轴零件的生产纲领为5000件/年,零件的质量是0.83Kg/个,查《机械制造工艺设计简明手册》第2页表1.1-2,可确定该拨叉生产类型为中批生产,所以初步确定工艺安排为:加工过程划分阶段;工序适当集中;加工设备以通用设备为主,大量采用专用工装。
2.2确定毛坯2.2.1确定毛坯种类零件结构又比较简单,生产类型为中批生产,故选择锻模锻造毛坯。
查《机械制造工艺设计简明手册》第41页表2.2-5,选用铸锻件尺寸公差等级为CT-10。
毛坯尺寸114×114×29;毛坯图如下:2.2.2确定锻件加工余量及形状查《机械制造工艺设计简明手册》第41页表2.2-5,选用加工余量为MA-H级,并查表2.2-4确定各个加工面的锻件机械加工余量,如下表所示:简图加工面代号基本尺寸加工余量等级加工余量说明a 25 H 2双侧加工b 25 H 双侧加工c 25 H 3双侧加工d 25 H 3双侧加工3工艺规程设计3.1选择定位基准(1)粗基准的选择:作为粗基准的表面应平整,没有飞边、毛刺或其他表面缺欠。
该工件选择φ25外圆面和左端面作为粗基准。
采用左端面作粗基准加工右端面,可以为后续工序准备好精基准(2)精基准的选择:考虑要保证零件的加工精度和装夹准确方便,依据“基准重合”原则和“基准统一”原则,以粗加工后φ25的轴线为主要的定位精基准,采用小弯板为辅助的定位精基准。
3.2制定工艺路线生产过程是指将原材料转变为成品的全过程。
它包括原材料的准备、运输和保存,生产的准备,毛坯的制造,毛坯经过加工、热处理而成为零件,零件、部件经装配成为产品,机械的质量检查及其运行试验、调试,机械的油漆与包装等。
工艺过程是指在生产过程中,通过改变生产对象的形状、相互位置和性质等,使其成为成品或半成品的过程。
机械产品的工艺过程又可分为铸造、锻造、冲压、焊接、机械加工、热处理、装配、涂装等工艺过程。
其中与原材料变为成品直接有关的过程,称为直接生产过程,是生产过程的主要部分。
而与原材料变为产品间接有关的过程,如生产准备、运输、保管、机床与工艺装备的维修等,称为辅助生产。
由于零件加工表面的多样性、生产设备和加工手段的加工范围的局限性、零件精度要求及产量的不同,通常零件的加工过程是由若干个顺次排列的工序组成的。
工序是加工过程的基本组成单元。
每一个工序又可括哪些工序,由被加工零件的复杂程度、加工精度要求及其产量等因素决定。
3.3表面加工方法的确定根据零件的几何形状、尺寸精度及位置精度等技术要求,以及加工方法所能达到的经济精度,在生产纲领已确定的情况下,可以考虑采用万能性机床配以专用工卡具,并尽量使工序集中来提高生产率。
除此之外,还应当考虑经济效果,以便使生产成本尽量下降。
查《机械制造课程设计指导书》10页表1-6、1-7、1-8,选择零件的加工方法及工艺路线方案如下:十字轴零件加工方案3.4加工阶段的划分在粗加工阶段。
首先将精基准准备好,使后续工序都可以采用精基准定位加工,保证其他加工表面的精度要求;首先φ25圆面作为粗基准粗车右端面及φ25,然后以此圆轴线及端面为精基准加工其他面和孔。
在采用小弯板加工另一部分,以保证其形位公差之要求。
选用工序集中原则安排十字轴的加工工序。
该零件的生产类型为大批生产,可3.5工序顺序的安排机械加工工序(1)遵循“先基准后其他”原则,首先加工基准——φ25外圆轴线及端面。
(2)遵循“先粗后精”原则,先安排粗加工工序,后安排精加工工序。
(3)遵循“先主后次”原则,先加工主要表面(4)遵循“先面后孔”原则,先加工外圆面、端面,再加工孔,确定工艺路3.6确定工艺路线加工设备和工艺设备1 机床的选择:采用CA6140普通车床、Z535立式钻床、磨床2 选择夹具:该零件的生产纲领为大批生产,所以采用专用夹具。
3 选择量具:采用塞规,双用游标卡尺。
4机械加工余量、工序尺寸及公差的确定4、1工序1铣四轴端面1、工件材料:20CrMnTi ,σ=1018Mpa ,模锻。
机床:卧式车床CA6140刀具:YT15圆柱车刀,齿数Z=6,依据手册,由切削深度,以及加工类型(不经粗铣的半精铣),选用粗齿。
2、计算切削用量根据刀具材料以及加工类型,依据《机械工艺简明手册》查表z f =0.12mm ,144/min c V r =。
采用硬质合金圆柱车刀,w d =50mm ,Z=6,则1000917.2min cs v r n dπ==,由机床说明书s n 取920min r , 于是144min c r v =。
刀具每分钟进给量为z w f f Zn ==662.4mm/min. 3、计算基本时间本工序为相同的四个工步11244486.40.12920w l t s fn ==⨯=⨯ 4、计算其他时间t1=6%×t=29.2s 5、单件时间计算td=t+t1=486.4s+29.2s=515.6s4、2工序2粗车四轴外圆1、加工条件机床:卧式车床C6140刀具:YT5外圆车刀,由于σ=1018Mpa ,加工材料为结构钢,选用前角25°,系统刚性足够,切削深度不大应选用较小主偏角,依据手册主偏角范围10°~15°,由于取较小主偏角可以提高刀具寿命,因此选择10°,根据前角大小,以及加工类型(粗车),查的相应的α=8°,刀杆尺寸为21625cm ⨯。
2、计算切削用量根据加工尺寸确定背吃刀量为0.6p a mm =工件直径靠近20mm ,刀具材料为硬质合金,背吃刀量0.6mm ,有工艺手册查表得0.3mm f r =,通过查表法确定切削速速,根据纵车外圆的切削速度表,并根据以上得出的切削标准,选出对应的切削速度为152min m ,10001861.8min cs v r n dπ==,由机床说明书取转速为w n =1800min r 相应的转速为147min 1000w w n dm v π==3、计算基本时间本工序为四个相同工步 304413.320.31800w l t s fn ==⨯=⨯ 4、计算其他时间 t1=6%×t=0.8s 5、单件时间计算td=t+t1=13.32s+0.8s=14.12s4、3工序3半精车四轴外圆1、加工条件2、机床:卧式车床CA6140刀具:YT15外圆车刀,由于σ=1018Mpa ,加工材料为结构钢,查表得前角范围12°~15°,由于工件硬度低,前角需大一点,因此选用前角α=15°,15r k =,'5r k =,刀杆尺寸为21625cm ⨯,刀尖半径取1mm 。
2、计算切削用量根据切削尺寸及加工要求0.6p a mm =。
按表面粗糙度选取切削用量:根据刀具的相关参数,并选择有利于下步磨削最终达到最终的加工要求的表面粗糙度,查的进给量为0.25mm f r=。
用查表法确定切削速度,依据表加工工艺手册表14-13(硬质合金外圆纵车削的切削速度)258min c m v =。
10003209min cs v r n dπ==,根据机床说明书,取3200min w r n =,计算切削速度257min 1000w w n dm v π== 3、计算基本时间本工序为四个相同工步基本时间304490.253200w l t s fn ==⨯=⨯ 4、计算其他时间t1=6%×t=0.5s 6、单件时间计算td=t+t1=9s+0.5s=9.5s4、4工序4钻孔,攻螺纹,锪锥面1、加工条件机床:立式钻床Z518。
刀具:Φ6mm 中心钻;M8丝锥;60°锪钻。
确定切削用量 钻孔由材料σ=1018Mpa<0.748Gpa ,查表取0.15mm f r =。
依据钻直径以及进给量查表确定20.2min m v =, 计算转速10001072min cs v r n dπ==,车床为无极转速因此转速不需修正。
攻螺纹查表取9mm f r =,切削速度计算公式:xv o m y C d v e p=查表确定各系数:0.5,0,1,23.7v m y x C ====,=113min xv o m y C d m v e p =3、计算基本时间加工各步的走刀长度、进给量、转速分别为1212121211219,9,0.15,9,1072,4500min7.11w w w w r l mm l mm f mm f mm n n l l t sn f n f=======+=4、计算其他时间 t1=6%×t=0.43s5、单件时间计算td=t+t1=7.11s+0.43s=7.54s4、5工序5钻四轴向轴中心孔,锪锥面为了尽量保证Φ6mm 和Φ8mm 同轴,采用一次装卡,连续加工的方法,这也有利于节约工时,提高生产效率,减小工人劳动强度。
十字轴机械加工工艺过程卡片
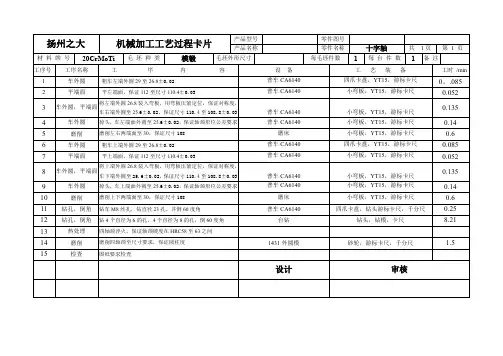
普车CA6140
小弯板,YT15,游标卡尺
0.14
10
磨削
磨削上下两端面至30,保证尺寸108
磨床
小弯板,YT15,游标卡尺
0.6
11
钻孔,倒角
钻车M8丝孔,钻直径23孔,并倒60度角
普车CA6140
四爪卡盘,钻头游标卡尺,千分尺
0.25
12
扬州之大
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
十字轴
共1页
第1页
材料牌号
20CrMoTi
毛坯种类
模锻
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
工序号
工序名称
工序内容
设备
工艺装备
工时/min
1
车外圆
粗车左端外圆29至26.8±0.02
普车CA6140
四爪卡盘,YT15,游标卡尺
0。2至尺寸110.4±0.03
普车CA6140
小弯板,YT15,游标卡尺
0.052
3
车外圆,平端面
将左端外圆26.8装入弯板,用弯板压紧定位,保证对称度,车右端外圆至25.6±0.02,保证尺寸110.4至108.8±0.03
普车CA6140
小弯板,YT15,游标卡尺
0.135
4
车外圆
掉头,车左端面外圆至25.6±0.02,保证轴颈形位公差要求
普车CA6140
小弯板,YT15,游标卡尺
0.14
5
磨削
磨削左右两端面至30,保证尺寸108
磨床
十字轴夹具设计(word文档良心出品)
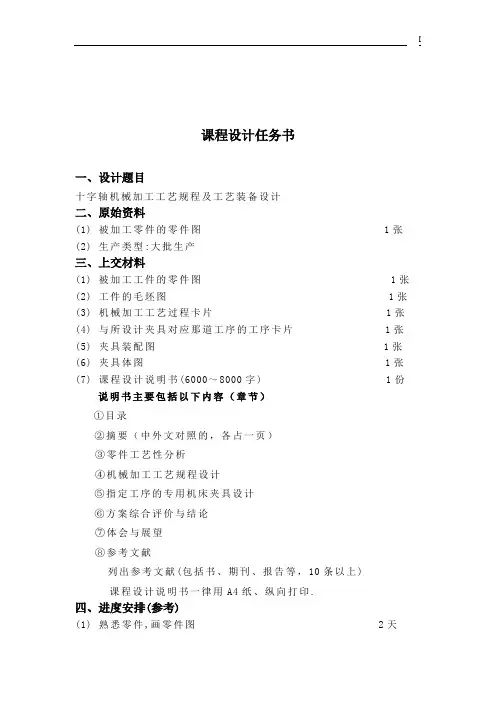
课程设计任务书一、设计题目十字轴机械加工工艺规程及工艺装备设计二、原始资料(1) 被加工零件的零件图1张(2) 生产类型:大批生产三、上交材料(1) 被加工工件的零件图1张(2) 工件的毛坯图1张(3) 机械加工工艺过程卡片1张(4) 与所设计夹具对应那道工序的工序卡片1张(5) 夹具装配图1张(6) 夹具体图1张(7) 课程设计说明书(6000~8000字) 1份说明书主要包括以下内容(章节)①目录②摘要(中外文对照的,各占一页)③零件工艺性分析④机械加工工艺规程设计⑤指定工序的专用机床夹具设计⑥方案综合评价与结论⑦体会与展望⑧参考文献列出参考文献(包括书、期刊、报告等,10条以上)课程设计说明书一律用A4纸、纵向打印.四、进度安排(参考)(1) 熟悉零件,画零件图2天(2) 选择工艺方案,确定工艺路线,填写工艺过程综合卡片5天(3) 工艺装备设计(画夹具装配图及夹具体图) 9天(4) 编写说明书3天(5) 准备及答辩2天五、指导教师评语成绩:指导教师日期成绩评定采用五级分制,即优秀、良好、中等、及格和不及格。
优秀:设计方案合理并新颖,设计说明书及设计图纸规范、内容丰富。
在设计过程中勤奋好学、有创新思想;良好:设计方案合理,设计说明书及设计图纸比较规范、内容比较丰富。
在设计过程中勤奋好学、有创新思想;中等:设计方案一般,设计说明书及设计图纸欠规范、内容一般。
在设计过程中比较勤奋、创新思想不明显;及格:设计方案不完善,存在一些小错误,说明书及设计图纸欠规范、内容一般。
在设计过程中勤奋精神不够:不及格:设计方案有严重错误,设计说明书及设计图纸不规范、内容浅薄。
在设计过程中勤奋好学精神不够。
摘要这次设计的是十字轴机械加工工艺规程及工艺装备设计,包括零件图、毛坯图、装配图各一张,机械加工工艺过程卡片和与工序卡片各一张。
首先我们要熟悉零件和了解其作用,它位于车床变速机构中,主要起换档作用。
然后,根据零件的性质和零件图上各端面的粗糙度确定毛坯的尺寸和械加工余量。
十字轴机械加工工艺规程及工艺装备设计

辽宁工程技术大学课程设计题目:十字轴机械加工工艺规程及工艺装备设计课程设计任务书一、设计题目十字轴机械加工工艺规程及工艺装备设计二、原始资料(1) 被加工零件的零件图1张(2) 生产类型:大批生产三、上交材料(1) 被加工工件的零件图1张(2) 工件的毛坯图1张(3) 机械加工工艺过程卡片1张(4) 与所设计夹具对应那道工序的工序卡片1张(5) 夹具装配图1张(6) 夹具体图1张(7) 课程设计说明书(6000~8000字) 1份说明书主要包括以下内容(章节)①目录②摘要(中外文对照的,各占一页)③零件工艺性分析④机械加工工艺规程设计⑤指定工序的专用机床夹具设计⑥方案综合评价与结论⑦体会与展望⑧参考文献列出参考文献(包括书、期刊、报告等,10条以上)课程设计说明书一律用A4纸、纵向打印.四、进度安排(参考)(1) 熟悉零件,画零件图2天(2) 选择工艺方案,确定工艺路线,填写工艺过程综合卡片5天(3) 工艺装备设计(画夹具装配图及夹具体图) 9天(4) 编写说明书3天(5) 准备及答辩2天五、指导教师评语成绩:指导教师日期成绩评定采用五级分制,即优秀、良好、中等、及格和不及格。
优秀:设计方案合理并新颖,设计说明书及设计图纸规范、内容丰富。
在设计过程中勤奋好学、有创新思想;良好:设计方案合理,设计说明书及设计图纸比较规范、内容比较丰富。
在设计过程中勤奋好学、有创新思想;中等:设计方案一般,设计说明书及设计图纸欠规范、内容一般。
在设计过程中比较勤奋、创新思想不明显;及格:设计方案不完善,存在一些小错误,说明书及设计图纸欠规范、内容一般。
在设计过程中勤奋精神不够:不及格:设计方案有严重错误,设计说明书及设计图纸不规范、内容浅薄。
在设计过程中勤奋好学精神不够。
摘要这次设计的是十字轴机械加工工艺规程及工艺装备设计,包括零件图、毛坯图、装配图各一张,机械加工工艺过程卡片和与工序卡片各一张。
首先我们要熟悉零件和了解其作用,它位于车床变速机构中,主要起换档作用。
十字头的机械加工工艺规程及夹具设计
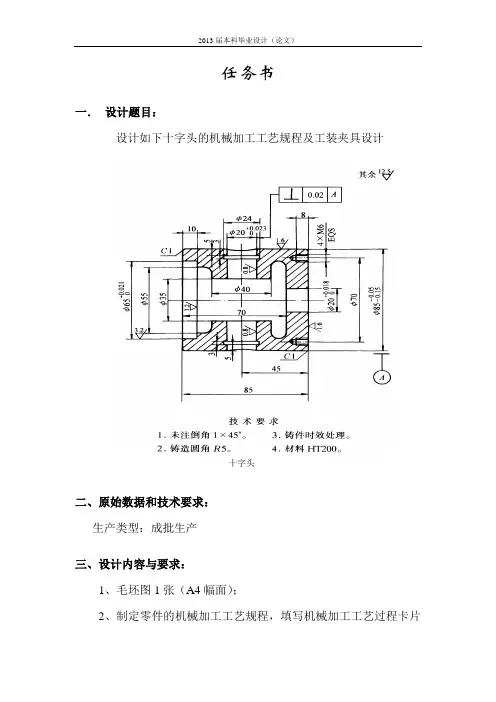
任务书一.设计题目:设计如下十字头的机械加工工艺规程及工装夹具设计十字头二、原始数据和技术要求:生产类型:成批生产三、设计内容与要求:1、毛坯图1张(A4幅面);2、制定零件的机械加工工艺规程,填写机械加工工艺过程卡片及所有工序的机械加工工序卡片1套;3、设计说明书1份。
四、进度安排:目录第一部分工艺设计说明书 (4)1.零件图工艺性分析 (4)1.1零件结构功用分析: (4)1.2零件图纸分析: (4)1.3主要技术条件: (4)2.毛坯选择 (4)2.1毛坯类型 (4)2.2毛坯余量确定 (5)2.3毛坯-零件合图草图 (5)3.机械工艺路线确定 (5)3.1定位基准的选择: (5)3.2加工顺序的安排: (6)3.3加工阶段的划分说明 (6)3.4加工工序简图 (6)4.主要工序尺寸及其公差确定 (7)5.设备及其工艺装备确定 (7)6.切削用量及工时定额确定 (8)第二部分夹具设计说明书 (14)2.14×M6的螺纹孔夹具: (14)2.2 镗床夹具设计(Φ20上偏差为+0.023下偏差为0的销孔): (16)2.3扩φ20(Φ20上偏差为+0.018下偏差为0)孔夹具 (21)2.4精车外圆夹具的设计(Φ85上偏差为-0.05下偏差为-0.15:) (24)2.5.夹紧装置设计(35×35的方孔) (26)2.5.1定位基准的选择 (26)2.5.2定位元件的设计 (26)2.5.3定位误差分析 (27)2.5.4铣削力与夹紧力计算 (27)2.5.5夹具体槽形与对刀装置设计 (27)2.5.6夹紧装置及夹具体设计 (30)3.2.7夹具设计及操作的简要说明 (30)第五部分设计体会 (31)参考文献: (32)第一部分工艺设计说明书1.零件图工艺性分析1.1零件结构功用分析:十字头零件是机械中常见的一种零件,它的应用范围很广。
由于它们功用的不同,该类零件的结构和尺寸有着很大的差异,但结构上仍有共同特点:零件的主要表面为精度要求较高的孔、零件由内孔、外圆、端平等表面构成。
机械制造技术课程设计-十字轴的工艺规程及钻中心孔夹具设计【全套图纸】[管理资料]

设计说明书题目:十字轴的工艺及钻中心孔夹具设计摘要本设计是十字轴零件的工艺规程及器其具设计。
从零件的结构外型分析,它的外型复杂,且不易加工,因此该零件选用是铸造件。
它的主要加工面是孔、端面,在加工中由于加工精度要求比较低,所以只是采用粗加工就可以,所以将其加工划分为粗加工和半精加工阶段,以保证加工精度。
在本设计中,先以一个面加工出一个基准面,然后,再以该基准面加工相应的孔。
在后面的工序中,均以该孔为定位基准,加工中间轴轴承支架的两侧平面,孔。
在整个加工过程中,分别采用了铣床、车床,钻床和镗床。
并设计了铣侧面、钻孔和车外圆的专用夹具,并对它们的定位都采用了两V型块定位,一挡销来辅助定位。
由于该零件的尺寸不大,所需的夹紧力不大。
因此,夹紧方式都采用手动夹紧,它的夹紧简单,机构的设计更为方便,满足夹紧要求。
关键词:十字轴零件,加工工艺,专用夹具,定位,夹紧。
全套图纸,加153893706ABSTRACTThis design is a parts processing and special fixture designs of intermed shaft supporting bracket. Parts from the appearance of the structure, its appearance complex and difficult process, so the selection of parts is casting. The parts are cast parts. In the processing, it is easier to ensure the processing accuracy of plane than the hole. So the parts’ main planes are hole, two blades of the Plectrum and groove. Therefore, in the design, it adopts the principle of plane first and hole second and divi des the hole and plane’s working into extensive and intensive processing stages so as to ensure the accuracy. In this design, firstly, it uses the plane to work a datum; secondly, it uses the datum to work according hole. And in the latter process of working, it also takes hole as the poisoning base and works the two bales of Plectrum, hole, bottom plane, groove and inclined plane. In the entire machining process, it uses separately the milling machine, driller and boring machine. And the design aspect of milling, boring and milling ducts special fixture. They also have adopted the positioning of a two marketing positioning. According to the requirement, it designs the special fixture. For the size of parts is not very big, it doesn’t require strong clamping force. Therefore, methods of clamping are manual clamping; that is because it is simple and the design is more convenient to meet the requirements of clamping. Keywords Plectrum:intermed shaft supporting bracket;Processing;Special Fixture;Positioning;Clamping。
十字轴夹具设计课程设计

十字轴夹具设计课程设计一、课程目标知识目标:1. 学生能理解十字轴夹具的基本结构及其设计原理;2. 学生能掌握机械制图中与十字轴夹具相关的视图表达方法;3. 学生能掌握十字轴夹具的力学分析及材料选择原则。
技能目标:1. 学生能运用CAD软件完成十字轴夹具的三维建模;2. 学生能运用工程制图知识绘制十字轴夹具的组装图和零件图;3. 学生能在实际操作中,正确组装和调试十字轴夹具。
情感态度价值观目标:1. 学生培养对机械设计专业的兴趣,增强对工程实践的热情;2. 学生树立严谨的科学态度,提高对工程质量和安全的责任感;3. 学生通过团队协作完成设计任务,培养沟通与合作的团队精神。
课程性质:本课程为机械设计课程的一部分,旨在让学生通过实际操作,掌握机械设计的基本知识和技能。
学生特点:学生为高中二年级学生,具有一定的物理、数学基础和初步的机械制图知识。
教学要求:结合学生特点,注重实践操作,提高学生的动手能力和创新能力。
通过分解课程目标,使学生在完成具体学习成果的过程中,达到本课程的教学要求。
二、教学内容1. 理论知识:- 十字轴夹具的基本结构及工作原理;- 机械制图基本知识:视图表达、尺寸标注、公差配合;- 材料力学基础:应力、应变、强度计算及稳定性分析;- 常用机械传动方式介绍。
2. 实践操作:- CAD软件操作:三维建模、工程图绘制;- 机械加工基础知识:车削、铣削、钻孔等加工方法;- 十字轴夹具组装与调试。
3. 教学大纲安排:- 第一周:十字轴夹具的基本结构及工作原理学习;- 第二周:机械制图基本知识复习及实践操作;- 第三周:材料力学基础知识和常用机械传动方式学习;- 第四周:CAD软件操作和十字轴夹具三维建模;- 第五周:机械加工基础知识学习及实践操作;- 第六周:十字轴夹具组装与调试。
教材关联内容:- 《机械设计基础》第四章:机械传动设计;- 《机械制图》第三章:视图表达方法;- 《材料力学》第二章:应力与应变;- 《CAD软件应用》第三章:三维建模与工程图绘制。
十字轴夹具设计说明书
前言随着机床加工精度的提高,为了降低定位误差,提高加工精度,对夹具的制造精度要求相当提高。
为了适应不同零件的需要和经济性,夹具有不同的型号,以及不同档次的精度标准提供选择。
本设计是结合目前实际生产中,通用夹具不能满足生产要求,而专门设计的一种铣床夹具,主要包括夹具的定位方案,夹紧方案,夹具体与定位键的设计及加工精度等方面来分析。
这个夹具具有其自身的优点,夹具体结构简单,操作方便。
具有精准的定位。
通过这次课设计,使我进一步理解了以前所学过的理论知识及怎样运用这些知识。
一 零件的结构特点十字轴式万向联轴器是一种最常用的联轴器。
利用其结构的特点由两个叉形头及十字轴通过滚动轴承构成。
其最大的特点是各向位移补偿能力强,结构紧凑,传动效率高,维修保养方便。
1.1主要技术要求根据任务书要求重点保证1 轴ф020.0053.022--2 轴ф22的圆度公差在0.01以内。
3 相邻两轴的垂直度在ф0.03以内。
1.2零件材料零件材料为20CrMnTi ,成分均匀稳定,淬透带窄、晶粒细小、纯净度高、表面质量良好、热顶锻性能优良等优点。
是性能良好的渗碳钢,淬透性较高,经渗碳淬火后具有硬而耐磨的表面与坚韧的心部,具有较高的低温冲击韧性,焊接性中等,正火后切削性良好,用于制造截面<30mm的承受高速、中等或重载荷、冲击及摩擦的重要两件,如齿轮、齿圈、齿轮轴十字头等。
1.3确定毛坯类型及制造方法由于零件材料为20CrMnTi,形状规则,因此选用锻造毛坯。
零件形状及尺寸如图所示,精度等级为IT14,机加工前应正火消除内应力。
1.4机械加工工艺路线工序1 车1轴至尺寸精度工序2 钻中心孔ф40工序3 扩孔至ф46保证尺寸精度,铣端面工序4 铣轴达到尺寸要求要求1.5零件图二夹具设计方案的确定2.1确定定位方案工件的定位是通过工件上的定位表面与夹具上的定位元件的配合或接触来实现的。
定位基准是确定工件位置时所依据的基准,它通过定位基面所体现。
“十字轴”零件的机械加工工艺规程及典型夹具设计
机械制造工艺学课程设计说明书设计题目:“十字轴”零件的机械加工工艺规程及典型夹具设计(年度生产纲领为8000件)学院机械学院专业机械设计制造及其自动化班级 xxxxxxxxxx设计 xxxxx学号 xxxxxxxxxxx指导教师 xxxxxxxxx20 年月日机械制造工艺学课程设计任务书题目:“十字轴”零件的机械加工工艺规程及工艺装配设计生产纲领为中批或大批生产内容:1.零件图 1张2.毛坯图 1张3.机械加工工艺过程综合卡片 1张4.工艺装备设计 1~2套5.工艺装备主要零件图 1张6.课程设计说明书 1份目录摘要 (3)一、零件的分析 (4)1.1零件的作用 (4)1.2零件的工艺分析 (4)二、工艺规程设计 (5)2.1确定毛坯的制造形式 (5)2.2基面的选择 (5)2.3制定工艺路线 (5)2.4机械加工余量、工序尺寸及毛坯尺寸的确定 (7)2.5确定切削用量及基本工时 (8)三、专用夹具设计 (10)3.1 设计主旨 (10)3.1 夹具设计 (10)3.1 夹具设计及操作的主要说明 (11)参考文献 (11)摘要这次设计的是十字轴机械加工工艺规程及工艺装备设计,包括零件图、装配图各一张,机械加工工艺过程卡片和与工序卡片各一张。
首先我们要熟悉零件和了解其作用,它位于车床变速机构中,主要起换档作用。
然后,根据零件的性质和零件图上各端面的粗糙度确定毛坯的尺寸和机械加工余量。
最后拟定工艺路线图,制定该工件的夹紧方案,画出夹具装配图。
就我个人而言,我希望能通过这次课程设计,了解并认识一般机器零件的生产工艺过程,巩固和加深已学过的技术基础课和专业课的知识,理论联系实际,从中锻炼自己分析问题、解决问题的能力,为今后的工作打下一个良好的基础,并且为后续课程的学习打好基础。
一、零件的分析1.1零件的作用十字轴是万向联轴器的重要而基本零件,通过滚动轴承与两个叉形头连接起到换向和传递扭矩和运动的作用。
按虎克铰链原理工作,传递转矩可达m KN •10000~8000。
十字轴加工工艺及夹具设计说明书(精编文档).doc
【最新整理,下载后即可编辑】课程设计说明书设计:十字轴的机械加工工艺规程及典型夹具设计学院:机械制造及其自动化工程专业:机械设计制造及其自动化班级:机制二班姓名:指导教师:2014 年12 月28 日完整CAD图纸、工艺过程卡联系QQ1394951471序言机械制造工艺学课程设计是我们学完了大学的全部基础课、技术基础课以及大部分专业课之后进行的。
这是我们在进行毕业设计之前对所学各课程的一次深入的综合性的总复习,也是一次理论联系实际的训练,因此,它在我们四年的大学生活中占有重要的地位。
就我个人而言,我希望能通过这次课程设计,了解并认识一般机器零件的生产工艺过程,巩固和加深已学过的技术基础课和专业课的知识,理论联系实际,对自己未来将从事的工作进行一次适应性训练,从中锻炼自己分析问题、解决问题的能力,为今后的工作打下一个良好的基础,并且为后续课程的学习打好基础。
由于能力所限,设计尚有许多不足之处,恳请各位老师给予指导。
目录序言 ___________________________________________ I 目录 __________________________________________ II一、设计的要求 _________________________________ 11.2设计的要求 _______________________________ 11.3时间大致分配 _____________________________ 1二、零件的分析 _________________________________ 22.1零件的作用 _______________________________ 22.2 零件的工艺分析__________________________ 2三、机械加工工艺设计___________________________ 23.1确定生产类型 _____________________________ 23.2确定毛坯种类 _____________________________ 33.3确定锻件加工余量及形状___________________ 3四、工艺规程设计_______________________________ 44.1选择定位基准 _____________________________ 44.2制定工艺路线 _____________________________ 44.3表面加工方法的确定 _______________________ 54.4加工阶段的划分 ___________________________ 54.5工序顺序的安排 ___________________________ 64.6确定工艺路线 _____________________________ 6五、机械加工余量、工序尺寸及公差的确定________ 75.1工序1铣四轴端面 _________________________ 75.2工序2粗车四轴外圆_______________________ 85.3工序3半精车四轴外圆_____________________ 95.4工序4钻孔,攻螺纹,锪锥面______________ 105.5工序5钻四轴向轴中心孔,锪锥面__________ 115.6工序6渗碳淬火 __________________________ 125.7工序7精磨四轴外圆、端面________________ 12六、夹具设计 __________________________________ 136.1夹具选择 ________________________________ 136.1.1问题的提出_________________________ 136.1.2定位基准的选择_____________________ 136.2定位加紧方案 ____________________________ 146.3 夹具元件的设计计算______________________ 146.3.1夹紧力作用点_______________________ 146.3.2夹紧力的方向_______________________ 146.3.3夹紧方案___________________________ 156.4 夹具装配图的绘制_______________________ 15七、体会与展望 _______________________________ 16八、参考文献 _________________________________ 17一、设计的要求1.1机械制造工艺学课程设计题目及生产纲领题目为十字轴的机械加工工艺规程及工艺装备设计。
十字轴机械加工工艺规程及工艺装备设计工艺过程卡片新
3min
2
平端面,保证108至109±0.03
普通车床CA6140
小弯板
YW1
45°
游标卡尺
3min
3
将109一端Φ25.5±0.02×28装入弯板,用压板压紧定位,车另一端面保证对称度
车Φ25至Φ25.2±0.02长29.9±0.02倒钝
普通车床CA6140
小弯板
YW1
45°
游标卡尺
3min
普通车床CA6140
小弯板
YW1
45°
游标卡尺
3min
6
钻车M8丝孔,Φ23×60°深4,倒角60°
普通车床CA6140
四爪夹盘
钻头
游标卡尺、千分尺
5min
7
钻4ห้องสมุดไป่ตู้Φ6孔,钻4×Φ8深26孔,倒角60°
台钻
钻模
钻头
卡尺
9min
8
热处理,淬火Φ25四个轴颈上,硬度保证HRC58-63
1000件/30min
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
十字轴
共
1
页
第
1
页
材料牌号
20CrMoTi
毛坯种类
模锻
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
工
序
号
工序内容
设备
工艺装备
工时
夹具
刀具名称
刀具规格
量具
1
车Φ25外圆至Φ25.5±0.02×28确保两处108位置度要求
普通车床CA6140
四抓卡盘
YW1