
产品开模前期分析检讨资料样板
Slide
LIFT PARTING LINE (斜顶分型线:紫色线表示)
斜顶PL,(局部位做放大图).一页不够可以添加
Lifter
SLIDE&LIFT ST CHECK(行程检查)
滑块和斜顶行程检测
PART THICKNESS CHECK(壁厚检测)
壁厚检测(厚胶位做剖面图,给出对应方案,防止缩水等问题)
DRAFT ANGLE CHECK(拔模角检测)
出模角检测(包括斜顶,滑块及骨位),一页不够可以添加
b
0.8mm
T=2.2mm 1.2mm
E=0.2-0.3mm
a
GRAIN ANGLE CHECK(晒纹检测)
晒纹区域/ 角度/ PL 面检测
Inster
议)
(镶件建
Cavity Insert
Core Insert
Shrinkage (收缩率)
CAVITIES NO
(腔数)
Gate type (入水类型) PAGE DFM by CHECK by
(页数) (制作者) (检查者) (客方确认人)
CUSTOMER CONFIRMATION
CUS Information (客户开模信息 检讨)
如客户仕样书/ 技术规格/ 2D产品图重点尺寸
Model(模具编号):
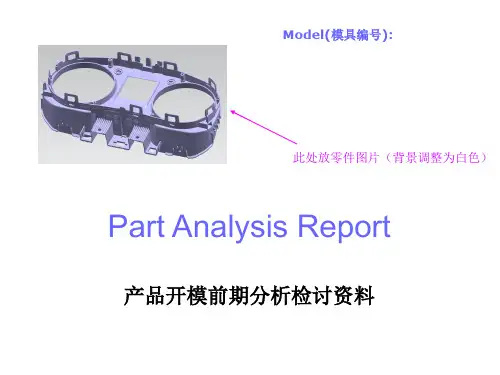
此处放零件图片(背景调整为白色)
Part Analysis Report
产品开模前期分析检讨资料
PART INFORMATION(产品信息)
CUSTOMER
Item
(客户名称)
(项目名称) (产品名称) (产品编号)
Part Name Part NO
Size for part(产品大小) Plastic material (塑料)
EJ
(顶出建议)
mm mm 0.5· mm 0.5·
GATE
建议)
3MM
(进胶
Proposal
水检讨)
(外观面缩
外观背面骨位是否要做小/ 司筒柱是否需做火山口设计
Proposal
位检讨)
(模具薄钢
硬模薄钢位是否有尖角设计
Proposal
是否有粘前模/ 滑块/ 斜顶的风险
(粘模检讨)
sal
变形检讨)
(产品收缩
PA6+GF / PP料的方形产品变形检讨
Proposal
(取件检讨)
是否有斜顶等结构导致产品顶出后仍夹钢料,导致取件困难。
Proposal(优化产品结构的合理化建议)
避免斜顶与滑块底面擦穿/ 外观面应力痕检讨/ 优化注塑工艺等
Parting line (前后模分型线:红色线表示)
CAV
PL
COR
前后模PL,(局部位做放大图).一页不够可以添加
PL
拔模基准
脱模值=0.2—0.35mm
PL PL
拔模基准
插穿值=1mm
脱模值=0.2—0.35mm
SLIDE PARTING LINE(滑块分型线:蓝色线表示)
滑块PL,(局部位做放大图).一页不够可以添加
开模检讨报告0105

公模侧其他未拔模面建议按 减胶0.1mm原则拔模 Pkfeart
公模侧拔模建议
深红色面建议拔模0.3度, 单边减胶0.04mm,此处 有功能要求,建议客户 拔模,更新3d 紫红色面建议拔模2度, 单边减胶0.11mm 母模侧其他未拔模面建议按 减胶0.1mm原则拔模
Pkfeart
滑模抽芯方向问题检讨 问题1:滑块退出方向无拔模,易粘模
开模检讨报告
原料:ABS 缩水率:? (请客户提供) 模具類型:三板模 穴数:1模4穴 Pkfeart
PL
母模 公模
红色线是PL线,蓝色线为滑块线
Pkfeart
滑块
滑块Leabharlann Pkfeart浇口
两点进胶,母模侧偷肉 0.5mm,公模侧加胶 0.5mm,,请确认!
Pkfeart
母模入子示意图
母模入子1 母模仁 考虑到加工及排气的需 要,母模增加异形入子
建议公差改 为+/-0.15
Pkfeart
母模入子2
母模圆入子1
母模圆入子2 母模圆入子3 Pkfeart
公模入子示意图
公模圆入子1
公模圆入子2
公模仁1
公模仁2
Pkfeart
母模顶针排布示意图
母模侧筋位太深,易粘母模,建议母模加顶出 机构,顶针排布如上图所示。请确认! Pkfeart
公模顶出示意图
公模侧顶针排布示意图请确认!
Pkfeart
R0.3mm
Pkfeart
问题点
修改后
外观棱边无倒角,不利与脱 模,建议加R0.3mm
建议加R0.3mm Pkfeart
问题点
建议公差改 为+/-0.1
建议公差改 为+/-0.05
产品开模前期分析检讨资料样板
Shrinkage (收缩率)
CAVITIES NO
(腔数)
Gate type (入水类型) PAGE DFM by CHECK by
(页数) (制作者) (检查者) (客方确认人)
CUSTOMER CONFIRMATION
CUS Information (客户开模信息 检讨)
如客户仕样书/ 技术规格/ 2D产品图重点尺寸
Slide
LIFT PARTING LINE (斜顶分型线:紫色线表示)
斜顶PL,(局部位做放大图).一页不够可以添加
Lifter
SLIDE&LIFT ST CHECK(行程检查)
滑块和斜顶行程检测
PART THICKNESS CHECK(壁厚检测)
壁厚检测(厚胶位做剖面图,给出对应方案,防止缩水等问题)
变形检讨)
(产品收缩
PA6+GF / PP料的方形产品变形检讨
Proposal
(取件检讨)
是否有斜顶等结构导致产品顶出后仍夹钢料,导致取件困难。
Proposal(优化产品结构的合理化建议)
避免斜顶与滑块底面擦穿/ 外观面应力痕检讨/ 优化注塑工艺等
DRAFT ANGLE CHECK(拔模角检测)
出模角检测(包括斜顶,滑块及骨位),一页不够可以添加
b
0.8mm
T=2.2mm 1.2mm
E=0.2-0.3mm
a
GRAIN ANGLE CHECK(晒纹检测)
晒纹区域/ 角度/ PL 面检测
Inster
议)
(镶件建
Cavity Insert
Core Insert
EJ
(顶出建议)
mm mm 0.5· mm 0.5·
产品开发检讨书

产品开发检讨书近期,我们团队完成了一项产品开发的任务。
在这个过程中,我们遇到了许多挑战,也获得了一些成功。
在这篇检讨书中,我将回顾我们的工作,并提出一些反思和建议,以便我们在未来的项目中能够更好地改进。
首先,让我们回顾一下我们的产品开发过程。
我们开始的时候,明确了产品的目标和需求。
我们与客户进行了充分的沟通,并确保我们理解他们的期望。
接着,我们进行了市场调研,分析了竞争对手的产品,并制定了一个详细的产品规划。
在设计阶段,我们团队展现了出色的创造力和团队合作精神。
我们通过头脑风暴和讨论,提出了许多创新的设计概念。
我们经过多次修改和改进,最终确定了一个符合客户需求的产品设计。
然而,在产品开发的实施阶段,我们遇到了一些问题。
首先,我们在项目计划和时间管理方面存在一些困难。
由于过于乐观的时间估计,我们经常无法按时完成任务。
这导致了项目延期和资源浪费。
我们应该更加谨慎地制定计划,并合理分配资源,以确保项目按时交付。
其次,我们在产品测试和质量控制方面也存在一些问题。
尽管我们进行了一些测试,但我们没有充分考虑到用户的真实使用情况。
这导致了一些功能上的问题和用户体验的不佳。
我们应该更加注重用户反馈,并进行更全面的测试,以确保产品的质量和可靠性。
此外,我们在市场推广方面也没有做得很好。
我们没有充分利用各种渠道来宣传和推广我们的产品。
我们应该更加积极地与媒体、社交媒体和行业合作伙伴合作,以提高产品的知名度和市场份额。
在总结和反思过去的经验后,我提出以下建议,以便我们在未来的产品开发中能够取得更好的成果。
首先,我们应该更加注重项目管理和时间控制。
我们需要制定合理的项目计划,并在项目执行过程中进行有效的时间管理。
我们应该设定明确的里程碑和目标,并确保团队成员清楚任务的优先级和截止日期。
其次,我们应该加强产品测试和质量控制。
我们应该更加注重用户的需求和体验,进行全面的功能和性能测试。
我们还应该建立一个反馈机制,以便用户能够及时报告问题并提出改进建议。
YX1108-091开模前检讨

cartridge mini ,vicko cardridge mini
转水口
检 讨 人:李德健
1
忠 诚 精实
分型线示意图
CAVITY CORE
前后模大PL面
2
忠 诚 精 实
分型线示意图
CAVITY CORE
• 前后模大PL
3
忠 诚 精 实
顶出示意图
产品
推板
采用推板顶出
4
忠 诚 精 实
进胶点示意图
用推板推出蓝色部份强脱, 用推板推出蓝色部份强脱,请确认
5
忠 诚 精 实
按图示做成6件镶针, 按图示做成 件镶针,请确认 件镶针
6
忠 诚 精 实
顶出示意图
产品
推板
采用推板顶出
7
忠 诚 精 实
镶件示意图
镶件1 镶件
镶件2 镶件
如图示镶件1先退空出活动位 镶件 再退,最后推板推出 请确认. 如图示镶件 先退空出活动位,镶件 再退 最后推板推出 请确认 先退空出活动位 镶件2再退 最后推板推出,请确认
8
忠 诚 精 实
李德健产品开模明细前后模大pl面分型线示意图cavitycore前后模大plcavitycore顶出示意图产品推板采用推板顶出进胶点示意图用推板推出蓝色部份强脱请确认顶出示意图采用推板顶出产品推板
产品开模明细
塑料材質(牌號及顏色): 待客户确认 产品名称:krytka 外观处理: 開模穴數: 1+1 模仁材質: CAVITY: 2344(HRC52-55) CORE : 2344(HRC52-55) 滑塊材質: : 建議縮水率: 1.016 外形尺寸 : 19.1X26X16.4 18.8X18.8X12.5 模具型式: PP
模具开模前检讨标准样板
图圈处为模穴号和其他标示区域
26
新产品模具结构检讨项目自检表
项目
胶厚检查 拔模检查
自检 Ok Ok
复查 OK OK OK OK OK OK OK OK
状态
更新版次及日期 V1 V2 V3
PL线合理性分析 Ok 进浇位置选择 收缩可能分析 表面处理要求 顶针位置要求 装配效果检查
Ok Ok
火花纹
OK OK
电池仓周侧的拔模做0.5度,避免 与电池盖装配有间隙
7
Issue 拔模问题及分析) Draft Issue(
此处装弹片骨位做0.5-1度拔模
此区域骨位做2度拔模
8
Issue 拔模问题及分析) Draft Issue(
此区域骨位做2度拔模
9
Issue 拔模问题及分析) Draft Issue(
行位面做1度拔模
13
Parting Line(PL线)
Cavity P.L
Core
14
Parting Line(PL线)
15
Parting Line(PL线)
16
Parting Line(PL线)
17
Parting Line(PL线)
18
Slider(行位分模线)
19
Lifter(斜顶分模线)
20
Lifter(斜顶分模线)
21
Gate Type(进浇形式及位置)
采用一点点浇口进胶
此处预留侧浇口
22
Weld lines(结合线位置)
彩条为结合线位置
23
Air traps(困气位置)
圈点为困气位置
24
Ejector Pin(顶针位置确认)
产品开发与创新检讨书
产品开发与创新检讨书尊敬的领导:我写这封检讨信,是为了就我们公司在产品开发与创新方面的不足之处进行反思和总结,并提出改进措施,以期能够提高我们公司的竞争力和市场占有率。
首先,我们公司在产品开发过程中存在一些问题。
首要的是产品研发过程中缺乏有效的沟通和协作机制。
团队成员之间信息传递不畅,导致项目进展缓慢,甚至出现了一些不必要的错误。
此外,对市场需求的调研不够充分,产品定位和功能设计与消费者的实际需求存在偏差。
这些问题影响了我们的产品的市场竞争力和用户体验。
其次,我们公司在对新技术的应用与创新方面存在一些不足。
虽然我们有一支技术实力强大的团队,但在产品创新上却缺乏一些前瞻性的思维。
我们过于依赖传统的技术和产品模式,忽视了市场变化和竞争对手的新动向。
这导致我们的产品在创新性和差异化上存在一定的局限性,难以满足市场对新鲜和独特产品的需求。
另外,我们公司在产品开发与创新上的资源分配也需要进行反思。
由于资源有限,我们在一些重点产品上的投入不够,只能做表面上的改进,而无法实现真正的创新。
同时,对于一些潜力较小的产品,却过度投入,导致了我们在资源利用上的不合理。
针对以上问题,我提出以下改进措施:首先,加强项目管理,改进团队沟通和协作机制。
建立高效的沟通平台和系统,及时分享信息,减少信息传递过程中的误解和偏差。
同时,加强团队成员的协作意识和团队精神,提高项目进度和质量控制能力。
其次,加大对市场需求的调研力度,完善产品定位和功能设计。
通过市场研究、用户调查等方式,全面了解消费者的需求和偏好,从而更好地满足市场需求。
同时,与相关合作伙伴共同开展产品创新和开发过程,引入新技术和创新思维,提升产品的竞争力和差异化。
最后,优化资源分配,合理安排产品开发和创新投入。
重点关注具有市场潜力和竞争力的产品,加大投入力度,提高研发质量和速度。
同时,对于不具备市场潜力的产品,适度降低投入,避免资源的浪费。
总结起来,我们公司在产品开发与创新方面存在一些问题,但只要我们能够积极反思和改进,采取相应的措施,相信我们一定能够实现产品的持续创新和优势突破,进一步提升市场竞争力和盈利能力。
开模DFM报告检讨格式
模具检讨-斜销拆线
请全屏后点击此处回复
OK NG CHECK NEW 3D
模具检讨-滑块拆线
请全屏后点击此处回复
OK NG CHECK NEW 3D
上图所示为滑块拆线。
模具检讨-拔模分析
请全屏后点击此处回复
OK NG CHECK NEW 3D
产品绿色面为直身面,外观和有配合的地方请RD拔模,其余我司按 下图形式拔模
713 开模DFM
产品和模具检讨索引
产品介绍 模具概况 塑料介绍 外观要求 材料评估 工艺风险评估 重点管控尺寸 模具检讨-分模线 模具检讨-成型机构 模具检讨-斜销拆线 模具检讨-滑块拆线 模具检讨-拔模分析
Page
模具检讨-肉厚分析 模具检讨-浇口设计 模具检讨-模流分析 模具检讨-顶出方案 模具检讨-刻字方案 组装 其他要求 其他问题 遗留问题
1*2
Gates per Cavity(每穴浇口数量) Lifters per Cavity(单穴斜顶数量) Injection/Runner System (流道系统) Part Weight (产品单重) running weight(流道重量)
Treatment(后工艺)
Injection machine (Ton) (注塑机吨 位)
HUAWEI TECHNOLOGIES CO., LTD.
Huawei Confidential
Page 2
Page
产品介绍
请全屏后点击此处回复
OK NG CHECK NEW 3D
产品尺寸:16mm*16mm*16.9mm
来档日期
成型穴数
1*2
壳体材质
增强ABS
成品直通率
一 产品前期检讨内容
一产品的成型条件1. 检查产品是否适合做压铸产品○1产品的壁厚是否达到0.8MM以上检查内容○2产品的结构是否适合做压铸产品(不适合是否做机加工)○3Φ3以下的孔不易做出2.产品壁厚是否均匀(壁厚均匀厚度的比例不能超过一倍)不然可能出现以下问题○1缩水不均匀○2变形的程度不一样○3可能会形成很多砂孔二.产品的结构是否合理○1是否有倒扣(如有需要改善)○2是否与不易成型的位置(加过水或其他办法)检查内容○3是否有拔模(减胶或加胶拔模)○4有孔位的是否可以成型(避免后加工)○5拔模角度的大小不得小于0.1单边三.产品公差能否做得到○1位置尺寸公差是否可以做的到○2平面度公差是否做的到检查内容○3圆跳动公差○4圆柱孔径大小公差○5同心度公差是否做的到○6角度公差是否做的到(会不会影响到产品变形)四. ○1产品上的那些孔是否需要机加(保证在尺寸公差内)机加工内容○2螺孔机加(美制公制英制)是否做的到○3铆合(铆合柱的直径是否铆的住)○4倒扣是选择机加还是改产品五.外观○1最大毛边的尺寸要求○2气密性的要求(砂孔的要求程度)○3抛光(位置抛光面的尺寸要求)检查内容○4化镍(需要到达多少um)○5喷砂(需要表面层达到多少um)○6喷漆○7皮膜【二】模具○1分型面的位置(滑块位置)○2进料的位置.渣包的位置○3缩水率. 模穴数. 材质○4产品拔模角度分析检讨内容○5产品结构分析○6因结构无法达成产品形状分析○7产品顶出结构分析○8产品加工分析○9产品风险分析。
产品开模前检讨
产品开模前检讨第一篇:产品开模前检讨产品开模前检讨1.什么是产品检讨:产品检讨是指模具开发人员对客户(产品开发人员)的产品进行开模合理性分析,并并用文字和图片的形式对产品可能出现的问题和产品改善的方案进行汇总,并反映给客户2.为什么要进行产品检讨:为了能够使产品的模具顺利开出或低成本开出。
3.产品检讨的方法有那些:与客户当面检讨做成文字资料传给客户4.产品检讨包括那些部分?a.拔模角检讨:主要是对产品怎么样拔模进行检讨。
主要是拔模角大小的检讨,拔模角越大越好脱模,但太大的拔模角会造成产品的尺寸难以保证,公模面拔模角太大会导致产品拉母模等;b.产品肉厚的检讨:主要是考虑产品会不会缩水,及缩水是否对外观和功能产生影响;c.产品分模线检讨:这部分是比较重要的,因为如果产品的分模线选择不好,会造成如下后果:产品外观面有明显分模线产品毛边方向影响装配导致模具分模面复杂,使模具难以加工和组配,影响模具寿命d.倒勾检讨:如果倒勾是产品设计人员不小心做上去的,并没有组配要求,可以要求去掉该倒勾;如果有组配关系的倒勾,可以考虑改为公母模*破插破,使模具结构简化;如果用滑块或斜销成型,机构是否有安装空间;斜销或滑块的分模线,客户是否接受?e.其他产品不合理结构检讨:如果能使模具结构简化并不影响产品功能,可以建议客户更改产品结构。
f.进浇方式检讨:主要考虑进浇点和结合线对产品外观和强度的影响;g.顶针排布检讨:有些透明件这个检讨很重要。
5.模流分析很重要吗?模流分析是特别重要的,尤其对于大型零件和外观件,产品检讨要附带模流分析;6.产品检讨有什么作用:a.可以使模具结构简单;b.预测产品缺陷,使客户凭要求做出合适的设计更改;c.可使客户承担一定风险:如果你在报告中做出的很明显的产品不合理结构客户未加理会,他将承担一定的责任。
7.产品检讨要做检讨报告吗?是的,口说无凭立字为据;方便客户查阅,应图文并茂A.设计变更的项目是否确实地记入最新版的成品图内?B.有无机种替换?交换模仁之模具结构是否没问题?是否方便于拆装?C.树脂相关的情报是否详实?是否取得了物性表?1.树脂名。
模具的检讨书怎么写
尊敬的领导:您好!在此,我谨以诚挚的态度,就近期在模具工作中出现的失误进行深刻的检讨。
现将检讨内容如下:一、检讨背景近期,我在负责某型号模具的生产过程中,由于对模具结构、工艺要求理解不透彻,导致模具在生产过程中出现了一系列问题,影响了生产进度和产品质量。
现将具体问题及原因分析如下:二、检讨内容1. 对模具结构理解不透彻在接到模具设计图纸后,我未能对模具结构进行详细分析,导致在模具加工过程中,未能准确把握关键尺寸和公差要求。
具体表现在以下几个方面:(1)在加工模具关键部位时,未能严格按照图纸要求进行加工,导致模具尺寸偏差较大。
(2)在模具装配过程中,由于对模具结构理解不透彻,未能正确安装模具零件,导致模具装配质量不合格。
2. 对模具工艺要求掌握不足在模具生产过程中,我对模具工艺要求掌握不足,导致以下问题:(1)在加工模具时,未能严格按照工艺要求进行加工,导致模具加工精度不达标。
(2)在模具装配过程中,由于对工艺要求掌握不足,未能确保模具装配质量。
3. 缺乏沟通与协作在模具生产过程中,我未能及时与设计、生产等部门进行沟通与协作,导致以下问题:(1)在设计阶段,未能及时将模具结构修改意见反馈给设计部门,导致模具设计存在缺陷。
(2)在生产过程中,未能及时将生产问题反馈给生产部门,导致生产进度延误。
三、改进措施1. 加强学习,提高自身业务水平针对以上问题,我将加强学习,提高对模具结构、工艺要求的理解,确保在今后的工作中能够准确把握关键尺寸和公差要求。
2. 严格执行工艺要求,确保模具质量在模具生产过程中,我将严格按照工艺要求进行加工和装配,确保模具质量。
3. 加强沟通与协作,提高工作效率在今后的工作中,我将加强与设计、生产等部门的沟通与协作,确保模具生产顺利进行。
四、总结此次模具生产过程中出现的失误,给我敲响了警钟。
我将以此为鉴,认真反思,切实改进工作方法,提高自身业务水平。
同时,我也将以此为教训,加强对团队其他成员的培训,共同提高模具生产质量。