
科氏力秤煤粉计量系统在水泥生产线的应用_王荣东
取出铁夹子,将进料管道、传感器等全部安装就 位,启动流量计电动机,监测 M0,逐步下降至 450,切 除该值后(除零点)开机,煤粉秤系统恢复正常工作。 4.3 瞬时流量有指示,但实际无煤粉送出
上并联一只小型密封继电器,取其一组常开触头作为 否 在 0.05 ~0.075MPa 之 间 , 其 它 气 路 压 力 是 否
螺旋泵的运行信号,解决了此问题。
在 0.1~0.17MPa 之间,以确保密封和清灰效果。 有条
5 日常维护
科氏力秤煤粉计量系统综合了煤粉给料、计量和
件的, 可在系统气压单元总进气管前加装一 台 0.5m3/min 油水分离器, 以减轻各气路过滤器的工
2004 年 4 月, 在一次对分解炉煤粉计量秤电动 机例行维护保养后,瞬时流量波动异常,送煤压力不 稳定,现场给料变频器的速度变化频繁。 由于恰好在 该段时间窑头 2 台一次风机刚进行了变频调速改造, 维护人员首先怀疑是变频器干扰所致,遂对传感器等 有关重要电缆线路进行重新布置,在原桥架布置的基 础上加穿钢管,以确保屏蔽可靠,但采取措施后仍没 有效果。 经设备生产厂家的提醒,并仔细查阅资料,分 析认为是流量计电动机保养后将极性接反,导致力矩 传感器反转,从而产生计量的波动和送煤压力的不稳 定。 调整方向后计量秤工作正常。
2 处理及体会
现场维修人员对阀门叶片掉向处理后, 启动风 机,风机阀门开度达 100%,电动机电流值为 86A,电 流明显下降,达到正常使用要求。
通过本次排风机电动机超流原因的查找,可以总 结出以下 3 点经验。 首先,不要盲目地怀疑设计院的
设计能力,因 为 5 000t/d 生 产 线 的 设 计 ,目 前 在 国 内
2 系统构成
煤粉计量系统由 WD 稳流给料机、KL(M)科氏力 秤流量计、NL 气力螺旋输送泵及控制装置组成,其系 统构成见图 2。
其中,WD 水平回转式 稳 流 给 料 机 由 减 压 仓 、均 压仓和转子腔组成。 减压仓内设有减压装置,以消除 煤粉仓仓压影响,为均压仓均压提供条件。 均压仓内 设有搅拌器,使物料充分活化,避免物料起拱、黏壁, 消除物料死区。 转子腔内设有水平回转分格轮,每转 一周输送相同容积的物料, 根据给料量由 PLC 自动 调节转子速度,在稳定料流的同时,实现对流量计的 定量给料。
KL(M)科 氏 力 秤 流 量 计 主 要 由 驱 动 电 动 机 、 力 矩 传感器和测量盘组成,经过计量的物料进入气力螺旋 输送泵后,被送入输煤管道中;该泵同时具有锁风作 用。
控制装置负责整个系统的信号采集、 状态判断、 误差校正、运行处理、数据显示、系统调节和系统通讯 等。 其控制原理框图见图 3。
- 58 -
2009.No.12
由于螺旋泵电动机的运行信号突然消失而引起的系
3) 定期检查螺旋气力输送泵出口挡料板动作是
统跳停。
否灵活,有无脱落现象;
分析系统控制装置原理图,其它开关信号均直接
4)每班检查收尘风管是否畅通,及时清理风管弯
来源于小型密封继电器的动合触头或通过其放大、转 处的积灰,保证系统处于负压工作状态;
物料在运动过程中,其径向摩擦力 Fr、反向离 心 力 Fx 不对驱动轴产生反作用力矩,而沿切线方向的科里奥 利力 Fc 则会对测量盘叶片产生力矩 M, 通过测量该 力矩,即可获得物料的质量流量,其计算公式为:
M = QωR2 式中:
M— ——测量盘受到的力矩; Q— ——物料流量; ω— ——角速度; R— ——测量盘半径。
代码 M M0 P P0 T Ti
表 1 设定窗口、监视窗口和参数窗口主要参数代码描述
设定窗口
监视窗口
代码含义
代码
代码含义
代码
力矩检测值
M
力矩检测值
MH
初始力矩切除值
n
转速控制值
MV1
调节比例
Ne
给料机转速
Nsamp
流量系数
Q
瞬时流量
PV
采样周期
Qsp
流量设定值
SML
积分时间
S1
设定值修正 1
SP
S2
设定值修正 2
SP11
T
采样周期
SPAN
Wh1
堵料报警(监测 M)
Tautoz
参数窗口 代码含义 相对力矩
控制输出的相对值 采样次数
相对于量程的流量反馈值 小信号切除值(显示) 相对于量程的设定值 相对控制值范围 量程范围 采样周期
4 应用中出现的问题及处措施
4.1 工作时装置呈正压状态,停止时呈负压状态
分析此故障没有在第一时间查出的原因,主要有 两点:一是该布袋除尘器结构简单、技术含量低,又是 由厂方人员调试的,发生故障时大家均主观认为除尘 器系统没有问题; 二是感觉上的偏差影响了判断,即 科氏力秤停止工作时, 用手在观察孔感到的负压,实 际是收尘风管的“拔风”作用。 4.2 煤粉实际流量与显示值严重不符
输送等功能,保障措施包括润滑、气密封、气吹扫和收 尘等,做好日常维护保养工作是保障科氏力秤煤粉计
作负担,保证供气质量; 7)按照随机资料的要求,对各润滑点及时补充润
量系统长期正常稳定运行的重要措施和手段。
滑油,按时更换减速器及螺旋泵轴承座润滑机油;
1)每次停窑时,均要检查清除流量计测量盘和测
8)定期喷吹清理系统控制装置灰尘,特别是变频
2003 年 11 月,尾煤秤瞬时流量突然出现大幅度 波动,范围在 4.6~6.3t/h 间,送煤压力 11~20kPa,已无 法维持正常生产。 在此期间,由于分解炉的温度一直 偏低,操作人员就将流量设定值逐步升高,直至上限 为止,尽管瞬时流量显示值也跟着升高,分解炉温度 仍然偏低。 维护人员打开秤体观察门,简单检查转子 腔后判断可能是传感器出了问题,并测量记录了有关 参数(见表 2)。
我 公 司 2 500t/d 生 产 线 中 ,采 用 的 KXT(M)-Ⅱ 型科氏力秤煤粉计量系统, 主要由 WD- Ⅱ给料机、 KL(M)-Ⅱ流量计和 NL20V 螺旋气力输送泵组成。 计 量范围为 1~10t/h,输送能力可达 25m3/h。
!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!
已经属于成熟经验。 其次,设备安装初期一定要严格
地按照设备安装技术要求安装,否则会给设备的调试
或运行带来巨大的麻烦。 再次,查找设备事故的原因
要从设备的各个方面逐步查找,不要漏掉任何一个细
小的环节。
(编辑 孙卫星)
- 56 -
2009.No.12
图 2 科氏力秤煤粉计量系统构成
图 3 科氏力煤粉秤控制原理
2009.No.12
- 55 -
科氏力秤煤粉计量系统在水泥生产线的应用
王荣东 (兆山建材有限公司,浙江 绍兴 312010)
中图分类号:TH715.192 文献标识码:B 文章编号:1002-9877(2009)12-0055-04
科里奥利秤(简称科氏力秤)煤粉计量系统的研 制与应用,打破了我国新型干法水泥生产线煤粉计量 与控制长期被国外产品垄断的局面,对水泥生产计量 与控制装备的国产化起到了积极的引导作用。 笔者就 该系统基本工作原理及其应用与维护做简单介绍。
科氏力秤调试期间,瞬时流量波动较大,并发现 装置呈正压状态,煤粉从各缝隙喷出,而停止给料时,
2009.No.12
王荣东:科氏力秤煤粉计量系统在水泥生产线的应用
- 57 -
装置又呈负压状态。 检查各阀门位置均正常,管道没 有堵塞,且收尘风机也在运转。 由于该收尘管道同时 与 2 个煤粉仓相连接,怀疑是风量分配的问题。 将煤 粉仓的 2 个收尘管道阀门完全关闭, 再启动煤粉秤, 还是呈正压状态。 后检查除尘器,发现安装问题造成 风机反转,处理后科氏力秤运行正常,并可通过收尘 管道上的阀门调节其压力。
在一次点火升温时, 设定窑头煤粉流量 0.8t/h,瞬 时流量显示也达到了设定值,但从窑头监控视频上看 不到有煤粉喷出,送煤压力也明显偏低。 经现场检查, 给料机确实没有运转。 调出设定窗口查看参数,发现 M 值检测数据为 260,与瞬时流量 0.8t/h 显示值相符, 但 M0 却为 0。 原来是电气维护人员利用停窑时间检 查煤粉秤的初始力矩 M 值, 忘记了恢复 M0 数据,导 致始终有一个假的瞬时流量显示值。 通知中控室停止 给料(设定值为 0),将 M 值改为 10(调整 M0 为 250, 相当于“去皮”,而预留 10 是保证 M 值不为负值),重 新设定瞬时流量 0.8t/h,给料机开始给料,燃烧器喷出 煤粉,送煤压力正常。 4.4 瞬时流量波动异常,送煤压力不稳定
量叶片上杂物和积垢(清理时应使传感器免受外力的 器内部的灰尘,应保证装置通风散热良好。
冲击),清除传感器室积聚的煤粉,检查传感器上下联 参考文献:
接法兰的松紧及轴承的润滑情况。 注意观察测量盘和 测量叶片上杂物清除前后 M 值的变化情况, 并做好 记录;
表 2 分解炉煤粉秤故障时的参数记录
力矩传感器
信号变送器
系统设定窗口
V1-
V2-
M- N- M0 M T
210mVAC 66Ω 170 mVAC 67Ω 5VDC 5.55 VAC 2 500 1 500 1 094
注: 代表“地”端。
从表 2 可以看出,采样周期 T 值正常,信号变送 器 输 入 与 输 出 数 据 及 与 力 矩 检 测 值 (M0+M, 最 大 值 4 095)相 吻 合 ,可 以 基 本 判 断 变 送 器 和 PLC 系 统 工作正常。 M0+M 已达到最大值,M0 为 2 500 是因为 维护人员在 M 值始终偏高的情况下, 试图通过切除 不正常的初始值来保证检测值的真实性,但这样的设 定 也 导 致 了 Wh1 不 能 正 确 反 映 此 时 的 报 警 状 态 信 息。 从 V1-V2 的阻值看,该传感器的内部线圈是完好 的(厂家提供的 V1-V2 阻值数据为 120~150Ω)。 综合 分析故障,可能存在的原因主要有两点:
最新日产5000吨水泥生产线设计

日产5000吨水泥生产线设计5000t/d水泥熟料生产线烧成车间工艺设计摘要本设计详细地论述了日产5000吨水泥熟料新型干法水泥厂整个生产工艺流程,生产P·O42.5、P·C42.5两种品种水泥。
根据产品要求进行熟料矿物组成设计和配料计算;完成了物料平衡、主机平衡及储库这三大平衡计算,由物料平衡确定主机选型以及由储库平衡来确定堆场、堆棚和圆库的规格。
根据设计要求进行重点车间工艺计算和主要设备选型,合理安排车间工艺布置。
同时编写说明书。
工艺布置应做到生产流程顺畅、紧凑、简捷。
力求缩短物料的运输距离,并充分考虑设备安装、操作、检修、和通行的方便,以及其它专业对工艺布置的要求。
关键词:水泥,配料计算,平衡,选型THE DESIGN OF CEMENT FACTORY THAT ITS DAILY CLINKER PRODUCTION IS 5000 TONABSTRACTThis design is discussed in detail the nissan 5000 tons of cement clinker NSP cement plant in the whole production process, production P·O42.5, P·C42.5 two varieties of cement. Design include clinker mineral composition design and ingredients calculation; Balance process calculation; The production process instructions; Factory layout. Determined by material balance by nnderground selection and host todetermine the depot, balance of tents and circular library specifications. According to the design requirements for key workshop process calculation and major equipment selection, reasonable arrangement of workshop process arrangement. While writing instruction. Process arrangement should be accomplished production flow smoothly, compact, simple. Strive to shorten the distance, and the transport materials full consideration of equipment installation, operation, maintenance, and traffic convenience, and other specialized to process arrangement demands.KEYWORDS:Cement, balance, selection, decomposition furnace目录前言 (1)第1章全厂工艺流程 (2)1.1 工艺流程 (2)1.1.1生料制备 (2)1.1.2熟料烧成 (3)1.1.3煤磨 (3)1.2工艺的流程图 (4)第2章原始配料 (5)2.1 原、燃料化学成分 (6)2.2 煤的工业分析 (6)2.3 其它 (6)第3 章配料计算 (7)3.1配料方案的选择 (7)3.1.1 熟料率值的确定 (7)3.1.2 熟料热耗的确定 (8)3.2 配料计算 (8)3.2.1 计算煤灰掺入量 (9)3.2.2 根据熟料设计率值,计算要求的熟料化学成分 (9)3.2.3干生料的配合比 (9)3.2.4 核算熟料化学成分与率值 (10)3.2.5 计算湿原料的配合比 (11)第4章物料平衡和储库平衡 (12)4.1回转窑规格的确定 (12)4.2窑的台时产量标定 (12)4.3 计算烧成系统的生产能力 (13)4.4 原、燃、材料消耗定额的计算 (13)4.4.1 生料消耗定额 (13)4.4.2 干石膏、干混合材消耗定额 (14)4.5储库平衡 (16)4.5.1 物料的储存 (16)4.5.2 物料储存量 (17)4.5.3 堆棚、堆场的计算公式 (17)4.6 堆场、堆棚的计算 (17)4.6.1 石灰石预均化堆场 (18)4.6.2 辅助原料预均化堆场 (18)4.6.3 原煤堆场 (19)4.7 储库的计算 (19)4.7.1 石膏储库 (19)4.7.2 混合材储库 (20)4.7.3 生料均化库 (20)4.7.4 熟料库 (20)4.7.5 水泥库 (21)第5章主机平衡 (22)5.1计算要求主机小时产量 (22)5.2 主机设备选型 (23)5.2.1 石灰石破碎机选型 (23)5.2.2 生料磨选型 (24)5.2.3 回转窑选型 (25)5.2.4 煤磨选型 (26)5.2.5 水泥磨机选型 (27)5.2.6 包装机选型 (29)第6章重点窑尾 (31)6.1旋风预热器级数的选择 (31)6.2 窑尾车间工艺流程 (32)6.3 窑尾工艺参数的确定 (32)6.3.1 进入预热器生料量 (33)6.3.2 系统气体量计算 (33)6.4旋风预热器结构尺寸的确定 (38)6.4.1各级旋风筒分离效率 (38)6.4.2旋风筒直径的确定 (39)6.4.3 分解炉规格的确定 (40)第七章生产质量控制系统与说说明 (42)7.1生产质量控制网点图 (42)7.2全厂生产质量控制表 (43)结论 (46)谢辞 (47)参考文献 (48)外文资料翻译 (49)前言水泥是建筑工业三大基本材料之一,可广泛用于民用、工业、农业、水利、交通和军事等工程。
新型转子秤在生料喂料及计量中的应用

CEMENT TECHNOLOGY 202112摘要:介绍了一种新型生料喂料转子秤。
该转子秤由气动流量阀和转子秤组成并配备P1I),具有稳流和计量功能,不受生料仓料位高低变化的影响,入窑斗式提升机电流波动小,长期计 量精度优于0.5%,5年免维护。
关键词:转子秤;稳流计量;免维护中图分类号:TQ172.614.2文献标识码:B文章编号:100卜6171 (2021)02-0026-04DOI :10.19698/ki.1001-6171.20212026Application of New Rotor Scale in Raw Material Feeding and MeteringSUN Jianbo,JIAO Yunzheng(Tangshan Jidong Electromechanical Equipment Co.,Ltd.,Tangshan Hebei 063000. China ) Abstract: A new type of raw material feeding rotor scale is introduced.The rotor scale is composed of pneumatic flow valve and rotor scale,and is equipped with PID.It has the functions of steady flow and metering,and is not affected by the change of raw material level in the raw material bin.The current fluctuation of the bucket elevator entering the kiln is small,the long-term metering accuracy is better than0.5%, and maintenance free for5 years.Key words:rotor scale;steady current measurement;maintenance free1水泥生料喂料方式及转子秤冲料原因目前,部分水泥企业使用冲板流量计计量生料 喂料量,并根据冲板流量计反馈的喂料量调节流量 阀开度,控制物料下料量和短斜槽料流的稳定。
材料工程技术专业《煤粉制备系统选择》

煤粉制备系统选择水泥工业常用的煤粉制备系统主要有球磨机系统与立式磨系统两种。
但就其与使用煤粉的热工设备的连接方式而言,又可分为直接燃烧和间接燃烧两种系统。
煤粉制备系统的选择,必须考虑各种因素,例如:煤的资源及运输的稳定性、原煤质量及稳定性、原煤水分及烘干热源情况、煤粉制备工序与水泥窑等用煤地点的相对位置、设备供给情况等。
由此最后权衡,确定煤粉制备系统的整体设计方案。
1、钢球煤磨钢球磨机由于煤粉制备系统,可以磨制烘干后的煤块,亦可作为烘干兼粉磨设备。
丹麦史密斯公司生产的Tira磨是一种典型的烘干兼粉碎钢球磨机,原煤首先喂入设有扬料板的烘干仓内,然后进入两个粉磨仓粉磨。
大型磨机常用温度较低的惰性气体〔例如:窑废气〕作为烘干介质,磨内风速较小型磨机高,有时为了减小磨内阻力,磨机常常只设一个粉磨仓,同时装有分级衬板。
磨机系统装有粗粉别离器和风机。
过去粗粉是直接由粗粉别离器返回磨头,现在由于磨内风速增高而采取将粗粉经由螺旋输送机喂入磨头的方式。
2、立式磨立式磨同Tira磨相比,磨内通风量大,烘干能力高。
可烘干原煤中16%~18%的水分。
立式磨与钢球磨机相比,其优点是基建投资小,安装简单,电耗低,噪音小;缺点是对部件材质要求高,对喂料变化敏感,容易磨损,维修费用较高。
目前,随着六式磨的设备改良及材质提高,得到越来越多的选用。
水泥厂煤粉制备系统有两种选择方案,即风扫钢球磨和立式磨。
风扫钢球磨因其操作简单、运行稳定、生产可靠和对原煤的适应性强等优点在水泥行业一直被广泛采用,但单位电耗高,系统电耗在27~29w/t煤,噪声大于100dB,占地面积大;202180年代以来国际上的开展趋势是立式磨,特别是大型化工艺线上很少再采用风扫钢球磨。
煤粉制备系统中使用立磨的主要有如下优点:⑴适用煤种范围宽,较低磨蚀性无烟煤、次烟煤、烟煤、水分较低的褐煤等均可磨制。
⑵占地面积为风扫钢球磨的60%左右,可露天布置,节省土建投资。
⑶单位电耗低,比风扫锕球磨煤机系统低40%~50%。
【计量】回转窑喂煤系统的在线标定方法

【计量】回转窑喂煤系统的在线标定方法目前的水泥熟料生产线,大都采用煤粉仓储存煤粉,然后通过计量秤(本文以转子秤阐述)计量的喂煤系统。
目前水泥企业通常的做法是:在设备停机后,在静态下重新进行标定并确定计量设备的系数。
该种方法可以解决短时间内喂煤系统的计量问题。
随着新型干法熟料生产线的技术越来越成熟,回转窑系统的连续运转能力得到了大大的提升,目前这种需要设备停机,在静态下标定计量设备的系数的做法已经无法满足生产的需求。
为了解决在连续运行状态下对喂煤系统的动态标定问题,我们提出了一套针对喂煤系统的在线标定方法,本套回转窑喂煤系统的在线标定方法不仅实现在回转窑运行状态下对喂煤系统计量的标定,而且避免了传统的标定单一计量系数,无法使系统达到计量平衡的弊端。
经过多次实践与改进,证明该方法简单实用,可以满足生产的需求。
该方法以原煤秤为基础,通过煤粉生产量=仓位变化量+转子秤的累计计量值来列方程,最终求解出煤粉仓和转子称的系数。
原煤秤系数的标定回转窑喂煤系统的在线标定方法的第一步需要标定原煤秤的系数,然后以此系数来求解煤粉仓和转子秤的系数,使其三者达到平衡的状态。
通过查阅资料,并与原煤秤厂家沟通后发现,原煤秤(皮带电子秤)最可靠、精确度高的的标定方法是实物标定法。
实物标定法是利用已知重量的物料通过原煤秤,记下原煤秤内显示的数值,与物料的实际重量进行比较,从而确定原煤秤的系数。
本论文标定原煤秤就是采用的实物标定法。
回转窑喂煤系统的在线标定方法介绍喂煤系统的在线标定方法要确定煤粉的生产量,然后找出转子秤和煤粉仓的对应关系,然后通过两次不同的灌仓方式,列出一组多元方程,最终求解得出煤粉仓、转子秤等设备的系数。
具体的计算方案如下:煤粉生产量的计算:煤粉的制备过程,就是原煤粉磨、烘干的过程。
只要已知原煤秤的计量值,然后除去水分,就是煤粉的生产量。
以山水集团某子公司实际生产情况为例:该公司原煤计量值和水分如下表所示:有条件的公司可以测量下煤磨排渣和煤磨热风带入的飞灰,由于该公司不具备测试条件,暂不考虑煤磨排渣及煤磨热风飞灰影响,煤粉生产量为:30.69÷(100+5.7+1.2-1.6)×100=29.15t/h确定煤粉仓和转子秤系数的对应关系煤粉仓和转子秤系数的对应关系的确定是利用煤磨停机,分别统计煤粉仓仓位变化量和转子秤的累计计量值,找出对应关系,从而用煤粉仓的系数来表示转子秤的系数。
水泥厂煤粉气力输送计算与技术方案探讨

水泥厂煤粉气力输送计算与技术方案探讨赵永刚;徐松林【期刊名称】《水泥技术》【年(卷),期】2017(000)005【总页数】7页(P32-38)【作者】赵永刚;徐松林【作者单位】天津水泥工业设计研究院有限公司,天津300400;天津水泥工业设计研究院有限公司,天津300400【正文语种】中文【中图分类】TQ172.625.3Calculation and Technical Scheme of Ga我国上世纪80年代中期引进了FK-M泵中低压连续式气力粉状物料输送技术,1990年开始批量生产系列产品。
笔者根据FK泵资料,研究了其计算过程,逐渐掌握了生料、水泥和煤粉FK泵气力输送技术的各种计算方法,并在水泥厂实际工作中得到了印证。
本文将重点介绍水泥厂常用的窑炉用煤粉气力输送技术,供大家参考。
2.1 FK-M型泵的基本参数(1)两端(滚珠)轴支撑,生料输送量可达550t/h,输送量可在0~100%范围内变化;叶片磨损低;气源压力≤200kPa,无脉冲;轴密封采用压缩空气进行气封。
采用FK泵时,风机选型时考虑混合室内喷嘴阻力3Psig,即20.4kPa。
(2)物料细度:100%通过0.297mm筛,75%通过0.149mm筛,60%通过0.074mm筛,45%通过0.044mm筛。
(3)物料温度:200℃。
(4)输送距离:>1 000m或1 372m。
(5)输送压力:出口表压 5~30Psig或 0.034~0.204MPa。
(6)输送能力:≤500m3/h。
2.2 选型计算条件(1)要求的输送能力;(2)物料品种、容重、细度、水分、粘性等;(3)喂料方式(压力喂料、控制喂料);(4)输送距离(水平、垂直),不推荐采用倾斜管道;(5)弯头和换向阀门数量:0~4个,0Psig;5~9个,1Psig;≥10个,2Psig。
但最好折算每个来考虑计算。
弯头不折算输送长度;(6)海拔高度:超过2 000ft(约610m)需校正。
KXT_M_科氏力煤粉秤流量波动大的原因及处理_张斌
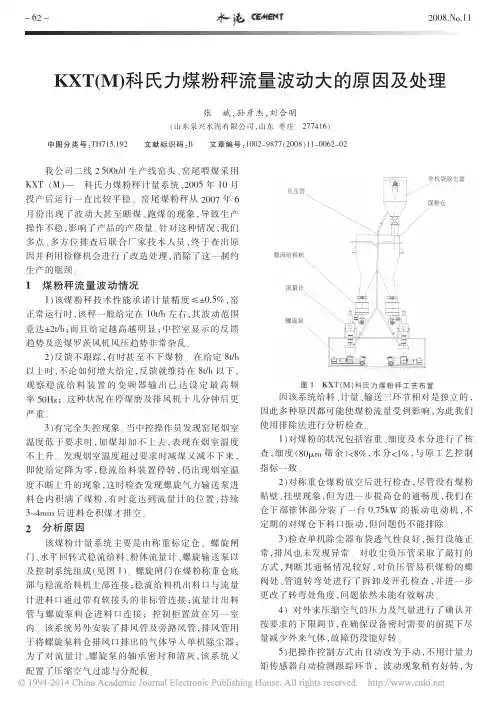
4) 对外来压缩空气的压力及气量进行了确认并 按要求的下限调节,在确保设备密封需要的前提下尽 量减少外来气体,故障仍没能好转。
7)检查螺旋输送泵出口闪动阀转动灵活,无脱落 磨损现象。 按说明书的要求,我们在闪动阀平衡杆上 另外附加了重物以提高阀的密封,进而提高螺旋输送 泵的输送能力,问题又稍有好转,但还未彻底根除。
通过不断地采取措施缩小了影响因素范围,在这 种情况下我们成立攻关专业小组并多次邀请厂方人 员共同论证最后形成了统一意见。 即根据故障特点及
处理过程所采取的措施,大家认为螺旋泵输送能力下 降是引发问题的主要原因;稳流给料机密封不好易冲 煤,称重仓内煤粉与多余气体混合造成下煤不畅是次 要原因。
3 解决过程及效果
利用大修机会做了以下改造性工作: 1)根据厂方提供的有关图纸,加工制作了称重仓 缓冲通道,并安装在称重仓内。 2)更换了新型稳流给料机,提高其密封性。 3) 新装一台变频器, 把螺旋输送泵最高转速 由 50Hz 提高到 60Hz,以提高泵的输送能力。 采取以上措施后, 该煤粉秤运行恢复了正常,近 半年没有再出现波动大、跑煤、断煤和失控的现象。
1 煤粉秤流量波动情况
1) 该 煤 粉 秤 技 术 性 能 承 诺 计 量 精 度 ≤±0.5% , 窑 正常运行时,该秤一般给定在 10t/h 左右,其波动范围 竟 达 ±2t/h; 而 且 给 定 越 高 越 明 显 ; 中 控 室 显 示 的 反 馈 趋势及送煤罗茨风机风压趋势非常杂乱。
2)反馈不跟踪,有时甚至不下煤粉。 在给定 8t/h 以上时,不论如何增大给定,反馈就维持在 8t/h 以下, 观察稳流给料装置的变频器输出已达设定最高频 率 50Hz; 这种状况在停煤磨及排风机十几分钟后更 严重。
第4章 煤粉制备
第4章煤粉制备在我国,煅烧水泥熟料所用的燃料主要以煤为主,通常需将煤加工成煤粉喷入窑内燃烧,并要求燃料燃烧强度和所形成的火焰能适应熟料煅烧的要求。
新型干法工艺生产水泥熟料燃料消耗量一般在100~130kgce/t熟料之间,因生料成分、产品方案、操作水平及工艺设备的不同而不同,燃料费用约占水泥生产成本的15%。
煅烧高质量的熟料需要质量优良且稳定的煤粉供应,因而煤粉制备系统是保障水泥生产的重要环节之一。
在煤粉制备、储存、输送和使用过程中,如处理不当,不仅不能生产出合格的煤粉产品,还容易污染环境,甚至发生安全事故,造成人员伤亡和设备损坏。
如何根据原煤的品质进行合理的设计,做到既满足煅烧要求,又满足可靠性、经济性、安全性、保护环境的要求,是煤粉制备系统设计的主要任务。
回转窑对入窑煤粉质量要求,主要是:低位热值Q net,ad≥23000kJ/kg 煤,水分M t≤15%,挥发份V ad≤35%,灰分A ad≤28%,硫含量S t,ad≤2%,这些要求都是为了保证烧成温度、热力强度、火焰的稳定性以及悬浮预热预分解系统的稳定而提出的。
此外,在满足熟料质量的前提下,煅烧用煤可使用劣质煤、低品位煤及替代燃料。
4.1 煤磨系统的选择目前,水泥工业煤粉制备系统主要采用风扫式钢球磨系统和立式辊磨系统两种。
1.风扫式钢球磨系统传统的煤粉制备一直使用钢球磨机,由于进厂原煤水分一般为4%~15%,新型干法工艺煅烧用煤粉一般要求0.5%~1.5%,因而原煤在粉磨过程中需要进行烘干,为增强烘干能力,大型磨机都带有烘干仓。
原煤喂入后,先在烘干仓内烘干,烘干后的原煤进入粉磨仓粉磨并继续烘干,粉磨后的煤粉由热风带出磨机。
风扫式钢球磨具有操作可靠、对煤质的适应性强、维护方便、投资费用低等优点,同时对煤粉细度容易控制,但与立磨相比电耗较高,噪音较大。
图4-1为球磨机煤磨系统工艺流程图。
图4–1 球磨机煤磨系统(一级收尘单风机循环系统)工艺流程图原煤由原煤仓下的定量给料机喂入风扫式钢球磨内进行烘干与粉磨,粉磨后的物料由热风带出磨机,进入动态选粉机分选。
高精度直接承重式电子皮带秤在水泥行业的应用
几点 问题 :
员 的指 导 下 ,对 B 0 W5 0积 算 仪 参 数
设 置 进 行 了调 整 , 更 换 了相 关 的 电 并
器元 件 , 快解 决 了 问题 。 很
3 使 用 效 果
从 西 门 子 皮 带 秤 投 人 使 用 至今 , 公 司每 天进 行 去皮操 作 , 点 变 化 ≤ 零 00 % , 后用 6 k / .5 前 5 g m链 码 标定 了三
a六 组 托辊 安 装 不 到 位, 不 在一 直线 上 ;
,
了静态 梁
,
动态梁 的宽度相 应变化
一
皮带秤 的测 量
、
一
直存 在着精度 不 够
,
、
外 其 余 部 分 几 乎是
样的
。
同时 模
,
稳定性差 维护量大的问题 尤其 是 输 煤皮 带秤 问题 比较 严 重 给公 司 的
,
正 常生 产带来 了很 大麻烦
。
公 司 曾使
,
用 过 国 内外 多 家 企 业 的 皮 带 秤 产 品
,
个 用 于 计量 原 煤 的 进 货
一
式 速 度传感 器 的模 块 化 电 子 皮带 秤 解决方案
。
常清扫
。
数量 ( 购入 量 ) 另
,
个 用 于 汁量 水 泥
,
(2 )秤 架 结 构 简单
熟料 的 出货数量 ( 销 售量 )
的重 要 货物计 量 点
。